



Garantizando la Excelencia: Inspección Integral y Aseguramiento de Calidad en Fundición
Detección de defectos de fundición mediante pruebas destructivas y no destructivas
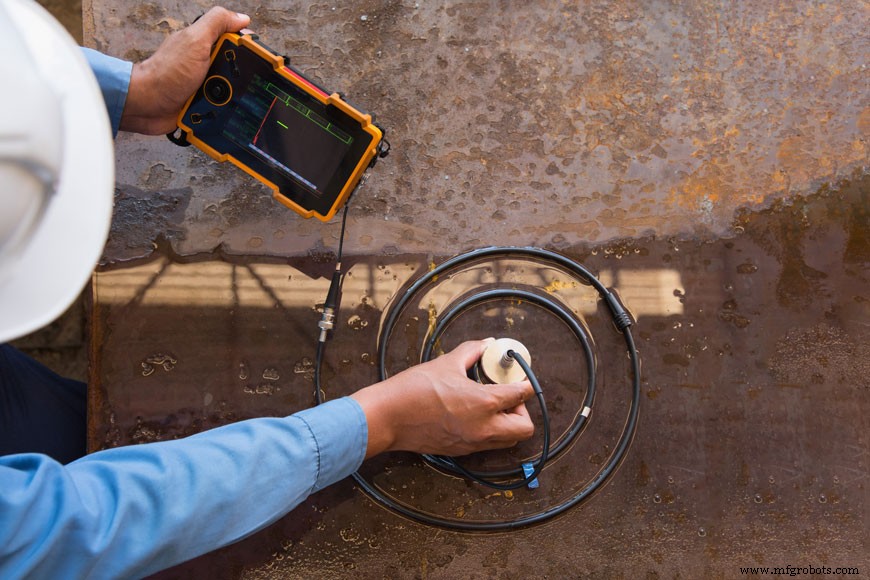
Cada paso en el proceso de fundición de metales, desde la fabricación de modelos hasta el tratamiento térmico, se realiza cuidadosamente para evitar problemas con la solidez, acabado superficial, propiedades mecánicas y dimensiones finales de la fundición terminada. Sin embargo, incluso las fundiciones hechas con diligencia deben someterse a inspección para control de calidad. Pequeños problemas pueden surgir inesperadamente, y muchas fundiciones tienen requisitos mecánicos que pueden verse socavados por un defecto oculto. La inspección de fundiciones permite a fundiciones y clientes sentirse seguros de que tienen una fundición de calidad.
Los métodos de inspección de fundiciones están establecidos para asegurar que cualquier defecto oculto sea identificado durante el proceso de fabricación. Algunos defectos comunes de fundición incluyen defectos superficiales, defectos de inclusiones y defectos de enfriamiento.
Pruebas destructivas
En cada producción, la fundición elegirá algunas muestras y las someterá a pruebas destructivas. La fundición se corta, y las propiedades del metal se inspeccionan de cerca. El probador buscará inclusiones, porosidad y contracción. Aunque probar destructivamente una fundición no garantiza nada sobre las otras fundiciones en la producción, da una idea de la calidad general del proceso. Las tecnologías radiográficas y ultrasónicas han disminuido la importancia de las pruebas destructivas, pero aún se usan para inspeccionar la calidad y hacer evaluaciones sobre una producción.
Pruebas no destructivas (END)
Las pruebas no destructivas las realizan trabajadores de fundición, clientes y técnicos de END para verificar la solidez interna y externa de una fundición sin dañarla.
Inspección Visual
Este método usa el ojo humano para identificar defectos superficiales, grietas, evolución de gas, inclusiones de escoria o arena, llenados incompletos, cerraduras en frío y fallos de moldeo.
Inspección Dimensional
Este tipo de inspección de fundiciones se realiza para asegurar que una pieza cumpla con los requisitos/tolerancias dimensionales. Puede hacerse manualmente o con una máquina de medición por coordenadas (CMM) que usa sondas para obtener mediciones muy precisas.
Inspección por Líquido Penetrante (LPI)
Encuentra grietas diminutas, poros u otras imperfecciones superficiales en todo tipo de fundiciones metálicas que serían difíciles de ver a simple vista. El probador primero limpia la fundición para eliminar cualquier partícula de arena o polvo que pueda impedir que el tinte líquido penetre en las grietas del metal.
Una vez limpia y seca, el probador baña la fundición con una solución penetrante. Diferentes tipos de LPI usan diferentes soluciones, pero generalmente es un aceite de color brillante con alta acción capilar y baja viscosidad, lo que significa que fluirá libremente en las grietas de la fundición. Este tinte se deja por un "tiempo de permanencia" para que pueda abrirse camino en cualquier grieta invisible.
Después de que ha pasado tiempo suficiente para permitir que el líquido haga su trabajo, se elimina el exceso de la superficie. Esto generalmente se hace limpiando suavemente con un paño húmedo, asegurándose de no inundar la fundición, lo que podría eliminar el tinte en las grietas.
El probador luego aplica un revelador especial y los defectos de la fundición se vuelven claramente visibles.
Inspección por Partículas Magnéticas (IPM)
La IPM es como la LPI en que se usa para encontrar grietas y agujeros pequeños en la superficie o subsuperficie poco profunda de una fundición. Sin embargo, este proceso solo puede usarse en fundiciones hechas de metal ferromagnético que puede crear un campo magnético —metales como hierro, cobalto, níquel y algunas de sus aleaciones. La fundición se magnetiza, usualmente con electroimanes, para iniciar la prueba.
Un campo magnético es más fuerte en metal que en aire. Donde hay discontinuidades como grietas u agujeros en la superficie o subsuperficie cercana de una fundición, el campo magnético inducido se verá interrumpido.
Grietas muy profundas a menudo no crearán suficiente distorsión magnética en la superficie para ser encontradas de esta manera.
Para encontrar las interrupciones, la fundición se rocía con un polvo o líquido que contiene pequeñas partículas de óxido de hierro u otra sustancia que reacciona en un campo magnético. Este material particulado pulverizado se agrupará cerca de los bordes de las distorsiones, delineando lugares donde el flujo magnético es bajo. Por tanto, usando imanes y polvo magnético se pueden mostrar interrupciones donde hay más aire que metal, en cualquier grieta o sobre cualquier agujero. El método IPM se usa para inspeccionar fundiciones y también se usa en campo para probar fatiga de metales en tuberías y estructuras ya operativas. Puede detectar agrietamiento por estrés invisible al ojo desnudo.
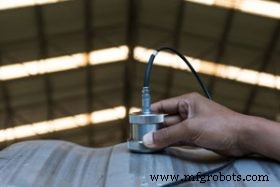
Prueba Ultrasónica (UT)
Esta prueba encuentra defectos usando energía acústica de alta frecuencia transmitida en una fundición, en una tecnología como los ultrasonidos usados por técnicos médicos. Las ondas sonoras viajan a través de una fundición hasta que golpean la superficie opuesta o una interfaz o defecto. Cualquier barrera refleja las ondas sonoras, que rebotan y son registradas para que un analista las examine. El patrón de la deflexión de energía puede indicar la ubicación y tamaño de un defecto interno. Esta prueba no destructiva también puede usarse para examinar espesor de pared y el conteo de nódulos de hierro dúctil. Defectos extremadamente pequeños pueden encontrarse con UT a grandes profundidades, permitiendo gran precisión y confianza. Un técnico experimentado puede incluso hacer estimaciones sobre la naturaleza de una aleación observando la firma acústica de un metal desconocido.
La prueba ultrasónica requiere conocimiento y experiencia para una interpretación precisa de resultados. La pieza debe limpiarse de escamas sueltas y pintura, y no debe ser demasiado irregular, pequeña o delgada. En la mayoría de los casos, una superficie a examinar con ultrasonido debe estar mojada, y a menudo se usa agua: si la superficie se oxidará, entonces puede usarse una solución anticongelante con inhibidores de óxido en su lugar.
Inspección Radiográfica (Rayos X)
Los rayos X crean imágenes como las de un hospital que muestran huesos rotos. Las imágenes fantasmales producidas por rayos X de fundición muestran manchas oscuras donde hay cavidades por contracción, las pequeñas rupturas y grietas de agrietamiento por calor, o los puntos de porosidad. Estas imágenes ayudan a un metalúrgico experimentado a decidir si las propiedades mecánicas de la fundición están comprometidas por contracción, inclusiones o agujeros y si pueden arreglarse antes de enviar las fundiciones.
Durante el proceso de inspección radiográfica de fundiciones, una fundición se expone a radiación de un tubo de rayos X. La fundición absorbe parte de la radiación, y la porción restante de la radiación expone la película radiográfica. Las partes más densas de la fundición resistirán la penetración de la radiación, por lo que la película se expone en menor grado en esas áreas, dando a la película una apariencia más clara. Las partes menos densas de la fundición permiten mayor penetración de radiación, resultando en mayor exposición de la película. Cada espacio en la fundición proyecta por tanto una "sombra" en el rayos X final, causada por la radiación que pasa más fácilmente a través de él, y el rayos X representa cualquier grieta, vacío o inclusión como un área oscura en la película.
Después de que las inspecciones de fundiciones son completadas por la fundición, la fundición inspeccionada y aceptada a veces se usa tal cual. Las irregularidades superficiales comunes o discontinuidades pueden no importar para el uso de un producto por lo demás sano. A veces, el acabado puede abordar los problemas observados. La fundición puede volver al tratamiento térmico, o pasar a procesamiento adicional, que puede incluir pintura, aceites preventivos de óxido, otro tratamiento superficial como galvanizado en caliente, y mecanizado. Los preparativos finales también pueden incluir electrodeposición de metales chapados o recubrimiento en polvo para requisitos cosméticos u operacionales.
Publicación Anterior: Proceso de Tratamiento Térmico en Fundición de Metales
Publicación Siguiente: Procesamiento Secundario
Proceso de manufactura
- Dominar la garantía de calidad en la gestión de materiales MRO
- Dominando el control de calidad: Estrategias para una excelencia consistente
- Defectos en Fundición: Tipos, Causas y Soluciones Comprobadas
- Fundición de Precisión Explicada: Proceso, Beneficios y Aplicaciones
- Google lanza Visual Inspection AI para reducir defectos y tiempo de inactividad
- Cómo la Gestión de Calidad Impulsa el Crecimiento en Allen Inspection Services
- Defectos comunes en fundición metalúrgica: causas y prevención
- Pruebas de Calidad de Soldadura: 10 Defectos Comunes y Consejos de Detección
- Ensayo no destructivo de fundiciones: Garantía de calidad y fiabilidad
- Tratamiento térmico de precisión para fundiciones de aluminio: Mejora de resistencia y ductilidad
- Normas clave de inspección de calidad para la excelencia en mecanizado CNC