



Dominando la Modelación: Creando Modelos Precisos de Cera y Madera para Fundición
Modelos de cera o madera para fundición de metales
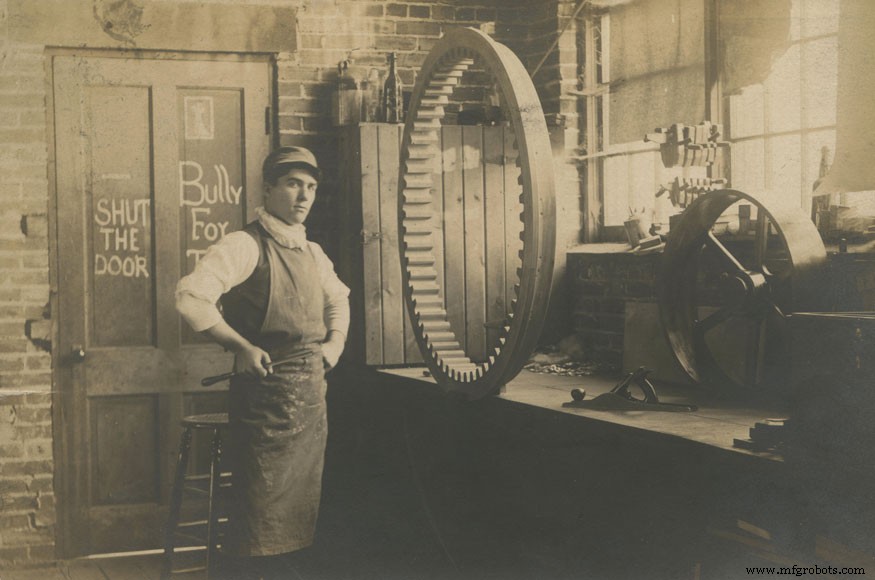
En la fundición de metales, los modelos son los objetos usados para crear moldes desechables. Un solo modelo puede crear hasta miles de moldes.
Hay diferentes tipos de modelos, pero caen en dos subtipos principales: reutilizables para fundición en arena o yeso, que hacen impresiones en muchos moldes, o desechables para fundición a la cera perdida, que se destruyen antes de la fundición durante el proceso de hacer el molde. Para cualquier tipo de modelo, la preocupación del modelista no es solo replicar el objeto deseado, sino también ayudar a dirigir el metal al molde a la velocidad correcta y al lugar correcto. El enfriamiento del metal es un proceso de cristalización, y cómo se llena el molde puede influir en la dirección de la solidificación, lo que puede ser importante para la resistencia del objeto final.
Todo modelo de fundición necesita soporte
El sistema de canales para alimentar metal a todas las partes de la fundición es infraestructura de soporte que, cuando está bien diseñado, disminuirá los defectos de fundición. Estos elementos incluyen:
- La copa de vaciado es una entrada cónica al molde. Ayuda a controlar el flujo de metal, así como a capturar escoria durante el vaciado.
- La canaleta, a veces llamada "canaleta descendente", es el canal principal al molde desde la copa de vaciado. Es el río de metal que llena la fundición.
- Los canales de distribución son canales que permiten al metal líquido fluir de un área del molde a otra.
- Las compuertas o "compuertas de entrada" son los espacios de entrada a la fundición misma. Compuertas grandes son necesarias para metales de enfriamiento rápido, y compuertas pequeñas para los de enfriamiento lento.
- Los alimentadores son grandes depósitos de metal líquido que son parte del molde pero no de la fundición. Pueden ser "alimentadores ciegos", completamente enterrados en el molde para alimentar áreas difíciles de la fundición, o alimentadores abiertos que se llenan de metal —y pueden ayudar a indicar al operario que el molde está lleno. Los alimentadores tienen mayor volumen de metal que cualquier parte de la fundición para que se mantengan calientes más tiempo. Usando la gravedad, los alimentadores alimentan continuamente metal líquido a la fundición que se enfría para ayudar a prevenir huecos o contracción.
Modelos para fundición a la cera perdida
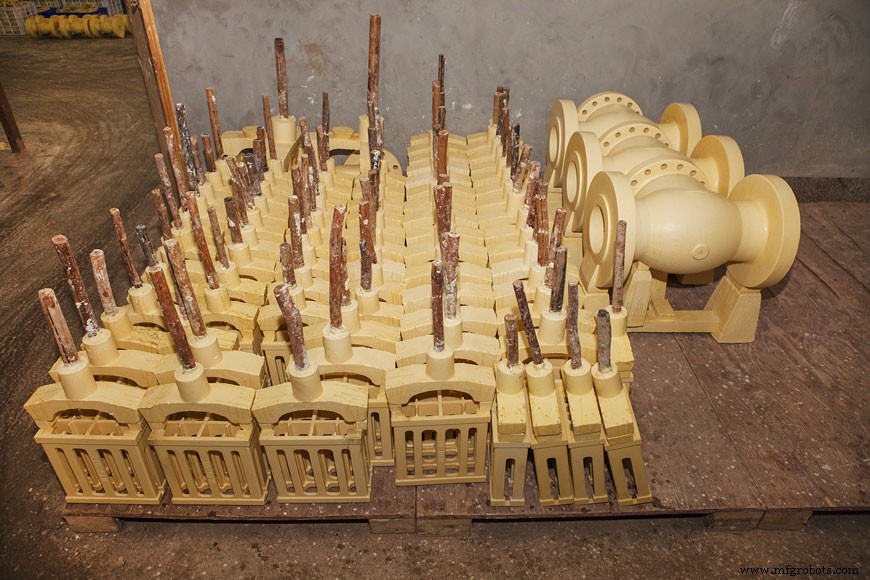
Los modelos para fundición a la cera perdida a menudo vienen en una sola pieza que se parece mucho al producto metálico final —aunque los canales de distribución podrían estar integrados para su remoción después de la fundición.
Estos modelos se moldean dos veces. Un modelo réplica se usa para crear un molde de caucho, metal o resina. De este molde, se funde un modelo de un material que pueda fundirse o evaporarse —típicamente cera. Estos modelos fundidos se recubren con una resina o agregado cerámico, hecho de arena y aglutinante, que se endurece en una carcasa.
Después de que la carcasa del molde ha curado completamente, el modelo fundido se retira por fusión o evaporación. El molde ahora vacío puede llenarse con metal líquido. Se romperá una vez que la fundición se enfríe.
Modelos para fundición en arena
Hay algunas variaciones para modelos de fundición en arena, pero lo que tienen en común es que todos están hechos de un material duro que puede usarse para crear cientos de moldes al presionarse en arena de fundición. La madera es la base de la mayoría de modelos de fundición en arena, usualmente de madera dura que pueda soportar el calor y humedad de la fundición. Pueden usarse para cientos de fundiciones, pero eventualmente comienzan a deformarse o partirse. Sin embargo, son relativamente baratos de hacer y pueden hacer fundiciones muy grandes.
Si un modelo de madera por sí solo se deformará demasiado rápido, puede usarse en su lugar para hacer un molde para un modelo más fuerte que será menos propenso a deformarse con el tiempo. Modelos de resina reforzada con fibra o de metal fundido pueden hacerse del modelo de madera original. Los modelos de metal también pueden hacerse por mecanizado. Estos procesos son más caros, y el tamaño de fundición puede verse limitado, así que solo se usan en algunas situaciones.
Ya sea madera, resina o metal, los modelos de fundición en arena no se funden tras crear el molde. Los modelistas necesitan saber cómo extraerlos sin dañar la forma hueca que han creado.
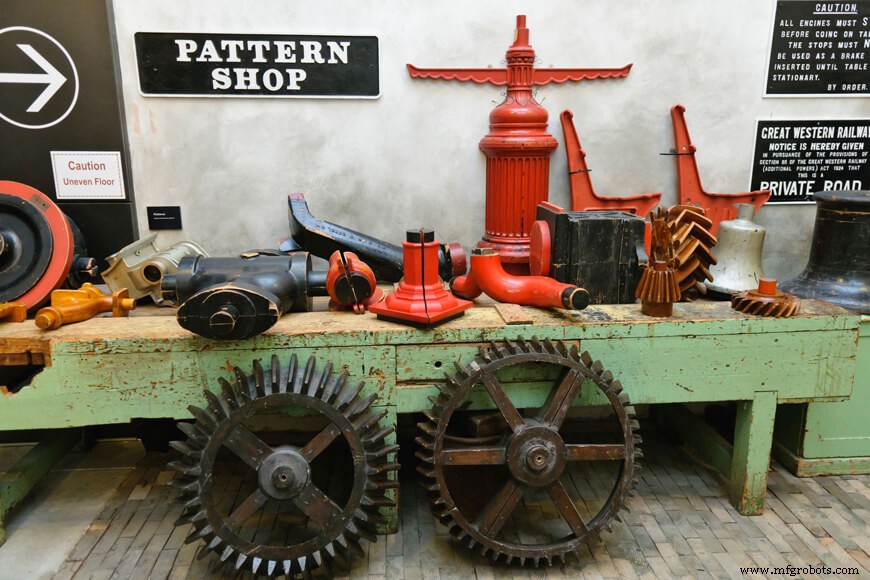
Los modelos de dorso plano pueden presionarse en el faldón o parte inferior de un molde de arena. A menudo, una copa sin moldear o mitad superior del molde se sujeta sobre el faldón, proporcionando el "dorso plano" de la fundición para ayudar con el vaciado y enfriamiento; contendrá la canaleta para canalizar el metal.
Los modelos que no tienen dorso plano a menudo son "partidos". Esto permite que cada parte del modelo se imprima en las partes superior e inferior del molde de arena y luego se retire intacto sin dañar el molde. Las diferentes partes del molde se juntan y sujetan firmemente para crear la forma hueca que hará la fundición.
Los modelos sueltos se parecen más al objeto que crearán, incluso cuando están partidos: capturan los detalles del objeto que funden pero no contienen el sistema de alimentación de metal para el molde. Cuando es así, el moldeador cortará alimentadores, compuertas y canaletas en la arena a mano. Si el modelo incluye estos canales, se llama modelo con compuertas.
Las partes del modelo también pueden unirse a cada lado de una placa, para facilitar presionar ambos lados del molde a la vez. Esto se llama modelo de placa de coincidencia, y es muy útil para fábricas con alta tasa de producción. A veces, fábricas automatizadas montan cada parte del modelo en su propia placa, de modo que hay placas individuales para el modelo de copa y el de faldón.
Los modelos de fundición en arena también pueden usarse para tallar la arena, en lugar de imprimir una forma en ella. Un modelo de barrido gira una cuchilla con un perfil formado alrededor de un eje, ahuecando un molde. Es útil pensar en los modelos de barrido como un torno que forma espacio negativo: los objetos fundidos que hacen tendrán simetría alrededor de un eje central.
El cuidadoso arte de los sobredimensionados
Los modelos no son lo mismo que los modelos iniciales de un diseño. Son un prototipo de producción que refleja la dinámica de la fabricación metálica.
Ebanistas y carpinteros son a menudo quienes terminan trabajando en una fundición haciendo modelos de madera. Aunque son principalmente carpinteros, necesitan entender el comportamiento de los metales. Un buen modelista sabe cómo ajustar su modelo para compensar cómo se enfría el metal y qué pasos de acabado podrían necesitarse en la pieza.
El sobredimensionado por contracción es una corrección para compensar la contracción de solidificación del metal y su contracción durante el enfriamiento. Estos sobredimensionados varían con el tipo de metal y tamaño de fundición. Los sobredimensionados típicos para hierro fundido son 1/10 a 5/32 pulg/pie; para acero, 1/8 a 1.4 pulg/pie; y para aluminio, 1/16 a 5/32 pulg/pie. Estos sobredimensionados también incluyen una tolerancia de tamaño para el proceso de modo que la fundición sea dimensionalmente correcta.
Los fabricantes de modelos de cera deben saber además que el proceso de moldeo de cera también requiere un sobredimensionado por contracción. Ceras de modelo, canaleta y máquina tienen diferentes tasas de contracción a temperaturas estándar de vaciado. Por tanto, el fabricante de modelos de cera debe crear un molde que ajuste tanto la contracción de la cera como la del metal, donde el modelista de madera para fundición en arena solo necesita preocuparse por el metal.
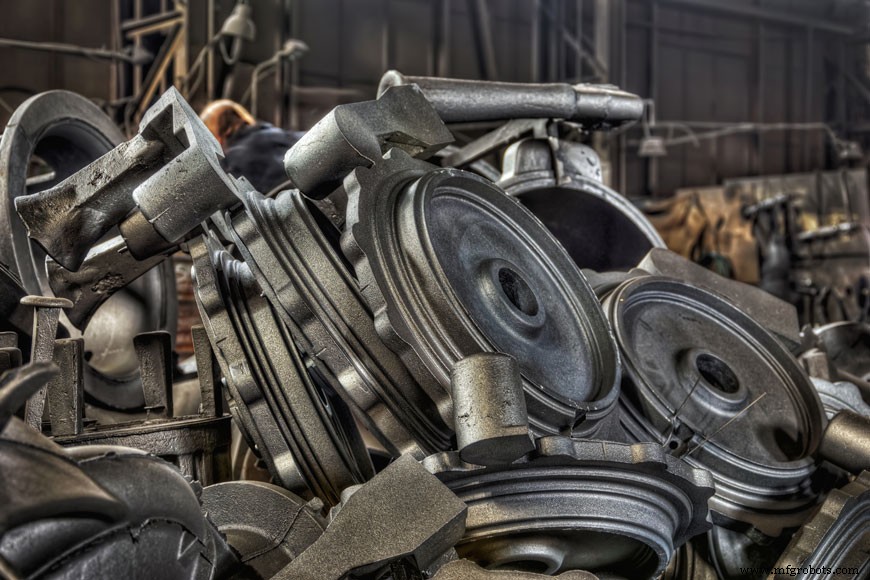
El sobredimensionado para mecanizado ("sobredimensionado de mecanizado") es necesario si el objeto fundido va a ser refinado después de desmoldearse. El sobredimensionado debe proporcionar suficiente material para que el mecanizado no haga el objeto demasiado pequeño. A veces, saber que habrá acabado mecanizado ayuda al diseñador de modelos de madera a decidir dónde colocar los alimentadores: el metal en bruto puede sujetarse mientras la fundición se mecaniza.
El sobredimensionado por distorsión es un ajuste artístico que se hace a un modelo cuando el metal usado se distorsionará al enfriarse. Si se conocen los ángulos de desplazamiento, el modelo puede hacerse para compensar. Esta modificación se llama "flecha" y puede hacer que el modelo original parezca deformado.
El sobredimensionado por desmoldeo es una modificación necesaria solo para modelos de fundición en arena, no para modelos de inversión. Los modelistas deben asegurar que sus modelos puedan retirarse de la arena sin destruir la forma que han dejado. Esto se hace afinando las paredes del molde, igual que los cubos para castillos de arena suelen ser afilados. Esquinas afiladas y bordes rectos son más propensos a desmoronarse al retirar el modelo de la sustancia de moldeo.
Pintado del modelo de madera
Los modelos de madera a menudo se pintan. Los modelos temporales pueden recibir solo una capa, pero los modelos permanentes generalmente reciben tres capas de pintura. Un laca o goma laca ayuda al modelo a deslizarse del molde, por lo que es útil incluso con un modelo destinado a usarse una sola vez. Las pinturas modernas con grafito hacen este proceso aún más suave.
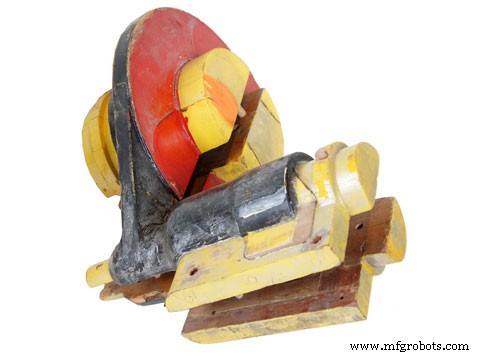
La pintura también ayuda a proteger el modelo del calor y la humedad, especialmente cuando está destinado al almacenamiento. La pintura en un modelo debe estar libre de gotas y grietas: cualquier bulto en la superficie del modelo se capturará en la fundición. Una gota de pintura en el lugar equivocado podría causar desmoronamiento en el molde.
Tradicionalmente, la pintura en modelos de fundición era codificada por colores, con colores que denotaban los pasos de acabado necesarios para la fundición. Aunque los estándares ya no son universalmente aplicables, aún hay fundiciones que usan este sistema básico de colores.
Rojo — Indica que no se necesita mecanizado en esta superficie de la fundición final.
Amarillo — Indica que esta superficie se mecanizará en la fundición final.
Negro — Indica que la superficie necesita un núcleo, y dónde podría estar la posición del núcleo.
Barniz transparente o sin pintar — Indica línea de partición o unión en la fundición.
Almacenamiento y reutilización de modelos
Un modelo puede tener una larga vida en una fundición, usado para hacer cientos o miles de fundiciones. A menudo, estos modelos se almacenan entre series de producción, y la necesidad y organización para mantener una "biblioteca" de modelos es una de las preocupaciones de una fundición. Los modelos deben almacenarse en un lugar seco con buen flujo de aire, pero el gasto de almacenamiento y seguro significa que si las series de producción son pequeñas e infrecuentes, puede ser más fácil destruir los modelos y rehacerlos —o enviarlos al diseñador original. Un modelo almacenado fuera de la fundición puede no haber sido cuidado adecuadamente y así nunca volver a hacer una fundición sólida. Históricamente, destruir modelos era un proceso arriesgado, ya que el modelo podía ser la captura más fiel de un diseño.
El tema del almacenamiento de modelos ha sido, por tanto, un equilibrio de preocupaciones. El tamaño y frecuencia de series de producción deben pesarse contra la consistencia de una pieza a lo largo del tiempo. El auge de la prototipación rápida y diseño por computadora ha cambiado esta dinámica. Los modelos se diseñan y almacenan digitalmente, y los prototipos pueden imprimirse en 3D, así que hay menos riesgo en destruirlos. Por tanto, una fundición y su cliente decidirán tras determinar qué es más económico: almacenar el modelo a largo plazo o recrearlo cuando se necesite.
Un arte no reconocido
Los modelistas son técnicos y artesanos que toman prototipos y los ajustan cuidadosamente a los requisitos de producción y propiedades del metal. Con experiencia especializada, pueden sugerir ajustes para hacer el diseño más eficiente. El uso de programas CAD y algoritmos predictivos ayudan al modelista moderno a determinar posibles defectos en la fundición de metales, lo que ayuda a reducir tasas de defectos, pero los modelistas siguen aportando ojo humano y mano firme al proceso.
Ya sea un proyecto de fundición en arena o a la cera perdida, comenzó su vida como un modelo.
Proceso de manufactura
- Defectos y Discontinuidades Comunes en Fundición: Causas y Prevención
- Por Dentro de la Fundición de Metales: Recorrido Completo de una Fundición desde el Modelo al Producto
- Dominando la Fabricación de Núcleos en Fundición: Precisión y Complejidad en el Moldeo en Arena
- Fundición por Gravedad: Simple, Calidad Superior y Producción Más Rápida
- Moldeo por Inversión: El Método de Fundición Confiable para Componentes Metálicos de Precisión
- Dominando el Fundido de Metales: Del Metal Fundido a las Piezas Terminadas
- Entendiendo el moldeo con molde no desechable: Tipos, beneficios y aplicaciones
- Fundición en molde de carcasa desmitificada: proceso de 6 pasos para fundición de precisión
- Fundición en molde permanente explicada: proceso, tipos y ventajas
- Los Cuatro Métodos Principales de Fundición en Molde Permanente
- Fundición a la cera perdida: Precisión y producción rentable