



Dominando la Fabricación de Núcleos en Fundición: Precisión y Complejidad en el Moldeo en Arena
Los núcleos aportan complejidad al moldeo en arena
¿Qué es un núcleo en la fundición de metales?
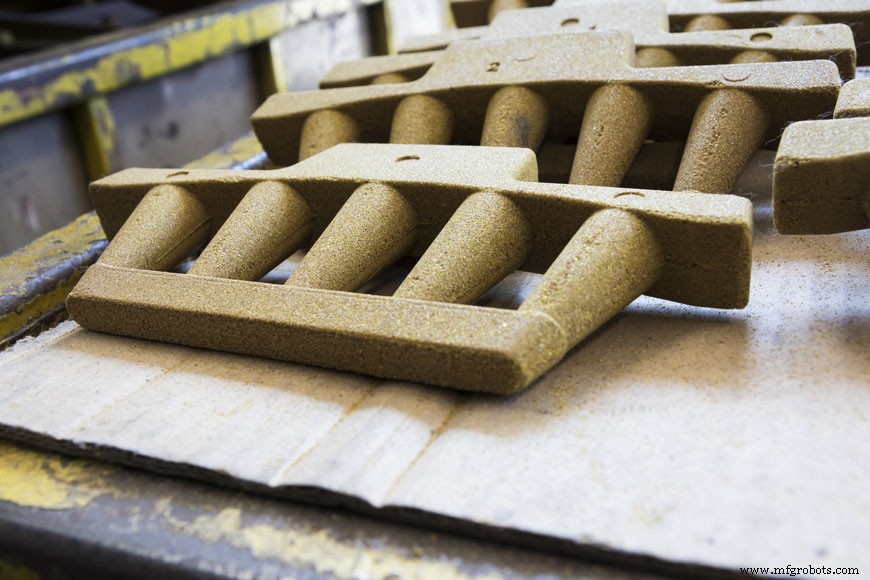
Un núcleo es un inserto de arena o metal utilizado para dar forma a cualquier parte de una fundición que no pueda moldearse mediante el modelo principal extraíble. Cuando un modelo se presiona en la arena y luego se extrae, deja una impresión cóncava. El metal líquido llena este vacío y se solidifica. Los núcleos se crean para permitir mayor complejidad en el diseño. Los núcleos bien construidos crean orificios o cámaras en una fundición. Los moldes de motores automotrices pueden tener hasta cinco núcleos para crear las cámaras necesarias para el funcionamiento de un motor de combustión.
Los núcleos también ayudan a crear ángulos que serían imposibles con un modelo. Cualquier voladizo sobre un espacio vacío imposibilitaría retirar el modelo sin romper el voladizo. En estos casos, se utiliza un núcleo.
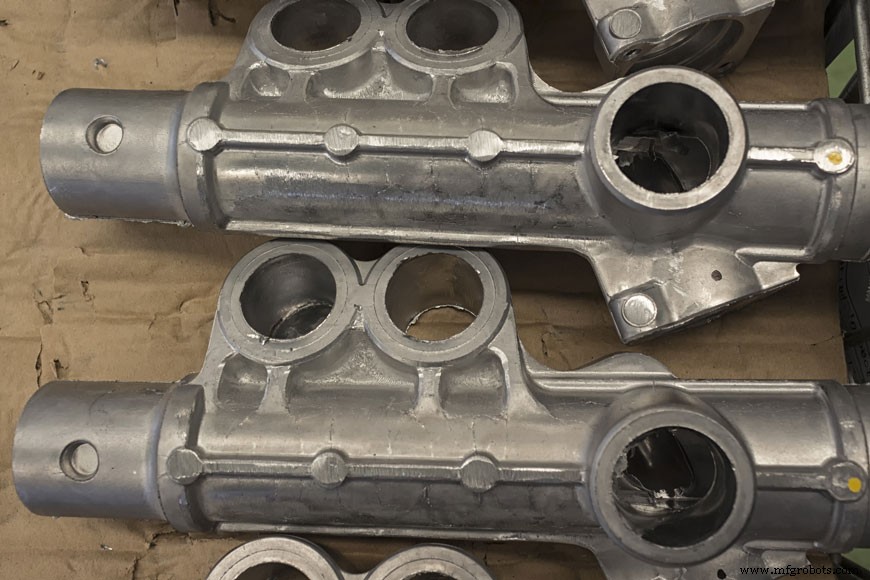
Las fundiciones que usan núcleos internos suelen tener alguna abertura en la carcasa exterior del molde para extraer el núcleo después de la fundición, aunque esta abertura pueda taparse mecánicamente durante el acabado.
Los núcleos de arena están diseñados para descomponerse; los núcleos internos se sacuden literalmente fuera de la fundición al final del proceso. La abertura de "desmoldeo" también facilita la colocación del núcleo. Cualquier punto donde el núcleo toque el molde es un lugar donde el metal fundido no puede fluir, así que para lograr un espesor de metal consistente, el núcleo debe "salvar" el espacio a llenar sin tocar los lados. Para lograr esto, el núcleo normalmente es más largo que la fundición y se sujeta en su lugar mediante huecos en la arena fuera del modelo de fundición.
Chapletas para soporte de núcleos
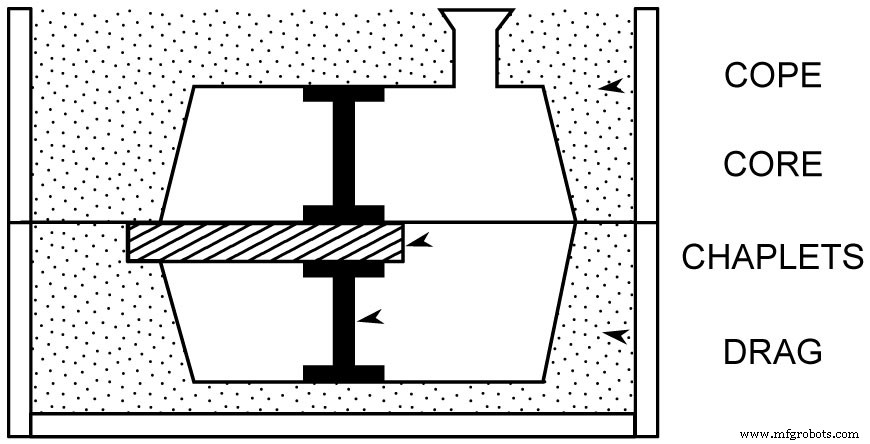
Si el núcleo es muy largo, o solo un borde puede sobresalir del molde, se utilizan chapletas para ayudar a anclar el núcleo en su lugar. Las chapletas suelen fabricarse con el mismo metal que la fundición, ya que parte del metal de la chapleta se incorporará a la propia fundición. Para unirse firmemente con el resto de la fundición, la superficie de la chapleta debe fundirse, pero primero debe cumplir su función de soportar el núcleo. El diseño de las chapletas es, por tanto, un delicado proceso metalúrgico que se evita cuando es posible, pues siempre existe la posibilidad de introducir debilidades o defectos de fundición al usarlas.
Sin embargo, a veces las chapletas son la única forma de crear ciertas estructuras internas en una fundición. Los núcleos de arena tienden a flotar sobre el metal líquido, subiendo lo suficiente como para romperse. Chapletas colocadas arriba y abajo ayudan a mantener el núcleo en la posición correcta. La chapleta superior debe ser la más resistente, para contrarrestar la presión del metal y los gases que empujan hacia arriba en el molde.
Creando arena con resistencia
La tendencia del núcleo a flotar es una razón por la que es importante comprender con precisión la resistencia mecánica de la arena de núcleo. Se realizan pruebas de resistencia al corte y a la tracción en las arenas de núcleo, similares a las exploradas en nuestro artículo sobre arena de fundición. Si la resistencia al corte de la arena está por debajo de la presión creada por el metal líquido al llenar el molde, el núcleo podría partirse y crear una distorsión en el cuerpo de la fundición.
Los aglutinantes son una parte fundamental del proceso de fabricación de arena de núcleo. Los núcleos de arena verde se fabrican con mezclas estándar de arena de moldeo húmeda y un aglutinante, como la dextrina. Este tipo de núcleos son muy frágiles y pueden fabricarse con un arbol o alambres interiores para facilitar su manipulación. Los núcleos de arena seca no contienen agua. Se fabrican con arena de sílice y un aglutinante que endurece la superficie.
Una transición en la tecnología de aglutinantes para núcleos ocurrió a partir de los años 80. Durante cientos de años, el aceite para núcleos fue el aglutinante tradicional, y aún se usa en algunos casos. El aceite de linaza mezclado con pequeñas cantidades de resina y un diluyente, como queroseno de alta calidad, se añadía a la arena de fundición seca para crear arena de núcleo. Aditivos como harina de maíz, dextrina, subproductos de papeleras, o aglutinantes proteicos podían añadirse para fortalecer el núcleo. Estos solían quemarse con el alto calor del vaciado, permitiendo que el núcleo colapsara y se sacudiera fácilmente. Otros aglutinantes tradicionales incluían alquitrán de hulla y brea de petróleo, especialmente estables para núcleos grandes. La madera y la colofonia también se usaban tradicionalmente para mejorar la colapsabilidad del núcleo, aunque estas colofonías tendían a apelmazarse con el calor y la humedad. Muchos de estos compuestos tradicionales han sido reemplazados por opciones sintéticas, manteniendo las propiedades deseables pero eliminando los inconvenientes.
Las fundiciones modernas tienen, por tanto, procesos de fabricación de núcleos más limpios que favorecen una mejor calidad del aire y son más fáciles de implementar en la planta. Estos núcleos de "fraguado químico" sintéticos ofrecen varias ventajas, como horneado a baja temperatura, fácil colapso durante el desmoldeo y menor desgasificación durante el proceso de fabricación del núcleo.
Hoy, los aglutinantes de núcleo más utilizados son plásticos de los grupos urea- y fenol-formaldehído, y resinas furánicas. Hay tres categorías de procesos con aglutinantes de resina: fraguado en frío, caja fría/endurecido por gas, y métodos de curado en caliente.
Los procesos de fraguado en frío comienzan a endurecerse después de que se ha mezclado el último aditivo en la arena, similar al cemento. Son procesos de auto-fraguado químico. Ejemplos comunes son las resinas furánicas y las resinas fenol-formaldehído catalizadas con ácido. Comienzan a curarse después de mezclar ácido sulfónico en la arena. El tiempo es crucial en estos procesos: la arena no puede fraguar tan lentamente que interfiera con la producción, ni tan rápido que sea difícil manejar la reacción.
Los procesos de caja fría, o endurecido por gas, introducen un gas en la caja de núcleo que reacciona químicamente para endurecer el aglutinante. Por ejemplo, arenas enriquecidas con resinas furánicas o epoxis pueden endurecerse introduciendo SO2. El silicato de sodio (vidrio soluble) puede endurecerse mediante el proceso de CO2.
Los métodos de curado en caliente dependen de la introducción de calor para fraguar las arenas de núcleo. El aceite de linaza para núcleos, el aglutinante tradicional, se fragua con un proceso de curado en caliente. En el proceso Shell, la fundición no necesita hacer química: la arena viene premezclada o recubierta del distribuidor y los químicos en la arena hacen que cree una carcasa dura al hornearse. Generalmente, no necesitan curarse completamente. Los métodos Hot-box y Warm-box usan resinas furánicas o fenólicas y un catalizador de sal ácida que fraguan cuando la caja de núcleo se calienta. (Solo difieren en el tipo de resina y la temperatura necesaria para fraguar.)
Métodos de fabricación de núcleos
Los núcleos se fabrican con muchos de los mismos métodos empleados para moldes de arena. Además, se usan sopladuras de núcleo y máquinas de alimentación por tornillo.
Las sopladuras de núcleo fuerzan la arena en la caja de núcleo mediante aire comprimido a unas 100 lb/pulg2. Pueden usarse para fabricar todo tipo de núcleos pequeños y medianos. Los núcleos producidos son muy uniformes y se alcanzan altas tasas de producción.
Las máquinas de alimentación por tornillo se usan para extruir núcleos lisos, usualmente cilíndricos. La arena de núcleo se empuja a través de una matriz sobre una placa de núcleo. El uso de estas máquinas se limita a la producción de núcleos estándar: el largo cilindro extruido por la máquina se hornea y luego se corta a las longitudes deseadas.
Los secaderos de núcleo son como moldes para pasteles en el sentido de que sostienen la forma del núcleo mientras está en el horno de núcleo horneándose. Suelen ser cajas ligeras de esqueleto de hierro o aluminio, cuya forma interna se ajusta estrechamente a la parte de la copa del núcleo. Los núcleos que se desmoronarían o perderían partes al colocarse en una placa plana pasan por el horno en un secadero de núcleo.
Colocación del núcleo
Después de que un núcleo termina de curarse, a menudo se remata a mano. A lo largo de las líneas de partición de la caja de núcleo puede haber "rebabas" que limar. A veces, los núcleos se fabrican en varias partes, si la forma necesaria es mayor que las cajas de núcleo y hornos disponibles. Un núcleo segmentado se ensambla después de la etapa de curado. Cuando los núcleos están lisos y unidos, se colocan en estantes para esperar su uso en el molde.
Los núcleos casi siempre se colocan cuidadosamente por operarios de fundición en lugar de insertarse por máquina. Las chapletas, si las hay, bajan primero al faldón, y luego se coloca el núcleo. El operario verifica que el núcleo asiente correctamente en el molde y está libre de defectos. Las chapletas necesarias se colocan en la copa, y cuando todo está bien, la copa se coloca sobre el faldón y se sujeta.
Los núcleos aportan flexibilidad al moldeo en arena
La capacidad de fabricar y colocar núcleos de arena es una parte vital del proceso de fundición.
En algunos casos, el núcleo es necesario para la utilidad de la pieza final: tubos, motores y otros dispositivos mecánicos a menudo necesitan ser huecos para funcionar. Para artículos decorativos, los núcleos también pueden reducir el coste total del metal. Especialmente al fundir en hierro, los núcleos pueden reducir sustancialmente el peso del producto final. Donde se necesita la resistencia mecánica del acero macizo, esto puede ser inapropiado. En otras circunstancias, sin embargo, un núcleo es una buena consideración de diseño, incluso si no es necesario para la función del producto.
Proceso de manufactura
- El Poder de las Competencias Centrales para Impulsar el Éxito Empresarial
- Arena: composición, usos y técnicas modernas de procesamiento
- Cómo Funciona el Radiador de Calefacción (Heater Core) en el Sistema de Climatización
- Laminación del núcleo del estator: conceptos clave para un rendimiento fiable del equipo
- Sistemas Ciberfísicos: La fuerza impulsora detrás de la Industria 4.0
- Fundición en Arena para Equipos Pesados: Precisión, Durabilidad y Versatilidad
- Fundición en arena vs fundición a presión: entendiendo las diferencias clave
- Fundición en arena en automoción: Alta calidad, bajo coste y flexibilidad de volumen
- Elección de fundición en arena de resina: Cuándo y por qué es el proceso adecuado
- Tipos de abrasivos para chorro de arena: elegir el material adecuado
- Lake Erie Crushers: Fuente principal de arena y grava premium