



Procesamiento Post-Moldeo: Desmoldeo, Limpieza y Mecanizado de Fundiciones Metálicas
Liberando la nueva fundición del molde
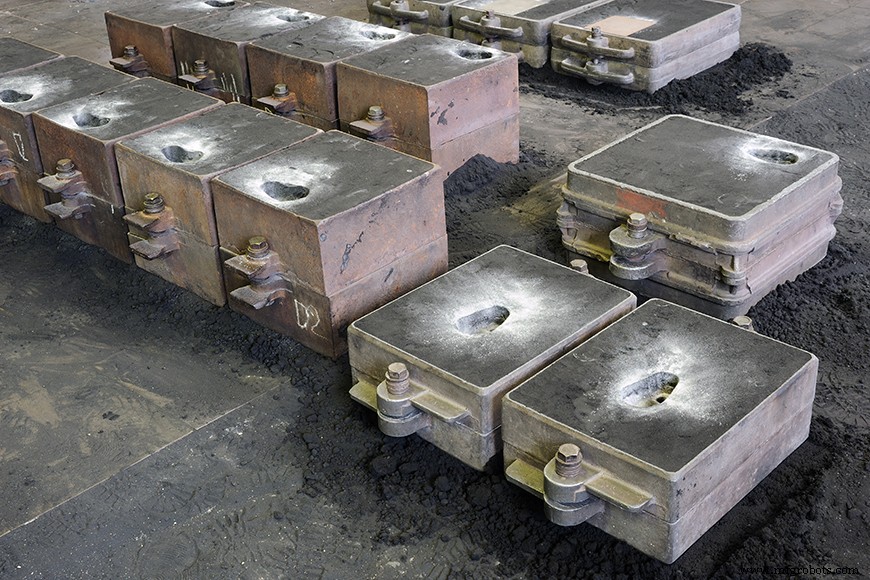
Aunque no tan visualmente dramático como la fusión y vertido, el desmoldeo de una nueva fundición de metal sigue siendo una experiencia impresionante. Cuando una fundición es extraída por primera vez humeante del molde, está cubierta en residuos de arena y material metálico excedente. Debe pasar por desmoldeo, limpieza, remoción de canal de alimentación y risers, y máquinas de acabado, que hacen un estruendo ensordecedor mientras hacen su trabajo. Cuando este proceso termina, la fundición estará en su forma final, aunque tratamiento térmico, recubrimiento en polvo e inspección aún pueden ser necesarios antes del envío.
Remoción de la fundición del molde
El proceso para remover una fundición de un molde comienza determinando el tiempo y temperatura correctos para hacer el desmoldeo. Después de que el metal líquido ha sido vertido, debe solidificarse antes del desmoldeo, pero hay otras consideraciones de tiempo además de la simple solidez. Si se extrae demasiado pronto, la superficie del metal puede reaccionar químicamente al aire frío con efectos no deseados. Las microestructuras del metal cambian basándose en sus tasas de calentamiento y enfriamiento. Sacar una fundición demasiado caliente a aire relativamente frío puede causar que la estructura se vuelva más frágil en un proceso conocido como "fragilización por galvanizado". Al fundir hierro dúctil, la fundición se preocupa por la proporción de estructuras de perlita, ferrita o martensita, que pueden surgir del mismo tipo de metal, dependiendo de la tasa a la que se enfría.
Existen fórmulas disponibles para que las fundiciones determinen cuándo una fundición de cierto volumen y grado de metal debe ser extraída del molde, pero muchos trabajadores de fundición usan señales visuales. Por ejemplo, el hierro dúctil usualmente se extrae del molde después de que se ha vuelto gris.
Con la fundición en arena, el desmoldeo se conoce como "shakeout". El desmoldeo inicial puede hacerse manualmente en fundiciones pequeñas o con fundiciones pequeñas, donde un trabajador de fundición cavará en el molde con tenazas para agarrar un canal de alimentación o corredor. Levantan la fundición mientras el molde se desmorona detrás, usualmente golpeando la fundición con otra herramienta para causar que el exceso de residuos caiga. Más típicamente, sin embargo, este trabajo se hace en una mesa de agitación/vibración que vibra vigorosamente mientras moldes sin caja se dejan caer sobre ella. La sacudida desaloja la arena que cae de la fundición y se tamiza a través de agujeros en la mesa. La arena usualmente cae en una caja o en una cinta transportadora, para ser recapturada como arena de moldeo.
Las fundiciones a la cera perdida se hacen en un molde duro de arena cerámica. Este molde necesita ser abierto manualmente o removido con chorros de agua potentes.
Remoción de núcleos de arena
Los núcleos de arena se hacen con resina u otra sustancia que proporciona mayor estructura que la arena de fundición básica, y por esto pueden necesitar más que la mesa vibratoria para removerlos. Los procesos de remoción dependen del tipo de material usado para el núcleo. Algunos núcleos de arena están construidos para ser altamente colapsables después de sentarse en el calor del molde. Otros mantienen su estructura a lo largo del vertido pero pueden hornearse fuera usando temperaturas más bajas por tiempos más largos. Algunos núcleos de arena están construidos alrededor de un marco de alambre que necesitará ser extraído mecánicamente. La remoción de núcleos de arena también será influenciada por la colocación y profundidad del núcleo.
La forma de aflojar algunos aglutinantes químicos es con la adición de otros químicos como hidróxido de sodio o potasio, o con frío, agua o vapor. Cualquiera que sea el proceso que descomponga el núcleo de arena, el objeto final puede volver a una mesa de agitación para sacudir la arena final.
Limpieza de la fundición
Las fundiciones no vienen terminadas de la mesa vibratoria. Deben limpiarse en un proceso tradicionalmente llamado desbarbado (fettling).
En todas las fundiciones metálicas, habrá un canal de alimentación y compuerta dejados de donde el metal fue vertido en el molde. Generalmente también habrá risers, compuertas y corredores —la infraestructura que se necesitaba para hacer una fundición sana. Antes de terminar una fundición, la fundición debe remover estos risers y compuertas, así como cualquier imperfección menor. Los procesos de limpieza de la fundición también remueven los restos finales de arena adherida y quemada.
El "rebaba (flashing)" es una imperfección menor común de fundición en arena y fundición a presión. Esta delgada piel excedente de metal aparece más comúnmente a lo largo de la línea de partición de un molde de arena o donde los pines eyectores se sientan en una máquina de fundición a presión. En cada uno de estos lugares, una pequeña cantidad de metal fundido se filtra fuera del molde. Las "rebabas" son bordes levantados o pequeñas piezas de material que vienen de ligero desplazamiento del metal en el molde.
Limpieza primaria
Muy comúnmente, los granalladoras (shot blasters) se usan en la primera etapa de limpieza. En estos sistemas, bolas de acero o pequeñas estrellas de hierro son disparadas a las fundiciones por un impulsor. Eliminan incrustaciones, rebabas, rebabas y otras impurezas. Las máquinas de chorro de aire también pueden usar un abrasivo más pequeño.
Estos sistemas de chorro pueden trabajar en cintas transportadoras, mesas rotativas, o en grandes salas que permiten al trabajador de fundición apuntar los abrasivos. Otra máquina común en esta etapa de limpieza es el tambor volteador. En estos volteadores, las fundiciones se colocan en un tambor para ser vueltas como ropa en una secadora. Aire o chorro se dispara en las fundiciones volteadas, asegurando que todos los lados sean limpiados.
Los martillos o taladros neumáticos se usan comúnmente para remoción de núcleos de arena. Pueden ser operados por robot o por un trabajador de fundición.
El chorro de agua, en su forma más simple, es lavado a presión de las fundiciones. Los sistemas de hidrochorro podrían adicionalmente añadir elementos abrasivos al agua para ayudar con la remoción.
Remoción de Compuertas y Risers
Algunas compuertas y risers no serán removidos por volteo o chorro de aire, ya que el stock extra es demasiado grueso para ser removido de esta manera. Estas compuertas y risers podrían cortarse usando un soplete oxiacetilénico, martillarse usando martillos cincel o mazos, o serrados. Si el mecanizado es parte del acabado necesario de una pieza, parte de la remoción de compuertas y risers podría esperar hasta que el rectificado fino, torneado o aserrado se haga en la etapa de mecanizado.
El stock metálico removido de las compuertas y risers será reutilizado. Puede ser de mejor calidad que la chatarra entrante, ya que ha tenido la oportunidad de quemar cualquier material productor de gas rico en hidrógeno que viajó de polizón al horno, como pintura o aceite. El stock es por tanto una de las formas en que una fundición puede mantener el material consistente.
Mecanizado
La fundición en arena no proporciona generalmente una superficie muy fina y terminada. Si un artículo necesita ser suave, o necesita tolerancias dimensionales precisas, entonces será mecanizado para igualar las especificaciones del artículo. Como el mecanizado es un proceso costoso, la fundición habrá optimizado la fundición para producir un artículo lo más cercano posible a la especificación final. Aun así puede haber superficies que requieran precisión extra.
Cerca del final de la línea
Al final del desmoldeo, limpieza y mecanizado, la fundición está en su forma final. Toques de acabado adicionales podrían seguir siendo necesarios —incluyendo tratamiento térmico, pintura, recubrimiento en polvo o montaje— pero el trabajo de hacer una nueva forma de metal está hecho. En una primera producción de un producto nuevo o innovado, las fundiciones en esta etapa podrían ser los primeros prototipos de producción para que un cliente o diseñador revise por valor estético o prueba de concepto. La inspección y tratamiento térmico aún necesitan proporcionar aseguramiento de calidad para carga mecánica de trabajo, pero en este punto el cliente puede ver si el componente cumple su visión, o si ha habido problemas a través del proceso de fabricación de modelos que necesitan ser abordados. Si cualquier fallo en el diseño es iluminado por estos prototipos de producción, un diseñador puede volver al diseño de fundición de metales, más sabio y astuto por haber pasado por el proceso.
Publicación Anterior: Fusión y Vertido Proceso de Fundición de Metales
Publicación Siguiente: Tratamiento Térmico
Proceso de manufactura
- Centros de Mecanizado CNC HMC Avanzados para una Eficiencia de Producción Superior
- Soluciones Premium de Fundición en Arena para Aplicaciones Industriales
- Arena de Moldeo Explicada: Composición, Usos y Beneficios en Fundición en Arena
- Dominando el Proceso de Fundición en Arena: Técnicas y Mejores Prácticas
- Arena de moldeo en fundición metalúrgica: tipos, componentes y características clave
- Comprensión de los moldes de arena: definiciones, tipos y fundamentos de fundición metálica
- Fundición en arena: proceso, características y aplicaciones industriales
- Fundición en Arena Explicada: Técnicas y Aplicaciones (Parte 2)
- Fundición en Arena Verde vs. Arena Resinada: ¿Qué Proceso Ofrece Mejor Calidad y Eficiencia de Costos?
- Fundición en Arena Resinada Experta: Capacidades Avanzadas y Procesos Precisos
- Fundición en arena explicada: método probado y rentable de fabricación de metal