



Visión experta del moldeo a presión (die casting): Proceso, materiales y equipos
El moldeo a presión (die casting) es un proceso de fundición de metal caracterizado por usar una cavidad de molde para aplicar alta presión al metal fundido. Los moldes se mecanizan en aleaciones de alta resistencia, algunas similares al moldeo por inyección.
La mayoría de piezas de die casting son de metales no ferrosos: zinc, cobre, aluminio, magnesio, plomo, estaño, aleaciones plomo-estaño y sus aleaciones. Según el tipo, se requiere máquina de cámara fría o cámara caliente.
En este artículo, el tema principal es el proceso de fabricación del die casting. Para darle comprensión completa, presentamos los 2 tipos básicos de máquinas y los pasos detallados de fabricación. Tras leerlo, optimizará enormemente su proceso productivo.
1. Dos tipos de máquinas de die casting
Las máquinas se dividen en cámara caliente y cámara fría. La diferencia radica en la fuerza que pueden soportar. Presión típica: 400–4.000 toneladas.
1.1 Máquinas de cámara caliente
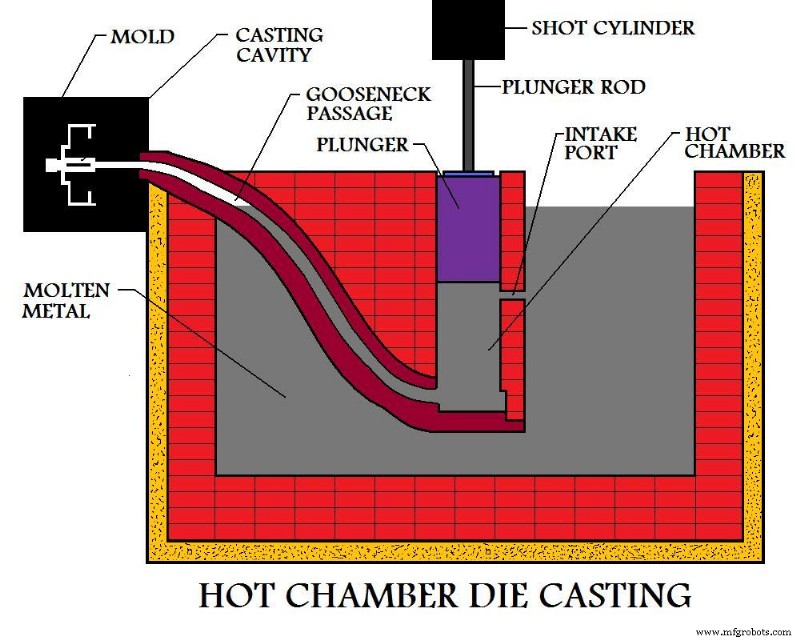
El die casting de cámara caliente, a veces llamado die casting de cuello de cisne (gooseneck), usa un baño de metal fundido para llenar el molde bajo presión. Al inicio del ciclo, el pistón está retraído, permitiendo que el metal fundido llene el «cuello de cisne».
El pistón neumático o hidráulico aprieta el metal y lo inyecta en el molde. Ventajas: ciclos rápidos (~15 ciclos/min), fácil automatización, y capacidad de fundir metal.
Desventajas: imposible fundir metales de alto punto de fusión, y no sirve para aluminio, ya que el aluminio arrastra hierro del baño fundido.
Por tanto, se usan para aleaciones de zinc, estaño y plomo. Además, se aplican más a piezas pequeñas que grandes.
1.2 Máquinas de cámara fría
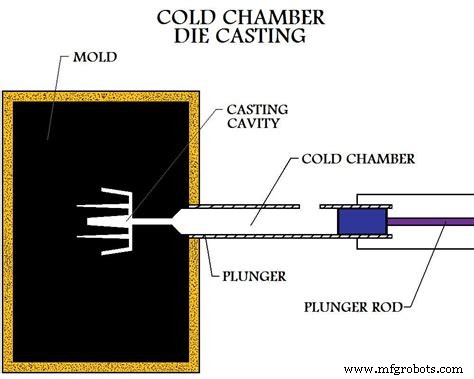
El die casting de cámara fría sirve para metales que no pueden usarse en cámara caliente: aluminio, magnesio, cobre, y aleaciones de zinc con alto contenido de aluminio.
El metal se funde primero en un crisol separado. Una cantidad de metal fundido se transfiere a una cámara de inyección o boquilla sin calentar. Estos metales se inyectan en el molde por presión hidráulica o mecánica.
Por la necesidad de transferir metal fundido a la cámara fría, la mayor desventaja es el ciclo largo.
Las máquinas de cámara fría también existen en vertical y horizontal. Las verticales suelen ser pequeñas; las horizontales tienen varios modelos.
2. Pasos detallados de fabricación en die casting
El proceso de alta presión consta de cuatro pasos: preparación del molde, llenado, inyección y desprendimiento (shake out), base para procesos mejorados.
2.1 Preparación
Hay que pulverizar lubricante en la cavidad. Además de controlar la temperatura del molde, el lubricante ayuda a desmoldear, y luego se cierra el molde.
2.2 Llenado
El metal fundido se llena en el molde con alta presión, rango ~10–175 MPa. La presión se mantiene hasta que la pieza se solidifica.
2.3 Inyección
Los moldes se abren y la pieza (shots difieren de castings porque un molde puede tener múltiples cavidades, produciendo varias piezas por shot) es expulsada por pines eyectores.
La inyección a alta presión llena el molde muy rápido, permitiendo que el metal llene todo antes de que cualquier parte se solidifique. Así se evitan discontinuidades superficiales incluso en secciones de pared delgada difíciles de llenar.
La mayoría de piezas de die casting pueden usarse para estructuras imposibles por fundición, como taladrado y pulido.
2.4 Desprendimiento (Shake out)
Separar residuos: canales, corredores, rebabas, flash. Suele hacerse extruyendo la pieza por matriz de acabado especial. Otros métodos: sierra y rectificado.
2.5 Inspección de defectos
Los defectos se revisan tras el shake out. Los más comunes: estancamiento y cabezas frías.
Eso es todo lo que necesita saber para fabricar piezas de calidad con tecnología de die casting. Deje comentario si tiene preguntas.
Nota: No poseemos las imágenes usadas en este artículo. Si son de su propiedad, contáctenos y las retiraremos lo antes posible.
Proceso de manufactura
- Fabricación Experta de Ejes: Procesos de Precisión y Soluciones Personalizadas
- Explorando los 4 Tipos Fundamentales de Procesos de Fabricación
- Maximizar la Eficiencia de Fabricación con Proveedores de Fundición de Hierro
- Fundición por Gravedad: Simple, Calidad Superior y Producción Más Rápida
- Dominando la Fundición a Presión: Procesos, Beneficios y Aplicaciones
- Pasos esenciales del proceso de fundición: 4 fases clave explicadas
- El Proceso de Manufactura Moderno: Técnicas Clave e Innovaciones
- Fundición a presión: ventajas, desafíos y claves para fabricantes
- Proceso de Fabricación de Jabón: De Grasas a Saponificación
- Entendiendo el Proceso de Forja de Bridas: Beneficios, Técnicas y Aplicaciones
- El proceso de fundición: de orígenes antiguos a fabricación moderna