



Fundición en Arena de tu Producto: Técnicas Expertas para Piezas Metálicas de Precisión
Observa el proceso de fundición en arena verde
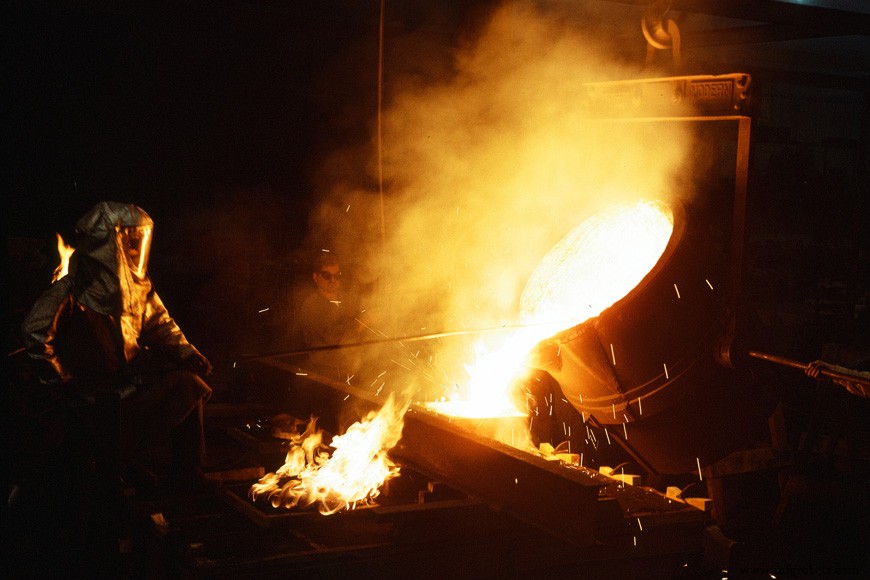
Aunque hay muchos tipos de fundición de metales, la fundición en arena es, con mucho, el tipo más usado.
El proceso suena engañosamente simple. Una réplica del objeto metálico deseado se presiona en arena de fundición, donde crea un "negativo" hueco del objeto. Ese vacío se llena con metal fundido, capturando sus detalles. Cuando el vacío se enfría, el objeto metálico se extrae de la arena, con el diseño original fielmente capturado.
Quien haya construido un castillo de arena complejo o una escultura de arena tiene alguna experiencia de cómo la arena puede ser buena capturando pequeños diseños. Además de ser moldeable, la arena es barata y resistente en las condiciones de alto calor necesarias para la fundición de metales.
La premisa básica de la fundición en arena
La fundición en arena puede hacerse en cualquier espacio terroso que mantenga su forma alrededor del metal fundido. En este video, aluminio líquido se vierte en un nido abandonado de hormigas de fuego. Tras enfriarse el metal, se desentierra y limpia, y la fundición resultante ha capturado la forma del hábitat.
Artista crea escultura fundiendo en arena en un hormiguero vacío
Cuando las hormigas construyeron su nido, confiaban en las mismas cualidades que los fundidores en arena: granos de tierra bien compactados pueden crear estructura resistente al colapso. En este caso, el hábitat mantiene la forma incluso cuando se introduce aluminio fundido.
Fundición en arena: un oficio especializado
Por supuesto, las hormigas de fuego no crean espacios pensando en la fundición. Durante la fundición en arena "en la naturaleza", habrá problemas con la fuga de gases del molde, la permeabilidad de todas las partes del hábitat, y la tasa de enfriamiento en cada cámara. Áreas del metal pueden debilitarse debido a tasas diferenciales de enfriamiento —lo cual es irrelevante para una pieza artística interesante y atractiva que no soportará carga.
Sin embargo, la estructura y debilidad del metal son relevantes para fundiciones industriales que soportarán tensión mecánica, como piezas de motor y elementos de construcción. Es el manejo de estos aspectos de la metalurgia lo que hace que la fundición en arena dependa de técnicas precisas y experiencia.
Para comenzar el proceso de fundición en arena, la arena de fundición se prepara en amasadoras, que mezclan la arena, agente aglutinante y agua. Se usan aireadores para aflojar la arena y hacerla más fácil de moldear. Cortadoras de arena, que operan sobre un montón en el suelo de la fundición, pueden usarse en lugar de amasadoras. La entrega de arena al suelo de moldeo puede ser mediante camiones volquete o pala, o por cintas transportadoras.
En el suelo de moldeo la arena se forma en moldes; los moldes pueden colocarse en el suelo o entregarse por transportadores a una estación de vaciado. Tras el vaciado, las fundiciones se extraen de los bastidores. La arena adherida se remueve en una estación de desmoldeo. La arena usada se devuelve a los silos de almacenamiento por cinta transportadora u otros medios.
Hay una enorme variedad de equipos y métodos disponibles para la fundición. Van desde dispositivos simples que ahorran trabajo a los operarios, hasta unidades completamente mecanizadas que hacen todo, desde moldeo hasta desmoldeo. El nivel de automatización que usa una fundición se basa en la economía de la línea de producción. Una empresa que produce miles de piezas similares, como un fabricante automotriz, puede usar más automatización que una fundición "de encargo" que hace series pequeñas de piezas muy distintas.
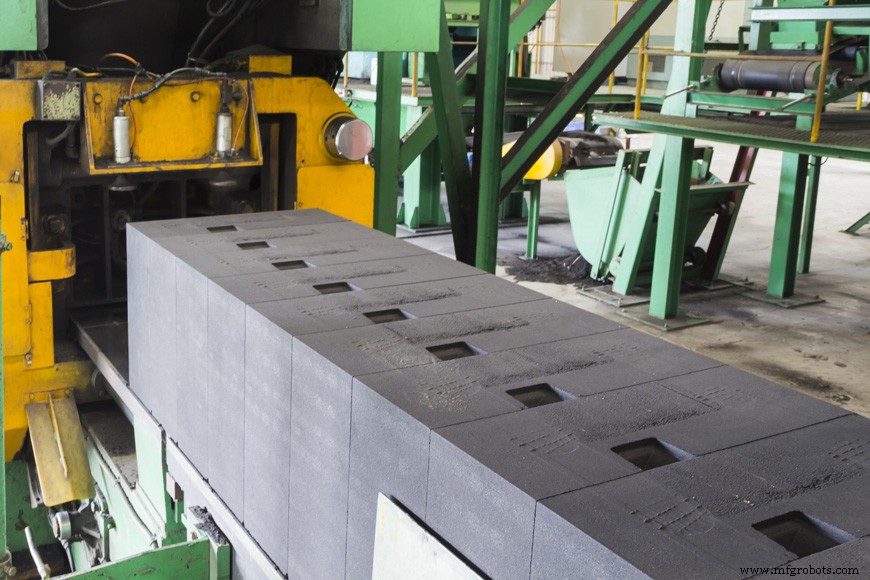
Ya sea automatizada o no, las fundiciones usan los mismos tipos de herramientas en la producción de fundición en arena. Un bastidor es un marco rígido usado para sostener la arena que forma un molde. Los bastidores generalmente constan de dos partes: la sección superior, llamada copa, y la inferior, el faldón. Cuando se usan más de dos partes, las secciones intermedias se llaman mejillas. En muchas fundiciones, este bastidor se apoya en una "tabla de fondo". Esta tabla se usa para que, al retirar el bastidor, el molde aún pueda moverse para extracción del modelo, vaciado y otros pasos importantes.
Las fundiciones usan tres versiones de bastidores: ajustados, de quita-y-pon, y deslizantes. Los bastidores ajustados permanecen en su lugar mientras el molde se llena de metal. Los bastidores de quita-y-pon tienen bisagra en una esquina y cierran en la esquina diagonal opuesta. Los moldeadores desenganchan y retiran estos bastidores tras cerrar el molde. Los bastidores deslizantes son de construcción sólida y se estrechan de arriba a abajo en los cuatro lados: se deslizan fácilmente fuera de un molde de arena cerrado. Los bastidores de quita-y-pon o deslizantes permiten al moldeador hacer muchos moldes con un solo bastidor.
Antes de vaciar moldes de bastidor de quita-y-pon o deslizante, se coloca una chaqueta de vaciado de madera o metal alrededor del molde y un peso en la parte superior para evitar que la copa se levante. Las secciones de copa y faldón en todos los bastidores se mantienen en alineación correcta por pasadores y guías del bastidor.
Los bastidores pueden llenarse con arena a mano con pala, alimentados por gravedad desde tolvas superiores, cargados por cinta continua desde un silo, o llenados firmemente con lanzadoras de arena mecánicas. Moldes muy grandes pueden llenarse con una grúa superior equipada con cazo.
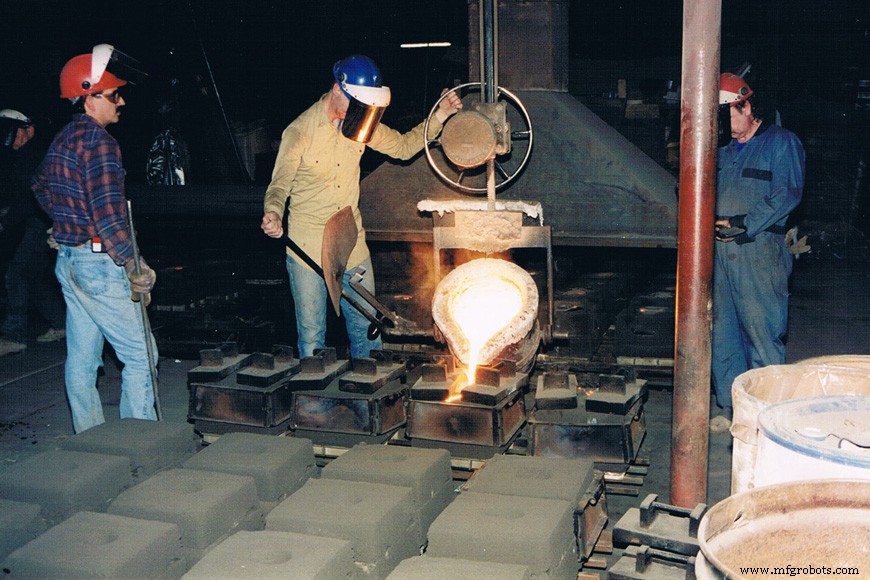
El apisonado a mano es el método más simple de compactar arena. Para aumentar la tasa, se usan apisonadores neumáticos. El método es lento porque la arena se apisona en capas, y es difícil lograr densidad uniforme. Resultados más uniformes y mayores tasas de producción se obtienen con máquinas de prensado. Los prensadores manuales estaban limitados a moldes pequeños y ahora son obsoletos. Las máquinas neumáticas funcionan para moldes mayores y son mucho más rápidas. Las máquinas de moldeo por prensado producen la mayor densidad de arena en la parte superior del bastidor y la más blanda cerca de la línea de partición del modelo.
En las máquinas de moldeo por sacudida, el modelo se coloca en una placa unida a la parte superior de un cilindro de aire. Tras subir la mesa, se abre un puerto de liberación rápida, y el pistón, placa y molde caen libremente contra la parte superior del cilindro o almohadillas de golpe. El impacto compacta la arena. Las densidades producidas por esta máquina son mayores junto a la línea de partición del modelo y más suaves cerca de la parte superior del bastidor. Como unidad separada, se usa principalmente para trabajos medianos y grandes. Donde se usan máquinas de sacudida simples en trabajos grandes, es habitual apisonar manualmente la parte superior del bastidor con martillo neumático.
Las máquinas de sacudida-prensado usan tanto el procedimiento de sacudida como el de prensado. La placa se monta en dos cilindros de aire: uno pequeño para sacudir, y uno grande para prensar el molde. Se usan ampliamente para trabajos pequeños y medianos, con modelos de placa de coincidencia o con compuertas.
A veces, dispositivos de extracción de modelo pueden incorporarse con máquinas de sacudida o prensado. Estas máquinas retiran el modelo del molde automáticamente. La extracción del modelo también puede lograrse usando máquinas de sacudida-vuelco-extracción o sacudida-prensado-vuelco-extracción. Estas máquinas vibran el molde para permitir que el modelo se retire más fácilmente: la energía cinética de la vibración se mueve diferente en la arena que en el metal y ayuda a separar los componentes. Las máquinas de extracción por vuelco giran el molde boca abajo para que el modelo caiga más fácilmente. Las de vuelco lateral inclinan el molde pero no tanto.
La lanzadora de arena es el tipo de máquina de apisonado de más amplia aplicación. Consiste en una bomba rotativa llamada impulsor que está en el extremo de un brazo de doble articulación. Este brazo tiene transportadores montados que alimentan arena al impulsor. El impulsor gira a alta velocidad y da a la arena la velocidad para apisonarse firmemente en el molde al impactar. La cabeza de la máquina puede dirigirse a todas las partes del bastidor. Esto puede hacerse manualmente en máquinas grandes o controlado automáticamente en líneas de producción de alta velocidad para moldes pequeños.
Los vibradores se usan en todas las máquinas de extracción de modelo. Estos liberan el modelo del agarre de la arena antes de la extracción. Su uso reduce el daño al molde al mínimo al extraer el modelo y tiene la ventaja adicional de producir fundiciones de tamaño más uniforme. Los vibradores suelen ser neumáticos.
Fundiciones pequeñas pueden vaciarse usando métodos de moldeo apilado. En este caso, cada bastidor tiene una cavidad de faldón moldeada en su superficie superior y una cavidad de copa en su superficie inferior. Estos se apilan uno sobre otro a una altura adecuada y se vacían desde una canaleta común.
Metalurgia y el movimiento maker
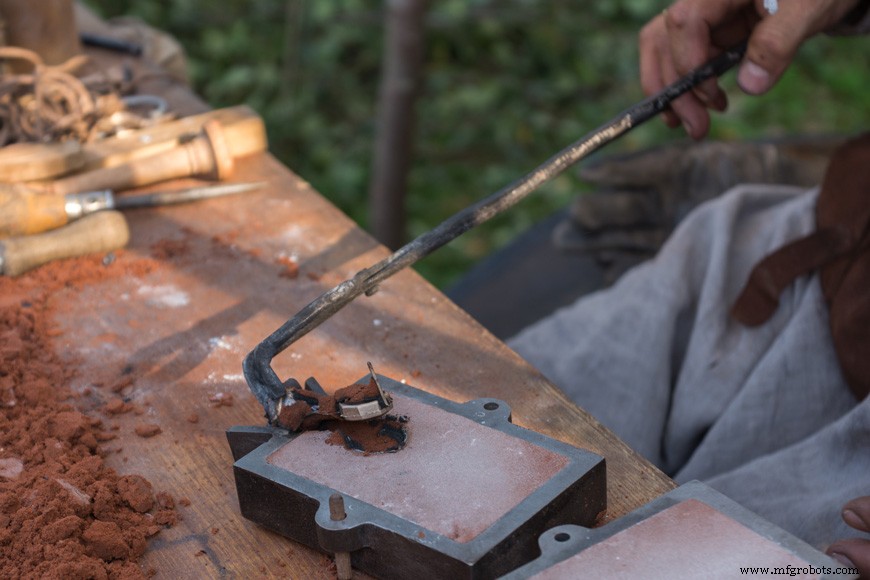
Los primeros metalurgistas fundían bronce y latón en pequeñas operaciones de unos pocos artesanos. Luego, durante el largo período de la Edad del Hierro, y continuando por la Revolución Industrial, las fundiciones se volvieron grandes operaciones especializadas en manejar las temperaturas extraordinariamente altas necesarias para hacer fundiciones de acero y hierro y mantenerse al día con las demandas de producción de una economía en crecimiento. Recientemente, ha habido un movimiento para recuperar habilidades de fabricación tradicionales. Aficionados con fundiciones caseras usan metales con temperaturas de fusión más bajas que hierro y acero por seguridad y complejidad, pero muchos de los pasos que dan son los mismos. Ver el proceso unirse puede desmitificar el trabajo de fundición.
El creador de YouTube The King of Random demuestra fundición de aluminio en este video corto de su Mini Fundición Metálica casera. Para la mayoría de sus fundiciones, usa un método de "Fundición en Espuma", una forma de fundición a la cera perdida donde una forma de poliestireno se entierra en arena de juego suelta. En el 6:42, muestra cómo la fundición en arena verde produce un mejor acabado superficial. El contenedor de madera que usa forma un "bastidor ajustado".
King of Random demuestra fundición con su fundición metálica casera.
Uno de los aspectos importantes de este video es el enfoque en la seguridad. Vemos cómo puede ocurrir desprendimiento cuando metal caliente se vierte sobre concreto: un accidente increíblemente peligroso que es la razón por la que muchas fundiciones están diseñadas con suelos de tierra. La fundición de metales es interesante y divertida, pero el riesgo de lesión grave es alto.
Fundición en arena: una tradición innovadora
Las fundiciones llevan milenios fabricando objetos metálicos, y durante ese tiempo, la premisa básica de la fundición en arena se ha mantenido igual: verter metal en un hueco hecho de granos de arena bien compactados. Los objetos fundidos en arena son ubicuos en la era industrial: parte importante de la mayoría de máquinas industriales, motores y muchos accesorios arquitectónicos. Sin embargo, la industria ha estado innovando para aumentar seguridad, tamaño, consistencia y velocidad, y esta forma de fabricación sustenta la innovación de inventores y diseñadores creando las tecnologías del mañana. La fundición en arena es, entonces, un interesante conjunto de paradojas. Es un proceso que parece simple pero requiere complejidad y oficio para perfeccionar. Es tanto una de las habilidades más tradicionales y un sitio de innovación constante y continua. No es de extrañar que hoy el trabajo de la fundición sea redescubierto por aficionados y curiosos, buscando entender la historia de los objetos que usamos cada día.
Proceso de manufactura
- Soluciones Premium de Fundición en Arena para Aplicaciones Industriales
- Arena de Moldeo Explicada: Composición, Usos y Beneficios en Fundición en Arena
- Dominando el Proceso de Fundición en Arena: Técnicas y Mejores Prácticas
- Cómo la impresión 3D revoluciona la fundición en arena: Guía práctica
- Prototipado Rápido Eficiente para Fundición en Arena: Acelera Diseño y Validación
- Fundición en Arena Verde vs. Arena Resinada: ¿Qué Proceso Ofrece Mejor Calidad y Eficiencia de Costos?
- Fundición en arena vs fundición centrífuga: eligiendo el método de producción de piezas metálicas adecuado
- Fundición en arena vs forja: eligiendo el método de fabricación de metal adecuado
- Fundición en arena explicada: método probado y rentable de fabricación de metal
- Explorando equipos de fundición en arena: tipos y aplicaciones
- Dominando la terminología de fundición en arena: Guía completa