



Laminación en Caliente de Tira y Prevención de Defectos Comunes
Laminación de tira en caliente y defectos de tira
La laminación es una de las operaciones de conformado de metales más importantes industrialmente. La laminación en caliente se emplea para laminar planchones de acero a tiras en caliente en trenes de laminación en caliente. Como otras operaciones de laminación en caliente, la laminación de tira es una deformación plástica del material del planchón causada por fuerza compresiva aplicada a través de un juego de rodillos. La sección transversal del planchón se reduce. El material se comprime entre un par de rodillos, reduciendo espesor y aumentando longitud. La laminación en caliente se realiza a alta temperatura por requerimiento de grandes deformaciones. Resulta en tira libre de tensiones residuales. Normalmente, la formación de escala de óxido acompaña a la laminación en caliente, por lo que la precisión dimensional es inferior a la de tiras laminadas en frío.
Para laminación de tira, los planchones se calientan inicialmente a 1100-1300 °C. La temperatura en el último cage de acabado varía 700-900 °C. Siempre debe estar por encima de la temperatura crítica superior para producir granos de ferrita equiaxiales uniformes.
El objetivo es disminuir espesor del planchón con aumento de longitud y muy poco aumento de ancho. El material en el centro está constreñido en dirección transversal y los hombros sin deformar a cada lado de los rodillos impiden extensión en dirección del ancho. Esta condición se conoce como deformación plana. El material se alarga y no se ensancha.
Conceptos fundamentales aplicables: (i) arco de contacto entre rodillos y material es parte de circunferencia; (ii) coeficiente de fricción constante en teoría, pero varía a lo largo del arco en realidad; (iii) material se deforma plásticamente; (iv) volumen constante antes y después (en práctica puede disminuir ligeramente por cierre de poros); (v) velocidad de rodillos constante; (vi) material solo se extiende en dirección de laminación, sin extensión en ancho; (vii) área transversal normal a dirección de laminación no se distorsiona.
Variables principales que influyen en el proceso: (i) diámetro de rodillos; (ii) resistencia a deformación del material según metalurgia, temperatura y tasa de deformación; (iii) tensión de fluencia del material; (iv) fricción entre rodillos y material; (v) presencia de tensión frontal y/o trasera en plano de tira.
Fuerzas y relaciones geométricas en laminación de tira se muestran en Figura 1. Material con espesor "ho" entra en rodillos en plano de entrada x-x con velocidad "vo". Pasa por espacio entre rodillos y sale en plano de salida y-y con espesor reducido "hf" y velocidad aumentada "vf". Sin aumento de ancho, compresión vertical se traduce en elongación en dirección de laminación. Como no hay cambio de volumen por unidad de tiempo, b·ho·vo = b·h·v = b·hf·vf, donde "b" es ancho, "v" velocidad en cualquier espesor, "h" intermedio entre ho y hf.
Considerando b·ho·vo = b·hf·vf, y si bo = bf, entonces ho·Lo/t = hf·Lf/t, luego ho·vo = hf·vf, lo que significa vo/vf = hf/ho. Como ho > hf, entonces vo < vf. Por tanto, velocidad de tira aumenta constantemente de entrada a salida de modo que elemento vertical permanece sin distorsión.
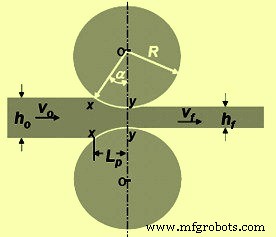
Figura 1 Fuerzas y relaciones geométricas en laminación de tira en caliente
En un solo punto a lo largo de la superficie de contacto entre rodillo y tira, actúan dos fuerzas: (i) fuerza radial Pr, y (ii) fuerza tangencial de fricción F. Entre plano de entrada (x-x) y punto neutro, la tira se mueve más lento que la superficie del rodillo, y la fuerza tangencial F actúa en dirección (Figura 2) para atraer metal al rodillo. En lado de salida (y-y) del punto neutro, la tira se mueve más rápido que la superficie. Dirección de fuerza de fricción se invierte y opone la entrega de la tira.
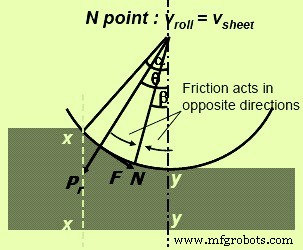 Figura 2 Fuerzas actuando durante laminación
Pr es fuerza radial, con componente vertical P (carga de laminación – carga con que rodillos presionan contra material). Presión específica de rodillo, p, es carga dividida por área de contacto: p = P / (b·Lp), donde b es ancho y Lp longitud proyectada del arco de contacto.
Distribución de presión de rodillo (Figura 3) muestra presión subiendo a máximo en punto neutro y luego cayendo. No llega a pico agudo, indicando que punto neutro no es realmente una línea en superficie de rodillo sino un área. Área bajo curva proporcional a carga de laminación; área sombreada representa fuerza para vencer fricción entre rodillo y tira. Área bajo línea discontinua AB representa fuerza para deformar metal en compresión homogénea plana.
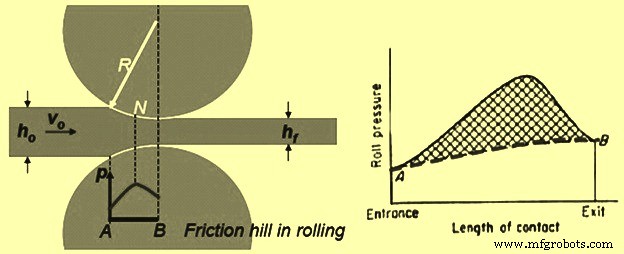
Figura 3 Distribución de presión de rodillo
Condición de mordida (roll bite) determina que material entre en garganta del rodillo (Figura 4). Para esto, componente de fuerza de fricción debe ser ≥ componente horizontal de fuerza normal. F·cos α ≥ Pr·sen α, donde α es ángulo de mordida. F/Pr ≥ tan α. Como F = u·Pr (u = coeficiente fricción), u = tan α. Si tan α > u, material no puede ser atraído; si u = 0, laminación imposible. Compromiso libre cuando u > tan α. Para aumentar u efectivo: ranurar rodillos paralelo a eje, usar rodillos de gran diámetro para reducir tan α, o si diámetro fijo, reducir espesor de material.
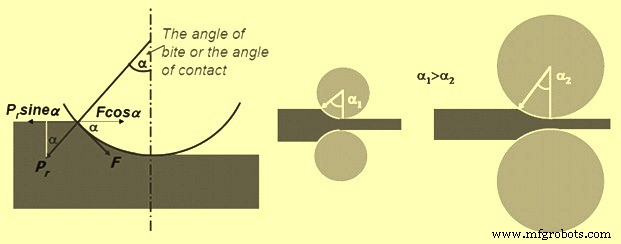
Figura 4 Condiciones de mordida
En caso sin fricción, carga de laminación P = p·b·Lp, donde p es tensión de fluencia en deformación plana sin cambio de ancho. En práctica hay fricción. Fuerza de fricción necesaria para atraer material a rodillos y responsable de gran parte de carga. Alta fricción da alta carga, colina de fricción pronunciada y gran tendencia a agrietamiento de bordes. Fricción varía punto a punto a lo largo del arco. Difícil medir variación; teorías asumen coeficiente constante. Para laminación en caliente, u ~0,2 hasta condición pegajosa.
Fuerza de rodillo aumenta con radio de rodillo o reducción de espesor. Carga aumenta con reducción de espesor o aumento de diámetro. Por debajo de espesor mínimo (adelgazamiento crítico), carga aumenta a valores muy altos porque resistencia de tira aumenta mucho. Puede no ser posible laminar; tira solo se empuja entre rodillos sin reducción apreciable. Para laminar tiras finas, necesario usar rodillos de menor diámetro, respaldados por rodillos mayores. Como longitud de arco disminuye con radio, coeficiente de fricción aumenta, carga también aumenta.
Cuando fuerzas altas se transmiten a material a través de rodillos, hay dos tipos principales de distorsiones elásticas: (i) rodillos tienden a curvarse a lo largo de su longitud porque material tiende a separarlos mientras están restringidos en extremos, causando variación de espesor; (ii) rodillos se aplanan en región de contacto, aumentando radio de curvatura (aplanamiento de rodillos).
Bajo altas fuerzas, rodillos se aplanan y curvan, y todo el molino se distorsiona elásticamente. El "muelle del molino" (mill spring) causa que espesor de tira al salir sea mayor que espacio entre rodillos sin carga. Laminación de espesor preciso requiere constante elástica del molino. Se necesitan curvas de calibración. Constantes elásticas suelen ser 1-3 GN/m para molinos con carga por tornillo y ~4 GN/m para carga hidráulica.
Por fuerza de rodillo, estos se deflectan y curvan, resultando en mayor espesor en centro y bordes más delgados: defecto llamado "corona" (crown) y "curvatura" (camber). Para evitarlo, rodillos se dan ligera curvatura superficial por rectificado para que centro tenga mayor diámetro que bordes: "acamberado" de rodillos. Rodillos abombados, al curvarse durante laminación, producen tiras planas. Normalmente se da acamberado de 0,5 mm en diámetro. También durante laminación en caliente, rodillos se calientan y abultan en centro, causando camber. Esto por variación de temperatura entre bordes y centro. Camber debe variarse durante laminación para compensar ambos efectos (térmico y deflexión). También evita desgaste desigual (rodillos se gastan más en bordes que en centro).
Camber puede variarse por: (i) curvar rodillos de trabajo aplicando fuerza externa; (ii) desplazar rodillos lateralmente respecto a línea central de tira; (iii) usar rodillos con perfiles (shaped rolls); (iv) rotar eje de rodillo de trabajo respecto a eje de rodillo de respaldo en plano horizontal (deflexión de extremos, produciendo camber).
Aplanamiento de rodillos ocurre cuando aumenta radio de curvatura por presión de rodillo causando deformación elástica. Aumenta longitud de contacto y fuerza de rodillo.
Se dijo que carga depende de diámetro: mayor diámetro, mayor fuerza. Reducciones menores requieren menor fuerza. Para reducir fuerza: reducir diámetro o fricción. Otro método: aplicar pequeña fuerza tensil a tira. Fuerza tensil longitudinal reduce resistencia a fluencia compresiva en dirección transversal (criterio Tresca). En laminación, fuerza tensil aplicada en entrada por alimentador/desenrollador con freno; tensión frontal en salida por enrollador controlando par.
Par de rodillo estimable desde fuerza. Par = fuerza × radio. Par total = par laminación + par vencer fricción cojinetes + par eje motor + par transmisión. Potencia para deformar material, vencer fricción en partes giratorias, etc.
Si se aplica tensión trasera suficientemente alta, punto neutro se mueve hacia salida. Rodillos se mueven más rápido que material. Si se usa tensión frontal, punto neutro se mueve hacia entrada. Normalmente tensión trasera casi el doble de efectiva reduciendo carga que tensión frontal.
Ensanchamiento (spread) es aumento de ancho en tiras de baja relación ancho/espesor (sección cuadrada). Reducir fricción, aumentar relación radio/espesor y usar tiras más anchas reduce ensanchamiento. Par de rodillos verticales (edger rolls) puede reducir ensanchamiento.
Control de espesor y sección transversal es reto real en tren de laminación en caliente. Para monitorear continuamente espesor, se usan sensores de rayos X o gamma. Control preciso de calibre (gauge) se logra midiendo espesor con medidor de rayos X y ajustando tensión de tira con sistema de control por retroalimentación.
Durante laminación, tira se enrolla para manejar longitud creciente por reducción de espesor. Importante reducir complicación de controlar tiras de diferentes velocidades por diferentes espesores, ya que sección más delgada se mueve más rápido.
Defectos de laminación
La calidad superficial de tiras laminadas en caliente es prioridad básica. Cada imperfección puede causar defecto o disminuir calidad. Posibles fuentes de defectos superficiales en diferentes pasos: (i) producción y colada de acero líquido; (ii) recalentamiento de planchones; (iii) laminación de planchones en caliente. Entre defectos más problemáticos, iniciadores creados durante producción y colada: (i) inclusiones; (ii) sopladuras (blowholes); (iii) costras (scabs); (iv) líneas de óxidos de aluminio; (v) agujeros; (vi) grietas longitudinales, transversales y de bordes. Condición de recalentamiento en horno y laminación representa creación y evolución adicional de defectos. Operaciones de calentamiento y laminación también crean defectos superficiales específicos: caparazón (shell surface), grietas térmicas, uñas colgantes (hangnails), rebabas (slivers), escamas, apretón de rodillos, arañazos, etc. Acumulación de defectos durante operaciones causa disminución de propiedades mecánicas y análisis fractográfico revela otro mecanismo de degradación.
Defectos de planchón de colada antes de laminación
- Algunos defectos como porosidad, cavidad, sopladura en planchón se cierran durante laminación.
- Inclusiones no metálicas longitudinales o bandas de perlita relacionadas con prácticas de fusión y solidificación. En casos severos, llevan a laminaciones que reducen drásticamente resistencia en dirección de espesor.
Defectos que surgen durante laminación
Dos aspectos del problema de forma de tira: (i) espesor uniforme sobre ancho, controlable con sistemas modernos de control de calibre; (ii) planicidad (flatness), difícil de medir con precisión.
Problemas de forma mayores en tiras finas porque errores fraccionales en perfil de espacio entre rodillos aumentan con disminución de espesor, produciendo tensiones internas mayores. Tira fina también menos resistente a pandeo. Problemas leves corregibles por nivelado por estiramiento (stretch leveling) bajo tensión o flexionando en niveladora de rodillos (roller-leveller).
Muelle del molino (Mill spring): defecto donde tira sale más gruesa que requerida por deflexión de rodillos bajo altas fuerzas. Deformación elástica del molino durante laminación. Evitable con rodillos más rígidos (material con alto módulo elástico). Constante elástica típica 1-4 GN/m.
Deformación elástica de rodillos resulta en espesor desigual. Material de rodillos requiere alto módulo elástico para reducir deformación. Para calibres muy finos, se usan rodillos de diámetro pequeño respaldados por mayores. Espesor mínimo alcanzable directamente proporcional a radio de rodillo, fricción, tensión de fluencia.
Aplanamiento de rodillos aumenta presión y eventualmente causa que se deformen más fácilmente que material.
Planicidad depende de deflexión de rodillos. Tiras se vuelven onduladas al deflectarse rodillos.
Espacio entre rodillos debe ser perfectamente paralelo para producir tiras con espesor igual en ambos extremos. Velocidad de laminación muy sensible a planicidad. Diferencia en elongación de 1 parte en 10.000 entre ubicaciones causa ondulación.
Si rodillos se deflectan elásticamente, tiras se vuelven delgadas en bordes, centro más grueso. Similarmente, bordes más largos que centro. Bordes se elongan más. Por continuidad, centro sometido a tensión, bordes a compresión. Esto lleva a ondulación en bordes. En centro, grietas cremallera (zipper cracks) por alta tensión.
Acamberado puede prevenir tales defectos. Sin embargo, un camber funciona solo para una fuerza de rodillo particular. Para corregir deflexión en rango de condiciones, se usan gatos hidráulicos que controlan deformación elástica según requerimiento.
Si rodillos tienen convexidad excesiva, centro tiene más elongación que bordes: defecto "buckle central" (centre buckle).
Efectos con camber insuficiente: centro más grueso, bordes elongados plásticamente más que centro ("bordes largos"). Induce patrón de tensiones residuales: compresión en bordes, tensión en línea central. Puede causar grietas en línea central, alabeo, arrugado de bordes, efecto papel crepé, bordes ondulados.
Efectos con rodillos sobre-acamberados: bordes más gruesos que centro, centro elongado más que bordes, resultando en expansión lateral. Patrón residual: compresión en línea central, tensión en bordes. Puede causar grietas en bordes, apertura central, arrugado en línea central.
Tiras de espesor pequeño más sensibles a defectos de espacio entre rodillos, llevando a mayores defectos. Más propensas a ondulación o pandeo. Corregibles por nivelado de rodillos o estiramiento bajo tensión. Nivelado por estiramiento entre rodillos de niveladora.
Durante laminación, tira tiende a deformarse lateralmente. Fricción alta en centro. Por tanto, ensanchamiento mínimo en centro. Esto lleva a redondeo de extremos. Bordes sometidos a deformación tensil, llevando a grietas de bordes. Si centro severamente restringido y sometido a tensión excesiva, puede ocurrir apertura central (centre split).
Deformación no homogénea a través de espesor lleva a alta tensión secundaria tensil en bordes, causando grietas. Tensiones secundarias por abultamiento de superficie libre. Grietas de bordes evitables usando rodillos de borde (edger rolls).
Defecto de bordeado (edging defect) por deformación inhomogénea en dirección de espesor. Si solo superficie se deforma (reducción ligera en planchón grueso), bordes se concavan. Material voladizo no se comprime en paso subsiguiente, quedando bajo tensión y llevando a grietas. Observado en desbaste inicial cuando h/Lp > 2. Con reducción fuerte, centro tiende a expandirse lateralmente más que superficie, produciendo bordes abarrilados (barreled edges). Causa tensiones secundarias por abarrilado, susceptibles a grietas.
Por flujo no homogéneo a través de espesor, otro defecto: "aligatoring" (allegatoring). Superficie sometida a deformación tensil, centro a compresiva. Mayor expansión lateral en centro. Aligatoring ocurre cuando expansión lateral mayor en centro que superficie (superficie en tensión, centro en compresión) y con debilidad metalúrgica en línea central.
Defectos superficiales más fáciles en laminación por alta relación superficie/volumen. Rectificado, picado o desescamado de defectos en superficie de planchones colados normalmente requeridos antes de laminar. Solapes (laps) por mal posicionamiento de rodillos causan formas indeseadas. Escamas (flakes) o grietas de enfriamiento en bordes resultan en ductilidad disminuida en laminación de planchones de grano extra grueso. Arañazos por herramientas y manipulación. Variación de espesor por deflexión de rodillos o velocidad.
Proceso de manufactura
- Colada y laminación de bramás delgadas: Mejora en la producción de productos planos
- Características clave de un tren de bandas en caliente moderno para producción de acero de alto rendimiento
- Optimización de la generación de aire caliente con estufas regenerativas de aire caliente
- Vigas universales (I/H): diseño, laminación y aplicaciones
- Laminación en Tren de Bandas en Caliente: Desde el Recalentamiento hasta el Bobinado
- Rodillos Premium para Laminadores y Taller de Rodillos – Soluciones Expertas para Rendimiento y Durabilidad
- Defectos en Fundición: Tipos, Causas y Soluciones Comprobadas
- Defectos de Soldadura: Causas, Identificación y Soluciones Efectivas
- Laminadores: Tipos y defectos comunes en productos laminados
- Laminado en caliente vs. en frío: Diferencias clave en conformado de metales
- Laminadores: Tipos, Procesos y Aplicaciones