



Características clave de un tren de bandas en caliente moderno para producción de acero de alto rendimiento
Características principales de un tren de bandas en caliente moderno
El objetivo de un tren de bandas en caliente (HSM) es recalentar y laminar losas gruesas en banda delgada con amplia gama de espesores. Por su enorme tamaño y gran inversión, debe tener vida útil de varias décadas. Debe cumplir demandas del mercado para amplia gama de grados, en particular aceros de alta resistencia y aceros avanzados de alta resistencia (AHSS) con buena conformabilidad en frío y propiedades superiores de banda. Debe cumplir:
- Alta disponibilidad, productividad y rendimientos.
- Bajo mantenimiento.
- Menor consumo energético.
- Mejor calidad de producto cumpliendo tolerancias estrechas de espesor y perfil exigidas por clientes modernos, mediante potentes controles y ajustes (pueden ser más estrechas que normas internacionales).
- Programas de laminación más flexibles para asegurar plazos de entrega cortos y laminación económica de lotes pequeños.
Características clave incorporadas
Horno de recalentamiento
Equipados con hornos de viga andante (walking beam) de alta eficiencia, normalmente control computerizado. Calientan uniformemente las losas a temperaturas objetivo a tasas requeridas, sin marcas de apoyos ni puntos fríos. Pueden recibir losas frías o calientes.
Descaladores (Descalers)
Imprescindibles para buena calidad superficial. Emplean tecnología de boquillas estado del arte con aplicación altamente efectiva de agua a alta presión (hasta 400 bar). Suelen ser de diseño cerrado para evitar fugas de agua.
Prensa de calibrado de losa (Slab sizing press)
En zona de desbaste, tiene ventaja tecnológica sobre cantoedor (edger) convencional. Además de grandes reducciones de ancho (hasta 350 mm), resulta en mejor conformado transversal de la losa hasta su centro. Produce "dog bones" más planos, reduciendo re-ensanchamiento (respreading) y aumentando eficiencia de calibrado. Modo carrera corta especial en cabeza y cola de losa reduce pérdidas por recorte y aumenta rendimientos. Permite reducir número de anchos de fundición en máquinas de vaciado continuo a pocos anchos estándar, ofreciendo más flexibilidad. Mejora tolerancia de ancho a lo largo de toda la banda.
Sistema de ajuste hidráulico de cantoedor (Hydraulic edger adjusting system)
Controla el ancho de banda desde cabeza a cola. La respuesta dinámica rápida permite movimientos correctivos rápidos en cabeza y cola para reducir pérdidas por recorte y controlar ancho a lo largo de la banda. Últimas generaciones son totalmente hidráulicas sin sistemas electro-mecánicos adicionales.
Caja de bobinado (Coil box)
Instalada entre tren de desbaste y tren de acabado para formar bobinas de barras de transferencia, sirviendo como acumulador de material y calor. Durante el desenrollado, la cola de la barra de transferencia se convierte en cabeza al entrar al tren de acabado. Permite distancia más corta entre desbaste y acabado. Minimiza caída de temperatura de la barra de transferencia al entrar al acabado. Puede ser con mandril o sin mandril (mandrel less). La caja sin mandril reduce más la caída de temperatura en vueltas internas que la de mandril. También permite instalar protectores térmicos laterales (side heat shields) que reducen caída de temperatura en borde de banda. La figura 1 muestra tipos de cajas de bobinado y principios de AGC y HGC.
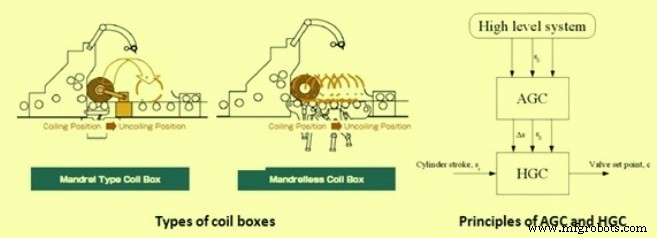 Figura 1: Tipos de cajas de bobinado y principios de AGC y HGC
Control automático de espesor (AGC) y control hidráulico de luz (HGC)
El control de la luz entre cilindros de trabajo (work rolls), es decir, el espesor de banda, se hace en dos pasos con dos módulos (Fig. 1). Primer módulo: AGC; segundo: HGC. AGC recibe consignas de espesor de sistema superior. Calcula y compensa desgaste de cilindros, expansión térmica, estiramiento del hilo y otras magnitudes no medibles que afectan la luz. Se hace medición de espesor durante pases, usada por AGC. La realimentación de espesor pasa por controlador PI y se suma a la desviación total de luz. Es compensación de error de modelo. Esta compensación cambia la referencia de posición del cilindro en el HGC. No hay realimentación de espesor en HGC. HGC controla la luz entre los dos cilindros de trabajo. Usa consignas de nivel superior como valores de referencia de luz. Mediciones de transductores de posición en cilindros y compensación actual calculan la luz real. HGC es controlado por posición y usa referencia y luz real para controlar espesor.
Control automático de ancho (AWC)
Excelente precisión de ancho se logra proveyendo sistema hidráulico AWC en cantoedor vertical desde cabeza a cola. Se usa sistema de control de ancho por cilindro hidráulico. Funciona como control de carrera corta para cabeza/cola y como AWC para el resto. Válvulas servo electro-mecánicas controlan precisamente la posición del cilindro hidráulico.
Flexión de cilindros de trabajo (Work roll bending)
En tren de bandas, los cilindros de apoyo (backup rolls) tienen gran diámetro para soportar cilindros de trabajo y evitar su flexión. Pero en la práctica, incluso los de apoyo se flexionan cuando la fuerza en la caja de cojinetes es grande. Esto hace que la fuerza aplicada al cilindro de trabajo sea mayor cerca de la caja y menor en el centro. La banda opera con fuerza reactiva que actúa en el centro, flexionando el cilindro y afectando el perfil (Fig. 2). El sistema de flexión permite conformar el perfil aplicando fuerza contraria en la caja de cojinetes. Aplicar gran fuerza de flexión hace la banda más plana. La fuerza cambia constantemente; la referencia se calcula como función de la fuerza de laminación. Cuatro cilindros hidráulicos por lado generan la fuerza.
Corona variable continua (Continuous Variable Crown - CVC)
Otra forma de cambiar el perfil es usar cilindros con perfil. La luz entre cilindros puede cambiarse por desplazamiento axial de los mismos (Fig. 2). La técnica CVC (también llamada roll shifting) tiene dinámica más lenta pero rango mayor que flexión de cilindros. Al complementarse, ambas se usan normalmente en trenes modernos.
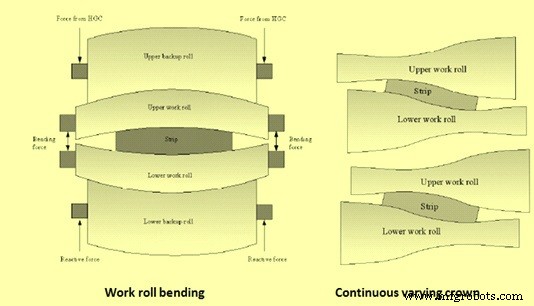 Figura 2: Flexión de cilindros de trabajo y corona variable continua
Compensación de excentricidad de cilindros (Roll eccentricity compensation)
La excentricidad es perturbación periódica causada por estructura de cilindros de apoyo, afectando precisión de espesor. No se mide directamente por sensores, debe identificarse por espesor medido o fuerza de laminación. Cuando hay gran diferencia de diámetros entre cilindros superior e inferior, el control por realimentación de fuerza o espesor no funciona bien. También es difícil aplicar desde la cabeza porque hay que identificar la excentricidad durante laminación. El control de compensación identifica excentricidad de cilindro superior e inferior respectivamente desde una señal de fuerza y empieza control desde la cabeza.
Lubricación de cilindros de trabajo (Work roll lubrication)
Lubricando el barril de los cilindros, se evitan defectos superficiales y se reduce desgaste. Ventajas: evitar acumulación de escama y descamación de superficie con mínimo aceite, mejorar calidad de banda, reducir costes operativos, ampliar tiempos de utilización, ampliar límites del laminador, reducir consumo energético.
Sistema de enfriamiento intensivo y enmascaramiento de bordes (Intensive cooling system and Edge masking)
El sistema de enfriamiento enfría la banda laminada por el tren de acabado, ubicado en mesa de salida entre acabado y bobinadora. Diseñado como sistema de flujo laminar en cara superior e inferior, incorporando sistema de tanque de cabecera lateral. Zona de enfriamiento dividida en bancos requeridos: bancos de enfriamiento intensivo (rápido), bancos normales (regular), y bancos para control fino de temperatura para lograr patrones de enfriamiento y temperaturas de bobinado deseados para aceros dual-phase y TRIP. La combinación de enfriamiento laminar y enmascaramiento de bordes evita enfriamiento excesivo de bordes, minimizando diferencias de tensión a lo ancho.
Bobinadoras de descenso avanzadas (Advanced down coilers)
Guía de entrada hidráulicamente ajustable en extremo terminal de mesa de salida centra la banda antes de entrar a la bobinadora. La banda, entrando a velocidad de acabado, es tomada fiablemente por unidad de rodillos de pellizco (pinch roll) y dirigida al mandril. Características: rodillos envoltorio (wrapper rolls) hidráulicos, apertura hidráulica controlada del mandril, calibración automática y ajuste hidráulico exacto de luz y rodillos de mandril, limitación controlada de fuerzas de rodillos envoltorio como función de dimensiones/material y tensión en cabeza tras 2-3 vueltas.
Proceso de manufactura
- Salchichas Tipo Hot Dog: Historia, Producción, Nutrición y Tendencias Futuras
- Globos Aerostáticos: De los Montgolfier al Vuelo Moderno
- El Oficio del Arco de Violín: Historia, Materiales y Fabricación
- Sprout: Maceta Autónoma de Riego Interior Avanzada con Arduino
- Construye una impresionante matriz LED NeoPixel con Arduino Nano: Guía paso a paso
- Jukebox Moderna: Reproductor Musical Raspberry Pi + Arduino con LEDs Reactivos
- Ahorro eficiente de energía con enfriamiento en seco de coque caliente
- Decapado eficiente de tiras de acero al carbono laminadas en caliente para eliminar escamas de óxido
- Innovaciones clave en laminadores modernos de barras y perfiles ligeros
- Conceptos básicos de bombas de agua caliente: funcionamiento e importancia
- Taladros fresadores de sobremesa explicados: características, usos y beneficios