



Tipos de Trenes de Laminación (Rolling Mills): Configuraciones de 2, 3, 4, 6, 12, 20 Rodillos
Tipos de Trenes de Laminación (Rolling Mill Configurations)
La laminación (rolling) es el proceso de conformado por compresión entre cilindros giratorios que reduce espesor y aumenta longitud. Los trenes de laminación (rolling mills) se clasifican por número y disposición de rodillos. Cada configuración ofrece compromisos entre rigidez, reducción por paso, versatilidad, coste y automatización. La elección define la capacidad de la planta.
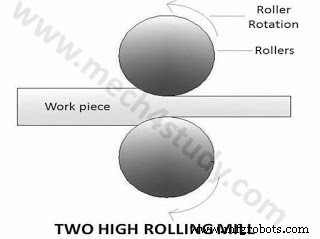
Tren de 2 Rodillos (Two-High Rolling Mill)
Dos rodillos de trabajo (work rolls) opuestos. Rotación contraria. Mínimo 2 rodillos.
- No reversible (Non-reversing): rotación fija; pieza pasa una dirección; debe retornarse manual/transportador para pasadas múltiples → baja productividad, usado en laminación en caliente bruta (bloom, slab, billet).
- Reversible (Reversing): motor reversible; rodillos giran ambas direcciones; pieza avanza/retrocede sin sacarla. Estándar en laminación en caliente de blooms/losa/billet y frío de tira (tandem reversible).
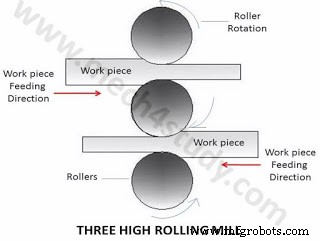
Tren de 3 Rodillos (Three-High Rolling Mill)
3 rodillos paralelos; central gira sentido opuesto a extremos. Pieza pasa entre inferior-central (una dirección) y central-superior (dirección opuesta). Dos reducciones por ciclo sin invertir rotación. Maneja 2 piezas simultáneas. Usado en laminación en caliente intermedia (bloom → billet).
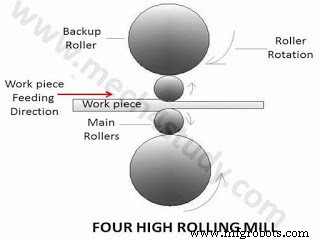
Tren de 4 Rodillos (Four-High Rolling Mill)
2 rodillos de trabajo (pequeños, contacto pieza) + 2 rodillos soporte (back-up rolls, grandes, rígidos). Rodillos trabajo giran opuestos; soportes giran opuestos y con rodillos trabajo. Rigidez alta → laminación en frío de tira fina (0,1–3 mm), alta planicidad, tolerancia estrecha. Estándar en cold rolling mills.
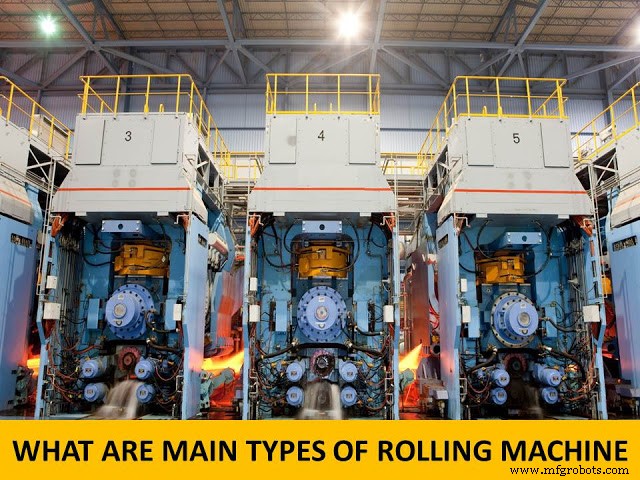
Tren Tándem (Tandem Rolling Mill / Continuous Mill)
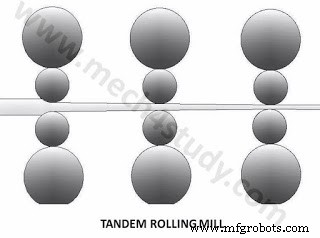
Serie de 2 a 7+ jaulas (stands) de 4-rodillos (o 6) en línea. Tira pasa secuencialmente: cada stand reduce espesor progresivamente. Sin retorno; velocidad alta (10–30 m/s). Para tiras finas en frío (cold rolling complex) y laminación en caliente de tira (hot strip mill: roughing 4-high reversing + finishing 6-stand tandem).
Tren de Rodillos en Racimo (Cluster Mill / Sendzimir Mill / Z-Mill)
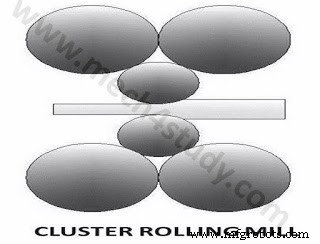
Cada rodillo de trabajo (muy pequeño Ø 25–50 mm) soportado por 2+ rodillos intermedios + 2 back-up rolls. Rigidez extrema → laminación en frío de tiras ultrafinas (foil < 0,05 mm), aceros alta resistencia, aleaciones duras. Sendzimir (2 work + 2 intermediate + 2 back-up) clásico para acero inox, Al, Cu foil.
Tren Planetario (Planetary Rolling Mill)
Rodillo back-up grande (central) rodeado de 8–12 rodillos planetarios (work rolls) que giran alrededor y rotan sobre sí mismos. Cada planetario da reducción constante. Reduce gran espesor en pasada única (slab → strip). Capacidad entre cluster y tandem. Usado en laminación en caliente de tira a partir de losa (Steckel mill alternativa).
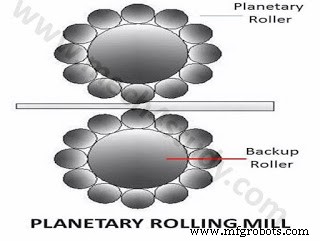
Tabla Resumen Comparativa
| Configuración | Rodillos Trabajo | Soportes | Rigidez | Reducción/Paso | Uso Típico |
|---|---|---|---|---|---|
| Two-High | 2 (grandes) | No | Baja | Alta | Caliente: bloom, slab, billet (reversible) |
| Three-High | 3 (central compartido) | No | Media | Media | Caliente intermedia: bloom→billet |
| Four-High | 2 (pequeños) | 2 back-up | Alta | Media | Frío: tira, lámina, hoja; Caliente: finishing |
| Tandem (4-high stands) | 2/stand | 2/stand | Muy alta | Baja/stand (acum.) | Frío continuo (cold rolling complex); Caliente finishing |
| Cluster (Sendzimir) | 2 (muy pequeños) | 2 intermedios + 2 back-up | Extrema | Muy baja | Foil, ultrafino, materiales duros |
| Planetary | 8–12 (pequeños) | 1 central grande | Alta | Muy alta (1 pasada) | Caliente: slab→strip en 1 pasada |
La laminación moderna combina: tren reversible 2-high/4-high (roughing) + tandem 4-high/6-high (finishing) en caliente; tandem 4-high/6-high (5–6 stands) en frío. Control de forma (AGC, AFC, bendido rodillos, shift) y modelado FEM garantizan planicidad, perfil y propiedades.
Proceso de manufactura
- Explorando los 7 Tipos Fundamentales de Tecnología
- Entendiendo los Diversos Tipos de Prototipado: Guía para Fundadores
- Explorando los 4 Tipos Fundamentales de Procesos de Fabricación
- Entendiendo los Tres Modelos Clave de Fabricación: MTS, MTO y MTA
- Entendiendo las Taladradoras: Definición, Componentes y Tipos
- Laminadores: Tipos, Procesos y Aplicaciones
- Tipos de Sistemas de Transmisión de Potencia Mecánica: Visión General Completa
- Tipos de procesos de fresado CNC usados por talleres de máquinas
- Tipos de Actuadores: Cómo Elegir el Correcto para su Maquinaria Industrial
- Tipos Esenciales de Edificios Agrícolas para Operaciones Eficientes
- Propiedades Clave del Grafito: Estructura, Resistencia y Aplicaciones