



Innovaciones clave en laminadores modernos de barras y perfiles ligeros
Características principales de un laminador moderno de barras y perfiles ligeros
El objetivo de un laminador de barras y perfiles ligeros es recalentar y laminar palanquillas de acero en barras y perfiles ligeros. La producción está sujeta a cambios constantes, con crecientes exigencias de calidad, flexibilidad y rentabilidad, lo que ha impulsado el desarrollo de nuevas tecnologías y procesos. Los laminadores modernos son de alta velocidad, capaces de laminar barras y perfiles de calidades especiales y aceros de ingeniería a altas tasas de producción, manteniendo inversiones y costes operativos razonables.
Requisitos exigidos a los laminadores modernos
- Alta disponibilidad del laminador junto con alta productividad y rendimientos.
- Bajo mantenimiento.
- Menor consumo energético.
- Tolerancias dimensionales estrechas.
- Tolerancias negativas (en peso por metro).
- Sin variación dimensional a lo largo de la longitud.
- Propiedades físicas uniformes.
Características clave incorporadas
Horno de recalentamiento
Los laminadores modernos disponen de hornos de viga andante (walking beam) de alta eficiencia energética, normalmente con control computerizado. Estos hornos calientan uniformemente las palanquillas a las temperaturas objetivo a las tasas de producción requeridas, sin marcas de apoyos (skid marks) ni puntos fríos. Pueden recibir palanquillas frías o calientes como carga. Sus características incluyen:
- Calidad superior de la palanquilla calentada.
- Mejor eficiencia de calentamiento.
- Consumo de combustible muy bajo.
- Pérdida mínima de escama, contribuyendo a alto rendimiento material.
- Baja descarburación, aptos para aceros de mayor calidad.
- Máxima flexibilidad operativa y buenas condiciones de trabajo incluso a baja productividad.
Jaula sin carcasa (Housingless roll stand)
Las jaulas sin carcasa (HL) se usan normalmente en grupos de desbaste e intermedios. Su diseño modular permite usar casetes HL en todas las configuraciones: horizontal, vertical, inclinable y universal. Los tamaños varían según dimensiones de cilindros y cuellos, diagrama de pases, forma de pase, y características de caja de engranajes y motor. Sus rasgos principales son compacidad y rigidez, bajo módulo de flexión de cilindros, rodamientos de rodillos multi-hilera duraderos con cunas autoalineables bajo carga, equilibrado de cunas sin juego, y vigas de rodillos diseñadas para ajuste simple y exacto de guías y guardas. Ventajas:
- Ahorro en profundidad y tamaño de cimentación.
- El producto laminado cumple tolerancias de forma y dimensión requeridas.
- Ahorro de tiempo en cambios de jaula: el cambio de cilindros ocurre fuera de la línea de laminación.
- Reducción significativa en tiempo de mantenimiento por menos componentes y mejor accesibilidad.
- Ajuste automático de la luz de laminación.
- Flexibilidad operativa: la misma unidad de jaula puede usarse en cualquier posición.
Laminador reductor de calibrado (Reducing Sizing Mill - RSM)
También conocido como laminador de calibrado de precisión, es una tecnología versátil y muy demandada. En laminadores convencionales es difícil cumplir requisitos de tolerancias estrechas sin perder eficiencia, tiempo de utilización y rendimiento. En desbaste e intermedios convencionales, la tolerancia del producto final depende principalmente de variaciones en la sección transversal del material de alimentación a la zona de acabado. El RSM aprovecha la tecnología de 3 cilindros, donde el ensanchamiento durante la deformación es bajo y la eficiencia de deformación alta. Ventajas:
- Se instala en la línea para laminar cualquier medida de acabado a tolerancias muy estrechas.
- Es posible ajustar cada luz de laminación bajo carga y puede automatizarse totalmente.
Laminación termomecánica
También llamada laminación a baja temperatura, es un método para control en línea de las propiedades finales del material durante el laminado. Implica deformación en los últimos pases del laminador, dentro de rangos de temperatura correspondientes a recristalización parcial o supresión de la misma. Al suprimirse la recristalización, ocurre refinamiento de grano, mejorando las propiedades tecnológicas del producto final. Además, la calidad superficial mejora considerablemente. Ventajas:
- Tamaño de grano fino.
- Evita normalizado fuera de línea.
- Mejor tenacidad a baja temperatura.
- Mejores propiedades tras tratamiento térmico para aceros de cementación.
- Tiempo de recocido más corto para acero de muelles.
- Mejor resistencia a fatiga en componente final.
- Mayor resistencia a tracción para aceros microaleados lograda directamente en línea.
- Reducción de profundidad de descarburación.
Cama de enfriamiento de cremallera andante (Walking rack type cooling bed)
Su propósito es enfriar al aire uniformemente las barras o perfiles laminados y transportarlos escalonadamente desde la entrada hasta la descarga. Los extremos delanteros se nivelan en la descarga y un número fijo de piezas se envían al corte en frío por cizalla y posterior flejado o apilado. Suelen ser de diseño viga andante. El mecanismo asegura que barras y perfiles queden uniformemente posicionados sobre las cremalleras dentadas. El diseño considera la sección mínima y máxima laminada, entregada desde la jaula de acabado, y el tiempo de enfriamiento requerido para cada sección. La cama de cremallera depende de barras cortadas previamente a longitudes dadas, para frenarlas, transportarlas transversalmente sobre una superficie de enfriamiento asegurando que barras y perfiles en un rango muy amplio de longitudes se mantengan lo más rectas posible, recogerlas al final en paquetes predeterminados según requisitos de la cizalla fría, y descargarlas finalmente sobre una mesa de rodillos que lleva los paquetes a la cizalla.
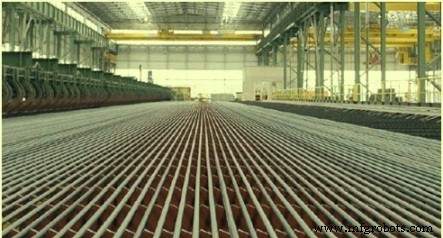 Figura 1: Una cama de enfriamiento típica
Zona de acabado: cizalla, enderezado, flejado y apilado
Existen diversas soluciones para el acabado de barras y perfiles. Un laminador de barras típico incluye cizalla fría con viga de control, mientras uno de perfiles tiene enderezadora alimentando a cizalla fría. La correcta preparación de capas es clave para la productividad, lograda por sistema de alimentación por perfil. Cizallas volantes (flying shear) se usan a altas tasas de producción. Enderezadoras multi-hilo se usan a alta productividad; el concepto es enderezar longitudes de cama de enfriamiento para reducir operaciones de alimentación y mejorar utilización de accionamientos de rodillos enderezadores. La alineación y centrado correcto de barras bajo los rodillos es esencial. Mejoras recientes: (i) alimentación automática de perfiles a enderezadoras, (ii) cambio rápido de juegos de rodillos montados en carro, (iii) ajuste motorizado de luz de laminación, y (iv) unidad completa montada en plataforma desplazable fuera de línea para mantenimiento sin parar producción. Para pre-alinear la capa de barras en la mesa de rodillos de salida de la cama, se suele proveer transferencia por cadena y sistema de extracción tipo carro, de modo que las barras salen de las cremalleras a la distancia entre ejes requerida y se mantienen así depositándolas suavemente en la mesa de salida con los carros.
Flejado y apilado
La sección de flejado y apilado puede tener muchas soluciones. Una típica consiste en flejadora simple, mientras para perfiles son norma los apiladores magnéticos. Todas las operaciones deben ser mecanizadas y automatizadas, incluida la eliminación de barras cortas o etiquetado en posición ideal de escaneo de tags. Se cuida especialmente la forma final de los fardos, con disposición óptima de barras y perfiles. Los apiladores pueden tener diseños distintos según requerimientos. Para apilado preciso de perfiles ligeros se usa sistema de péndulo suspendido; para perfiles ligeros-medios, sistema de apilado con imanes debajo.
Conteo de barras
El sistema de conteo opera por principio óptico y sistema de separación para formar fardos. La separación consta de tres transferencias por cadena fijas entre las que se instala el sistema de conteo. El dispositivo óptico junto con generador de pulsos en la transmisión de la cadena realiza el conteo y registro de cada barra individual en tránsito sin solapamiento ni doble lectura.
Atado y flejado de fardos y pilas
Los laminadores tienen máquinas de atado y flejado para fardos y pilas, diseñadas para operación continua. Las atadoras usan alambre comercial y el cabezal es hidráulico. Las flejadoras son neumáticas y usan fleje de acero comercial de diversos anchos. El flejado puede hacerse por grapado o soldadura.
Proceso de manufactura
- Construya un Sistema de Monitorización de Temperatura y Luz Multi‑Sensor con Raspberry Pi y DS18B20
- Raspberry Pi 3 B+ – Características Actualizadas, Especificaciones y Guía de Compra
- Controle Luces y Ventilador con un Mando de TV: Proyecto IR Sencillo
- Crea una Tira LED Inteligente Animada Controlada por Alexa con Arduino
- Características esenciales de un laminador moderno de alambrón para un rendimiento óptimo
- Características clave de un tren de bandas en caliente moderno para producción de acero de alto rendimiento
- Estirado de Barras, Alambrón y Alambre de Acero: Técnicas de Conformado en Frío de Precisión
- Incrustación de laminación: Generación, transporte y usos prácticos en la fabricación de acero
- Comprendiendo Mill-Turn y Turn-Mill: Guía Detallada
- Entendiendo las Máquinas Fresadoras: Tipos, Funciones y Aplicaciones
- Descifrando el Cuadro de Mandos de tu Coche: Luces, Testigos y Qué Significan