



Características esenciales de un laminador moderno de alambrón para un rendimiento óptimo
Características principales de un laminador moderno de alambrón
El objetivo de un laminador de alambrón (WRM) es recalentar y laminar palanquillas de acero en alambrón. La producción está sujeta a cambios constantes. Las crecientes exigencias de calidad, flexibilidad y rentabilidad han impulsado nuevas tecnologías y procesos. Los laminadores modernos son de alta velocidad, capaces de laminar dimensiones menores a altas tasas de producción, manteniendo inversiones y costes operativos razonables. Como regla, se diseñan para producción anual entre 300.000 t y más de 800.000 t (laminadores de dos hilos). Laminan a velocidades de 50 a 120 m/s. Tamaños típicos: 5,0-20 mm. Gama de materiales: aceros bajo a alto carbono, aceros para embutición en frío, para estirado de alambre, aleados, muelles, rodamientos, calidad electrodo, varillas de refuerzo y aceros para herramientas.
Requisitos exigidos
- Alta disponibilidad, productividad y rendimientos.
- Bajo mantenimiento.
- Menor consumo energético.
- Tolerancias dimensionales estrechas: ±0,10 mm y ovalidad ~0,2 mm.
- Baja pérdida de escama: 0,5-0,6%.
- Tolerancias negativas (en peso por metro).
- Sin variación dimensional a lo largo de la barra.
- Propiedades físicas uniformes.
- Peso uniforme con variación nominal entre zona media y cola.
Características clave incorporadas
Horno de recalentamiento
Equipados con hornos de viga andante (walking beam) o hogar andante (walking hearth) de alta eficiencia, normalmente con control computerizado. Calientan uniformemente palanquillas a temperaturas objetivo a tasas requeridas, sin marcas de apoyos ni puntos fríos. Pueden recibir palanquillas frías o calientes.
Jaula sin carcasa (Housingless roll stand - HL)
Usadas normalmente en grupos de desbaste e intermedios. Diseño modular permite casetes HL en configuraciones: horizontal, vertical, inclinable, universal. Tamaños varían según dimensiones de cilindros/cuellos, diagrama de pases, forma de pase, caja de engranajes y motor. Rasgos: compacidad, rigidez, bajo módulo de flexión, rodamientos multi-hilera duraderos con cunas autoalineables bajo carga, equilibrado sin juego, vigas de rodillos para ajuste simple/exacto de guías/guardas. Ventajas: ahorro en cimentación, producto cumple tolerancias, ahorro tiempo en cambios (cambio cilindros fuera de línea), reducción significativa tiempo mantenimiento (menos componentes, mejor accesibilidad), ajuste automático de luz, flexibilidad operativa (misma unidad en cualquier posición).
Jaulas voladizo (Cantilever roll stands - CL)
Jaulas compactas usadas en amplia gama de tamaños para variedad de aplicaciones: (i) laminadores de un hilo en disposición horizontal/vertical, (ii) trenes intermedios divididos de laminadores de dos o más hilos, y (iii) como pre-acabado en secciones de entrega de alambrón. Ventajas: (i) cimentaciones menores; (ii) casetes intercambiables incluso entre jaulas horizontal/vertical; (iii) alta capacidad de carga incluso con diámetros pequeños, ideales para bloques de alambrón alta velocidad; (iv) accesibilidad óptima; (v) cambio rápido de cilindros y jaulas.
Lazo de enfriamiento y equalización (Cooling and equalizing loop)
El material que entra al bloque sin torsión (no-twist block) debe enfriarse intensivamente para laminado final a bajas temperaturas. Debe seguirse una sección de equalización suficientemente larga para lograr propiedades metalúrgicas uniformes en la sección transversal del alambrón final. Sin sección de equalización, la diferencia de temperatura entre superficie y núcleo puede ser tan grande que se creen microestructuras distintas durante el conformado posterior. Por otro lado, hay grados que deben laminarse lo más calientes posible y para los que una larga sección de equalización deteriora la calidad. La tecnología de lazo permite reconciliar ambas demandas: el material del tren intermedio puede tomar la ruta directa corta o la ruta vía lazo con cajas de agua adicionales y largas secciones de equalización antes de laminar en bloques sin torsión.
Bloque sin torsión (No twist block / No twist mill)
En laminadores de alambrón, representa uno de los elementos clave. Solo gracias a este desarrollo es posible laminar alambrón delgado con seguridad a velocidades >120 m/s. Los bloques sin torsión pueden ser de 4, 6, 8 y 10 jaulas para laminación sin torsión. Una caja de engranajes principal impulsa las unidades de rodillos vía dos ejes comunes. Disponibles con dos tamaños de unidades: Ø170/150 mm y Ø223/200 mm. Todas las unidades son idénticas e intercambiables. Relaciones de reducción variables del 10% al 25% por pase, según grados. Diseñados ahora para 150 m/s. Usan anillos de carburo de tungsteno con vida de pase de 600-700 t y superficie superacabada. Ventajas: (i) carcases ultra robustos, (ii) tiempo de cambio de anillo bajo, (iii) acción de muelle despreciable, (iv) mantenimiento reducido, (v) control de sección simplificado, ajustes remotos bajo carga, (vi) flexibilidad para laminar diferentes calidades.
Bloque de calibrado flexible (Flexible Reduction Sizing - FRS)
Desarrollado por SMS Meer para laminar grados superiores y mejorar simultáneamente propiedades metalúrgicas. Es un bloque de cuatro hilos con cajas de cambio de velocidad. Se instala aguas abajo de un bloque de alambrón sin torsión. En el FRS todas las dimensiones pueden laminarse en acabado con la ventaja de "laminado de una familia" (one family rolling): solo un tamaño de pase por jaula en todo el rango. Gracias a la sección de enfriamiento entre bloque sin torsión y FRS, la laminación termomecánica es factible. Muchos buenos rasgos de diseño.
Laminador reductor de calibrado (Reducing Sizing Mill - RSM)
Tecnología versátil y buscada. Aprovecha la tecnología de 3 rodillos: bajo ensanchamiento durante deformación y alta eficiencia. Ventajas: integrable tras bloque de acabado convencional, aumentando productividad en tamaños pequeños hasta 60%. Precisión extrema probada. Diseño de pase patentado permite "single family rolling" real desde la primera jaula tras horno hasta la última del bloque antes del RSM. Añadido tras bloque convencional, la unidad RSM patentada aumenta significativamente velocidades de acabado en tamaños pequeños.
Laminación termomecánica
También llamada laminación a baja temperatura: método para control en línea de propiedades finales durante el laminado. Deformación en últimos pases, en rangos de temperatura de recristalización parcial o supresión. Al suprimirse la recristalización, ocurre refinamiento de grano, mejorando propiedades tecnológicas del alambrón final. La calidad superficial mejora considerablemente. Ventajas: grano fino, evita normalizado fuera de línea, mejor tenacidad a baja temperatura, mejores propiedades tras tratamiento para aceros de cementación, recocido más corto para acero de muelles, mejor resistencia a fatiga, mayor resistencia a tracción para aceros microaleados en línea, reducción profundidad descarburación. El uso de dos bloques (usualmente 6 y 4 jaulas) permite laminar termomecánicamente todas las dimensiones de alambrón económicamente con altas tasas. Al dividir el bloque sin torsión, es posible acabado en máx. 4 pases. Con enfriamiento suficiente y buena equalización de temperatura en sección transversal, la laminación termomecánica a alta tasa es posible. El lazo de enfriamiento/equalización antes del bloque sin torsión juega papel importante: permite reducir temperatura de entrada al primer bloque a 750 °C con perfil <50 °C. Esta precondición de alcanzar 750 °C de nuevo antes del segundo bloque para secciones de 10 pases hace factible la laminación termomecánica incluso en dimensiones pequeñas.
Accionamiento para bloque sin torsión (Drive for no twist block)
Normalmente todas las jaulas de un bloque sin torsión tienen configuraciones complejas de cajas de engranajes sujetas a desgaste y mantenimiento. Se accionan conjuntamente por uno o más motores grandes (hasta 7000 kW) en tándem vía caja principal y dos ejes comunes. Limitación: ratios de reducción fijos que requieren diámetros fijos de anillos. SMS Meer desarrolló una caja de engranajes electrónica (MEERdrive) que controla los motores relativos entre sí para que las jaulas funcionen como bloque sin torsión pero con control más preciso. Elimina ratios fijos entre jaulas, permitiendo amplia gama de reducciones de área en la misma jaula. Simplifica gestión de anillos y reduce pases requeridos.
Cabezal de bobinado (Loop laying head)
El bobinado de diferentes tamaños de alambrón en espiras uniformes con el cabezal, incluso a alta velocidad, es criterio importante. Además, por laminación termomecánica en muchos grados, las temperaturas de bobinado para ciertos grados se reducen mucho por razones metalúrgicas, exigiendo más al cabezal, particularmente a los tubos de bobinado, que deben ser de material especial.
Transportador de enfriamiento controlado (Control cooling conveyor)
Una de las partes importantes para lograr propiedades deseadas del alambrón para amplia gama de grados. La combinación óptima de velocidad, potencia de ventiladores y posición de cubiertas permite procesar en amplia gama de condiciones, incluyendo modos de enfriamiento rápido y lento en un solo sistema. Esta capacidad permite producir amplio espectro de aceros al carbono y aleados, así como inoxidables y grados especiales. En "enfriamiento forzado" (forced cooling), aire sopla a través de espiras sueltas con máxima potencia y cubiertas abiertas para enfriar lo más rápido posible y lograr perlita laminar. En "enfriamiento retardado" (delayed cooling), las espiras se transportan sin ventiladores, cubiertas cerradas y baja velocidad para mantener temperatura en rango dado el mayor tiempo posible, logrando microestructura ferrítico/perlitica. Resultados: propiedades del alambrón laminado mejoradas. Permite producir más grados en condición directamente usable, reduciendo/eliminando procesos posteriores como recocido esferoidizante.
Distribuidor de anillos reformador (Reform ring distributor)
Recoge anillos alto en la cubeta reformadora usando cuchilla rotativa para colocación óptima. Acorta el paquete de bobina, facilitando envío y almacenamiento, reduciendo costes. Mejor recolección resulta en bobinas mejor formadas para menos enredos y enganches en el desenrollado.
La figura 1 muestra el layout del laminador moderno de alambrón de ArcelorMittal en Duisburgo (Alemania), puesto en marcha en 2012.
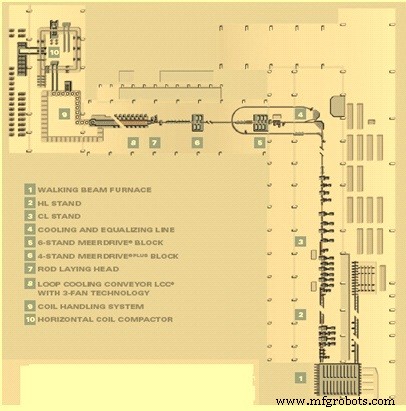 Figura 1: Layout de un laminador moderno de alambrón
Proceso de manufactura
- El arte y oficio de las tiaras: historia, materiales y diseño moderno
- Alambre de Espino: Historia, Construcción y Usos Modernos
- Kit MOSMusic: Control de Iluminación de Alta Potencia Sincronizada con Música vía MOSFET y Arduino
- EDM de Hundimiento vs EDM de Hilo: Diferencias Clave y Aplicaciones Explicadas
- ALLOW™ Grado A1370 H11 Varilla de Bajo Carbono – Certificada con Hidroenergía Renovable
- ALLOW™ Grado A1370 H12 Varilla de Bajo Carbono – Producción con Hidroenergía Renovable
- ALLOW™ Varilla Grado A1370 H13 – Bajo Carbono, Producción con Energía Renovable
- ALLOW™ Grado A1370 H14 Varilla – Aluminio de Alto Rendimiento y Bajo Carbono
- Varillas y Alambre de Níquel 99,98 % Puros – Recocido Suave para Aplicaciones de Alto Rendimiento
- Varilla y Alambre de Níquel 99,98 % – 1/2 Duro, Ultra-Bajo Carbono y Azufre, Alta Conductividad
- Varilla y Alambre de Níquel 99,98 % – Duro Total, Alta Conductividad y Resistencia a la Oxidación Superior