



Altos hornos modernos de gran capacidad: Características principales y ventajas
Principales características de un alto horno moderno de gran capacidad
El rendimiento de una siderúrgica integral depende altamente del de sus unidades de reducción. En plantas integradas, producción de arrabio (HM) en alto horno (BF) es ruta preferida globalmente. Coste específico producción acero depende altamente del coste específico arrabio en BF. Por tanto, BF es unidad muy importante.
BF moderno = alto horno gran capacidad con gran volumen útil. Incorpora muchas características tecnológicas avanzadas. Gracias a ellas: mayor vida campaña, mejores índices producción. Zona reducción indirecta mayor y área superficial específica menor → mejora eficiencia utilización gas, disminuye pérdidas calor, reduce consumo combustible. Tasa coque, carbón y combustible suele ser baja por tecnología integrada operación bajo carbono.
Mayor productividad (tHM/m³ útil/día) y menor consumo específico combustible → menor coste específico producción arrabio y menor inversión por tonelada capacidad HM. Uso de tecnologías estado del arte y características para: asegurar calidad materias primas cargadas, operación más suave, mejor utilización energía térmica/química gas para reducir tasa combustible.
Tecnologías estado del arte incorporadas
Incluyen tecnologías preparación materias primas y mejora eficiencia utilización gas BF. Además, hornos modernos gran capacidad tienen muchas características avanzadas. Principales tecnologías y características en Fig 1 y descritas a continuación.
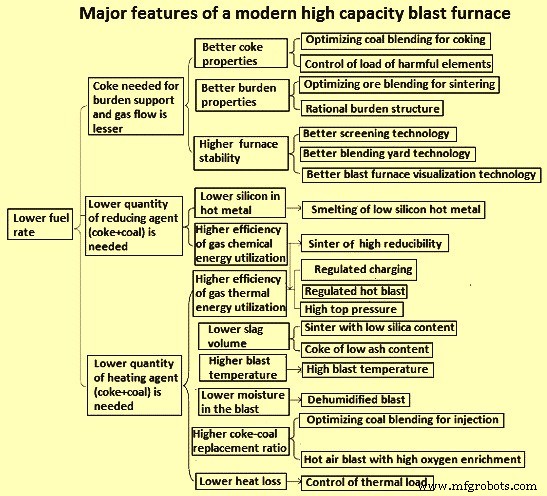
Fig 1 Principales tecnologías avanzadas y características de un alto horno moderno de gran capacidad
Tecnologías preparación materias primas
Principales: (i) uso sinter bajo contenido sílice y alta reducibilidad, (ii) optimización mezcla carbones para coquización, (iii) tecnología mezcla materias primas, (iv) control carga elementos nocivos, (v) tecnología cribado materias primas, (vi) utilización sinter tamaño menor, (vii) utilización coque nuez, (viii) inyección polvo coque enfriamiento seco.
Uso sinter bajo sílice y alta reducibilidad
Sinter bajo sílice → alto contenido Fe → reduce volumen escoria. Mejora propiedades metalúrgicas, especialmente características reblandecimiento; su uso desplaza zona cohesiva hacia abajo y reduce espesor, promueve reducción indirecta, mejora permeabilidad columna carga. Estadísticamente sílice sinter ~5-5,5 %. Tecnologías específicas para producir sinter bajo sílice/alta reducibilidad:
- Aumentar basicidad sinter al nivel deseado. Al reducir sílice, fase ligante disminuye → basicidad binaria subir adecuadamente para aumentar CaO, incrementar ferrita cálcica → mantiene fase ligante necesaria y mejora reducibilidad.
- Mejorar relación finos/micro-finos en mezcla sinter. Fase ligante origina en finos pequeños → promueve reacción fase sólida y generación fase líquida sinterización.
- Tipo y características minerales hierro impacto importante en formación ferrita cálcica y compactez mezcla sinterización. Según características sinterización minerales, fase sinterización adecuada formable por selección apropiada tipos minerales → satisface requerimiento fase ligante para sinter bajo sílice manteniendo alta reducibilidad.
- Aumentar altura cama sinterización en máquina: auto-regenerativo cama → reduce consumo combustible sólido y calor total. Sinterización a alta temp: atmósfera oxidante fortalecida, FeO sinter disminuye, ferrita cálcica aumenta, reducibilidad mejora. Beneficioso para fracción tamaño sinter bajo sílice.
Optimización mezcla carbones para coquización
BF moderno gran capacidad necesita coque mayor calidad. Requisitos calidad coque para mantenimiento columna carga zona grumosa y permeabilidad zona hogar son materialmente distintos por alto volumen. Aumentar volumen BF → diámetro hogar mayor, carga mineral mayor, carga sobre coque mayor → coque mayor resistencia frío necesario. Actividad hogar BF moderno mayor impacto rendimiento, operación suave, inyección carbón pulverizado (PCI) y desague → mayores requisitos mejorar degradación coque en BF y asegurar tamaño coque necesario antes toberas y zona hombre muerto.
Aumento tasas inyección carbón pulverizado alargado drásticamente tiempo residencia coque en BF → mayores tensiones químicas/físicas. Con PCI 200-250 kg/tHM, tiempo residencia coque doble vs sin inyección. Observado aumento porosidad coque y disminución resistencia partes bajas al aumentar PCI. Requisitos calidad coque significativamente mayores en BF gran capacidad con altas tasas PCI.
Hoy para controlar coste coque metalúrgico, varios carbones con distinto análisis próximo y propiedades coquización usados mezclados. Algunas plantas: mezclas contienen pequeña cantidad carbón no coquizable. Para producir coque BF con resistencia y propiedades térmicas requeridas para BF moderno gran capacidad, hay requisitos selección carbones mezcla y necesidad mezcla uniforme antes coquización.
Tecnología mezcla materias primas
Fluctuaciones contenido Fe carga férrica y basicidad escoria causan operación inestable BF → aumentan tasa coque y disminuyen producción. Hoy, con BF gran capacidad moderno, se construye patio materias primas para almacenamiento, mezcla y manipulación a granel → reducir fluctuaciones composición mineral, sinter, pelota. Contenido humedad y fracción tamaño materias primas cargadas también controlados para requisitos BF. Variedades y proporción materias primas ajustadas según producción BF. Proceso completo preparación adaptado a cambios suministro. Proceso automatizado usando modelo inteligente mineral. Modelo programa plan general mezcla mineral, asignación dinámica materias primas a tanques dosificación, control inteligente velocidad corte pesadoras alimentación constante → composición uniforme carga mineral cargada BF. Desviaciones estándar controladas: sílice ±0,125 %, Fe total ±0,375 %.
Control carga elementos nocivos
Carga elementos nocivos debe controlarse: acumulación en BF daña revestimiento refractario → fluctuaciones frecuentes carga térmica → horno inestable. Principalmente: degradan coque, destruyen función carga coque → mayor tasa coque. Investigaciones en BF gran capacidad: bajo carga álcalis ~4 kg/tHM y zinc ~280 g/tHM, tasa degradación coque 0,5-2,5 m sobre tobera ~70 % → coque altamente degradado. Atención especial en BF gran capacidad: carga álcalis <2 kg/tHM, zinc <150 g/tHM.
Tecnología cribado materias primas
BF tiene columna vertical materias primas que necesita buena permeabilidad operación suave. Carga finos controlada por cribado continuo carga → control estrecho operación cribado materiales carga BF. Proporción materiales <5 mm en carga BF no debe exceder 5 %. Reducir carga finos <5 mm también reduce polvo gas tope BF. Cada 1 % disminución finos carga → reduce tasa coque ~0,5 %.
Utilización sinter tamaño menor
Utilizar sinter tamaño menor aumenta rendimiento sinter y reduce tasa combustible planta sinter. Además reduce carga circulante planta sinter. Normalmente sinter cargado BF moderno gran capacidad en dos rangos: (i) >10 mm, (ii) 4-10 mm. Fracción 4-10 mm cargada en periferia para mejor eficiencia utilización sinter, mejora generación gas y reducción tasa combustible.
Utilización coque nuez
Rango tamaño coque nuez generalmente 10-25 mm. Cargado normalmente con carga mineral en BF. Cargar coque nuez mejora utilización energía reducción hierro. Práctica en BF gran capacidad: beneficioso operación suave y efecto distinto reducir tasa combustible.
Inyección polvo coque enfriamiento seco (coke dry-quenching)
Cantidad sustancial polvo coque generada durante enfriamiento seco. Polvo tiene poder calorífico (CV) significativamente mayor que CV carbón usado PCI. ~8 % polvo coque enfriamiento seco añadible a carbón crudo PCI. Mejora carbono fijo carbón inyección → reducción tasa combustible. Consumo ~4-5 kg/tHM polvo coque lograble con ajustes adecuados pulverización e inyección.
Mejora eficiencia utilización gas BF
BF = reactor continuo donde materiales carga cargados capas alternas mineral/coque intermitentemente. Estructura capas se mantiene al descender. Distribución carga = lograr arreglo adecuado capas distintos materiales dentro horno, principalmente distribución radial (simetría axial usualmente deseada). Materiales carga muy distintos: mineral ~4x más pesado que coque y tamaño partícula 2-4x menor → afecta permeabilidad gas y calentamiento capas. Al subir gas reductor desde abajo, encuentra capas con permeabilidad muy distinta. Distribución radial mineral/coque = factor clave distribución flujo gas en horno.
Generalmente, fracción mineral volumen/masa total usada para cuantificar distribución. Región radial con mayor fracción mineral → menor flujo gas. Algunas prácticas: mayor flujo gas centro horno preferido → efectivo disminuir movimiento discontinuo carga sólida → operación BF más suave. Por tanto, lotes coque gran tamaño "centro-coque", o sinter/grueso mineral grande cargados cerca centro → mejorar permeabilidad gas región. BF con carga sin campana equipado para cargar coque directamente centro. Pero mayor flujo gas → mayores temps gas (no tiempo suficiente intercambio calor) y ratio flujo térmico (ratio capacidad calor entre carga y gas) bajo.
Regiones mayor temp gas usualmente corresponden nivel zona cohesiva mayor. Lecturas sonda sobre carga importantes indicadores distribución carga dentro horno. Al descender carga, mineral reducido y ~1200 °C (según calidad) empieza reblandecer y funde ~1350 °C. Coque mantiene forma (excepto consumido reacción solución-pérdida) hasta nivel toberas. Porción semifundida carga extremadamente impermeable a flujo gas → gas fluye por regiones más permeables, rendijas coque, en zona cohesiva donde cambia dirección más horizontal hasta zona grumosa. Si rendijas coque bloqueadas o no permeables → irregularidades: colgado o descenso errático carga. Distribución carga papel mayor afectando tamaño rendijas coque en zona cohesiva. También influye formación zona hombre muerto y tasa desgaste revestimiento controlando flujo gas y pérdidas calor. Prácticas operación BF gran capacidad enfocan: creciente falta materiales carga alta calidad y mejora eficiencia horno. Requieren control muy preciso distribución carga → modelado preciso y cálculos rápidos. Simulación distribución carga necesidad creciente operación suave. Además, altas tasas inyección carbón toberas reducen tasa coque → espesor capas coque menor. Todo requiere control preciso distribución materiales para permeabilidad suficiente y localización adecuada rendijas coque zona cohesiva.
En BF, varias reacciones por movimiento contracorriente carga y gases. BF opera eficientemente con descenso suave carga y distribución equilibrada flujo gas → mejora eficiencia utilización gas y reduce tasa combustible. Mejora eficiencia utilización gas = plena utilización energías térmica y química gases. Eficiencia utilización gas BF moderno gran capacidad generalmente alta, en muchos >50 %. Medio principal mejora eficiencia y fundición carga férrica = distribución adecuada carga en horno → ajusta distribución flujo gas.
Ajuste parte superior BF
Logrado controlando carga materiales. Carga puede ser: (i) central, (ii) periférica, (iii) radial controlada → distribución gas racional. Control carga constituye: (i) modo carga, (ii) peso lote, (iii) mantenimiento nivel línea almacenamiento (stock line).
Modo carga necesita regulaciones mejora eficiencia utilización gas. Lote material, tamaño y secuencia determinan profundidad material en horno. Generalmente, al aumentar tasa PCI, aumenta ratio mineral/coque por disminución peso lote coque → estrecha ventana coque en horno. Ratio mineral/coque en límite zona grumosa aumenta → distribución flujo gas afectada → deterioro permeabilidad y aumento diferencia presión. Para ajustar flujo gas central, carga central coque debe aumentar y profundidad ventana coque aumentar. En periferia, carga ajustada aumentando coque o disminuyendo mineral. Global: trabajo central horno mejorado y restricción cantidad mineral rueda a centro asegurada → evitar obstrucción flujo central, deterioro operación suave, aumento tasa combustible. Carga central coque y profundidad ventana determinada según condición BF.
Ventajas modo carga regulado: mayor eficiencia utilización gas y menor tasa combustible, pero requiere mayor y uniforme calidad materiales carga. Ventaja modo carga central coque: adapta fluctuaciones calidad carga, pero gran desventaja: reduce eficiencia utilización gas → mayor tasa combustible.
Peso lote mineral impacto significativo distribución carga garganta, e influencia distribución flujo gas. Rango control diferente para cada BF. Con aumento volumen BF, área garganta aumenta → peso lote mineral debe aumentar accordingly. Equipos lado carga BF diseñados y dimensionados para mayor peso lote mineral. Lote mayor beneficia estabilidad horno, mejora eficiencia gas, reduce tasa combustible. Para estabilizar capa coque zona cohesiva y reducir cambio distribución flujo gas, ajuste superior BF estabiliza peso lote coque para profundidad adecuada y cambia peso lote mineral accordingly.
Mantenimiento nivel línea almacenamiento: ajustando altura caída carga para cambiar posición depósito pico, combinado con ángulo inicial tolva. Con diferentes niveles, distribución carga superficie diferente → alta influencia distribución flujo gas. Nivel línea almacenamiento relacionado con perfil garganta, perfil eje superior, propiedades materiales carga. En práctica, control nivel combinado con ángulo tolva carga sin campana, punto caída inicial localizado dentro 300 mm pared.
Ajuste parte inferior BF
Realizado ajustando parámetros soplado para controlar zona combustión tobera → efecto distribución inicial flujo gas en horno. Crucial para operación suave, distribución gas racional, mejora eficiencia utilización gas. Distribución inicial gas racional lograda mediante ajuste parte inferior. Control: (i) volumen soplado, (ii) energía cinética aire caliente.
Control volumen soplado para influir volumen gas hogar. Cuando volumen gas hogar pequeño, aumento volumen soplado y movimiento BF mejora → disminuye tasa combustible y coque. Tras lograr movimiento cierto nivel, volumen gas hogar restringido. Aumento adicional volumen soplado → aumento tasa combustible y coque. Porque flujo gas afectado por permeabilidad columna carga. Desarrollo flujo gas periférico o excesivo central → disminuye eficiencia utilización gas y aumenta tasa combustible. En BF moderno gran capacidad, volumen soplado controlado nivel razonable → distribución gas racional, mejora eficiencia, reduce tasa coque/combustible.
Control energía cinética aire caliente para lograr profundidad óptima o cerca óptima carrera (raceway), y distribución inicial gas racional. Zona combustión tobera ajustada para mantener velocidad viento y energía cinética soplado adecuadas y evitar influencia velocidad excesiva y energía cinética en coque carrera. Objetivo BF moderno gran capacidad: energía cinética soplado ~14.000-15.000 kg·m/s. Para lograrlo: mantener velocidad viento razonable (normalmente 250-270 m/s). Si cantidad coque en carga alta → velocidad viento puede ser mayor, y viceversa. Pero velocidad viento sujeta a techo por matching adecuado volumen soplado, zona combustión tobera, temp soplado, presión tope dentro límites razonables para buenos índices producción.
Características importantes BF moderno gran capacidad
Alta temperatura soplado
Calor fundición BF principalmente: combustión combustible (coque + carbón) + calor físico aire caliente. Generalmente calor físico aire caliente ~30 % requisito total calor BF. Mayor calor físico aire caliente → menor calor requerido combustión combustible. Mejora temp soplado reduce tasa combustible y ahorra coste producción HM. Calor físico aire caliente reemplaza parte combustible. Además, aumento temp soplado permite mejorar tasa PCI. Aumento PCI reemplaza coque → reduce tasa coque.
Últimos años: tecnología estufas aire caliente avances significativos. Desarrollo: combustión interna → externa → superior (top-combustion). Gas combustible: normalmente mezcla gas bajo CV (gas BF enriquecido con parte gas alto CV, usualmente gas coquero) → solo gas BF con tecnología doble precalentamiento gas-aire para alta temp soplado creciente año a año. Temp soplado algunos BF gran capacidad: 1250-1300 °C.
Soplado deshumidificado
Elimina pérdida calor necesaria descomposición agua en BF. Sube temp llama, promueve mayor tasa PCI → reduce tasa coque. Normalmente, cada 1 g/Nm³ humedad eliminada aire caliente → disminución tasa coque 0,8-1 kg/tHM. Mantener condiciones térmicas hogar: cada 1 g/Nm³ humedad eliminada → tasa PCI aumenta 1,5-2,0 kg/tHM.
BF modernos gran capacidad operan alta temp soplado y baja humedad, ajustando PCI para controlar temp horno. En muchos: temp soplado estabilizada 1230-1250 °C, humedad soplado 10-15 g/Nm³.
Alta presión tope
Mejora presión tope → reduce velocidad flujo gas, baja pérdida presión carga, promueve operación suave. Además, aumento presión tope reduce polvo, aumenta eficiencia utilización coque/carbón, reduce tasa coque/combustible. Hoy, mejora presión tope medio indispensable producción normal BF. Presión tope BF modernos gran capacidad normalmente >2,75 kg/cm².
Inyección económica carbón pulverizado (PCI)
Objetivo: ahorrar coque y reducir coste producción HM. A pesar diferencia precio carbón/coque, si ratio sustitución carbón-coque disminuye a cierto nivel → aumenta tasa combustible y beneficios económicos se compensan. Para PCI económica: necesidad mantener alto ratio sustitución mientras aumenta cantidad inyección. Si al aumentar PCI, tasa combustible aumenta por disminución tasa combustión carbón y ratio sustitución → no es PCI económica. BF modernos gran capacidad apuntan a PCI económica. Prerrequisitos:
- Mejora calidad carga: coque, sinter, pelota, mineral grueso → reduce volumen escoria, mejora permeabilidad partes superior/inferior BF.
- Implementar alto nivel enriquecimiento O₂, alta temp aire caliente, deshumidificación aire caliente → esencial controlar temp llama y cantidad acumulada carbón/coque no quemado en hogar, aumentar tasa combustión carbón inyectado. Enriquecimiento O₂ aire caliente reduce volumen gas/tHM, aumenta temp llama, cambia distribución temp BF. Combinar enriquecimiento O₂ con PCI reduce cambio ratio flujo térmico, mantiene temp llama límites razonables, operación estable. Cada 1 % aumento tasa enriquecimiento O₂ → aumento 1,51 % tasa combustión carbón. Alto enriquecimiento O₂ característica BF modernos gran capacidad. BF operan con enriquecimiento >10 %. Compensa deterioro calidad coque BF.
- Distribución gas racional y operación estable asegurada con flujo central adecuado parte inferior BF. Logrado ajuste parámetros soplado → utilización completa carbón no quemado entrando hogar → eficiencia utilización carbón aumenta.
- Optimización mezcla carbones inyección mejora propiedad combustión carbón mixto, mejora tasa PCI, amplía opciones tipo carbón, reduce coste mezcla. Generalmente antracita alto C fijo y alto CV mezclada con carbones bituminosos alto materia volátil (VM) y buena propiedad combustión. VM mezcla controlado 15-25 %, cenizas < coque (usualmente <11 %).
Producción arrabio bajo silicio
Producción HM bajo Si → reducción tasa combustible. Cada 0,1 % disminución Si HM → reducción tasa combustible ~4-6 kg/tHM. Hogar BF modernos gran capacidad normalmente activo y mucho calor → más fácil producir HM bajo Si. Requisitos tecnológicos:
- Reducir carga sílice materiales carga: disminuir cenizas coque, cenizas carbón PCI, sílice sinter.
- Asegurar calor suficiente hogar operación suave → temp llama reducible adecuadamente para contener generación gas SiO.
- Control forma y posición razonable zona cohesiva → reducir contacto hierro líquido goteante con gas SiO → previene generación Si.
- Optimizar calidad escoria → reducir actividad sílice escoria.
- Operar BF alta presión tope → suprimir generación gas SiO.
Pero producción HM bajo Si impacta vida campaña: efecto perjudicial erosión revestimiento hogar. Por tanto, % Si HM no bajado a nivel muy bajo; normalmente mantenido 0,4-0,6 % en BF gran capacidad.
Control carga térmica BF
Pérdida calor BF reducida controlando carga térmica revestimiento. Carga térmica refleja estado enfriamiento revestimiento y usada frecuentemente para saber si hay aumento flujo gas periférico y erosión revestimiento. Carga térmica controlada dentro rango, y en lo posible reducir pérdida calor → ayuda reducir tasa combustible. Pero carga térmica muy baja → acumulación (andamiaje) en revestimiento → afecta distribución flujo gas. Al caer acumulación, afecta operación e incluso daña tobera → reducción soplado o parada BF. Control necesario para carga térmica equilibrada → beneficioso operación estable y control tasa combustible.
Para asegurar carga térmica adecuada: (i) mantener distribución gas adecuada ajustando regulación carga; (ii) ajustar flujo agua refrigeración según nivel erosión y temp revestimiento → mantener perfil operación estable. Ajuste distribución flujo gas = medio más importante control carga térmica.
En BF modernos gran capacidad, monitorización carga térmica mediante gestión particionada direcciones vertical/horizontal. Estándar gestión diferente alturas BF, y carga térmica dirección horizontal mantenida uniforme. Control mediante ajustes partes superior/inferior para lograr gradualmente gestión parte media (entre eje inferior y hogar).
Modelo visual tridimensional carga térmica (Fig 2): muestra operador BF visualización 3D tiempo real carga térmica, tendencia histórica, video-interacción, alarma. Combinado con modelo gestión perfil → determina rango control razonable y buena guía operador.
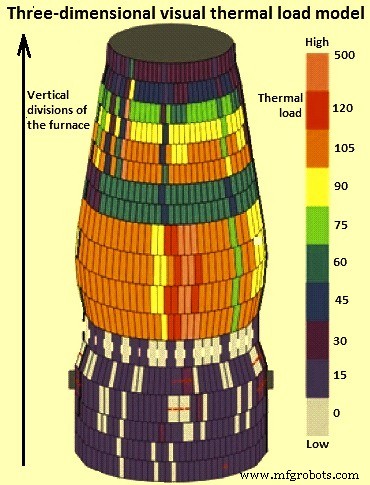
Fig 2 Modelo visual tridimensional de carga térmica
Operación BF mediante visuales
Tecnología operación BF observando visuales interior seguida en BF modernos gran capacidad. Usada para monitorizar distribución carga y ayuda operador saber qué ocurre dentro. Visuales interior ayudan entender mejor para ajustes parámetros operación → mejora eficiencia utilización gas, reduce tasa combustible, asegura operación suave. Principales implementos:
Uso cámara termovisión y procesamiento imagen
Cámara video tope BF ayuda operador observar movimiento tolva, distribución flujo gas y corriente materiales carga cayendo toda superficie carga. Ayuda monitorizar canalización y tendencia deslizamiento interior. Cámara termovisión usada porque temp tope BF normalmente <120 °C.
Uso tecnología láser medir online perfil superficie carga
Tecnología láser mide perfil superficie carga online instalando detector láser superficie carga. Detectores dan operador imagen visual perfil superficie → mejor monitorización.
Monitorización toberas por cámara video y procesamiento imagen
Con cámara video, operador observa simultáneamente brillo, movimiento coque y tamaño chorro carbón en cada tobera, detecta caída andamios, skulls, carga fría frente tobera. Procesamiento imagen posterior → análisis cuantitativo estado térmico y estado chorro carbón cada tobera. Ayuda entender mejor funcionamiento toberas y sistema PCI para acción oportuna ante anomalías. Cámara video con espectroscopio → observación directa tobera.
Medición llenado BF durante soplado inicial (blow-in) usando tecnología láser
Uso láser observar interior durante blow-in da operador: medición llenado, datos trayectoria flujo carga con diferentes ángulos tolva, datos perfil superficie carga tras carga. Ayuda saber cómo distribución carga hecha por equipo carga. Conocimiento guía operador en operación carga BF durante operación normal.
Proceso de manufactura
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- Optimización de Operaciones en Alto Horno con Escoria de Alta Alúmina
- Optimización de la eficiencia del alto horno mediante inyección de carbón pulverizado
- Prevención de irregularidades en la operación del alto horno: Estrategias probadas
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Sistemas de carga optimizados en el tope del alto horno para eficiencia y seguridad
- Innovaciones clave en laminadores modernos de barras y perfiles ligeros
- Características esenciales de un laminador moderno de alambrón para un rendimiento óptimo
- Características clave de un tren de bandas en caliente moderno para producción de acero de alto rendimiento
- Optimización de la producción de hierro: Química del proceso de alto horno