



Optimización de la limpieza de gas de alto horno para eficiencia energética
Limpieza de gas de alto horno
El proceso de producción de hierro líquido en el alto horno (BF) genera gas en la parte superior del horno, que es un subproducto importante del proceso BF. Este gas de tope del alto horno está a la temperatura y presión existentes en la parte superior del BF y usualmente contaminado con partículas de polvo y agua. Este gas de tope tiene un valor calorífico sustancial y se conoce como gas BF crudo o gas BF contaminado. La composición y cantidad de este gas de tope dependen de la naturaleza del proceso tecnológico en el alto horno y del tipo y calidad de las materias primas usadas para la producción de hierro en el BF. Para poder usar el gas BF crudo, es necesario limpiarlo usando ciertos sistemas de proceso que reducen su contenido de partículas sólidas.
El gas de tope contiene monóxido de carbono (CO) y se conoce como gas de alto horno tras su limpieza. Se usa como gas combustible para calentar aire de soplado en los hornos de aire caliente así como combustible suplementario en la planta siderúrgica. Para que el gas BF se use como gas combustible, es necesario que el gas BF crudo se limpie y enfríe para reducir volúmenes de gas y contenido de humedad. El enfriamiento previo y reducción en volumen de gas también es necesario ya que resulta en ahorros sustanciales en costes de distribución a lo largo del extenso sistema de distribución de la planta siderúrgica.
Análisis típico y sistemas de limpieza
El análisis típico del gas de alto horno para un BF operando con inyección de carbón pulverizado (PCI) se da en la Tabla 1. Los sistemas de proceso para la limpieza de gas son o bien sistema de limpieza húmeda o bien sistema de limpieza seca. Los sistemas de limpieza de gas de alta eficiencia son vitales para la operación fiable y larga vida de campaña del sistema de aire caliente de alta temperatura del BF así como de la red de gas BF en la planta siderúrgica. El sistema de limpieza húmeda es el más comúnmente usado para la limpieza de gas BF.
| Tabla 1 Análisis típico de gas BF con PCI | ||
|---|---|---|
| Componente | Unidad | Valor |
| CO | % Vol. | 20–24 |
| CO₂ | % Vol. | 18–23 |
| H₂ | % Vol. | 1,5–4,5 |
| N₂ | % Vol. | 52–57 |
| SO₂ | mg/m³ | 10–30 |
| NH₃ | mg/m³ | 5–21 |
| Cloruro | mg/m³ | 50–200 |
| Óxidos de N₂ | mg/m³ | 3–12 |
La función principal del sistema de limpieza de gas de alto horno es remover materia particulada de este gas. Además, el sistema también enfría el gas para reducir su contenido de humedad, aumentando así su valor calorífico. El lodo/polvo recuperado contiene cantidades relativamente altas de hierro y carbono y puede así reciclarse a través de la planta de sinterización.
El conocimiento del proceso de alto horno es necesario para el diseño y operación adecuados del sistema de limpieza de gas. La preparación de la carga y tipo de carga de mineral (pellet o sinter) afectan la cantidad y tamaño de partícula del polvo. También, la elección y preparación de materiales fundentes afecta la química del agua en el sistema de lavado. El calcio puede introducirse al sistema de agua desde la caliza usada como fundente. El coque y combustibles inyectados contribuyen azufre, cloruros, amoníaco y óxidos de nitrógeno. El análisis de gas varía con los materiales de carga y operación del BF con o sin PCI. El nivel de producción y tasas de soplado afectan las cargas de partículas en el sistema de limpieza.
La presión de tope y la caída de presión en el lavador (en caso de sistemas húmedos) afectan la eficiencia de recolección de polvo, así como la adsorción de gases disueltos en el agua del lavador. Además de las funciones básicas de limpieza y enfriamiento del gas de tope, el lavador y/o la turbina de recuperación de energía del gas de tope también controlan la presión de tope del alto horno. Para operación suave y estable del horno, la presión de tope debe controlarse y mantenerse lo más constante posible. El diseño del sistema de limpieza de gas debe, por tanto, estar totalmente integrado con la operación del alto horno.
Durante operaciones como carga, vaciado, ecualización y cambio de hornos, hay inevitables variaciones en flujo y presión de gas. Las fluctuaciones son usualmente de corta duración pero de amplitud considerable y se sienten en la parte superior del alto horno así como aguas abajo a lo largo del sistema de gas. El sistema de limpieza de gas BF debe diseñarse para manejar y controlar tales fluctuaciones.
El gas BF saliendo de la parte superior del horno en caso de horno operando con PCI contiene alrededor de 20–30 gramos de polvo de chimenea por metro cúbico normal de gas y no puede usarse tal cual. Este polvo contiene partículas finas de coque, materiales de carga y compuestos químicos formados por las reacciones en el alto horno. La distribución típica de tamaño de partícula en el gas BF crudo con uso de PCI se da en la Tabla 2.
| Tabla 2 Distribución típica de tamaño de partícula en gas BF crudo con PCI | |||
|---|---|---|---|
| Clase | Tamaño de partícula (µm) | Tamaño medio (µm) | % distribución |
| 1 | 0–10 | 5 | 9 |
| 2 | 11–30 | 20 | 8 |
| 3 | 31–60 | 45 | 12 |
| 4 | 61–100 | 80 | 17 |
| 5 | 101–200 | 150 | 17 |
| 6 | 201–400 | 300 | 17 |
| 7 | 401–600 | 500 | 10 |
| 8 | 601–800 | 700 | 10 |
Dado que el objetivo principal de la limpieza de gas de alto horno es producir gas libre de polvo, enfriado, para usar como combustible en los hornos de la planta siderúrgica, el sistema de limpieza debe diseñarse para cumplir este objetivo.
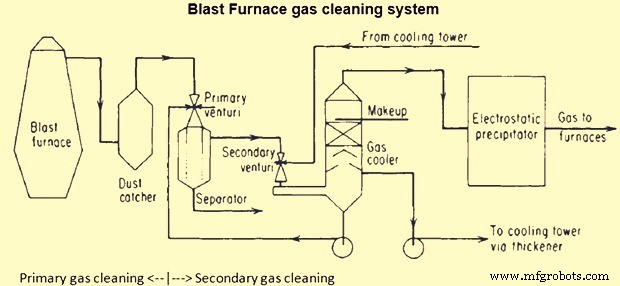
La eliminación efectiva de una mezcla de polvo grueso y fino de un gas muy polvoriento requiere el uso de un separador de polvo y un sistema de lavado multi-venturi. El enfriamiento efectivo requiere el uso de una torre de enfriamiento de gas antes de la descarga del gas BF en la red de gas BF de la planta. El gas BF crudo se limpia en la planta de limpieza en dos etapas: etapa de limpieza primaria y etapa de limpieza secundaria. El diagrama de flujo típico del sistema de limpieza de gas de alto horno se muestra en la Fig. 1.
Etapa de limpieza primaria
La limpieza primaria se basa en el principio de separación por gravedad y se usa para la remoción de partículas grandes de polvo. Es la separación en seco de partículas de polvo en el gas de tope del BF antes del lavado húmedo y se hace comúnmente por un separador de polvo por gravedad o más recientemente por ciclones de gran diámetro. En esta etapa se remueven todas las partículas más gruesas. El objetivo es remover la mayor cantidad de polvo posible en condición seca para reuso y reciclaje. El polvo reciclado debe ser también bajo en zinc y plomo para satisfacer los límites del balance de zinc del alto horno. La eficiencia de remoción del separador depende de la distribución de tamaño de partícula, del mecanismo de separación (fuerza gravitacional o centrífuga) y, en menor grado, de la carga de polvo de entrada. El polvo separado es normalmente de tamaño mayor a 10 micrómetros y se recoge en la tolva de almacenamiento de polvo, que suele dimensionarse para acumulación de día y medio, y se vacía vía un sistema de descarga de polvo.
El separador de polvo es una estructura cilíndrica grande normalmente con gran diámetro y altura requerida. Usualmente está revestido para aislarlo y prevenir la condensación de humedad en el gas BF de modo que el polvo permanezca seco y no se aglomere y fluya libremente hacia la porción cónica del separador en su fondo para su remoción periódica.
El gas se envía al separador por un único bajante y entra por la parte superior por un tubo vertical que lleva el gas hacia abajo dentro del separador. Este tubo se ensancha en su extremo inferior como un embudo invertido, de modo que a medida que el gas pasa hacia abajo su velocidad (y por tanto su potencial de transporte de polvo) disminuye, y la mayor parte del polvo grueso cae de la corriente de gas y se deposita en el cono en el fondo del separador. Como el fondo está cerrado y la salida de gas está cerca de la parte superior, la dirección del flujo de gas debe invertirse 180 grados. Esta inversión brusca en la dirección de flujo causa que más polvo se asiente.
La operación y eficiencia de un separador de polvo por gravedad convencional se rigen por la ley de Stokes. En 1851, George Stokes derivó una expresión para la fuerza de fricción (también llamada fuerza de arrastre) ejercida sobre objetos esféricos con números de Reynolds (Re) muy pequeños, p.ej., partículas muy pequeñas, en un fluido viscoso continuo resolviendo el límite de masa de fluido pequeña de las ecuaciones de Navier-Stokes generalmente insolubles.
Sin embargo, la ley de Stokes solo es aplicable a objetos esféricos con números Re muy pequeños con velocidades de sedimentación en la región laminar. Para partículas con números Re mayores que 0,2 y hasta 100.000, el grado de turbulencia se vuelve significativo, llevando a fuerza de arrastre adicional. Por tanto, la velocidad de sedimentación (o terminal) es generalmente menor que la predicha por la ley de Stokes. Para estos tamaños de partícula, la velocidad terminal se determina por la correlación entre el número Re de la partícula y su coeficiente de arrastre usando los valores de las tablas de Haywood. Alternativamente, la correlación entre el número Re de la partícula y el número de Arquímedes (Ar) (válido entre Re = 0,2 y 20.000) puede usarse.
Si las partículas caen en un fluido viscoso por su propio peso, se alcanza una velocidad terminal, también conocida como velocidad de sedimentación, cuando esta fuerza de fricción combinada con la fuerza de flotación equilibra exactamente la fuerza gravitacional. Basado en la ley de Stokes combinada y tablas de Haywood, la velocidad terminal de cada grupo de partículas puede determinarse. De la velocidad terminal de la partícula, la eficiencia de remoción puede calcularse, que depende de la velocidad ascendente del gas en el anillo del separador y, por tanto, del diámetro del cilindro.
En caso de separador ciclónico, la operación y eficiencia se basan en fuerzas centrífugas. En el separador ciclónico, el gas crudo de alto horno se introduce por una o dos entradas tangenciales con una velocidad que fuerza las partículas de polvo a la pared y las separa de la corriente de gas. El separador ciclónico puede tener diferentes tipos de construcción interna. Un tipo está completamente vacío, mientras que otro tiene una cúpula de entrada complicada y álabes guía reemplazables.
La mayor separación de polvo dentro del ciclón está vinculada a las fuerzas centrífugas y altas velocidades circunferenciales dentro del ciclón comparado con la tecnología de separador por gravedad. Las mayores velocidades dentro del recipiente requieren una protección especial de las superficies interiores para evitar desgaste. Un separador por gravedad a menudo se opera sin protección de superficies interiores debido a la baja velocidad de gas, pero la tecnología ciclónica requiere protección de estas superficies para evitar desgaste.
El separador ciclónico suele tener buscador de vórtice, vértice, cono de flujo y tolva de recolección de polvo con doble salida de polvo. La eficiencia de recolección del ciclón depende mucho de la distribución de tamaño de partícula. Partículas debajo de 5 micrómetros no se remueven por su masa pequeña; partículas entre 5–30 micrómetros se separan parcialmente y partículas mayores de 30 micrómetros se separan completamente en el separador cónico. La eficiencia de separación global del separador ciclónico es mejor que la del separador por gravedad. El polvo seco removido contiene concentraciones muy bajas de zinc y plomo y puede reciclarse fácilmente. El separador ciclónico reduce la carga de polvo en la etapa secundaria consistente en la limpieza húmeda de gas.
El separador de polvo está equipado con un sistema de descarga de polvo para el vaciado del polvo por lotes a presión cercana a la atmosférica para prevenir acumulación de polvo en el separador y reducir emisiones de polvo y gas. El polvo se humedece generalmente antes de descargarse al suelo o directamente en un volquete/vagón. Hay dispositivos de detección de nivel instalados en la tolva para indicación de nivel. Las señales de los dispositivos se usan para monitorear acumulación, iniciar ciclo de vaciado y proporcionar alarmas de nivel bajo y alto.
Etapa de limpieza secundaria
El gas BF tras la limpieza primaria en el separador de polvo, donde se remueve la mayoría de partículas pesadas, pasa a la etapa de limpieza secundaria (lavadores) que es el sistema de limpieza húmeda. En esta etapa, el gas BF se limpia en contacto con agua y casi todas las partículas en suspensión se separan (más del 99 %). En algunas plantas este gas se lleva además a precipitadores electrostáticos. El gas tratado tras la etapa secundaria se lleva a la red de gas BF de la planta y se usa también para calentamiento de hornos BF. El agua contaminada del sistema contiene al mismo tiempo altas concentraciones de partículas en suspensión en el rango de 500–10.000 mg/l y se envía a balsas de decantación/espesador-clarificador donde el polvo se asienta y el agua clara de la parte superior se bombea para reuso. Los lavadores están disponibles en una amplia gama de diseños, tamaños y capacidades de rendimiento. Deben diseñarse principalmente para recolección de partículas.
La operación sin problemas del lavador, incluso durante condiciones severas de operación del horno, es prerrequisito para la producción económica de hierro en el alto horno. El diseño del lavador debe optimizarse para proporcionar alta fiabilidad y rendimiento superior. Las características necesarias del lavador son: (i) múltiples mecanismos de remoción de polvo, (ii) requisitos mínimos de agua de lavado, (iii) control superior de presión de tope, (iv) rendimiento probado y alta eficiencia, (v) bajo requerimiento de espacio, (vi) bajo consumo energético, y (vii) baja emisión de ruido.
El tamaño de partícula es uno de los factores más importantes que afectan la eficiencia de remoción del lavador. Partículas mayores se remueven mucho más fácilmente mientras que partículas submicrónicas son las más difíciles de remover.
Respecto al mecanismo de remoción de polvo en el lavador húmedo, la separación de partículas de polvo del gas de alto horno requiere la aplicación de una fuerza que produzca movimiento diferencial de la partícula relativa al gas y tiempo de retención suficiente para que la partícula migre a la superficie de recolección.
Los lavadores para limpieza de gas de alto horno operan sobre el principio aerodinámico básico. Una analogía simple: si gotas de agua de tamaño muy grande se proyectan para colisionar con partículas de corriente de gas de tamaño mucho menor, las posibilidades estadísticas de colisión son muy pequeñas. A medida que el tamaño de las gotas de agua se reduce a algo más cercano al tamaño de las partículas de la corriente de gas, las posibilidades de colisión mejoran. Estudios han mostrado que una película superficial alrededor de una gota de agua tiene un espesor aproximado de 1/200 de su diámetro. Una partícula de corriente de gas en vuelo fluye a través de la película de línea de corriente alrededor de la gota sin colisión si tiene un diámetro menor que 1/200 del diámetro de la gota. Pero si el diámetro de la gota es mucho menor, ocurriría colisión. Una partícula objetivo de 10 micrones requiere gotas de agua menores de 2.000 micrones (200×10) para recolección adecuada. El lavado eficiente requiere, por tanto, atomizar el agua a una finura relacionada con el tamaño de partícula para permitir máximo contacto con las partículas a capturar. Además, la probabilidad de una gota de agua golpear partículas de polvo es proporcional a la concentración de polvo. Una partícula de polvo sola es menos probable que golpee una gota sola que un enjambre de ellas. Para igualar estos factores, los lavadores se regulan según el volumen de gas a lavar (medido por caída de presión de la corriente de gas), y agua a pulverizar (medida por presión hidráulica en las boquillas de pulverizado). La altura y diámetro de la cámara de lavado también se adaptan a las características conocidas del gas.
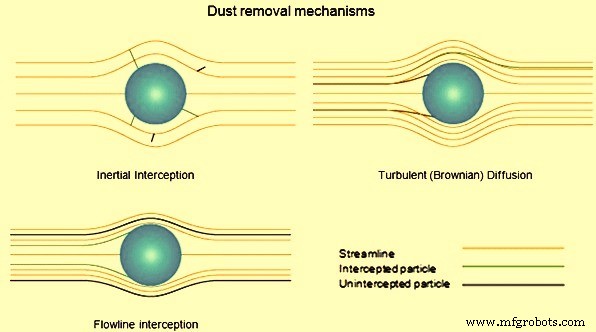
Los mecanismos principales de separación en el lavado de gas de alto horno consisten en: (i) interceptación inercial, (ii) difusión turbulenta (browniana), y (iii) interceptación de línea de flujo. Cuando una partícula pequeña está suspendida en un fluido, está sujeta al impacto de moléculas líquidas. Para partículas ultra-finas (coloides), el momento instantáneo impartido a la partícula varía aleatoriamente, causando que la partícula se mueva en una trayectoria errática ahora conocida como movimiento browniano. La interceptación inercial se caracteriza por las diferentes fuerzas inerciales de las masas variables. Cuando el gas con polvo fluye alrededor de la gota de agua colectora, las partículas de polvo de mayor masa no siguen las líneas de flujo de la corriente de gas. Estas partículas, impulsadas por la fuerza de inercia, golpean y penetran la gota de agua, y así se remueven de la corriente de gas. La difusión turbulenta es altamente efectiva en remover partículas de polvo más pequeñas de la corriente de gas. Partículas pequeñas, particularmente las de menos de 0,3 micrómetros de diámetro, exhiben considerable movimiento browniano y no se mueven uniformemente a lo largo de la línea de corriente. Estas partículas difunden de la corriente de gas a la superficie de las gotas de agua y son colectadas. Este mecanismo solo puede funcionar en lavadores que promuevan flujo turbulento de mezcla gas-líquido, operen a baja velocidad y proporcionen tiempo de retención suficiente. La interceptación de línea de flujo solo funciona si la línea de corriente pasa a menos de un radio de partícula de la gota colectora. La partícula viajando a lo largo de esta línea toca la gota y es colectada sin influencia de inercia o difusión turbulenta. Los mecanismos de remoción de polvo durante el lavado con agua del gas BF se dan en la Fig. 2.
El separador de polvo es meramente una cámara de decantación para remover partículas grandes y reducir la carga en los lavadores venturi. El gas pasa por un venturi primario (con separador) y un venturi secundario para remoción de partículas aún más efectiva. Luego el gas pasa por la combinación de separador de arrastre/torre de enfriamiento de gas. El gas limpio y enfriado se envía entonces a la red de gas BF de la planta. Un enfriamiento adecuado es requerido para reducir el nivel de humedad del gas y evitar problemas en las líneas de distribución y hornos.
El agua de reciclaje colectada del primer venturi, conteniendo alto nivel de partículas, se envía directamente a un clarificador-espesador. El agua de reciclaje colectada del separador se recircula al primer lavador venturi. Agua de reposición se añade en el clarificador, y el desbordante combinado se recicla al venturi secundario. Así, el agua más limpia contacta el gas más limpio, y vuelve hacia el primer venturi y luego al clarificador. El agua puede reciclarse del espesador al lavador o usarse para otro propósito como enfriamiento de escoria.
Una torre de enfriamiento convencional se usa normalmente para remoción de calor del agua de la torre de enfriamiento de gas o agua del lavador. El diseño de la torre permite mantener el agua de enfriamiento y el agua del venturi separadas. El agua del lavador generalmente contiene considerable dureza y alcalinidad por las finas de cal en la carga del alto horno. Consecuentemente, la incrustación se encuentra frecuentemente. Depósitos de óxido de hierro y carbón no quemado son también una preocupación en muchos sistemas. Los problemas de deposición se encuentran más frecuentemente en las boquillas y región de garganta del venturi primario, donde el gas contiene el mayor nivel de partículas, y en las líneas y bombas hacia y desde el espesador.
Sin embargo, la deposición puede ocurrir en cualquiera de los venturis, separadores, torre de enfriamiento de gas, o líneas y bombas de reciclaje del lavador. La clarificación es otra área de problemas mayor ya que una separación inadecuada líquido/sólidos resulta en mala calidad de agua del desbordante del clarificador.
Recientemente, en altos hornos de nueva construcción y reconstruidos, particularmente en la República Popular China, la limpieza en seco de gas de alto horno por filtros de manga ha encontrado amplia aplicación. La limpieza en seco tiene las siguientes diferencias sobre la limpieza húmeda usando lavadores venturi:
- Ausencia de agua en el proceso de limpieza elimina o reduce varias instalaciones de agua del alto horno: estación de bombeo de lodo del sistema de limpieza, tanques de decantación de lodo y floculadores, estación de bombeo para transferencia de lodo, estación de bombeo circulante del ciclo de retorno de limpieza de gas, etc.
- Temperatura del gas tras limpieza está en el rango de 100–120 °C, que es 50–70 °C más alta que la del gas tras limpieza húmeda. También la humedad del gas se reduce en 50–60 g/m³, lo que junto equivale a un aumento en valor calórico del gas de alto horno de 50–60 kcal/m³.
- Reducción del contenido de polvo en gas de alto horno a 2–3 mg/m³ que mejora la vida útil de hornos de aire caliente y también mejora el rendimiento de la turbina de recuperación de presión de tope.
- Mejora ambiental en la planta siderúrgica por mejor remoción de polvo del gas y eliminación de instalaciones de manejo de lodo.
El sistema de limpieza secundaria basado en limpieza en seco consiste en:
- Unidad de filtro de manga con varias secciones, en cada una hay instaladas algunas decenas de mangas filtrantes
- Sistema de limpieza por pulsos de mangas de polvo por nitrógeno
- Estructuras metálicas de soporte y protección
- Sistemas de conductos de gas con válvulas y compensadores de efecto térmico
- Sistema de limpieza y reciclaje de polvo capturado (neumático o con transportadores de rasqueta)
- Sistema de suministro de nitrógeno para purga del filtro y transporte neumático de polvo
- Sistema de alivio de presión del filtro de manga
- Unidad de almacenamiento de polvo capturado
- Sistemas de automatización, inspección y control eléctrico
El filtro de manga normalmente tiene 8–16 secciones, dispuestas en dos filas, donde una o dos secciones están en espera, una más en modo de purga cíclica con nitrógeno y las demás en modo de limpieza de gas. Para el material filtrante, se usa una tela con alta resistencia al fuego, desgaste, etc. Además, tras tratamiento químico, la tela es fácil de limpiar de polvo durante la purga, ya que tiene propiedades hidrófobas y oleófobas mejoradas. La tela también previene la ocurrencia de corriente electrostática. La tasa máxima de filtrado es 1,0–1,5 m³/min y la temperatura de gas es 50–280 °C (el sistema puede operar establemente también por 2 horas a temperatura de gas de 300 °C).
El contenido normal de polvo del gas de alto horno tras limpieza suele ser no más de 3 mg/m³. La vida útil de las mangas de tela es generalmente hasta dos años.
Proceso de manufactura
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- Sistema Eficiente de Recuperación y Limpieza de Gas para Convertidores BOF
- Optimización de la eficiencia del alto horno mediante inyección de carbón pulverizado
- Prevención de irregularidades en la operación del alto horno: Estrategias probadas
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Sistemas de carga optimizados en el tope del alto horno para eficiencia y seguridad
- Optimización de la producción de hierro: Química del proceso de alto horno
- Revestimiento Refractario de Alto Horno: Protección de Carcasas para Operación Continua
- Inyección de Gas de Coque en Alto Horno: Eficiencia y Reducción de CO2
- Factores Clave que Influyen en el Consumo de Coque en Operaciones de Alto Horno