



Sistema Eficiente de Recuperación y Limpieza de Gas para Convertidores BOF
Sistema de Recuperación y Limpieza de Gas de Convertidor BOF Durante el proceso de acería en convertidor de oxígeno básico (BOF), se sopla oxígeno (O₂) en la carga y debido a reacciones químicas en el convertidor, sale gran cantidad de gas a alta temperatura y rico en monóxido de carbono (CO) por la boca del convertidor. En esta etapa el gas está muy caliente (950°C+) y cargado de polvo. Se conoce como gas LD, gas BOF o gas de convertidor. El gas de convertidor se clasifica normalmente como gas pobre en valor calorífico e índice Wobbe, pero pertenece a gases ricos en propiedades de combustión (especialmente temperatura de combustión). En los primeros días de acería por convertidor, humos marrones de la chimenea indicaban que el convertidor trabajaba. Hoy, gracias al sistema de recuperación y limpieza, la operación se detecta solo por la antorcha (flare stack). La composición del gas varía con el proceso, método de recuperación y volumen de O₂. Varía desde el inicio al final de la soplada y es función del tiempo. Constituyentes principales: CO, CO₂, O₂ y N₂. Composición típica por volumen: CO 55-60%, CO₂ 12-18%, O₂ 0.1-0.3%, resto N₂. Los primeros convertidores operaron en noviembre 1952 (VOEST Linz) y mayo 1953 (OAMG Donawitz). En primeros años del proceso LD, el gas superior se quemaba completamente en la boca del convertidor mediante campana abierta y luego se enfriaba en la chimenea indirectamente con agua o por evaporación. En esa época se producían ~300 kg vapor y 250 m³ gas de combustión por tonelada de acero bruto. Aspectos ambientales fueron desafío serio para el proceso convertidor en su implementación industrial en 1950s. La finura de polvos en gas de escape forzó a desarrollar nuevos sistemas de desempolvado. 1 gramo de polvo de convertidor tiene área superficial visible 300-500 m². Para evitar efectos ópticos de 'humos marrones', el polvo debe reducirse a <100 mg/m³. Se usaron sistemas húmedos y secos. El desafío se volvió oportunidad al crecer temas ambientales, desarrollando sistema de recuperación de gas con combustión suprimida. Hoy, demandas económicas y ambientales exigen que la energía del gas y el polvo con hierro se recolecten y reciclen eficientemente. Generalmente, dos sistemas para manejar gas superior y recuperar energía: (i) combustión parcial/total, (ii) combustión suprimida. En combustión total (abierta) (ya no en uso principal), el gas del convertidor se quema en conducto de gases. Una abertura entre convertidor y ventilación primaria permite entrada de aire y combustión parcial/total. El gas contiene ~15-20 kg polvo/tonelada acero líquido (tAL) y ~7 kg CO/tAL. Energía se recupera usando calor sensible en caldera de calor residual. Cuando gas BOF se quema en conducto, el gas de combustión emitido debe cumplir normas locales. En sistemas abiertos hay gran flujo (~1,000-2,000 Nm³/tAL) por introducción de aire. Al aumentar volumen de convertidores, equipos de tratamiento de gases se vuelven mayores. Convertidores grandes adoptan sistema sin combustión por: tamaño relativamente menor del sistema, facilidad de mantenimiento, eficiencia de desempolvado estable. En primeros 60s se desarrollaron procesos para recuperar gas superior de alto valor calorífico para uso como combustible gaseoso en planta. Logrado mediante combustión suprimida. Los sistemas de combustión suprimida ofrecen mejor oportunidad para recuperación de calor y combustible. Una falda se baja sobre la boca del BOF durante soplado de O₂ para reducir infiltración de aire e inhibir combustión de CO en conducto. El gas rico en CO resultante se recoge, limpia y almacena para uso posterior como gas combustible en la planta. Una caldera de calor residual, generando vapor alta presión, puede recuperar calor sensible antes de limpieza y almacenamiento. Esto recupera 10-30% (0.1-0.3 GJ/tAL) de energía total. Otro 50-70% se recupera como energía química (CO). Recuperación total con combustión suprimida y caldera puede ser 70-90%. Ahorro energético 0.35-1.08 GJ/tAL con sistema hermético. Con ahorro 0.92 GJ/t acero, emisiones CO₂ reducidas 46 kg/t acero. Recuperación energética reduce generación CO₂ por combustibles fósiles y electricidad ~0.05 t CO₂/t acero. El gas no se recoge al inicio y fin de soplada por bajo valor calorífico y CO, y se quema en antorcha. Así CO₂ se emite inevitablemente. Ventaja de combustión suprimida sobre abierta: menor flujo de gas (no hay combustión ni aire adicional), sistemas de enfriamiento y limpieza más pequeños, mayor productividad (velocidad soplado O₂ mayor, menor consumo ventiladores). Instalar sistema experto para optimizar recogida de gas ahorra ~30 MJ/t acero bruto. Equipos instalados sobre boca del convertidor enfrían, limpian y recuperan gas con combustión suprimida. Con ella, se recuperan 70-100 m³ gas/tonelada acero bruto con valor calorífico 1,600-2,000 kcal/Nm³. Además 80 kg/tonelada acero bruto de vapor si se usa enfriamiento evaporativo. Gas recuperado se mezcla con otros gases subproducto (gas de coque, gas de alto horno) y se usa como combustible. Vapor usado principalmente por unidad de desgasificación al vacío de acería secundaria. Como el refino es corto (~35 min por carga), concentración de polvo es muy alta. En convertidores sin combustión con recuperación, concentración de polvo es 70-80 g/Nm³ en entrada del primer desempolvador. Convertidores sin combustión, sin quemar CO, manejan volumen de aire de entrada por la garganta y controlan concentración bajo límite de explosión, recuperando CO como combustible. Tratamiento de gases consiste en sistema de enfriamiento y limpieza. Cuando gas BOF se recupera como combustible, debe cumplir ciertos requisitos. Hoy, mayoría de acerías BOF recuperan gas con combustión suprimida. Por ello, volumen de gas generado es ~50-100 Nm³/tAL. Esto resulta en diferencias significativas en dimensiones de instalaciones de desempolvado primario. El flujo reducido de gas residual en combustión suprimida resulta en mayor concentración de masa de gas crudo, y por tanto eficiencia del sistema de recuperación de polvo debe aumentarse para igual carga de polvo en gas limpio. Desde vista de recuperación de polvo, combustión suprimida permite sistemas de desempolvado diseñados para menores flujos volumétricos que deben lograr mayores tasas de recuperación. Desempolvado primario normalmente por lavadores venturi (~60% acerías BOF) o ESP seco/húmedo (precipitador electrostático). Antes del venturi o ESP, partículas gruesas se separan por deflector, etc. Esquema de sistema de recuperación en BOF (Fig 1). Fig 1 Esquema de sistema de recuperación de gas en convertidor BOF Sistemas de combustión suprimida se dividen en dos tipos: (i) tipo OG, (ii) tipo IC (IRSID-CAFL). Tipo OG básicamente no tiene espacio entre garganta y falda de campana, controla presión en garganta cerrada. Tipo IC tiene hueco de varios cientos mm entre garganta y falda (diámetro ligeramente mayor), controla presión en abertura de garganta. Sistema sin combustión mantiene temperatura baja y excluye aire de combustión. Por tanto, dispositivos de enfriamiento y desempolvado son menores que en sistema con combustión. Como maneja gas mayormente CO, atención a sellado en orificios de fundente/refrigerante y lanza, control de fugas en periferia de dispositivos, y purga en parte de retención de gas. Tipo OG se usa frecuentemente por estabilidad operacional. Su sistema de enfriamiento permite no solo recuperar calor sensible como vapor, sino también aumentar eficiencia del ventilador de tiro inducido (IDF) bajando temperatura de gas con dispositivo de enfriamiento. Sistema OG normalmente diseñado para recuperar alto porcentaje de calor latente y sensible del gas superior. Boceto pictórico de sistema OG (Fig 2). Fig 2 Boceto pictórico de sistema OG combustión suprimida El proceso Durante soplado para hacer acero, aire atmosférico se mezcla con gas en boca del convertidor. Cantidad de aire que entra se controla por presión de campana y falda móvil. Durante soplado, etapa inicial es rica en O₂ (ratio aire lambda=1). En esta etapa gas primario se quema completamente y no hay recuperación. Después comienza etapa rica en CO (lambda<1). Solo oxidación parcial, gas combustible con CO, CO₂, N₂. Luego etapa principal de descarburación (mitad soplado), lambda mínimo ~0.1. Máxima recuperación de gas. Al final, lambda=1 de nuevo, gas se quema completamente sin recuperación. Recuperación por combustión suprimida tiene ventaja de estructura más compacta que combustión total, más flexible para ajustes según sitio. Durante proceso, presión de gas en campana se controla para evitar escape de gas por boca y controlar ratio aire (lambda). Control del sistema es importante al manejar gases explosivos (mayormente CO). Debe operarse seguro, con alto rendimiento energético, recuperando calor latente y sensible. Gas rico en CO saliendo del convertidor se enfría primero en campana indirectamente por agua o sistema evaporativo (ECS) para bajar temperatura nominal de 1,600-1,700°C a ~900°C. Acerías BOF con ECS recuperan parte del calor sensible como vapor baja presión. Enfriamiento a 900°C es necesario para evitar formación de gas de agua (CO+H₂) durante limpieza húmeda; gas de agua es altamente explosivo. Sistema debe tener alto rendimiento de colecta de polvo. Gas recuperado se limpia por limpieza húmeda o seca. >90% sistemas desempolvado actuales operan base proceso húmedo. Capacidad para cumplir requisito <50 mg/Nm³ polvo. En sistema húmedo, gas se limpia en lavadores venturi seguidos de eliminadores de niebla. Gas limpio se almacena en gasómetro para suministro estable a distribución tras limpieza adicional en ESP o se evacúa por ventilador IDF por antorcha tras quemado. Lodo de limpieza húmeda va a espesador, por olla sello, canal y clasificador de rastrillo para tratamiento húmedo. Químicos para coagulación y mejor separación. Desbordante de espesador recircula tras enfriamiento y lodo se procesa en filtro vacío o prensa para uso en planta sinter. Plantas limpieza seca con ESP logran <15 mg/Nm³. En limpieza seca, polvo grueso tras enfriamiento en caldera calor residual se separa en cámara evaporación seguido por ESP para polvo fino. Comparación entre sistemas seco y húmedo (Tabla 1). Sistemas secos tienen buen futuro por menor consumo energético, mayor efectividad, mejor calidad gas y reciclaje económico de polvo.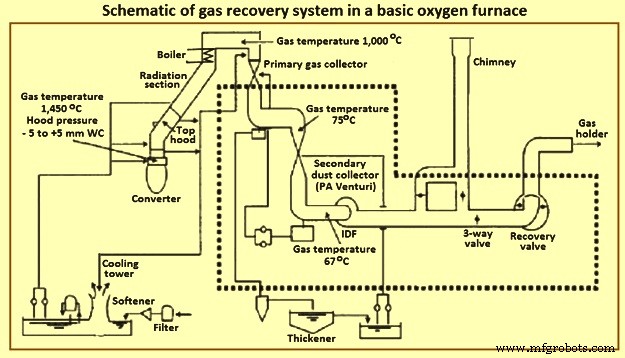
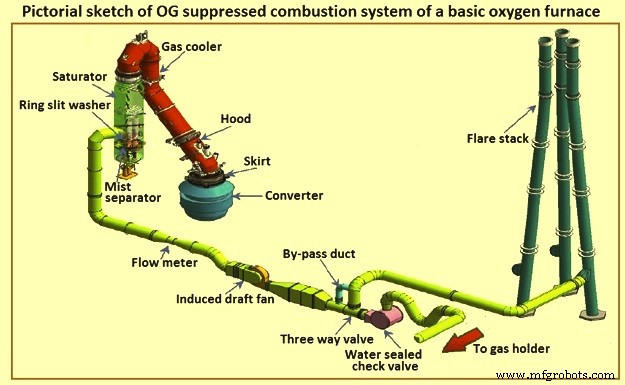
Tabla 1 Comparación plantas limpieza gas húmeda y seca Nº Asunto Unidad Sistema húmedo Sistema seco 1 Polvo en gas limpio mg/Nm³ 50 10 2 Conformidad BAT No Sí 3 Consumo energía % 100 50 4 Separación polvo Húmedo/lodo Seco 5 Tratamiento agua Sí No 6 Costes inversión % 75 100 7 Limpieza gas tras gasómetro Sí No 8 Reciclaje polvo Sí No 9 Coste secado para reciclaje polvo Sí No
Proceso de manufactura
- Automatización, control y modelado avanzados en la siderurgia por oxígeno básico
- Automatización, medición y control de alto horno: soluciones de alto rendimiento
- Optimización del Revestimiento Refractario en Convertidores BOF: Máxima Disponibilidad y Vida Útil
- Horno de Inducción para Acería: Tecnología Eficiente de Fusión Eléctrica
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- La química detrás de la siderurgia en convertidor de oxígeno básico (BOF)
- Turbina de Recuperación de Presión de Tope para Gas de Alto Horno: Optimizando la Eficiencia Energética
- Refractarios optimizados para horno de oxígeno básico: Mejora de vida del revestimiento y productividad
- Guía paso a paso para invernar su sistema de aire comprimido y gas
- Dominar Entrada y Salida en Java: Imprimir, Leer y Formatear Datos