



Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
Sistema de refrigeración del alto horno
Dada la enorme inversión de capital que requiere el revestimiento del alto horno (AH), en el pasado se han realizado grandes esfuerzos para prolongar la vida de campaña de los AH. Los avances en el proceso de producción de hierro en alto horno y en la ciencia de los materiales han mejorado la productividad, el consumo de combustible, la calidad del producto y la vida de campaña del AH. Hasta la década de 1990, la duración de una campaña de AH estaba determinada principalmente por la vida útil del fuste inferior, es decir, la zona de mayor carga térmica. Si no se analizan parámetros como la transferencia de calor, el estrés térmico y la vida de campaña del horno, puede producirse un fallo del AH.
Una refrigeración eficiente es necesaria para equilibrar la carga térmica y el desgaste asociado del revestimiento interior del horno, y para proteger la carcasa y sus elementos de refrigeración. Los sistemas de refrigeración de un AH desempeñan un papel clave en la vida de campaña y, por tanto, en los costes operativos. Se instalan elementos de refrigeración con circulación de agua entre la carcasa del AH y el revestimiento refractario en la parte superior del horno para proteger estos componentes de la radiación térmica.
Fritz W. Lurmann, un reconocido experto en AH de la época, opinó en 1892 que «independientemente del uso de los llamados materiales refractarios, el mejor medio para mantener las paredes del AH es con agua de refrigeración». La función del sistema de refrigeración del AH es enfriar la carcasa del horno y evitar el sobrecalentamiento y la perforación posterior. El sistema de refrigeración elimina el exceso de calor generado en el AH que de otro modo recaería sobre la carcasa, impidiendo así el aumento de la temperatura de la carcasa y del revestimiento. Existen varios métodos para la refrigeración de la carcasa del AH.
Evolución histórica de los sistemas de refrigeración
Los sistemas de refrigeración de los AH se desarrollan desde 1884. Inicialmente (hasta la década de 1920) la refrigeración se aplicaba solo a las zonas del hogar y del vientre. En la década de 1930 y 1940, la refrigeración se extendió también al fuste. Simultáneamente, se probaron métodos de refrigeración externa como duchas y refrigeración por camisa de la carcasa del horno. Este método se basaba en extraer el calor a través de la carcasa del horno hacia el medio de refrigeración, generando altos esfuerzos térmicos durante la transferencia de calor y poniendo en peligro la integridad de la carcasa.
En el pasado, además de tener sus propios enfriadores, la parte de la carcasa adyacente al hogar y al fondo del horno también se enfriaba en algunos hornos por el exterior mediante chorros de agua. Asimismo, en épocas anteriores se utilizaban cajas de refrigeración de diferentes tamaños, números y diseños para transferir el calor del horno a un medio de refrigeración junto con la refrigeración externa (refrigeración por aspersión, doble carcasa).
Enfriadores de tobera (staves)
Los AH con toberas de hierro fundido funcionan desde mediados del siglo XX. Una tobera es un dispositivo de refrigeración que tiene uno o más canales internos de agua, y se instala en gran número en la superficie interior de un AH para proteger su carcasa de acero del gas a alta temperatura y del material de carga fundido en el horno, manteniendo el perfil interior del horno. Las tres propiedades principales que se requieren de una tobera son: (i) larga vida y fiabilidad, (ii) capacidad de refrigeración adecuada, y (iii) capacidad de aislamiento térmico.
Larga vida y fiabilidad
Dado que es imposible reparar una tobera desde fuera del AH debido a su estructura, se necesitan trabajos de sustitución extensos cuando las toberas se dañan. Las toberas dañadas tienen graves efectos adversos en las operaciones del AH, causando una larga parada de soplado y la caída de temperatura dentro del horno debido a fugas de agua, o cambiando el perfil, lo que puede resultar en un fallo operativo. Por esta razón, se necesita una vida útil estable y prolongada para las toberas.
Capacidad de refrigeración adecuada
Para proteger la carcasa del gas a alta temperatura alrededor de 1.200 °C y del material líquido, se necesita una capacidad de refrigeración adecuada de las toberas. Dado que se necesita una alta capacidad de refrigeración para enfriar la parte del horno entre el vientre y la parte inferior del fuste que está expuesta a alta temperatura, en varios casos se utiliza una tobera de cobre para esta parte.
Capacidad de aislamiento térmico
Un AH en el que el óxido de hierro se reduce y funde a alta temperatura debe tener una estructura de aislamiento térmico para no desperdiciar energía térmica. Por otro lado, como se ha descrito, las toberas se enfrían para mantener el perfil interior del AH y proteger la carcasa. Por tanto, eliminan energía térmica del gas y del material a alta temperatura. La eliminación de calor por una tobera implica el consumo equivalente de combustible (coque), causando directamente un aumento en la tasa de agente reductor (RAR). Un aumento en el RAR puede a su vez conducir a un aumento en las emisiones de dióxido de carbono y elevar el precio unitario del hierro líquido. Por esta razón, las toberas deben tener un aislamiento térmico adecuado (restricción de eliminación de calor), es decir, la capacidad de minimizar la energía térmica extraída del interior del horno, así como una capacidad de refrigeración adecuada. Convencionalmente, se incrustan ladrillos de baja conductividad térmica en la parte frontal de una tobera de hierro fundido para obtener tanto capacidad de refrigeración como de aislamiento térmico. Mientras tanto, una tobera de cobre se utiliza para formar una capa de aislamiento térmico a partir de material semilíquido ubicado frente a las toberas, enfriando dicho material con la alta capacidad de refrigeración para que se adhiera a la superficie interior de las toberas.
Desarrollo de los enfriadores de tobera
Los enfriadores de tobera comenzaron a desarrollarse alrededor de mediados del siglo XX. La refrigeración por tobera de hierro fundido fue originalmente un descubrimiento de la antigua Unión Soviética, desde donde viajó inicialmente a la India y Japón. En la década de 1970, las toberas de refrigeración de hierro fundido habían alcanzado aceptación mundial. Desde la introducción de los enfriadores de tobera de hierro fundido, el trabajo de desarrollo de la refrigeración del AH se aceleró y hoy en día hay una amplia variedad de enfriadores, como enfriadores de placa, enfriadores de cigarro, etc., disponibles para la refrigeración interna de la carcasa del horno para adaptarse a las condiciones extremas de esfuerzo en un AH moderno grande de alto rendimiento. La ventaja de la refrigeración por tobera sobre la refrigeración por placa plana es el efecto de refrigeración en manta de las toberas en comparación con el efecto de refrigeración punto a punto de los enfriadores de placa plana y de cigarro. Esto garantiza un rendimiento de refrigeración más uniforme.
Para la mayoría de los AH de gran capacidad que operan hoy en día, los ingenieros de diseño han decidido a favor del uso de toberas para el sistema de refrigeración, ya que permiten una refrigeración intensiva y, sobre todo, uniforme del horno. Clásicamente, las toberas están hechas de hierro fundido nodular, que se funde alrededor de los tubos de agua de refrigeración. Se instalan sobre toda la carcasa del horno, desde la placa inferior hasta la garganta. Frecuentemente, sin embargo, las toberas se someten a fuertes esfuerzos causados por altas cargas térmicas, particularmente en las áreas del vientre y el ombligo, lo que puede limitar la duración de la campaña del horno. Esto puede llevar a la pérdida de todo el cuerpo de la tobera, quedando solo los tubos conductores de agua. Se cree que tanto la conductividad térmica del material de hierro fundido como la transferencia de calor entre la tubería y el cuerpo fundido pueden ser el problema. Incluso con los mejores sistemas de refrigeración conocidos, la zona inferior de la carcasa siguió siendo el punto débil del AH.
Toberas de cobre: tecnología de vanguardia
Las toberas se fabricaban convencionalmente de hierro fundido, pero la viabilidad de fabricarlas de cobre, que tiene una excelente conductividad térmica, se confirmó en Alemania a mediados de la década de 1990, y desde entonces las toberas de cobre se han utilizado en varios AH. En 1993, las toberas de cobre se introdujeron por primera vez en Alemania en el AH n.º 2 de Thyssen Krupp en Schwelgern y en el AH «B» en Salzgitter. La producción de toberas de cobre, utilizando pasajes de agua taladrados en lugar de tubos, o proporcionando canales adecuados al fundir los lingotes de cobre, ha demostrado ser un paso significativo en el diseño de los AH modernos.
La teoría de que la alta conductividad térmica del cobre conduce a una mayor disipación del calor del proceso ha sido refutada. La alta conductividad del cobre resulta en bajas temperaturas superficiales y una rápida formación de una capa delgada que reduce la extracción de calor del horno. El efecto de refrigeración es tan intenso que se forma una capa protectora en pocos minutos, incluso frente a una tobera sin protección. Resultados recientes han demostrado que el nivel de calor extraído del horno es incluso menor que el experimentado con toberas de hierro fundido.
El efecto aislante de tales capas mantiene las pérdidas de calor al mínimo. Por esta razón, cuando se revistió el AH n.º 2 de Stahlwerke Bremen, no se instaló material refractario permanente frente a las toberas por encima de las toberas. En su lugar, solo se aplicó una fina capa de protección proyectada. Estas toberas resultaron tan exitosas que hoy el uso de toberas de cobre en la zona de alta carga térmica es la tecnología de vanguardia en AH. El fuste inferior ya no se considera un factor limitante para la vida de campaña del AH. En su lugar, el estado del hogar dicta la vida de campaña del AH. Los enfriadores de tobera de cobre actuales aíslan la carcasa exterior del calor del proceso generado en hornos altamente solicitados. Sin embargo, dependiendo de dónde estén posicionados dentro del AH, están sujetos a diferentes niveles de carga térmica.
Formación de costra (skull) en la cara caliente
La clave para el funcionamiento exitoso de un sistema de refrigeración en AH de alta carga térmica es la formación de una costra en la cara caliente del elemento de refrigeración. Esta costra está compuesta por vapores condensados, escoria solidificada y metal que se adhiere a la superficie del elemento de refrigeración por salpicaduras, goteo y congelación. El espesor puede variar hasta 20 mm. La estabilidad de la costra depende principalmente de la capacidad de refrigeración y la capacidad de adherencia mecánica del elemento de refrigeración al que se adhiere. La severidad de la corriente de gas en la pared también afecta la retención de la costra. La costra es un aislante natural si el contenido metálico es bajo. Durante períodos de carga térmica extrema (chorros de gas a alta temperatura o alteraciones del proceso), la costra puede desprenderse y luego reconstruirse después. La caída y reconstrucción de costras causa fluctuaciones significativas en las cargas térmicas en la pared del horno con cargas pico en el rango de 300.000 vatios por metro cuadrado (W/m²) a 500.000 W/m².
Por tanto, el diseño del revestimiento y la refrigeración normalmente debe ser capaz de manejar tales cargas térmicas para evitar fallos prematuros. Investigaciones detalladas han revelado que cuanto mayor es la eficiencia de refrigeración del elemento de refrigeración, más estable es la costra y más tiempo se adhiere al elemento de refrigeración y retiene sus propiedades aislantes y protectoras. El resultado es que los sistemas de refrigeración altamente eficientes normalmente resultan en menores pérdidas de calor totales del horno.
Sistemas de refrigeración con manto (mantle)
Mientras que la mayoría de los AH son de tipo autoportante sin soportes en la carcasa del horno, algunos diseños de horno incorporan un manto donde el horno está soportado desde el nivel del suelo ya sea por columnas de acero u hormigón. El uso de un manto normalmente elimina la zona del ombligo. El manto es una parte integral del diseño del horno de estos hornos y debe protegerse contra el sobrecalentamiento bajo las mismas condiciones que se experimentan en la zona del ombligo de los AH autoportantes. La refrigeración del revestimiento del horno en la zona del manto usando placas de cobre es difícil debido al acceso limitado para el cambio y la longitud de los enfriadores de placa requeridos. El uso de toberas en la zona tiene la ventaja de dar una cobertura de refrigeración completa del manto. La Figura 1 muestra la disposición de refrigeración por tobera en el manto, así como los diferentes tipos de disposiciones de refrigeración en los AH.
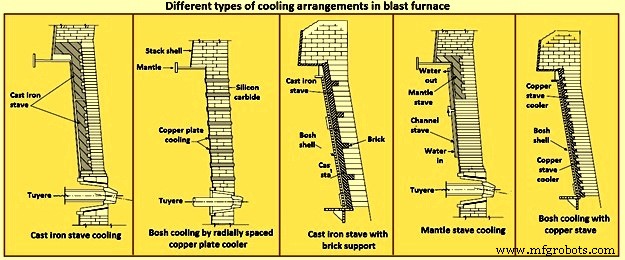
Figura 1 Diferentes tipos de disposiciones de refrigeración en alto horno
Fluctuaciones de carga térmica en AH modernos
Los AH modernos pueden tener tasas de producción superiores a 3 toneladas de hierro caliente por metro cúbico de volumen de trabajo por día. Este nivel de productividad en el AH se logra mediante el uso de materiales de carga mejorados, técnicas de distribución de carga, control de proceso, altas temperaturas de aire caliente, enriquecimiento de oxígeno e inyección de combustible auxiliar. Sin embargo, estas prácticas de alta productividad resultan en altas cargas térmicas y fluctuaciones de carga térmica que actúan sobre las paredes del AH. Aunque la zona específica y la magnitud de las cargas térmicas pico pueden variar considerablemente entre hornos, la zona del ombligo y la región del fuste inferior normalmente encuentran las fluctuaciones de calor más altas, como se muestra en la Figura 2.
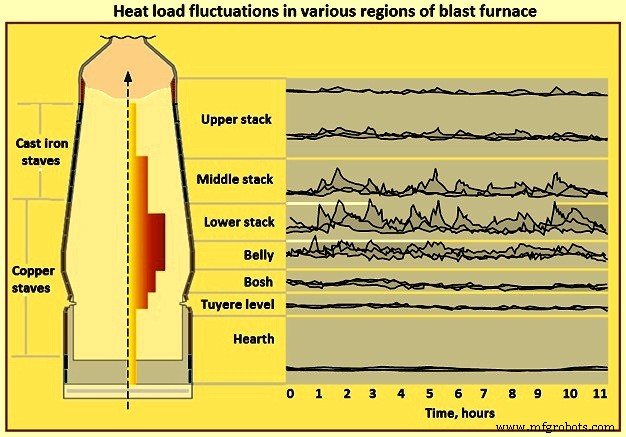
Figura 2 Fluctuaciones de carga térmica en varias regiones del alto horno
La zona en la que se experimenta la carga térmica más alta está estrechamente relacionada con la posición y forma de la zona cohesiva y el patrón de carga específico del horno. La causa principal de las altas fluctuaciones de calor son los chorros de gas irregulares de alta velocidad que se ventilan hacia las paredes del horno a través de ranuras de coque en la carga. Las temperaturas altas y fluctuantes son las principales cargas con las que los elementos de refrigeración en los AH tienen que lidiar. Se ha observado que la composición y calidad de la carga afectan considerablemente las cargas térmicas y las fluctuaciones de calor. La carga de AH con más del 70 % de sinter puede resultar en cargas pico de 100.000 W/m² a 200.000 W/m², mientras que la carga con un alto porcentaje de pellets o bultos puede generar cargas térmicas pico de más de 400.000 W/m². Dependiendo de la carga térmica esperada, se deben aplicar diferentes elementos de refrigeración. La Tabla 1 ofrece una visión general de los diferentes diseños de refrigeración y refractarios con sus capacidades máximas de carga térmica pico.
| Tabla 1 Visión general de diferentes diseños de refrigeración y refractarios con sus capacidades máximas de carga térmica pico | |
|---|---|
| Diseño | Carga térmica pico en W/m² |
| Enfriadores de placa con refractarios de alúmina | 50.000 |
| Toberas de hierro fundido, primera generación | 100.000 |
| Toberas de hierro fundido más gruesas con múltiples circuitos de agua de refrigeración | 200.000 |
| Enfriador de placa, espaciamiento más cercano (300 mm) con refractarios especiales | 400.000 |
| Toberas de cobre de alto rendimiento | 500.000 |
Es necesario enfatizar que esta carga térmica pico es el factor determinante principal para la supervivencia a largo plazo del revestimiento del horno o los elementos de refrigeración.
Tipos de elementos de refrigeración
Los diversos elementos de refrigeración desarrollados para el sistema de refrigeración del AH son: (i) toberas de hierro fundido de diferentes generaciones, (ii) enfriadores de placa de cobre densamente espaciados, (iii) enfriadores de cigarro, y (iv) toberas de refrigeración de cobre. Estos elementos de refrigeración se describen a continuación.
Enfriadores de tobera de hierro fundido
Para los enfriadores de tobera de hierro fundido, inicialmente se utilizaba hierro gris laminar perléutico aleado, pero hoy en día ha sido reemplazado por hierro dúctil o hierro nodular, ya que es menos propenso a agrietarse a temperaturas superiores a 760 °C. Recientemente, también se han probado con éxito toberas de acero fundido en lugar de toberas de hierro fundido. El efecto de refrigeración de las toberas de hierro fundido está determinado por el tamaño y la forma de los tubos de agua de refrigeración dentro del enfriador de tobera. Las dimensiones típicas de las toberas de hierro fundido consisten en 1,8 m a 2,4 m de longitud, 0,8 m a 1,1 m de ancho y 0,25 m a 0,6 m de espesor. Diferentes tipos de toberas de refrigeración de hierro fundido se muestran en la Figura 3. Las toberas tipo C son mucho más delgadas y están diseñadas para ahorrar espacio dentro del horno con el fin de aumentar su volumen de trabajo.
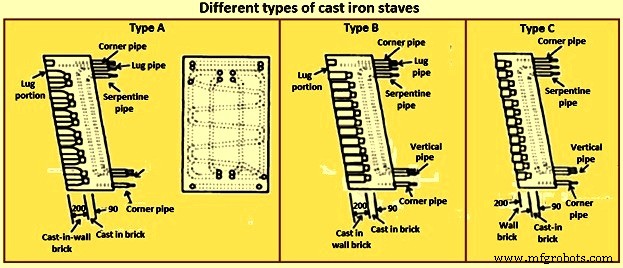
Figura 3 Diferentes tipos de toberas de hierro fundido
Desde la adquisición de la tecnología de tobera de hierro fundido de la antigua Unión Soviética en 1969, los japoneses han realizado varias mejoras para aumentar la durabilidad de las toberas. Estas incluyen el estrechamiento del espaciado de los tubos y la instalación de tubos de refrigeración en esquinas y tubos serpentín traseros. Las toberas de cuarta generación se caracterizan por tener dos planos de refrigeración, cuatro tubos verticales en el plano del lado caliente y un tubo serpentín en el plano del lado frío. Las toberas están equipadas con narices refrigeradas y/o soportes para el soporte de materiales refractarios. Además, las esquinas de las toberas se enfrían intensivamente. Los materiales refractarios se funden en agujeros de soporte especiales en las toberas. Las mejoras realizadas desde la primera hasta la cuarta generación de enfriadores de tobera de hierro fundido se muestran en la Figura 4.
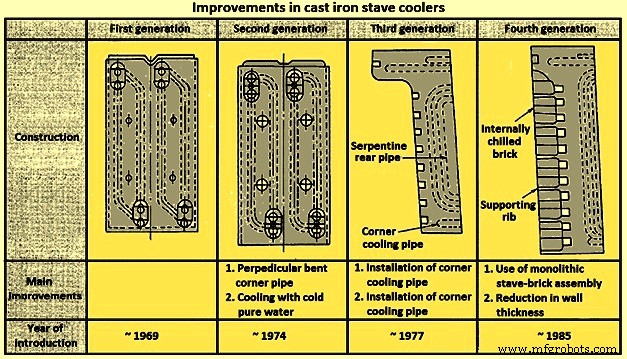
Figura 4 Mejoras en los enfriadores de tobera de hierro fundido
Las toberas de hierro fundido en las áreas del vientre y el fuste del AH tienen una vida útil promedio de alrededor de 8 a 10 años. Las toberas de hierro fundido suelen fallar debido a la pérdida de material de hierro fundido y la exposición de la bobina de tubos interna. El hierro fundido se agrieta en servicio debido a las altas cargas térmicas a las que está expuesto. Los huecos aleatorios entre los tubos de refrigeración y el hierro fundido reducen la cantidad de calor que se elimina. Además, la diferencia entre los coeficientes de expansión térmica de los materiales del tubo y del enfriador propiamente dicho puede hacer que el hierro se separe del tubo y destruya el enfriador. El uso de enfriadores de hierro fundido en los que los tubos están más cerca del hierro fundido complica el diseño de la carcasa sin necesariamente aumentar la vida del sistema de refrigeración.
El mecanismo de fallo de las toberas de hierro fundido bajo cargas térmicas altas y fluctuantes se debe a la baja conductividad térmica (aproximadamente 45 W/m·K) del hierro fundido. Las toberas de hierro fundido tienen una eficiencia de refrigeración menor en comparación con las toberas de cobre debido a la conductividad relativamente baja del hierro fundido y la presencia de una capa aislante. Esta capa resulta en una barrera térmica entre el tubo refrigerado por agua y el cuerpo de la tobera de hierro fundido, reduciendo la transferencia de calor. La transferencia de calor ineficiente resulta en una temperatura de cara caliente de la tobera de hierro fundido considerablemente más alta (más de 700 °C) y la subsiguiente deformación térmica de la tobera de hierro fundido. El cuerpo de hierro fundido también experimenta una transformación de volumen de fase a temperaturas elevadas, resultando en agrietamiento por fatiga, pérdida de material del cuerpo de la tobera y exposición de los tubos de refrigeración de acero directamente al calor del horno.
Enfriadores de placa plana de cobre
Los enfriadores de placa plana de cobre, como su nombre indica, son placas planas que se disponen horizontalmente en la carcasa del horno. Estos enfriadores de placa plana se han utilizado en casi todos los AH europeos. Estos enfriadores son de cobre electrolítico soldado o fundido. Con este último, no hay problemas en las costuras de soldadura y hay una mayor uniformidad de las propiedades del material en todo el elemento de refrigeración. Este tipo de enfriador se utiliza normalmente en la zona desde el vientre hasta el fuste inferior inclusive. Normalmente está diseñado para mantener altas velocidades de agua en todo el enfriador, dando así un coeficiente de transferencia de calor uniforme y alto. Los enfriadores de placa plana de cobre típicos se muestran en la Figura 5.
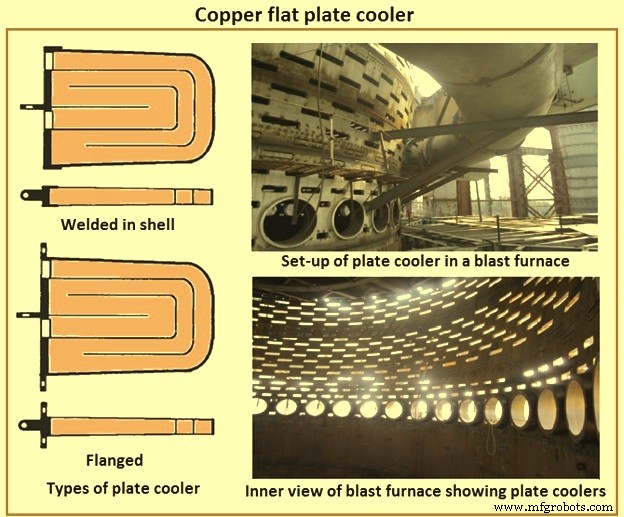
Figura 5 Enfriador de placa plana de cobre
Los tamaños normales de las placas de los enfriadores de placa plana de cobre consisten en 0,5 m a 1,0 m de longitud, 0,4 m a 0,8 m de ancho y una altura de alrededor de 75 mm. El espaciado vertical de los enfriadores es de 0,3 m a 0,6 m. En las zonas con altas cargas térmicas, especialmente en las áreas del vientre y el fuste inferior, el espaciado se reduce frecuentemente a 0,25 m. Los enfriadores de placa de cobre tienen una mayor uniformidad de propiedades del material en todo el elemento de refrigeración. En aquellas regiones del AH que están sujetas a daño mecánico, el lado frontal de los elementos de refrigeración normalmente se refuerza con materiales especiales. Estos enfriadores se sueldan mayormente a la carcasa del AH para asegurar un sellado hermético al gas. Los enfriadores de placa plana de cobre normalmente tienen múltiples canales con una o dos cámaras independientes. Se aseguran pérdidas mínimas de presión de agua tanto en la tubería como en el propio elemento.
Uno de los diseños de enfriador de placa plana de cobre tiene seis pasadas con una sola cámara. Estos enfriadores están diseñados para mantener altas velocidades de agua en todo el enfriador, teniendo así un coeficiente de transferencia de calor uniforme y alto.
El fallo de los enfriadores de placa de cobre se atribuye a cuatro mecanismos de fallo: (i) deflexión, (ii) fallos en soldaduras de tubos, (iii) fallos en soldaduras de tapones, y (iv) abrasión de la cara. Una comparación del enfriador de placa de cobre con el enfriador de tobera de hierro fundido se da en la Tabla 2.
| Tabla 2 Comparación entre sistemas de refrigeración | |||||
|---|---|---|---|---|---|
| Descripción | Unidad | Enfriador de placa de cobre | Enfriador de tobera de hierro fundido | ||
| Promedio | Máximo | Promedio | Máximo | ||
| Área superficial específica del elemento de refrigeración por m² de carcasa | m²/m² | 1-2 | 2,5 | 0,8-1 | 1-2 |
| Caudal específico de agua de refrigeración por metro cuadrado (m²) de carcasa | m³/h | 5-10 | 3-5 | ||
| Velocidad típica de agua de refrigeración | m/s | 0,5-1 | 2-2,5 | 1-1,2 | 2,5-3 |
Enfriadores de cigarro
Los enfriadores de cigarro se utilizan para una refrigeración más intensiva o con un espaciado insuficiente del enfriador de placa plana. También se conocen como camisas de cobre. Los enfriadores de cigarro se utilizan en las áreas abiertas entre los enfriadores de placa cuando se necesita una refrigeración más intensiva o hay un espaciado insuficiente de los enfriadores de placa plana. También se utilizan a veces para mejoras en el sistema de refrigeración existente durante una campaña. El enfriador de cigarro normalmente se mecaniza a partir de una barra de cobre maciza para formar un núcleo cilíndrico y se añade un solo canal mediante taladrado y tapado.
Los enfriadores de cigarro normalmente se insertan en las líneas centrales entre los enfriadores de placa adyacentes en un plano horizontal y vertical. Para la instalación de un enfriador de cigarro, normalmente se taladra un agujero cilíndrico a través de la carcasa del horno y el revestimiento refractario existente con una broca de núcleo. El uso de enfriadores de cigarro en las áreas del vientre, ombligo y fuste inferior aumenta el área del sistema de refrigeración. Dado que esta zona del AH tiene la temperatura más alta y fluctuaciones de temperatura, el uso de enfriador de cigarro puede aumentar la resistencia del revestimiento refractario a los mecanismos de ataque químico y mecánico. Sin embargo, dado que el uso de enfriadores de cigarro resulta en un aumento de aberturas en el horno, es necesario comprobar la resistencia de la carcasa antes de su uso. Un enfriador de cigarro típico y su posicionamiento entre los enfriadores de placa visto desde el exterior de la carcasa del AH se muestran en la Figura 6.
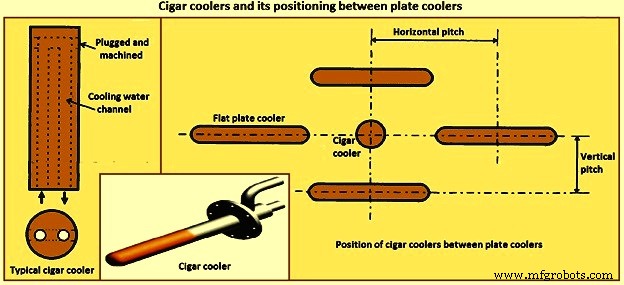
Figura 6 Enfriador de cigarro y su posicionamiento entre enfriadores de placa
Tobera de cobre
En consideración de la vasta inversión de capital necesaria para el revestimiento del AH, se han hecho grandes esfuerzos para prolongar la vida de campaña de los AH. La tecnología de tobera de cobre es uno de los productos de tales esfuerzos.
La tobera de hierro fundido, debido a sus características de material, causa deterioro del material en la parte inferior del alto horno, que está expuesta a alta carga térmica. Esto ha dificultado lograr una vida estable del horno de 20 años usando la tobera de hierro fundido. Como medio de refrigeración alternativo a la tobera de hierro fundido considerando la alta carga térmica, se desarrolló la tobera de cobre laminada. Este tipo de tobera se fabrica a partir de una placa de cobre laminada en la que se taladran agujeros y se sueldan tubos de suministro y drenaje de agua para formar canales de agua. El uso de toberas de cobre laminadas comenzó en Alemania a mediados de la década de 1990 y se ha extendido a los AH en varios países.
Otras toberas de cobre desarrolladas hasta la fecha incluyen toberas de cobre fundido con canales de agua formados usando un núcleo en el proceso de fundición, y toberas de cobre con tubos de Monel fundidos con canales de agua formados usando tubos de Monel doblados en forma de canal y fundidos.
Las toberas de cobre se utilizaron por primera vez en AH a finales de la década de 1970 como el mejor elemento de refrigeración de pared de alta carga térmica. A medida que la productividad del AH se intensificó y los objetivos de vida de campaña deseados aumentaron a 20 años, quedó claro que las toberas de cobre tenían el mejor potencial para satisfacer o superar estas demandas. Aunque el uso de toberas de cobre se volvió prevalente a mediados de la década de 1990, la mayoría de las instalaciones son en o después del año 2000. El desarrollo de toberas de cobre se llevó a cabo tanto en Japón como en Alemania para su uso en la región del vientre, ombligo y fuste inferior para hacer frente a altas cargas térmicas y grandes fluctuaciones de temperaturas. Mientras Japón optó por toberas de cobre fundido, las toberas de cobre alemanas son placas de cobre laminado con tolerancias externas cercanas y con taladrado para pasajes de refrigeración. Las toberas de cobre taladradas y tapadas suelen estar diseñadas para cuatro tubos de agua en línea recta en la parte superior y cuatro tubos de agua en línea recta en la parte inferior. Los materiales para las bobinas de tubos internos incluyen Monel, cobre o acero. A diferencia de las toberas de hierro fundido, las toberas de cobre están destinadas a estar unidas al tubo de refrigeración.
El canal de agua de una tobera de cobre se formó principalmente taladrando un agujero en una placa de cobre laminada y soldando tubos de agua en los extremos del agujero, y a veces se formó por fundición usando un núcleo de arena desechable; sin embargo, el trabajo de soldadura de cobre era indispensable en ambos casos. Aunque las toberas de cobre convencionales demostraron ser excelentes en capacidad de refrigeración, su fabricación necesitaba varios pasos de trabajo y, por tanto, eran costosas.
Actualmente, el tipo más popular de tobera de cobre es la tobera de cobre laminada, cuyo proceso de fabricación implica taladrar agujeros en una placa de cobre. Los extremos del canal de agua de esta tobera están tapados por soldadura. La tobera de cobre con tubo de acero fundido, que se ha desarrollado, se fabrica fundiendo tubos de acero doblados en el cobre, un proceso de fabricación completamente diferente al de la tobera de cobre laminada convencional. Este método de fabricación único ha permitido lograr alta eficiencia energética y larga vida de los AH, lo que no se puede lograr usando la tobera de cobre laminada.
Problemas de las toberas de cobre laminadas
Las toberas de cobre laminadas a veces tienen tres problemas: (i) deformación, (ii) agrietamiento de soldaduras por fatiga térmica, y (iii) desgaste. El primer problema es la deformación. Las toberas de cobre laminadas se deforman debido a la diferencia en la expansión térmica entre la superficie interna de la tobera, expuesta a gas a alta temperatura, y la superficie externa de la tobera que se enfría. Se deforman gravemente cuando una tobera es demasiado larga o cuando las posiciones de los pernos de fijación no son adecuadas. Tal deformación puede causar desgaste de una parte protruyente y rotura de una soldadura debido a gas a alta temperatura que fluye a las juntas y superficies traseras de la tobera. El segundo problema es el agrietamiento de soldaduras. Debido a la fatiga térmica, esto ocurre ya que las soldaduras de las toberas de cobre laminadas están sujetas a esfuerzos térmicos repetidos. Debido a la fluctuación de temperatura, las toberas de cobre laminadas resultan en agrietamiento y rotura. El tercer problema es el desgaste. El mineral de hierro, sinter y coque tienen mayor dureza que el cobre. Estos materiales abrasan las toberas de cobre cuando contactan la superficie de la tobera y descienden. En general, la tasa de desgaste de una tobera de cobre depende de la fuerza de contacto y la velocidad de descenso del material en contacto con la superficie de la tobera, dureza del cobre y del material, y forma del material.
Desarrollo de la tobera de cobre con tubo de acero fundido
El desarrollo de la tobera de cobre fundida ha considerado los siguientes aspectos. Según el primer aspecto, para la prevención de la deformación, el diseño apropiado de la longitud de la tobera y los puntos de restricción de los pernos es importante. El primer aspecto es que el uso de la tobera de cobre con tubo de acero fundido con su propio diseño es beneficioso para reducir eficazmente el riesgo de deformación. La Figura 7 muestra los puntos de restricción de una tobera de cobre laminada y la tobera de cobre con tubo de acero fundido. Una tobera de cobre laminada está sujeta a la carcasa por pernos de montaje y pasadores. Para evitar que la soldadura en la base de un tubo ascendente se dañe por esfuerzos, la tubería ascendente se conecta a la carcasa por una junta de expansión. Debido a esta estructura, los extremos superior e inferior de la tobera se desplazan libremente, causando que la tobera se deforme fácilmente. La gran carga térmica que se aplica repetidamente a la tobera de cobre en el transcurso de la fluctuación en las operaciones del AH, etc., causa que la deformación plástica se acumule gradualmente y resulte en gran deformación. Hay casos en los que la deformación en el extremo superior ha alcanzado 50 mm o más y una soldadura se ha roto, bajo la condición de una tobera demasiado larga, una posición de perno inadecuada o una carga térmica alta que supera la condición de diseño.
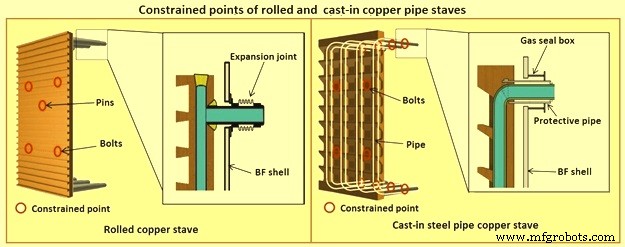
Figura 7 Puntos de restricción de la tobera de cobre laminada y la tobera de cobre con tubo de acero fundido
La alta fiabilidad y los bajos costes de fabricación se realizan en el caso de la tobera de cobre con tubo de acero fundido mediante una tecnología de fundición para incrustar un tubo de acero en una fundición de cobre aplicada a la producción del nuevo tipo de tobera de cobre. Esta tecnología de fundición se ha desarrollado basándose en la fabricación de toberas de hierro fundido. El nuevo tipo de tobera de cobre con el tubo de acero incrustado tiene las ventajas de: (i) alta capacidad de refrigeración ya que la fundición de cobre de alta pureza asegura una capacidad de refrigeración tan alta como la de una tobera de cobre convencional, (ii) alta fiabilidad ya que incrustar un tubo de acero en una fundición de cobre elimina la soldadura de cobre en la formación de un canal de agua y la posibilidad de fuga de agua, (iii) amplia flexibilidad en el diseño ya que la fabricación por fundición e incrustación de un tubo de acero permite una flexibilidad mucho mayor en el diseño de la tobera que la de las toberas de cobre convencionales en términos de forma de la tobera y disposición del canal de agua, y (iv) bajos costes.
La tobera de cobre con tubo de acero fundido tiene las siguientes características resistentes a la deformación. Como se muestra en la Figura 7, la tobera de cobre con tubo de acero fundido tiene, además de los pernos que se utilizan para fijar los tubos de protección en los extremos de la tobera, cajas de sellado de gas. Esto aplica la restricción de desplazamiento a los extremos superior e inferior de la tobera. Además, dado que el tubo de protección se funde en el cuerpo de la tobera de cobre, no se utilizan soldaduras con riesgo de rotura.
Además, la tobera de cobre con tubo de acero fundido usa tubos de acero, que son más rígidos que el cobre y sirven como estructura. El uso de tubos de acero proporciona una estructura más resistente a la deformación que las toberas de cobre convencionales. La superficie interna de la tobera de cobre con tubo de acero fundido es abultada. Dado que las toberas de cobre laminadas tienen una forma transversal rectangular, la temperatura aumenta en ubicaciones en la superficie interna de la tobera lejos de los canales de agua. En contraste, la tobera de cobre con tubo de acero fundido usa una superficie abultada para hacer que la distancia entre la superficie interna de la tobera y cada canal de agua sea virtualmente constante alrededor del canal de agua. Esto permite que la superficie interna de la tobera se enfríe uniformemente. Tal refrigeración uniforme a su vez reduce la diferencia de temperatura entre las superficies interna y externa de la tobera, y suprime los esfuerzos térmicos y la deformación.
Además, bajo gran carga térmica, la deformación plástica de compresión se causa en la superficie interna de la tobera de una tobera de cobre laminada por la diferencia de temperatura entre las superficies interna y externa de la tobera, lo que puede llevar a la deformación de la tobera. En contraste, la superficie interna de la tobera de cobre con tubo de acero fundido está aislada en cada abultamiento, haciendo que los esfuerzos de compresión sean menos propensos a actuar sobre la tobera y suprimiendo la deformación plástica. Por lo tanto, la superficie abultada de la tobera de cobre con tubo de acero fundido reduce los esfuerzos y deformaciones que actúan sobre la tobera, y suprime la deformación. También, dado que la tobera de cobre con tubo de acero fundido forma canales de agua usando tubos de acero, la soldadura de tapón o soldadura de conexión de tubos, que son indispensables para fabricar toberas de cobre laminadas, no son necesarias. Al evitar el uso de soldadura, que son partes estructuralmente débiles, se puede eliminar el riesgo de rotura de soldaduras.
Las toberas de cobre previenen el desgaste por las costras formadas usando su alta capacidad de refrigeración, evitando así el contacto directo con el material descendente frente a la tobera. Sin embargo, tal acreción frecuentemente se cae debido a las fluctuaciones durante las operaciones del horno. Sin acreción, el desgaste de una tobera de cobre depende de la fuerza de contacto y la velocidad de descenso del material frente a la tobera, dureza del cobre y del material, y forma del material. Dado esto, las contramedidas contra el desgaste factibles para una tobera incluyen reducir la fuerza de contacto y la velocidad de descenso del material cuando no hay acreción, además de retener establemente la acreción, así como no permitir que la dureza del cobre se reduzca. Mientras que los surcos para toberas de cobre laminadas se forman por mecanizado, la tobera de cobre con tubo de acero fundido forma nervaduras por fundición integral, permitiendo formar formas de nervaduras deseadas. Basándose en esta característica, la tobera de cobre fundida normalmente tiene una estructura de nervadura ascendente con resistencia al desgaste. La dureza del cobre depende de la capacidad de refrigeración.
Si no hay acreción en la superficie interior del horno de una tobera de cobre laminada, el material que una vez entró entre las nervaduras difícilmente se mueve porque las nervaduras son pequeñas. Por lo tanto, el material frente a la tobera desciende sin ser influenciado por las nervaduras. En contraste, dado que las nervaduras de la tobera de cobre con tubo de acero fundido miran hacia arriba y son grandes, el material que ha entrado entre las nervaduras es descargado de nuevo al horno, creando un flujo (transferencia de carga). En este momento, el material es descargado hacia arriba. Este flujo ascendente empuja el material frente a la tobera de vuelta al horno, causando que la fuerza de contacto y la velocidad de descenso del material se reduzcan en las puntas de las nervaduras.
Además de las ventajas técnicas en la prolongación de la vida y el ahorro de energía, la tobera de cobre con tubo de acero fundido también tiene la característica de alta flexibilidad de diseño. Cuando una tobera de hierro fundido o una placa de refrigeración que usa un AH se rompe y se necesita hacer algo para prolongar la vida, puede ser necesario el reemplazo con una tobera de cobre usando la abertura existente de la carcasa. En el caso de las toberas de cobre laminadas, dado que los canales de agua se forman por taladrado, la disposición del canal de agua está restringida, dificultando la formación libre de canales de agua de manera adaptada a la abertura existente de la carcasa. En contraste, los canales de agua de la tobera de cobre con tubo de acero fundido, que se forman usando tubos de acero doblados, permiten una disposición flexible adoptando tubos de acero para la abertura existente de la carcasa. La Figura 8 muestra la alta flexibilidad de la disposición del canal de refrigeración en la tobera de cobre con tubo de acero fundido.
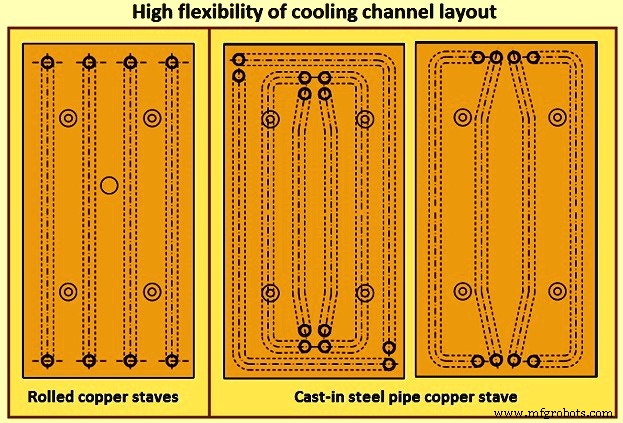
Figura 8 Alta flexibilidad de la disposición del canal de refrigeración
Disposiciones de los sistemas de refrigeración
Los sistemas de refrigeración por agua normalmente están diseñados para operar en circuito cerrado en lugar de los sistemas abiertos convencionales. Esto permite que la tubería se limpie químicamente y, al controlar la química del agua durante toda la campaña, se puede mantener esta superficie limpia, asegurando así la máxima transferencia de calor. El desarrollo del sellado de los tubos de refrigeración a la carcasa tiende hacia el uso de juntas de expansión metálicas cada vez más delgadas y «blandas». Para ambos sistemas, es decir, enfriadores de placa plana o toberas, hay un uso creciente de curvas y mangueras de goma.
Las series independientes son típicas para la distribución de agua en enfriadores planos. Con enfriadores de tobera, es normal proporcionar un número de cabezales de ida y retorno independientes de acuerdo con el número de tubos. Esto asegura que, en caso de fallo de un sistema de alimentación, los tubos de tobera restantes reciban refrigeración suficiente. Los tubos de nariz y esquina se conectan a circuitos de agua adicionales.
El aumento de la productividad del AH ha ido acompañado de una mayor demanda de sistemas de refrigeración eficientes. Se necesitan sistemas de refrigeración de alto rendimiento para asegurar que el proceso operativo funcione sin problemas incluso bajo tal estrés. Se necesita una solución de sistema de refrigeración fiable y eficaz en las zonas de alta carga del AH. Hay tres tipos de circuitos de refrigeración que normalmente se usan para los sistemas de refrigeración del AH. Estos son: (i) circuitos de refrigeración de circuito cerrado, (ii) circuitos de refrigeración de circuito cerrado combinados, y (iii) circuitos de refrigeración semi-cerrados o abiertos o circuito de refrigeración por evaporación.
Circuitos de refrigeración de circuito cerrado
Estos circuitos de sistema de refrigeración normalmente están diseñados con dos o tres circuitos de agua de circuito cerrado presurizados con nitrógeno con recirculación forzada. Las ventajas de tal sistema, en comparación con un circuito de refrigeración de circuito abierto son: (i) el circuito puede operar con agua tratada y ablandada, (ii) no hay corrosión, incrustación y obstrucción de tubos y elementos de refrigeración, (iii) bajo coste de aditivos químicos, (iv) bajo consumo de agua, (v) no hay contacto con oxígeno del aire ambiente, (vi) detección de fugas muy sensible es posible, (vii) aumento de la temperatura de evaporación del agua de refrigeración debido a la operación bajo presión de nitrógeno ajustable (ej. presión - 8 bar, temperatura de evaporación - 170 °C), (viii) bajo consumo de energía eléctrica, ya que solo la caída de presión debe ser cubierta por las bombas y la altura diferencial no debe ser considerada, (ix) fácil ajuste y control de flujo para los diferentes elementos de refrigeración, (x) bajos costes de mantenimiento, y (xi) mayor vida útil de los equipos del circuito y elementos de refrigeración resultando en alta disponibilidad y, por tanto, alta productividad.
Circuitos de refrigeración de circuito cerrado combinados
Estos circuitos constituyen una solución económica, pero aún eficiente, fiable y segura. El agua de refrigeración se usa para enfriar en serie diferentes bloques de elementos de refrigeración, respetando aún los requisitos de operación de los elementos de refrigeración individuales. El caudal total se reduce considerablemente mientras que la diferencia de temperatura del agua de refrigeración sigue en un rango aceptable y la torre de refrigeración opera eficientemente.
Circuitos de refrigeración semi-cerrados, abiertos o por evaporación
Estos también pueden usarse como opción de acuerdo con las condiciones del sitio. Esta solución es principalmente buena para actualizaciones de coste mínimo en los AH existentes.
Proceso de manufactura
- Automatización, medición y control de alto horno: soluciones de alto rendimiento
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- Optimización de la eficiencia del alto horno mediante inyección de carbón pulverizado
- Prevención de irregularidades en la operación del alto horno: Estrategias probadas
- Sistemas de carga optimizados en el tope del alto horno para eficiencia y seguridad
- Optimización de la producción de hierro: Química del proceso de alto horno
- Revestimiento Refractario de Alto Horno: Protección de Carcasas para Operación Continua
- Factores Clave que Influyen en el Consumo de Coque en Operaciones de Alto Horno
- Optimización del Diseño del Alto Horno para un Rendimiento Superior y Longevidad
- Guía completa para apagar un alto horno de forma segura