



Guía completa para apagar un alto horno de forma segura
Métodos de apagado de un alto horno
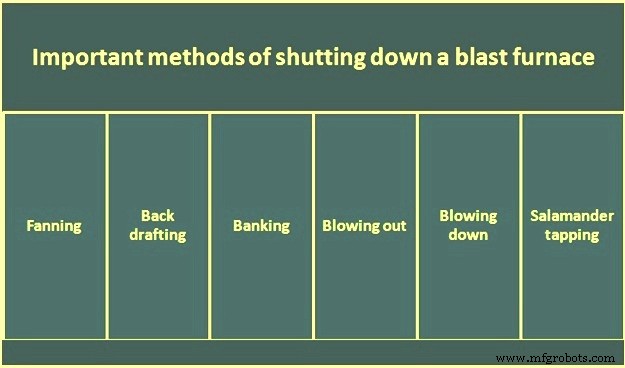
Un alto horno, después de ser soplado (blown in) e iniciar la producción de arrabio, funciona durante un gran número de años antes de ser puesto fuera de servicio para recubrimiento (relining). Esta operación continua del alto horno se conoce como vida de campaña. En los altos hornos modernos se espera una vida de campaña de 15 a 20 años. Cuando un horno ha alcanzado el final de su campaña, generalmente se sopla fuera (blown out) o se sopla hacia abajo (blown down). Entre el soplado inicial y el soplado final, el alto horno puede tener que apagarse por períodos cortos por diversas razones. A continuación se describen los diversos tipos de apagados de un alto horno (Fig. 1).
Ventilación (Fanning)
Muy a menudo durante la operación del alto horno, puede surgir una situación en la que no se requiere la capacidad productiva completa del horno por un período de tiempo. Esto puede deberse a problemas que surjan en instalaciones aguas abajo o arriba. Cuando esto ocurre, el problema puede resolverse apagando el alto horno o reduciendo su operación disminuyendo la cantidad de aire caliente. La tasa de aire caliente se reduce usualmente hasta que la presión de aire caliente en las toberas es muy baja. Sin embargo, es imprescindible mantener una presión positiva en el sistema de aire caliente para asegurar que no haya peligro de que el gas del alto horno regrese del horno al sistema de soplado. La técnica de reducir el volumen de aire caliente a menos del 20 % al 25 % de lo normal se conoce como ventilación (fanning).
La ventilación tiene las ventajas de mantener el sistema de gas del alto horno presurizado y suministrar una pequeña cantidad de gas de alto horno para uso como combustible, y permite una reanudación de operación casi completa con un aviso relativamente corto. Esta técnica se usa para situaciones de emergencia o períodos cortos solamente. El uso prolongado, como 8 horas de cada 24 horas, o los fines de semana, a menudo resulta en una acumulación en el hogar (hearth buildup) y frecuentemente promueve la formación de costras en la pared (wall scab formation).
Corriente inversa (Back drafting)
Durante la vida de campaña de un alto horno, hay ocasiones en que el horno se saca fuera de soplado por períodos cortos para realizar diversas funciones de mantenimiento, como el reemplazo de toberas, enfriadores de tobera o mantenimiento de equipos periféricos. En tales instancias, el alto horno se pone en corriente inversa (back drafted). En esta operación, tan pronto como se detiene el aire caliente, el tubo colector (bustle pipe) se pone bajo presión negativa. Esto se hace normalmente abriendo la válvula de chimenea y la válvula de aire caliente a una estufa que ya ha sido preparada calentándola a temperatura y luego cerrando la válvula de gas. A medida que el gas del alto horno es aspirado de vuelta a la estufa de aire caliente, se admite aire a través de las mirillas (peep sights) y el quemador de la estufa, y el operador se asegura de que el gas arda en la estufa. Durante la operación, los respiraderos (bleeders) en la parte superior del alto horno también se abren para extraer parte del gas del alto horno a través de la parte superior.
En algunos altos hornos, se instala una chimenea especial de corriente inversa para que no sea necesario aspirar el gas del alto horno de vuelta a través de la estufa de aire caliente. Esta chimenea está conectada al tubo colector o a la tubería principal de aire caliente. En algunos lugares, se cierra mediante una válvula de compuerta refrigerada por agua a nivel del tubo colector, mientras que en otros se cierra mediante una válvula de tapa en la parte superior de la chimenea que no está refrigerada. La apertura de la válvula permite que el gas del alto horno haga corriente a la atmósfera donde arde sin dificultad.
Bancado (Banking)
En la operación actual del alto horno, el bancado (banking) del alto horno rara vez se practica. Sin embargo, el bancado se considera una técnica estándar para el apagado del alto horno a menos que la interrupción sea de corta duración. Los altos hornos normalmente se soplan hacia abajo (blown down) hoy en día, lo que significa que funcionan sin cargar hasta que el nivel de carga alcanza las toberas. Los planes para un apagado prolongado o interrupción de la operación del horno, ya sea por una avería, reparación programada o porque las condiciones de mercado indican que una pausa en la producción es deseable, pueden influir a la gerencia para soplar hacia abajo un alto horno.
El proceso de bancado en el alto horno se adapta, ya que el procedimiento de bancado es útil para interrupciones cortas. La palabra "banking" se usa por similitud con la operación de bancar un fuego. El origen se pierde en la antigüedad, pero generalmente significa cubrir un fuego con cenizas o combustible fresco para restringir el aire, reduciendo la tasa de combustión y preservando así el combustible para uso futuro.
El bancado también se recurre como medida de emergencia cuando algún evento imprevisto requiere un apagado del alto horno. En caso de bancado del alto horno, se quita el aire, se bajan los tubos de soplado (blow pipes) y las aberturas de las toberas se tapan con arcilla para evitar que el aire haga corriente a través de ellas. Así, el calor del hogar se preserva y el alto horno puede volver a la operación con un esfuerzo mínimo. Si el tiempo de inactividad supera cuatro o cinco días, se puede esperar alguna dificultad para reanudar la operación, aunque hay ejemplos de que no se ha experimentado problema incluso después de un bancado de siete días.
Normalmente, la operación de bancado del alto horno se lleva a cabo como un evento planificado. Los preparativos se hacen dependiendo de la duración del bancado anticipada. Si el horno va a ser bancado solo por unos días, se puede cargar una o dos capas de coque en blanco (coke blank) sin fundente y el horno se saca fuera de soplado cuando el coque desciende a la zona del bosh. Si va a ser bancado por un tiempo ligeramente mayor, la carga de mineral y piedra caliza debe reducirse en un 5 % a 10 % siguiendo la capa de coque en blanco, posiblemente durante diez o quince cargas antes de reanudar el peso de carga normal. Esta técnica aún se usa para interrupciones muy cortas.
Una carga de bancado (banking burden) para un apagado de duración indeterminada es muy similar a una carga de soplado inicial (blow-in burden). Antes del inicio de una carga de bancado, los materiales ferrosos misceláneos se remueven de la carga y se hace una gran reducción en la cantidad de piedra caliza cargada. También se carga coque extra antes de la carga de bancado. El propósito es desarrollar una escoria silícea caliente que tiende a limpiar la acumulación de cal en las paredes del bosh y prevenir una escoria demasiado cálcica durante el soplado inicial. La escoria de alta cal tiene un punto de fusión más alto y es propensa a causar algunos problemas operativos al principio del período de soplado inicial. A menudo, durante el período inicial de calentamiento, las temperaturas deben ser muy altas en el bosh, lo que resulta en un aumento en la reducción de sílice a silicio, con el resultado de que la escoria contiene una mayor proporción de cal. Por esta razón, se hace un esfuerzo para tener una escoria silícea caliente en el momento en que el alto horno es bancado, porque se espera una condición similar al reanudar la operación.
Después de las cargas preparatorias iniciales, se carga una capa pesada de coque en blanco y la carga subsiguiente es similar a una carga característica de soplado inicial. La carga continúa hasta que la capa de coque en blanco alcanza la zona superior del bosh. En este momento, se realiza la colada final del alto horno. Se hace un esfuerzo para drenar el hogar hasta que se observe una soplada en seco de la luz de colada (dry blow) para asegurar un hogar limpio para el futuro arranque y eliminar en lo posible la necesidad de fundir escoria fría al principio del período de soplado inicial. Antes de la última colada, el captador de polvo del alto horno se vacía. El polvo acumulado tiende a consolidarse en una masa rocosa si se deja sin perturbar por un tiempo y puede presentar un problema difícil después de que la operación comience de nuevo.
Cerca del final de la colada, antes de que el alto horno sea sacado fuera, se puede volcar una manta pesada de mineral en el alto horno para cubrir la superficie superior de la carga, reduciendo así la tendencia natural de corriente del alto horno.
Al final de la colada, la luz de colada se tapa, se quita el aire caliente del alto horno, se abren los respiraderos, se introduce vapor en el captador de polvo, el alto horno se aísla del sistema de gas común y se manipulan las válvulas de la estufa para hacer corriente el gas de vuelta a través del tubo colector, tubería principal de aire caliente y hacia fuera a través de la chimenea de la estufa. Los operadores del alto horno bajan rápidamente los tubos de soplado y tapan las toberas con arcilla. En muchos lugares, se prefiere remover las toberas para evitar cualquier posibilidad de una fuga de agua extraviada que permita que el agua se acumule en el alto horno y también para proporcionar una oportunidad de observar los enfriadores por posibles fugas. La arcilla se empaqueta sólidamente en las aberturas de las toberas y se respalda con arena para eliminar cualquier posibilidad de filtración de aire. A veces esto es seguido por ladrillar las aberturas como seguro adicional contra la infiltración de aire.
Tan pronto como los tubos de soplado están abajo después de la colada final, los sopladores se detienen, y las válvulas de quemador de estufa, chimenea y aire caliente se cierran para preservar el calor el mayor tiempo posible. Como precaución, las válvulas de descarga (blow off valves) se abren ligeramente para prevenir una acumulación de presión en las estufas de aire caliente resultante de una fuga de agua no detectada o de alguna fuente no sospechada.
Dentro de uno o dos días, la bocaza (manhole) en la parte superior del alto horno se abre y se cierra el vapor en el captador de polvo. La inspección diaria de la línea de carga es importante. Un movimiento lento de la línea de carga es una indicación de que el aire se está infiltrando y el coque se está consumiendo. Se puede esperar un pequeño movimiento, pero una caída continua es indeseable y puede forzar a los operadores a rociar el bosh con un material sellador. A veces se usa una mezcla delgada de agua, arcilla y vidrio de agua (water glass) porque el material es económico y hace un trabajo efectivo.
Si el horno es bancado por un período prolongado, después de un lapso de un mes a seis semanas, el flujo de agua debe reducirse en los elementos de refrigeración y finalmente, después de dos a tres meses, apagarse completamente excepto para los soplete del hogar (hearth staves).
Muy a menudo después de un bancado de seis o más semanas, cuando se abren las toberas, todos los signos de fuego en el área de la tobera han desaparecido. En este caso, los operadores del alto horno están contentos, ya que el beneficio completo de la capa de coque en blanco estará entonces disponible para suministrar calor cuando la operación comience.
Soplado fuera (Blowing out)
El soplado fuera (blowing out) también se llama a veces rastrillado fuera (raking out). El alto horno normalmente se sopla fuera cuando la producción del alto horno ya no es requerida. Un horno soplado fuera puede reiniciarse más rápido y con menos esfuerzo que partir de un horno bancado, ya que las condiciones se acercan a las de arrancar un horno nuevo. Sin embargo, los costos asociados con el soplado fuera, rastrillado fuera y limpieza preparatoria para el arranque probablemente superen el costo de bancar el alto horno.
Cuando un horno ha alcanzado el final de su campaña (es decir, el revestimiento se ha desgastado), usualmente se sopla fuera. Sin embargo, hoy en día la práctica seguida es soplar hacia abajo el alto horno.
Para el soplado fuera, la operación se interrumpe por un corto período de tiempo, aproximadamente 12 a 16 horas antes de la última colada del alto horno, para permitir la instalación de rociadores de agua en la parte superior del horno y termopares en los downcomers. La composición de la carga se cambia normalmente para producir una escoria muy silícea. Esto ayuda a remover la mayor cantidad posible de cal del bosh y las paredes del hogar. El propósito de esto es prevenir la formación de hidróxido de calcio que ocurriría si la cal entrara en contacto con el agua de refrigeración durante las etapas finales del soplado fuera. La formación de hidróxido de calcio a partir de cal incrustada en el revestimiento puede generar fuerza suficiente para agrietar la carcasa de acero del hogar o para levantar el horno de sus columnas.
Después de la instalación del equipo de soplado fuera, se pone el aire y se continúa la carga. La actividad de soplado fuera comienza con la carga de una capa pesada de coque en blanco en el alto horno. El volumen debe ser equivalente aproximadamente al volumen del bosh. Después de que se ha cargado la capa de coque en blanco, se carga cuarcita lavada y cribada de tamaño 25 mm a 50 mm. El alto horno se mantiene lleno al principio del soplado fuera y luego se permite que la línea de carga derive hacia abajo aproximadamente 6 m a 9 m hacia el final (cuando toda la carga ferrosa ha sido reducida). Durante el soplado fuera, el agua de los rociadores se usa judiciosamente para controlar la temperatura de la parte superior del alto horno. Sin embargo, las cargas adicionales de cuarcita son muy efectivas para mantener baja la temperatura de tope. Se necesita una disminución en la tasa de aire caliente a medida que disminuye la altura de la columna de material de carga en el alto horno. Desde el momento en que la capa pesada de coque en blanco se carga en el alto horno hasta que el soplado fuera se completa requiere solo alrededor de 6 a 8 horas.
El método de soplado fuera con coque es similar al anterior, excepto que se usa coque en lugar de cuarcita. A veces se usan cribados de coque de 20 mm a 25 mm.
Después de la última colada, la carga se riega con agua como se describe arriba. Cuando el enfriamiento ha progresado lo suficiente, frecuentemente se construyen canales de lavado (sluice ways) desde unas pocas aberturas de enfriadores hasta un vagón de ferrocarril de tapa abierta y el contenido del horno se lava con chorros de agua a alta presión.
Soplado hacia abajo (Blowing down)
Alrededor de la década de 1970, se dio cuenta de que los procedimientos de bancado y soplado fuera del alto horno son procedimientos costosos. También, muy a menudo el bancado resulta en arranques difíciles debido a problemas de agua, o muchas razones imprevistas. Además, los operadores de alto horno ahora tienen suficiente comprensión técnica del proceso para permitir a los operadores soplar el horno hacia abajo. Soplar hacia abajo (blowing down) un alto horno significa hacer funcionar el alto horno sin cargar hasta que el nivel de carga en el alto horno se reduzca aproximadamente al nivel de la tobera. Hay varias razones para la preferencia de la técnica de soplado hacia abajo sobre el bancado o soplado fuera de un alto horno. Algunas son: cuando un horno se sopla hacia abajo, puede inspeccionarse a fondo para detectar enfriadores o soplete con fugas, y no se requiere esfuerzo para detener la infiltración de aire porque el horno está vacío. Y, si el horno va a ser recubierto, es más rápido y menos costoso desmontar un horno vacío que uno que contiene carga. La técnica de soplado hacia abajo varía de alto horno a alto horno, pero básicamente se sigue el siguiente procedimiento.
Los rociadores de agua atomizada se instalan en la parte superior del alto horno en una parada previa al soplado hacia abajo, en algún lugar cerca del nivel de línea de carga de 3 m a 5 m. Normalmente se instalan de cuatro a seis boquillas de rociado equidistantes alrededor del horno. El propósito de los rociadores de agua es controlar la temperatura de tope del alto horno. La tasa de flujo de agua usualmente necesaria es de alrededor de 150 m³ por hora a una presión de 8 atm. A menudo se proporcionan suministros de agua de emergencia para seguridad. Dependiendo del tipo de parte superior del alto horno y su condición, a veces se instalan rociadores de agua de emergencia para combatir en caso de un incendio de grasa durante el soplado hacia abajo.
Los rociadores de vapor también se instalan en uno a tres niveles para proporcionar algo de enfriamiento y mantener la presión del horno. Si se usa un nivel, generalmente se coloca bajo en el shaft, aproximadamente en el nivel de línea de carga de 12 m a 15 m. Si se usan niveles adicionales, se colocan aproximadamente equidistantes entre los rociadores de agua superiores y los rociadores de vapor inferiores. Los inyectores de vapor se activan una vez que la carga desciende por debajo de ellos. En algunos lugares también hay provisión de suministrar nitrógeno a los rociadores de vapor como respaldo en caso de pérdida de presión de vapor.
La inyección de nitrógeno se provee para purgar el alto horno al final del soplado hacia abajo. Usualmente el nitrógeno se introduce a través del tubo colector. Si el nitrógeno se usa como respaldo al sistema de inyección de vapor, ese sistema también puede usarse para purgar el alto horno cuando el soplado hacia abajo está completo. Los niveles deseados de flujo y presión de nitrógeno requeridos son alrededor de 150 m³ por minuto a 3.5 kg/cm².
Se debe hacer provisión para el análisis de gas de proceso. Normalmente esto simplemente necesita recalibración del analizador de gas de tope. Se necesita análisis de hidrógeno y oxígeno. El nivel de hidrógeno debe mantenerse bajo (por debajo del 15 %) y no debe haber oxígeno. También hay requisito de medición de la línea de carga y la sonda debe ser capaz de extenderse bien dentro del horno.
La tasa de aire caliente y su temperatura se reducen a medida que la carga desciende para controlar la temperatura de tope del alto horno. También el contenido de hidrógeno y oxígeno del gas de tope debe controlarse. Típicamente, la temperatura máxima de tope debe estar en el rango de 300 °C a 450 °C.
Colada de la salamandra (Salamander tapping)
Después del soplado hacia abajo, especialmente cuando el alto horno va a ser recubierto completamente (incluyendo el reemplazo del revestimiento del hogar), la salamandra usualmente se cola. Esta operación ahorra días y posiblemente semanas en tiempo de recubrimiento que de otro modo se perderían en volar con explosivos el pesado trozo de hierro sólido que se forma si el metal líquido (que se acumula en el hogar a medida que el bloque inferior se erosiona durante la campaña) se permite solidificar. Es preferible colar la mayor cantidad posible de hierro líquido, porque la remoción de una salamandra solidificada cuesta muchos días, con riesgos adicionales de dañar el alto horno, debido al uso de explosivos.
La colada de la salamandra de un alto horno es la colada final para drenar el último hierro líquido del hogar del alto horno. Debido a su rara ocurrencia, una colada de salamandra representa un trabajo especial que necesita mucha preparación. La colada de salamandra se considera normalmente, en gran medida, como un arte. Los cálculos de transferencia de calor basados en termopares ubicados en el sub-hogar (under hearth) permiten estimar la profundidad de penetración del charco de hierro. Sin embargo, este punto es en el mejor de los casos una estimación. Consecuentemente, la ubicación del agujero perforado es algo arbitraria y alguna porción, usualmente pequeña, de la salamandra a menudo permanece en el alto horno después de la colada.
Antes era difícil encontrar la mejor ubicación posible del agujero de colada de la salamandra debido a la falta de información sobre el interior del hogar del alto horno y, por tanto, sobre la posición de la línea de desgaste. Sin datos suficientes de termopares, era difícil determinar la posición óptima para perforar o lanzar la luz de colada de la salamandra. La experiencia profesional se usaba normalmente para determinar la ubicación y ángulo de perforación para golpear la salamandra. Más de una vez se tuvieron que perforar y lanzar varios agujeros antes de golpear la salamandra para iniciar la colada.
Con los hogares de alto horno modernos equipados cada vez más con redes densas de termopares, el cálculo térmico de la posición de la línea de desgaste, y por tanto de la posición de la salamandra, se ha vuelto posible. Densificar la red de termopares mejora la precisión del cálculo, de modo que adivinar dónde se puede golpear la salamandra ahora es reemplazado por saber dónde el taladro golpea la línea de desgaste y, por tanto, desde dónde se puede esperar el arrabio. Una ventaja adicional de una ubicación más precisa es la posibilidad de mejorar la ingeniería del entorno alrededor de la luz de colada de la salamandra.
La colada de la salamandra se hace preferiblemente en el nivel más bajo donde se puede esperar hierro líquido en el hogar del alto horno. Normalmente, la luz de colada de la salamandra se posiciona en algún lugar cerca debajo del piso de la casa de colada y usualmente está en un área de difícil acceso, llena de tuberías, cables, etc. Esta área de difícil acceso también tiene rutas de escape insuficientes o de difícil acceso y presenta un área peligrosa para el operador que está perforando o lanzando la luz de colada de la salamandra. Los temas importantes durante la colada de la salamandra incluyen: (i) ubicación de la luz de colada de la salamandra, (ii) aspectos ambientales (normalmente hay grandes nubes marrones) y (iii) colada de la máxima cantidad de hierro líquido de la salamandra.
La colada de la salamandra siempre se organiza para drenar la mayor cantidad posible de hierro líquido del hogar y usarlo como carga de arrabio en la acería.
En el pasado, las salamandras se colaban después del soplado hacia abajo y después de que los altos hornos estaban completamente fuera de soplado. Como resultado, la salamandra solo tenía su propia presión ferroestática como fuerza impulsora para salir del alto horno.
Los preparativos iniciales para la colada de la salamandra incluyen: (i) perforar una distancia predeterminada en el fondo del horno debajo de los soplete del hogar, y (ii) instalar un canal o canaleta (trough/runner) para el hierro. Cuando todo está listo, se inserta una lanza de oxígeno larga en el agujero perforado y se quema el ladrillo restante a través del charco de hierro. Usualmente el flujo de hierro es lento y se necesitan varias horas para vaciar la acumulación que puede ser de hasta 400 a 600 toneladas.
No perforar la luz de colada de la salamandra completamente a través del líquido y lanzar la última parte, resulta en un diámetro de luz de colada indefinido y a veces en coladas de flujo lento. Estas coladas de flujo lento también pueden ser retardadas por una temperatura disminuida del arrabio de la salamandra, causada por el efecto del sistema de refrigeración del hogar durante el tiempo de espera entre el final del soplado hacia abajo y el inicio de la colada de la salamandra.
El arrabio de la salamandra usualmente se lleva a los cucharones de arrabio (normalmente torpedo) con canales revestidos con placas de presa (dam plates). Esto permitió un llenado controlado de hasta tres cucharones de arrabio, ya que no hay posibilidad de volver a una posición de cucharón aguas arriba.
También se puede usar un canal basculante (tilting runner) para intercambiar una cantidad ilimitada de cucharones de arrabio, pero su desventaja es la altura extra requerida, reduciendo el ángulo de perforación de la salamandra. El uso del canal basculante requiere un canal largo curvado para obtener un flujo transversal en el centro del canal basculante y el canal basculante tiene que ser accionado.
Un aspecto importante para mejorar la colada de la salamandra es eliminar los riesgos de seguridad, ya que en la mayoría de los casos la luz de colada de la salamandra está situada en un área de difícil acceso y confinada, con rutas de escape difíciles, inherente a su posición directamente debajo del piso de la casa de colada.
Para verificar si el horno fue drenado completamente de hierro líquido, una luz de colada de salamandra secundaria de seguridad se diseña en algunos lugares con el hierro líquido de la salamandra para ser recogido en una fosa abierta. Esta luz de colada se abre cuando el flujo desde la luz de colada principal de la salamandra se reduce. Se espera una cantidad muy pequeña de hierro de salamandra de la segunda luz de colada, pero ayuda en el drenaje completo del hogar.
Proceso de manufactura
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Granulación de Escoria de Alto Horno en la Colada: Visión General del Proceso
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- Optimización de la eficiencia del alto horno mediante inyección de carbón pulverizado
- Prevención de irregularidades en la operación del alto horno: Estrategias probadas
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Sistemas de carga optimizados en el tope del alto horno para eficiencia y seguridad
- Optimización de la producción de hierro: Química del proceso de alto horno
- Revestimiento Refractario de Alto Horno: Protección de Carcasas para Operación Continua
- Factores Clave que Influyen en el Consumo de Coque en Operaciones de Alto Horno
- Optimización del Diseño del Alto Horno para un Rendimiento Superior y Longevidad