



Optimización de las operaciones del alto horno para prolongar la vida de la campaña
Prácticas operativas y vida de la campaña del alto horno
El costo de reconstruir o recubrir un alto horno (AH) es muy elevado. Por ello, las técnicas para extender la vida de la campaña del AH son cruciales y deben perseguirse activamente.
Los altos hornos grandes suelen tener una producción de campaña ligeramente superior por unidad de volumen. Esta diferencia se debe a que los AH más grandes generalmente tienen un diseño más moderno y están mejor automatizados. Dado que la viabilidad de una acería integrada depende de un suministro continuo de arrabio (HM), en una planta con un número pequeño de hornos grandes cobra gran importancia una vida de campaña prolongada.
Técnicas para prolongar la vida de la campaña
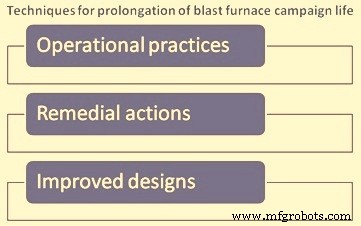
Las técnicas para prolongar la vida de la campaña del AH (Fig. 1) se clasifican en tres categorías:
- Prácticas operativas: El control del proceso del AH tiene un efecto importante en la vida de la campaña. El AH debe operarse no solo para satisfacer las necesidades de producción, sino también para maximizar su vida. Por tanto, es necesario modificar las prácticas operativas a medida que avanza la campaña y en respuesta a las áreas problemáticas para maximizar la vida de la campaña.
- Acciones correctivas: Una vez que se hace evidente el desgaste o daño que afecta la vida del AH, se deben utilizar o desarrollar técnicas de reparación de ingeniería para maximizar la vida de la campaña.
- Diseños mejorados: A medida que se desarrollan materiales y equipos mejorados, estos deben incorporarse en futuras reconstrucciones para extender la vida de las áreas críticas del AH, siempre que sea rentable.
En este artículo se analizan las prácticas operativas para mejorar la vida de la campaña. A continuación se describen las prácticas operativas que afectan la vida de la campaña del AH.
Productividad
La productividad de un AH se expresa normalmente en toneladas (t) de arrabio por unidad de volumen del AH (m³) por día. Una alta productividad implica un mayor rendimiento de materiales a mayores tasas de descenso de la carga, con una mayor actividad del hogar para eliminar la mayor cantidad de productos líquidos. La estabilidad de la operación se ve afectada cuando el AH se fuerza al máximo: el descenso de la carga es menos suave y la zona de fusión se eleva. Estos factores afectan el desgaste de las paredes del AH. El mayor rendimiento de productos líquidos acelera el desgaste del hogar y genera condiciones más exigentes en la luz de colada.
Una baja productividad implica períodos prolongados de bajo volumen de aire caliente, lo que resulta en una menor penetración del aire y un mayor flujo de gas hacia la pared del AH, a menos que se realicen modificaciones adecuadas en la distribución de la carga. Las pausas prolongadas de producción suelen tener un efecto perjudicial en la condición del hogar.
Al considerar el nivel de productividad de los AH que han logrado una vida de campaña larga, queda claro que estos AH no han operado en su potencial máximo durante la mayor parte de la campaña. El factor común es una operación estable y consistente, con prácticas empleadas para monitorear y proteger las paredes y el hogar. Tal operación se logra más fácilmente en niveles de producción por debajo del máximo. Sin embargo, es difícil definir un valor universal del índice de productividad (t/m³/día) para lograrlo, ya que el índice también se ve afectado por varios factores además de la tasa de impulsión del AH: forma interna del AH, estado del desgaste del refractario, condiciones operativas locales, períodos de mantenimiento, etc.
Para maximizar la vida de la campaña, se necesita una estrategia que permita operar el AH de manera estable y controlada. Muchas reconstrucciones de AH han implicado aumentar el volumen interno, no para incrementar la producción, sino para cumplir los objetivos de producción a menores niveles de productividad, ofreciendo así potencial para una operación más estable y una vida de campaña más larga.
Es un hecho que las paradas frecuentes de un AH reducen su productividad, pero la vida de la campaña también se reduce debido al excesivo número de operaciones de paro/arranque. La producción de campaña por unidad de volumen se reduce desproporcionadamente al porcentaje de tiempo de inactividad. Las campañas largas, medidas por este criterio, se logran mejor con una operación continua del AH sin paradas prolongadas.
Las reducciones de productividad a corto plazo también son necesarias para atender las áreas problemáticas identificadas en el AH, con el fin de proteger la integridad del horno y evitar un final prematuro de la campaña.
Carga (Burden)
Para una operación estable del AH a niveles razonables de productividad, es necesario un coque de buena calidad. De hecho, el coque es una de las principales causas de los períodos de operación deficientes. Los períodos de operación deficientes a menudo resultan en operaciones erráticas e incluso enfriadas, que son potencialmente destructivas para el revestimiento del AH y, por tanto, para la vida de la campaña.
El coque debe ser fuerte y estabilizado para soportar el peso de la carga con una descomposición mecánica mínima. Debe ser lo suficientemente grande y de granulometría cerrada, con un mínimo de finos, para crear una cama permeable a través de la cual los líquidos puedan gotear hacia el hogar sin restringir los gases ascendentes. Se necesita un tamaño consistente para evitar variaciones indeseadas en la permeabilidad y respaldar el concepto de variar el espesor de la capa de coque a lo largo del radio del AH para controlar el flujo de gas radial. El coque debe ser lo suficientemente no reactivo a la pérdida en solución, mantener su resistencia en tales condiciones y ser bajo en álcalis para minimizar la gasificación de álcalis en la zona de combustión (raceway), que tiene un efecto perjudicial en la descomposición del coque y en los refractarios del horno. Las variaciones de humedad y contenido de carbono del coque deben controlarse para minimizar su efecto en el estado térmico del proceso.
En niveles altos de inyección de hidrocarburos por las toberas, se produce una reducción correspondiente en la proporción de coque cargado y, en consecuencia, la calidad del coque se vuelve aún más importante.
Es difícil especificar una calidad universal de coque para una operación estable compatible con una larga vida del AH, ya que no solo los diferentes tipos de operación tienen diferentes requisitos de coque, sino que las propiedades físicas varían según el punto de muestreo entre los hornos de coque y el AH.
En caso de usar coque de más de una fuente, se necesita una mezcla adecuada o la carga discreta de los diferentes coques es esencial, ya que las proporciones fluctuantes de coques de diferentes propiedades resultan en condiciones inestables en el AH.
El coque en el centro del AH reemplaza gradualmente al "hombre muerto" y al coque en el hogar, que debe permanecer permeable para permitir que los líquidos drenen a través del centro del hogar. Esto evita un flujo periférico excesivo de arrabio en el hogar, que puede resultar en un desgaste severo del refractario en la base de la pared lateral. Un aumento en la temperatura del centro de la base del hogar se observa generalmente con un aumento en el tamaño del coque del hombre muerto, lo que indica una mayor actividad en el centro del hogar. El tamaño de apertura de las cribas de coque es un parámetro importante para el mantenimiento de la permeabilidad del hogar. Generalmente es beneficioso aumentar el tamaño de la criba y cargar el coque fino adicional resultante, mezclado con la carga mineral, lejos de la línea central del AH.
El objetivo de usar coque de alta calidad es asegurar que coque de gran tamaño llegue a las regiones inferiores del AH. Para monitorear esto, es deseable muestrear el coque periódicamente a nivel de tobera para evaluar la descomposición del coque a través del horno. Esto normalmente se realiza durante el mantenimiento planificado. Se rastrilla una muestra grande de coque desde una abertura de tobera y sus propiedades se comparan con una muestra del coque de alimentación correspondiente. De esta manera, también se pueden identificar otros factores que afectan el tamaño del coque.
Un coque de buena calidad consistente y el monitoreo tanto del coque de la línea de carga (stock line) como del coque del bosh es claramente una estrategia importante para una vida de campaña larga.
Mezcla de carga mineral
Los AH se operan con una amplia variedad de componentes de carga mineral, como sinter, pellets y mineral de hierro calibrado (SIO), etc. También se usan diversos fundentes en la carga mineral.
Pequeñas cantidades de otros materiales, como chatarra recuperada, finos ferrosos, escamas de laminación, escoria de convertidor, ilmenita, residuos reciclados o incluso hierro reducido directamente o hierro granulado, también se usan a veces en la carga mineral. El uso de estos materiales suele depender de factores locales.
Las acerías integradas normalmente tienen plantas de sinter, por lo que los AH en estas plantas usan un gran porcentaje de sinter en la carga, y el resto consiste principalmente en SIO y/o pellets. Los pellets son preferidos sobre el SIO en algunas plantas para el equilibrio de la carga debido a sus propiedades superiores.
En todo el mundo, el porcentaje de pellets en la carga del AH varía del 0 % al 100 %. La experiencia en diferentes plantas ha mostrado que los AH que usan un alto porcentaje de pellets sufren mayores variaciones de carga térmica en el shaft inferior y el bosh, lo que conduce a un desgaste excesivo del shaft inferior y del bosh y a una vida de campaña más corta. Una de las razones es el control inadecuado de la distribución de la carga. Los pellets tienen un ángulo de reposo mucho menor que el sinter o el coque y, al caer sobre una línea de carga inclinada, tienden a rodar fácilmente. Esto resulta en una capa de mineral relativamente gruesa hacia el centro del AH, lo que fomenta un flujo de gas excesivo en la pared del AH.
Esta situación se contrarresta con la adición de refrigeración de alta densidad en el shaft inferior y equipos mejorados de distribución de carga. Se pueden observar fluctuaciones en las temperaturas de los sopletes inferiores, mayor deslizamiento (slipping) y fluctuaciones en la temperatura del arrabio con la carga de pellets, lo que debe controlarse mediante el control de distribución de carga, con carga de coque central y adición de coque nut a los pellets.
Un aspecto importante de cada componente de carga es sus características de ablandamiento y fusión. La mayor parte de la caída de presión a través de un AH ocurre en la región donde la carga mineral se ablanda, funde y gotea a través de la cama de coque por la que ascienden los gases. Un rango amplio de fusión y ablandamiento causa una mayor caída de presión y una zona cohesiva grande que incide en la albañilería del shaft inferior, exponiendo los refractarios a altas temperaturas en un área más amplia de lo deseable. Una temperatura de pared más baja y/o menos fluctuaciones térmicas ayudan a prolongar la vida de la albañilería del shaft.
Las propiedades de fusión y ablandamiento de una carga de múltiples componentes difieren de las de los componentes individuales. Por tanto, los datos de pruebas de ablandamiento y fusión deben considerarse no solo para los componentes individuales de la carga, sino también de la mezcla de mineral propuesta para ayudar en la selección de la carga mineral.
Para minimizar las variaciones térmicas y químicas, es deseable una carga homogénea. Los componentes de la carga deben mezclarse lo más íntimamente posible. Esto depende del número de componentes de carga y del sistema de carga individual, pero generalmente se puede lograr en un grado razonable mediante la selección de silos de almacenamiento y la secuencia de descarga de materiales.
Es posible lograr una operación estable del AH y una vida de campaña larga usando diferentes cargas, siempre que la calidad del material sea consistente y exista una capacidad adecuada de refrigeración de paredes y un control de distribución apropiado.
Calidad de la carga mineral
Un AH permeable es necesario para una operación estable. Es importante que la carga mineral sea fuerte, de granulometría cerrada y cribada eficientemente para eliminar finos. No debe desintegrarse excesivamente en el shaft y generar finos adicionales. Debe ser lo suficientemente porosa, reducible y de un tamaño que le permita ser reducida eficazmente cuando alcance la zona de ablandamiento. De esta manera, la zona cohesiva es menos restrictiva, con menos escoria rica en FeO, y la carga térmica en las regiones inferiores del AH es menor, fomentando una operación suave.
Las propiedades de ablandamiento y fusión de los componentes minerales tienen un efecto importante en la operación del AH. Restricciones en la zona cohesiva y malas características de fusión pueden resultar en un descenso errático de la carga, operación inestable y fluctuaciones térmicas. Estas condiciones probablemente acorten la vida de la pared del AH.
No existe una prueba estandarizada de ablandamiento y fusión, y se citan muchos índices para representar las temperaturas de ablandamiento y fusión, como el inicio de la reducción directa, la caída de presión durante la fusión y la cantidad de material goteado, etc.
Distribución de la carga
La distribución de la carga es uno de los principales factores que afectan la vida de la campaña del AH. No solo puede afectar la estabilidad de la operación, sino que, al determinar el flujo de gas radial en el AH, es uno de los principales factores que controlan la tasa de desgaste de las paredes del AH.
Generalmente, el flujo de gas radial se controla mediante la relación mineral/coque en la carga, ya que el tamaño del coque suele ser mayor. Esto se logra normalmente cargando el material en capas discretas y variando el espesor de la capa a lo largo del radio del AH. La protección de las paredes del AH se logra aumentando la proporción de la capa de mineral en la pared, lo que resulta en una menor cantidad de calor removido por el sistema de refrigeración de paredes. Sin embargo, hay un límite en la proporción de material mineral cerca de la pared del AH para evitar la formación de una capa inactiva, que puede fomentar la formación de acreciones en la pared y permitir que la carga sin preparar entre en las regiones inferiores del AH y aumente las pérdidas en las toberas. La proporción de coque en el centro del AH debe ser suficiente para permitir una operación estable del AH en el nivel de producción deseado. Una gran proporción de coque crea una región relativamente permeable con menos líquidos descendentes, permitiendo el uso del volumen máximo de aire sin grandes fluctuaciones en la presión de aire y un descenso errático de la carga.
El coque en el centro del AH reemplaza al coque en el hogar, y un centro rico en coque y permeable fomenta un hogar permeable, lo que se relaciona con el flujo de líquidos a través del hogar. La chimenea central de coque no debe ser innecesariamente ancha; en tal caso se produce ineficiencia y puede incurrirse daño en ciertas partes de la parte superior del horno debido a la capacidad de calor excesivamente alta del gas ascendente.
Carga de tamaños separados (Split size charging)
Los sistemas de distribución más sofisticados permiten un control adicional de la distribución de la carga mediante el uso de más de un rango de tamaños de un material dado. Una de las prácticas más comunes es la carga de materiales minerales finos, a menudo provenientes del cribado de la carga mineral principal. Los finos se cargan por separado en pequeñas cantidades cerca de la pared del AH, para dar una reducción localizada de la permeabilidad y así proteger las paredes. La carga de un lote separado de material más fino suele reducir la capacidad de carga del AH.
Coque nut (Nut coke)
Un sistema de carga flexible permite el uso de coque nut (tamaño típico de 10 mm a 30 mm). La carga de coque nut, mezclado en la carga mineral y posicionado a lo largo del radio medio, mejora la operación al mejorar la eficiencia de reducción y la permeabilidad de la capa de mineral en la zona cohesiva. Hay una permeabilidad mejorada y temperaturas de barriga (belly) reducidas con la carga de coque nut. El coque nut cargado en la pared, intercalado entre dos cargas de mineral, evita una región de pared inactiva cuando se carga mineral fino en la pared. El coque nut se añade a los pellets para aumentar su ángulo de reposo, reduciendo así la proporción de carga mineral en el centro del AH.
Segregación por tamaño (Size segregation)
Muchos sistemas de carga crean cierto grado de segregación por tamaño en los materiales de entrada. Si el material inicial en descargar es más fino y el final es más grueso, esta característica puede utilizarse para beneficiar la distribución radial de tamaños y, por tanto, la distribución radial del flujo de gas. Este tipo de segregación ocurre generalmente en hornos cargados por cinta transportadora en lugar de en hornos cargados por skip y es más controlable con una campana superior sin campana (bell-less top). También se pueden añadir modificaciones adecuadas al sistema de carga para mejorar las características de segregación deseadas.
Una segregación radial de tamaño adicional también puede ocurrir por rodadura sobre una línea de carga inclinada. La segregación por tamaño también puede modificar las características de fusión y ablandamiento de la carga a lo largo del radio del AH, cuando un componente tiene un rango de tamaño y química diferentes.
Algunos sistemas de carga resultan en una variación circunferencial en la distribución de la carga. Estas variaciones deben minimizarse mediante diseño u operación.
Carga de coque central (Centre coke charging)
Generalmente se necesita una gran proporción de coque en el centro del AH para fomentar un trabajo central suficiente para una operación estable. Esto es particularmente cierto en productividades altas y cuando se opera con altos niveles de inyección de hidrocarburos por toberas. Sin embargo, operar con coque completamente en el centro del horno es menos eficiente en combustible y se han desarrollado técnicas para minimizar el ancho de esta región de carga de coque central. En una campana superior sin campana, esto se logra cargando un pequeño lote de coque con la tolva giratoria completamente bajada.
Una cama de coque permeable es necesaria en el hogar para fomentar el flujo de líquidos a través del centro del hogar y reducir el flujo periférico, que puede causar un desgaste excesivo de la pared lateral. El coque en el hombre muerto y el hogar es reemplazado gradualmente por coque del centro del horno. La carga de coque central reduce el porcentaje de material mineral en el centro del AH y mejora la permeabilidad del hogar. La permeabilidad del hogar puede mejorarse aún más con la carga de coque estabilizado de mayor tamaño en el centro.
Vida del blindaje de la garganta (Throat armour life)
Para una vida de campaña larga, es importante minimizar el desgaste en el blindaje fijo de la garganta causado por el impacto directo de los materiales de carga. Aunque es posible reparar el blindaje de la garganta o incorporar placas de protección, esto puede implicar paradas de mantenimiento prolongadas, que a su vez pueden ser perjudiciales para la vida del horno. Por tanto, la distribución de la carga y la altura de la línea de carga utilizadas deben elegirse para evitar dicho impacto de la carga.
Calidad del arrabio (Hot metal quality)
Cuando se opera sin un cráneo protector en el hogar, el carbono del hogar suele eliminarse por ataque en solución de hierro y escoria. La carburización temprana del hierro, antes de que contacte con el refractario del hogar, minimiza dicho desgaste del hogar.
Para una carburización temprana, se necesita un período prolongado de contacto entre líquidos y coque. A una productividad dada, esto puede fomentarse con una zona de goteo y un hombre muerto más altos, con una zona cohesiva más alta. Esto normalmente resulta en un aumento de silicio (Si) en el arrabio. Generalmente, el nivel de saturación de carbono disminuye con el aumento del contenido de Si. Como resultado, el arrabio está más cerca de la saturación a niveles más altos de Si, para un tamaño de AH dado y la temperatura del arrabio.
Además, un aumento en el Si del arrabio aumenta la temperatura de liquidus del arrabio y reduce su fluidez. Esto tiende a reducir la velocidad de flujo en el hogar y fomentar la formación de una capa solidificada en el refractario del hogar.
A temperaturas más bajas de arrabio, el nivel de saturación de carbono del hierro es menor y se alcanza antes. La baja temperatura del arrabio tiene el beneficio adicional de una mayor viscosidad del hierro, que reduce el flujo periférico, reduciendo la tendencia a disolver cráneos protectores y penetrar grietas y poros finos.
Un mayor Si en el arrabio y una temperatura más baja del arrabio son difíciles de lograr juntos, ya que una zona cohesiva más alta generalmente resulta en un horno más cálido, pero el efecto general es que el arrabio que entra en el hogar se vuelve más cercano a la saturación de carbono. Una reducción en la presión superior alta probablemente resulte en un ligero aumento en Si sin afectar el estado térmico del AH. La probabilidad de disolución de carbono del hogar es menor a niveles más altos de Si.
Diámetro de tobera (Tuyere diameter)
El diámetro de la tobera se elige para asegurar una penetración adecuada del aire para las condiciones operativas dadas y prevenir un flujo excesivo de gas ascendiendo por las paredes del AH. La selección del tamaño de la tobera influye en el grado de trabajo central del AH y en el grado de protección de las paredes del bosh y del shaft inferior. Generalmente es necesario variar el diámetro de la tobera alrededor del AH para asegurar un equilibrio circunferencial del flujo de gas.
Aunque los tamaños de tobera se eligen cuidadosamente, a menudo se observa un aumento significativo en el diámetro cuando se cambia una tobera, especialmente cuando se logran vidas largas. Esto afecta a ambos factores mencionados y es ventajoso en términos de vida de campaña cambiar las toberas después de un período determinado, no solo para minimizar el efecto del desgaste de la tobera, sino para reducir la probabilidad de fugas de agua en el AH y el número de períodos fuera de soplado no programados para cambiar toberas fallidas.
El diámetro de las toberas directamente sobre la luz de colada a menudo se reduce, o las toberas incluso se cierran, para promover una colada suave y reducir la producción de hierro sobre la luz de colada.
El diámetro de la tobera a menudo se reduce localmente, en respuesta a altas temperaturas en la pared lateral del hogar, para reducir el goteo de líquidos y la actividad del hogar en el área problemática. Esto se hace mediante la adición de insertos de tobera o por reemplazo de tobera. En casos graves, o como medida de emergencia a corto plazo, las toberas en cuestión pueden cerrarse tapándolas con arcilla. Esto a menudo tiene un efecto rápido en la reducción de las temperaturas correspondientes de la pared lateral del hogar.
Prácticas en la casa de colada (Cast house practices)
Las prácticas en la casa de colada juegan un papel importante en el control del flujo de líquidos en el hogar y en la prevención de niveles altos de líquido que puedan incidir en la zona de combustión, afectando la distribución del aire o incluso causando daño a la tobera o al tubo de soplado (blowpipe). Estos factores pueden afectar la estabilidad de la operación, resultar en períodos fuera de soplado y potencialmente afectar la vida de la campaña.
Longitud de la luz de colada (Tap hole length)
Con una luz de colada más larga, los productos fundidos no solo se extraen desde una parte más baja del hogar, sino también desde un punto más cercano al centro del hogar. Esto reduce el flujo periférico cerca de la luz de colada y, por tanto, el desgaste de la pared lateral del hogar. Para extender la longitud de la luz de colada, es necesario aumentar la cantidad de masa de luz de colada inyectada durante un período, para aumentar progresivamente el tamaño del "hongo" (mushroom) en el interior del AH, que también protege el refractario debajo de la luz de colada. Con una longitud de luz de colada corta y colando alternativamente desde luces de colada ampliamente espaciadas, las fluctuaciones de temperatura de la pared lateral aumentan, potencialmente aumentando la erosión del refractario.
Pueden experimentarse altas temperaturas en la base del hogar debido a la pérdida de una capa congelada y/o disolución de carbono del hogar, mientras que las temperaturas de la pared lateral del hogar son satisfactorias. En tales casos, puede ser necesario acortar la luz de colada, reduciendo la cantidad de masa de luz de colada inyectada y posiblemente reduciendo la inclinación de la luz de colada. Esto ayuda a reducir el flujo de arrabio cerca del centro del AH y aumentar los líquidos retenidos en la base del hogar.
Diámetro de la luz de colada (Tap hole diameter)
El diámetro de la luz de colada necesario para sostener una productividad dada depende de los parámetros del AH, como la proporción de tiempo de colada, presión superior, volumen de escoria, tamaño de coque del hogar, viscosidades de los líquidos y propiedades de la masa de luz de colada. Si la luz de colada es demasiado pequeña para una tasa de producción dada, no será posible colar el horno en seco. Si la luz de colada es demasiado grande, se pueden remover menos productos fundidos del horno durante una colada, ya que la luz de colada soplará prematuramente, pues los líquidos sobre la luz de colada se eliminan antes de que los líquidos en el lado opuesto del hogar puedan descender a través de la cama de coque. En ambos casos, el nivel de líquido en el hogar permanece alto y finalmente afecta la operación estable. Por tanto, es necesario el tamaño óptimo de la luz de colada, que se determina por experiencia.
Cuando se usa una sola luz de colada, el tamaño debe elegirse para permitir que el AH se colé en seco y proporcionar tiempo suficiente para que la masa de luz de colada cure entre coladas. En un AH donde se usan luces de colada alternas, pueden necesitarse luces de colada de diferentes tamaños bajo ciertas condiciones operativas, para asegurar el drenaje a través del horno.
En un AH de múltiples luces de colada que experimenta desgaste en la base del hogar, puede ser deseable aumentar el diámetro de la luz de colada. Esto, junto con una disminución en la longitud de la luz de colada, reduce el flujo de hierro a través de la base del hogar y aumenta el hierro residual en el hogar al final de la colada, fomentando así la formación de una capa congelada en la base del hogar.
Masa de luz de colada (Tap hole mass)
Las propiedades de la masa de luz de colada son importantes para las operaciones del AH. La masa debe fraguar rápidamente y curar completamente entre coladas para crear una luz de colada fuerte y duradera. La masa de luz de colada debe tener buenas propiedades de adhesión, para construir una estructura permanente fuerte que resista el flujo de líquidos y también proteja los refractarios del hogar debajo de la luz de colada.
Número, posición y rendimiento
La alta productividad puede alcanzarse en un AH mediano de una sola luz de colada. Sin embargo, hay ventajas cuando hay más de una luz de colada disponible, siendo una necesidad en niveles de producción más altos. La colada alterna desde luces de colada en lados opuestos del horno resulta en un drenaje del hogar más efectivo, y también da un período más largo para que la masa de luz de colada cure completamente, resultando en una luz de colada más duradera. La existencia de dos luces de colada permite una remodelación mayor del canal de hierro principal sin requerir un período fuera de soplado. Si ocurren puntos calientes en la pared del hogar de un AH de múltiples luces de colada, puede ser posible usar una luz de colada alternativa que no fomente el flujo periférico en el área erosionada. El desgaste de la pared lateral resultante del flujo periférico se distribuirá de manera más uniforme alrededor de la circunferencia en un AH de múltiples luces de colada.
Para un AH grande de alta productividad, es preferible tener cuatro luces de colada, permitiendo operar un par opuesto mientras se repara un canal y el otro está en espera. Para igualar el desgaste de la pared lateral y fomentar un drenaje completo del hogar, idealmente estarían ubicadas a intervalos de 90 grados.
Frecuencia y tasa de colada (Casting frequency and rate)
La tasa de colada está determinada por el tamaño del taladro de la luz de colada usado, las características de desgaste de la masa de luz de colada, la presión superior, la viscosidad de los líquidos y el número de luces de colada en uso. Con las modernas masas de luz de colada de alto rendimiento, hay una tendencia a reducir el número de coladas, lo que reduce los costos operativos de la luz de colada. Al reducir la tasa de colada, las velocidades de los líquidos dentro del hogar disminuyen pero continúan por un período más largo. En un AH de múltiples casas de colada, existe la posibilidad de colar desde luces de colada opuestas simultáneamente (colada solapada o lap casting), siempre que la masa de luz de colada cure completamente en un tiempo menor que la duración de la colada y la mano de obra y logística lo permitan. Esta técnica reduce las velocidades de flujo en el hogar, aunque a menudo solo se usa en momentos de nivel alto de líquido o antes de sacar el AH fuera de soplado.
Los retrasos prolongados en la colada deben evitarse a toda costa, para minimizar la interrupción de las operaciones del AH. Esto requiere un buen diseño y operación confiable del equipo de la casa de colada, buenas prácticas en la casa de colada y un transporte bien coordinado de cucharones de arrabio.
Álcalis y zinc
Los metales alcalinos y el zinc tienen un efecto perjudicial en el proceso del AH y en los refractarios. La carga debe tener contenido de álcalis y zinc en un nivel mínimo económico. Normalmente, los álcalis y el zinc se controlan en niveles inferiores a 5 kg/t HM (la mejor práctica siendo 2 kg/t HM), pero por la condensación del vapor de álcalis en la carga descendente, puede acumularse una gran carga recirculante en el AH. Esto resulta en una mayor degradación del sinter y descomposición del coque, y fomenta la formación de acreciones en la pared, todo lo cual puede resultar en un descenso errático de la carga y operación inestable del AH.
Los álcalis y el zinc, en forma gaseosa, penetran grietas y poros en los refractarios de la pared del AH. El consiguiente ataque químico y ciclos térmicos debilitan la capa superficial del refractario, que eventualmente es removida por la carga descendente, permitiendo que el proceso se repita.
Disecciones del hogar al final de la campaña han mostrado que ocurre un desgaste excesivo en la base de la pared lateral y que normalmente se forma una zona frágil entre el cascarón (shell) y la cara caliente del carbono. Los álcalis y el zinc a menudo se encuentran en altos niveles en esta zona frágil. Se han propuesto varios mecanismos de descomposición que involucran estos compuestos. El estrés y las grietas térmicas en la pared lateral permiten que los álcalis y el zinc gaseosos penetren y se depositen en los poros. Esto conduce a expansión del ladrillo, fragilización, mayor hinchazón y, en última instancia, destrucción de la masa refractaria. Un grado significativo de protección del refractario contra álcalis y zinc se logra si una acreción o cráneo se congela en la cara caliente del refractario, protegiendo así el refractario del ataque químico.
La mayoría de los álcalis se eliminan en la escoria y el resto en el gas de tope. Sin embargo, la práctica de escoria, el estado térmico y la distribución de la carga juegan un papel importante en la eliminación de álcalis. Una reducción en la basicidad de la escoria aumenta la cantidad de álcalis eliminados en la escoria, al igual que un aumento en el nivel térmico del AH o en la temperatura de tope, al ensanchar o intensificar el grado de trabajo central. Además, para una carga de álcalis dada, la degradación del coque es probable que sea mayor en operaciones con una alta tasa de inyección de hidrocarburos por toberas, debido al mayor tiempo de residencia de la carga. Es importante que el equilibrio de entrada y salida de álcalis y zinc se monitoree y que el AH se opere con un régimen térmico y químico compatible con el nivel de entrada de estos elementos, para fomentar su eliminación en la escoria y el gas de tope.
Adición de TiO₂
Muestras del revestimiento del hogar al final de una campaña en AH normalmente contienen depósitos que contienen titanio. Estos forman una capa protectora en regiones erosionadas de la pared lateral del hogar, en la salamandra y en poros y juntas de ladrillos. El titanio suele estar en forma de carbonitruros Ti(C,N), una solución sólida de carburo de titanio (TiC) y nitruro de titanio (TiN). Por tanto, la práctica actual implica introducir titania (TiO₂) en el AH para promover estas capas protectoras. Normalmente se usan tres métodos para la introducción de TiO₂: (i) adición a la carga, (ii) inyección en las toberas, (iii) adición a través de la masa de luz de colada.
La técnica más común ha sido la adición de minerales titaníferos (generalmente ilmenita) a la carga. Alternativamente, el TiO₂ puede añadirse a través del sinter, aunque a bajos niveles.
Generalmente se adoptan dos estrategias para la adición de TiO₂. La primera es correctiva, comenzando las adiciones de TiO₂ solo cuando se observan altas temperaturas en el hogar, indicando desgaste del hogar. La otra toma un enfoque preventivo y añade una pequeña cantidad de TiO₂ continuamente, aumentando el nivel de adición si se observan altas temperaturas. La ingesta de TiO₂ para el enfoque preventivo es generalmente de 3 a 5 kg/t HM, lo que usualmente resulta en hasta 0.1 % Ti en el arrabio y 1 % a 1.5 % TiO₂ en la escoria. Para acción correctiva, la dosificación de TiO₂ puede ser de hasta 20 kg/t HM, nivel en el que el arrabio puede contener hasta 0.3 % Ti y la escoria hasta 3.5 % TiO₂. Esto crea problemas operativos debido a la alta viscosidad de la escoria y andamiaje (scaffolding) en el canal, y por tanto, tales altos niveles de TiO₂ solo se usan por períodos cortos.
Para promover la precipitación de Ti(C,N), a veces se aumenta la adición de TiO₂ antes de una parada para que el arrabio restante en el hogar se sature en Ti. A medida que el hogar se enfría durante la parada, esto promueve la precipitación. Sin embargo, la reanudación de la producción es más difícil a altos niveles de Ti, ya que crea problemas operativos.
El TiO₂ también puede añadirse inyectando finos de TiO₂ a través de las toberas. Las ventajas de la técnica son: (i) aplicación en posiciones localizadas, (ii) costo reducido debido a menor tasa de TiO₂, (iii) buenos resultados en inyección de corto tiempo, y (iv) propiedades de carga inalteradas.
El tercer método de adición de TiO₂ es el uso de masa de luz de colada que contiene TiO₂. Una masa probada fue alquitranada con aproximadamente 10 % TiO₂. Claramente, la titania está unida en la masa de luz de colada en forma no reducida, e inyectada en cantidades relativamente pequeñas. Sin embargo, existen dudas sobre si se reduce y disuelve en el arrabio en cantidades suficientes para precipitarse o si se reduce y une adecuadamente a la pared lateral del hogar para ser de beneficio.
El TiO₂ se reduce normalmente parcialmente en el AH y se disuelve en el arrabio. La solubilidad es mayor a temperaturas más altas. Si el Ti en el arrabio se acerca a la saturación y la temperatura de la cara caliente del refractario en regiones erosionadas, grietas y poros es menor que la temperatura del arrabio, entonces el Ti se precipita como Ti(C,N). La técnica tiene más probabilidad de éxito a tasas de adición más altas, pero hay otros factores que pueden interferir con este mecanismo básico, incluyendo el estado térmico del hogar, la química metal/escoria y las características de flujo de líquidos.
Las adiciones de TiO₂ se realizan normalmente en conjunto con otras acciones correctivas, como reducir la productividad, cerrar toberas y mejorar la intensidad de refrigeración del hogar. Por tanto, el efecto directo de la adición de TiO₂ a menudo es difícil de determinar. Es esencial realizar balances de Ti regulares y precisos para evaluar la técnica y modificar la operación para fomentar la retención de Ti. El efecto de adiciones a alta tasa incluso puede tener un efecto perjudicial en la operación del horno, negando cualquier beneficio.
La adición de TiO₂ para la protección del hogar normalmente debe considerarse como parte de un plan de protección del hogar, no de forma aislada.
Monitoreo
La distribución de la carga debe monitorearse regularmente para asegurar la protección de la pared y un AH estable y bien impulsado. Cambios en los parámetros operativos, por ejemplo, cambios en la tasa de inyección de hidrocarburos por toberas o volumen de aire, pueden necesitar ajustes en la distribución de la carga. El efecto de la distribución de la carga se monitorea usualmente con diversas sondas e instrumentos.
Para maximizar la vida de la campaña, es necesario que el equipo de carga sea capaz de controlar con precisión la distribución de la carga. También es necesario instalar instrumentación adecuada para monitorear comprehensivamente la operación del AH, de modo que la distribución de la carga se cambie y evalúe de manera controlada y técnica.
Instrumentación y control
La alerta temprana de áreas problemáticas en el hogar es vital para maximizar la vida de la campaña, y los termopares ubicados en la pared lateral del hogar y en la base del hogar son absolutamente necesarios para monitorear el desgaste del hogar. Prácticas operativas revisadas y acciones para proteger el hogar deben tomarse como resultado del aumento de las temperaturas del hogar. Las temperaturas de la base y la pared lateral del hogar también pueden dar una indicación del flujo de líquidos en el hogar, un factor importante en el desgaste del hogar.
Las temperaturas registradas por los termopares son influenciadas solo por un área pequeña alrededor del termopar. Por tanto, es vital ubicar los termopares en las áreas críticas de desgaste. Áreas importantes son debajo de las luces de colada y alrededor de la base de las paredes laterales, donde normalmente se encuentra el patrón de desgaste llamado "pie de elefante". Se debe instalar un número adecuado de termopares, en la mejor distribución para dar la cobertura más completa posible. En varias ubicaciones, los termopares pueden posicionarse en dos o tres profundidades diferentes para permitir el cálculo del perfil térmico en el refractario y, por tanto, el espesor del refractario residual.
El movimiento de bloques de carbono puede pellizcar los termopares de la base del hogar, causando uniones calientes falsas o fallo total. Estos problemas pueden superarse instalando los termopares en vainas. Los termopares también deben posicionarse alrededor de las luces de colada, para monitorear las condiciones y operación de la luz de colada.
Termopares adicionales a menudo se añaden a mitad de campaña en áreas de desgaste refractario conocido, para dar una imagen más localizada de problemas en desarrollo. Del mismo modo, a menudo se añaden termopares a áreas reparadas para monitorear la reparación.
Monitoreo de la refrigeración del hogar
El flujo de calor en la base del hogar o en la refrigeración de soplete (stave) puede determinarse a partir de las tasas de flujo de agua y la diferencia entre la temperatura de entrada y salida del agua, usando termómetros de resistencia. Solo puede usarse para dar una indicación del desgaste promedio del hogar. Es particularmente aplicable en las etapas finales de una campaña, tras el deterioro de los termopares. Monitorear tendencias a largo plazo en la temperatura del agua de refrigeración del hogar puede dar una indicación de la eficiencia del sistema de refrigeración.
Condiciones de la pared del horno
Las condiciones del proceso en la pared del horno son vitales para la vida de la campaña. Las paredes no deben someterse a altas cargas térmicas por una cantidad excesiva de gas ascendiendo en la pared o por la incidencia de la zona de fusión en la pared, lo que resulta en un deterioro rápido del refractario y desgaste de los elementos de refrigeración. Por otro lado, las paredes no deben estar tan inactivas que se permitan formarse grandes acreciones en ellas, lo que impide un descenso suave de la carga, el control de la distribución de la carga y una operación estable del AH. Para monitorear las condiciones de la pared se usan diversos métodos.
El método común de monitoreo de las paredes es usando termopares en la pared, posicionados en la albañilería, con las puntas a una corta distancia de la cara caliente para dar una buena respuesta térmica. La actividad de la pared se monitorea desde el nivel de temperatura y las fluctuaciones.
Debe haber una buena cobertura de termopares tanto vertical como circunferencialmente para monitorear las paredes adecuadamente. Típicamente se usan siete niveles de termopares, cada uno con ocho posiciones circunferenciales. Con un gran número de termopares, es difícil para el operador monitorear la variación de todos. Al usar las temperaturas en muchos puntos, normalmente se genera un mapa isotérmico, identificando regiones de temperaturas altas o bajas que se relacionan con desgaste refractario, operación asimétrica o formación de acreciones. El comportamiento dinámico de la temperatura también se utiliza para predecir la formación o pérdida y extensión de una acreción.
Termopares de garganta o de piel (skin) a menudo se instalan alrededor de la periferia, justo debajo del blindaje fijo de la garganta. Las puntas de los termopares se instalan a nivel con la cara caliente del refractario, para registrar la temperatura del gas. Estos dan una medida directa del flujo de gas en la pared y generalmente no se ven afectados por la deposición de material, a diferencia de los termopares en la pared más abajo en el shaft.
Sondas de medición radial (Radial measuring probes)
El uso de sondas retráctiles es una de las técnicas importantes para monitorear y optimizar la distribución de la carga, y por tanto la vida de la campaña. Tales sondas son el único método para medir la variación en las características operativas a lo largo del radio del horno, en contraposición a depender únicamente de mediciones en la pared. Esencialmente son de dos tipos: (i) sobrecarga (overburden), y (ii) subcarga (underburden).
Las sondas sobrecarga tienen varias funciones. El tipo más simple suele ser fijo, refrigerado por agua, y mide el perfil radial o diametral de temperatura del gas de tope y, en algunos casos, el análisis de gas. La mayoría de las sondas retráctiles miden el perfil de capas de la línea de carga y pueden ser de tipo mecánico, donde se baja un peso a la línea de carga, o de tipo sin contacto, usando radar, microondas, láseres, etc.
La velocidad del gas de tope también puede determinarse físicamente para medir la cantidad de flujo de gas, y el análisis y medición de temperatura del gas de tope se realiza frecuentemente junto con otras funciones. Las sondas también se usan para determinar la trayectoria del material fuera de la tolva giratoria o la garganta móvil blindada, para la calibración de modelos predictivos de distribución de carga y para determinar el efecto del desgaste de la tolva de carga.
Las sondas subcarga, o en-carga, muestrean gas y miden temperatura en varias posiciones radiales. Generalmente se posicionan en el shaft superior, típicamente 3 m a 6 m debajo de la línea de carga. Estas sondas son generalmente de dos tipos. El tipo consumible, típicamente de 50 mm de diámetro, se dobla con la carga descendente y se endereza al retirarse para su reutilización posterior.
Dado que el gas de tope debe pasar de la línea de carga hacia uno de los cuatro downcomers, el patrón de flujo de gas comienza a distorsionarse cerca de la línea de carga. Ocurre un gran grado de mezcla de gas sobre la carga, y las sondas sobrecarga deben posicionarse cerca de la línea de carga, y preferiblemente inclinadas, para dar perfiles aceptables de temperatura y gas. Las sondas subcarga del shaft superior son más sensibles y dan resultados superiores a las sondas sobrecarga. Además, las sondas sobrecarga fijas pueden ser bastante grandes y, dependiendo de la altura de la línea de carga, pueden crear una "sombra" y distorsionar la distribución de la carga debajo de ellas, lo que puede dar resultados no representativos.
Las sondas, especialmente las subcarga, son herramientas esenciales para prolongar la vida de la campaña del AH.
Modelos del hogar (Hearth models)
En años recientes, con el aumento de la capacidad de cómputo disponible, se han desarrollado muchas técnicas matemáticas y numéricas para predecir la erosión del hogar del AH y el flujo de líquidos en el hogar.
El desgaste del revestimiento del hogar puede calcularse mediante modelo matemático, usando mediciones de temperatura de termopares incrustados en la base y pared lateral del hogar. Para que esta técnica sea precisa, se requiere una buena cobertura de termopares y su profundidad de inserción debe conocerse con precisión, junto con las propiedades térmicas y la geometría del revestimiento. La precisión también puede verse afectada por parámetros que pueden cambiar con el tiempo, como la conductividad del relleno (ramming), el contacto térmico entre hiladas de albañilería y el desarrollo de una zona frágil en el refractario, que puede cambiar significativamente su conductividad.
Aunque las temperaturas del hogar por sí solas dan una indicación directa del desgaste del hogar, este tipo de modelo combina información de los termopares, a diferentes distancias de la cara caliente, para predecir con mayor precisión la extensión del desgaste y las capas solidificadas.
La medición directa del desgaste del revestimiento del hogar es difícil e indeseable, ya que requiere perforaciones de prueba y sensores incrustados a través de todo el espesor del refractario.
Inteligencia Artificial
El proceso del alto horno es complejo, con un gran número de variables de proceso. Los hornos modernos, bien instrumentados, tienen cientos de sensores que deben ser monitoreados por un número decreciente de operadores. En consecuencia, se están desarrollando sistemas computarizados para procesar la información primaria disponible y dar asesoramiento secundario a los operadores. Esto se basa en un conjunto de reglas operativas, análisis estadístico de datos, identificación de tendencias que se comparan con datos históricos y uso de técnicas inteligentes como lógica difusa y redes neuronales. El objetivo de estos sistemas es predecir desviaciones de la operación estable y cuantificar el cambio en los parámetros de control requeridos para minimizar las desviaciones en producción y calidad. Esto resulta en una operación del AH más estable, evitando problemas operativos mayores como descenso errático de la carga y condiciones de enfriamiento (chilled conditions), que es un requisito primario para una vida de campaña larga.
Sensores en la parte superior del horno (Furnace top sensors)
Desde finales de la década de 1970, muchos AH han sido equipados con cámaras infrarrojas que miran a través de ventanas en el cono superior, para medir el perfil de temperatura de la línea de carga. Esta técnica supera algunas desventajas de las sondas de temperatura sobrecarga fijas. La carga que cae no se dispersa como con las sondas, lo que conduce a una distribución de carga más simétrica, y al medir la temperatura del material se evitan los efectos de la distancia línea de carga-sonda, que pueden resultar en mezcla de gas y desensibilizan el perfil de temperatura. Un beneficio adicional es que se puede observar la rotación de la tolva de distribución en el horno. Sin embargo, estos sistemas son caros, difíciles de mantener y experimentan problemas para mantener la ventana de visión limpia, debido al gas de tope húmedo y polvoriento. Se han experimentado problemas con el polvo en el gas de tope que también afecta la distribución de temperatura. Por tanto, estas cámaras no son un equipamiento estándar y muchos operadores las han abandonado a favor de sondas radiales.
Algunos hornos están equipados con sistemas de medición de perfil de línea de carga sin contacto instalados en el cono superior del horno. Estos sistemas reemplazan efectivamente a una sonda sobrecarga retráctil y, aunque son caros, tienen la ventaja de medir sobre una mayor proporción de la línea de carga que el único radio de una sonda.
Termografía
El uso de cámaras de imágenes térmicas para detectar puntos calientes en la carcasa del horno, sistema de gas de tope, existencias de tobera (tuyere stocks), estufas (stoves), aire caliente y colectores principales (bustle mains) y otra planta auxiliar, es importante. No solo permite la detección temprana de áreas problemáticas y su rectificación sistemática, sino que también ayuda a prevenir fallos catastróficos, en los que el AH debe sacarse fuera de soplado de manera repentina e incontrolada, seguida de una recuperación a menudo difícil, lo que tendría un efecto perjudicial en la vida de la campaña.
Detección de fugas (Leak detection)
Un sistema eficiente de detección de fugas de agua en el AH desde toberas y otros elementos de refrigeración es esencial. Las fugas de agua no detectadas pueden enfriar el horno, resultando en operación errática y recuperación difícil de condiciones de enfriamiento. La fuga de agua afecta directamente la vida de la campaña del AH si daña los refractarios. Las fugas de agua en regiones inferiores y más calientes del AH, que están revestidas con materiales carbonosos, inevitablemente resultan en oxidación de los refractarios. Los agujeros de rata (rat holes) en los refractarios del hogar pueden resultar, lo que puede llevar a roturas (breakouts). La fuga de agua también puede resultar en problemas de luz de colada que pueden interrumpir las operaciones.
Los sistemas de detección de fugas en toberas se usan a menudo. Un sistema de detección de fugas incorpora un sistema de medidores de flujo magnéticos con análisis computarizado de flujos diferenciales. Otro sistema de detección de fugas usa un sistema de agua en circuito cerrado presurizado que incorpora tanques de reposición con la frecuencia de reposición indicando la gravedad de una fuga. Otros sistemas implican observación de burbujas de gas o contenido de CO disuelto en el agua, mediciones de presión diferencial, etc.
Un buen sistema de detección de fugas a menudo advierte al operador de una fuga de agua en sus etapas iniciales, antes de que se requiera un fuera de soplado inmediato. Esto da la oportunidad de aislar el elemento con fuga antes de que el horno sea sacado fuera de soplado de manera controlada, con reducción de inyección de hidrocarburos por toberas y ajustes en la relación mineral/coque, minimizando así los efectos perjudiciales resultantes de la posterior parada.
Mantenimiento de la planta (Plant maintenance)
Todo el trabajo de mantenimiento posible debe realizarse durante la producción, reduciendo así el tiempo fuera de soplado necesario. Para minimizar la duración de una parada planificada, una buena planificación y preparación previa son necesarias. Aunque estos factores son obvios para la economía y para maximizar la producción de la planta, su efecto a largo plazo en la vida del horno no siempre se considera.
Los preparativos siempre deben estar en marcha para que el mantenimiento se realice si el horno sale fuera de soplado imprevisto por otras razones. Por ejemplo, si el horno está fuera para un cambio de tobera, puede ser posible realizar trabajo en el sistema de carga. Si el horno está fuera de soplado por problemas en la acería, entonces puede ser posible realizar un mantenimiento más extenso. De esta manera, el número total de paradas durante una campaña del AH puede reducirse y su duración minimizarse.
Un mantenimiento efectivo reduce el número de averías que resultan en paradas no planificadas. Esto implica mantenimiento de rutina, inspecciones regulares, verificación periódica de instrumentación importante, y monitoreo de condición, por ejemplo, vibración y monitoreo térmico. Esto es más importante en etapas finales de una campaña, ya que el equipo auxiliar envejece y se vuelve menos confiable.
De manera similar, técnicas mejoradas de mantenimiento de la casa de colada pueden reducir el tiempo fuera de soplado, por ejemplo, la extensión de la vida del canal de hierro principal en un AH de una sola luz de colada reduce el tiempo de inactividad.
Períodos fuera de soplado (Off blast periods)
El número de períodos fuera de soplado, principalmente los no planificados, tiene un efecto importante en la vida de la campaña en términos de producción por unidad de volumen, que se reduce desproporcionadamente al porcentaje de tiempo de inactividad. El daño en la pared puede resultar de un mayor grado de trabajo de la pared en los volúmenes de aire más bajos encontrados al salir y entrar en soplado, enfriamiento y recalentamiento de los refractarios o operación errática durante la recuperación de la parada.
Algunos operadores de AH indican que los períodos fuera de soplado "descansan" el hogar y permiten que se forme o engrose un cráneo protector. De hecho, sacar el AH fuera de soplado es a menudo un procedimiento de emergencia, en etapas finales de la campaña, cuando se detectan altas temperaturas dentro del refractario del hogar.
Paradas cortas (Short stoppages)
Para paradas planificadas, se puede cargar coque adicional varias horas antes, para compensar las condiciones de aire reducido y las pérdidas de calor durante el período de parada. Este coque extra en las regiones inferiores del AH asiste una recuperación suave de la parada. Es usual disminuir o eliminar la inyección de hidrocarburos por toberas para una parada.
En tasas de inyección altas, hay una proporción mucho menor de coque en el AH, que es consecuentemente menos permeable y esto puede dificultar la recuperación de la parada. Además, en tasas de inyección altas, el AH es notablemente deficiente en combustible durante la recuperación hasta que se reanuda la inyección. Esto puede no ocurrir hasta que el volumen de aire haya alcanzado aproximadamente la mitad de su tasa completa, cuando se forma una zona de combustión adecuada y el inyectante puede consumirse de forma segura. En caso de problemas operativos para establecer condiciones de zona de combustión y volver al nivel de aire en el que la inyección es posible, puede resultar en condiciones frías o bloqueos de tobera con escoria y el AH es deficiente en combustible en un momento en que se necesita combustible adicional.
Además de la compensación de la relación mineral/coque, un cambio de carga es generalmente deseable para un período de parada. Los componentes de menor tamaño de la carga deben eliminarse de la carga para promover la permeabilidad tras la parada. Los altos niveles de minerales titaníferos también deben reducirse para evitar problemas a temperaturas más bajas de arrabio después de la parada. La proporción de componentes de carga que se deterioran cuando están a altas temperaturas durante un período prolongado, como minerales propensos a decrepitación, deben reducirse en una carga de parada. Además, puede cargarse una carga más ácida para compensar un mayor contenido de Si en el arrabio durante la recuperación del apagado.
Durante una parada, otros factores perjudiciales pueden ocurrir que afectan el retorno a la operación a pleno aire. Por ejemplo, esto puede incluir: (i) períodos prolongados a volumen de aire reducido para colar el horno en seco antes del fuera de soplado, (ii) un período de parada prolongado por diversas razones, (iii) fuga de agua en el AH durante el apagado, y (iv) problemas durante la recuperación que pueden requerir varios fuera de soplado (pueden ser para rectificar fugas de aire o fallos de carga, etc.). Bajo tales circunstancias, las condiciones operativas indeseables se extienden y el coque adicional cargado puede no ser adecuado, llevando a una recuperación menos suave de la parada.
Para asegurar una operación suave y minimizar el efecto de una parada en la vida del AH, algunos operadores creen en un arranque lento después de una parada planificada. Un típico de esto es controlar la producción al 90 % el día antes de una parada y reanudar al 80 %, luego 90 % de producción en los dos días siguientes a la parada. Sin embargo, esto puede no ser aceptable para otros operadores, bajo condiciones donde se necesita alta producción.
Las paradas no planificadas son indeseables y, si es posible, muchos operadores de AH intentan retrasar sacar el AH fuera de soplado el tiempo suficiente para permitir que una carga compensada descienda al nivel del bosh. Generalmente se intenta colar el AH lo más seco posible, para evitar que la escoria vuelva a las toberas y tubos de soplado, que pueden congelarse y prolongar aún más la parada. Esto también da tiempo para preparar el trabajo de reparación a realizar y minimizar el tiempo fuera de soplado. Para compensar el calor perdido debido a una parada no planificada, la inyección de hidrocarburos por toberas generalmente se aumenta después de volver a soplar, siempre que no esté ya en su nivel máximo.
Las paradas de producción también pueden ocurrir debido a problemas en la acería o durante períodos de baja demanda. Estas ocurrencias deben coordinarse para obtener aviso previo siempre que sea posible, y dar la opción de una carga compensada. La máquina de colada de lingotes (PCM), la flota de cucharones torpedo o los mezcladores de la acería deben usarse como búfer para paradas cortas. En ciertas circunstancias, cuando hay un aviso previo mínimo de un apagado, el AH no está seco y hay poca capacidad de cucharones vacíos, y no hay PCM disponible, es preferible desechar el arrabio.
Las técnicas de proyección en pila (stack spray) para la reparación de refractarios de pared han avanzado, permitiendo que las paredes sean proyectadas (gunned) en una parada relativamente corta, soplando la carga hacia abajo a un nivel bajo. Aunque esto permite cargar una gran cantidad de coque en los niveles inferiores del horno para ayudar al arranque, a menudo hay dificultad debido a la cantidad de refractario rebotado que cae en el horno. El arranque es más fácil si se usa un material de bajo rebote y el AH se sopla hasta el nivel de tobera, permitiendo que el material rebotado sea rastrillado del horno. Esto puede lograrse más eficazmente mediante el uso de láminas de chapa corrugada en forma de T, insertadas enrolladas a través de las aberturas del enfriador de tobera. La química de la carga de arranque (blow-in) también debe ajustarse para dar una química de escoria que permita fundir el material rebotado residual.
Hay diferencia de opinión sobre si los flujos de agua de refrigeración deben disminuirse para paradas de más de una duración dada. Algunos operadores prefieren flujos reducidos para mantener las temperaturas del refractario. La mayoría prefieren el agua de refrigeración del hogar a pleno flujo para promover un cráneo protector más grueso, mientras que otros que reducen el flujo sugieren que, al remover menos calor, asiste un arranque suave.
Otro factor que afecta la recuperación de una parada es la remoción de una acreción de las paredes del AH, resultante del trabajo adicional de la pared y el descenso errático de la carga. Esto puede resultar en condiciones de enfriamiento en un momento en que son menos deseables. Si se sabe que se ha formado una acreción, es deseable intentar eliminarla antes de una parada larga. Un buen sistema de monitoreo de acreciones proporciona aviso inmediato en caso de su ocurrencia, para permitir compensación térmica lo antes posible.
Paradas largas (Long stoppages)
Dependiendo de la duración de la parada, el AH puede llenarse con una capa de coque en blanco (coke blank) y una carga de bajo mineral/coque, o la carga puede soplarse hacia abajo hasta el nivel de tobera. Para paradas de varias semanas o más, la salamandra debe ser colada. Si no se hace, no solo se necesitará una cantidad considerable de calor de proceso durante la recuperación para fundirla, sino que se expandirá mientras aún está sólida y creará tensiones indebidas en los refractarios del hogar y el cascarón, acortando su vida. Esto es aún más importante en aquellos AH donde la profundidad del sump se ha aumentado para reducir el flujo periférico de hierro en el hogar. Es deseable monitorear estas tensiones con extensómetros (strain gauges) unidos a la chaqueta del hogar, y desarrollar procedimientos para minimizar tales tensiones.
Para recuperarse de paradas más largas, cuando el AH está en condición fría, es necesario "calentar el hogar y establecer un enlace temprano entre la luz de colada y las toberas para permitir que los líquidos sean removidos. Esto puede hacerse mediante el uso de un tubo de aire en la luz de colada o el uso de una lanza oxi-combustible. Es importante prevenir que el oxígeno, entrando en la luz de colada, dañe el carbono del hogar, lo que puede acortar directamente la vida de la campaña. La recuperación de condiciones de hogar enfriado, tras una gran entrada de agua durante una parada de mantenimiento rutinaria, se ha reportado que resultó en severa erosión del hogar. La recuperación de apagados largos, con una gran cantidad de metal sólido en el hogar y un hombre muerto impermeable, puede resultar en un flujo periférico excesivo en el hogar con erosión acelerada de la pared lateral del hogar.
Reglas de producción (Production rules)
Al ser un proceso continuo, el AH es operado por varios operadores diferentes que, sin un conjunto de reglas para operar, reaccionarían de manera diferente a una situación dada. Las acciones individuales tomadas pueden no ser la correcta y, como resultado, el proceso puede ser más variable que si se tomara la acción ideal. La mayoría de los AH se operan, por tanto, según procedimientos establecidos que se han desarrollado y mejorado a partir de la experiencia. Estas reglas cubren un área amplia, incluyendo procedimientos prácticos y control de proceso.
Para maximizar la estabilidad del AH, es necesario controlar con precisión tanto el estado térmico como la aerodinámica del horno. Las acerías usualmente idean sus propias reglas para controlar el estado térmico, que generalmente involucran el Si y la temperatura del arrabio como indicadores, con el uso de análisis de gas de tope y cálculo de la cantidad de calor disponible en el AH para la reducción de sílice y para sobrecalentar los productos líquidos. El control del estado térmico se realiza usualmente por ajuste de condiciones en la tobera o por pequeños cambios en la cantidad de coque cargado. La aerodinámica del horno se monitorea por reglas relacionadas con las caídas de presión del horno y las tasas de descenso de la carga, con ajuste al volumen de aire, distribución de la carga o propiedades de la carga para lograr estabilidad.
Las reglas operativas también son necesarias para operaciones no rutinarias, donde el daño al AH puede resultar de procedimientos incorrectos, por ejemplo, en la recuperación de condiciones de hogar enfriado, donde puede ocurrir daño a los refractarios.
Reglas específicas para prolongar la vida del AH
Muchos operadores tienen un conjunto específico de prácticas operativas para la prolongación de la vida de la campaña, que están en vigor para minimizar el daño o prevenir un mayor deterioro del AH. Como el hogar es la región crítica del AH que no puede repararse sin una parada larga, estas reglas o planes de acción a menudo se relacionan con las condiciones del hogar. Típicamente, las acciones se definen según las temperaturas del hogar o el espesor del refractario.
Proceso de manufactura
- Escoria de alto horno: esencial para una operación óptima del horno
- Consideraciones Clave en el Diseño de Altos Hornos y sus Equipos Auxiliares
- Automatización, medición y control de alto horno: soluciones de alto rendimiento
- Horno de Inducción para Acería: Tecnología Eficiente de Fusión Eléctrica
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- Optimización de la Productividad del Alto Horno: Parámetros y Estrategias Clave
- Optimización de Operaciones en Alto Horno con Escoria de Alta Alúmina
- Prevención de irregularidades en la operación del alto horno: Estrategias probadas
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Reducción de Emisiones de CO₂ en la Ferropreparación por Alto Horno