



Horno de Inducción para Acería: Tecnología Eficiente de Fusión Eléctrica
El horno de inducción (HI) es un tipo de horno para acería que utiliza energía eléctrica. La acería por HI es uno de los dos procesos siderúrgicos eléctricos; el otro usa horno de arco eléctrico (HAE). Aunque los HI se usan desde hace tiempo, la producción de acero dulce por HI es relativamente reciente.
Principio de fusión
Una fuente de alto voltaje en la bobina primaria induce bajo voltaje y alta corriente en el metal (bobina secundaria). El HI aprovecha el calor generado por corrientes de Foucault (parásitas) creadas por un campo alterno de alta frecuencia. El campo magnético alterno induce potentes corrientes de Foucault en la carga, calentándola muy rápido.
Historia
- Principio de inducción electromagnética: Michael Faraday.
- Experimentos en Europa: De Ferranti, finales de 1870.
- Primera patente para fundición de metales: Edward Allen Colby, ~1900.
- Primer uso práctico: Kjellin, Gysinnge (Suecia), 1900.
- Primer acero en HI en EE. UU.: 1907, horno Colby cerca de Filadelfia.
- Primer HI trifásico: Alemania, 1906, Rochling-Rodenhauser.
Tipos de horno de inducción
Horno de inducción de canal
Carcasa de acero revestida de refractario con metal fundido. Unidad de inducción conectada por una garganta: núcleo de hierro en anillo con bobina primaria. Forma un transformador simple donde los bucles de metal fundido son el secundario. El calor genera circulación del metal hacia el pozo principal, creando agitación útil. Usado para aleaciones de bajo punto de fusión, o como unidad de mantenimiento y sobrecalentamiento para aleaciones de alta fusión (hierro fundido). Permite fundir en horario valle en HI sin núcleo y mantener el metal, reduciendo costes por demanda punta. No se usa generalmente para acería.
Horno de inducción sin núcleo (coreless)
Construcción simple: recipiente refractario y bobina circundante soportada por bastidor de acero. Corriente alterna en la bobina crea campo electromagnético que induce corrientes de Foucault en la carga. La carga se calienta por efecto Joule y funde.
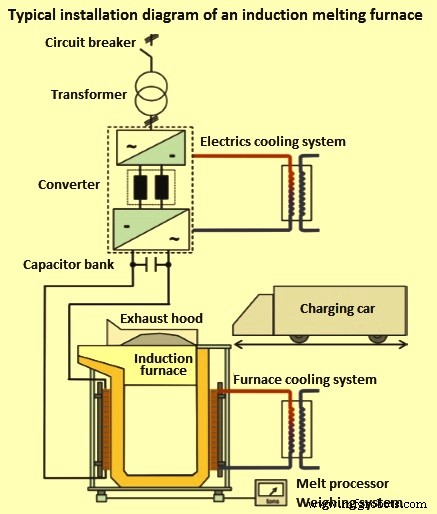
Componentes principales: crisol, unidad de alimentación (transformador, inversor, banco de condensadores), sistema de carga, refrigeración de alimentación y bobina, control de proceso, extracción de humos.
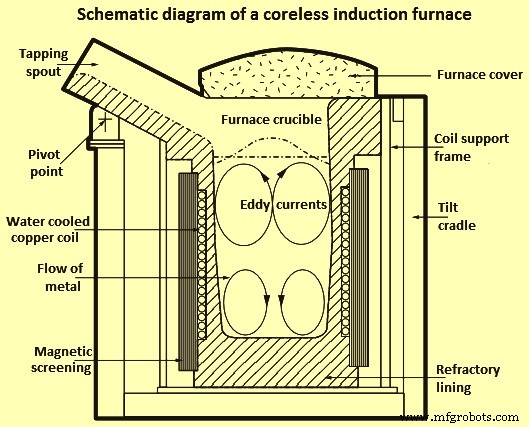
El corazón es la bobina: tubo de cobre hueco, alta conductividad, enrollado en hélice. Forma contenida en carcasa de acero con apantallamiento magnético para evitar calentamiento del soporte. Refrigerada por agua recirculada con torre de refrigeración. Carcasa sobre muñones para volcadura y colada. Crisol formado por apisonado de refractario granular entre bobina y molde interno hueco que se funde en la primera calentada dejando revestimiento sinterizado.
Dos sistemas eléctricos separados: uno para refrigeración, volcadura e instrumentación; otro para potencia de la bobina de inducción. Alimentación trifásica, alto voltaje y amperaje. Unidad de potencia convierte voltaje y frecuencia de red a los requeridos. Frecuencias: 50 Hz (red) a 10.000 Hz (alta frecuencia). Mayor frecuencia → mayor potencia máxima para capacidad dada y menor turbulencia inducida.
Agitación del baño
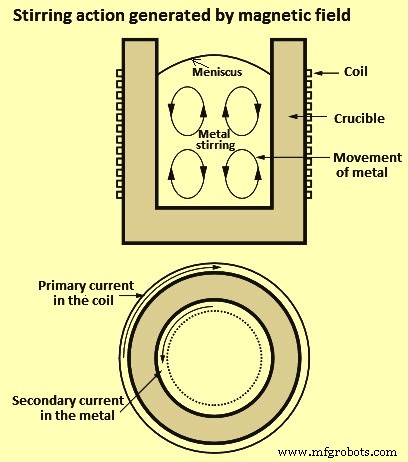
Al fundirse la carga, la interacción del campo magnético y corrientes eléctricas en la bobina produce agitación en el metal fundido (Fig. 2). El metal sube en el centro formando el menisco característico. Grado de agitación influido por potencia, frecuencia, geometría de bobina, densidad y viscosidad del metal. Importante para homogeneizar temperatura y composición, mezclar aleaciones y fundir virutas. Agitación excesiva aumenta captura de gases, desgaste del revestimiento y oxidación de aleaciones.
Ideal para refundir y alear por alto control de temperatura y química, y buena circulación del baño por corriente inducida. Al fundirse la carga por calor generado internamente, no hay emisiones típicas de otros hornos.
Mecanismo de agitación del baño
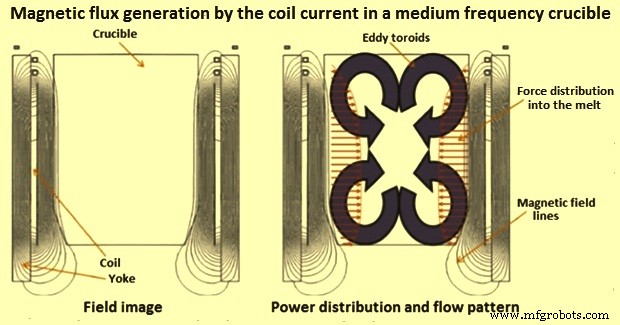
Corrientes de Foucault e inducción magnética crean fuerzas electromagnéticas radiales que empujan el baño hacia adentro contra la pared. La gravedad opone resistencia → se forma cúpula (menisco) en superficie. Además, flujo en forma de dos toroides de Foucault con giros opuestos, porque la presión radial máxima ocurre a media altura de la bobina por fuga de campo en los extremos. Distribución de potencia y patrón de flujo en Fig. 4.
La agitación inductiva logra: homogeneización de temperatura y composición; agitación de materiales de carga; condiciones óptimas de transferencia de calor para fundición.
Potencia a la bobina: transformador, inversor de frecuencia, banco de condensadores (compensa potencia reactiva). Arranque por rampa temporal evita parpadeos y picos de corriente en red. Corriente del inversor oscila en frecuencia de resonancia (60–110 % nominal), permitiendo regulación de carga simple y constante.
Pérdidas energéticas
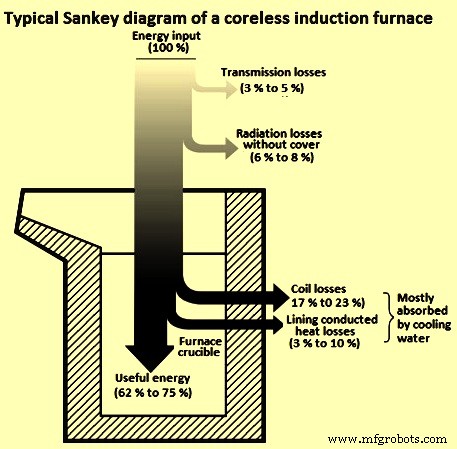
Energía teórica para calentar 1 t de acero a 1500 °C: ~396 kWh. En la práctica, pérdidas elevan consumo específico >500 kWh/t. Pérdidas: térmicas del horno, bobina, banco de condensadores, convertidor, transformador principal. 20–33 % absorbido por agua de refrigeración.
HI típico: pérdidas 100–130 kWh/t; eficiencia 62–75 %. Con nuevos desarrollos (bobinas eficientes, nuevos refractarios, reducción de pérdidas en convertidor/transformador, equipos de última generación): pérdidas 60–90 kWh/t; eficiencia 81–87 %.
Operación eficiente del HI sin núcleo
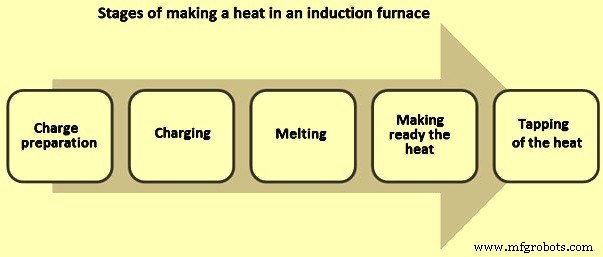
Depende de buenas prácticas operativas. Etapas de una calentada en Fig. 6.
Preparación y carga de la carga
- Pesar materias primas y tenerlas cerca del horno antes de iniciar.
- Carga libre de arena, tierra, aceite/grasa. Chatarra oxidada tarda más y tiene menos metal por carga.
- Cada 1 % de escoria a 1500 °C = pérdida de 10 kWh/t.
- Peso exacto de ferroaleaciones listo (caras, reducen desperdicio y tiempo).
- Tamaño máx. de pieza: 1/3 del diámetro del crisol (evita puentes).
- Cada carga ~10 % del volumen del crisol.
- Sin bordes afilados (dañan revestimiento).
- No cargar más allá del nivel de bobina (capacidad del horno). A medida que el revestimiento se desgasta, la carga puede aumentar ligeramente.
- Secuencia: piezas grandes primero, luego pequeñas, huecos rellenados con virutas.
- Controlar chatarra en balas y virutas sueltas.
- Secadores/precalentadores de carga: eliminar humedad, precalentar, quitar aceite/grasa. Evitar chatarra húmeda (riesgo explosión).
Fundición y preparación de la calentada
- Siempre operar a plena potencia: reduce duración de ciclo y mejora eficiencia energética.
- Cubierta del horno: reduce pérdidas por radiación sustancialmente.
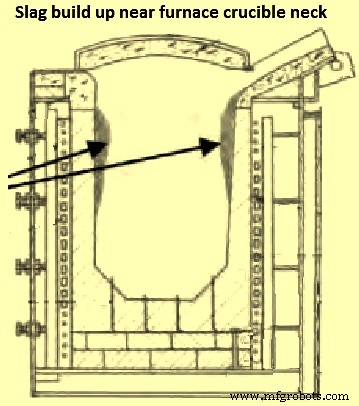
- Evitar acumulación de escoria en paredes (Fig. 7). Típica cerca del cuello, sobre nivel de bobina donde agitación es menor.
- Flux para desescoriar: consumo típico <1 kg/t acero.
- Herramientas adecuadas: cabeza plana mejor que barra/varilla; más eficaz y rápido.
- Control de proceso por procesador de fundición: reduce interrupciones 2–4 min.
- Laboratorio espectral cerca de acería: evita esperas por análisis químico.
- Evitar sobrecalentamiento innecesario: +50 °C aumenta consumo específico 25 kWh/t.
Vaciado de la calentada
- Distribución de planta determina distancia de acero líquido en cucharón y caída de T.
- Tamaño de cucharón optimizado: minimizar pérdidas de calor y vaciar horno en menor tiempo.
- Sincronizar fundición con colada continua. Acero líquido no debe esperar en horno.
- Precalentador de cucharón: evitar caída de T. Usar acero líquido para precalentar es intensivo en energía y caro.
- Mínimo acero residual en cucharón.
- Compuesto de cobertura de cucharón: minimizar pérdida de T por radiación en superficie.
Producción de acero dulce por HI
Gran tonelaje mundial por ruta HI. Química del producto final controlada. Análisis químico de todas las entradas para decidir mezcla de carga. Tras 50 % de carga, muestra de baño para análisis. Si alto C, S, P → aumentar hierro esponja. Muestra final al 80 % de fundición: bajo C → aumentar hierro fundido/hierro de carga. Si y Mn oxidados por óxido de hierro del hierro esponja. S y P diluidos por hierro esponja. Elementos traza controlados por uso de hierro esponja.
Monitoreo de parámetros y análisis de datos
- Monitorización energética: primer paso para ahorro. Medidor energético dedicado al horno.
- Consumo por calentada: analizar correlación con datos de producción → consumo específico diario.
- Estudiar picos/valles en datos junto con T de vaciado y cantidad de metal.
- Monitorizar T de agua refrigeración bobina/panel y caudal. Panel: revisión semanal, limpieza mensual.
- Almacenamiento eficaz de materias primas: chatarra en suelo de tierra → polvo y humedad.
Revestimiento del horno de inducción
Parte crítica: rendimiento del horno ligado directamente al de su revestimiento. Revestimiento bien ejecutado y estabilizado → operación suave, rendimiento óptimo, buen control de reacciones metalúrgicas. Práctica óptima depende de capacidad/diseño del horno, práctica operativa, producción.
Aspectos clave para rendimiento consistente:
- Grado y calidad adecuados del material de revestimiento.
- Práctica de revestimiento cuidadosa y sistemática.
- Consistencia en condiciones de trabajo.
Selección de refractario según: tipo/tamaño de horno, tipo de acero, T de fundición, tipo/composición de escoria. Tres tipos de masas de apisonado: ácidas, básicas, neutras. Escoria ácida → revestimiento SiO₂. Escoria básica (alto índice basicidad) → magnesita (MgO). Refractario neutro: nueva tendencia; mezcla de alúmina (Al₂O₃) y MgO sinterizado según granulometría determinada.
Espesor de revestimiento (fondo/paredes) no debe aumentarse: reduce capacidad y aumenta consumo energético. No enfriar horno muy lentamente. Enfriamiento forzado por aire genera grietas menos profundas → arranque en frío más rápido. Ciclo de arranque en frío ideal ≤120 % del ciclo normal. Cemento de bobina: liso, línea recta, 3–5 mm. Cada capa de apisonado ≤50 mm; mejor compactación con capas finas.
Comparación con proceso HAE
HI vs HAE: (i) recipiente alto y estrecho (gran relación h/d), (ii) pared de crisol delgada, (iii) T de escoria baja, (iv) agitación potente del baño.
| Nº | Parámetro | Unidad | HI | HAE |
|---|---|---|---|---|
| 1 | Energía eléctrica | kWh/t | 540–550 | 490–510 |
| 2 | Refractario | kg/t | 3,4–3,6 | 4,1–4,2 |
| 3 | Electrodos | kg/t | Ninguno | 2,4–2,6 |
| 4 | Oxígeno | Nm³/t | Ninguno | 15–25 |
| 5 | Fundente | kg/t | Ninguno | 25–28 |
| 6 | Generación de polvo | kg/t | 1–2 | 5–10 |
| 7 | Nivel de ruido | dB(A) | 82–86 | 90–100 |
| 8 | Generación de escoria | kg/t | 11–15 | 60–70 |
| 9 | Pérdidas de fundición | % | 1–2 | 7–10 |
| 10 | Descarburación | Limitada por desgaste refractario | Posible por soplado O₂ y reacción escoria | |
| 11 | Desulfuración | |||
| 12 | Desfosforación | |||
| 13 | Suministro eléctrico | Baja carga | Alta carga | |
| Parpadeo (flicker) | Sin perturbación | |||
| 14 | Capacidad del horno | Baja | Alta |
Ventajas del HI sobre HAE: menor exigencia a red eléctrica; proceso más limpio y menor gasto ambiental; mayores rendimientos; menor consumo de ferroaleaciones; coste cero en electrodos; menor inversión capital; menor espacio; adición de elementos de aleación en cualquier momento por agitación del baño; baja carga y sin flicker; automatización sencilla.
Desventajas del HI: (i) espesor mínimo de revestimiento con riesgo de grietas y paradas; (ii) exigencia más estricta en calidad de chatarra; (iii) descarburación, desulfuración, desfosforación limitadas por desgaste refractario; (iv) componente no metálico de carga debe controlarse para limitar volumen de escoria y proteger revestimiento; (v) no hay HI de muy alta capacidad comparables a HAE.
Proceso de manufactura
- Escoria de alto horno: esencial para una operación óptima del horno
- Comprender las inclusiones en el acero: causas, tipos y mitigación en la metalurgia secundaria
- Automatización, medición y control de alto horno: soluciones de alto rendimiento
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Hornos de recalentamiento: Tipos, funciones y aplicaciones industriales
- Optimización de la Productividad del Alto Horno: Parámetros y Estrategias Clave
- Optimización de Operaciones en Alto Horno con Escoria de Alta Alúmina
- La química detrás de la siderurgia en convertidor de oxígeno básico (BOF)
- Optimización de Operaciones en la Casa de Vaciado del Alto Horno para Eficiencia y Confiabilidad
- Optimización del Diseño del Alto Horno para un Rendimiento Superior y Longevidad
- Construye un Motor de Inducción Split-Phase con Capacitor Permanente – Guía Paso a Paso