



Preparación y Carga Efectiva de la Carga del Alto Horno para Operaciones Estables
Preparación y Carga de la Carga del Alto Horno
El alto horno (AH), excepto en su hogar, es esencialmente un conducto para gases y partículas de carga que se mueven en direcciones contracorriente. El requisito básico para una operación estable es mantener una capa de carga en movimiento que no fluctúe excesivamente, formando un flujo de gas estable y una estructura de capa de carga libre de capas mezcladas, aspectos estrechamente relacionados. La estabilidad del flujo de gas depende casi enteramente de la permeabilidad de la carga, determinada por su estructura de empaquetado (tamaño de partícula, distribución granulométrica, proporción de finos) y el comportamiento de descenso de la carga (flujo sólido).
En principio, el proceso del AH es un sistema complejo de flujo 4-fásico (sólidos, gases, líquidos, polvos) en contracorriente, cocorriente y/o cruzado. Las interacciones entre fases son distintas y localizadas en diferentes regiones. Normalmente hay cinco zonas distintas (Figura 1): (i) zona de bultos, (ii) zona cohesiva, (iii) zona activa de coque, (iv) zona de combustión (raceway), y (v) zona muerta (dead-man, región central del hogar). Debido a las diferencias en fases y interacciones, no existe un único patrón de movimiento de carga en todo el volumen del horno.
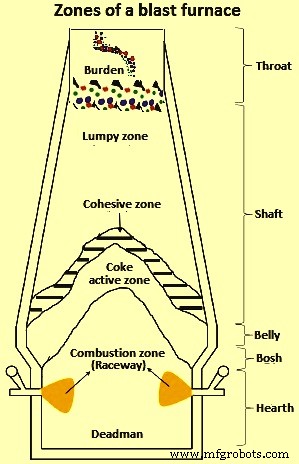
Regiones de Flujo Sólido
Existen cuatro tipos distintos de regiones de flujo sólido: (i) región de flujo pistón (plug flow) con velocidad uniforme de descenso desde la línea de carga hasta justo encima de la zona cohesiva/fundente; (ii) región de flujo estancado (dead-man) – masa discontinua de partículas de coque parcialmente reaccionado en el centro del hogar; (iii) región de flujo parcialmente estancado adyacente al dead-man con movimiento lento de coque parcialmente reaccionado; (iv) región de flujo convergente alrededor del raceway con variación significativa de velocidad de partículas entre zona estancada y pared del horno.
El mecanismo de descenso implica la desaparición de mineral y coque por reacción, fundición y combustión, el movimiento de partículas en la parte superior de la capa de carga y cerca de la pared, y la infiltración de material fino en capa gruesa. Factores que influyen: condición materias primas (tamaño, resistencia, distribución carga – ratio mineral/coque), condición raceway (inyección combustible auxiliar), y perfil pared interna del horno.
Importancia de la Distribución de la Carga
La operación del AH es muy sensible al perfilado, distribución granulométrica y factores que afectan desempeño y productividad. Para operación suave, es esencial optimizar la distribución de materiales sólidos (mineral de hierro, coque, fundentes) en la línea de carga (stock-line). Controlar el estado interno del AH mediante control apropiado de la distribución de carga en la línea de carga.
El material de carga debe cumplir requisitos mecánicos, químicos y térmicos: formar estructura fuerte y permeable para soportar la carga y permitir paso de gas reductor en el shaft. Evitar desintegración temprana ya que los finos perturban el flujo de gas reductor, disminuyendo eficiencia. Por tanto, debe eliminarse la carga de materiales finos.
El descenso de la carga, reacciones químicas, perfiles térmicos y movimiento de líquidos en las zonas debe optimizarse para maximizar productividad y asegurar operación estable. La productividad alta y estable se logra optimizando tanto procesos internos (cambios físicos y reacciones químicas de material cargado) como operaciones periféricas (control exhaustivo de propiedades físico-químicas y distribución de partículas de materias primas). Ambos son funciones superpuestas para el funcionamiento suave del proceso AH que no pueden tratarse aisladamente.
Clasificación de Materiales de Carga como Sólidos a Granel
Materiales de carga (mineral, coque, fundentes) son sólidos a granel (bulk solids) – partículas discretas en contacto. Según clasificación de la Tabla 1, la carga del AH se clasifica como sólido roto/discontinuo.
| Tabla 1: Términos cualitativos para clasificación por tamaño de sólidos a granel | |||
|---|---|---|---|
| Nº | Rango tamaño (mm) | Término típico | |
| Componente | Granel | ||
| 1 | < 0.1 | Partícula | Polvo |
| 2 | 0.1 – 1 | Granulo | Sólido granular |
| 3 | 1 – 3 | Grano | Sólido roto |
| 4 | ≥ 3 | Bulto (Lump) | Sólido roto |
El manejo de sólidos a granel presenta desafíos para mantener homogeneidad. Considerando partículas de mismas propiedades como componentes discretos, la mezcla (intencional o no) resulta inevitablemente en partición natural de componentes – concepto conocido como segregación (desmezcla). Natural o industrialmente, la segregación puede ser benéfica (procesos separación física) o perjudicial (procesos mezcla) según la función prevista.
Aspectos Teóricos del Manejo de Materiales de Carga
Materiales de carga: coque, sinter, pellets, mineral calibrado (CLO), caliza, dolomita, mineral manganeso, cuarzo. El proceso AH es esencialmente sensible a tamaño, distribución y resistencia de materiales. La distribución afecta flujo ascendente de gas, química del proceso, transferencia calor/masa entre fases. La resistencia es crucial porque la carga aumenta al descender, y la integridad se ve comprometida por reacciones químicas a alta T y P, donde abundan atrición y rotura.
El coque AH sirve como material de estructura soporte durante la operación, siendo el único material que desciende al hogar con reacciones de solución parcial. Constituye alta proporción del costo de arrabio. Hay impulso para sustituir coque con fuentes carbónicas baratas: inyección directa de carbón en raceways (PCI – inyección carbón pulverizado). Sin embargo, existe límite teórico de sustitución: AH sin coque adecuado sufre permeabilidad reducida, llevando a ahogamiento (choking) y colgado (hanging), resultando en deslizamiento (slipping) del horno.
La composición de la carga determina variables de proceso: temperaturas de fundición, ablandamiento, parámetros de reducción, afectando producción si distribución no optimizada. Con estas limitaciones, existe necesidad de control apropiado de distribución. Tabla 2 muestra rangos típicos de tamaño.
| Tabla 2: Rango típico de tamaño de materiales de carga AH | |||
|---|---|---|---|
| Nº | Componente material | Tamaño (mm) | |
| Mínimo | Máximo | ||
| 1 | Coque AH | 25 | 50 |
| 2 | Mineral calibrado (CLO) | 10 | 30 |
| 3 | Sinter | 5 | 30 |
| 4 | Pellet mineral hierro | 8 | 20 |
| 5 | Caliza | 10 | 40 |
| 6 | Dolomita | 10 | 40 |
| 7 | Mineral manganeso | 10 | 40 |
| 8 | Cuarzo | 10 | 40 |
| 9 | Coque nut (nut coke) | 10 | 25 |
Comportamiento de Flujo y Manejo de Materiales a Granel
La comprensión fundamental del comportamiento y flujo de materiales a granel sigue siendo inadecuada, pese a conocerse elementos de mecánica de polvos desde mediados del siglo XIX, debido a características únicas y complejas de la física del flujo.
Un aspecto interesante: capacidad de una mezcla macroscópica de desmezclarse debido a propiedades individuales de partículas. Resultado de tendencia natural a desarrollo de patrones y auto-organización, fenómeno derivado de comportamiento tipo fluido de estos materiales.
Aunque los materiales a granel se asemejan a fluidos y son sólidos, su comportamiento es paralelo a observaciones en formas comunes de materia. A diferencia de otras materias donde dinámica se ve afectada por temperatura ordinaria, ese efecto es despreciable en dinámica de materiales a granel. Compitiendo con advección caótica o efectos mezcla típicos de fluidos, es responsable de tendencia auto-organización; mientras que segregación inducida por flujo no tiene fenómenos fluidos.
El comportamiento macro de procesos fundamentales se rige por fuerzas de contacto y fricción inter-partícula a microescala. Considerando tamaños carga AH >5 mm, efectos fuerzas superficiales (electrostáticas, Van der Waals, capilares) son despreciables. El comportamiento de flujo corresponde a sólidos no cohesivos (tendencias cohesivas típicas en polvos superfinos/ultrafinos <10 µm).
Clasificación del Flujo de Materiales a Granel
El flujo se clasifica según componentes (grupo partículas con mismas características físicas: tamaño, densidad, forma). La estructura de flujo es difícil de analizar e influida significativamente por interacciones partícula-partícula, excitaciones externas y condiciones de contorno. No existe método genérico que describa completamente todas las estructuras de flujo.
En flujo materiales a granel, el flujo granular muestra número variable de estados metaestables inestables que duran indefinidamente sin perturbaciones externas (vibraciones). Su sostenimiento depende del segmento de tiempo que partículas y fronteras están en contacto, dependiendo de fracción volumétrica sólidos relativa al volumen total fluido (gas/líquido). Resulta clasificación general: flujo diluido o denso (dominado por contacto), según fracción volumétrica sólidos. Flujo denso sub-categorizado: dominado por colisiones o por contacto, según segmento tiempo en contacto. En estas tres clasificaciones, comportamiento y características son distintivas.
- Flujo diluido: Interacciones fluido-partícula (fuerzas sustentación/arrastre) dominan movimiento partícula.
- Flujo denso dominado por colisiones: Colisiones partícula-partícula o partícula-pared dominan.
- Flujo denso dominado por contacto: Contacto continuo partícula-partícula domina.
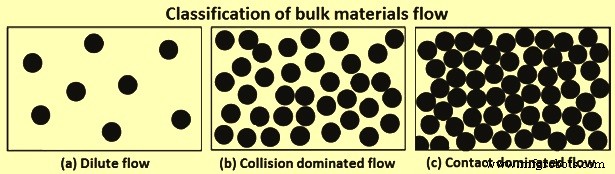
Las clasificaciones dadas en Figura 2 pueden observarse en separadores ciclónicos, lecho fluidizado y flujo tolva material AH respectivamente. Flujos densos (colisión y contacto-dominados) son típicos de materiales a granel AH durante descarga, almacenamiento y transporte.
Dos Clasificaciones de Flujo de Materiales Densos
Característica compartida: progresión estructural función de escalas longitud y tiempo, llevando a formación de patrones por reorientación de partículas. Orientación impulsada por estructuras escala intermedia. Escala partícula individual (microescala) separada de macro/continuum por escala intermedia. Comprender interacciones complejas de ensamblajes flujo granular crítico para cuantificar segregación/desmezcla. Relación entre comportamiento macro-estructural (granular) y dinámica micro-estructural (discreta) debe establecerse.
Flujos Dominados por Colisiones
Flujo disperso, energético, partículas interactúan predominantemente por colisiones binarias e instantáneas. Efectos inerciales ignorables. Colisiones inelásticas, energía disipada en interacciones partícula-partícula o partícula-frontera. Naturaleza disipativa requiere fuente trabajo para sostener "fluidez" material granular. Comportamientos/patrones distintivos: clustering (agrupamiento) y ondas de densidad. Onda densidad: partículas no fluyen uniformemente sino en regiones con velocidad diferente a velocidad promedio.
Flujos Dominados por Contacto
Colisiones partícula-partícula fuertemente correlacionadas, ni binarias ni instantáneas, sino duraderas y múltiples. Muestran dos escenarios característicos: tensión cortante crítica por debajo de cual flujo posible, y dependencia intrincada de tasa cortante cuando fluye comienza. Estructura flujo completa requiere inclusión características visco-plásticas asociadas a flujo contacto-dominado.
Varias leyes constitutivas propuestas basadas en diferentes tratamientos: añadir grado libertad rotación local, regla flujo estocástico, modificación coeficientes transporte teoría cinética (términos viscosos, frecuencia colisión, disipación). Formulación reciente con parámetro "número inercial" (tasa cortante × raíz cuadrada masa partícula / presión) parece robusta, capaz de reproducir amplia gama características visco-plásticas flujos contacto-dominados.
Mezcla y Segregación de Materiales Granulares
Manejo granular es complicado cuando se necesita homogeneidad y distribución uniforme, por tendencia natural a segregación (desmezcla), especialmente si tamaños varían mucho. A diferencia de fluidos donde mezcla promueve homogeneidad, flujo granular se asemeja a imagen espejo mezcla-segregación: mezcla prolongada promueve desmezcla (segregación). En carga AH que pasa por procesos repetitivos de manejo, útil tratar mezcla como característica silenciosa.
Orden natural material granular: segregación o desviación comportamiento uniforme. Según estado sistema (carga, almacenamiento, descarga, transporte), diferentes mecanismos de segregación. Principales impulsores: diferencia tamaño partícula, diferencia densidad, diferencias micro-propiedades (efectos friccionales, coeficiente restitución, ángulo reposo). Entre estos, tamaño partícula parece factor más importante determinando comportamiento segregación.
Mecanismos de Segregación de Materiales Granulares
En estudio para minimizar segregación, se propusieron 13 mecanismos, pero la mayoría son casos especiales/solapados. Clasificación simplificada en 5 mecanismos principales. Fluidización y aglomeración se refieren a partículas finas/cohesivas y no aplicables a materiales carga AH. Los tres mecanismos principales aplicables a carga, almacenamiento, descarga, transporte AH se describen a continuación.
Mecanismo de Percolación o Cribado Dinámico
Cuando partículas con rango distribución tamaño interactúan (ej. tolva almacenamiento), consolidación espontánea puede ocurrir con partículas pequeñas percolando y cribando hacia abajo a través de intersticios fracción grande. Al fluir materiales granulares, hueco granular se ensancha creando intersticios. Partículas pequeñas pueden colarse en intersticios bajo partícula grande, pero inverso mucho menos probable, resultando flujo neto segregador partículas pequeñas hacia abajo, lejos de superficie libre. Acción conocida como percolación. En estado estable, partículas segregan con capa inferior rica en finos. Figura 3 muestra mecanismo.
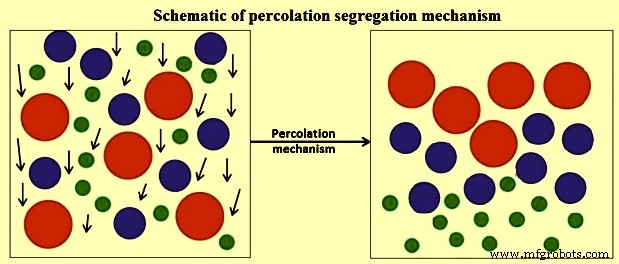
En sistema binario diámetros d1, d2 (d2 > d1), cribado espontáneo ocurre cuando d1/d2 ≤ 0.1547. Primera uso ratio crítico para modelo detallado segregación por diferencias tamaño en flujo canaleta basado en percolación.
Mecanismo percolación intensificado por inducción cizalladura mediante movimiento vibración (ej. cribas vibratorias) con incluso partículas gran tamaño y alta densidad migrando arriba. Sugiere solo consideraciones geométricas necesarias para segregación en sistemas vibrados. Para percolación: (i) ratios críticos tamaño para cribado, (ii) partículas pequeñas no cohesivas para pasar intersticios, (iii) existencia suficiente deformación/movimiento inter-partícula para aumentar probabilidad orientación finos a intersticios múltiples.
Mecanismo de Trayectoria
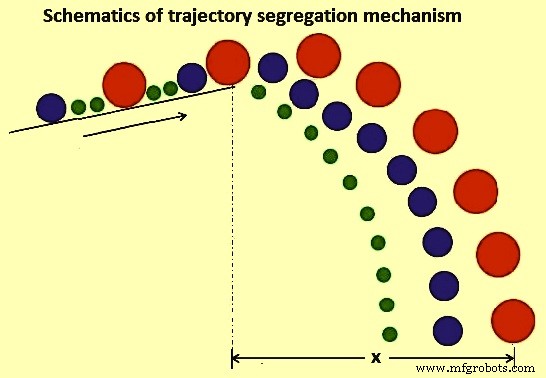
Segregación impulsada por trayectoria vista en puntos transferencia carga: llenado tolvas almacenamiento, descarga tolvas, descarga fin cintas transportadoras (Figura 4). En estudio condiciones flujo para flujo suave granular, se señaló que materiales diferente tamaño mueven a diferentes velocidades por diferente arrastre friccional causando segregación. Mecanismo explicado matemáticamente considerando partículas proyectadas horizontalmente en fluido. Para partícula pequeña diámetro d, densidad Dp, arrastre ley Stokes: distancia máxima X = Dp·Vi·(Dp)²/18·Vf. Para materiales carga AH asumiendo arrastre despreciable, trayectoria dada por ecuación adimensional: y/x = tan A – [g/2(cos A)²]·x/Vi, donde x,y coordenadas espaciales horizontal/vertical, A ángulo inclinación, g gravedad, Vi velocidad inicial vuelo libre. Trayectoria independiente de tamaño (masa) sino de velocidad aleatoria inicio caída libre asociada a cada partícula individual.
Mecanismo Diferencia Micro-propiedades
Tres efectos: (i) efecto friccional, (ii) efecto coeficiente restitución, (iii) efecto ángulo reposo.
Efecto Friccional
Estudio efecto friccional muestra que material granular dos componentes con diferente coeficiente fricción estática F se segregan. Caso partícula esférica masa m altura h, coeficiente fricción deslizamiento Fs, rodadura Fr, radio r, descargando pendiente ángulo A (Figura 5). Conservación energía: si partícula equilibrio inestable satisfaciendo m·g·sen A·r = m·g·cos A·Fr. Distancia recorrido X = (h/Fs)·(cos A)²·(1-Fs/tan A) y X = (r·h/Fr)·(cos A)²·(1-Fr/r·tan A). Distancia recorrido depende diámetro partícula con coeficiente rodadura (segregación); efecto fricción deslizamiento independiente tamaño y masa.
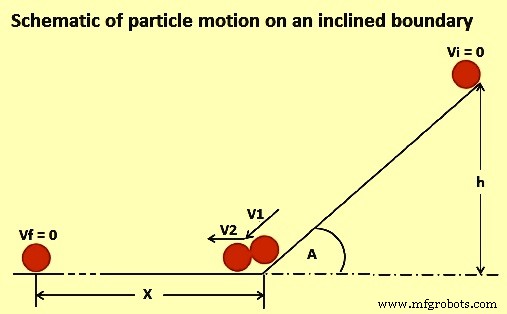
Efecto Coeficiente Restitución
Efecto dinámico. Al colisionar partículas o impactar fronteras sistema, rebotan a diferentes velocidades y posición final determinada por resiliencia interfacial. Ejemplo: carga partículas en montículo o tolva. Al impactar cima montículo, partículas poca resiliencia no rebotan, quedan atrapadas. Partículas alta resiliencia rebotan y encuentran posición final lejos punto deposición, concentrándose en periferia montículo.
Efecto Ángulo Reposo
Observado durante apilamiento material granular. Al construir montículo, ángulo pendiente (ángulo reposo) depende tipo material e independiente número partículas. En estudio efectos frontera ángulo reposo tambores rotativos, se señaló segregación axial influenciada por ángulo reposo estático o dinámico. Principio: depende parámetros material (tamaño, distribución, forma, fuerzas friccionales), convirtiéndose mecanismo mixto por inclusión otras variables.
Clasificación de Segregación Materiales Granulares
Clasificación basada en variables consideradas: (i) propiedades físicas partículas (tamaño, densidad, forma), (ii) aporte energía (vibración, gravedad, cizalladura), (iii) orientación movimiento partícula (horizontal, vertical), (iv) equipo usado (tolva, canaleta, cinta).
Sin embargo, mecanismo natural/establecido por el cual se crea segregación parece enfoque clasificación más común. Segregación considerada fenómeno superficial; mecanismos observados independientes de partículas bajo capas superficiales. En principio, mecanismos explicables considerando solo comportamiento partículas capa superficial en movimiento. En varios tipos segregación, mecanismo general combinación de varios mecanismos interactuando. Ejemplo: segregación cribado caso especial de percolación y segregación desplazamiento/migración al compartir principio partículas pequeñas filtrando hacia abajo relativo a grandes.
Cuantificación de Segregación
Aunque hay entendimiento mecanismos y efectos segregación en flujo granular, para abordar adecuadamente los problemas, necesidad cambiar de evitar ocurrencia hacia control segregación. Índices precisos cualitativos/cuantitativos medición segregación requeridos para comprender y controlar efectos, especialmente en materiales carga AH que sufren manejo repetitivo. Descripción completa distribución partículas ejercicio no trivial. Sin embargo, para cargar precisamente línea de carga horno, imperativo conocer distribución material partícula junto con cuantificación mezcla/segregación flujos granulares.
Índices Medición Segregación
Segregación fracción flujo granular complejo. Opacidad flujo granular hace difícil/imposible extraer datos útiles físicamente durante estudios segregación. Incorporación formulaciones teóricas en simulaciones modelado matemático facilita caracterizar mezcla/segregación sistemas granulares. Cuantificación tarea importante: involucra inclusión completa inter-relaciones factores causantes segregación y ecuaciones movimiento partículas. Varios índices medición calidad mezcla granular propuestos, usados como medida cuantitativa segregación, expresados términos estadísticos o números adimensionales. Métrica común: desviación estándar relativa (RSD) que solo considera sistema componente único. Métrica RSD reflecta aplicación industrial: estado macro mezcla sistema completo.
Métricas medición mezcla/segregación son base muchos índices. Importante entender que muestra agregada y medida varianza particular definen índice mezcla/segregación. Aunque cuantificación informativa, inconveniente principal: promedio sobre dominio medición descuidando variación distribución partícula-partícula que permanece sin descubrir. En conceptos clásicos/fundamentales desarrollados sobre mezcla/segregación materiales granulares, proceso segregación definido/concluido como fenómeno superficial.
Varios estudios mostraron que diferentes formas equipos manejo, modo operación, propiedades materiales correlacionan con comportamiento mezcla/segregación. Reto principal: metodología caracterización unificadora que no solo describa dinámica mezcla sino aborde segregación más compleja. Nuevo enfoque: caracterizar evolución relaciones partícula-partícula en materias primas dentro sistema carga para informar extensión mezcla/segregación en tiempo y espacio. Pivote método: idea que algunos aspectos relación partícula y sus vecinos más cercanos pueden deducir insights útiles dinámica partículas evolutiva.
Modelos Mecanísticos Segregación Flujo Granular
Cinética segregación ampliamente enmarcada en marco estadístico-matemático y probabilidad. Limitación: precluye reflexión absoluta naturaleza física proceso y falla prescribir dirección segregación. Limita generalización ya que conocimiento empírico. En primer estudio pionero desarrollar modelos mecanísticos incorporando física tendencias desmezcla prevalentes en sistemas flujo granular real, se aplicó teorías cinéticas mezclas materiales granulares para estudiar tendencias segregación basado mecanismo percolación. Usando combinación análisis estadístico y dimensional, formulaciones desarrolladas valen para contactos friccionales duraderos despreciables con tasas cizalladura suficientemente altas para que contribuciones dominantes tensiones totales sean debidas colisiones partícula-partícula y partícula-frontera. Observado: en flujo canaleta con altas fracciones volumétricas sólidos, alta probabilidad formación huecos pequeños relativo a grandes. Efecto resultante: partículas pequeñas criban y recogen base lecho. Flujo neto segregación dirección normal superficie canaleta partículas pequeñas.
Modelos mecanísticos dan apreciación física intencionada descripción segregación, pero evaluación fundamentos clave como coeficientes dispersión flujos granulares no son pequeños y no establecidos por modelos anteriores. En esta dirección, estudio sugirió interacciones estadísticas y mecánicas mixtas basadas teoría cinética sistemas gases densos ya que dan comprensión general causas segregación flujo granular.
Agrupamiento (clustering) ocurre cuando flujo granular experimenta amortiguación al perder energía tras colisiones. Cambio velocidad y movimiento no uniforme, formándose clusters. Ecuaciones constitutivas propuestas basadas teoría cinética flujos colisionales rápidos. Utilización expresiones teoría cinética análisis segregación granular muestra usable solo para partículas inelásticas diferente tamaño bajas fracciones volumétricas. Limitación: sistemas flujo granular típicos son flujos contacto-dominados con altas fracciones volumétricas sólidos. Aplicación más útil si ecuaciones constitutivas establecidas para partículas inelásticas diferente tamaño y altas fracciones volumétricas.
Flujo granular se asemeja imagen espejo mezcla-segregación donde mezcla prolongada promueve segregación. Gradientes concentración resultan mezcla; contribuciones individuales gradientes presión y temperatura producen segregación en sistemas flujo granular caracterizados por rangos distribución tamaño partícula y diferencias densidad material.
Aspectos teóricos manejo materiales a granel dan antecedente general pero compacto sobre flujo granular, segregación superficie libre, mecanismos y enfoques teóricos procesos materiales granulares. Almacenamiento, manejo y transporte materiales carga AH susceptibles a destino asociado con segregación. Ejemplo: sinter AH conocido por tener más segregación tamaño en-tolva y más variación tamaño fuera-tolva que coque AH.
Sistema de Carga del Alto Horno
Sistema carga proceso siderúrgico AH: red equipos y mecanismos diseñados para cargar materiales en AH en cierta secuencia, cantidad y tasa que aseguren productividad horno prescrita y nivel línea de carga. Tres sub-sistemas: (i) dosificación (batching), (ii) transporte, (iii) carga en horno.
Dosificación en casa de carga (stock-house) recibe materias primas granel de fuentes (pilas, planta sinter, hornos coque), almacenando cada material en tolvas individuales para varias horas alimentación. Proceso dosificación incluye cribas, tolvas pesaje, cintas transportadoras, alimentadores, sistemas control para preparar lotes materiales carga. Transporte: medio entrega materiales tope horno. Normalmente cinta transportadora o sistema skip hoist. Tercer sub-sistema: red equipos y mecanismos carga y control. Sistema global interconectado y controlado por programa carga automatizado.
Bajo algunas condiciones, productividad horno limitada por capacidad proceso dosificación (casa carga) entregar materiales. Ocurre por flujo transitorio materiales, ajustes equipos, requerimientos carga (ratios carga). Fuente típica cambio transitorio composición carga: cambios materiales entregados tolvas casa carga, llamados "transiciones stock". Ocurre cuando material recuperado usado: sustitución coque fresco y sinter fresco con coque almacenado y sinter almacenado. Materiales recuperados alteran desempeño horno vs. materiales frescos. Necesidad y utilidad conocer diferentes materiales y rastreo preciso a través sistema carga para control óptimo parámetros carga y soplado manteniendo estabilidad operacional.
Otra característica importante: mezcla y segregación material carga. Ejemplo: pesaje preciso varios materiales misma tolva requiere entrega secuencial. Al descargar tolva pesaje, materiales inherentemente se entremezclan en cierta medida, produciendo composición variable en tiempo del flujo entregado. Imperativo tener precisión composición variable tiempo para estimar variación radial química carga y propiedades físicas material entregado horno.
Como materiales carga sufren manejo multi-etapa, procesamiento diferentes tipos materiales requiere mayor control para alta productividad y operación estable AH. Fenómenos dosificación y transporte carga deben ser foco clave operador AH. Para operación suave, operador debe rastrear precisamente materiales carga hasta entrega sistema carga horno.
Sistema global interconectado controlado por programa carga automatizado coordinado por procesos eventos discretos. Anteriormente AH generalmente pequeños vs. modernos gran capacidad. En hornos pequeños, cantidad teórica coque normalmente factor control carga; con hornos carga skip, capacidad óptima alcanzada con skips llenos coque.
Operaciones AH modernas: además necesidad lidiar requerimientos materiales mayor capacidad, dos factores operacionales adicionales: (i) sostenibilidad, (ii) operaciones ambientalmente amigables. Sostenibilidad mediante alta productividad lograda con array usos tecnología. Con esta dimensión, peso total skip ahora factor control carga; hornos modernos trabajan con skips llenos componente carga férrea. Considerando gran tamaño AH actuales, capacidades skip requeridas extremadamente grandes; diseño/instalación instalación skip carga para tan enorme sistema carga continuo plantea desafío. Tal conmensuración solo lograda con suficiente capacidad entrega carga. Resultado: hornos modernos equipados con sistema carga cintas transportadoras. Instalaciones carga AH modernas: casa carga con transporte cinta materiales carga a sistema carga sin campana (BLT – bell-less top).
Sistema de Carga BLT (Bell-Less Top)
Material carga transportado a sistema BLT donde eventualmente cargado en tolvas tope material AH (bins) usadas alternadamente. Mientras una tolva llena, otra descarga. Operación tolvas pesaje y tolvas material esencialmente misma; descripción adicional da cuenta comportamiento partícula durante transporte (cinta), almacenamiento intermedio (bins tolvas, tolvas pesaje) y descarga eventual (canaleta o caída libre).
Comportamiento Partículas en Cinta Transportadora
Material granular fracciones tamaño y densidad variables causa segregación. Fenómeno detallado mecanismo transporte material granular en cinta transportadora limitado. Sin embargo, fenómenos segregación sistema transporte difíciles explicar sin elaborada simplificación problema. Sistema estudio debe definirse en términos caudal másico y velocidad cinta que promuevan desarrollo lecho partículas. Mecanismo operativo segregación solo establecible si sistema bien definido. Figura 6 muestra representación esquemática segregación tamaño partícula en punto transferencia cinta transportadora en movimiento.
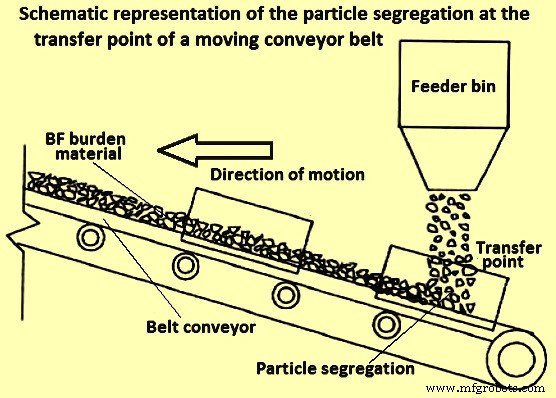
Establecidos cuatro mecanismos principales segregación movimiento material cinta: (i) percolación, (ii) migración partícula, (iii) trayectoria, (iv) segregación superficie libre.
Comportamiento Partículas en Tolvas Material y Tolvas Pesaje
Tolvas material granular y tolvas pesaje usadas para almacenamiento y descarga eventual a siguiente paso proceso. Ambas en principio tienen: (i) mecanismo alimentación/llenado definido, (ii) tiempo retención material, (iii) región descarga definida abajo. Tres pasos contribuyen comportamiento flujo material en descarga. Operación deseable: salida proporcionada estos dispositivos. Sin embargo, flujo inducido gravedad no fácilmente controlado, hay efectos cizalladura y dinámicos inherentes que causan segregación.
Mecanismos prevalentes segregación tolvas almacenamiento y tolvas: superficie libre (durante alimentación), percolación (durante retención), trayectoria (durante descarga). Importancia tamaño partícula y dimensiones geometría frontera durante vaciado y fases descarga.
En estudio investigar cómo ángulo interno tolvas afecta flujo granular, identificados obstáculos significativos flujo libre para sólidos sin cohesión usando velocimetría imagen partícula digital (PIV). Regla práctica: evitar arqueo mecánico (entrelazado partículas), ratio Do/dp(máx) satisfacer rango 5-10. Do diámetro salida frontera, dp(máx) diámetro partícula máximo adecuado. Ratio número adimensional escala característico, influido principalmente ángulo reposo y distribución tamaño partícula material.
Otro estudio sugirió al menos ocho elementos deben ajustar ancho total cualquier dispositivo manejo material granular para capturar reología flujo materialaccurately. Diámetro fracciones partícula mayores en experimentación física/teórica debe ser máximo octavo ancho salida tolva, cinta transportadora u otro dispositivo manejo granular.
Comportamiento Partículas en Flujo Canaleta (Chute)
Flujo canaleta material granular característica común casa carga y sistema BLT. Con BLT (sistema recepción carga, tolvas material, canaleta rotativa/distribuidor), flujo canaleta asumido importancia adicional. Principios fundamentales flujo canaleta sistema carga tope AH mismos que casa carga.
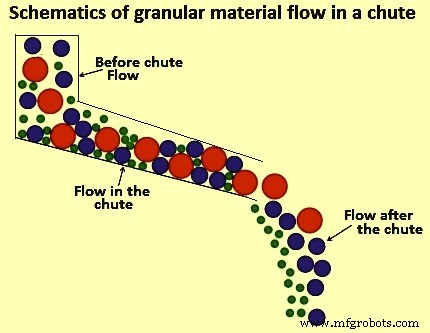
Flujo canaleta caracterizable definiendo tres pasos: (i) movimiento carga antes canaleta, (ii) sobre canaleta, (iii) después canaleta (Figura 7). Tres pasos constituyen tres clasificaciones flujo diferentes; diferentes consideraciones necesarias estudiar comportamiento flujo. Movimiento carga antes canaleta: colisiones partícula ignorables por naturaleza diluida flujo. Material sobre canaleta: descripción matemática con componente velocidad junto canaleta como velocidad inicial flujo material. Punta canaleta: trayectoria materiales determina punto impacto que a su vez dispersión final y distribución material en frontera/equipo manejo subsiguiente. Posible mecanismos segregación postulados cintas transportadoras también apliquen flujo canaleta; segregación mostrada esquemáticamente Figura 7 posible. Tres flujos identificados: flujo núcleo entre flujo inferior y superficial. Fuerza principal: gravedad.
Conocimiento segregación asociada material carga útil para entender proporción carga abordando aspecto intensificación proceso AH. Sin embargo, intensificación requiere capacidad optimizada sistema carga ya que productividad AH puede limitarse por capacidad casa carga suministrar carga. Necesidad abordar y optimizar múltiples etapas manejo en cadena producto.
Análisis Capacidad Sistema Carga
Operación sistema carga AH tan crítica como diseño AH. Esquema representación sistema carga AH moderno con sistema entrega cinta transportadora (Figura 8), secuencia flujo material compleja.
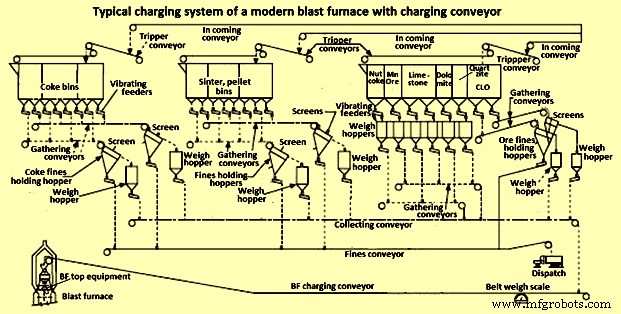
Interés alta productividad: diseño sistema carga requiere atención a flexibilidad operativa, disponibilidad capacidad extra carga, alta eficiencia cribado, número limitado operaciones llenado, descarga, transferencia (causan problemas segregación). Ruta importante aumentar eficiencia AH: utilización plena capacidad sistema carga. Si casa carga no adecuadamente diseñada y entrega óptima carga no lograda, inanición AH por no disponibilidad materiales, resultando pérdida productividad.
Como Figura 8, numerosas operaciones unitarias en ensamblaje casa carga, todas efecto cascada desempeño global y entrega salida a sistema BLT. Para entender macro-comportamiento movimiento carga y desempeño global, representación efectiva y completa elementos salientes sistema y relaciones debe establecerse. Técnicamente: descripción pasos manejo, requisitos materiales, duración y secuenciación operaciones. Para sistemas complejos como casa carga, tarea enorme clarificar toda información procesos unitarios. Mezcla juicio ingeniería, experiencia procesos similares, supuestos razonables usada para datos entrada desarrollo modelo y diseño casa carga.
Modelado Optimización Sistema Carga AH
Sistema carga AH involucra movimiento material multi-manejo. Reto mayor multi-manejo durante movimiento materiales: cumplimiento oportuno requisitos y cambio repentino proceso. Simulaciones usadas optimizar sistemas manejo materiales. Simuladores diseño proceso asistido por computadora (CAD). Diseñados modelar procesos transitorios y continuos; no usables para operaciones sistema carga AH que es proceso batch y semi-continuo. Dos opciones modelado batch/semi-continuo como sistema carga AH: hojas cálculo (MS Excel) y simulación eventos discretos (DES – Discrete Event Simulation).
Modelos hoja cálculo: plataforma común enfoca balances materiales, dimensionamiento equipos, análisis costos. Desarrollo implica escribir código extenso (macros, subrutinas) en VBA incorporado Excel. Fáciles construir, aplicables sistemas simples pero carecen robustez y se vuelven inmanejables sistemas grandes/complejos. DES: modelo matemático/lógico sistema físico que representa cambios estado en puntos precisos tiempo simulado. Naturaleza cambio estado y tiempo que ocurre requieren descripción precisa. Característica principal DES exitoso: requisito previo detalles precisos sistema e interrupciones. DES puede contabilizar estadísticamente tiempos muertos y eventos. Módulos creados y reutilizados; múltiples grados o cambios entrada proceso manejados fácilmente. Generalmente modelo basado DES usado para sistema carga AH.
Análisis ciclogramas: técnica DES modesta usada a menudo sistemas carga AH para optimización. Concepto evoluciona función minimización secuencia global inicio-fin (tiempo entrega) ciclo carga. Tiempo entrega determinado por orden activación mecanismos, duración su secuencia y longitud intervalos entre operaciones individuales. Fácil seguir: duración mínima ciclo cuando sistema carente pausas entre ciclos operación mecanismos individuales, y mecanismos activados secuencia eficiente.
Con análisis ciclogramas, difícil incorporar cambios tiempo real condiciones entrada sistema. Además, estructura análisis preclude incorporación detallada micro-variables sistema como comportamiento descarga y tendencia segregación materiales. Debido debilidades ciclogramas, modelo entrega material carga basado DES representación matemática/lógica mejor opción optimización casa carga AH.
Proceso de manufactura
- Escoria de alto horno: esencial para una operación óptima del horno
- Consideraciones Clave en el Diseño de Altos Hornos y sus Equipos Auxiliares
- Automatización, medición y control de alto horno: soluciones de alto rendimiento
- Horno de Inducción para Acería: Tecnología Eficiente de Fusión Eléctrica
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Optimización de la Productividad del Alto Horno: Parámetros y Estrategias Clave
- Optimización de Operaciones en Alto Horno con Escoria de Alta Alúmina
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Sistemas de carga optimizados en el tope del alto horno para eficiencia y seguridad
- Optimización de Operaciones de Alto Horno con Pelotas de Mineral de Hierro
- Reducción de Emisiones de CO₂ en la Ferropreparación por Alto Horno