



Revestimiento Refractario del Horno de Arco Eléctrico: Materiales Esenciales para la Producción de Acero a Alta Temperatura
Revestimiento Refractario del Horno de Arco Eléctrico
Los refractarios son materiales que resisten altas temperaturas sin cambios significativos en sus propiedades químicas o físicas. Son fundamentales para la operación del horno de arco eléctrico (HAE), ya que permiten contener el acero líquido en el hogar del horno sin dañar su estructura. El HAE requiere diversos productos refractarios, siendo los más críticos aquellos en contacto directo con el acero líquido.
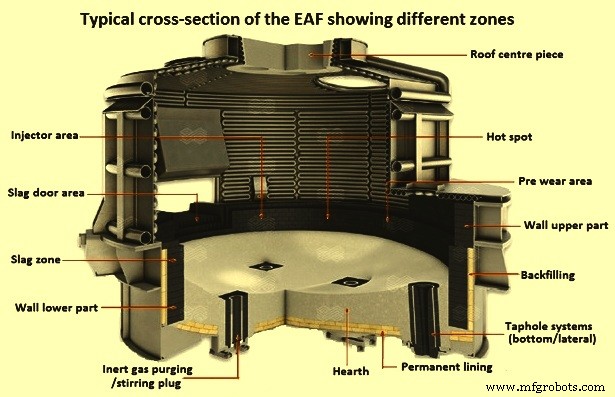
La selección de refractarios depende del diseño del HAE y de las condiciones operativas, que exigen materiales químicamente básicos con excelente resistencia a altas temperaturas y ciclos térmicos. Los HAE modernos presentan diseño de boca de vaciado excéntrica (EBT), requiriendo refractarios especializados. La figura 1 muestra una sección transversal típica con las diferentes zonas del horno.
Características de Diseño del HAE
Los diseños de HAE se agrupan principalmente en tres áreas: (i) diseño de vaciado (lateral o por el fondo), (ii) fuente de alimentación (CA o CC), y (iii) uso de oxígeno suplementario para aumentar la tasa de fundición.
Diseño de Vaciado
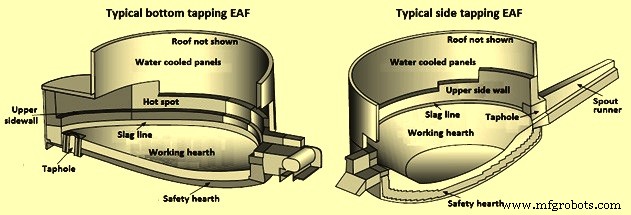
Los HAE de vaciado lateral tienen una boquilla que se extiende desde la pared lateral, revestida con refractarios, y requieren mayor altura de revestimiento en el lado de vaciado debido a la inclinación de 45°. Los de vaciado por el fondo tienen la boca en el hogar y necesitan refractarios especiales, permitiendo menor altura de pared lateral por su menor ángulo de inclinación (15-20°). La figura 2 ilustra ambos diseños.
Fuente de Alimentación
Los HAE de CA usan tres columnas de electrodos, generando mayor flare de arco que puede crear puntos calientes en las paredes laterales. Los de CC tienen un solo electrodo por el techo con arco directo al baño metálico, reduciendo flare y puntos calientes, pero complicando el diseño del fondo por el electrodo inferior.
Oxígeno Suplementario
Las lanzas y quemadores de O₂ pueden desviarse por la chatarra e impactar el revestimiento, causando sobrecalentamiento localizado y desgaste acelerado, además de condiciones oxidantes que erosionan el revestimiento.
Mecanismos de Desgaste Refractario en HAE
Comprender los mecanismos de desgaste en cada zona es esencial para el diseño y gestión del sistema refractario.
Corrosión
Es el mecanismo más importante. Ocurre por reacciones químicas entre óxidos metálicos en la escoria (FeO, SiO₂, MnO) y el refractario. La magnesia (MgO) se disuelve en la escoria líquida (6-14% según FeO y temperatura). Se minimiza neutralizando FeO con fundentes, controlando O₂ en la escoria, saturando con MgO (dolomita o magnesita calcinada) o usando ladrillos con carbono que desoxidan la escoria en la interfase.
Oxidación
El carbono del refractario se oxida reaccionando con O₂ o FeO de la escoria, perdiendo resistencia y siendo arrastrado. También ocurre en la cara fría si hay huecos en la carcasa metálica, donde el aire oxida el carbono volviendo polvo el revestimiento posterior.
Erosión
Desgaste físico por el movimiento de acero y escoria líquidos sobre la cara del revestimiento. Común en boca de vaciado, línea de escoria, aberturas de electrodos del techo y conductos de gases.
Fundición
El arco eléctrico genera temperaturas superiores al punto de fusión de muchos refractarios. El cambio de fase sólido-líquido y posterior arrastre puede ser grave si no se detecta y corrige a tiempo.
Hidratación
Las fugas de agua en HAE modernos dañan refractarios por hidratación de MgO o cal, causando expansión de granos, rotura y disrupción del revestimiento.
Descamación (Spalling)
Cicatrización por calentamiento o enfriamiento rápido que genera tensiones superiores a la resistencia del material, formando grietas que al intersectarse causan caída de fragmentos. Frecuente en refractarios del techo por ciclos térmicos.
Zonas del HAE y Recomendaciones Refractarias
Basado en condiciones operativas, el horno se divide en zonas con requisitos refractarios específicos (figuras 1 y 2): hogar, línea de escoria, pared lateral superior, boca de vaciado y techo/delta. Los HAE EBT modernos usan magnesita (MgO) o magnesita-carbono (MgO-C) en zonas de contacto con acero líquido, y refractarios especializados con buena resistencia a choque térmico en techo/delta, boca de vaciado y canaleta.
Hogar
Contiene acero líquido a alta temperatura, resiste impacto de carga y corrosión por escoria al vaciar. Típicamente usa revestimiento de dos componentes: ~230 mm de ladrillo de seguridad (sub-fondo) sobre la carcasa y 300-600 mm de magnesita monolítica como revestimiento de trabajo. Los ladrillos de seguridad (90-97% MgO) son permanentes. El revestimiento monolítico (60-95% MgO) es material granular seco que se compacta con vibradores. Se diseña para que el tercio superior se sinte completamente, el medio parcialmente y el inferior no, facilitando reparaciones por parcheo.
Los diseños modernos incluyen elementos de agitación por gas que requieren materiales porosos o toberas, causando erosión y mantenimiento regular.
Línea de Escoria
Zona transicional entre hogar y pared lateral, expuesta a arco eléctrico, oxidación, llama de inyección de O₂ y ataque de escoria alta en FeO, SiO₂, MnO. La selección debe coordinarse con la química de escoria esperada. En aceros al carbono se usan ladrillos MgO-C o magnesita impregnada con alquitrán; en aceros inoxidables, ladrillos de magnesita-cromo de grano fundido.
Diseño típico: ladrillos MgO-C de 300-450 mm con 10-20% C (grafito + resina carbonácea), con adición de polvos metálicos (Al, Si, Mg) que forman carburos para resistencia a oxidación y mayor resistencia mecánica. Protección adicional con monolíticos y guniteo frecuente de mezclas base MgO.
Pared Lateral Superior
Revestida con ladrillos MgO-C similares a la línea de escoria (5-20% C). Sometida a flare de arco, impacto de chatarra al cargar, contacto con acero/escoría al vaciar, corrosión por escoria e impacto de llamas de lanzas/quemadores. En HAE de CA con puntos calientes se requieren ladrillos de magnesia fundida (mayor resistencia térmica, mayor costo) vs. magnesia sinterizada estándar.
Refractarios de Boca de Vaciado
Necesarios en ambos diseños. Condiciones: flujo a alta velocidad de acero líquido (y algo de escoria) por orificio de 125-200 mm. La erosión es crítica.
- Vaciado lateral: Diseños alternativos: (1) apertura en pared lateral con manga refractaria o tubo metálico, relleno con guniteo MgO; (2) conjunto prefabricado con boca preformada instalado antes del ladrillo de pared.
- Canaleta (spout): Forma monolítica precolada en carcasa metálica. Fundente MgO si entra escoria; fundente alta alúmina si práctica operativa limita escoria (mayor vida por mejor resistencia a choque térmico y resistencia).
- Vaciado por fondo (EBT): Manga especial y bloque final. Manga centrada en asiento de ~450 mm, relleno anular con colada/apeo básico. Mangas de bloques MgO-C de magnesia pura/fundida con 10-15% C y polvos metálicos. Bloque final expuesto al exterior requiere excelente resistencia a oxidación y erosión; suele ser factor limitante del desempeño.
Techo y Delta
Refractarios de techo (AC y DC) son formas precoladas de alúmina alta (70-90% Al₂O₃) de alta resistencia. El techo se levanta y gira para cargar, sometiendo refractarios a choque térmico extenso. La menor expansión térmica de coladas de alúmina alta vs. básicas ofrece ventaja. Los techos de alúmina alta resisten mejor tensiones por movimiento y duran más.
El conducto de gases de escape tiene zona refractada: ladrillos de alúmina (50-70% Al₂O₃) o guniteo arcilla/alúmina (40-60% Al₂O₃) para resistencia a choque térmico y abrasión por escoria/partículas.
Refractarios para HAE de CC
Requisitos especiales por electrodo de retorno en el fondo (algunos usan dos electrodos de grafito). Con fondo conductor de corriente, el revestimiento central actúa como ánodo. Se requiere: baja resistencia eléctrica (<0.5 mΩ/m), baja conductividad térmica, alta resistencia al desgaste.
Diseño del Hogar con Electrodo Inferior
- Electrodo tipo pin/aleta: Monolítico magnesita vibrable en seco con 5-10% C, preferiblemente mayor MgO y resistencia térmica. Instalación en caliente o frío. Debajo, 3 capas de ladrillo MgO-C con 10-14% C residual.
- Electrodo de lingotes: 1-4 lingotes de acero (~250 mm) embebidos en refractario básico; resto del hogar con mezcla de apeo magnesita especial.
- Electrodo tipo pin múltiple: Pines metálicos (250-500 mm) que penetran el refractario hasta placa inferior. Apeo magnesita en seco entre pines; alternativa ladrillos MgO-C alrededor del ánodo (mayor vida, mayor costo).
- Electrodo de aletas de acero: Aletas en anillo formando sectores con placa base y aletas soldadas. Apeo magnesita en seco entre aletas y en hogar.
- Refractarios conductores: Ladrillo o monolítico combinando C y magnesita para conducir corriente del baño a conexiones de cobre. Mezcla compleja de magnesita alta pureza, grafito y polvos metálicos para refractariedad y conductividad.
Puntos clave en instalación: patrón de zonificación, contorno del hogar, ubicación línea de escoria, capacidad del horno, ubicación/tamaño/ángulo boca de vaciado, orientación techo/delta, tolerancias de expansión, ubicación puertos quemadores, construcción puerta de escoria, elementos agitación fondo, electrodo inferior CC.
Procedimiento de Instalación de Nuevo Revestimiento
- Horno en posición nivelada, carcasa limpia. Localizar centro exacto y marcar fondo.
- Construcción preferida: ladrillo magnesita rectangular en seco sobre relleno granular básico para superficie plana contra carcasa redonda.
- Ubicar bloques de asiento EBT, elementos agitación, permitir electrodo fondo (CC). Primera hilada de ladrillo sub-hogar en seco, ajustada y nivelada, mortero magnesita seco en juntas. Relleno perimetral.
- Segunda hilada a 45° de la primera, mortero en juntas. Repetir 3-4 hiladas planas. (Alternativa menos preferida: 2-4 hiladas siguiendo contorno curvo de carcasa para radio esférico pequeño).
- En elevación adecuada, ladrillos clave para primer anillo de estadio. Empezar con anillo mayor a 25 mm de carcasa hacia centro. Cerrar anillo con ladrillo clave cortado a medida. Rellenar hueco con material granular magnesita. Siguiente anillo similar. Seguir contorno del dibujo refractario para dejar espesor adecuado de material monolítico.
- En EBT es crítico seguir dibujo exacto: anillos parciales con radios variables en sección nasal, mantener nivel. Método: taladrar hilada superior central, usar palo con clavo como mandril para trazar círculos y arcos.
- Si no se usa monolítico, hilada final o dos finales en hogar todo-ladrillo en "rowlock" (de canto) o "soldier" (de punta) para mayor contacto ladrillo-ladrillo y minimizar abultamiento. Todas las hiladas en seco con mortero magnesita.
- Completados anillos de estadio, instalar ladrillos línea de escoria hilada a hilada con mismo concepto de clave. Instalar a >25 mm de carcasa para expansión térmica sin descamación/abultamiento. Continuar anillos/parciales hacia pared lateral y puntos calientes hasta paneles refrigerados o tope del horno.
- Jambas de puerta: diseños críticos. Desde formas clave intertrabadas hasta formas especiales o ensamblajes atornillados/soldados a carcasa.
- HAE basculantes convencionales: módulos de boca de vaciado colocados con grúa antes de ladrillar línea de escoria/paredes. Alternativa: dejar abertura y apeo/guniteo alrededor de tubo metálico (se funde en primera colada).
- Techo/delta en techo refrigerado: instalado en área de recambio, techo terminado esperando. Con techos refrigerados y deltas precolados, colada alrededor del perímetro para fijar. Techos de ladrillo: encofrado (hormigón) para forma de cúpula. Mandriles para electrodos. Formas triple cónicas en anillos concéntricos para 2/3 exterior. Anillos parciales en cuña entre electrodos. Ladrillos anillo electrodo alrededor de mandriles con bandas de acero. Colada/apeo en cavidad entre anillos exteriores y ladrillos anillo electrodo.
- Hogar monolítico (mayoría diseños): alto contenido magnesita, auto-sinterizable, granular. Tras instalar asientos EBT, agitación, formas electrodo fondo (CC), iniciar colocación. Material en sacos granel. Grúa posiciona saco sobre sub-hogar (revestimiento seguridad), abre y pala material. Tras 2-3 sacos, trabajadores jabalina material para desairear y densificar. Compactación adicional con vibradores mecánicos o caminando. Añadir sacos hasta contorno final (medido con cadenas o encofrado). Nuevo hogar sinteriza en primera colada.
Programa de Calentamiento
En nuevo revestimiento con hogar monolítico nuevo: placas de acero o chatarra ligera bajadas con imán para proteger fondo no sinterizado. Primera carga de chatarra y arco con arco largo para evitar perforar fondo nuevo. Fondo suele sinterizar tras primera colada, pero inspeccionar por huecos/erosión por material no sinterizado. Poco humedad en nuevo revestimiento, solo precaución: arco largo para evitar erosión antes de sinterizar.
Prácticas de Mantenimiento del Revestimiento
Mantenimiento por guniteo, apeo (fettling) y parcheo con ladrillo.
Mantenimiento por Guniteo
Mezcla agua con mezcla de guniteo base magnesita y rocía sobre revestimiento. Para puntos calientes, erosión línea escoria, boca vaciado, zona pecho puerta, o cualquier zona con desgaste selectivo. Medida temporal; requiere re-guniteo en pocos ciclos. Equilibra vida útil al uniformizar desgaste selectivo (ej. mayor desgaste en pared lateral cerca electrodo mástil en AC). Pistola presurizada: material neumático a boquilla mezcla agua, presión rocía mezcla húmeda. Habilidad operador clave. Automatizable con dispositivo mecánico de tiro central que dispara en patrón circular suspendido de grúa: más rápido/fácil pero desperdicia material. Mezclas guniteo básicas: 40-95% MgO. Operaciones alta temperatura/potencia usan mayor % MgO.
Mantenimiento por Apeo (Fettling)
Técnica para parchar huecos en fondo monolítico. Versión sinterizado rápido del material granular de hogar o producto original. Material seco palado o bajado por grúa donde hay hueco, o tolva mecánica suspendida por grúa entrega material en taludes del hogar. Ocasionalmente imán nivela parche, que sinteriza en siguiente colada.
Parcheo con Ladrillo
Tras semanas de operación, guniteo menos eficiente. Horno enfriado para excavar 30-80% de pared lateral y puntos calientes. Escombros removidos, nuevos ladrillos en todas zonas de puntos calientes y pared lateral. A menudo misma calidad/espesor que revestimiento inicial. Alternativa: calidad menor o espesor menor (vida ligeramente menor que recambio completo). Parcheo completado guniteando mezcla MgO en todos huecos/grietas del ladrillo parchado.
Normalmente durante parcheo, boca vaciado se reemplaza/repara completamente con apeo/guniteo si no con ladrillo. Muchas prácticas siguen programa regular: 1-2 parcheos intermedios por cada trabajo completo de pared lateral. Decisiones dictadas por severidad condiciones operativas.
Mantenimiento Refractario Misceláneo
Cada HAE tiene características únicas. Secciones delta techo: reemplazo en fallo o programa regular. Bocas vaciado: reemplazo/reparación cuando tiempo vaciado muy corto o arrastre escoria inicia. Bocas convencionales: guniteo alto MgO alrededor de tubo metálico; EBT: sacan conjunto antiguo e insertan nuevo conjunto/tubo unitario por grúa desde arriba. Elementos agitación fondo y electrodos fondo: procedimientos especializados según diseño.
Proceso de manufactura
- Optimización de hornos de arco eléctrico: automatización y modelado
- Optimización del Revestimiento Refractario en Convertidores BOF: Máxima Disponibilidad y Vida Útil
- Granulación de Escoria de Alto Horno en la Colada: Visión General del Proceso
- Optimización de la Productividad del Alto Horno: Parámetros y Estrategias Clave
- Extensión de la Vida del Hogar del Alto Horno con Recubrimientos TiO₂: Protección Refractaria Probada
- Sierra circular eléctrica profesional para corte preciso
- Prensa Hidroeléctrica: Versatilidad y Precisión para Remachado, Moldeo y Forjado
- Curvadora de Tubos Eléctrica Premium: Precisión, Fiabilidad y Eficiencia de Coste
- Procesos clave de soldadura por arco eléctrico y sus aplicaciones
- Dominando la soldadura por arco eléctrico: Tipos, equipos, ventajas y desventajas
- Metales refractarios abundantes: propiedades, aplicaciones y tecnologías emergentes