



Avances en la Acería por Horno de Arco Eléctrico: Innovaciones y Mejores Prácticas
El desarrollo de la tecnología de acería se lleva a cabo para cumplir una serie de requisitos. Estos pueden clasificarse en cuatro grupos:
- La tecnología debe cumplir los requisitos de proceso para producir diferentes calidades de acero de las calidades requeridas.
- Debe cumplir los requisitos económicos para controlar el costo de producción de modo que los productos de acero sean competitivos.
- Debe cumplir los niveles de emisión establecidos por agencias reguladoras.
- Debe cumplir los requisitos de salud y seguridad para que los operadores trabajen sin peligros, estrés ni tensiones.
Para entender el horno de arco eléctrico (HAE), es necesario entender qué es un arco eléctrico. Un arco eléctrico es una forma de descarga eléctrica entre dos electrodos, separados por un pequeño espacio (típicamente, aire normal). El ejemplo más conocido es un rayo. Quien haya realizado soldadura por arco también está familiarizado. Si se conecta la pieza de trabajo al lado negativo de una fuente DC y un electrodo al positivo, se toca momentáneamente el electrodo y se separa una pequeña distancia, se forma un arco estable entre el electrodo y la pieza, y el calor de este arco es suficiente para fundir el electrodo y soldar las piezas. La misma idea se usa a mayor escala en un horno de arco eléctrico.
Historia y desarrollos iniciales
La historia de la acería por HAE no es muy antigua. Es solo ligeramente más de un siglo cuando se comisionó el primer horno para fundir acero utilizando energía eléctrica. El desarrollo inicial tuvo lugar, ya que estas unidades permitían alcanzar fácilmente las temperaturas más altas y aseguraban las mejores condiciones para producir aceros aleados de alta calidad y aleaciones. Desde entonces, se han logrado grandes avances en equipos, tecnología, práctica de fundición, materias primas y productos. Los avances han permitido al HAE competir más exitosamente con las plantas integradas que emplean tecnología de horno de oxígeno básico (BOF). Hoy la acería por HAE tiene una contribución sustancial en la producción mundial, aunque aún está lejos de la contribución de la tecnología dominante BOF.
En el siglo XIX, se hicieron varios ensayos para emplear arco eléctrico para fundir hierro. Sir Humphry Davy realizó una demostración experimental en 1810, la soldadura fue investigada por Pepys en 1815, Pinchon intentó crear un horno electrotérmico en 1853, y en 1878–79, Carl Wilhelm Siemens patentó hornos eléctricos de tipo arco.
De Laval patentó un horno eléctrico para fundición y refinación de hierro en 1892 y Paul Heroult demostró fundición por arco de ferroaleaciones entre 1888 y 1892. La tecnología emergente se puso en uso comercial a principios del siglo XX cuando comenzó la generación amplia de energía eléctrica relativamente barata. En 1906, el primer horno de fusión por arco eléctrico en EE. UU. se instaló en la planta Halcomb. Este horno "Old No. 1" de Heroult es ahora un monumento histórico designado por ASM (Sociedad Americana de Materiales) en Station Square, Pittsburgh, Pensilvania (Fig. 1).
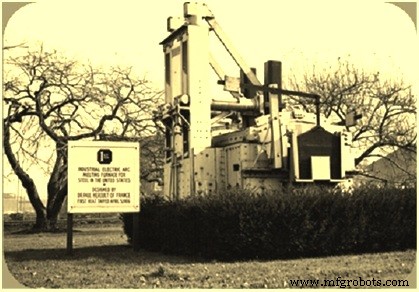
Fig. 1 El primer horno de arco eléctrico Heroult
Inicialmente, la acería por HAE se desarrolló para producir calidades especiales usando formas sólidas de carga como chatarra y ferroaleaciones. Los materiales sólidos se fundían primero por fusión directa de arco, se refinaban mediante adición de fundentes apropiados y se colaban para procesamiento posterior. Los HAE también se usaron para preparar carburo de calcio. La tecnología ha evolucionado desde un proceso lento a uno de fusión rápida que alcanza niveles de productividad cercanos a un BOF.
Una sección transversal esquemática de un horno de refinación por arco Heroult se muestra en la Fig. 2. En esta figura, E es un electrodo (solo uno mostrado), subido y bajado por el accionamiento de cremallera y piñón R y S. El interior está revestido con ladrillo refractario H, y K denota el revestimiento del fondo. Una puerta en A permite acceso al interior. La carcasa del horno descansa sobre basculantes para permitir su inclinación para colada.
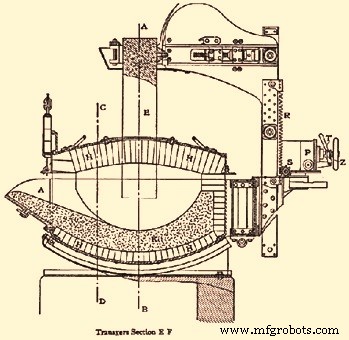
Fig. 2 Horno de refinación por arco Heroult
Evolución de la tecnología HAE
Desde que el primer HAE industrial entró en operación, el desarrollo fue rápido y hubo un aumento de diez veces en la producción de 1910 a 1920, con más de 500,000 toneladas de acero producidas por HAE en 1920, aunque esto representaba aún un porcentaje muy pequeño de la producción global. Los hornos de primera generación tenían capacidad entre 1 y 15 toneladas. El HAE tenía como competidores fuertes a los convertidores Bessemer/Thomas y hornos Siemens-Martin (horno abierto), inicialmente. Pero su nicho era la producción de aceros especiales que requieren alta temperatura, fundición de ferroaleaciones y largos tiempos de refinación.
El HAE es una fase por defecto en el proceso de fabricación de acero. A lo largo de los años ha evolucionado dinámicamente y adoptado métodos eficientes, competitivos y sostenibles, y la producción global de acero por HAE está aumentando. Muchos países que no pueden producir hierro por la ruta tradicional (alto horno-BOF) están adoptando la ruta HAE. Una de las razones principales es la no disponibilidad de coques de coquización y la fácil disponibilidad de energía de bajo costo debido al acceso a combustible barato. Las plantas que usan tecnología HAE se conocen como mini-mills y esta industria es el mayor reciclador de chatarra de acero.
Aunque los HAE se usaron ampliamente en la Segunda Guerra Mundial para producción de aceros aleados, fue solo después que la acería eléctrica comenzó a expandirse. El bajo costo de capital para una mini-mill permitió establecer plantas rápidamente en el escenario global devastado por la guerra, y también les permitió competir exitosamente con los grandes siderúrgicos por "productos largos" de bajo costo (acero estructural, barra y alambrón) en el mercado.
Cuando Nucor, ahora uno de los mayores productores de acero en EE. UU., decidió entrar al mercado de productos largos en 1969, eligió iniciar una mini-mill con HAE, seguido pronto por otros fabricantes. Mientras Nucor se expandía rápidamente en el este de EE. UU., las organizaciones que los siguieron se concentraron en mercados locales de productos largos, donde el uso de HAE permitía variar la producción según la demanda local. Este patrón se siguió globalmente, con la producción HAE usada principalmente para productos largos, mientras las plantas integradas (ruta AH-BOF) se concentraban en "productos planos" (chapa, banda, planchas gruesas). En 1987, Nucor decidió expandirse al mercado de productos planos, aún usando el método HAE.
El aumento en la producción y tecnología HAE a nivel global se debe a:
- La discontinuación del proceso de horno abierto como proceso competitivo.
- El deseo de alejarse de los altos costos de capital y operación asociados a la siderurgia integrada a gran escala hacia mini-plantas menos intensivas en capital.
- Una mejora muy rápida en tecnología eléctrica, reduciendo costos de equipos eléctricos a gran escala y permitiendo control mejorado de dispositivos eléctricos.
- La disponibilidad lista de chatarra en muchos países combinada con fuerte presión social hacia el reciclaje de metales.
- La creciente disponibilidad de fuentes alternativas de hierro, especialmente de países en desarrollo.
- Uso de metal caliente y oxicombustibles en hornos de arco eléctrico.
- Una vasta mejora en operación, control, eficiencia y calidad de producto de la tecnología HAE.
El crecimiento en la acería HAE ha venido acompañado de varias mejoras tecnológicas que han permitido grandes disminuciones en requerimientos de potencia y mejoras en eficiencia energética, productividad del horno y ambiente de trabajo en la acería. Estas mejoras han proporcionado varias ventajas: operación estable del arco, bajo consumo de energía, bajo consumo de electrodos, menos roturas de electrodos, menor fuerza aplicada a electrodos y brazos portaelectrodos, y menores perturbaciones en la red.
El proceso HAE dependía únicamente de la energía eléctrica hasta que las energías químicas se volvieron suplementarias para reducir el costo de conversión mediante productividad mejorada. Sin embargo, la gestión eficiente de energías eléctrica y química se logra combinando control dinámico eficiente del arco con inyección balanceada de oxígeno y carbono para aumentar la productividad. Las plantas HAE a menudo usan una mezcla de hierro de reducción directa (DRI) / hierro briquetado en caliente (HBI) / DRI caliente y chatarra reciclada, y materiales basados en carbono como agentes espumantes de escoria y carburizantes. Según requisitos de reducción de consumo energético y emisiones de gases de efecto invernadero, el antracita y coque metalúrgico tradicionales se reemplazan con materiales basados en carbono y ahora fuentes alternativas como neumáticos al final de su vida útil y plásticos reciclados también reemplazan parcialmente los materiales de carbono convencionales.
Mejoras en diseños de HAE
Muchas mejoras tecnológicas en el diseño de HAE se hicieron para reducir los tiempos colada-a-colada (tap-to-tap). Estas incluyeron:
- Hornos de ultra alta potencia (UHP), con altos voltajes secundarios y arco más largo. Esta innovación jugó un papel decisivo en la reducción drástica del tiempo colada-a-colada y aumento de productividad por hora. El primer horno UHP se instaló en EE. UU. en 1963. El horno de 135 toneladas se equipó con transformadores de 70–80 MVA, lo que significa potencia específica de 520–600 kVA/ton. Por su operación exitosa, los hornos UHP se volvieron populares rápidamente y su potencia específica también aumentó a 1000 kVA/ton.
- Brazos portaelectrodos de alta conducción de corriente en diseño de caja revestida de cobre.
- Sistema de control de electrodos de última generación.
- Diversas aberturas en el horno para uso extensivo de fuentes de energía alternativas.
- Diseño de construcción pesada para sostener condiciones de trabajo duras que permiten movimientos muy rápidos y operaciones seguras.
- Diseño de carcasa partida (split shell) para facilidad de mantenimiento y reducción de tiempo de mantenimiento.
- Paneles de refrigeración de cobre o combinados (combi) con flujo de agua de alta velocidad.
- Sistemas de alimentación continua para DRI/HBI/DRI caliente resultando en reducción del tiempo de carga.
- Más aporte de calor en zona fría de colada excéntrica de fondo (EBT) por diseño especial de sistema de quemadores EBT.
- Alta flexibilidad y eficiencia de operación con aplicación de puerta de escoria cerrada.
- Operación de mantenimiento fácil para diseños especiales como sistema de elevación de techo, sistema de bloqueo de horno.
- Aporte de energía química adicional basada en carbono, combustible y oxígeno usado como sustituto de energía eléctrica.
- Diseño de regulación para electrodos – Típicamente, el ensamblaje electrodo/brazo/mástil/cable pesa en el rango de 20 toneladas. Se mueve verticalmente para control por un cilindro hidráulico incorporado en el mástil. Dado que la longitud del arco depende, entre otras cosas, del nivel siempre cambiante de chatarra o líquido bajo el electrodo, es necesario tener control automático sobre la posición (sistema de regulación). Este influye en muchos aspectos importantes: aporte energético, corriente media, estabilidad del arco, patrón de fundición de chatarra, pérdidas de energía a paneles refrigerados, consumo de energía, electrodos y refractarios. Todos estos parámetros están interrelacionados de manera compleja y hay muchas diferencias de opinión sobre estrategias de control "óptimas".
- Lograr mejor balance energético y térmico dentro del horno por inyección multiunidad.
Desarrollos mayores en tecnología HAE
Algunas de las principales mejoras tecnológicas durante los últimos cuarenta años:
- Práctica de escoria espumante – En HAE, la fundición progresiva de chatarra aumenta la transferencia de calor por radiación del arco a las paredes laterales. Al cubrir el arco con una capa de escoria, este se protege y más energía se transfiere al baño. La espumación de escoria es benéfica. La efectividad depende de basicidad, contenido de FeO, temperatura y disponibilidad de carbono para reaccionar con oxígeno o FeO. Reduce daño a refractarios y pérdida de calor de la región del arco. Ahorro neto estimado: 6–8 kWh/ton.
- Soplado de oxígeno en el baño – Libera calor porque la reacción del oxígeno con carbono, silicio, hierro en el metal fundido es exotérmica. Reduce tiempo de fundición y aumenta productividad. Por la liberación de calor, disminuyen consumos de electricidad, electrodos y refractarios. En el pasado, con consumo de oxígeno menor a 10 m³/ton, las operaciones de lanza se hacían manualmente con lanza consumible. La mayoría de operaciones modernas usan lanzas automáticas y la mayoría usa lanzas no consumibles refrigeradas por agua. Muchas también tienen capacidad de inyectar carbono.
- Operación de talón caliente (hot heel) – Se deja 15–20 % de metal y cierta cantidad de escoria en el fondo tras cada colada. El resto de escoria se remueve por el alfeizar. Asiste en la fundición de carga fresca y permite colada prácticamente libre de escoria. Resulta en ahorro de ferroaleaciones y eficiencia energética.
- Colada excéntrica de fondo (EBT) – Reduce tiempos de colada, pérdidas de temperatura y arrastre de escoria al cucharón. Ahorro de electricidad estimado: 12–15 kWh/ton. La colada libre de escoria EBT resulta en alto rendimiento de aditivos de aleación y alta vida de refractarios del cucharón.
- Práctica de post-combustión – El gas CO generado durante descarburación se quema con inyección de oxígeno desde lanzas dentro del horno. La energía liberada se usa para calentar el baño directamente o precalentar la carga entrante. Un sistema específico de control de post-combustión instalado en dos plantas en México y EE. UU. llevó a reducciones de 2 % y 4 % en consumo de electricidad, 8 % y 16 % en gas natural, 5 % y 16 % en uso de oxígeno, y 18 % y 18 % en carbono cargado e inyectado.
- Inyección de carbono – Beneficios: (i) para práctica 100 % chatarra o cuando el carbono del baño es insuficiente para producir gas CO para espumación de escoria, la inyección es benéfica; (ii) la oxidación de carbono produce gas CO que en post-combustión genera energía térmica. Nota: requiere inyección de oxígeno para iniciar oxidación del carbono.
- Monitoreo y control de gases de chimenea – La tasa de recuperación de energía química de gases de escape puede aumentarse 50 % ajustando niveles de inyección de oxígeno para post-combustión basado en lecturas en tiempo real de CO y CO₂ en gases de chimenea, en lugar de valores preestablecidos. Ahorro de electricidad estimado: 12–15 kWh/ton.
- Quemadores oxicombustible – Pueden instalarse en HAE para reducir consumo de electricidad sustituyéndola con oxígeno e hidrocarburos. Introducida para mejorar tasas de fundición y distribución de calor más uniforme. Reduce consumo total de energía por tiempos de calentamiento reducidos, aumenta transferencia de calor durante refinación, y facilita espumación de escoria, aumentando eficiencia de uso de oxígeno y carbono inyectado. Cuidado: uso incorrecto puede aumentar consumo energético y generación de gases de efecto invernadero. 2–3 kWh/ton pueden ahorrarse por cada minuto de tiempo de calentamiento reducido. Ahorro de 35–40 kWh/ton con tasas típicas de inyección de oxígeno de 18 Nm³/ton.
- Precalentamiento de chatarra – Se han desarrollado varios sistemas de precalentamiento utilizando calor de gases de escape, algunos basados en sistemas de cuba por lotes y otros en sistemas de eje continuo. Con sistema de eje simple se ahorran hasta 77 kWh/ton. Sistema de eje tipo dedo permite ahorros hasta 110 kWh/ton, aproximadamente 25 % de la entrada eléctrica.
- Eliminación de fuentes de radiación en chatarra – La chatarra comprada debe pasar por detección de radiación para evitar que el acero producido sea propenso a radiación. Toda chatarra entrante pasa por equipos de detección "Exploranium". Chatarra marcada como alto riesgo pasa por escaneo adicional con detectores de mano. Un segundo escaneo con "Exploranium" antes de entrega a la acería y un escaneo final en cada carga de imán al llenar cubas. Detectores en filtros de manga (bag house) definen cuándo, si acaso, material radiactivo se ha fundido.
- Carga de DRI caliente – Cargar DRI caliente a temperaturas hasta 600 °C en lugar de DRI frío resulta en reducción de energía de fundición de 150 kWh/ton. Otros beneficios: mayor productividad, disminución de elementos parásitos, mejora en espumación de escoria, y aumento de carbono en la carga.
- Carga de metal caliente – Cargar metal caliente en HAE junto con inyección de oxígeno reduce consumo de energía eléctrica por utilización de energía química. Reduce tiempo colada-a-colada, consumo de carbono y electricidad.
- Transformadores de ultra alta potencia – Ahorro de electricidad estimado: 1.1 kWh/ton por cada MW de aumento de potencia. El consumo cayó 11 kWh/t y 22 kWh/t respectivamente para 2 líneas cuando el voltaje operacional aumentó de 600 V a 660 V en uno y de 400 V a 538 V en otro.
- Eléctrica del horno – Grandes mejoras en control y eficiencia energética por desarrollo de fuentes de alimentación con voltajes operacionales más altos.
- Controles del horno – Resulta en reducción del 14 % en consumo de electricidad. Adicionalmente, 6 % de reducción en consumo de gas natural.
- Control de proceso mejorado (redes neuronales) – Puede reducir consumo de electricidad más allá de sistemas de control clásicos. Por ejemplo, redes neuronares o sistemas de "lógica difusa" analizan datos y emulan el mejor controlador. Para HAE, los primeros sistemas de "lógica difusa" se desarrollaron usando factor de potencia y uso de potencia para controlar electrodos en el baño. Ahorro estimado: 30 kWh/ton, valores pueden cambiar según chatarra y características del horno.
- Agitación de fondo / inyección de gas de agitación – En hornos de arco convencionales hay poca turbulencia eléctrica natural en el baño. Por ausencia de agitación, piezas grandes de chatarra tardan mucho en fundir y pueden requerir lanza de oxígeno. Agitación con argón o nitrógeno elimina gradientes de temperatura y concentración, acorta tiempos colada-a-colada, reduce consumo de refractarios, electrodos y potencia, y mejora rendimiento de hierro y aleaciones. Con introducción de tecnología de agitación, hay ahorro de electricidad entre 12 y 24 kWh/ton.
- Horno de arco de corriente continua (DC) – Representan un concepto diferente. La mayoría son de electrodo simple donde la corriente fluye desde el electrodo de carbono a un ánodo montado en el fondo. Reducción de consumo de electrodos del 50–60 % es el mayor beneficio vs. horno trifásico convencional. Niveles de ruido menores. Menores costos de mantenimiento y costos de refractarios menores para paredes laterales pero mayores para el fondo. Requieren adición de electrodo de fondo (ánodo), reactor DC, y tiristor, que añaden costo. Los hornos DC, aparte de bajo consumo de energía y electrodos, aseguran excelente homogeneización térmica y metalúrgica del acero líquido. También hay efecto de agitación aumentado del arco DC que apoya este proceso. Comparados con HAE de CA, causan menos perturbaciones en la red y pueden conectarse incluso a redes eléctricas débiles. Ahorro neto sobre hornos AC antiguos: 85–90 kWh/ton. Comparados con nuevos hornos AC, ahorro limitado a 10–20 kWh/ton.
- Recuperación de calor residual para HAE – Para HAE fundiendo 150 t/carga de DRI con tiempo colada-a-colada de 49 min y potencia encendida 40 min, aproximadamente 130 kWh/ton de energía pueden recuperarse (eficiencia 30 %). Si se usa para generación con vapor saturado: 2.8 MWh/año de electricidad. Con vapor sobrecalentado: 15.1 MWh/año.
- Variadores de frecuencia o velocidad ajustable – El consumo total de energía de ventiladores puede disminuirse 67 %. Ahorro estimado: 16.5 kWh/ton.
- Horno DC de doble carcasa (Twin shell) – Puede resultar en ahorros de 15–20 kWh/ton.
- Horno CONARC – Combina ventajas tecnológicas de horno de arco con las de proceso de soplado convencional. CONARC refleja la combinación de CONverter y ARCing. El proceso se divide en dos fases: fase de convertidor (soplado de oxígeno sobre el baño mediante lanza superior para descarburar) y fase HAE (energía eléctrica para fundir material sólido y sobrecalentar el baño a temperatura de colada).
- Tecnología de inyección de polímeros – Proceso patentado que sustituye parcialmente el uso de coque con polímeros, incluyendo caucho (neumáticos usados), como inyectante de carbono alternativo para producir escoria espumante en HAE. Beneficios: (i) reducción consumo eléctrico específico ~3 %, (ii) reducción inyectante de carbono ~12 %, (iii) aumento productividad (ton/min) 4 %, (iv) niveles de FeO en escoria mantenidos en rango requerido, y (v) reducción emisiones NOx, CO y SO₂.
HAE con neumáticos y plásticos
Un estudio de OneSteel's Sydney Steel Mill en colaboración con UNSW en pruebas de laboratorio sobre uso de neumáticos en HAE para optimización de escoria espumante ha desarrollado y comercializado un sistema de ingeniería mediante pruebas en planta para HAE para inyectar mezclas de caucho de neumáticos al final de su vida útil y coque en HAE como agentes espumantes. El método resultó en beneficios como aumento de volumen y espumosidad de la escoria, incluyendo mejora de eficiencia energética eléctrica debido a arco más largo y mejor transferencia de calor del arco al acero, así como disminución de pérdida de calor a través de escoria y paredes laterales. Los acereros HAE usando tecnología de inyección de polímeros (PIT) también pueden esperar mejoras en rendimiento, consumo de oxígeno inyectado, consumo de refractarios y electrodos, y desgaste del sistema de inyección. La tecnología de inyección de caucho (RIT) se ha vuelto proceso estándar en los HAE de OneSteel en Sydney y Laverton y ha logrado hitos significativos: 40,720 coladas con inyección de caucho, 13,721 toneladas de coque reducidas/sustituidas y reducción en inyección por control de FeO y dimensionado consistente, y 1,128,486 neumáticos equivalentes de pasajero usados. El acero verde resultante de neumáticos y plásticos viejos no produce residuos ni humos tóxicos.
Proceso de manufactura
- Optimización de hornos de arco eléctrico: automatización y modelado
- Horno de Inducción para Acería: Tecnología Eficiente de Fusión Eléctrica
- Optimización de Producción de Acero: Uso de Metal Caliente en Hornos Eléctricos de Arco
- Horno Eléctrico de Arco DC: Tecnología Eficiente de Acería con Un Solo Electrodo
- Aprovechamiento del hierro de reducción directa para una producción eficiente en horno de arco eléctrico
- Cómo la Tecnología Impulsada por Startups Genera Innovación y Crecimiento
- Explorando los 7 Tipos Fundamentales de Tecnología
- Sierra circular eléctrica profesional para corte preciso
- Procesos clave de soldadura por arco eléctrico y sus aplicaciones
- Dominando la soldadura por arco eléctrico: Tipos, equipos, ventajas y desventajas
- El futuro de los vehículos autónomos: tecnología, desafíos e innovaciones