



Papel Clave del Hogar, Hombre Muerto y Colada en el Rendimiento del Alto Horno
Se observa una tendencia de deterioro en la calidad del mineral de hierro con la creciente demanda. Este deterioro viene acompañado de mayores cantidades de escoria, lo que a su vez afecta el descenso de la carga y el flujo de líquidos a través del hogar. Estas condiciones catalizan el mecanismo de desgaste del revestimiento, con los revestimientos de bosh, chimenea (stack) y hogar bajo tensión adicional. La colada en el alto horno se ve afectada adversamente y los canales y corredores (runners) en la casa de colada se tensionan debido al mayor volumen de escoria. Todo esto ejerce mayor presión sobre las operaciones del alto horno.
La mala calidad del mineral afecta la operación del alto horno de la siguiente manera:
- Volumen de escoria – Minerales de mala calidad introducen mayores cantidades de impurezas resultando en aumento de volúmenes de escoria.
- Carga térmica – La condición térmica del horno cambia ya que se requiere gran cantidad de calor para fundir la escoria adicional y mantenerla en estado fluido para su drenaje. Esto introduce mayores cargas térmicas dentro del horno.
- Tasa de coque y productividad – El aumento de volúmenes de escoria necesita mayor aporte de combustible, y donde las tasas de inyección de carbón pulverizado ya están en óptimo, esto resulta en mayor tasa de coque. Más coque significa mayor cantidad de ceniza en el horno, resultando en mayor aumento de volumen de escoria. Esto tiene efecto deteriorante en la productividad.
- Estabilidad del proceso – El deterioro en la calidad del mineral afecta adversamente la estabilidad del proceso y tiene efecto desfavorable en el funcionamiento suave del alto horno.
Debido a estos factores, el proceso de producción varía ampliamente. La amplia variación tiene consecuencias en composición de escoria y calidad de metal caliente. También afectan el proceso en otras áreas:
- Mayores volúmenes de escoria influyen en el flujo de gas.
- Con mayores volúmenes, el flujo de líquidos a través del hogar es más desafiante, llevando a aumentos en niveles fluctuantes de líquidos en el hogar. En caso extremo, el descenso de carga se ve afectado.
- Los incidentes aumentados de flujo de gas comprometido por mala calidad del mineral probablemente aparezcan como colgaduras (hanging) más frecuentes y severas y deslizamientos (slips). Esto a su vez cataliza mayor desgaste del revestimiento, con revestimientos de bosh, chimenea y hogar bajo más tensión.
- Mayores tasas de escoria proveen gran restricción en la casa de colada ya que el sistema de canales y corredores se vuelve un cuello de botella para acomodar mayores volúmenes de líquidos.
Para acomodar estos y otros escenarios esperables, se necesitan varias acciones para tener control adecuado durante la colada, prevenir que el horno funcione frío o caliente, y para operación suave. Estas incluyen: (i) gestión del hogar para drenaje óptimo y desgaste mínimo contra mayores volúmenes de escoria, (ii) adaptación de estrategias de proceso y carga para estabilidad óptima y cargas térmicas minimizadas en la pared, (iii) monitoreo cercano y mantenimiento adecuado del sistema de refrigeración para que absorba mayores cargas térmicas, y (iv) evaluación y eliminación de cuellos de botella en diseños existentes de casa de colada para flujos de líquidos aumentados.
El hogar, hombre muerto y el flujo de metal caliente y escoria hacia la boca durante la colada pueden verse en la Fig. 1.
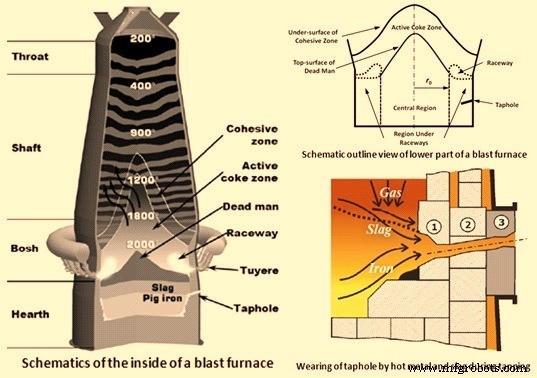
Fig. 1 Hogar, hombre muerto y flujo de metal caliente y escoria durante la colada
Hogar y hombre muerto del alto horno
El estado del hogar juega el papel más importante para operación estable y larga vida de campaña. Esta región más baja está expuesta a hierro líquido (metal caliente) y escoria líquida en contacto directo con materiales refractarios, causando erosión severa y ataque químico y térmico del revestimiento. El entorno más agresivo se encuentra usualmente cerca de la(s) boca(s) de colada, sujeto a altas tensiones térmicas y velocidades de flujo de líquidos. La gestión de la boca (integrada con otras técnicas de guía operacional) es crucial en el rendimiento del hogar y, por tanto, en la operación general del horno.
El hogar es la parte más baja pero la más importante. La vida de campaña depende considerablemente de su durabilidad. Las paredes laterales y el fondo suelen construirse con bloques o ladrillos basados en carbono combinados con cerámicas de alta calidad.
En principio hay dos diseños básicos de hogar. El primero es diseño de bloques/ladrillos pequeños, el segundo de bloques grandes. La diferencia es el tamaño de los refractarios. La principal ventaja del diseño de bloques pequeños es la facilidad de construcción, ya que los ladrillos pueden manipularse a mano y morterarse en todos los lados. Otra ventaja es que son menos propensos a agrietarse ya que el hogar como conjunto está básicamente ya agrietado. Sin embargo, esto también es desventaja ya que cada junta puede servir como barrera de transferencia de calor, especialmente si hay movimiento y las juntas se convierten en huecos. Los bloques grandes no sufren la misma desventaja al tener muchas menos juntas. Sin embargo, por expansión térmica, tienden a agrietarse, causando barreras similares.
Dentro de los dos diseños básicos hay varias variaciones, y similitudes entre diseños grandes y pequeños. Estas son el tipo de material refractario usado contra la pared, la cara caliente, y alrededor de las bocas. Una de las mayores consideraciones es la transferencia de calor del interior al medio de refrigeración. Para esto, se usan varios tipos de refractarios. En general, el costo aumenta con la conductividad térmica. Aunque sería muy costoso, el mejor hogar en teoría se construiría con refractarios de mayor conductividad. Duraría forever y nunca se desgastaría (debido a un revestimiento congelado protegiendo los refractarios), pero también extraería tanto calor del horno que el costo de operación sería alto. Se enfriaría tan rápido durante un paro que sería difícil reiniciar, llevando a costos aún mayores. Usualmente en los diseños se mantiene un equilibrio entre los factores mencionados.
Los revestimientos del hogar están equipados con termopares y elementos de refrigeración. El hombre muerto está situado debajo de la zona activa de coque y (mayormente) debajo de los raceways. La parte superior es cónica con tope redondeado en la región entre raceways. La inclinación desde el vértice del hombre muerto a los raceways es aproximadamente el ángulo de reposo del coque cargado. El hogar está ocupado principalmente por una cama de coque, que es parte del hombre muerto extendiéndose desde el nivel de toberas.
Hierro líquido y escoria goteando desde la zona cohesiva se acumulan en los espacios vacíos del hombre muerto. Por gravedad, los líquidos se segregan en dos capas: hierro más pesado en el fondo y escoria más ligera arriba. Como ambos gotean continuamente, las gotas de hierro deben hundirse a través de la capa de escoria al fondo. La capa superior consiste en mezcla de escoria y gotas de hierro. La porosidad del hombre muerto está entre 0.3 y 0.5, indicando que solo 30–50 % del volumen total está disponible para líquidos si el hombre muerto llena el hogar. De hecho, el hombre muerto puede sentarse en el fondo, o flotar parcial o completamente en el baño líquido si la fuerza de flotación es suficiente para levantarlo. Un hombre muerto parcialmente flotante se sienta en el fondo central y da lugar a una zona libre de coque anular en los bordes, que ofrece poca resistencia al drenaje. Por tanto, se forma un flujo circunferencial, siendo la principal razón del desgaste en forma de "pie de elefante" en el hogar.
Los estudios de disección de altos hornos apagados han mostrado una cama de coque casi estancada en el núcleo entre raceways y en el hogar. La zona estancada, donde el coque desciende con velocidad fuertemente reducida, se llamó "hombre muerto" ya que se presumía que no tenía efecto activo en el funcionamiento. Sin embargo, esta suposición se demostró incorrecta al revelarse que juega un papel clave. Los estudios relacionados se realizan usualmente mediante modelos físicos y/o matemáticos ya que el estado no puede medirse directamente en operación por altas temperaturas, desgaste y entorno extremadamente hostil para sondas.
La parte superior del hombre muerto es cónica con tope redondeado entre raceways y puede extenderse desde el fondo del hogar hasta muy por encima del nivel de toberas. La altura depende del tamaño del horno y condiciones operativas como tasa de coque, velocidad de soplado, descenso de carga y tasa de renovación. Las pérdidas de masa/volumen por contracción de reducción de mineral y fundición afectan fuertemente el patrón de flujo sólido y el perfil del hombre muerto. También se ha encontrado que la altura disminuye al aumentar la tasa de consumo sólido.
El límite superior del hombre muerto ha sido tema de muchas investigaciones teóricas y experimentales. Estas han mostrado que está rodeado por una zona cuasi-estancada donde las partículas cargadas eventualmente se mueven al raceway. El tamaño es sensible a si la operación es con o sin "inyección de carbón pulverizado". También se ha mostrado que el hombre muerto se renueva desde una pequeña región de afluencia central en la parte superior. Por tanto, buena permeabilidad puede mantenerse cargando coque grande de alta calidad en el centro. También se ha encontrado que la acumulación y remoción cíclica de líquidos en el hogar por la operación de colada está estrechamente relacionada con el proceso de renovación. Las partículas se mueven gradualmente al raceway a medida que se repite la colada. La renovación ocurre de modo que las partículas "viejas" son forzadas a salir por la fuerza de flotación (ejercida en la parte sumergida) y las "nuevas" entran a llenar a través de su superficie superior.
El estado del hombre muerto y la forma del fondo tienen fuerte influencia en el desgaste de revestimientos y drenaje de líquidos. El hombre muerto está sumergido en gran baño líquido y sujeto a flotación. A medida que la flotación es suficiente para levantarlo, se forman zonas libres de coque debajo, creando paso libre para flujos. Tiene comportamiento dinámico moviéndose con nivel variable de líquido. Se ha encontrado que el movimiento se ve afectado por histéresis al ascender y descender.
La forma se determina por varios factores. Puede estimarse por equilibrio entre fuerza que presiona hacia abajo y fuerzas de flotación de hierro y escoria. La flotación es relativamente directamente estimable como función de nivel de líquido y porosidad. Sin embargo, la fuerza hacia abajo, usualmente expresada como presión, depende de condiciones del horno: peso de carga, longitud de raceway, retención de líquido y arrastre de gas. El peso de carga sobre nivel de toberas es compensado por presión de elevación de gas ascendente y la presión hacia abajo bajo raceways (región bajo raceways) se atribuye solo al peso del hombre muerto. Por otro lado, la presión hacia abajo en la región central se formula como función de peso del hombre muerto, retención de líquido y presión dinámica de flujo de partículas. La presión dinámica, causada por flujo convergente de partículas en la zona activa de coque, se asume que disminuye linealmente a lo largo de la dimensión radial desde el centro al frente del raceway. Usualmente se ve que el hombre muerto flota más alto bajo los raceways. La distribución de la presión hacia abajo juega papel crucial en la forma del fondo. Algunos estudios han clasificado el estado de flotación en cuatro categorías: (i) sentado, (ii) flotando parcialmente en la pared, (iii) flotando completamente con fondo plano, y (iv) flotando completamente, pero más alto cerca de la pared.
Colada del alto horno
La colada es necesaria no solo para entregar productos, sino esencial para la seguridad del horno y operadores. La colada, también llamada a veces fundición o drenaje, es el proceso que remueve metal caliente y escoria líquida del hogar. La tecnología actual emplea práctica de "pool lleno" (full pool). Esto se refiere a la tecnología de mantener el canal lleno de metal caliente y escoria durante períodos cortos cuando el horno no se está colando. Durante la siguiente colada, el canal sigue líquido, facilitando la separación de hierro y escoria, y preservando calor, resultando en hierro más limpio y caliente entregado a la acería vía transporte ferroviario en cucharones abiertos refractarios o cucharones torpedo.
El proceso de colada determina críticamente la presión de gas en el horno y cantidades residuales de hierro y escoria en el hogar. Un drenaje deficiente usualmente lleva a operación inestable, conectada a pérdidas marcadas en productividad y vida de campaña. Un drenaje ineficiente da lugar a acumulación excesiva de líquidos y altos niveles en el hogar. Si el líquido (escoria) se acerca al nivel de toberas, el flujo de gas reductor en el bosh se perturba severamente, resultando a menudo en descenso irregular de carga conocido como colgaduras y deslizamientos.
Un ciclo de colada comienza cuando la boca se perfora y termina al taparla con masa cuando el gas del horno estalla. Al final, la interfaz gas-escoria se inclina hacia la boca y queda cantidad considerable de escoria por encima del nivel de la boca. La fase de hierro puede drenarse desde niveles por debajo de la boca debido al gran gradiente de presión que se desarrolla cerca de la boca en la fase de escoria viscosa. La interfaz escoria-hierro promedio es por tanto más baja que el nivel de la boca. Dependiendo de factores como tasas de producción de líquidos, volumen del hogar y estrategias de colada, la etapa inicial varía y puede categorizarse:
- Hierro primero – Ocurre si la interfaz está por encima del nivel de la boca al perforar. El ciclo comienza con salida de solo hierro, y la escoria fluye después cuando la interfaz desciende a la boca. Luego, hierro y escoria drenan simultáneamente hasta el final. El tiempo transcurrido desde el inicio hasta que entra escoria al canal se llama retardo de escoria.
- Simultánea – Aparece si la interfaz está en, o a profundidad finita por debajo de la boca al comenzar. El alto gradiente de presión en la fase de escoria puede promover flujo de hierro, o incluso arrastrar hierro desde abajo. Como resultado, hierro y escoria drenan juntos durante todo el período.
- Escoria primero – Opuesto al patrón anterior. La escoria fluye inicialmente y el hierro después de un retraso. Esto ocurre porque la interfaz está muy por debajo de la boca al comenzar, y el fenómeno puede observarse en hornos grandes con múltiples bocas. El gradiente de presión causado por la escoria viscosa es inicialmente inadecuado para elevar el hierro.
Un requisito primario es asegurar confiablemente la tasa deseada de productos. Por tanto, establecer factores que influyen en la tasa es importante. Normalmente en hornos grandes, tasas de 7 ton/min y velocidades de 5 m/seg en bocas de 70 mm de diámetro y 3.5 m de longitud son típicas. La condición y longitud de la boca influyen fuertemente en la tasa. Durante operación, la boca está completamente llena con material refractario conocido como masa de boca.
Factores importantes que a menudo causan dificultad: (i) defectos en pistolas y taladros, o alineación defectuosa, (ii) mala condición de boca, caño, desescoriador, compuertas y canales basculantes, oscilantes u otros, (iii) capacidad inadecuada de cucharones para transportar metal caliente, y (iv) problemas en sistema de granulación de escoria e espacio inadecuado en fosa de escoria.
El programa de colada depende de cantidad de hierro y escoria, tamaño del hogar, tasa de colada y operaciones preparatorias requeridas entre coladas. Inmediatamente antes, usualmente se verifica la boca, el funcionamiento correcto, posición y alineación de pistolas y taladros para asegurar que están correctamente alineados (si es necesario, se corrigen). La ventaja es que permite una verificación final de defectos o ajustes no notados y remediarlos. La boca se abre usando taladros de ciertos tamaños según condiciones, y en algunos casos la última parte del tapón se clava. Si el agujero no es lo suficientemente largo, la boca debe abrirse con lanza de oxígeno, tomando todas las precauciones requeridas.
La colada puede perturbarsi si el chorro de metal fluye en canales mojados, causando ebullición acompañada de explosiones. Es esencial realizar verificaciones minuciosas y secar canales y corredores a fondo, ya que la ebullición a menudo alcanza proporciones que obligan a interrumpir la colada. Esta es una razón por la que las salidas de emergencia deben mantenerse libres.
Detener la colada mientras está en curso requiere máxima potencia de la pistola (el tapado debe contrarrestar la fuerza total del flujo). En algunos casos es necesario reducir el soplado y la presión superior para permitir el tapado. Reparaciones improvisadas rápidas se realizan en partes dañadas de canales, usando material seco.
Si la pistola se aleja demasiado pronto, hay peligro de que la arcilla inyectada sea expulsada repentinamente con explosión, ya que el material no ha tenido tiempo de solidificarse. Por esto, los operadores deben mantenerse fuera de la "línea de fuego".
El flujo de escoria que precede al metal al inicio también puede causar perturbaciones. El operador debe hacer ajustes en el área inmediata de la boca y canal para dirigir la escoria hacia los canales destinados a llevarla. Esta es una razón por la que debe haber espacio libre frente a la boca a ambos lados del canal de hierro, y este debe ser lo más grande posible.
El trabajo principal del operador durante coladas normales es asegurar que el flujo de metal y escoria hacia cucharones de transporte o instalaciones adyacentes sea suave y sin incidentes. El tamaño e inclinación de canales deben relacionarse con otras características técnicas. Sin embargo, hay posibilidad de estancamiento y desbordamiento, requiriendo acción inmediata. Las herramientas deben estar completamente secas; de lo contrario el agua puede vaporizarse repentinamente, causando explosión.
También es importante verificar cuidadosamente la condición de aberturas de descarga en cucharones, ya que materia sólida puede ser arrastrada por el flujo y bloquear compuertas de sección transversal relativamente pequeña.
La boca puede obstruirse (ej. por coque) durante la colada. El taladro se usa normalmente para desalojar obstrucciones, pero si falla, se usan barras largas (rabbles). Esta operación es peligrosa por posibilidad de salidas repentinas de metal y escoria. Es esencial que los operadores tengan acceso inmediato a salida de emergencia libre de obstáculos.
El mayor cuidado debe tomarse en construcción de canales de escoria. Deben equiparse con compuertas capaces de retener metal caliente y coque arrastrado con la escoria para minimizar peligro de explosiones durante granulación.
Uno de los trabajos más importantes de los operadores es supervisar el llenado de cucharones, asegurando que no exceda nivel donde el contenido pueda derramarse durante transporte o desbordarse durante llenado. Como los cucharones se llenan uno tras otro, el operador debe dirigir el flujo hacia los canales apropiados. Canales basculantes y oscilantes y caños también tienen ventaja de minimizar riesgo de humedad en revestimiento refractario, mucho mayor con compuertas convencionales, ya que el revestimiento se renueva tras cada colada.
Hacia el final, el flujo de metal se vuelve irregular y va acompañado de fuerte ráfaga de aire y, a medida que el hogar se vacía, estos fenómenos son más frecuentes. Al mismo tiempo, metal y escoria salpican y pueden cubrir todo el área. Para evitar esto, la boca debe taparse lo antes posible. El operador mueve la pistola a la boca y la tapa inyectando la cantidad correcta de arcilla.
Proceso de manufactura
- Escoria de alto horno: esencial para una operación óptima del horno
- Consideraciones Clave en el Diseño de Altos Hornos y sus Equipos Auxiliares
- Automatización, medición y control de alto horno: soluciones de alto rendimiento
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Optimización de la Productividad del Alto Horno: Parámetros y Estrategias Clave
- Extensión de la Vida del Hogar del Alto Horno con Recubrimientos TiO₂: Protección Refractaria Probada
- Optimización de Operaciones en Alto Horno con Escoria de Alta Alúmina
- Prevención de irregularidades en la operación del alto horno: Estrategias probadas
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Optimización de Operaciones en la Casa de Vaciado del Alto Horno para Eficiencia y Confiabilidad
- Reducción de Emisiones de CO₂ en la Ferropreparación por Alto Horno