



Factores Clave para el Colado Continuo Confiable de Palanquillas de Acero
El colado continuo de palanquillas de acero es una operación sensible a varios factores. Debe realizarse con controles adecuados, estabilidad y de modo que produzca producto de colada seguro con propiedades mecánicas sanas, y asegure un proceso continuo con retrasos limitados. El proceso requiere buen control de parámetros operativos para producir palanquillas sanas y continuas.
Aspectos importantes del colado continuo de palanquillas son: (i) calidad de las palanquillas, (ii) productividad de la máquina, y (iii) costo de producción. Es necesario optimizar parámetros de rendimiento para lograr alta productividad y calidad requerida con costos operativos decrecientes. La disponibilidad de la máquina y la fiabilidad del proceso son factores importantes durante el colado continuo.
El colado continuo de palanquilla es un proceso altamente flexible en el que el operador debe reaccionar a requisitos cambiantes extremadamente rápido. Las calidades de acero necesitadas van desde acero de construcción simple (varilla corrugada) hasta "calidad especial de barra" (SBQ, special bar quality) para industria automotriz y otras aplicaciones de ingeniería, así como productos de alambre de alta calidad como alambres de acero blando, alambre de pretensado para concreto, y cordón de neumático.
Dependencia de la calidad en la distribución de temperatura
Durante el colado continuo, la calidad de palanquillas fundidas, tensión térmica, defectos superficiales y formación de grietas dependen altamente de la distribución de temperatura a lo largo de toda la palanquilla fundida continuamente. La atención principal se presta usualmente a temperaturas superficiales y particularmente a distribuciones de temperatura en esquinas. Sin embargo, desde el punto de vista tecnológico, la distribución de temperatura en el núcleo de la palanquilla, altamente relacionada con la longitud metalúrgica y el proceso de desdoblamiento (unbending), es muy importante también. Por tanto, el monitoreo del campo de temperatura de palanquillas fundidas, su predicción, control y optimización de la estrategia de refrigeración secundaria son temas prioritarios para operadores de máquinas de colado continuo.
Solidificación del acero
La solidificación del acero es un proceso en el que la transformación ocurre de estado líquido a sólido. Este proceso va acompañado de disminución del volumen líquido y aumento del volumen de fase sólida. Durante la solidificación, se forma una estructura cristalina y ocurre crecimiento de cristales formados. Los cristales que precipitan del acero líquido se llaman cristales primarios, y la estructura formada se conoce como estructura primaria. Esta influye en el comportamiento posterior del acero durante trabajo plástico y, en cierto grado, en propiedades del producto terminado.
La cristalización comienza a una temperatura en la que el estado sólido tiene menor energía libre que el líquido. A cierta temperatura, la energía libre de la sustancia líquida es igual a la del sólido, y al mismo tiempo la sustancia existe tanto en estado líquido como sólido. Esta temperatura se llama temperatura de estado de equilibrio, o temperatura teórica de cristalización, y tal estado se llama estado de equilibrio. Por encima, la sustancia en estado líquido tiene menor energía libre, y por debajo, la misma sustancia tiene menor energía libre en estado sólido. Así, la cristalización solo puede comenzar cuando la energía libre del líquido enfriado es menor que la del estado de equilibrio.
Es necesario enfriar el líquido por debajo de la temperatura teórica, lo que se llama sobreenfriamiento líquido, y la magnitud se llama grado de sobreenfriamiento. Sin embargo, la temperatura a la que el proceso de cristalización comienza se llama temperatura de cristalización real. El acero líquido es una solución multicomponente, y las consideraciones anteriores solo conciernen sustancias puras, por lo que el efecto de sobreenfriamiento constitucional también debe considerarse.
La primera etapa de cristalización es la formación de núcleos de cristalización y la formación de la nueva interfaz núcleo-líquido, tras lo cual los núcleos pueden crecer y aumentar tamaño. A menor grado de sobreenfriamiento, la diferencia entre energía libre del líquido y la de núcleos formándose es mínima, y se forman pocos núcleos. Una estructura de grano grueso se desarrolla porque la tasa de nucleación es menor que la de crecimiento. A medida que el grado de sobreenfriamiento crece, la diferencia aumenta, causando aumento en tasa de nucleación y crecimiento. En este caso, el aumento en tasa de nucleación es mayor que en crecimiento. Se forman muchos núcleos con pequeña tendencia de crecimiento, y la estructura del acero solidificado es de grano fino.
El conocimiento del proceso de solidificación es importante para la operación del proceso de colado continuo, porque: (i) permite determinar el espesor de la capa solidificada en los lugares más peligrosos, por ejemplo en la salida del molde; (ii) permite determinar la longitud del camino del hilo fundido; y (iii) permite determinar la tasa de solidificación, que influye en su inhomogeneidad química. El espesor de la capa solidificada se determina a menudo por método simplificado con fórmula d = k·√t, donde d es el espesor en mm, t es el tiempo en minutos, y k es el coeficiente de solidificación (tasa de solidificación) en mm/min. Este coeficiente depende sustancialmente de tres factores: (i) dimensiones de la sección transversal del hilo, (ii) temperatura de sobrecalentamiento del acero sobre la temperatura de liquidus, y (iii) composición química del acero fundido e intensidad de refrigeración.
Factores que afectan la velocidad de colado y productividad
La productividad aumenta con velocidad de colado y área de sección transversal. La velocidad está limitada por varios fenómenos:
- Fluctuaciones excesivas de nivel y ondas en el menisco empeoran con mayor velocidad. Esto puede causar problemas de calidad superficial e incluso roturas por adherencia (sticker breakouts). Puede abordarse cambiando diseño de boquilla (dirigiendo flujo más hacia abajo o añadiendo puerto vertical inferior), aplicando fuerzas electromagnéticas, cambiando fundente de molde, y usando otros métodos para controlar el patrón de flujo en el molde.
- Deformaciones axiales excesivas pueden ser causadas por oscilación y fuerzas de extracción necesarias para superar fricción en la interfaz entre capa solidificante y molde. Las grietas transversales y roturas asociadas pueden limitar la velocidad, especialmente si hay desalineación, conicidad excesiva, o capa líquida de fundente discontinua. Los esfuerzos son pequeños si la capa líquida de fundente se mantiene continua sobre toda la superficie del molde y la alineación es buena.
- Deformaciones de membrana excesivas pueden generarse en la capa delgada por presión ferroestática del baño líquido debajo del molde. Esto puede llevar a grietas y roturas si la capa no es lo suficientemente gruesa en la salida. El espesor crítico es del orden de 3 mm para muchas calidades. Esto se logra fácilmente por cualquier velocidad factible, lo que muestra que otros criterios son más importantes.
- Cualquier no uniformidad local en el crecimiento de la capa puede llevar a regiones localmente calientes y delgadas, que pueden iniciar grietas longitudinales y roturas incluso si la capa está por encima del espesor crítico en promedio. Puede abordarse optimizando comportamiento del fundente durante solidificación inicial, práctica de oscilación, y diseño de conicidad, de modo que la lubricación sea continua, el flujo de calor inicial sea bajo y uniforme, y la conicidad de la pared coincida con el perfil de contracción. Calidades peritecticas y aceros inoxidables austeníticos son más susceptibles. El sobrecalentamiento del chorro de acero también puede contribuir, especialmente cerca de caras donde el chorro impacta al colar con boquillas sumergidas bifurcadas.
- Abultamiento (bulging) excesivo del hilo debajo del molde puede llevar a variedad de grietas internas e incluso roturas si es extremo. Puede controlarse eligiendo suficientes rodillos de soporte, manteniendo alineación, controlando refrigeración por aspersión debajo del molde, y evitando cambios bruscos en paso de rodillos, aspersores, o velocidad.
- La distancia debajo del menisco del punto de solidificación final del centro del hilo aumenta en proporción directa con la velocidad para un espesor de sección dado y limita la velocidad máxima. El sistema de corte por soplete y soporte de rodillos debe extenderse para acomodar este aumento en longitud metalúrgica. Contrariamente a la intuición, esta longitud no puede acortarse significativamente aumentando intensidad de refrigeración por aspersión.
- Recalentamiento del hilo debajo del final de zonas de refrigeración genera tensiones de tracción internas y grietas de "hot-tear", que crecen en severidad con la velocidad. Este entendimiento se incorpora en el trabajo pionero de Brimacombe para proveer criterios de diseño para zonas de aspersión. La zona debe extenderse para evitar estas grietas.
- Hay muchas otras preocupaciones de calidad especial que a veces imponen límites en la velocidad. Como ejemplo, en aceros ultra-bajo carbono, se requiere límite superior relativamente lento para reducir defectos de "pencil pipe" y ampollas por atrapamiento de burbujas de argón en el radio interior de moldes curvos. La velocidad solo puede aumentarse con cambios cuidadosos en condiciones operativas que eviten los defectos específicos.
Claramente, para aumentar la velocidad se requiere consideración cuidadosa de muchos fenómenos. La lista muestra que ocho criterios separados deben satisfacerse, cualquiera de los cuales podría limitar la velocidad para una operación dada.
Propiedades mecánicas del acero a temperaturas elevadas
Para operación suave de la máquina de colado continuo de palanquillas, es necesario que el operador conozca las propiedades mecánicas del acero a temperaturas elevadas:
- Ductilidad en caliente – El acero tiene ductilidad reducida en rangos específicos de temperatura, con implicaciones importantes para formación de grietas. La Fig. 1 muestra esquemáticamente las zonas de temperatura de ductilidad reducida y sus mecanismos de fragilización. Hay tres zonas. De estas, la de alta temperatura y baja contribuyen significativamente a formación de grietas en colado continuo. La intermedia rara vez es responsable.
- Zona de alta temperatura – Operativa a temperaturas dentro de 30–70 °C de la temperatura de solidus, donde la deformación a fractura es menor al 1 %. La pérdida de ductilidad se asocia con micro-segregación de azufre (S) y fósforo (P) en interfaces de dendritas solidificantes. Este enriquecimiento local baja la temperatura de solidus, dando una temperatura de "ductilidad cero" por debajo de la de solidus masivo. La tensión de tracción aplicada en esta zona causa separación de dendritas y la superficie de fractura muestra apariencia redondeada suave característica de falla por película líquida. La presencia de manganeso (Mn) es benéfica, especialmente cuando ratios Mn/S son >20, ya que se combina preferentemente con S para formar precipitados de MnS menos dañinos, minimizando formación de película líquida. Contenidos crecientes de S, P, Sn (estaño) y Cu deterioran la ductilidad, relativamente insensible a tasa de deformación y tratamiento térmico posterior. Las grietas observadas usualmente en palanquillas se forman en esta zona. Por tanto, la profundidad de grietas desde la superficie es importante, ya que indica el espesor de la capa en el momento de formación.
- Zona de baja temperatura – Ocurre en la región bifásica austenita-ferrita por debajo de temperatura Ar3. Corresponde a zona "E" en Fig. 1. El mecanismo se atribuye normalmente a concentración de tensión en la película de ferrita primaria que se forma a lo largo de fronteras de grano de austenita. La ferrita es más dúctil y tiene menos resistencia, debilitando la estructura. La presencia de precipitados como AlN, Nb(CN) y BN agrava el problema aumentando concentración de tensión y fragilizando la ferrita de frontera, cada precipitado nucleando un micro-vacío. Además, la ferrita primaria fomenta precipitación preferencial en fronteras ya que nitruros tienen solubilidad mucho menor en ferrita que en austenita. La ductilidad está en mínimo cuando los bolsillos nucleando ferrita primaria primero se enlazan en película continua en fronteras de austenita. El espesor de esta película de ferrita proeutectoide es el factor controlador. Con temperaturas menores o tiempos de mantenimiento mayores, el aumento de espesor es responsable de la mejora observada en ductilidad. El rango de temperatura sobre el que ocurre la pérdida es alrededor de 500–900 °C.
- Durante el proceso a través de la máquina, el hilo solidificante se somete a condiciones térmicas variables y carga mecánica, ambas contribuyendo a generación de esfuerzos y deformaciones. Para que ocurra agrietamiento en un lugar, dos condiciones deben cumplirse: (i) el estado de esfuerzo/deformación es de tracción, y (ii) la resistencia a fractura o deformación a fallo del acero es excedida.
- Un principio fundamental que gobierna la generación de esfuerzos térmicos es que requiere que la expansión o contracción libre sea restringida o que los gradientes en el material sean no lineales. En el colado continuo, las condiciones en el hilo se acercan a deformación plana generalizada, permitiendo algo de expansión longitudinal (dirección de colado), minimizando generación de esfuerzos y deformaciones longitudinales. También, los gradientes térmicos longitudinales son poco profundos comparados con los del plano transversal. Por tanto, el agrietamiento transversal, que requiere componente longitudinal de esfuerzo/deformación, rara vez se vincula a condiciones térmicas adversas y es casi siempre de origen mecánico. En el plano transversal, sin embargo, hay mayor restricción a la expansión libre, que, junto con gradientes pronunciados y frecuentemente no lineales, da lugar a altos esfuerzos térmicos transversales. Cambios bruscos en tasas de extracción de calor causan desplazamientos en gradientes, mayormente en la superficie. Expansión o contracción preferencial de estas regiones también genera esfuerzos en el plano transversal. Debido a las altas temperaturas, la relajación rápida puede ocurrir por fluencia (creep). Sin embargo, la deformación resultante, si es excesiva relativa a la deformación a fractura y de tracción, puede llevar a grietas longitudinales. Descuadre (off-squareness) por refrigeración desigual en molde o aspersores genera esfuerzos de tracción en esquinas de ángulo obtuso, o regiones fuera de esquina, resultando en grietas longitudinales de esquina o fuera de esquina. Recalentamiento de superficie debajo del molde o aspersores también puede causar expansión de capas superficiales, imponiendo esfuerzos de tracción en el frente de solidificación donde el acero tiene menor ductilidad. Si hay agarrotamiento en esquinas dentro del molde, enfriamiento excesivo en alguna ubicación de una cara puede causar tensión localizada y depresiones y grietas longitudinales. Sobreenfriamiento en región del menisco o en zonas superiores de aspersión genera deformaciones de tracción superficiales, llevando a grietas longitudinales faciales.
- Hay muchas fuentes de esfuerzos mecánicos en el hilo solidificante. Adherencia en molde, lubricación inadecuada, condiciones de oscilación, o conicidad excesiva causan fuerzas de extracción que actúan. Esto genera esfuerzos y deformaciones de tracción axial que se concentran en regiones localmente delgadas, como en marcas de oscilación, causando depresiones o grietas transversales. Los esfuerzos en el frente de solidificación son compresivos en la posición de abultamiento máximo y de tracción debajo del rodillo en el frente, al apretarse el abultamiento. Si la conicidad es insuficiente, el abultamiento en la región inferior causa acción de bisagra en sitios fuera de esquina y deformación de tracción en el frente.
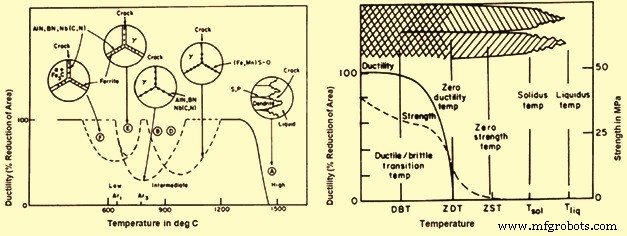
Fig. 1 Zonas de temperatura de ductilidad reducida en caliente del acero y propiedades mecánicas
Solidificación del hilo
Los procesos de flujo de calor dentro del hilo de acero solidificante, como extracción de sobrecalentamiento y crecimiento de la capa solidificante, influyen en la calidad. El conocimiento de la distribución de temperatura en la capa sólida es valioso desde el punto de vista de calidad, porque revela si hay gradientes térmicos cambiantes rápidamente que pueden generar esfuerzos y grietas. El recalentamiento de la superficie debajo de la refrigeración secundaria es un ejemplo.
Normalmente el sobrecalentamiento se extrae mayormente en el molde. Esto es importante ya que hay fuerte vínculo entre sobrecalentamiento y zona equiaxial en la palanquilla, debido al comportamiento de cristales libres. Así, la extracción de calor en el molde, influenciada por varias variables, puede afectar la estructura interna y, como resultado, la presencia de grietas internas y severidad de segregación y porosidad en la línea central.
El perfil de la capa tiene uso particularmente importante para lograr palanquilla de calidad libre de grietas superficiales o internas. Usualmente todas las grietas se forman en la zona de baja ductilidad cerca del frente de solidificación (dentro de 50–100 °C de la temperatura de solidus). Por tanto, la distancia de una grieta desde la superficie es medida directa del espesor de la capa en el momento de generación.
Un ejemplo de perfil axial de espesor de capa y temperatura de cara media mostrando posición aproximada de formación de grietas a mitad y recalentamiento debajo de aspersores para colada de palanquilla se muestra en Fig. 2. La ubicación axial aproximada de formación de grietas se muestra y se ve cercana a la salida de la zona de refrigeración secundaria, debajo de la cual la temperatura de cara media rebota bruscamente. El recalentamiento rápido causa tensiones de tracción en la zona de baja ductilidad cerca del frente. Para prevenir estas grietas, los aspersores deben minimizar el recalentamiento superficial. Efectivamente, esto da lugar a zona de refrigeración más larga con flujo de agua axialmente cónico para reducir discontinuidad de extracción de calor entre el fondo de la zona de aspersión y la entrada a refrigeración por radiación. La aplicación del perfil de capa también puede ser muy útil para distinguir entre grietas generadas en el molde o debajo.
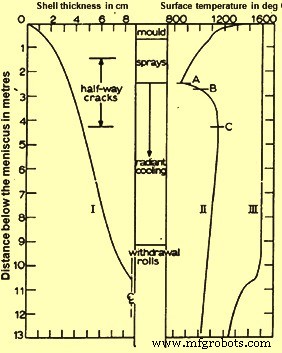
Fig. 2 Perfil axial de espesor de capa y temperatura de cara media
La predicción del fondo del baño es importante por dos razones. Primero, el baño líquido no debe permitirse extenderse más allá del soporte de corte. Normalmente la profundidad del baño y la velocidad están relacionadas linealmente. Por tanto, la profundidad puede controlarse por la velocidad. La razón de la relación lineal es que el tiempo para solidificar una sección dada es aproximadamente constante e independiente de la velocidad. Segundo, el conocimiento de la profundidad puede ayudar en prevención de grietas de desdoblamiento (unbending), que pueden formarse durante el enderezamiento de la palanquilla a posición horizontal. Si el hilo no está solidificado en el enderezador, los esfuerzos de tracción actuando en la región de baja ductilidad cerca del frente pueden causar grietas (dependiendo del diseño de la unidad de desdoblamiento). Por tanto, la velocidad puede tener que limitarse para asegurar que la sección esté completamente solidificada y la zona de baja ductilidad eliminada antes del enderezador.
Dos aspectos de la solidificación que necesitan comprensión adecuada son: (i) la estructura (columnar vs. equiaxial) y (ii) el crecimiento de la capa sólida que envuelve el baño líquido. La estructura es críticamente importante para la calidad ya que influye tanto en formación de grietas internas como en macro-segregación. La uniformidad del crecimiento de la piel solidificante puede agravar similarmente formación de grietas longitudinales superficiales y frecuencia de depresiones y roturas transversales durante el colado.
Estructura de colada
Varios factores influyen significativamente en el tamaño de la zona equiaxial central relativa a la zona columnar circundante en una sección de colada continua. Estos son: (i) sobrecalentamiento del acero, (ii) composición, (iii) flujo de fluido en el baño líquido, (iv) tamaño de sección, y (v) diseño de máquina (curva o recta). De estos, el sobrecalentamiento medido normalmente en el distribuidor (tundish) tiene efecto dominante. La zona columnar se favorece a expensas de la equiaxial con temperatura creciente (liquidus más sobrecalentamiento). El efecto máximo se ve normalmente cuando el sobrecalentamiento es menor a 30 °C. Por tanto, bajo sobrecalentamiento es deseable (en la medida posible sin congelar boquillas) para maximizar estructura equiaxial, más resistente a grietas y que promueve macro-segregación reducida.
El contenido de C tiene efecto en la longitud de zona columnar. La estructura equiaxial es preferida en rango medio de carbono (0.17–0.38 % C). El aumento de P, de 0.008 % a 0.02 % en palanquillas con 0.13–0.30 % C, también causa contracción de la zona columnar.
Efectos similares son visibles en palanquillas con agitación electromagnética. El flujo inducido por agitadores puede mejorar marcadamente el crecimiento de la zona equiaxial, especialmente si se conduce en el molde a sobrecalentamientos moderados. La agitación debajo del molde también puede interrumpir el crecimiento de dendritas columnares, aunque debe tenerse precaución para minimizar formación de bandas blancas de solidificación (observadas en impresiones de azufre de secciones coladas). Un tamaño de sección grande también favorece el crecimiento de zona equiaxial.
El diseño de la máquina, ya sea recta o curva, también influye. La longitud de la zona columnar adyacente a la cara de radio interior (superior) usualmente se extiende a la línea central, mientras que la adyacente a la cara de radio exterior (inferior) es considerablemente más corta. Esta observación es característica de secciones coladas en máquina de molde curvo relativa a la estructura axi-simétrica obtenida con máquinas rectas. Se asume que los cristales generados en el menisco caen al baño y se asientan preferentemente contra el frente de solidificación que avanza desde la cara de radio exterior. Así, el crecimiento de dendritas columnares se detiene, mientras que, opuesto, adyacente a la cara de radio interior, crecen sin obstáculos. La influencia de los factores puede explicarse en términos de generación y supervivencia de estos cristales no adheridos. Como ejemplo, el sobrecalentamiento tiene efecto fuerte porque los cristales se refunden en líquido excesivamente caliente para que el crecimiento columnar proceda sin obstáculos. Similarmente, carbono medio muestra mayor cantidad de estructura equiaxial ya que los cristales que entran a región de líquido caliente deben refundirse por transformación de estado sólido de gamma a delta. Esto involucra difusión de C, una limitación cinética pequeña pero importante.
Crecimiento de la capa
En la región del molde, la tasa de crecimiento está gobernada por la extracción externa de calor. Por tanto, todas las variables que influyen en la distribución de flujo de calor del molde impactan directamente el crecimiento. Más abajo, donde la capa se ha engrosado considerablemente, la conducción a través del acero sólido se vuelve determinante.
Un aspecto importante, particularmente en el molde, es que el crecimiento puede ser no uniforme. La capa puede ser localmente delgada adyacente a marcas de oscilación profundas donde el hueco acero/molde es grande. El contenido de C también influye en la uniformidad. Se ha visto examinando capas de roturas (break-out) que el crecimiento es más no uniforme en roturas de 0.1 % C debido a arrugamiento notable de la superficie. Las arrugas y huecos asociados reducen la extracción de calor del molde. El origen se supone es contracción asociada con transformación delta-gamma, que a 0.1 % C procede en estado sólido a la temperatura más alta.
Macro-segregación
En palanquillas de colado continuo, la severidad de macro-segregación y porosidad en línea central está vinculada a la estructura. En general, con zona columnar mayor, hay más problemas de calidad. Por tanto, factores como: (i) bajo sobrecalentamiento, (ii) composición, (iii) acero de carbono medio, (iv) agitación electromagnética, particularmente en el molde, y (v) tamaño de sección grande ayudan en formación de estructura equiaxial benéfica para la calidad.
La dificultad en controlar la macro-segregación surge, en parte, de la generación/supervivencia de cristales no adheridos, pero también del empaquetado de cristales en la parte inferior del baño donde la fracción sólida aumenta. Bajo condiciones adversas, puentes periódicos de cristales cerca del fondo causan aislamiento de bolsas de líquido, que se congelan formando cavidades de contracción y regiones de macro-segregación (C, Mn, S, P). Para colado de aceros de alto C, susceptibles a este problema, otro enfoque se ha tomado recientemente: colar con alto sobrecalentamiento para eliminar cristales (y estructura equiaxial) mientras se aplican aspersores de alta intensidad para maximizar tasa de solidificación, reduciendo tendencia a segregación.
La macro-segregación en línea central se origina principalmente por abultamiento muy cercano a la finalización de solidificación. El abultamiento atrae líquido residual enriquecido hacia abajo, donde se congela en la línea central. El agrietamiento también puede ocurrir si el abultamiento es severo. La extensión de estructura equiaxial es factor importante en la segregación, como también para "macro-segregación semi", que aparece como manchas en el interior. La morfología y empaquetado de cristales, así como agitación electromagnética, influyen en la extensión.
Proceso de manufactura
- Consideraciones Clave en el Diseño de Altos Hornos y sus Equipos Auxiliares
- Automatización avanzada y modelado en la colada continua de acero
- Optimización de la colada continua con enfriamiento por niebla de aire: Eficiencia y calidad
- Polvos para Molde de Colada Continua Premium para Producción Superior de Acero
- El distribuidor (tundish): Clave para la calidad en la colada continua de acero
- Guía esencial del vaciado continuo de acero: Proceso y beneficios
- Mejora de la calidad del acero con agitación electromagnética sin contacto en la colada continua
- Moldes: El componente crucial en la colada continua de acero
- Técnicas Avanzadas de Enfriamiento Secundario para una Fundición Continua Óptima
- Normas clave de inspección de calidad para la excelencia en mecanizado CNC
- Aleación WL 3.1754 T6 – Material Premium para Cajas de Cambios y Sistemas de Admisión