



El distribuidor (tundish): Clave para la calidad en la colada continua de acero
El distribuidor (tundish) y su papel en la colada continua de acero
La colada continua de acero es un proceso ampliamente utilizado y es un paso importante en la producción de acero. La participación del acero colado continuamente en todo el mundo ha aumentado significativamente desde la introducción del proceso de colada continua en la década de 1950. Actualmente, esta participación es de alrededor del 97 %. Sin embargo, concurrentemente con este aumento en el uso del proceso, hay requisitos de calidad estrictos que se han vuelto cruciales frente a rendimientos progresivamente crecientes de las máquinas de colada continua y mayores dimensiones de los productos colados.
En el proceso de colada continua, para la transferencia del acero líquido de una cuchara de vaciado de acero al molde, se usa un recipiente intermedio, llamado distribuidor (tundish). El distribuidor está ubicado sobre el molde, para recibir el acero líquido de la cuchara de vaciado de acero y alimentarlo al molde a una tasa regulada. Se necesita entregar el acero líquido a los moldes de manera uniforme y a una tasa de rendimiento y temperatura diseñadas sin causar contaminación por inclusiones. El acero líquido fluye fuera de la cuchara hacia el distribuidor que vincula los procesos de metalurgia secundaria discontinuos con el proceso de colada continua.
El distribuidor suaviza el flujo, regula la alimentación de acero al molde y limpia el metal. Los restos metálicos dejados dentro de un distribuidor se conocen como costras de distribuidor (tundish skulls) y necesitan ser removidos, típicamente por medios mecánicos (raspado, corte). La chatarra recuperada de esta manera se recicla normalmente en el proceso de fabricación de acero.
Funciones principales del distribuidor
El distribuidor desempeña el importante papel de servir como recipiente búfer entre el proceso de cuchara por lotes y el proceso de colada continua. También es el último recipiente metalúrgico antes de la colada continua y, por lo tanto, juega un papel esencial en la entrega de acero con la composición, temperatura y calidad correctas. Esta función se ha vuelto cada vez más importante en las últimas décadas con requisitos cada vez más estrictos para la calidad de los productos de acero.
Las contribuciones del distribuidor en el proceso de colada continua son: (i) alcanzar la estabilidad de las corrientes de acero líquido que entran en el molde de colada, y a su vez, lograr una velocidad de colada constante, (ii) colar una secuencia de coladas, (iii) cambiar la cuchara de vaciado de acero vacía por una cuchara de vaciado de acero llena sin interrumpir el flujo de acero líquido en los moldes, (iv) hacer un grado mixto con acero de dos grados diferentes de dos coladas diferentes, si es necesario, (v) proporcionar posibilidad de prevenir inclusiones y escoria de entrar en el distribuidor y así deslizarse al molde, (vi) mejorar la separación de inclusiones de óxido, (vii) mantener una altura estable de acero líquido sobre las boquillas a los moldes, manteniendo así el flujo de acero constante y, por lo tanto, la velocidad de colada constante también, y (viii) proporcionar patrones de flujo más estables a los moldes.
La función principal del distribuidor es ser un depósito de acero entre la cuchara de vaciado de acero y el molde, y en el caso de máquinas de colada continua multi-hilo, distribuir el acero líquido en los diferentes moldes. El distribuidor asegura la alimentación del acero líquido a la máquina de colada continua durante el cambio de cucharas de acero, actuando así como un búfer de acero líquido. Dado que el distribuidor actúa como depósito de acero líquido durante los períodos de cambio de cucharas y continúa suministrando acero líquido a los moldes cuando el acero líquido entrante se ha detenido debido al cambio de cuchara, hace factible la colada en secuencia por un número de cucharas.
Diseño y geometría del distribuidor
El distribuidor es un recipiente revestido de refractario con una variedad de geometrías posibles. Es un recipiente abierto rectangular, de gran extremo hacia arriba, revestido de refractario, que puede tener una cubierta revestida de refractario en la parte superior. Hay varios tipos y formas de distribuidor. Los distribuidores son normalmente de forma alargada y geométricamente simple. La forma del distribuidor es típicamente rectangular, pero formas delta y en «T» también se usan a veces. Un diseño común de distribuidor para máquinas de colada continua multi-hilo de palanquilla y bluma es una forma de canal con una caja de vertido desplazada en el punto medio. Para las máquinas de colada continua de plancha, el distribuidor es normalmente una caja corta o de forma de tina.
El distribuidor está diseñado para entregar el acero líquido a una tasa de salida diseñada sin fluctuaciones mayores en el flujo. La tasa de flujo se controla principalmente por la profundidad del baño. Un control adicional del flujo de salida puede realizarse ya sea por varillas tapón o compuertas deslizantes. El número de salidas depende del tipo de colada realizado. El número de moldes a los que el distribuidor entrega el acero líquido es normalmente 1 a 2 para una máquina de colada continua de plancha, 2 a 6 para una máquina de colada continua de bluma y 2 a 8 para una máquina de colada continua de palanquilla.
El fondo del distribuidor tiene uno o más agujeros con compuerta(s) deslizante(s) o varilla(s) tapón para controlar el flujo de metal. Se usa para alimentar acero líquido en el/los molde(s) de una máquina de colada continua, de modo que se evite salpicaduras y se dé un flujo más suave. La tasa de entrega de acero líquido en el molde se mantiene constante manteniendo constante la profundidad del acero líquido en el distribuidor.
Un distribuidor se divide frecuentemente en dos secciones. La primera sección se llama sección de entrada que normalmente tiene una caja de vertido y donde el acero líquido se alimenta desde la cuchara. La segunda sección se llama sección de salida desde donde el acero líquido se alimenta al molde. La corriente de vertido desde la cuchara se dirige hacia abajo a una posición en el fondo del distribuidor que está protegida con una almohadilla de impacto resistente al desgaste. Esta posición está normalmente lo más lejos posible de la boquilla del distribuidor para minimizar la turbulencia. En otras ubicaciones, el distribuidor está revestido con revestimiento refractario.
El distribuidor proporciona un flujo continuo de acero líquido y actúa como un dispositivo de refino secundario. El comportamiento del flujo en el distribuidor de colada continua domina la calidad y limpieza de la producción de acero. El refino de acero líquido en el distribuidor se lleva a cabo mediante flotación de inclusiones no metálicas en la superficie superior durante su residencia. Estas inclusiones flotadas se remueven de la superficie. El flujo de fluido en el distribuidor juega un papel esencial en el control de la eliminación de inclusiones y el cálculo del tiempo de residencia. Para lograr las características de flujo óptimas del distribuidor, se despliegan dispositivos de control de flujo.
Diferentes dispositivos de control de flujo como presas, aliviaderos, deflectores con agujeros, etc. se disponen normalmente a lo largo de la longitud del distribuidor. Un camino más largo del acero líquido es preferido para prolongar el tiempo de residencia del acero líquido en el distribuidor y promover la flotación de macro inclusiones. Los dispositivos de control de flujo también reducen los efectos perjudiciales de la turbulencia en la superficie del acero líquido, las corrientes de acero líquido que entran en el molde y las regiones muertas.
La optimización del flujo del distribuidor es necesaria con respecto a tamaño, forma, desgaste y deflectores y para la predicción del tiempo de mezcla. Los beneficios de la optimización del flujo del distribuidor son: (i) mejorar el tiempo de mezcla y homogeneización, (ii) identificación de regiones de flujo inactivas (agua muerta), (iii) regiones de prolongación del desgaste refractario, (iv) separación de inclusiones no metálicas, y (v) control de la estratificación de temperatura.
Las boquillas para proteger la corriente de vertido contra la reoxidación entre cuchara y distribuidor, y distribuidor y molde, se usan hoy en día en casi todas las máquinas de colada continua, al menos cuando se colan aceros de alta calidad. Están ubicadas a lo largo de su fondo para la distribución de acero líquido a los moldes. Tanto boquillas controladas por varilla tapón como compuertas deslizantes de varios diseños se usan para controlar el flujo de acero desde la cuchara al distribuidor y desde el distribuidor al molde. La superficie libre del acero líquido en el distribuidor normalmente se cubre con fundente de distribuidor para evitar la reoxidación y pérdidas de calor del acero líquido.
La tasa de descarga de acero líquido es controlada por el calibre de la boquilla y la presión ferrostática (altura del acero líquido en el distribuidor) sobre la boquilla. Se seleccionan diferentes calibres dependiendo del tamaño de sección a colar y la velocidad de colada necesaria. Las boquillas controladas por varilla tapón se usan para colar planchas y secciones grandes cuando se producen aceros matados con aluminio. En esta aplicación, la tasa de descarga de acero líquido a través de la boquilla se controla manual o automáticamente por el ajuste de la cabeza del tapón en relación con la abertura de la boquilla. Anteriormente se usaban boquillas sobredimensionadas para colar aceros matados con aluminio debido a la acumulación de alúmina para que la cabeza del tapón pudiera elevarse para compensar una reducción en la tasa de flujo.
Desarrollos recientes en prácticas de desoxidación junto con el uso de burbujeo de argón a través de la cabeza del tapón y unidades de boquilla han minimizado el problema de acumulación de alúmina. Otro desarrollo en el control del flujo de acero líquido desde el distribuidor es la aplicación de sistemas de compuerta deslizante que son similares a los empleados en cucharas. El sistema de compuerta deslizante para el distribuidor normalmente consiste en tres placas y también puede proporcionar la capacidad de cambiar boquillas durante la colada así como cambiar el tamaño de la boquilla. La Figura 1 muestra un distribuidor en una máquina de colada continua junto con sus componentes.
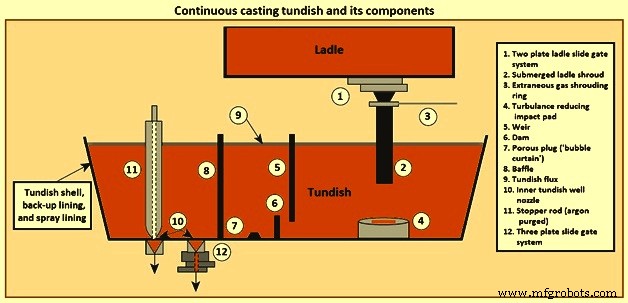
Figura 1 Distribuidor de colada continua y sus componentes
Los distribuidores normalmente se precalientan antes de la colada para minimizar las pérdidas de calor del acero líquido durante las etapas iniciales de la colada y así evitar la solidificación del metal, particularmente en las áreas críticas de las boquillas. Las cubiertas de distribuidor también se usan para reducir las pérdidas de calor por radiación durante toda la operación de colada.
El carro de distribuidor se usa para la transferencia de un distribuidor. Es un carro autopropulsado que transporta un distribuidor. Cada distribuidor se calienta a alta temperatura por un aparato de calentamiento en una posición de espera y es transportado a la estación de colada por el carro de distribuidor inmediatamente antes de que comience la colada. Además de la función de desplazamiento, el carro de distribuidor comprende una función de elevación para insertar una boquilla sumergida dispuesta en el fondo de cada distribuidor en un molde, una función de centrado para ajustar la posición de la boquilla sumergida, y una función de control automático del nivel de acero líquido para mantener el acero líquido a un nivel constante para separar impurezas por flotación. El tamaño del carro de distribuidor normalmente aumenta a medida que aumenta el número de hilos, y la interferencia con aparatos adyacentes se vuelve más estrecha. Por lo tanto, se requiere tener un mecanismo que sea esbelto en términos de dinámica estructural.
El carro de distribuidor es normalmente de diseño semisuspendido y está montado en la plataforma principal de operación. Normalmente es hidráulico y se usa para soportar y transportar el distribuidor para colada o calentamiento. Uno de los dispositivos importantes del control automático del nivel de acero líquido es un dispositivo de pesaje, que se necesita para medir el peso del acero líquido en cada distribuidor con alta precisión mientras el peso cambia con el tiempo. El carro de distribuidor incorpora el mecanismo de pesaje para la medición de peso para permitir que el peso del acero líquido sea monitoreado continuamente.
Desde las perspectivas de estado estacionario y no estacionario, el distribuidor debe proporcionar: (i) volumen suficiente para cubrir intercambios de cuchara, (ii) una profundidad de operación apropiada, (iii) distribución de flujo uniforme a todos los hilos, (iv) tiempo de residencia óptimo para flotación de inclusiones, (v) una superficie tranquila, (vi) aislamiento térmico y químico, incluyendo refractarios apropiados, y (vii) capacidad de drenaje de peso bajo para optimizar el rendimiento.
El distribuidor como recipiente reactor metalúrgico
Hay una demanda constante de acero con propiedades mejoradas, como mayor resistencia, ductilidad, durabilidad y resistencia a la corrosión, que se necesita para una gran variedad de aplicaciones. También hay el deseo de hacer el proceso de fabricación de acero más eficiente en energía y coste y abordar preocupaciones ambientales. Estos temas han promovido la evolución del distribuidor en un reactor metalúrgico, con la función de realizar el control final sobre las propiedades del baño antes de la colada para obtener un producto de acero final con las propiedades mecánicas deseadas.
Dado que el distribuidor es la etapa final en el proceso de fabricación de acero antes de la colada, también presenta la última oportunidad para el control composicional del acero líquido. La principal forma de control composicional en el distribuidor es limitando el número y tamaño de inclusiones no metálicas en el acero líquido cuando tiene lugar la colada.
Durante la transferencia de acero líquido a través del distribuidor, el acero líquido interactúa con los refractarios, la escoria y la atmósfera. Con el énfasis continuo en la calidad del acero, ahora es cada vez más claro que el distribuidor tiene una función mucho más importante como reactor metalúrgico continuo de lo que se pensaba originalmente. Por lo tanto, el diseño y operación adecuados de un distribuidor son importantes para entregar acero de composición y calidad estrictas. Un distribuidor moderno está diseñado para proporcionar la máxima oportunidad para llevar a cabo varias operaciones metalúrgicas como separación de inclusiones, flotación, aleación, modificación de inclusiones por tratamiento con calcio, control de sobrecalentamiento, homogeneización térmica y composicional, conduciendo al desarrollo de un área separada de refino secundario de acero, conocida como «metalurgia del distribuidor».
A lo largo de los años, ha habido cambios dramáticos en el distribuidor de colada continua. De un mero recipiente de depósito y distribución, el distribuidor hoy se ve como un recipiente de refino de acero. El distribuidor hoy también cumple ciertas funciones metalúrgicas como alimentación del acero líquido al molde a una tasa controlada, y homogeneización térmica y química, etc. También se enfoca en la mejora continua de muchos parámetros relacionados con la calidad como dinámica de fluidos, aislamiento térmico, flotación y eliminación de inclusiones, y captura de hidrógeno, etc.
El distribuidor de colada continua tiene varios roles que incluyen: (i) un eslabón crítico en la cadena de calidad de la fabricación de acero, (ii) un refino continuo y (iii) un transmisor de señales metalúrgicas. El meollo del proceso sigue siendo que un distribuidor no controlado se convierte en un contaminador en lugar de un refino. Es innegable que el distribuidor es tanto parte de las prácticas de acero limpio como la cuchara antes que él y el molde posterior a él. Si la calidad construida en el acero en los procesos de fabricación de acero primario y secundario se pierde en el distribuidor, la capacidad de producir un producto de calidad que cumpla la aplicación prevista depende enteramente de la recuperación en el molde. Esta es una tarea mucho más difícil, considerando el tiempo limitado que el acero reside en los confines del molde, que proporciona una capacidad finita para limpiar el acero en la última etapa antes de la solidificación completa.
La superficie superior del distribuidor necesita ser protegida de la atmósfera. En la mayoría de las máquinas de colada continua, esto se logra por la adición de una capa de fundente de distribuidor. La capa de fundente de distribuidor crea una escoria de superficie. Además de la necesidad de absorción de inclusiones, las funciones principales de la capa de escoria del distribuidor son aislamiento térmico, aislamiento químico y amortiguación de escoria de cuchara. Los recubrimientos de escoria de distribuidor pueden ser mezclas químicas multi-componente complejas ingenierizadas como fundentes básicos (relación cal/sílice mayor que 2), o tan simples como escorias ácidas de aislamiento químico puro, como cenizas de cáscara de arroz quemado o tierra de diatomeas, ambas consisten esencialmente en sílice.
El distribuidor se ve como un contaminador de acero líquido. Las principales causas de formación de inclusiones y contaminación del acero líquido incluyen productos de desoxidación, productos de erosión del revestimiento de cuchara de acero, arrastre de escoria de cuchara transportada desde la cuchara, arrastre de escoria de distribuidor por fluctuación excesiva especialmente en la zona de entrada, reoxidación del acero por aire en el distribuidor, precipitación de inclusiones a temperatura más baja como inclusiones de TiO₂, erosión del revestimiento del distribuidor, y emulsificación de varias escorias en el acero líquido. La contaminación apreciable normalmente ocurre durante períodos transitorios de la colada secuencial, es decir, durante el cambio de cuchara en la transición de dos coladas.
Las contaminaciones o inclusiones deben ser flotadas fuera del acero líquido durante su flujo a través del distribuidor antes de que el acero líquido sea alimentado en el molde de la máquina de colada. Las inclusiones pueden ser removidas por los mecanismos que incluyen: (i) ascenso por flotabilidad y absorción a la escoria superior, (ii) transporte por flujo de fluido, (iii) flotación por burbujas de gas argón, (iv) crecimiento de inclusiones por colisión y «maduración de Ostwald y flotación» y (v) absorción de inclusiones a refractarios de revestimiento. El destino final de la inclusión incluye la escoria superior, el revestimiento (eliminación segura) y el molde (posibles defectos en el producto colado si no se remueven en el molde).
El número y tamaño de inclusiones en el baño que sale del distribuidor se reducen previniendo la formación y crecimiento de inclusiones en el distribuidor, así como removiendo inclusiones que son transportadas desde la cuchara al distribuidor. Por lo tanto, también es crítico que se sigan las prácticas correctas durante la operación de la cuchara para reducir la cantidad de inclusiones contenidas en el acero líquido que se entrega al distribuidor.
Otra función importante del distribuidor es controlar la temperatura del acero líquido entregado al proceso de colada continua. Dado que el vertido del acero líquido de la cuchara puede tomar hasta una hora, la temperatura de la corriente de entrada cambia con el tiempo. Acoplado con las pérdidas de calor en el propio distribuidor, la temperatura del acero líquido que se colada puede esperarse que fluctúe durante una secuencia de colada. Sin embargo, la temperatura del acero líquido influye en la calidad y propiedades del producto, operación de la máquina de colada y desgaste refractario. Por lo tanto, se desea limitar las fluctuaciones y mantener la temperatura lo más cerca posible del valor óptimo. Dado que el distribuidor opera como un tanque búfer, las fluctuaciones en la temperatura del acero líquido entregado a la máquina de colada pueden reducirse considerablemente si la mezcla en el distribuidor es suficiente.
Se han llevado a cabo varios estudios en los distribuidores para maximizar los beneficios del tiempo de residencia disponible para la flotación y asimilación de productos de reacción del acero líquido en la fase de escoria. Los productos de reacción pueden ser los productos de desoxidación, reoxidación, precipitación, emulsificación y/o arrastre de componentes refractarios en el acero líquido, y así abarcan tanto inclusiones indígenas como exógenas. Basándose en una elección sólida del diseño del distribuidor, la operación de un distribuidor necesita estar orientada a: (i) promover la flotación de inclusiones maximizando el tiempo de residencia, (ii) asegurar la asimilación de inclusiones por una escoria cautiva y no corrosiva, (iii) reducir las pérdidas térmicas y químicas del acero líquido, (iv) minimizar el cortocircuito y regiones muertas, y (v) ofrecer al operador un diseño óptimo para calidad y rendimiento.
El flujo a través de un distribuidor es un fenómeno hidrodinámico. Incluye flujo de fluido turbulento monofásico, flujo de fluido multifásico si el gas se inyecta desde la campana de la cuchara, distribución del tiempo de residencia, crecimiento de inclusiones con su movimiento y eliminación, mezcla y transición de grado, transporte de energía térmica, y formación de vórtices al inicio y final de la colada. El propósito de la optimización del flujo de fluido en el distribuidor es lograr el mejor patrón de flujo para eliminar inclusiones del acero líquido. La optimización del flujo en el distribuidor puede lograrse a través de la forma del distribuidor y dispositivos de control de flujo como inhibidores de turbulencia, almohadillas de impacto, deflectores, aliviaderos y presas. Un distribuidor debe diseñarse de manera que se realice un flujo óptimo y, por lo tanto, mayor limpieza proporcionando: (i) alto tiempo de residencia promedio, (ii) pequeños volúmenes de turbulencia severa, muertas y de cortocircuito, (iii) gran volumen de región de flujo laminar, (iv) coagulación forzada en zonas turbulentas adecuadas y flotación de inclusiones, asimiladas por escoria de cobertura y (v) evitando «ojo abierto (rojo)» creando superficie descubierta de acero líquido contra absorción de aire.
La base para encontrar soluciones a los desafíos de la metalurgia del distribuidor, hay algunos requisitos básicos. Estos requisitos incluyen: (i) uso de un tamaño de distribuidor apropiado para los requisitos de ritmo y transición de la acería, (ii) las coladas deben enviarse a tiempo con acero líquido a temperatura adecuada y debidamente limpio, (iii) maximización del rendimiento de libre bordo de cuchara abierto, (iv) apertura de las coladas sumergidas y completamente encamisadas, (v) utilización de la detección automática de escoria de cuchara y cierre para evitar óxidos fácilmente reducibles en escorias, revestimientos y refractarios, (vi) diseño de las escorias para cumplir los requisitos de la aplicación, (vii) asegurar que los sistemas de transferencia no estén sujetos a fugas o aspiración de aire, (viii) diseño de los dispositivos de control de flujo del distribuidor (incluyendo almohadillas de impacto) para maximizar la flotación y minimizar las transiciones, (ix) operación del distribuidor a su volumen máximo durante operaciones de estado estacionario, (x) utilización de tecnologías como purga de gas inerte para minimizar efectos transitorios, (xi) monitoreo continuo de la temperatura, si es posible, (xii) evitar grandes oscilaciones de temperatura para mantener un flujo de distribuidor estable, (xiii) comprender y resolver las causas raíz de los problemas de obstrucción, y (xiv) maximizar el rendimiento y productividad sin poner en peligro la seguridad de las personas y el molde.
Revestimiento refractario del distribuidor
El revestimiento del distribuidor es otra parte importante del sistema metalúrgico. El revestimiento debe ser inerte y no contribuir a inclusiones exógenas en el acero. Los refractarios del distribuidor pueden dividirse en dos categorías: (i) refractarios de revestimiento, y (ii) dispositivos de control de flujo.
Diferentes refractarios asociados con el distribuidor incluyen materiales de revestimiento de distribuidor (tanto revestimiento permanente como de trabajo), presas y aliviaderos, almohadilla de impacto, sistema de control de flujo (tapón monobloque o compuerta deslizante de distribuidor), protección de corriente de vertido entre distribuidor y molde (campana o boquilla de entrada sumergida), boquilla de distribuidor y bloque de asiento. Las presas y aliviaderos están hechas de tableros de magnesita o ladrillos de alúmina. El acero líquido del distribuidor al molde se alimenta por boquilla sumergida en el acero líquido en el molde. Las boquillas de entrada sumergidas deben ser resistentes a la corrosión y descamación. La obstrucción de boquillas también es importante. Las boquillas de entrada sumergida prensadas isostáticamente con alúmina grafito-sílice fundida se usan normalmente.
Los refractarios en el distribuidor son necesarios para una producción ininterrumpida, segura y, por supuesto, rentable y de calidad en el proceso de colada. De naturaleza sacrificial, los refractarios tienen un coste medible y un impacto en la calidad del proceso de producción de acero, y por lo tanto deben controlarse. Al aprovechar el flujo y la energía del acero en el distribuidor, los refractarios ayudan a convertir el distribuidor en un recipiente de refino continuo, tanto a través de su presencia física como por reacciones químicas controladas.
El material de revestimiento del distribuidor tiene una influencia directa en la calidad del acero líquido, ya que está cerca de la etapa de solidificación. El revestimiento de trabajo del distribuidor permanece en contacto con el acero y la erosión se inicia en la interfase acero líquido-aire con la fluctuación del nivel de acero líquido en el distribuidor. Diferentes óxidos metálicos presentes en el acero líquido son los agentes erosionantes primarios para el revestimiento refractario del distribuidor.
El revestimiento refractario de un distribuidor tiene una vida útil definida dependiendo de las calidades del revestimiento y los tipos de escoria de distribuidor. La reacción química entre la capa de revestimiento de trabajo refractario y la escoria de distribuidor es muy importante especialmente en el caso donde hay colada en secuencia alta.
Se desea que los refractarios del distribuidor cumplan una serie de funciones diferentes que incluyen resistencia contra acero líquido (alta temperatura de solidus), resistencia contra escoria de distribuidor, baja conductividad térmica (buenas propiedades de aislamiento térmico), buena estabilidad (sin erosión de refractario durante la colada), alta resistencia a choque térmico, inertancia química, necesidad de ser desechables después del uso, y razonables en precio. Además, los refractarios del distribuidor deben tener bajo potencial de oxígeno, buena resistencia mecánica, fácil desescoriado y baja captura de hidrógeno por el acero.
Ya sea que los refractarios en el distribuidor contacten el acero directamente o no, una selección o aplicación incorrecta de estos materiales puede tener consecuencias desastrosas y puede afectar la seguridad del personal de operación. Primordial para proteger contra el potencial de penetración de acero y eventual rotura del distribuidor no es solo seleccionar materiales con el aislamiento apropiado, resistencia en caliente y propiedades de resistencia a la erosión, sino también evitar juntas directas. Los escalones en los refractarios proporcionan oportunidades para que el acero se congele, en caso de que penetre, con el acero escoriado proporcionando alguna medida de retención del líquido suprayacente.
Los refractarios usados en el distribuidor requieren tener alta estabilidad y propiedades especiales. El distribuidor es una de las áreas más importantes de aplicación de refractarios y, por lo tanto, también es uno de los mayores «centros de control de costes» en el proceso de colada continua. Varios refractarios asociados con el distribuidor son materiales de revestimiento de distribuidor (revestimiento permanente y de trabajo), presas y aliviaderos, almohadilla de impacto, sistema de control de flujo (tapón monobloque o compuerta deslizante de distribuidor), protección de corriente de vertido entre distribuidor y molde (campana o boquilla de entrada sumergida), boquilla de distribuidor y bloque de asiento. Para el revestimiento del distribuidor hay varias prácticas de revestimiento diferentes. La Figura 2 muestra un distribuidor típico junto con sus refractarios.
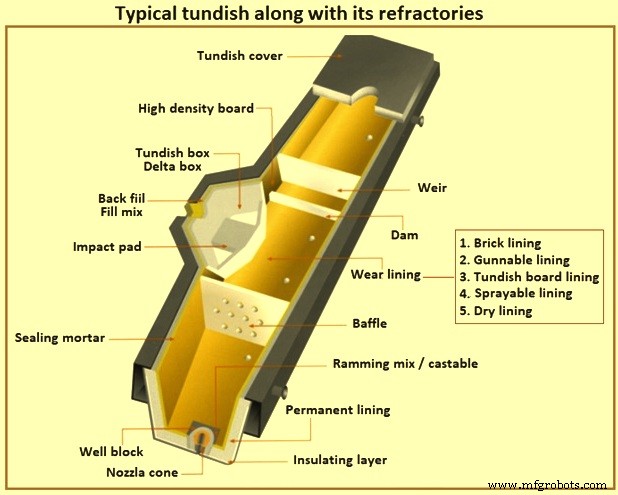
Figura 2 Distribuidor típico junto con sus refractarios
Las diferentes prácticas de revestimiento refractario del distribuidor pueden categorizarse en cinco tipos principales: (i) revestimiento de ladrillo, (ii) revestimiento proyectable, (iii) revestimiento de tableros de distribuidor, (iv) revestimiento pulverizable, y (v) revestimiento seco.
Revestimiento de ladrillo
El concepto de revestimiento de ladrillo refractario se ha empleado para el revestimiento del distribuidor inicialmente cuando la colada continua se introdujo en la década de 1950. Estos revestimientos eran de ladrillos de alta alúmina y eran esencialmente una extensión de las prácticas refractarias de cuchara al distribuidor. Había una serie de dificultades asociadas con este tipo de revestimiento que llevaron al desarrollo de prácticas de revestimiento alternativas.
Revestimiento proyectable
Los revestimientos proyectables se iniciaron comercialmente en Japón para superar algunos de los problemas asociados con el revestimiento de ladrillo. Inicialmente estos eran base alumino-silicato y luego convertidos a base magnesita o tipo básico para ayudar con la práctica metalúrgica. Este revestimiento proporcionó una estructura monolítica sin juntas y un desescoriado relativamente mejorado, pero poco se ganó en cuanto a tiempos de precalentamiento o pérdidas de calor debido a la densidad relativamente alta de los revestimientos proyectados. Todavía había una tendencia a que los revestimientos se agrietaran y descamaran durante el precalentamiento rápido. Esto también excluyó el uso de revestimientos proyectados para prácticas de arranque en frío.
Revestimiento de tableros de distribuidor
Un nuevo tipo de revestimiento de desgaste de distribuidor se introdujo a mediados de la década de 1970. Este revestimiento consistía en sistemas de tableros que comprenden tableros refractarios preformados y pre-curados de baja densidad, altamente aislantes y desechables. El fácil desescoriado, sin inversión en equipos y el bajo coste de la variedad de sílice también contribuyeron a su popularidad desenfrenada entre muchos fabricantes de acero. Inicialmente se usaron tableros base sílice que solo permitían la práctica de «arranque en frío». Tableros base magnesita se introdujeron a mediados de la década de 1980 para cumplir el requisito de precalentabilidad, es decir, una práctica de «arranque en caliente» para consideraciones de bajo hidrógeno en la fabricación de aceros de aleación de alta calidad. Sin embargo, la intensividad de mano de obra, presencia de juntas y respaldo de arena, y roturas, etc. permanecieron como desventajas inherentes del sistema de revestimiento de tableros. Sin embargo, el sistema de revestimiento de tableros es popular en lugares donde los costes de mano de obra son bajos y las tecnologías de aplicación no están fácilmente disponibles.
Revestimiento pulverizable
El desarrollo del revestimiento pulverizable ha tenido lugar para superar las dificultades asociadas con otras prácticas de revestimiento y para dar un empuje hacia la automatización del sistema de revestimiento del distribuidor. En este sistema de revestimiento pulverizable, una pasta espesa puede ser transportada después de una mezcla completa, y finalmente depositada en el distribuidor después de «atomizar» con aire comprimido. El primer sistema de aplicación robótica se puso en marcha en 1982, lo que desde la segunda mitad de la década de 1980 comenzó a usarse ampliamente debido a los beneficios significativos de menor densidad colocada y mejor control del espesor del revestimiento que los revestimientos proyectados. Ya no era necesario transferir el polvo seco después de la fluidización (como se requería en la proyección). Esto permitió la adición de fibras y otros químicos a la masa y la mezcla y deposición homogéneas se convirtieron en realidad. El revestimiento podía precalentarse y la colada tomarse en modo de «arranque en caliente», o permitirse enfriar a temperatura ambiente y tomarse como distribuidor de «arranque en frío». Mientras se cura, el revestimiento pulverizable necesita ser controlado para asegurar la integridad del revestimiento y esto exige que el revestimiento permanente del distribuidor esté idealmente por debajo de 100 °C para una colocación satisfactoria. Los procesos húmedos como el revestimiento pulverizable con hasta 30 % de adición de agua en peso y la presencia de mangueras y derrames pueden causar problemas operacionales de salud y seguridad en la planta de acero. Incluso así, este sistema de revestimiento por pulverización pudo combinar con éxito muchas de las ventajas de tableros y proyección, mientras eliminaba desventajas como juntas, respaldo de arena, pérdidas por rebote, problemas de polvo y mal aislamiento, etc.
Revestimiento seco
Los revestimientos secos para distribuidor se introdujeron en Europa probablemente en 1986. El sistema difiere de todos los procesos anteriores en el sentido de que se aplica en forma de polvo seco y no requiere la adición de agua para formar el revestimiento de trabajo del distribuidor. Normalmente utiliza un enlace resinoso (reacción catalizador/agente de unión) que se activa por cantidades relativamente bajas de calor (alrededor de 160 °C). La vibración puede o no ser requerida, dependiendo del producto que se use, pero es esencial usar un molde anterior y el polvo seco se alimenta en el espacio entre el revestimiento permanente del distribuidor y el molde anterior. El aire caliente se introduce a alrededor de 400 °C y el ciclo de calentamiento toma alrededor de 45 minutos con 30 minutos adicionales para enfriamiento. Así se puede ahorrar mucho tiempo. En el lado negativo, el sistema seco tiene menor aislamiento debido a mayor densidad.
Proceso de manufactura
- Escoria de alto horno: esencial para una operación óptima del horno
- Detección y Control de Inclusiones en Acero de Colada Continua para Calidad Superior
- Automatización avanzada y modelado en la colada continua de acero
- Polvos para Molde de Colada Continua Premium para Producción Superior de Acero
- Guía esencial del vaciado continuo de acero: Proceso y beneficios
- Moldes: El componente crucial en la colada continua de acero
- Cucharas de Vacío de Acero y Revestimientos Refractarios: Eficiencia en la Producción Moderna
- Acero para Herramientas Explicado: Propiedades Clave y Aplicaciones en Construcción y Fabricación
- Acero para Herramientas: Tipos, Propiedades y Aplicaciones Industriales Clave
- Fundición a Presión (Die Casting): Principios, Tipos y Aplicaciones Industriales
- Cómo la Ingeniería de Precisión Impulsa el Éxito de la Fabricación Moderna