



Regeneración eficiente de ácido a partir de licor de decapado clorhídrico gastado
Regeneración de ácido para licor de decapado clorhídrico gastado
El decapado de acero es uno de los pasos importantes en la industria de fabricación de acero. Es parte del proceso de acabado en la producción de ciertos productos de acero en los que el óxido y la calamina se eliminan de la superficie de chapa de acero, alambre de acero y algunas otras formas de acero, por disolución en ácido. Durante el proceso, el ácido reacciona para disolver óxidos superficiales, por lo que los iones metálicos se acumulan en la solución de decapado.
El decapado es un proceso que consiste en la eliminación química de calamina (óxidos superficiales) y otra suciedad del acero por inmersión en solución acuosa de ácido. Durante el proceso de decapado, el ácido reacciona con la calamina así como con el acero base para producir sales metálicas disueltas. Para este fin, se emplean soluciones de decapado, que consisten principalmente en ácidos minerales. Los baños de ácido de decapado se usan para eliminar, modificar, pasivar o limpiar superficies de acero de manera definida. Una solución de ácido clorhídrico (HCl) o sulfúrico (H₂SO₄) se usa normalmente para el decapado de productos de acero al carbono. La concentración de estos ácidos disminuye durante el proceso de decapado, mientras que el porcentaje de los productos de decapado en el baño de decapado aumenta.
El decapado de acero al carbono es, por tanto, un proceso que consume ácido sulfúrico o clorhídrico fresco y entrega sulfato ferroso o cloruro ferroso. Tanto la adquisición de ácido fresco como la eliminación de sulfatos y cloruros, típicamente van acompañados de alto coste y logística compleja.
Preferencia por el ácido clorhídrico
Para el decapado con ácido de acero al carbono y productos de acero, el ácido sulfúrico se usaba principalmente hasta mediados del siglo XIX. A partir de 1964, varias instalaciones de decapado de acero han cambiado del decapado con ácido sulfúrico al decapado con ácido clorhídrico. Actualmente, el ácido clorhídrico es el ácido más comúnmente usado para el decapado de acero al carbono.
Un baño de decapado recién preparado típicamente contiene 12 % a 16 % de ácido clorhídrico, aunque esta concentración se reduce progresivamente junto con el uso del ácido. El baño de decapado se considera gastado cuando la concentración de ácido disminuye entre el 75 % y el 85 % de su valor inicial, y la concentración de metales en solución aumenta a 150 gramos por litro a 250 gramos por litro.
El ácido clorhídrico ahora es preferido sobre el ácido sulfúrico porque: (i) proporciona calidad de superficie óptima y decapado rápido, (ii) produce consistentemente una superficie gris claro uniforme en el acero al carbono, (iii) tiene capacidad para disolver todos los compuestos de la capa de calamina, (iv) la probabilidad de sobre-decapado es mucho menor, (v) las concentraciones de hierro pueden ser tan altas como 13 %, (vi) el enjuague se facilita debido a la alta solubilidad del cloruro de hierro, (vii) el ácido es más seguro de manejar comparado con el ácido sulfúrico, (viii) el decapado se realiza a temperaturas de operación más bajas, (ix) tiene la ventaja de menores costes, (x) el decapado con ácido clorhídrico ofrece decapado más rápido y limpio, menor consumo de ácido y mayor utilización del ácido, (xi) menor consumo de vapor y cantidades reducidas de generación de licor de decapado gastado, y (xii) mayor versatilidad y calidad de producto más uniforme que el decapado con ácido sulfúrico.
Gestión del licor de decapado gastado
El principal subproducto del proceso de decapado de acero es la generación de licor de decapado gastado o ácido gastado. El licor de decapado gastado puede gestionarse de varias maneras: (i) transportarlo a una organización de procesamiento que recupere y convierta cloruro ferroso a cloruro férrico y venda el producto como precipitante a plantas de tratamiento de aguas residuales, (ii) tratarlo in situ con cáusticos y transportar el lodo resultante, (iii) regenerarlo por un proceso de regeneración de ácido in situ o en una instalación externa, y reutilizar el ácido regenerado, (iv) recuperar el ácido libre por varios procesos de recuperación comercialmente disponibles, y (v) inyectarlo por inyección en pozo profundo.
La regeneración de ácido clorhídrico se refiere al proceso para la recuperación de ácido clorhídrico ligado y no ligado de soluciones de cloruro metálico como cloruro ferroso. El ácido regenerado no tiene efecto adverso en la eficiencia de limpieza de metal comparado con el ácido virgen. Decapa tan eficientemente como el ácido virgen.
La regeneración del licor de decapado gastado de ácido clorhídrico es un proceso auxiliar en el que el licor de decapado gastado, que contiene solución de cloruro de hierro más ácido clorhídrico, se convierte por un proceso como el de oxidación por pulverización en un producto de óxido de hierro comercializable más solución de ácido clorhídrico que puede reciclarse para la operación de decapado. El proceso de regeneración de ácido elimina la necesidad y el coste de eliminación de ácido gastado y el coste de reemplazo de licores de decapado clorhídrico, haciendo la planta virtualmente autosuficiente. Al mismo tiempo, el proceso reduce las emisiones y, por lo tanto, el impacto de la planta en el medio ambiente.
Dependiendo de la composición del licor de decapado gastado, se usan varios métodos de regeneración. Algunos de los métodos permiten la recuperación de solo ácido clorhídrico.
Las plantas de regeneración total de ácido clorhídrico proporcionan un medio para eliminar virtualmente el coste y la logística compleja asociados con el suministro y eliminación de ácido fresco y gastado. Para la regeneración de la regeneración de ácido clorhídrico, hay una gama de procesos para la regeneración total de licores de decapado clorhídrico gastados, produciendo tasas de recuperación de hasta el 99,5 %. Todos estos procesos presentan mejoras significativas en factibilidad sobre los procesos evaporativos tradicionales para la recuperación de solo ácido clorhídrico no ligado. Además, la regeneración total de ácido es parte de la responsabilidad ambiental de la planta que opera la línea de decapado.
Tecnologías de regeneración
Hay varias tecnologías de regeneración disponibles para la regeneración de ácido clorhídrico. Estas son: (i) piro-hidrólisis, (ii) cristalización, (iii) precipitación hidrolítica, (iv) extracción con solvente, y (v) sistema de gestión de ácido Kleingarn.
Piro-hidrólisis
La piro-hidrólisis es un proceso donde el licor de decapado gastado se descompone térmicamente para convertir el licor de decapado gastado de nuevo en ácido clorhídrico y óxido de hierro. Este proceso se lleva a cabo a una temperatura muy alta junto con vapor de agua y oxígeno. El licor de decapado gastado se bombea a los piro-hidrolizadores que convierten el cloruro ferroso (FeCl₂) en componentes de óxido férrico (Fe₂O₃) y ácido clorhídrico. Las plantas de piro-hidrólisis son muy intensivas en energía, principalmente porque se necesita una gran cantidad de combustión de combustible para evaporar la solución de cloruro metálico y calentar el contenido del tostador. La Figura 1 muestra el diagrama esquemático para el proceso de piro-hidrólisis.
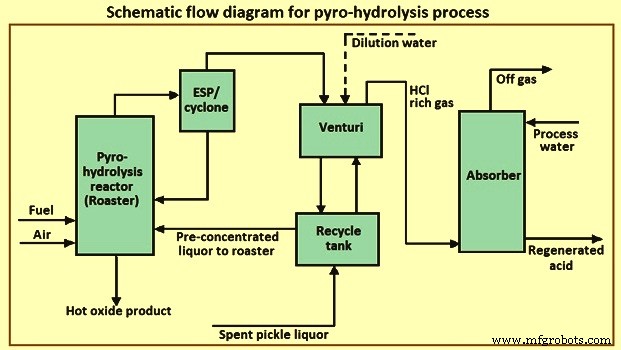
Figura 1 Diagrama esquemático para el proceso de piro-hidrólisis
La recuperación de ácido clorhídrico de licor de decapado gastado por piro-hidrólisis es ventajosa ambientalmente en que elimina la necesidad de neutralizar y desechar el ácido gastado y en que reduce el consumo de agua. También es altamente rentable, ya que elimina los costes de eliminación, reduce el coste de ácido de reemplazo y genera un valioso subproducto de óxido.
La piro-hidrólisis es la conversión química de sales metálicas usando vapor y oxígeno a altas temperaturas. Dependiendo de la temperatura de piro-hidrólisis, el producto de óxido es o bien en gránulos si se trata en una planta de lecho fluidizado, o como polvo, si se trata a una temperatura más baja en una planta de tostado por pulverización. El proceso de tostado por pulverización funciona a una temperatura bien por debajo de la temperatura de sinterización del óxido de hierro para que el óxido se obtenga como un polvo rojo, típicamente menos de 1 micrómetro de tamaño.
La regeneración de ácido clorhídrico usando piro-hidrólisis proporciona recuperación total de la solución de ácido gastado en un producto libre de metal. El proceso no solo recupera ácido clorhídrico en su estado libre y ligado, sino que también obtiene óxido de hierro de alta calidad, ya sea como pellets o polvo fino, que tiene una fuerte demanda por las industrias de ferritas, pigmentos y otras.
La regeneración de ácido clorhídrico usando el método de piro-hidrólisis normalmente se considera en las grandes plantas de decapado ya que este método es costoso debido al alto coste energético involucrado en la operación de los piro-hidrolizadores. Este método no es ecológico debido a las sales de cloruro corrosivas que existen en el polvo emitido por este proceso. Por lo tanto, esta tecnología de proceso necesita instalación de un sistema de recolección de polvo que consiste en ciclón o precipitador electrostático (ESP).
Cristalización
La regeneración de ácido usando el método de cristalización se usó inicialmente para la regeneración de ácido sulfúrico gastado. Sin embargo, debido a desarrollos posteriores, la regeneración usando cristalización también pudo realizarse para licor de decapado gastado de ácido clorhídrico. La aplicabilidad de la regeneración usando cristalización para ácido clorhídrico se ha confirmado al realizar algunos estudios de factibilidad técnica que han concluido que se necesita realizar cristalización multi-etapa en una serie de cristalizadores de tipo tanque agitado continuo. El residuo de ácido clorhídrico también necesita pasar por un proceso de reciclaje de cristales para producir cristales libres de impurezas.
El proceso de regeneración a través de la cristalización de cloruro ferroso involucra una técnica estándar que no tiene limitación de tamaño. El ácido clorhídrico regenerado puede tener algún impacto en el proceso de decapado debido a la carga muerta de cloruro. Este problema puede eliminarse ajustando las condiciones de tasas de decapado para que sean al menos iguales a ácido clorhídrico puro con un acabado de superficie aceptable.
Precipitación hidrolítica
La regeneración de licores de decapado gastados de ácido clorhídrico usando tecnología de precipitación hidrolítica involucra el proceso de destilación de vapor bajo condiciones de hidrólisis evaporativa a temperaturas tan altas como 250 °C. Cuando no hay otras sales de cloruro presentes, el proceso de destilación hidrolítica procede a completarse alrededor de 175 °C. Sin embargo, cuando está presente cloruro de magnesio, se necesita una temperatura más alta para que el proceso de destilación hidrolítica se complete.
Tecnología de extracción con solvente
La tecnología de ruta de extracción con solvente es una tecnología de regeneración popular. Esta tecnología de regeneración es preferida ya que produce subproductos menos peligrosos en el proceso de tratamiento de licor de decapado gastado. Al usar la tecnología de extracción con solvente, el cloruro ferroso puede separarse del ácido clorhídrico. El subproducto producido de la regeneración de licor de decapado gastado de ácido clorhídrico necesita pasar por post-tratamiento.
Sistema de gestión de ácido Kleingarn
Al adoptar esta tecnología de regeneración, los costes de reemplazo de los licores de decapado gastados con ácido nuevo pueden reducirse. Esta tecnología necesita menos inversión inicial. La aplicación del sistema de gestión de ácido Kleingarn como método de regeneración ayuda a reducir el volumen de residuos ahorrando la cantidad de ácido clorhídrico que se usa. Este método de regeneración también puede facilitar el reciclaje de residuos de ácido.
El sistema de gestión de ácido Kleingarn no solo necesita menos inversión inicial, sino que al mismo tiempo ayuda a reducir el volumen de licor de decapado gastado. La regeneración de licor de decapado gastado usando el sistema de gestión de ácido Kleingarn puede ayudar a aumentar la fuerza del ácido y reducir la concentración de hierro al mismo tiempo. Se necesitan experimentos para obtener la tasa de decapado óptima usando este método de regeneración. Este proceso de regeneración puede repetirse hasta que el tanque de baño de ácido clorhídrico dedicado necesite vaciarse para limpieza o reparación. Una vez que el tanque de baño de ácido clorhídrico dedicado se vacía, se debe preparar una solución fresca usando ácido gastado parcial de otros tanques más ácido fresco. La regeneración de ácido clorhídrico usando el sistema de gestión de ácido Kleingarn tiene ventajas ecológicas.
Procesos para la regeneración de licor de decapado gastado
Hay varios procesos para la regeneración de licor de decapado gastado de ácido clorhídrico que se han desarrollado desde finales de la década de 1960, pero ninguno iguala la amplia aceptación comercial del proceso de tostador por pulverización, que ha demostrado su factibilidad y viabilidad a largo plazo en un gran número de implementaciones industriales. El proceso de tostador por pulverización y algunos otros procesos para la regeneración de ácido clorhídrico se describen a continuación.
Proceso de tostador por pulverización (spray roaster)
Entre todos los procesos conocidos para la regeneración de ácido clorhídrico como cristalización y piro-hidrólisis de lecho fluidizado, el proceso de tostador por pulverización es el más factible en términos de consumo de energía, coste operativo, coste de mantenimiento, disponibilidad y comercialización del subproducto.
El proceso de tostador por pulverización es un proceso piro-hidrolítico en el que el ácido gastado se atomiza por pulverización en un horno de fuego directo (por contacto con oxígeno) y se divide en polvo de óxido férrico (fase sólida) y ácido clorhídrico (fase gaseosa). El ácido clorhídrico gaseoso se absorbe en agua para formar ácido clorhídrico regenerado de alrededor del 18 % de concentración que puede reutilizarse para decapado. Es común y atractivo usar el agua de enjuague ligeramente ácida de la línea de decapado como líquido de absorción.
Un tostador por pulverización es simplemente un gran recipiente de acero revestido de refractario con quemadores de fuego directo cerca del fondo para calentar el contenido del tostador. El número de quemadores y sus posiciones dependen del tamaño del tostador y el calor necesario. Las temperaturas de llama pueden alcanzar en el rango de 1.200 °C a 1.750 °C dependiendo de la relación aire-combustible. Debido al efecto de enfriamiento de la pulverización de alimentación, la temperatura promedio en la zona de reacción es típicamente entre 600 °C a 700 °C. En este tipo de tostador de piro-hidrólisis, la solución de cloruro metálico se pulveriza en el tablero libre del recipiente cilíndrico vacío, mientras que la energía requerida es suministrada por el flujo ascendente de gases calientes generados en los quemadores del fondo.
El tostador por pulverización debe diseñarse para permitir suficiente tiempo de secado para que la gota líquida más grande se hidrolice antes de llegar al fondo del recipiente. Los tostadores por pulverización comerciales varían de 5 metros a 8 metros de altura para proporcionar este tiempo de secado. Además, el diámetro del tostador debe diseñarse para una velocidad de gas (espacio) ascendente que sea lo suficientemente alta para evitar que las gotas mojen el fondo del recipiente, pero lo suficientemente baja para prevenir altas pérdidas de polvo al sistema de gas de escape. La velocidad de espacio es típicamente de 0,3 metros por segundo a 1 metro por segundo para unidades comerciales y puede ser incluso menor para unidades más pequeñas.
La Figura 2 muestra un esquema de un tostador por pulverización. Los tostadores por pulverización típicamente tienen diámetros muy grandes para mantener bajas las velocidades de gas. Si la velocidad de gas se vuelve demasiado alta, demasiadas partículas son arrastradas con el gas de escape del tostador, y la calidad del producto y la eficiencia del tostador caen. En el tostador por pulverización, el gas de escape y los óxidos salen del tostador en contracorriente a alrededor de 400 °C a 500 °C. Debido al flujo en contracorriente, la temperatura de salida en el tostador por pulverización es menor que la temperatura de la zona de reacción.
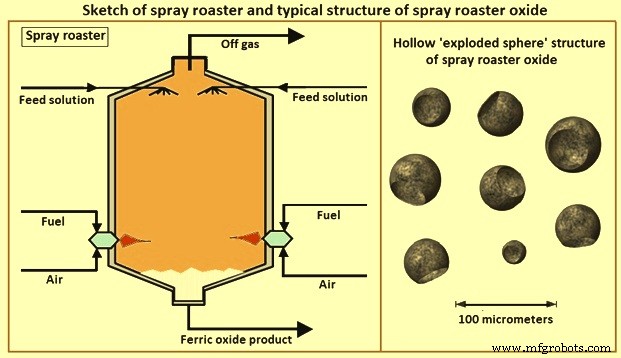
Figura 2 Esquema del tostador por pulverización y estructura típica del óxido de tostador por pulverización
El tiempo de residencia de las partículas pulverizadas en la zona de reacción de alta temperatura es muy corto y, por lo tanto, se deben crear gotas líquidas muy pequeñas, que pueden calentarse rápidamente, por atomización. El rápido calentamiento de las partículas pulverizadas resulta en la formación de una costra sólida de óxido metálico en la superficie de cada gota. A medida que el volumen de la gota se calienta, el contenido de agua se vaporiza y rompe la cubierta de óxido. Por lo tanto, los óxidos tostados por pulverización están frecuentemente compuestos de esferas huecas muy finas (varios micrómetros), «esponjosas». La estructura típica del óxido de tostador por pulverización se muestra en la Figura 2.
Los tres pasos básicos del proceso de tostador por pulverización son: (i) pre-concentración, (ii) tostado, y (iii) absorción. En el paso de pre-concentración, el ácido de desecho entrante sufre un intercambio directo de calor y masa con el gas de escape caliente del horno tostador. El intercambio directo de calor se logra en un evaporador venturi donde el ácido de desecho se atomiza y se mezcla turbulentamente con el gas del tostador a alta velocidad. El gas de desecho se evapora así parcialmente, dejando atrás un ácido de desecho pre-concentrado para ser usado como alimentación líquida al horno de tostado por pulverización.
En el horno de tostado por pulverización, el ácido de desecho pre-concentrado que se inyecta desde la parte superior por medio de boquillas atomizadoras de alta presión sufre una evaporación gota a gota de agua y ácido clorhídrico, así como reacción de piro-hidrólisis de cloruros de hierro restantes y exceso de oxígeno proporcionado por los quemadores. Estos quemadores están alineados tangencialmente alrededor de la circunferencia del horno para formar un patrón de flujo «vórtice» específico que aumenta el tiempo de retención de la gota al aumentar la longitud de su camino a través del horno. Casi cualquier tipo común de combustible fósil de grado industrial como gas natural, gas licuado de petróleo (GLP), gas natural licuado (GNL), gas de horno de coque, o fuel oil puede usarse.
En el sistema de regeneración de piro-hidrólisis, el cloruro de hierro (FeCl₂) se convierte en ácido clorhídrico y óxido de hierro por descomposición hidrolítica. La reacción tiene lugar en el reactor a temperaturas que van de 600 °C a 800 °C. A temperaturas de reacción, la solución de cloruro de hierro se divide en cloruro de hidrógeno y óxido de hierro por medio de vapor de agua y oxígeno atmosférico. Las reacciones químicas son: (i) 12 FeCl₂ + 3 O₂ = 8 FeCl₃ + 2 Fe₂O₃, (ii) 2 FeCl₃ + 3 H₂O = 6 HCl + Fe₂O₃, y (iii) 4 FeCl₂ + 4 H₂O + O₂ = Fe₂O₃ + 4 HCl.
En la columna de absorción, el gas de tostador enfriado desde la salida de gas del pre-concentrador sufre un intercambio de calor adiabático con el agua de enjuague en una columna empaquetada y forma ácido regenerado de concentración típica de alrededor del 18 % de ácido clorhídrico, que puede reutilizarse para decapado. El tostador normalmente está equipado con un extenso sistema de gas de escape, incluyendo contactor gas/líquido (venturi) para evaporación parcial de la alimentación fresca, un absorbedor para recuperar el ácido clorhídrico gaseoso como ácido recuperado, y equipos de eliminación de polvo como ciclón o ESP. La hoja de flujo típica de un proceso de tostado por pulverización se da en la Figura 3.
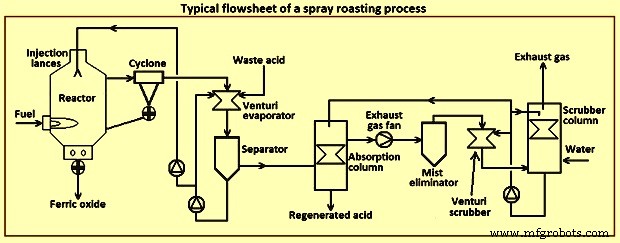
Figura 3 Hoja de flujo típica de un proceso de tostado por pulverización
Los productos de reacción química de las reacciones de piro-hidrólisis consisten en ácido clorhídrico que se extrae de la parte superior del horno junto con el vapor y productos de combustión y polvo de óxido férrico que se asienta en el fondo cónico del horno es transportado neumáticamente a un silo de almacenamiento, desde donde puede llenarse en una variedad de medios de transporte comercial como en big bags o en camiones.
El polvo de óxido de hierro tostado por pulverización tiene alta pureza de óxido y una buena estructura de superficie. Debido a estas propiedades, es un material de entrada valioso para las industrias aguas abajo como productores de pinturas arquitectónicas, productos de construcción, catalizadores de estireno, tóner para impresoras láser y ferritas.
Proceso de lecho fluidizado
El proceso de lecho fluidizado es también un proceso piro-hidrolítico como el proceso de tostador por pulverización y tiene lugar en un horno de calentamiento directo. En un tostador de lecho fluidizado, la solución de cloruro metálico se introduce sobre un gran lecho de óxidos metálicos calientes, mientras que la energía térmica requerida es proporcionada por los gases de combustión fluidificantes calientes. La Figura 4 muestra un esquema esquemático de un tostador de lecho fluidizado.
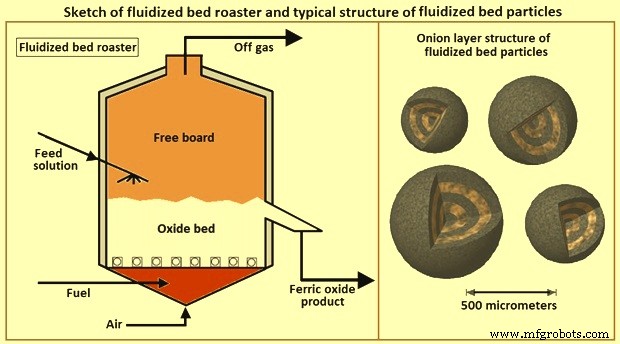
Figura 4 Esquema del tostador de lecho fluidizado y estructura típica de partículas de lecho fluidizado
El tostador de lecho fluidizado debe diseñarse para una velocidad de espacio que sea 3 a 10 veces la velocidad de fluidización mínima del lecho de óxido. Para pellets de óxido de hierro de 200 micrómetros a 2.000 micrómetros de diámetro, velocidades de espacio de 2 metros por segundo a 2,5 metros por segundo son comunes. La altura del tostador se selecciona para minimizar la cantidad de arrastre de polvo al sistema de gas de escape. Alturas totales típicas del tostador de lecho fluidizado son de 5 metros a 6 metros.
El gas de combustión caliente normalmente se produce por toberas sumergidas que inyectan directamente el aire y el combustible en el fondo del lecho fluidizado. El gas caliente fluye hacia arriba y fluidiza el lecho de partículas. A medida que el gas de combustión fluye a través del lecho bien agitado de óxidos, alcanza rápidamente el equilibrio térmico con el lecho. La alimentación líquida no se pulveriza, sino que se alimenta directamente (vierta) encima o dentro del lecho de óxidos. Según una explicación, la alimentación líquida humedece la capa externa de las partículas de óxido calientes (del orden de 0,5 mm) y se evapora rápidamente para formar una capa de nuevo óxido sólido como una cebolla sobre el óxido existente, produciendo así partículas densas y homogéneas, como se muestra en la Figura 4.
Dado que el gas de escape del tostador de lecho fluidizado es más caliente que el tostador por pulverización, mayor cantidad de agua se pre-evapora en el venturi. Por lo tanto, se necesita añadir agua de dilución al venturi, para controlar la concentración de cloruro ferroso por debajo del nivel de saturación. Sin agua de dilución, el licor de recirculación del venturi forma cristales que pueden causar obstrucción y daño en el contactor venturi. El requerimiento de combustible en el proceso de lecho fluidizado es mayor que el proceso de tostador por pulverización, principalmente debido al requerimiento de agua de dilución. En algunos casos, la cantidad de agua de dilución puede reducirse: (i) operando el lecho fluidizado a una temperatura más baja (ej. 800 °C), (ii) aumentando la eficiencia de captura de polvo de óxido en el ciclón (ej. usando multi-ciclones), (iii) reduciendo la cantidad de generación de polvo fino en el lecho fluidizado. Dado que la temperatura de combustión segura para gas natural es alrededor de 760 °C, temperaturas de lecho de menos de 800 °C no se usan típicamente para un sistema operado con gas natural. La Figura 5 muestra un diagrama de flujo simple para un proceso de lecho fluidizado.
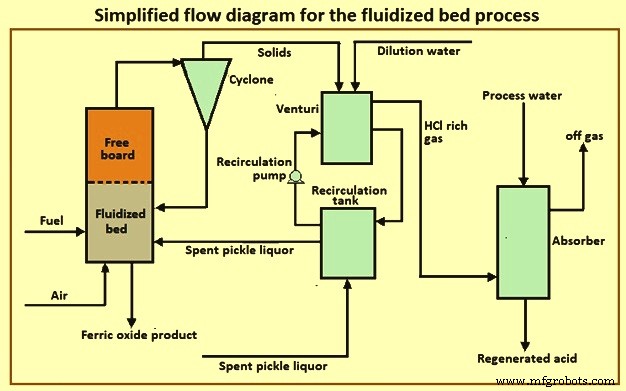
Figura 5 Diagrama de flujo simplificado para el proceso de lecho fluidizado
En el proceso de lecho fluidizado, la conversión de ácido de desecho en óxido de hierro y cloruro de hidrógeno tiene lugar en un lecho fluidizado a una temperatura de alrededor de 800 °C a 900 °C. Debido a ello, el óxido de hierro obtenido de una planta de regeneración de ácido clorhídrico de lecho fluidizado es de consistencia granular, sinterizada y se llama pellet. El diámetro promedio del pellet es de 200 micrómetros a 2.000 micrómetros dependiendo de la configuración del reactor. Los pellets son sustituto de mineral de hierro y pueden reciclarse dentro de la planta de acero integrada.
En el proceso de lecho fluidizado, la absorción de ácido clorhídrico se hace de manera similar al tostado por pulverización, pero la concentración de ácido obtenible es ligeramente menor, típicamente al 17 %. El proceso piro-hidrolítico de lecho fluidizado tiene algunas ventajas distintas sobre el proceso de tostador por pulverización. Estas son: (i) el producto de óxido es un sólido granular y normalmente libre de polvo debido al crecimiento de partículas en capas como cebolla en el tostador de lecho fluidizado, (ii) no se necesita una unidad de combustión separada ya que las reacciones de piro-hidrólisis y combustión ocurren simultáneamente en el lecho fluidizado, (iii) control sobre el tamaño de partícula es posible a través del control del tiempo de residencia, reciclaje parcial del producto particulado, o variando la entrega de alimentación, (iv) buena mezcla y control de temperatura que normalmente se asocian con los lechos fluidizados, y (v) los tostadores de lecho fluidizado son típicamente más pequeños que los tostadores por pulverización.
Proceso PHAR
PHAR (Regeneración de ácido clorhídrico Pickliq) es un proceso para la regeneración de ácido clorhídrico gastado de decapado de acero. El proceso es aplicable a cualquier operación de decapado de tamaño. La tecnología PHAR elimina el problema de eliminación, creando reducciones considerables en costes operativos, ambientales y de capital. El proceso usa ácido sulfúrico para restaurar ácido clorhídrico para reutilización. PHAR produce cristales de sulfato ferroso (heptahidrato de sulfato), un subproducto económicamente viable, que puede venderse para fines industriales. Al eliminar el transporte y/o tratamiento de licor de decapado gastado, junto con los costes asociados con la generación de ácido clorhídrico para reemplazar la solución de licor gastado, PHAR produce ahorros de energía del 95 %, ahorros de costes del 52 % y una reducción del 91 % en emisiones de CO₂, comparado con la tecnología existente.
En el proceso PHAR, el licor de decapado gastado típicamente sale de la línea de decapado a alrededor del 11 % al 13 % de hierro y 2 % al 4 % de ácido clorhídrico libre. La temperatura del ácido es de alrededor de 80 °C a 90 °C para una línea de decapado continua pero puede ser menor para una operación de decapado por lotes. Usando un intercambiador de calor de flujo cruzado, el licor de decapado gastado saliente intercambia calor con el «licor de decapado regenerado» (RPL) que regresa a la línea de decapado.
El licor de decapado gastado a regenerar fluye entonces a un reactor donde se contacta con ácido sulfúrico concentrado (93 %). El ácido sulfúrico reacciona con el cloruro ferroso liberando ácido clorhídrico libre en solución. La reducción final de temperatura se acompaña de enfriar la mezcla de reacción a temperaturas de -15 °C a -1 °C en un tanque cristalizador. La reducción de temperatura reduce la solubilidad del sulfato ferroso, causándolo a precipitar fuera de la solución. El sulfato de hierro resultante se separa por cristalización. La licor madre, ahora fortificada con ácido clorhídrico, pero conteniendo un residuo de ácido sulfúrico, se separa entonces de los cristales por filtración al vacío o centrifugación y se recicla al proceso de decapado.
Una pequeña cantidad de agua se usa para lavar el licor madre residual de los cristales. Esta agua compensa el agua de hidratación que se combina con el sulfato ferroso. El nivel de ácido sulfúrico residual en el ácido clorhídrico regenerado depende de la concentración de hierro y la temperatura. El proceso opera a bajas temperaturas y produce heptahidrato de sulfato ferroso (FeSO₄·7H₂O). La Figura 6 muestra el diseño típico del proceso PHAR.
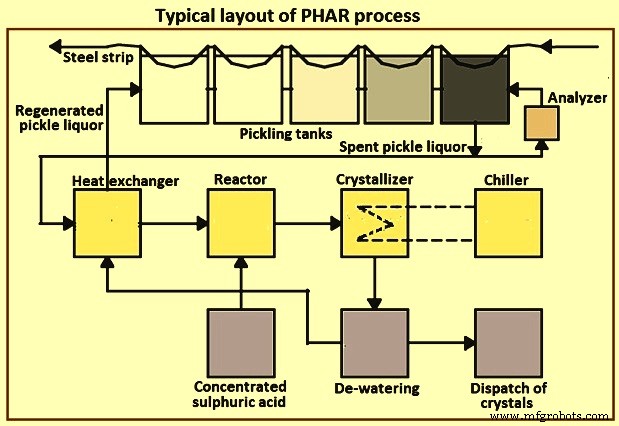
Figura 6 Diseño típico del proceso PHAR
El proceso PHAR tiene una serie de ventajas potenciales comparado con las otras alternativas. Estas son: (i) el proceso opera a bajas temperaturas, minimizando así la corrosión y permitiendo el uso de plásticos baratos para tuberías y otros equipos, (ii) los consumos de energía para enfriamiento y cristalización son inherentemente menores que la evaporación y pueden minimizarse recuperando calor del licor de decapado gastado con intercambiadores de calor, (iii) el heptahidrato de sulfato ferroso es un material fácilmente comercializable, que se usa como coagulantes de tratamiento de agua así como desodorización de aguas residuales, (iv) la inversión de capital para el sistema es considerablemente menor que otras alternativas y es físicamente mucho más pequeño, (v) no se necesita suministro de gas combustible para la operación, y (vi) el proceso es más tolerante hacia la contaminación con otros metales como el zinc.
Proceso de destilación
El proceso de destilación se ha usado donde hay un nivel significativo de ácido libre restante en el licor de decapado gastado. Ácido clorhídrico purificado, a la concentración azeotrópica de alrededor del 15 % se recupera de los «sobres» mientras que el licor de cloruro férrico concentrado se recupera de los «fondos». Este proceso solo recupera los valores de «ácido libre». En una variación de este proceso, el cloruro férrico que se acumula en el fondo se cristaliza. En otra variación, el proceso de intercambio iónico de retardación de ácido se usa para reducir la acidez del subproducto de cloruro ferroso líquido.
Proceso de destilación con ácido sulfúrico
En este proceso se añade ácido sulfúrico al licor de decapado gastado. Esto causa la reacción FeCl₂ + H₂SO₄ = 2HCl + FeSO₄. El ácido clorhídrico liberado se recupera junto con el ácido clorhídrico libre original por destilación, mientras que el hierro se cristaliza como monohidrato de sulfato ferroso.
Procesos híbridos de piro-hidrólisis
Cuando el propósito principal en la operación de una planta de piro-hidrólisis es la producción de polvo de óxido de hierro de alta calidad, entonces se adopta un diseño de reactor que combina la eficiencia energética de un horno de tostado por pulverización con las condiciones de proceso homogéneas y estables de un proceso de lecho fluidizado. Esto necesita inversiones más altas en tecnologías de desempolvado y enfriamiento de gas.
Proceso de regeneración hidro-térmica
El proceso de regeneración hidro-térmica es una tecnología relativamente más nueva. Reemplaza el horno de fuego directo y la absorción gas/líquido por una ruta de proceso alternativa que consiste en oxidación e hidrólisis. La formación de óxido férrico tiene lugar en fase líquida lo que reduce el consumo de energía térmica. La concentración de ácido regenerado es igual a la concentración total de HCl del ácido de desecho. Esta concentración de ácido regenerado puede aumentarse a un nivel superior al 30 % usando un pre-concentrador. La calidad del óxido de hierro producido por este proceso es comparable a los procesos piro-hidrolíticos en términos de contaminación por iones de cloruro. Sin embargo, la superficie específica de las partículas es ajustable a cifras mucho más altas mediante el ajuste de las condiciones de hidrólisis.
Proceso de manufactura
- Pasivado de Acero Inoxidable: Mejora de la Resistencia a la Corrosión y Rendimiento
- Diseño para Fabricabilidad (DFM): Guía Práctica para Ingenieros y Diseñadores
- Pepinillos: de raíces antiguas a la producción moderna
- SIGHT: Gafas Inteligentes para Capacitar a Personas Ciegas
- Botón Mute Personalizado para Microsoft Teams – Simplifica Reuniones Virtuales
- Detector de Rayos Económico con Arduino Uno
- Medidor de Luz y Flash Económico para Fotógrafos con Arduino
- Instala Tema Oscuro en Arduino IDE: Reduce Fatiga Visual y Mejora Enfoque
- Decapado eficiente de tiras de acero al carbono laminadas en caliente para eliminar escamas de óxido
- Proceso HIsarna: Producción de Hierro con Emisiones Ultra-Bajas de Carbono
- Técnicas Optimizadas de Laminación por Corte para Producción Eficiente de Barras