



Guía esencial del vaciado continuo de acero: Proceso y beneficios
Fundamentos del vaciado continuo de acero
El vaciado continuo es el proceso mediante el cual el acero líquido se solidifica en un producto semiacabado para su posterior laminado en trenes de acabado. Fue concebido y patentado en 1865 por Sir Henry Bessemer, pero no pudo comercializarse por problemas de ingeniería y equipamiento. Tras resolverlos, se introdujo comercialmente en los años 1950, y en 2012 se produjeron globalmente unos 1475 millones de toneladas de acero vaciado continuamente.
El vaciado continuo ha sustituido varios pasos del proceso siderúrgico —vaciado en lingotes, desmoldeo, calentamiento en hornos de homogenización (soaking pits) y laminación primaria— con una sola operación, logrando mejor rendimiento, calidad, productividad y eficiencia de costes. La figura 1 muestra el principio.
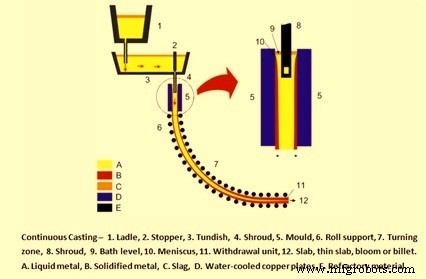 Figura 1: Principio del vaciado continuo
Refiriéndose a la figura 1: El acero líquido en la cuchara de vaciado (1) desde la metalurgia secundaria se lleva a la máquina de vaciado continuo. La cuchara se eleva a una torreta que la rota a posición de vaciado sobre el distribuidor (tundish) (3). El acero fluye de la cuchara al distribuidor y luego a un molde de cobre refrigerado por agua (5). La solidificación comienza en el molde y continúa por la zona de apoyo de rodillos (6) y la zona de curvado/enderezado (7). El hilo vaciado continuo se endereza, se corta con soplete y se descarga para almacenamiento intermedio o carga en caliente para laminado de acabado.
Formatos vaciados según uso final
Según el uso final, se vacían diversas formas. En máquinas convencionales: blooms (blum), billets (palabillas), redondos. En años recientes, los procesos de fusión, vaciado y laminado se han vinculado vaciando una forma que se conforma sustancialmente al producto final. Estas secciones de vaciado near-net-shape se aplican normalmente a vigas y productos planos, resultando en operaciones altamente eficientes. En vaciado near-net-shape, la cadena completa desde acero líquido a laminado acabado puede lograrse en dos horas.
- Palabillas (billets): Sección transversal hasta ~150 mm cuadrados.
- Blums (blooms): Sección cuadrada o rectangular, cada lado >150 mm y <500 mm.
- Redondos: Diámetros de 125 a 500 mm.
- Blums de viga (beam blanks): Forma de hueso de perro, laminados posteriormente a perfiles I.
- Losas (slabs): Espesor 150-400 mm, ancho >500 mm hasta 2500 mm. La relación ancho/espesor (aspect ratio) determina la división entre blums y losas: ratio ≥2,5:1 = losa.
- Losa delgada (thin slab): Espesor 50-90 mm.
Consideraciones de diseño de máquinas de vaciado continuo
- Producto final influye en calidad, grado y formato (blum, billet, redondo, losa, losa delgada, blum de viga).
- Tonelaje anual a vaciar.
- Disponibilidad de acero líquido y tamaño de carga (heat size).
- Horas planificadas de operación.
Estos factores dictan parámetros de diseño: número de hilos y velocidad de vaciado, que deben coincidir con el suministro de acero líquido. La calidad y grado del acero determinan parámetros como longitud de máquina, altura vertical, molde curvo o recto, refrigeración agua vs niebla de aire, agitación electromagnética, etc.
Transferencia de acero líquido: cuchara a molde
Dos pasos intervienen en la transferencia desde la cuchara de vaciado al molde:
- Transferencia (teeming) de acero líquido de la cuchara al distribuidor (tundish).
- Transferencia del distribuidor a los moldes.
La regulación del flujo del distribuidor al molde ocurre mediante dispositivos de orificio de varios diseños: compuertas deslizantes (slide gates), tapones (stopper rods) o boquillas dosificadoras (metering nozzles), estas últimas controladas por ajuste del nivel de acero en el distribuidor.
Secciones y componentes de una máquina de vaciado continuo
Distribuidor (Tundish)
Su forma es típicamente rectangular, pero también se usan formas delta y en T. Boquillas en su fondo distribuyen acero líquido a los moldes. Cumple funciones clave:
- Mejora la separación de inclusiones óxidas.
- Proporciona flujo continuo de acero al molde durante el cambio de cucharas.
- Mantiene altura estable de acero sobre las boquillas, manteniendo flujo y velocidad de vaciado constantes (en sistema de dosificación a cielo abierto).
- Proporciona patrones de chorro más estables a los moldes.
Molde
Su función principal es establecer una cáscara sólida lo bastante resistente para contener su núcleo líquido al entrar en la zona secundaria de refrigeración por aspersión. Elementos clave: forma, espesor de cáscara, distribución uniforme de temperatura, calidad interna y superficial sin defectos, porosidad mínima, pocas inclusiones no metálicas. El molde es una estructura de caja abierta con revestimiento interno refrigerado por agua de aleación de cobre de alta pureza. El agua del molde extrae calor de la cáscara en solidificación. La superficie de trabajo del cobre suele cromarse o niquelarse para mayor dureza y evitar captación de cobre en la superficie del hilo, que puede facilitar grietas superficiales. La transferencia de calor en el molde es crítica y compleja; se usan modelos matemáticos y computacionales para entender condiciones térmicas y ayudar en diseño y prácticas operativas. La transferencia de calor se considera como serie de resistencias térmicas: (i) a través de la cáscara en solidificación, (ii) de la superficie del acero a la superficie externa del molde de cobre, (iii) a través del molde de cobre, y (iv) de la superficie interna del molde al agua de refrigeración.
Oscilación del molde
Es necesaria para minimizar fricción y adherencia de la cáscara en solidificación, evitar desgarro de cáscara y roturas (breakouts) de acero líquido. Las roturas causan daños mayores y gran tiempo de inactividad por limpieza y reparaciones. La fricción cáscara-molde se reduce con lubricantes (aceites o fundentes en polvo). La oscilación se logra hidráulicamente o mediante levas/ palancas accionadas por motor que soportan y hacen reciprocrar el molde. Los ciclos varían en frecuencia, carrera y patrón. Un enfoque común es el "strip negativo" (negative strip), patrón donde la carrera descendente mueve el molde más rápido que la velocidad de extracción, desarrollando tensiones compresivas en la cáscara que aumentan su resistencia sellando fisuras y porosidad superficiales.
Sistema de refrigeración secundaria
Consiste en varias zonas, cada una para un segmento de enfriamiento controlado del hilo en solidificación. El medio asperjado es agua o mezcla aire-agua. La transferencia de calor ocurre por radiación, conducción y convección. La radiación predomina en zonas superiores. Al pasar por rodillos, el calor se transfiere por conducción a través de la cáscara y el espesor de rodillos (ley de Fourier). El tercer mecanismo: gotas de agua o niebla de alta velocidad penetran la capa de vapor junto a la superficie del acero y se evaporan (convección según ley de Newton). Funciones: (i) mejorar y controlar tasa de solidificación, (ii) regular temperatura del hilo ajustando intensidad de aspersión, (iii) refrigeración de contención de máquina.
Crecimiento de la cáscara (Shell growth)
Se predice fiablemente por la ley de Fick. Esta ecuación también calcula la distancia de vaciado donde el producto está totalmente solidificado (sin núcleo líquido).
Contención del hilo (Strand containment)
La zona de contención es parte integral del área de refrigeración secundaria. Una serie de rodillos de retención contienen el hilo en caras opuestas; también puede necesitarse contención de bordes. El foco es guiar y contener el hilo hasta que la cáscara sea auto-soportante. Para evitar compromisos en calidad, hay que minimizar tensiones asociadas a disposición de rodillos y enderezado del hilo. Así, disposición de rodillos (espaciado y diámetros) se selecciona cuidadosamente para minimizar abultamiento entre rodillos y tensiones en interfaz líquido/sólido. El soporte debe mantener la forma del hilo, que es una cáscara solidificándose con núcleo líquido que posee fuerzas ferrostáticas de abultamiento por presión de cabeza relacionada con altura de máquina. La zona de mayor preocupación es alta en la máquina: fuerza de abultamiento relativamente pequeña pero cáscara más delgada y débil. Para compensar y evitar roturas, el diámetro de rodillo es pequeño con espaciado estrecho. Justo debajo del molde se soportan las cuatro caras; en zonas inferiores solo las caras anchas.
Descurvado y enderezado (Unbending and straightening)
Las fuerzas de descurvado y enderezado son tan importantes como la contención y guía del plano vertical al horizontal. Al descurvarse, el radio exterior de la cáscara está en tensión y el interior en compresión. La deformación resultante depende del radio de curvatura y propiedades mecánicas del grado de acero. Si la deformación en el radio exterior es excesiva, ocurren grietas, afectando seriamente la calidad. Estas deformaciones se minimizan incorporando un proceso de descurvado multipunto, donde los radios se vuelven progresivamente mayores para enderezar gradualmente el producto al plano horizontal.
Proceso de vaciado
Para iniciar el vaciado de una nueva carga, el fondo del molde se sella con una barra dummy de acero, sostenida hidráulicamente por la unidad de enderezado/extracción. Esta barra evita que el acero líquido fluya fuera del molde. El acero vertido se solidifica parcialmente, produciendo un hilo con cáscara sólida y núcleo líquido. En esta zona de refrigeración primaria, una vez que la cáscara tiene espesor suficiente (~10-20 mm), la unidad de extracción inicia y retira el hilo parcialmente solidificado junto con la barra dummy. El acero líquido sigue vertiéndose en el molde para reponer el acero retirado a igual tasa. La tasa de extracción depende de sección, grado y calidad, variando entre 300 y 7500 mm/min. El tiempo de vaciado típico es 45-90 min por carga para evitar pérdidas excesivas de calor en la cuchara.
Tras salir del molde, el hilo entra en sección de contención por rodillos y cámara de refrigeración secundaria donde se asperja con agua o aire-agua para promover solidificación. Esta zona preserva integridad de forma y calidad. Secciones mayores requieren contención extendida. Una vez totalmente solidificado y pasado por unidades de enderezado/extracción, la barra dummy se desconecta, retira y almacena. Tras el enderezado, el hilo se corta en piezas individuales de productos vaciados (losas, blums, billetes, redondos, blums de viga según diseño de máquina).
Proceso de manufactura
- Lana de Acero: Historia, Producción y Seguridad
- El oficio de las tijeras: de las hojas de muelle antiguas a las herramientas de precisión modernas
- Cinc: Propiedades, Aplicaciones y Proceso de Producción
- Acero inoxidable: propiedades, fabricación y aplicaciones futuras
- Detección y Control de Inclusiones en Acero de Colada Continua para Calidad Superior
- Automatización avanzada y modelado en la colada continua de acero
- Optimización de la colada continua con enfriamiento por niebla de aire: Eficiencia y calidad
- Polvos para Molde de Colada Continua Premium para Producción Superior de Acero
- El distribuidor (tundish): Clave para la calidad en la colada continua de acero
- Mejora de la calidad del acero con agitación electromagnética sin contacto en la colada continua
- Fundición por inversión de acero inoxidable de precisión: Producción avanzada de piezas complejas