



Planta de subproductos de horno de coque: Optimización de captura de gas y eficiencia energética
Planta de subproductos de horno de coque
La planta de subproductos es parte integral del proceso de coquización por subproductos. Durante la producción de coque por carbonización de carbón en una batería de hornos de coque, se genera gran cantidad de gas por volatilización de la materia volátil del carbón. El gas se genera durante la mayor parte del período de coquización, con composición y tasa de evolución variables, completándose normalmente cuando la temperatura de la carga alcanza 700 °C. Este gas se conoce como gas de coque crudo y se procesa en la planta de subproductos. Sus funciones son procesar el gas crudo para recuperar valiosos químicos del carbón y acondicionar el gas para usarlo como combustible limpio y ambientalmente amigable.
Enfriamiento inicial y separación de fases
Al salir de las cámaras del horno, el gas crudo se rocía con licor de lavado (flushing liquor) para reducir su temperatura a un nivel razonable y condensar los componentes más fácilmente condensables (alto punto de ebullición). El gas crudo se enfría por evaporación adiabática de parte del licor a ~80 °C y queda saturado de agua. La temperatura es lo bastante baja para manejarse en los colectores de gas. Desde el colector principal, el gas fluye al colector de aspiración. La cantidad de licor rociada es mucho mayor que la necesaria para enfriar; el licor no evaporado proporciona una corriente líquida en el colector principal. En esta etapa hay dos corrientes: una líquida de condensado y otra gaseosa. Ambas pasan por una válvula de control mariposa antes de salir de la zona de la batería. Esta válvula mantiene una presión ligeramente positiva en el colector para condiciones seguras en las cámaras.
La corriente líquida en el colector arrastra alquitrán condensado y otros compuestos. El licor fluye por gravedad al colector de aspiración junto con el gas crudo. Ambos se separan usando un pote de drenaje (down comer) en el colector de aspiración. El licor y el gas fluyen luego por separado a la planta de subproductos para tratamiento.
Composición del gas crudo saturado
Contiene ~46-48% vapor de agua. Otros componentes: hidrógeno, metano, nitrógeno, monóxido de carbono, dióxido de carbono, parafinas altas e hidrocarburos insaturados (etano, propano, etc.), oxígeno, etc. También contiene contaminantes que dan al gas de coque sus características únicas:
- Componentes de alquitrán.
- Gases ácidos del alquitrán (gases fenólicos).
- Gases básicos del alquitrán (bases piridínicas).
- Benceno, tolueno y xileno (BTX), aceite ligero y otros aromáticos.
- Naftaleno.
- Gas amoníaco.
- Gas sulfhídrico (H₂S).
- Gas cianhídrico (HCN).
- Cloruro amónico.
- Disulfuro de carbono.
Funciones de la planta de subproductos
Para hacer el gas de coque crudo apto como combustible limpio, la planta debe:
- Enfriar el gas para condensar vapor de agua y contaminantes.
- Eliminar aerosoles de alquitrán para evitar ensuciamiento de tuberías/equipos.
- Eliminar amoníaco para evitar corrosión de tuberías.
- Eliminar naftaleno para evitar ensuciamiento por condensación.
- Eliminar aceite ligero para recuperar y vender BTX.
- Eliminar sulfhídrico para cumplir normativas de emisión en combustión de gas de coque.
Además, debe acondicionar el licor de lavado que retorna a la batería y tratar el agua residual generada por el proceso de coquización. La figura 1 muestra un diagrama de bloques típico.
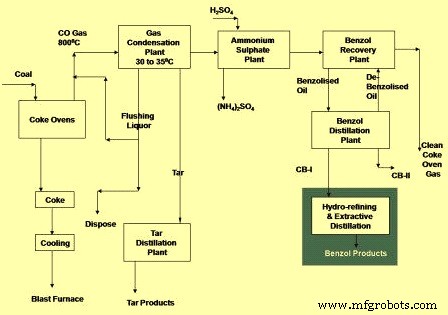 Figura 1: Diagrama de bloques típico de planta de subproductos
Planta de tratamiento de alquitrán y licor
Procesa el licor de lavado que circula entre la planta de subproductos y la batería de hornos, y el agua residual generada por la coquización (humedad del carbón y agua químicamente ligada). Sus funciones principales:
- Separación continua y rápida de una corriente de licor de lavado adecuada (crítica para enfriar gases de salida del horno a temperatura manejable en el sistema de colectores).
- Separación de un licor amoniacal limpio y libre de alquitrán para procesamiento posterior.
- Separación de alquitrán limpio, esencialmente libre de agua y sólidos.
Dado lo crítico del suministro de licor, se suelen proveer equipos de reserva para decantación y recirculación.
El licor fluye a decantadores de alquitrán donde este se separa del agua y se bombea a almacenamiento para destilación o venta. Partículas sólidas pesadas se separan de la capa de alquitrán y se retiran como lodo de decantador. El licor acuoso se bombea de vuelta a la batería, con una porción purgada del circuito (licor excedente o agua residual de la planta de coque). Este contiene amoníaco y, tras eliminar partículas de alquitrán, se estripa al vapor en un alambique (still). Se añade álcali (hidróxido sódico) para descomponer compuestos amoniacales disueltos. El vapor de amoníaco del alambique se alimenta al gas de coque aguas arriba del sistema de eliminación de amoníaco, o el propio alambique se integra en dicho sistema. De cualquier forma, el destino final del amoníaco eliminado del gas y del agua residual es el mismo. El efluente estripado se descarga o trata en planta biológica in-situ para eliminar amoníaco, fenol y cianuros residuales.
Procesos de tratamiento de gas
Suelen consistir en los siguientes equipos:
Enfriador primario de gas (Primary gas cooler)
Enfría el gas crudo para eliminar vapor de agua y reducir su volumen. Dos tipos básicos: enfriador por aspersión (spray type) y de tubos horizontales. En el de aspersión, el gas se enfría por contacto directo con agua recirculada, que a su vez se enfría externamente en intercambiadores. En el tubular, el gas se enfría indirectamente fluyendo a través de tubos horizontales por donde circula agua de refrigeración; esta no contacta con el gas y puede enfriarse en torre de refrigeración. Al enfriarse, condensan agua, alquitrán y naftaleno; el condensado se recoge en el sistema del enfriador primario y se envía a la planta de alquitrán y licor.
Precipitadores de alquitrán (Tar precipitators)
Al enfriarse el gas, el vapor de alquitrán condensa y forma aerosoles arrastrados por el flujo. Estas partículas contaminan y ensucian procesos posteriores, tuberías y boquillas de quemadores si continúan en la corriente. Los precipitadores usan electrodos de alto voltaje para cargar las partículas y recogerlas por atracción electrostática. Pueden instalarse antes o después del exhauster.
Exhauster (Soplador/Extractora)
Proporciona la fuerza motriz para inducir el flujo de gas de coque desde la batería a través de la planta de subproductos. Es crucial para la operación de la batería: permite control preciso de la presión en el colector principal, lo que afecta emisiones (ej. emisiones de puertas). Un fallo del exhauster provoca venteo inmediato de todo el gas crudo generado a la atmósfera por las antorchas de la batería.
Eliminación de amoníaco (Ammonia removal)
Por su naturaleza corrosiva, su eliminación es necesaria. La eliminación produce sulfato amónico, producto vendible. El proceso básico pone en contacto el gas con solución de ácido sulfúrico. Variaciones: uso de absorbedor (ácido rociado en el gas) o saturador (gas burbujea a través de baño de ácido). El ácido reacciona con el amoníaco formando sulfato amónico, que se cristaliza, separa, seca y vende como fertilizante.
Procesos más modernos incluyen el lavado con agua (water wash): el gas se lava con agua que disuelve amoníaco, junto con algo de H₂S y HCN. La solución de lavado se bombea a alambique de amoníaco donde el vapor estripa el amoníaco. Los vapores pueden procesarse a sulfato amónico (como arriba), condensarse a solución fuerte de amoníaco, incinerarse o convertirse catalíticamente a nitrógeno e hidrógeno reciclados al gas de coque.
Otro proceso es PHOSAM (desarrollado por US Steel), que absorbe amoníaco usando solución de fosfato monoamónico, produciendo amoníaco anhidro vendible.
Enfriador final de gas (Final gas cooler)
Elimina el calor de compresión que el gas gana al pasar por el exhauster. Necesario porque la eficiencia de muchos procesos mejora a menor temperatura; se coloca aguas arriba de los lavadores de amoníaco por agua. Enfría el gas por contacto directo con medio refrigerante (agua o aceite de lavado). Un aspecto importante: al enfriar el gas por debajo de la temperatura de salida del enfriador primario, el naftaleno condensa. Este cristaliza fácilmente del medio refrigerante y ensucia equipos si no se elimina. En enfriadores de aceite de lavado, el naftaleno se disuelve en el aceite y una corriente lateral se estripa al vapor para eliminarlo. Si se usa agua, el naftaleno condensado se absorbe usando alquitrán: este se arrastra en el agua de refrigeración (con purga continua para tratamiento) o forma una capa de alquitrán por donde fluye el agua; el alquitrán se intercambia continuamente con alquitrán fresco de la planta de alquitrán/licor para desechar el naftaleno absorbido.
Eliminación de naftaleno (Naphthalene removal)
Se elimina en un lavador de gas usando aceite de lavado. El recipiente puede ser de lecho empaquetado (packed) o tipo "void" donde el aceite se asperja en varias etapas. El aceite se regenera estripando el naftaleno al vapor en un alambique. En algunas plantas, la eliminación de naftaleno se integra con la de aceite ligero. El naftaleno se recupera como corriente de aceite más pesado que se mezcla con el alquitrán producido.
Aceite ligero (Light oil)
Término general para mezcla de químicos similares consistiendo principalmente en BTX (benceno, tolueno, xileno). También llamado aceite de benzol. Su eliminación usa aceite de lavado en proceso similar al naftaleno. El aceite ligero se estripa del aceite de lavado en alambique y condensa para formar aceite ligero crudo. Puede venderse para refinación externa o refinarse en la planta usando varios pasos de destilación en la planta de aceite ligero. El aceite ligero puede dejarse en el gas de coque, donde aumenta el poder calorífico.
Desulfuración de gas de coque (Coke oven gas desulphurization)
Existen varios procesos para eliminar H₂S del gas de coque. El proceso específico determina su ubicación en la línea de gas. Los principales procesos de desulfuración en uso son: proceso al vacío, proceso amoníaco, proceso lavado, proceso sulfiban y proceso Claus.
Proceso de manufactura
- Faroles de Gas: Evolución, Diseño y Fabricación Moderna
- Gas Natural: De la Extracción a la Distribución – Visión General Completa
- Evolución y Tecnología Moderna de los Surtidores de Gasolina
- Helio: Propiedades, Producción y Suministro Global
- Producción y Estándares de Calidad de Mascarillas Integrales Industriales de Gas
- Horno de Microondas: Diseño, Fabricación e Innovaciones Futuras
- Planta Inteligente IoT: Construye un Invernadero Conectado con Arduino y Azure
- Sistema Avanzado de Detección de Fugas de Gas Peligroso con Arduino
- Soldadura por Gas (Oxicetileno): Técnicas, Aplicaciones, Ventajas e Inconvenientes
- Mantenimiento de plantas de energía: prácticas probadas para producción fiable
- Hornos de gas vs. eléctricos: Diferencias clave y cómo elegir el adecuado