



ULCORED: Producción Avanzada de Hierro de Reducción Directa con Captura de CO₂
Proceso ULCORED
ULCORED es un proceso de reducción directa (DR) que produce HBI (hierro de reducción directa) en un horno de eje, ya sea a partir de gas natural (GN) o de gas reductor obtenido por gasificación de carbón. El gas de salida del horno se recicla al proceso tras capturar el dióxido de carbono (CO₂), que sale de la planta de DR en una corriente concentrada y va a almacenamiento. El paso de DR produce un producto sólido que luego se funde en un horno de arco eléctrico (EAF). El proceso se diseñó principalmente en 2006 por un equipo liderado por LKAB, Voestalpine y MEFOS.
El objetivo del proceso ULCORED era reducir el consumo de GN necesario para producir HBI. Se logró sustituyendo la tecnología de reformado tradicional por la oxidación parcial (POx) del GN. Combinado con un dispositivo CCS, ULCORED puede reducir un 70% las emisiones de CO₂ comparado con la media de la ruta del alto horno.
El concepto ULCORED implica separar el CO₂ del gas de proceso. Se caracteriza por el esfuerzo de adaptar el proceso de reducción directa basado en gas a una emisión minimizada de gases de efecto invernadero (GEI), usando tecnología de captura y almacenamiento de CO₂ (CCS) y minimizando al mismo tiempo el uso de energía. El proceso está diseñado para permitir la extracción y almacenamiento de CO₂, dependiendo por tanto de CCS con captura en proceso similar.
El proceso se basa en el uso de un convertidor (shifter) para transformar el monóxido de carbono (CO) del gas de horno en hidrógeno (H₂) junto con una unidad de eliminación de CO₂. Esto abre una nueva evolución innovadora del concepto de proceso.
Características Principales del Proceso ULCORED DR
- Uso de oxígeno (O₂) en lugar de aire, resultando en un gas de salida con casi 100% CO₂ que solo requiere compresión.
- Posibilidad de reducir el requerimiento de GN en un 15-20%.
- Carbón, biomasa, gasificación de residuos biológicos e H₂ pueden usarse como alternativa al GN.
El concepto ULCORED busca satisfacer la demanda de reducción de emisiones de CO₂ usando mineral de hierro y reducción directa basada en gas para producción de HBI. Incluye el uso de 100% oxígeno, POx en lugar de reformadores, convertidor para producción de gas de reducción/exceso libre de CO₂, y el agente reductor siendo gas natural o gas de síntesis de gasificación de carbón/biomasa. El gas reductor producido por gasificación de carbón también puede usarse en lugar del GN.
Proceso ULCORED DR Basado en Gas Natural
Las características principales son: (i) sin reformador, (ii) sin calentador, y (iii) alta presión. Debido a la alta presión hay menor velocidad de gas en el horno de DR, menor fluidización y menos finos saliendo del horno. También, por la alta presión, se necesitan unidades de eliminación de CO₂ y POx más pequeñas y menor potencia para el compresor de reciclaje.
La originalidad del concepto es el uso de O₂ en lugar de aire, lo que significa que no hay o hay bajo nitrógeno (N₂) en el gas. El reformado es por una unidad POx para acondicionamiento del gas de reducción (Fig 1). La tecnología sustituye el reformado convencional de GN por oxidación parcial del gas para reducir el consumo de GN necesario para producir HBI. La reacción POx es: CH₄ + 0,5O₂ = CO + 2H₂ con ΔH = –8,6 Kcal/mol.
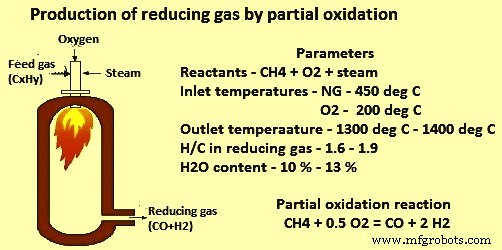
La unidad piloto de oxidación parcial se probó en Linde en dos campañas con quemador diseñado para gas de alimentación rico en H₂. Se usó un reactor tubular con gas precalentado (60% H₂ y 40% CH₄). Las conclusiones fueron: (i) el quemador y reactor operaron sin problemas, (ii) se obtuvo llama estable sin ruido significativo, (iii) se espera producción de hollín inferior a 300-460 mg/N m³ de gas húmedo, y (iv) debido a la presión atmosférica, el contenido de CO₂ y CH₄ fue superior a los pre-cálculos basados en equilibrio asumido. Una presión de operación mayor (hasta 7 kg/cm²) puede reducir este contenido.
El horno de eje tiene flujo contracorriente de gas reductor inyectado en los sopleteos y mineral de hierro alimentado en frío desde la parte superior. El horno opera a 6 kg/cm² y alrededor de 900 °C. El gas de salida del horno probablemente contiene principalmente CO, CO₂, H₂ y H₂O.
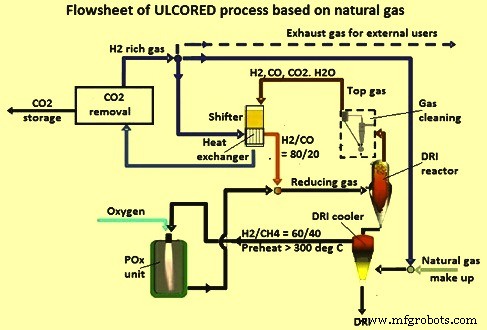
El gas de salida, conteniendo principalmente CO, CO₂ y H₂O, pasa por un convertidor (una o dos etapas) convirtiendo CO a H₂. El uso de un convertidor de gas de agua resulta en alto contenido de H₂ en el horno de reducción. La reacción del convertidor de gas de agua es: CO (g) + H₂O (g) ⇌ CO₂ + H₂. Casi todo el CO del gas de salida se convierte a H₂ y el CO₂ se elimina en la unidad de eliminación. El aumento de producción de gas exceso aumenta la demanda de potencia para la unidad de eliminación de CO₂ y producción de O₂. El cálculo del nivel correcto de gas exceso es un proceso iterativo. Se estima un nivel de exceso de 2,2 Gcal/ton HBI para compensar la demanda adicional. Esto puede lograrse mediante un by-pass de parte del gas directamente al convertidor. La cantidad de by-pass se determina según las propiedades del gas de reducción al horno. Debido a los mayores volúmenes de gas, el convertidor y la unidad de eliminación necesitan inversión adicional.
En la unidad convertidora, la reacción de desplazamiento de CO es exotérmica, y el equilibrio favorece la conversión de CO a alta relación vapor/gas y bajas temperaturas, sin verse afectada por la presión. En un sistema adiabático, el deslizamiento de CO alcanzable está determinado por la temperatura de salida. La conversión en una sola cama de catalizador está limitada por el equilibrio y a medida que avanza la reacción, la alta temperatura eventualmente restringe la reacción adicional. Esta limitación puede superarse con un sistema de dos etapas: desplazamiento a alta temperatura seguido de desplazamiento a baja temperatura, con enfriamiento intermedio. Una temperatura de operación baja da el equilibrio termodinámico más favorable y por tanto el mínimo deslizamiento de CO. La mayoría de plantas modernas de H₂ tienen sistemas de enfriamiento antes del reactor de desplazamiento a baja temperatura para operar cerca del punto de rocío del gas de proceso. Debe usarse un margen de seguridad sobre el punto de rocío para asegurar evaporación completa de gotas de agua que puedan formarse en el enfriador.
Dependiendo de la relación de vapor, el reactor de desplazamiento a baja temperatura puede operar a tan solo 190 °C sin riesgo de condensación. En el concepto, el gas superior pasa por convertidores de alta y baja temperatura con recuperación de calor entre ellos. El convertidor de alta temperatura convierte el 97,2% del CO y el de baja temperatura completa al 99,5%. El intercambiador calienta el gas reciclado y su capacidad se calcula con una diferencia de temperatura de 50 °C en el lado caliente. Un exceso de calor en el intercambiador produce vapor para la red a través de un condensador/recalentador.
La unidad de eliminación de CO₂ se usa para eliminar CO₂ del gas produciendo gas de reducción rico en H₂ que retorna al proceso. La unidad se decide por una distribución de eficiencia de eliminación de CO₂, recuperación de H₂ y N₂. Dos procesos pueden usarse: adsorción por oscilación de presión al vacío (VPSA) o lavado con aminas. La elección (VPSA o aminas) depende de requisitos locales. Si hay exceso de vapor, el desprendimiento de CO₂, que demanda energía, puede hacerse con vapor de la planta en lugar de electricidad para VPSA. Ambas tecnologías tienen pros y contras que requieren análisis adicional. Ambas funcionan con el concepto ULCORED. También existe la posibilidad de usar adsorción por oscilación de presión (PSA) para eliminación de CO₂ en lugar de VPSA, debido a la alta presión ya disponible en el proceso.
El tipo de proceso seleccionado afecta el diagrama de flujo y la distribución. El proceso VPSA requiere, incluyendo criogenia y compresión a 110 kg/cm², 260 kWh de potencia por tonelada de CO₂ capturado. En el caso del proceso de lavado con aminas, con aminas de alto rendimiento (metildietanolamina activada, aMDEA), el proceso completo (aminas y compresión a 110 kg/cm²) requiere alrededor de 1,6 toneladas de vapor a baja presión y 160 kWh de potencia por tonelada de CO₂ capturado.
La parte del gas limpio rico en H₂ que contiene N₂ se purga del proceso para contrarrestar la acumulación de N₂ en el gas de reducción. El gas de purga es un gas valioso que puede usarse para producción de vapor o calefacción dentro del sistema.
El diagrama de flujo del proceso ULCORED basado en gas natural se muestra en Fig 2.
Proceso ULCORED DR Basado en Gasificación de Carbón
La opción de mayor ahorro de CO₂ con ULCORED es el uso de un gasificador de carbón produciendo gas de síntesis para la planta de DR y gas de H₂ pobre en CO₂ para todos los usuarios de la planta. Este concepto puede adaptarse tanto para sistemas existentes como para sistemas adaptados (retrofit).
El concepto basado en carbón se basa en la producción de gas reductor usando tecnología existente de gasificación de carbón y bien desulfuración en frío (tecnología existente) o desulfuración en caliente. El concepto usa O₂ en lugar de aire e incluye almacenamiento de CO₂. El alto contenido de H₂ en el horno de reducción se logra mediante convertidor de gas de agua. El exceso de gas H₂ se suministra a otros usuarios de la planta.
La gasificación de carbón es una técnica bien conocida y se espera que sea una de las futuras técnicas de conversión energética tras el agotamiento de reservas de petróleo y gas. Existen varias tecnologías desarrolladas para gasificación de carbón. Hay diferencias entre ellas pero generalmente trabajan con eficiencia de conversión de C relativamente alta, usualmente superior al 80%. Una gran ventaja es la posibilidad de limpiar eficientemente el gas de síntesis (azufre, mercurio, etc.) antes de su uso.
Dado que el horno de eje para producción de HBI opera a 6 kg/cm², la presión del gas del gasificador se reduce mediante una turbina de expansión que también recupera potencia (de 30 kg/cm² a 6 kg/cm²).
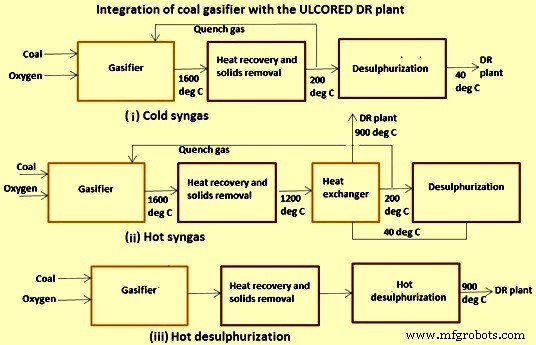
El proceso ULCORED DR puede integrarse fácilmente con una unidad de gasificación de carbón, incorporando las ventajas de la originalidad del concepto. El carbón se suministra a la planta gasificadora. El azufre se elimina del gas de síntesis por desulfuración en caliente o en frío. El gas de síntesis limpio se mezcla con gas de reciclaje rico en H₂ limpio, precalentado en el enfriador de HBI o en el intercambiador entre los convertidores de alta y baja temperatura.
Hay tres formas diferentes de integrar el gasificador con el proceso ULCORED DR. El gasificador puede integrarse bien como gas de síntesis en frío o de forma que se aproveche la energía térmica del gas caliente del gasificador. Tres configuraciones diferentes se muestran en Fig 3. La posibilidad de producir H₂ exceso para el sistema se habilita mediante by-pass de gas de síntesis limpio directamente a las unidades convertidoras.
El oxígeno se consume principalmente en el gasificador de carbón, pero también antes del horno, en un pequeño POX, asegurando la temperatura correcta del gas de reducción. El gas desplazado (shifted gas) es el gas que se by-passa al convertidor para asegurar la composición correcta del gas de reducción, es decir, aumentar la cantidad de H₂. El CO₂ eliminado es la cantidad de CO₂ separada de la corriente principal en el proceso de eliminación de CO₂. El diagrama de flujo del proceso ULCORED basado en carbón se muestra en Fig 4.
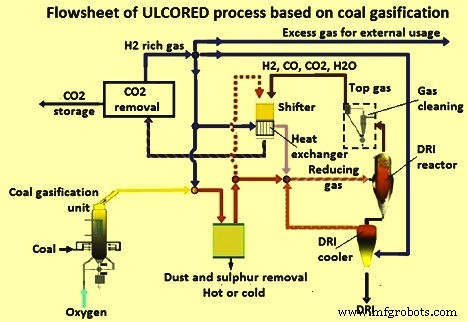
El uso de un gasificador de carbón y un convertidor en el sistema permite by-passear parte del gas de síntesis directamente al convertidor, generando más gas del necesario para la planta de reducción directa. Esta característica permite generar un combustible pobre en CO₂ para la planta siderúrgica. Hace posible tener una sola fuente de CO₂ fuera del sistema, permitiendo capturar y almacenar básicamente todo el CO₂ generado en el sistema de producción de acero.
Estado Actual del Proceso ULCORED DR
Se han completado estudios de modelado fundamental en profundidad para el proceso ULCORED DR. Estos incluyeron modelos a escala de pelota, modelos de horno y modelos de proceso mediante simulación de diagramas de flujo. Los estudios de modelado ayudaron en la comprensión fundamental del proceso DR incluida su dinámica. El modelado de diagramas de flujo ayudó en la optimización de la distribución del proceso para ajustar el proceso ULCORED DR en entorno de planta siderúrgica. Diferentes enfoques durante los estudios produjeron resultados similares. Estos estudios crearon una base creíble para evaluar el concepto en diferentes escenarios. Se realizaron balances de materia, masa, energía y cálculos de emisiones de CO₂ para 1 tonelada de HBI en frío con 92% metalización y 2,76% C.
Una opción interesante es la producción de HBR (hierro de reducción baja - LRI) en una planta ULCORED DR y un alto horno (BF) convencional o libre de N₂ para producir arrabio (HM) con ahorro adicional de emisiones de CO₂. El HBR es una alternativa al HBI considerando las pruebas exitosas en el alto horno experimental de LKAB. La prueba de HBR con producto de DR reducido solo a 65% metalización respondió muy positivamente en el BF con condiciones de horno notablemente estables y bajo consumo de coque inferior a 200 kg/tHM.
El resultado de estos estudios es que el proceso ULCORED DR puede ser una "solución rápida" para una mejora en planta existente (brown field) de emisiones de CO₂, especialmente donde el GN es relativamente barato. En caso de planta siderúrgica integrada con ruta BF, el HBR puede ser una opción considerando las pruebas exitosas en el BF experimental de LKAB.
El proceso ULCORED DR necesita ser probado a escala piloto primero, un paso que podría aprovechar la oportunidad del horno piloto de reducción directa experimental (EDRP) que LKAB planea construir en los próximos años como complemento a su BF experimental en Lulea, Suecia. Las especificaciones del EDRP son: (i) 1 tonelada de hierro por hora de producción, (ii) recirculación de gas superior, (iii) rango de presión de trabajo de 0 a 8 kg/cm² en el horno de eje, (iv) flujo de gas en rango de 1.700 a 3.100 N m³/hora, y (v) temperatura del horno de eje en rango de 900 a 1.050 °C.
ULCORED probablemente será candidato para adaptar (retrofit) plantas de reducción directa existentes, una vez demostrada su viabilidad a escala piloto y luego demostrativa, lo que también tomaría 10 a 15 años o más.
Proceso de manufactura
- Faroles de Gas: Evolución, Diseño y Fabricación Moderna
- Gas Natural: De la Extracción a la Distribución – Visión General Completa
- Evolución y Tecnología Moderna de los Surtidores de Gasolina
- Helio: Propiedades, Producción y Suministro Global
- Producción y Estándares de Calidad de Mascarillas Integrales Industriales de Gas
- Sistema Avanzado de Detección de Fugas de Gas Peligroso con Arduino
- Producción de acero verde: revolucionando la industria para un planeta más fresco
- HIsmelt: Fundición Directa Avanzada para Producción de Hierro Líquido
- Soldadura por Gas (Oxicetileno): Técnicas, Aplicaciones, Ventajas e Inconvenientes
- Proceso de extrusión: aplicaciones, materiales y técnicas
- Soldadura por Gas: Proceso, Partes y Aplicaciones