



Aspectos Clave del Laminado de Alambrón: Velocidad, Temperatura y Aplicaciones
Características Importantes del Laminado de Alambrón
El alambrón se lamina normalmente en un tren de laminación de alta velocidad, donde la temperatura del acero supera los 1.000 °C, la velocidad máxima de laminación excede los 120 metros por segundo (m/s) y las bobinas producidas pueden alcanzar hasta 10 kilómetros (km) de longitud. Durante el laminado, se suelen realizar entre 25 y 30 pasadas en un tren de laminación continuo.
Aplicaciones y Versatilidad del Alambrón
El alambrón es un material de aplicación extremadamente amplia. Desde componentes para la industria automotriz, cordón de neumáticos, electrodos, elementos de unión como tuercas y tornillos, resortes, alambres y productos de alambre, armaduras de acero, y mucho más, todo se basa en el alambrón. Por ello, los trenes de alambrón se diseñan normalmente con la versatilidad como premisa. Al ser instalaciones de alto consumo energético, resulta imprescindible incorporar soluciones óptimas en el diseño sin comprometer la flexibilidad. Todos los rangos de dimensiones, materiales y aleaciones deben producirse de forma eficiente y con alta productividad.
Requisitos de Calidad y Post-procesado
El alambrón debe cumplir los requisitos de los usuarios en cuanto a calidad superficial e interna, así como propiedades físicas, químicas, mecánicas y metalúrgicas. El alambrón se somete a post-procesos como trefilado, forjado o mecanizado para lograr las formas deseadas, y tratamientos térmicos para alcanzar la resistencia requerida. Por tanto, el alambrón debe garantizar un buen desempeño de las piezas finales y, al mismo tiempo, ofrecer buena trabajabilidad en las distintas etapas del post-procesado.
El usuario de alambrón tiene tres requisitos básicos:
- Eliminar o simplificar uno o más procesos secundarios o terciarios para mejorar la productividad y reducir costes.
- Mejorar la funcionalidad, es decir, prolongar la vida útil, reducir el peso u aportar otras ventajas al producto final.
- Eliminar el uso de sustancias medioambientalmente perjudiciales durante el post-procesado.
Capacidades Necesarias en un Tren de Alambrón Moderno
Para satisfacer las exigencias cada vez más rigurosas de los clientes, el tren de alambrón debe disponer de capacidades globales en:
- Mejora de la precisión dimensional.
- Implementación del laminado "sin cambio de tamaño" (size-free rolling), es decir, laminar productos de distintas dimensiones sin cambiar los cilindros.
- Mejora de la productividad mediante la aceleración del cambio de cilindros (reducción del tiempo de cambio).
- Mejora de la calidad superficial previniendo defectos durante el transporte en el proceso de laminación.
El tren de alambrón no solo suministra material, sino que debe proporcionar alambrón que cumpla los requisitos de los largos procesos posteriores (secundarios y terciarios) hasta obtener el producto final. Dado que los productos finales se usan a menudo como piezas vitales en diversos sectores industriales, se exigen racionalización de procesos en colaboración integrada con los clientes. El tren debe ser capaz de cumplir no solo los requisitos de calidad, sino también los de productividad, rendimiento, flexibilidad y coste de producción durante el post-procesado. Un alto rendimiento del tren junto con una calidad adecuada es fundamental para el control del coste de producción.
La capacidad de producción de un tren de alambrón depende bien de la producción en volumen de unos pocos productos estándar, bien de una cartera diversificada con numerosos grados de acero y calidades especializadas.
Equipamiento Básico de un Tren de Alambrón
Un tren de alambrón necesita básicamente:
- Instalaciones de calentamiento para llevar la materia prima (blum) a temperaturas de laminación.
- Instalaciones de laminación compuestas por jaulas con cilindros, camisas, guías y protecciones.
- Equipos de tendido, tratamiento térmico y bobinado.
- Equipos de transporte y manipulación.
Todos los equipos deben trabajar en estrecha coordinación con control de temperaturas de laminación, pérdidas por tiempo muerto, pérdidas de velocidad, encasquillamientos (cobbles), producto no conforme y desviaciones de calidad que lleven a desvíos o rechazos.
Requisitos de un Tren de Alambrón Moderno
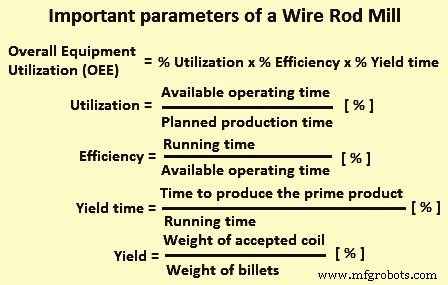
Existen varios parámetros importantes para el laminado de alambrón. Un tren moderno se diseña generalmente bajo la filosofía de "Efectividad Global del Equipo" (OEE - Overall Equipment Effectiveness). El valor OEE se obtiene multiplicando la utilización del tren, la eficiencia y el rendimiento temporal.
- Utilización: tiempo operativo disponible dividido por el tiempo planificado de producción (%).
- Eficiencia: tiempo de marcha dividido por el tiempo operativo disponible (%).
- Rendimiento temporal: tiempo para producir producto principal relacionado con el tiempo de marcha.
El rendimiento de producto se expresa como peso de bobina aceptada dividido por peso de blums (%).
Los trenes de alambrón suelen tener OEE inferior a otros tipos de trenes debido a los mayores tiempos muertos por cambio de cilindros, cambio de jaulas y ajustes de cajas y guías durante el cambio de productos. El OEE puede mejorarse reduciendo estos tiempos muertos.
La capacidad teórica es la que se obtendría sin pérdidas (100% utilización, 100% eficiencia, 100% rendimiento). La capacidad real depende del nivel OEE. Si el OEE es 60%, la capacidad real es el 60% de la teórica. En un tren de última generación bien optimizado, el OEE suele alcanzar el 80%.
El coste de la mala calidad se determina como la suma de costes de inspección y rechazos/desvíos por defectos internos y externos. En un tren de alto rendimiento puede rondar el 10%, pudiendo subir al 30% en trenes con cartera diversificada de muchos grados y calidades especializadas.
En un tren moderno, el foco principal está en productividad y calidad. Alta utilización, eficiencia y rendimiento dan alta productividad. Pero la alta productividad por sí sola no garantiza el éxito; hay que producir productos que aporten valor al cliente y que este reciba alambrón de calidad acorde a lo que paga.
La productividad y utilización dependen del tiempo muerto causado por la distribución del tren y la cartera de productos. El rendimiento desde blum a producto final se registra en todas las etapas y el seguimiento del material permite controlar las pérdidas. Las principales categorías de pérdidas son:
- Pérdidas por tiempo muerto (gap time).
- Pérdidas por velocidad.
- Pérdidas por encasquillamientos (cobbles).
- Pérdidas por desviaciones de calidad.
- Pérdidas por paradas del tren.
- Pérdidas por desvío/rechazo en inspección en la zona de acabado.
- Pérdidas de tiempo por operaciones de valor añadido en productos especializados.
Flexibilidad del Tren
En un tren de alambrón, el acero (blum) se calienta por encima de su temperatura de recristalización y pasa por varias cajas de los cilindros. Los diseños de caja habituales son diamante-cuadrado, diamante-diamante, cajas cerradas, cuadrado-oval, falso redondo-oval y redondo-oval. Normalmente se realiza laminado "sin cambio de tamaño" (size-free rolling), lo que significa que se pueden laminar alambrones de cualquier dimensión sin las limitaciones de los tamaños de caja de los cilindros disponibles. Esto también se conoce como flexibilidad de la serie. La simplificación del programa de cajas en el tren anterior permite reducir sustancialmente la frecuencia de cambio de cilindros. Cuanto mayor sea el rango de tamaños laminables con los mismos cilindros (rango size-free), mayor será el efecto de reducción de la frecuencia de cambio.
El laminado size-free no se limita al tren de acabado; también puede aplicarse al tren de pre-acabado.
Para mejorar la productividad, el foco está en minimizar el tiempo muerto. La eficacia de este foco se potencia reduciendo el tiempo y la necesidad de cambiar cilindros al fabricar nuevas dimensiones, grados y formas. Esto se logra ampliando el rango de trabajo, también llamado flexibilidad de la serie. Una flexibilidad mejorada se alcanza cuando se laminan grandes cantidades de distintos grados, formas y dimensiones con un mínimo cambio del programa de laminación. Cada grado se caracteriza por su flujo de material específico (diferente apertura al pasar por la caja). También hay que reducir el tiempo de arranque y espera para alcanzar la temperatura correcta según el grado. Sin embargo, los distintos ciclos de calentamiento siguen causando tiempos muertos elevados cuando se laminan amplias gamas de grados. Para responder a las demandas actuales de lotes más pequeños y numerosos aceros, los trenes modernos deben mostrar un alto grado de flexibilidad.
Un aspecto especial es el uso de diseños de caja flexibles o cajas con amplio rango de trabajo. Con secuencias de cajas flexibles, el laminado puede realizarse en las mismas cajas para una amplia gama de productos finales, simplemente cambiando la distancia entre cilindros. Así, el cambio de caja se sustituye por un simple desplazamiento de la caja, reduciendo el tiempo muerto al cambiar de producto. Existe una fuerte interdependencia entre la flexibilidad del diseño de cajas, la utilización del tren y el rendimiento.
Adoptando un diseño de caja flexible se puede reducir una parte importante de las pérdidas. Minimiza el riesgo de sobrellenado de caja y creación de encasquillamientos durante el cambio de grado. También facilita el desarrollo de productos al introducir nuevos tamaños o grados. Además, se logra una importante mejora del tiempo de marcha con valor añadido.
Productividad del Tren
El tren de alambrón puede combinarse con un tren de barras mediante una cama de enfriamiento antes del bloque de acabado. Esto se hace para aprovechar la capacidad del tren anterior. Cuando se cambian los cilindros en el bloque de alambrón, el tren anterior produce barras para reducir el tiempo muerto total.
Los trenes modernos suelen ser de una sola hebra (single strand). En caso de tren multi-hebra, se introduce un segundo tren intermedio en cada hebra para reducir la influencia del cambio en el número de hebras laminadas simultáneamente. Este segundo tren puede ser un bloque de pre-acabado o un bloque de laminación de tres cilindros. La característica principal del tren de tres cilindros es su capacidad para suprimir las variaciones dimensionales entre los tres cilindros acanalados que laminan toda la circunferencia del laminado, reduciendo la apertura respecto a un tren convencional de dos cilindros. Este tren intermedio se conoce como tren de calibrado (sizing mill), donde la conformación se hace con bajas reducciones. Esto permite una filosofía de "laminado en familia" aguas arriba, reduciendo el tiempo de reajuste.
Para aumentar la velocidad y productividad, se instala un tren de reducción/calibrado (RSM - Reducing/Sizing Mill) tras un bloque de acabado convencional. La integración de un RSM mejora sustancialmente la productividad en tamaños pequeños (hasta un 60%). Su extrema precisión está probada en muchas instalaciones. Además, combinado con laminado a muy baja temperatura, resulta en una microestructura más refinada que puede eliminar procesos secundarios adicionales. El RSM aporta mejoras simultáneas en productividad y calidad del producto final, reduciendo costes operativos y aumentando la calidad. Admite un único diseño de caja desde la primera jaula del desbaste hasta la última del bloque de acabado. Al facilitar un mismo diseño de caja "en familia", se mantiene alta eficiencia independientemente del tamaño final.
Las tensiones inter-jaula se evitan en la medida de lo posible, ya que de lo contrario los extremos de cabeza y cola salen fuera de tolerancia al no poder laminarse bajo tensión. Esto puede resultar en cajas sobrellenadas y defectos en extremos como aletas. Sin embargo, en el bloque de alta velocidad sin torsión (no-twist) con transmisión fija, se usan tensiones inter-jaula para lograr condiciones de laminado estables. Cuando se aplican tensiones, las cajas se ajustan para dar la tolerancia requerida.
Calidad del Alambrón
El alambrón se usa en numerosas aplicaciones con requisitos de calidad muy estrictos. Una calidad inferior aumenta defectos/desvíos en productos finales y afecta negativamente los rendimientos del cliente, generando insatisfacción.
Al ser el laminado de alambrón un proceso de alto consumo energético, es necesario reducir al mínimo el laminado de bobinas defectuosas. A veces, un defecto grande en el blum puede causar encasquillamiento en el tren. Dado que la longitud de alambrón de un blum es muy larga, la garantía de calidad a lo largo de toda la bobina requiere tiempo y esfuerzo. Por ello, el control de calidad de los blums (material inicial) es de gran importancia. Los blums defectuosos deben identificarse, segregarse y eliminarse mediante inspección, tanto de defectos superficiales como internos. Los defectos superficiales menores pueden eliminarse mediante acondicionado (rectificado) del blum.
Las características importantes demandadas en el alambrón (especialmente en alambrón fino) son alta productividad en el trabajo secundario y alta resistencia tras el trefilado final. Alta productividad significa minimizar roturas durante el trefilado y el agrupamiento (bunching), idealmente cero roturas, mayor trefilabilidad directa y buena trefilabilidad en condiciones severas (alta velocidad). Estos requisitos cada vez más sofisticados se traducen en estrictos estándares de control de calidad en inclusiones no metálicas, segregación, descarbonatación, propiedades mecánicas y microestructura.
Normalmente hay tres requisitos principales para el alambrón en muchas aplicaciones:
- Mayor resistencia.
- Eliminación o simplificación del post-procesado.
- Menor uso de sustancias medioambientalmente perjudiciales.
La mayor resistencia del acero se requiere por reducción de costes en el usuario final y otras razones. En el usuario final, el alambrón sufre forjado, trefilado, mecanizado y tratamientos térmicos (recocido, temple, revenido, etc.). Desde la óptica de reducción de costes, ahorro energético y conservación medioambiental, se urge fuertemente la eliminación o simplificación del tratamiento térmico y mecanizado (conformado cerca de cota neta o sin viruta).
El control de inclusiones no metálicas, precipitados, transformación y estructura metalográfica es una medida metalúrgica clave para mejorar las propiedades del alambrón. El control de inclusiones es una de las principales técnicas para aumento de resistencia en aceros para resortes, extensión de vida útil en aceros para rodamientos y eliminación de plomo en aceros de libre mecanizado. El control de la estructura y forma de óxidos y sulfuros es efectivo para lograr las propiedades deseadas.
En un tren de alambrón no hay concesiones cuando se trata de cumplir con precisión las propiedades del material de la bobina especificadas. Aquí es donde el sistema de enfriamiento controlado en transportador (CCC - Controlled Cooling Conveyor) juega un papel clave. Se requiere controlar la calidad consistente a lo largo de toda la bobina.
En este sentido, el sistema CCC es importante para procesar alambrón de calidad, lograr uniformidad deseada y propiedades metalúrgicas y mecánicas. Controla estrictamente las variaciones de resistencia a tracción alrededor del anillo en productos de enfriamiento rápido a una desviación estándar dentro del 1% de la resistencia media.
El sistema CCC, mediante una adecuada selección del régimen de enfriamiento, permite producir todos los grados convencionales y grados especiales con modos de enfriamiento alternativos. También optimiza el procesamiento de aceros al carbono y aleados cuando se usa junto con el RSM para laminado a baja temperatura y enfriamiento controlado, produciendo una excelente combinación de propiedades y control dimensional.
El sistema CCC facilita el procesamiento en una amplia gama de condiciones, incluyendo modos de enfriamiento rápido y lento en un mismo sistema. Esta capacidad permite producir un amplio espectro de aceros al carbono, aleados, inoxidables y otros grados especiales. El sistema CCC resulta en mejores propiedades del alambrón tal como sale laminado, permitiendo producir más grados en condición directamente usable y reduciendo o eliminando procesos posteriores como el recocido esferoidizante.
El laminado termomecánico (TMR - Thermo Mechanical Rolling) en el tren de alambrón refina el tamaño de grano final como resultado de la recristalización dinámica. Combinado con enfriamiento final en línea por agua y el enfriamiento controlado superior en el sistema CCC, el TMR juega un papel significativo en la determinación de las propiedades finales. Esto es particularmente beneficioso para productos de aceros baja y media aleados que posteriormente se recocen esferoidizantes en procesos aguas abajo. La capacidad de controlar fuertemente el tamaño de grano influye también en la transformación posterior a productos duros como bainita y martensita, desplazando el tiempo y temperatura de inicio de transformación. Así, el TMR puede minimizar el trabajo en frío directo aguas abajo y reducir tiempos de recocido.
La combinación del procesamiento en el sistema CCC y bajas temperaturas de laminado proporciona la capacidad de reducir la templabilidad en algunos grados críticos de alambrón. Esto promueve la formación de ferrita y retrasa la evolución a bainita y martensita. El tamaño de grano refinado mediante TMR mejora la difusión durante el tratamiento térmico y puede resultar en reducción de tiempos y temperaturas. Para varillas que no se tratan térmicamente, las estructuras refinadas y complejas aumentan el aumento de resistencia a tracción durante la deformación en frío, produciendo ventajas como: (i) menor resistencia a tracción en estado laminado, (ii) mejor respuesta aguas abajo, y (iii) mayor capacidad de endurecimiento por trabajo. Las mejoras provienen del refinamiento de grano y control microestructural. El buen control del enfriamiento en el sistema CCC combinado con la reducida templabilidad hace el proceso muy estable y reduce la formación de fases duras no deseadas.
Proceso de manufactura
- El rodillo de cocina: de los orígenes etruscos a la artesanía moderna
- El arte y oficio de las tiaras: historia, materiales y diseño moderno
- Alambre de Espino: Historia, Construcción y Usos Modernos
- Robot Despertador Rodante: Sistema Inteligente y Móvil de Despertar con Raspberry Pi y Google Calendar
- Kit MOSMusic: Control de Iluminación de Alta Potencia Sincronizada con Música vía MOSFET y Arduino
- Construye una Máquina Doblado de Alambre 3D con Arduino: Guía Paso a Paso
- Innovaciones clave en laminadores modernos de barras y perfiles ligeros
- Características esenciales de un laminador moderno de alambrón para un rendimiento óptimo
- Características clave de un tren de bandas en caliente moderno para producción de acero de alto rendimiento
- Laminación de Acero: Proceso de Fabricación de Precisión Explicado
- Laminación en frío de acero de precisión: Mejora de espesor, acabado y rendimiento