



Producción Eficiente de Acero con Hornos de Inducción Sin Núcleo de Media Frecuencia
Producción de Acero en Horno de Inducción
El horno de inducción sin núcleo de media frecuencia se usa generalmente para producción de acero en acerías de baja capacidad. El horno está equipado con un convertidor para producir la frecuencia media necesaria a partir de la frecuencia de red de 50 Hz. Para ello, se produce voltaje directo en un rectificador, alimentado al inversor vía choke de suavizado, y se produce voltaje de media frecuencia en el inversor con ayuda de condensadores compensadores e inductividad de la bobina del horno. La regulación del convertidor se realiza por electrónica de control integrada. El control del horno se lleva a cabo con dispositivos en el gabinete de operación y, si es necesario, con ayuda de un procesador.
Se usa un transformador para suministro de energía. El transformador del horno se conecta a la red. Convierte el voltaje de red al requerido para operación del horno, generalmente 770 V para horno de inducción de media frecuencia. El transformador suele equiparse con dispositivos de monitoreo integrados: termómetros, control de nivel de aceite, relés Buchholz y deshumidificadores de aire.
La fundición se realiza en crisol refractario hecho normalmente con refractarios monolíticos ácidos (base sílice) o neutros (base alúmina). El crisol es calentado por bobina de inducción que lo rodea.
La fabricación de una carga en horno de inducción consiste en actividades cíclicas conocidas como "ciclo de carga" (heat cycle) o "ciclo de producción". Un ciclo tiene dos componentes: (i) ciclo de fundición (melt cycle), y (ii) ciclo no productivo (non-production cycle). El ciclo de fundición es cuando se aplica potencia máxima continuamente y se añade carga. El ciclo no productivo es cuando no se aplica potencia o es reducida: carga inicial, remoción de escoria, toma de muestra para análisis o temperatura, espera de resultado, vaciado del horno, etc. La utilización del horno es ciclo de fundición dividido por ciclo total expresado en porcentaje. Si ciclo de fundición es 80 min y no productivo 40 min, ciclo total 120 min. Utilización = 80/120 × 100 = 66,67 %. Si el proceso requiere 10 t de acero líquido por carga y el ciclo alcanza 66,67 % utilización, se necesita suministro capaz de fundir 15 t por carga.
Diseño del Horno para Fundición de Esponja de Hierro
El horno para fundir esponja de hierro debe tener gran relación área transversal/volumen para alta transferencia de calor y mantener escoria caliente y fluida.
El horno usa principio de transformador por inducción: cuando un conductor eléctrico se coloca en campo magnético fluctuante, se induce voltaje en el conductor. En hornos de crisol, este voltaje causa fuertes corrientes de Foucault (eddy currents), que por resistencia del material lo calientan y funden. Agua se usa para enfriar la bobina. Líneas de agua de enfriamiento se monitorean por volumen y temperatura.
Consumo de Energía Eléctrica y Pérdidas
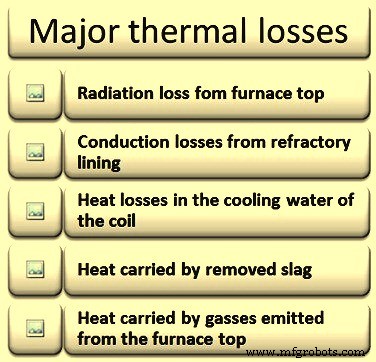
Durante la producción de acero, se necesita cantidad sustancial de energía eléctrica. Además de energía teórica para producir acero, se requiere energía para compensar pérdidas durante la producción. Las pérdidas aumentan consumo específico y disminuyen eficiencia. Pérdidas durante producción: (i) térmicas, (ii) bobina del horno, (iii) banco de condensadores, (iv) convertidor, (v) lado primario del transformador. Las pérdidas térmicas son las principales y contribuyen máximo a pérdida de energía. Pérdidas térmicas mayores (Figura 1): (i) radiación desde tope del horno, (ii) conducción desde revestimiento refractario, (iii) calor en agua de enfriamiento de bobina, (iv) calor llevado por escoria removida, (v) calor llevado por gases emitidos desde tope. Además, durante la carga, el horno pierde calor constantemente a agua de enfriamiento y radiación desde carcasa y superficie metálica expuesta en tope. Energía eléctrica debe gastarse para sustituir estas pérdidas. Mayor tiempo de carga, mayor consumo energético y menor eficiencia.
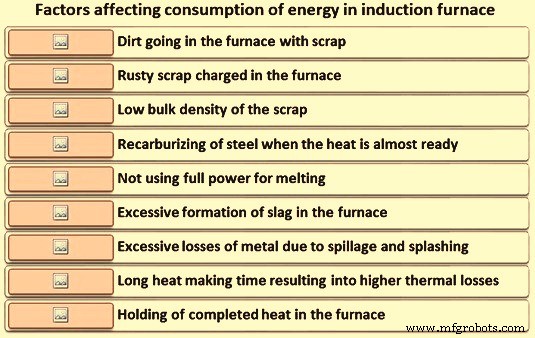
Factores que afectan consumo de energía eléctrica (Figura 2): (i) suciedad entrando con chatarra, (ii) material de carga oxidado, (iii) baja densidad aparente de chatarra, (iv) recarburación cuando acero casi listo, (v) no usar potencia completa para fundición, (vi) formación excesiva de escoria, (vii) generación excesiva de humos y emisiones, (viii) pérdidas excesivas de metal por derrame y salpicaduras, (ix) tiempo de carga: ciclo más largo = mayores pérdidas térmicas por radiación y conducción, (x) mantenimiento de carga terminada en horno.
Pérdidas metálicas para materiales de carga metálicos dependen de tamaño físico y calidad, pero normalmente < 5 %, con proporción justa debida a derrame y salpicaduras durante desescoriado y vaciado. El factor con máximo efecto en consumo energético es nivel de utilización del horno. Mayor utilización = ciclo productivo energéticamente eficiente.
Materiales de Carga
Los materiales de carga son importantes para controlar calidad del acero producido en horno de inducción. Aseguran que el acero líquido tenga propiedades mecánicas y composición química buscadas tras colada y libre de defectos. Además de calidad, afectan: (i) volumen de escoria, (ii) vida de revestimiento refractario, (iii) seguridad de planta y personal. También, junto con práctica de carga, influyen considerablemente en consumo específico de energía y productividad.
En horno de inducción, materiales principales son metálicos: chatarra y esponja de hierro. Se usa chatarra de acero y hierro. Chatarra de hierro aporta carbono al baño. Arrabio también se usa a veces para introducir carbono. La proporción depende de disponibilidad relativa a costo económico en ubicación de planta. En hornos con alta proporción esponja/chatarra, se añade carburante (ej. antracita o coque de petróleo) para controlar carbono en baño. Metálicos se cargan mecánica o manualmente.
El control de operación de fundición y química del acero líquido dependen del grado de optimización de la mezcla de metálicos. Las calidades de metálicos deben conocerse para mezcla adecuada para operación eficiente.
Para mejorar calidad del acero, calidad de chatarra debe controlarse. Parámetros importantes en chatarra: (i) tamaño, (ii) densidad aparente, (iii) composición química, (iv) limpieza: libres de contaminación (óxido, calamina, arena, suciedad, aceites/grasas), (v) recubrimientos no metálicos (zinc, estaño, cromo, etc.).
Elementos residuales problemáticos (cobre, cobalto, estaño, arsénico, antimonio, níquel, molibdeno, etc.) de chatarra se concentran en acero. Su presencia induce resistencia indeseable a deformación, fragilidad en caliente y defectos mecánicos.
Si secciones de chatarra son largas y sobresalen del tope del horno, aunque finalmente se funden, toman tiempo e influyen en utilización. Tamaño de chatarra es importante para evitar puentes (bridging). Promedio: cada pieza no debe tener dimensión > 33 % del diámetro del horno y ninguna > 50 %. Tasa de alimentación debe entregar carga completa dentro del 65–70 % del ciclo real de fundición.
Materiales iniciales deben cargarse lo más rápido posible y con densidad suficiente para permitir potencia máxima. Para rendimiento óptimo, densidad de materiales debe ser alta, no < 1,3 t/m³. Cantidad de carga inicial debe constituir porcentaje sustancial de capacidad nominal.
Durante fundición de chatarra de acero, la mayor parte está suspendida con aire dentro del horno. Al elevar temperatura por campo de inducción, debe llegar a punto de fusión del acero, ya que no hay carbono para bajarlo. Esto requiere más energía y tiempo para fundición inicial. Además, al alcanzar ~700 °C, oxidación aumenta dramáticamente y durante calentamiento 700–1540 °C, superficie de chatarra se oxida a tasa creciente. Una vez fundidas, gotas de acero continúan oxidándose al caer por la carga hasta unirse al baño fundido con mayor carbono. El carbono en baño detiene oxidación del hierro. Chatarra más delgada pasa de ambiente a rojo cereza en 1-2 min aumentando oxidación. Óxidos de hierro aumentan escoria formada. Toda esta oxidación produce escoria de FeO altamente reactiva.
Limpieza de chatarra es muy importante ya que chatarra sucia/contaminada tiende a depositar capa de escoria en revestimiento refractario. Esto ocurre a nivel de líquido o justo debajo y restringe potencia que el horno absorbe. Reducción efectiva del diámetro interno también puede ocurrir, dificultando y alargando carga. Esto afecta eficiencia energética. Además, chatarra oxidada tarda más en fundir y contiene menos metal por carga. Metálicos sucios resultan en mayor volumen de escoria = mayor consumo específico de potencia. Por cada 1 % de escoria formada a 1500 °C, pérdida energética = 10 kWh/t.
La carga de esponja de hierro se caracteriza por: (i) alta porosidad, (ii) baja densidad, (iii) baja conductividad térmica, (iv) alta área superficial específica, (v) alto contenido de oxígeno, (vi) contenido intermedio de carbono. Tiene características químicas y físicas uniformes. Bajo porcentaje de elementos traza metálicos (~0,02 %) y bajo azufre, pero usualmente asociado a alto fósforo. Esponja con mayor carbono es preferida por reducir requerimiento de carburante.
El proceso de fundición de esponja se ve influenciado por características físicas, químicas y térmicas: forma, tamaño, densidad, análisis químico, grado de metalización. Otros parámetros: método de carga, tipo de horno, temperatura de baño, composición química de metal líquido, flujo de fluido dentro del horno y alrededor de partículas.
Contenido de ganga y óxido de hierro no reducido de esponja debe ser lo más bajo posible. Bajo óxido es importante por seguridad y consumo energético. Si gran cantidad de óxido no reducido entra a baño alto en carbono a alta temperatura, hay ebullición de carbono vigorosa, extremadamente peligrosa.
Ventajas de usar esponja en horno de inducción: (i) no se necesita desulfuración adicional y se logra bajo azufre en acero; (ii) producto final contiene baja cantidad de metales residuales (Cr, Cu, Mo, Sn, etc.); (iii) tiempo de carga disminuye reduciendo pérdida de calor global; (iv) mejora consistencia de calidad del producto.
El rol del carburante durante acería en horno de inducción es remover oxígeno de esponja presente como FeO y proveer captura de carbono en acero líquido al nivel deseado. Antracita y coque de petróleo son los dos carburantes populares. Recuperación de carbono depende de tamaño y calidad, método y tiempo de adición; esperable 85–95 %. Mayor ceniza en carburante reduce carbono añadido y aumenta generación de escoria. Aporte de carbono por arrabio o chatarra de fundición es más deseable para mejor recuperación. Evitar tamaño de partícula muy fino por pérdidas excesivas. Otros carburantes: coque metalúrgico, carburo de hierro, carburo de silicio metalúrgico (63 % Si, 31 % C). Carburo de silicio normalmente se carga con chatarra y tiene ventajas: (i) absorción más rápida, (ii) actúa también como desoxidante, (iii) mejora vida del revestimiento.
Además de metálicos y carburante, desoxidantes se usan para fabricación de acero en horno de inducción. Desoxidantes son ferroaleaciones (silico-manganeso, ferro-manganeso, ferro-silicio) y aluminio. Rendimiento de ferroaleaciones depende de especificaciones (tamaño, gradación, composición).
Cálculo preciso de mezcla de carga basado en análisis de materiales es necesario. También, determinación precisa de peso y dosificación de materiales y aditivos (carburante y desoxidantes) son prerrequisitos básicos para minimizar tiempos de fundición y necesidades de potencia, asegurando composición adecuada. Uso de materiales de carga limpios y secos es necesario para mejores resultados.
Independientemente de carga manual o mecánica, materiales deben pesarse y ajustarse al horno. Puede usarse grúa con balanza para pesar carga.
Operación de Carga y Fundición
Los hornos de inducción sin núcleo de media frecuencia para acero operan sin sump (talón). Material se carga en horno vacío hasta borde superior de bobina.
Inmediatamente tras vaciado de carga anterior, condición del revestimiento debe inspeccionarse y luego iniciar carga de chatarra. Con inicio de carga, comienza ciclo. Calidad y secuencia de materiales influyen sustancialmente en ciclo.
Tan pronto como primer lote de chatarra entra, se enciende potencia y corriente fluye a alta tasa y voltaje comparativamente bajo a través de bobinas, produciendo campo magnético inducido en espacio central donde está el crisol. Flujos magnéticos inducidos generan corrientes de Foucault en la chatarra. Esta corriente, al fluir a través del baño de chatarra altamente resistivo, genera calor tremendo y comienza fundición. La velocidad de fundición depende principalmente de: (i) densidad de flujos magnéticos, (ii) compacidad de la carga. Cuanto más densa la carga y más espacio ocupa, menor tiempo de fundición y menor consumo energético.
El calentamiento comienza tan pronto como hay carga suficiente para aplicar potencia. Meta: meter energía en carga lo más rápido y eficientemente posible. Suministro capaz de entregar potencia máxima durante todo el ciclo logra mejor tasa de fundición. A medida que carga pasa por fundición, voltaje aplicado a bobina aumenta. Esto da dos ventajas: (i) asegura kilovatios máximos continuamente aplicados a bobina; (ii) alto voltaje en bobina = voltaje inducido en carga mayor = calentamiento por contacto más eficiente. Típicamente resulta en 10 % mejora en tasa de fundición vs suministro donde potencia cae al pasar carga por fundición.
En horno de media frecuencia, calor se desarrolla principalmente en borde exterior de metal en carga pero se lleva rápidamente al centro por conducción. Pronto se forma charco de metal líquido en fondo causando hundimiento de carga. Material se asienta y horno puede recargarse. En hornos de media frecuencia, material no se carga en baño líquido, sino sobre material aún sólido.
En este punto, carga adicional debe hacerse gradualmente. La corriente de Foucault generada tiene otros usos: imparte efecto de agitación en acero líquido, que se revuelve, mezcla y calienta más homogéneamente. Este efecto es inversamente proporcional a frecuencia del horno. Fundición continúa hasta que ~mitad del volumen del horno se llena con acero líquido. En este punto se toma muestra para análisis y se desescoria en cuba de escoria basculando. Escorias en hornos de inducción sin núcleo de media frecuencia no son fluidas, son pesadas, pegajosas, a menudo secas y en forma de escoria seca (dross). Durante remoción, potencia debe estar apagada para asegurar que toda escoria flote y pueda removerse. Más tiempo apagada, mayor efecto en utilización.
Basado en resultados de análisis, se determina requerimiento de carga adicional de chatarra, esponja y carburante y se continúa. Si baño desarrolla superficie convexa, potencia se reduce temporalmente para aplanar convexidad y reducir tasa de circulación.
Esponja puede añadirse directamente al metal líquido cuando acción de agitación acelera transferencia de calor y promueve fundición. Cuidado: tener suficiente baño fundido antes de añadir esponja.
Cuando se carga esponja, remoción continua de escoria es requerida para suavizar operación. Esto porque escoria se solidifica sobre baño e impide fundición adicional. Remoción continua se hace sacando escoria con cuchara. Facilitada por cucharas desescoriadoras con barras de acero largas, hechas para este propósito. Remoción con cuchara posible ya que escoria es espesa y viscosidad alta. Remoción manual es trabajo duro y desagradable.
Remoción manual puede mejorarse usando coagulante de escoria. Este exfolia uniendo trozos para levantarlos. Si se usan coagulantes, su uso debe controlarse estrictamente para prevenir ataque químico al revestimiento.
Volúmenes de escoria pueden reducirse seleccionando materiales de carga limpios y adecuados y esponja con mayor % de hierro total. Aumentar tasa de fundición también reduce formación de escoria.
En caso de alta cantidad de esponja en carga, hay necesidad de carbono (antracita o coque) para remover oxígeno. Oxígeno en esponja está como FeO, que reacciona vigorosamente con carbono en baño mejorando transferencia de calor, contacto escoria-metal y homogeneidad. Ebullición de carbono ocurre en interfaz escoria-metal por reacción: 3 FeO + 2 C = 3 Fe + CO + CO₂.
Contenido de carbono en baño debe mantenerse en nivel adecuado para mantener ebullición apropiada durante fundición. Cantidad de carbono requerida (C, kg) para reducir FeO de esponja: C = 1,67 [100 – % M – {(% Escoria /100) × % Fe}]. M = grado de metalización; Fe = hierro en escoria.
Finalización de Carga, Vaciado y Vaciamiento del Horno
Cuando nivel de llenado alcanza borde superior de bobina (carga casi completa), se toma muestra de baño y temperatura con sondas de inmersión. Para esto, potencia se mantiene en espera. Inmediatamente tras toma, potencia de mantenimiento se restaura. Para precisión y velocidad, análisis espectrográfico usual.
Basado en resultados, adiciones de ajuste (trimming) se hacen para ajustar análisis. Material de ajuste se funde y temperatura se lleva a 80–100 °C bajo temperatura de vaciado. Carburante para ajuste debe ser de grano fino para aumentar superficie y asegurar disolución rápida.
Cuando cucharón de vaciado está listo, horno se desescoria y lleva a temperatura de vaciado. En hornos de media frecuencia, 2–5 min necesarios. Temperatura de vaciado debe decidirse considerando efecto enfriamiento de adición de ferroaleaciones. Antes de vaciado, pequeña cantidad de ferroaleaciones se carga para evitar ebullición durante vaciado.
En cucharón, cantidad requerida de ferroaleaciones y carburante (si requerido) se pone en fondo y se vacía metal. Durante vaciado, más rápido se vacíe horno, mejor. Tiempo de vaciado afecta utilización.
Precauciones y Seguridad
El proceso de fundición siempre conlleva peligros por material fundido que no siempre pueden estimarse con precisión. A menudo se dice que peligros conocidos no son peligros, o al menos pueden anticiparse y contrarrestarse. Problemas importantes de seguridad durante acería en hornos de inducción: eyección de metal fundido como salpicaduras, gotas pequeñas y grandes, radiación de calor del baño y explosiones de vapor de agua.
- Salpicaduras de metal con volumen relativamente bajo se crean cuando partes muy pequeñas contactan baño y son eyectadas. Si están mojadas/húmedas, lleva a eyección de gotas pequeñas y grandes. Operador en piso expuesto a gran calor. Sin EPP adecuado, puede causar quemaduras y daño ocular.
- Explosiones de vapor siempre ocurren cuando líquidos penetran bajo superficie del baño. En casos extremos, 1 cm³ de agua penetrando profundo puede expandirse momentáneamente 1600 veces su volumen. Agua puede entrar durante fundición desde materiales cargados o herramientas húmedas.
- Si mezcla de apisonado (ramming mix) sufre daño y baño se mueve hacia bobina, puede bloquear devanados y liberar agua, penetrando bajo baño, resultando en eyección súbita hacia arriba. Esto causa explosión de vapor poderosa lanzando fundido a plataforma.
Precauciones Importantes y Problemas de Seguridad
- Orden y limpieza: plataforma del horno siempre ordenada, herramientas necesarias listas en sus lugares. Otros materiales/objetos alrededor deben removerse sin demora.
- Iluminación adecuada: asegura que irregularidades o problemas en plataforma sean reconocidos y rectificados a tiempo.
- Daños a equipos, interruptores, líneas eléctricas/hidráulicas deben anotarse en bitácora y reportarse a mantenimiento para reparaciones. Luces indicadoras son dispositivos de seguridad, probar en intervalos planificados.
- Condición del crisol inspeccionarse visualmente tras cada vaciado. Grietas posibles indicadas por trazas oscuras, inspeccionar más de cerca.
- Materiales a cargar deben inspeccionarse al prepararse. Tubos, cañerías o componentes huecos deben separarse manualmente y verificarse que no contengan agua (riesgo explosión vapor).
- Visitantes o personal de otras áreas deben ser informados de peligros y mantenerse a distancia segura.
- EPP mínimo para personal en piso: casco, botas de seguridad, pantalones largos, ropa algodón, gafas protectoras con protección lateral.
- Canal de salida de emergencia debe mantenerse seco y limpio siempre.
- Cuerpo del horno inspeccionarse semanalmente, limpiarse mensualmente de polvo, partículas de chatarra e impurezas.
- Cualquier fuga de aceite debe recogerse y cubrirse con arena. Localizar y reparar fuga.
- Dos rutas de escape de emergencia desde plataforma en caso de accidentes. Deben mantenerse libres siempre, no bloqueadas ni por períodos cortos.
- Al trabajar con herramientas metálicas en baño y horno encendido, herramientas deben estar conectadas a tierra o operador usar guantes de cuero seco. Trabajo solo con horno apagado. Herramientas deben calentarse sobre baño antes de sumergir para eliminar humedad.
- Evitar formación de puentes (bridges) para prevenir avance imprevisto de material fundido al exterior. Si se forma puente, apagar horno y bascular para contactar fundido con varilla delgada. En algunos casos, fundir puente con horno a baja potencia y posición basculada, luego recargar por apertura en posición básica y fundir completamente.
- En fallo de energía con horno lleno y tiempo desconocido de reparación, establecer procedimiento: permitir solidificación o vaciar crisol.
- Aislamiento eléctrico de componentes vivos contra tierra se mide con relé de tierra. Si fundido a potencial de tierra se acerca a bobina, resistencia cae y sistema debe apagarse.
- Si trabajo con horno en posición basculada, horno debe asegurarse contra vuelco. También asegurar al empujar crisol fuera.
Condición del crisol debe inspeccionarse visualmente y espesor de pared restante determinarse con dispositivos de medición. Evaluación de espesor promedio restante puede hacerse desde display de frecuencia.
Proceso de manufactura
- Evaluación del Ciclo de Vida del Acero: Impulsando el Crecimiento Industrial Sostenible
- Horno de Inducción para Acería: Tecnología Eficiente de Fusión Eléctrica
- Hornos de recalentamiento: Tipos, funciones y aplicaciones industriales
- Producción de hojalata y acero sin estaño: Chapas de acero recubiertas de alta calidad
- Optimización de la eficiencia energética en la producción de hierro y acero
- Quemadores de Horno de Recalentamiento: Tipos, Eficiencia e Impacto Ambiental
- Proceso CLU para Acero Inoxidable: Eliminación Eficiente de Carbono y Aleación
- Producción de Acero en Horno de Arco Eléctrico: Proceso, Beneficios e Impacto
- Hornos de Inducción: Claves Operativas para Producción de Acero a Pequeña Escala
- Optimización de transferencia de calor para colada continua de acero de calidad
- Tratamiento Térmico del Acero: Temple, Revenido, Recocido y Más para Cuchillos Duraderos