



Optimización de transferencia de calor para colada continua de acero de calidad
Transferencia de calor durante colada continua de acero
Durante colada continua (CC), control cuidadoso del enfriamiento del hilo y crecimiento de la capa a lo largo de la máquina es de gran importancia. Estos factores juegan papel importante en formación de grietas y otros defectos en producto colado. Para asegurar productos sin defectos, el hilo debe enfriarse según patrón que depende de calidad acero, dimensiones, velocidad colada, y diseño máquina CC. Por otro lado, control de longitud del baño líquido es elemento clave para optimizar velocidad colada respecto a productividad. Así, transferencia de calor juega papel muy importante en operación máquinas CC, especialmente al colar calidades sensibles a grietas. De hecho, muchos fenómenos diversos controlan simultáneamente la compleja secuencia de eventos que gobiernan transferencia calor en proceso CC.
Temperatura acero líquido en cucharón típicamente 30–50 °C por encima de liquidus. Al inicio, acero se enfría en molde refrigerado por agua para formar capa solidificada que soporte baño líquido a salida molde. Temperatura típica final molde 1100 °C, centro hilo 1550 °C. Como acero no solidifica a temperatura fija sino en rango, existe zona pastosa (mushy) donde acero no es ni completamente sólido ni líquido. Calidades usadas en CC son completamente sólidas <1350–1500 °C, solidificación inicia 1450–1525 °C, dependiendo fuertemente de contenido elementos aleación.
Complejidad de transferencia calor
Transferencia calor en producto CC solidificándose ocurre de forma compleja ya que calor a extraer proviene de cambios entalpía en hilo: disminuciones temperatura (calor sensible) y cambios fase (calor latente). Además, cambios fase involucran no solo cambios entre fases sólidas, sino también condiciones por solidificación de aleación. Ej.: zona pastosa entre liquidus y solidus depende de contenido carbono. Además, resistencia térmica aumenta a medida que espesor capa aumenta desde menisco a fondo molde. Transferencia en esta región es por conducción.
Solidificación en CC empieza en molde, sigue en zonas enfriamiento secundario, termina en enfriamiento aire. Tecnología requiere transferencia muy efectiva de calor desde superficie hilo a sistemas refrigeración agua.
Ocurrencia transferencia calor en enfriamiento primario (acero líquido→molde), secundario (zonas rociado) y terciario (radiación libre) son fenómenos principales conectados con colada continua. Predicción comportamiento térmico o determinación de tales sistemas es importante ya que influye directamente en solidificación, especialmente etapa inicial formación capa sólida dentro molde.
Enfriamiento y solidificación ocurren principalmente en secciones molde y enfriamiento secundario. Enfriamiento en molde debe ser suficiente para enfriar acero líquido a punto donde capa sólida en superficie tenga espesor suficiente para soportar mecánicamente baño líquido dentro de capa al salir molde. Enfriamiento secundario debe completar solidificación iniciada en molde. Velocidad enfriamiento es parámetro crítico: enfriamiento excesivamente rápido tiende a producir grietas en zona curvado del producto; excesivamente lento resulta en baño líquido excesivamente largo.
Procesos que influyen transferencia calor en CC: conducción y convección en zona acero líquido, conducción en capa solidificada, transporte calor entre capa exterior sólida y superficie interna molde, conducción en molde, transferencia calor entre paredes canales y agua refrigeración, transferencia en zona enfriamiento secundario por convección y radiación, transferencia entre hilo solidificándose y rodillos por conducción. Además, efectos térmicos de transformaciones fase que acompañan solidificación tienen influencia significativa.
Control transferencia calor en molde y zonas enfriamiento secundario juega papel esencial en solidificación. Límites intercambio calor limitan velocidad colada e influyen esencialmente formación capa sólida.
Transferencia calor en molde CC
Crítica y gobernada por muchos fenómenos complejos. Modelado matemático y computacional se usan típicamente para mayor entendimiento condiciones térmicas molde, y ayudar en diseño y prácticas operativas adecuadas. La transferencia calor transversal predominante puede considerarse flujo energía a través de serie resistencias térmicas, desde fuente alta temperatura (núcleo acero líquido en molde) a sumidero (agua refrigeración molde). Resistencias térmicas:
- Transferencia a través de capa solidificándose.
- Transferencia desde superficie capa (piel) a superficie interna revestimiento cobre.
- Transferencia a través de molde cobre.
- Transferencia desde superficie externa revestimiento cobre a agua refrigeración molde.
En región molde, transferencia controlada por (Fig. 1):
- Convección sobrecalentamiento líquido a superficie capa.
- Solidificación (evolución calor latente en zona pastosa).
- Conducción a través capa sólida.
- Tamaño y propiedades interfase capa-molde.
- Conducción a través molde cobre.
- Convección a agua refrigeración molde.
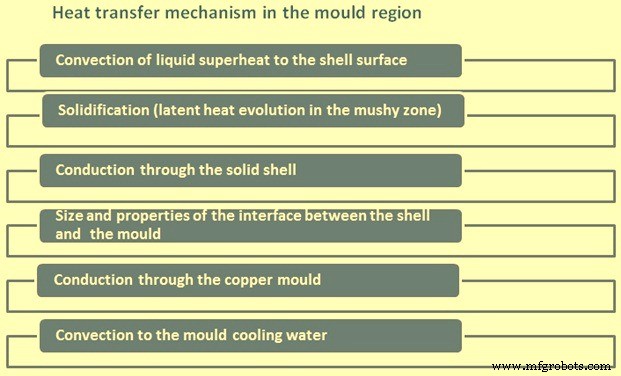
Fig. 1 Mecanismo de transferencia calor en región del molde
Transferencia desde superficie capa a superficie interna revestimiento cobre es la más compleja y paso controlador. Involucra principalmente dos mecanismos: (i) conducción, (ii) radiación. Rasgo saliente: contracción del acero solidificándose (función calidad acero y condiciones operación CC), y tendencia resultante a formar hueco aire entre capa y superficie molde.
Formación hueco aire es compleja y puede variar en dirección transversal y longitudinal. Así, tiene efecto variable en mecanismo y magnitud flujo calor. Ej.: al formarse hueco, transferencia pasa principalmente de conducción a radiación con disminución resultante flujo calor. En general, este paso representa mayor resistencia térmica de los cuatro, especialmente respecto a transferencia a través revestimiento cobre y de este a agua refrigeración.
Patrón completo extracción calor en molde depende de dinámica formación hueco. En general, ancho hueco tiende a aumentar con distancia desde menisco conforme capa solidifica y se contrae alejándose de superficie molde. Además, al aumentar espesor capa con distancia desde menisco, tiende a resistir efecto abultamiento opuesto por presión ferroestática reduciendo hueco.
Después que acero junto a superficie molde se enfría por debajo de solidus, comienza desarrollo hueco. Determinación tamaño real hueco difícil por tres factores: (i) movimiento oscilante molde, (ii) movimiento producto en molde relacionado con velocidad colada, (iii) movimiento aleatorio producto en plano perpendicular a dirección colada. Presencia polvo molde junto con gases en hueco es factor adicional que hace transferencia más compleja. Resultado: resistencia térmica en hueco difícil determinar con precisión. Tras salir molde, superficie chapa se enfría con rociado agua y aire. Flujo calor llevado desde superficie hilo enfriándose proporcional a diferencia temperatura superficie y medio refrigeración. Área transferencia calor en molde puede dividirse en tres zonas: (i) zona contacto directo acero líquido con paredes molde, (ii) zona intermedia donde aparece capa acero solidificado, (iii) zona con hueco aire desarrollándose. Desarrollo hueco causa gradiente temperatura muy alto entre capa hilo y pared molde. Cambio parámetros hueco tiene influencia significativa en curso cristalización, constituyendo fuente potencial perturbaciones para curso estable colada. Por tanto, para evaluar estabilidad sistema es vital conocer influencia geometría hueco en operación térmica molde.
Transferencia calor en superficie interna cobre complicada por efectos lubricación molde. Otro factor influyente: conicidad molde, que tiende a aumentar transferencia porque opone efecto formación hueco.
En general, flujo calor local a lo largo molde alcanza máximo en o justo debajo menisco acero líquido, y disminuye a lo largo molde. Flujo calor promedio molde completo aumenta con velocidad colada creciente.
Transferencia a través revestimiento cobre es por conducción. Depende conductividad térmica cobre y espesor; mayor espesor → mayor temperatura cara caliente revestimiento. Transferencia desde superficie externa revestimiento cobre a agua refrigeración es convección forzada. Aunque temperatura bulk agua (~40 °C) usualmente por debajo de saturación a presión dada, ebullición aún posible en regiones locales si temperatura local superficie externa es lo suficientemente alta para nucleación burbujas vapor, que pasan a agua bulk fría y condensan. Este efecto aumenta transferencia. Ebullición nucleada puede resultar en ciclado campo temperatura a través molde (cara fría y caliente) y deterioro calidad producto. Ebullición suprimible aumentando velocidad agua en sistema o elevando presión. Ebullición incipiente más probable en moldes lingote (billet), que tienen temperaturas cara fría más altas que moldes chapa (slab) por menores espesores pared. Valores típicos cara fría: 150 °C moldes lingote, 100 °C moldes chapa.
Control transferencia calor en molde mediante sistema convección forzada agua refrigeración, normalmente diseñado para acomodar altas tasas transferencia resultantes solidificación. En general, agua entra en fondo molde, pasa verticalmente por serie canales paralelos entre pared externa molde y chaqueta contención acero, sale en parte superior. Parámetros control primarios:
- Volumen agua a temperatura, presión y calidad requeridas.
- Velocidad flujo uniformemente a través pasos alrededor perímetro revestimiento molde.
Típicamente se emplea sistema recirculante cerrado presurizado. Caudal debe ser suficiente para absorber calor hilo sin aumento excesivo temperatura bulk. Aumento grande temperatura puede resultar en disminución efectividad transferencia y mayores temperaturas molde. Por misma razón, temperatura entrada agua no debe ser excesiva. También presión agua molde adecuada requerida. Presiones altas tienden a suprimir ebullición pero presiones excesivas pueden causar deformación mecánica molde.
Calidad agua factor importante respecto depósito cal (scale) en revestimiento molde. Depósito cal puede ser problema serio porque causa resistencia térmica adicional en interfaz molde-agua que aumenta temperatura pared molde → efectos adversos: generación vapor y reducción resistencia revestimiento cobre. Tipo y cantidad cal formado depende principalmente temperatura y velocidad agua refrigeración, temperatura cara fría molde, y tipo tratamiento agua.
Para lograr velocidad flujo adecuada, sistema diseñado para que velocidad sea lo suficientemente alta para producir coeficiente transferencia efectivo en interfaz molde-agua. Velocidad demasiado baja produce mayor resistencia térmica en esta interfaz, pudiendo llevar a ebullición y efectos adversos. En general, mayor velocidad agua refrigeración → menor temperatura molde. Sistema también diseñado para mantener distribución velocidad flujo requerida uniformemente alrededor molde y maximizar área caras directamente refrigeradas. Distribución uniforme lograda por diseño geométrico adecuado pasos agua con cabezales y placas deflectoras.
Monitorizar parámetros operación sistema refrigeración molde proporciona evaluación proceso colada. Ej.: con caudal constante, calor extraído de cara molde directamente relacionado con diferencia temperatura entrada/salida agua (delta T). Delta T excesivamente grande indica caudal anormalmente bajo en una o más caras; delta T excesivamente pequeño indica acumulación cal anormalmente grande. Delta T desigual en caras opuestas resulta de chorro vertido asimétrico, distorsión molde, o desalineación hilo.
Transferencia calor en sección enfriamiento secundario máquina CC
Bajo molde, transferencia ocurre por contacto directo capa acero con medio refrigeración, agua o mezcla agua-aire de boquillas rociado. Enfriamiento en esta sección llamado enfriamiento secundario. Aquí, calor extraído por rociado agua atomizada alta presión, radiación y contacto con rodillos soporte y guía. En esta zona, transferencia caracterizada por coeficiente transferencia combinado. Aquí calor transferido en tres modos (conducción, convección, radiación). Pero también rodillos, especialmente soportes internamente refrigerados, disipan mucho calor del hilo.
En área enfriamiento secundario, flujo calor extraído superficie colado puede expresarse:
q = K (Ts – Tw) + qR
Donde q flujo total, K coeficiente transferencia, Ts temperatura superficie, Tw temperatura agua refrigeración, qR flujo radiación.
Variable principal influyendo enfriamiento secundario: temperatura superficie. Término teórico «temperatura Leidenfrost» tiene impacto práctico muy grande en operación y diseño máquina CC. Eficiencia rociado depende fuertemente temperatura superficie. Capa vapor estable puede formarse en superficie enfriada. Capa vapor estable protege superficie contacto directo con refrigerante y enfriamiento es baja intensidad. Estabilidad capa vapor acoplada a temperatura superficie. Cuando temperatura disminuye y capa vapor colapsa, enfriamiento crece instantáneamente.
Temperatura superficie real y «temperatura Leidenfrost» para condiciones colada y enfriamiento secundario relevantes pueden cambiar significativamente intensidad enfriamiento. Temperatura Leidenfrost es término teórico con impacto práctico muy grande. No hay método teórico existente para predecirla; solo se obtiene por medición.
Intensidad enfriamiento puede ser diez veces mayor en región baja temperatura vs. alta temperatura. Frontera entre áreas es temperatura Leidenfrost.
Funciones principales sistema rociado agua:
- Proporcionar cantidad agua adecuada para solidificación completa bajo restricciones operación CC (calidad, velocidad, etc.).
- Capacidad regular condiciones térmicas hilo desde bajo molde a corte, es decir, temperatura superficie y gradientes térmicos.
- Funciones auxiliares: enfriamiento rodillos contención.
Necesario controlar tanto niveles temperatura como gradientes térmicos en hilo para evitar defectos superficiales e internos (forma impropia, grietas). A alta temperatura, propiedades resistencia capa acero juegan papel crítico en capacidad capa para soportar fuerzas externas e internas impuestas por operación CC. Fuerzas primarias: presión ferroestática núcleo líquido y tracción extracción. En particular, ductilidad acero cerca solidus es baja y capa susceptible a formación grietas. Importante controlar gradientes temperatura porque deformaciones térmicas pueden exceder resistencia acero resultando grietas. Deformaciones térmicas excesivas resultan de cambios en tasa extracción calor por sobre-enfriamiento o sub-enfriamiento. Este último ocurre por recalentamiento, causado cuando rociado termina impropiamente y hilo recalienta por transferencia calor desde interior con aumento temperatura antes de decaer por radiación al entorno. Bajo estas condiciones, tensiones excesivas y grietas resultan. Efecto reducible extendiendo y variando operación rociado para transición suave con zona radiación.
Así, en diseño sistema enfriamiento secundario, condiciones térmicas a lo largo hilo deben establecerse satisfaciendo integridad y calidad producto. Ej.: temperaturas superficie a lo largo hilo especificadas, generalmente 700–1200 °C. Basado en esto, tasas enfriamiento determinadas desde ecuaciones transferencia calor. Parámetros importantes: coeficiente convección rociado agua y flujo agua (cantidad por unidad área contacto). Tipo boquilla, posición respecto superficie hilo, número boquillas y presión agua seleccionados para proporcionar flujo y distribución requeridos en sector enfriamiento secundario. Múltiples boquillas típicamente usadas en cada nivel con patrón solapado.
Generalmente serie zonas enfriamiento establecidas a lo largo hilo, cada una con misma configuración boquillas y características transferencia. Como tasas enfriamiento requeridas disminuyen a lo largo hilo, flujo agua en zonas sucesivas disminuye.
Durante operación, cambios en flujo agua compensan cambios en condiciones: velocidad colada, temperatura superficie, temperatura agua refrigeración, calidad acero.
Tres formas básicas transferencia calor en región enfriamiento secundario: radiación, conducción, convección.
Radiación forma predominante en regiones superiores cámara enfriamiento secundario, descrita por:
Q = K E A (Ts⁴ – Ta⁴)
K constante Stefan-Boltzmann, E emisividad (típico 0,8), A área superficie, Ts y Ta temperaturas superficie acero y ambiente.
Al pasar producto por rodillos, calor transferido a través capa por conducción y a través espesor rodillos por contacto asociado. Descrita por ley Fourier:
Q = k A (Ti – To) / ΔX
Para conducción a través capa acero, k conductividad térmica capa, A y ΔX área sección y espesor capa por donde calor transferido. Ti y To temperaturas superficies interna y externa capa. También ocurre a través rodillos contención.
Convección: mecanismo transferencia por gotas rociado/mist moviéndose rápidamente desde boquillas, penetrando capa vapor junto a superficie acero, evaporándose. Descrita matemáticamente por ley enfriamiento Newton:
q = h A (Ts – Tw)
Coeficiente transferencia «h» (constante) determinado experimentalmente para flujos agua seleccionados, tipos boquilla, presión agua (y aire si niebla), y temperaturas superficie acero. A área superficie. Ts y Tw temperaturas superficie acero y agua rociado.
Específicamente, transferencia calor enfriamiento secundario sirve:
- Mejorar y controlar tasa solidificación, y para algunos coladores lograr solidificación completa en esta región.
- Regulación temperatura hilo via ajuste intensidad rociado.
- Enfriamiento contención máquina CC.
Rol sistema enfriamiento secundario: controlar estado térmico hilo desde salida molde hasta solidificación completa. Para productos CC sin defectos, hilo debe enfriarse según patrón que depende de calidad, tamaño hilo, velocidad colada, diseño máquina. Típicamente, evitar grandes fluctuaciones temperatura y tasas enfriamiento/recalentamiento altas. Recalentamiento superficie conduce a tensiones térmicas en área cerca frente solidificación, pudiendo llevar, según cantidad recalentamiento y calidad, a grietas centrales o grietas calientes en general. También importante que temperatura superficie hilo en zona curvado/enderezado esté fuera rango baja ductilidad acero a colar. Si no, riesgo grietas superficiales.
Transferencia calor más allá sección enfriamiento secundario
Desde fin sección enfriamiento secundario a corte, hilo enfriado principalmente en aire por convección y radiación únicamente.
Proceso de manufactura
- Detección y Control de Inclusiones en Acero de Colada Continua para Calidad Superior
- Automatización avanzada y modelado en la colada continua de acero
- Optimización de la colada continua con enfriamiento por niebla de aire: Eficiencia y calidad
- Polvos para Molde de Colada Continua Premium para Producción Superior de Acero
- El distribuidor (tundish): Clave para la calidad en la colada continua de acero
- Guía esencial del vaciado continuo de acero: Proceso y beneficios
- Mejora de la calidad del acero con agitación electromagnética sin contacto en la colada continua
- Moldes: El componente crucial en la colada continua de acero
- Técnicas Avanzadas de Enfriamiento Secundario para una Fundición Continua Óptima
- Tratamiento Térmico del Acero: Temple, Revenido, Recocido y Más para Cuchillos Duraderos
- Gestión efectiva del calor en PCB: técnicas para un rendimiento térmico óptimo