



Máquinas y Equipos de Colada Continua: Producción de Acero con Estándares Industriales
Máquina de Colada Continua y sus Equipos
La colada continua (CC) es un método para producir un hilo sólido infinito a partir de acero líquido mediante su solidificación continua a medida que avanza por una máquina de CC. Es la ruta de proceso predominante en una acería moderna, que une la fabricación de acero y el laminado en caliente. La figura 1 muestra una vista típica en sección y planta de una máquina de CC.
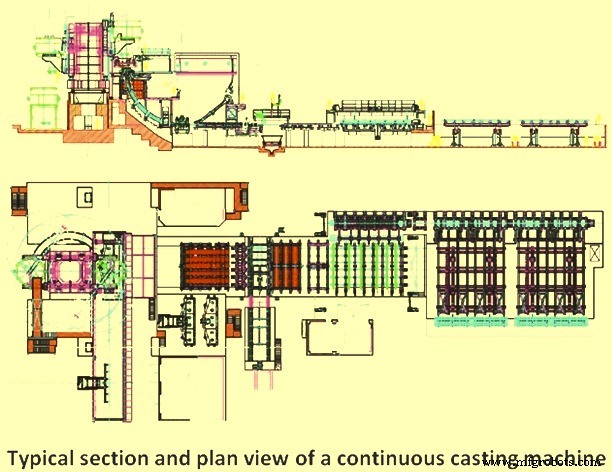
Tipos de máquinas de colada continua
Las máquinas de CC han evolucionado desde el tipo estrictamente vertical hasta máquinas curvas para limitar la altura de instalación manteniendo altas velocidades de colada. En años recientes, se construyen máquinas de CC con diseños mecánicos más sofisticados que aplican varias técnicas para lograr mayores velocidades y rendimientos, con enderezado o curvado progresivo sobre un núcleo líquido. Los principales tipos de máquinas de CC en operación son:
- Máquina de CC vertical simple con molde recto y corte en posición vertical
- Máquina de CC vertical con molde recto junto con curvado y enderezado de un solo punto
- Máquina de CC vertical con molde recto junto con curvado y enderezado progresivo
- Máquina tipo arco con molde curvo y enderezado
- Máquina tipo arco con molde curvo y enderezado progresivo
En todos los casos, el curvado y enderezado se realiza normalmente en uno o varios pasos. El curvado y enderezado en múltiples pasos reduce los esfuerzos mecánicos y el riesgo de agrietamiento del hilo. La primera máquina de CC construida para colada de acero líquido fue una máquina vertical simple. Posteriormente, el desarrollo condujo a muchos tipos de máquinas de CC con diversas formas de curvado y enderezado. El objetivo principal ha sido construir máquinas de CC más bajas y simples, con menor necesidad de espacio, menores costes de inversión y alta flexibilidad en producción y mantenimiento.
Uno de los principales problemas de la máquina de CC vertical es que la distancia entre el molde y el punto de corte es limitada, lo que reduce la velocidad de colada y, por tanto, la tasa de producción. La ventaja de la máquina vertical es que no hay curvado ni enderezado del hilo. En el caso de secciones grandes, el esfuerzo causado por la presión ferroestática del acero líquido dentro del hilo puede provocar abombamiento de la carcasa solidificada.
El abombamiento excesivo puede llevar a la formación de defectos graves como segregaciones y fisuras. Por tanto, es muy importante soportar el hilo suficientemente para evitar el abombamiento. Cuanto más alta es la máquina, mayor es el riesgo de abombamiento. Esta es también una razón para el desarrollo de máquinas más bajas, es decir, coladoras curvadas o tipo arco.
Una característica importante en la colada continua es la eliminación de inclusiones no metálicas del acero líquido. Debido a su menor densidad comparada con el acero líquido, las inclusiones pueden flotar hacia la superficie. En máquinas de CC rectas, las inclusiones flotan más fácilmente hacia el menisco (superficie líquida cerca de la pared del molde) que en máquinas tipo arco. En estas últimas, algunas inclusiones pueden adherirse al arco interior de la carcasa del hilo al ascender, lo que se traduce en mayor cantidad de inclusiones y distribución desigual en el hilo colado. Por tanto, las máquinas verticales o de curvado vertical tienen la ventaja de que las inclusiones flotan mejor hacia el menisco. Hoy en día, el tipo más común es el tipo arco con molde curvo. El hilo sale de este molde curvo en arco sin necesidad de curvado posterior, solo con enderezado en la parte inferior. Para secciones grandes, especialmente planchones, las máquinas de curvado vertical son cada vez más populares por la creciente necesidad de limpieza. Es importante saber que muchos factores además del diseño de la máquina afectan la limpieza y calidad del acero.
Las máquinas de CC se nombran normalmente según las dimensiones del hilo: máquinas de CC de lingotes (billet), blooms (bloom) y planchones (slab), etc. También existen máquinas para colar redondos y otras formas como blumones para vigas.
La colada de planchones finos, colada en línea de tiras y colada de forma casi neta (dog bone) son algunos de los últimos avances en máquinas de CC.
Las máquinas de CC horizontales tienen ventajas de baja altura y bajos costes de construcción frente a las convencionales. Se han usado para colada continua de cobre y aleaciones, pero para acero la tecnología es tan compleja que no se usa ampliamente.
La elección entre tipos de máquinas depende de una optimización compleja de los requisitos específicos de productividad, calidad del producto, complejidad de la máquina y coste. Con los diseños más nuevos, ha habido una adopción creciente de máquinas tipo arco con moldes curvos para colada de planchones y, en menor medida, para lingotes y blooms. Las máquinas curvas son normalmente más simples de construir (menor coste) y mantener que las verticales con curvado, al eliminarse el curvador. Sin embargo, para algunos grados de acero, como grados para chapas, las limitaciones de calidad y velocidad eran más restrictivas. Recientemente, con desarrollos tecnológicos en prácticas de acero limpio y agitación electromagnética, las máquinas curvas han superado estas restricciones. En general, la complejidad del proceso y la máquina varía mucho según el tipo de producto (lingote, bloom, planchón). Esto se debe a las características termomecánicas de las secciones coladas y a las diferentes aplicaciones del producto.
Las secciones de lingote son auto-soportantes en la zona de enfriamiento secundario, mientras que los planchones normalmente no lo son. Las máquinas de CC de lingote tienden a ser simples, con vertido a chorro abierto, controles automáticos limitados y sin soporte de rodillos en la zona de enfriamiento secundario. Por otro lado, las de planchón son complejas y usan toda la gama de subsistemas: protección total del chorro, controles computarizados y contención total por rodillos. Las de bloom son intermedias.
Equipos de la máquina de colada continua
Los principales equipos de una máquina de CC son: (i) torretas de cucharón con sistema de pesaje y manipulador de tapa de cucharón, (ii) lingotera y carro de lingotera con sistema de pesaje, precalentador y secador, (iii) molde y oscilación del molde con control de nivel y agitador electromagnético, (iv) enfriamiento secundario: enfriamiento, contención y guiado del hilo, (v) extracción y enderezador, (vi) barra ficticia, estacionamiento y unidad de desconexión de rodillos, (vii) rodillos de pellizco y unidad de corte por soplete, (viii) sistema de identificación del producto, y (ix) mesa de rodillos y sistema de descarga. Algunos se describen a continuación.
Torreta de cucharón
Una parte muy importante es la torreta de cucharón, montada sobre base de hormigón armado. Sostiene los cucharones de vaciado, que pueden pesar hasta 300 t. Mediante la torreta, los cucharones se giran alternadamente a posiciones de vaciado y carga, asegurando operación ininterrumpida. Mientras uno se vacía, el otro lleno se posiciona al otro lado. Los cojinetes, a pesar de altas fuerzas y momentos de vuelco, alcanzan vidas útiles superiores a 10 años. La torreta soporta los cucharones y su sistema hidráulico con brazos rotativos permite elevarlos y bajarlos manteniendo posición horizontal. Una celda de carga con extensómetros permite monitorizar continuamente el peso. Se usa motor AC de frecuencia variable para la transmisión. Suele tener mecanismo de respuesta de emergencia para seguridad y registro de hombre para mantenimiento fácil. Normalmente incluye manipulador de tapa de cucharón.
Lingotera
Las funciones principales: ser depósito de acero líquido entre el cucharón y el molde, y en máquinas de multi-hilo distribuir el acero a los diferentes moldes. Esto es crucial durante el cambio de cucharón. Además, la lingotera se usa cada vez más como reactor metalúrgico para mejorar control de limpieza, temperatura y composición.
Las lingoteras suelen ser alargadas y geométricamente simples. Un diseño común para multi-hilo de lingotes y blooms es forma de canal con caja de vertido descentrada en el punto medio; para planchones, es caja corta o forma de tina. El chorro del cucharón se dirige hacia una posición en el fondo protegida con almohadilla resistente al desgaste, lo más lejos posible de la boquilla de la lingotera para minimizar turbulencia. En otras zonas, la lingotera se reviste con ladrillos o tableros refractarios. Vertederos y diques actúan como dispositivos de control de flujo que aumentan el tiempo de residencia y reducen efectos perjudiciales de la turbulencia en la superficie del acero, chorros que entran al molde y zonas muertas.
Boquillas para proteger el chorro contra reoxidación entre cucharón-lingotera y lingotera-molde se usan en casi todas las máquinas, al menos para aceros de alta calidad. Se usan boquillas controladas por tapón y compuertas deslizantes de varios diseños para controlar el flujo. La superficie libre del acero en la lingotera se cubre normalmente con escoria para evitar reoxidación y pérdidas de calor.
La tasa de descarga se controla por el calibre de la boquilla y la presión ferroestática (altura del acero en la lingotera) sobre la boquilla. Se seleccionan diferentes calibres según la sección y velocidad de colada. Boquillas controladas por tapón se usan para planchones y secciones grandes con aceros alumbreados. En esta aplicación, la tasa se controla manual o automáticamente mediante la posición del cabezal del tapón respecto a la abertura. Antes se usaban boquillas sobredimensionadas para aceros alumbreados por acumulación de alúmina, elevando el tapón para compensar la reducción de flujo.
Desarrollos recientes en prácticas de desoxidación junto con burbujeo de argón a través del tapón y unidades de boquilla han minimizado el problema de acumulación de alúmina. Otro desarrollo es la aplicación de sistemas de compuerta deslizante, similares a los de cucharones, que también permiten cambiar boquillas durante la colada y cambiar su tamaño.
El carro de lingotera suele adoptar diseño semicolgado y se monta en la plataforma principal. Es hidráulico y soporta y transporta la lingotera para colada o calentamiento. Incorpora mecanismo de pesaje para monitorizar continuamente el peso del acero líquido.
Molde
El molde es el corazón de la máquina de CC y el origen de muchos defectos está relacionado con fenómenos en el molde. Su función principal es establecer una carcasa sólida lo suficientemente fuerte para contener su núcleo líquido al entrar en la zona de enfriamiento secundario por rociado. Elementos clave: forma, espesor de carcasa, distribución uniforme de temperatura, calidad interna y superficial sin defectos, porosidad mínima y pocas inclusiones no metálicas.
El molde es una estructura de caja abierta con revestimiento interior de aleación de cobre que sirve de interfaz con el acero líquido y da la forma deseada. El revestimiento está conectado rígidamente a una estructura de soporte de acero exterior.
Los moldes pueden ser tubulares o de placas, y según el tipo de máquina, rectos o curvos. Para secciones grandes (planchones), se usan normalmente moldes de placas. El material debe cumplir muchos requisitos: suelen ser cobre y aleaciones de cobre. Para evitar desgaste, se recubren típicamente con cromo u otro material duro. El molde se enfría por agua (enfriamiento primario). Para evitar ebullición o formación de burbujas en los canales, la velocidad del agua debe ser suficientemente alta, hasta 10 m/s o más, y la temperatura no debe superar 50 °C. También es importante que el agua sea limpia y no haya depósitos en la superficie refrigerada.
El acero se contrae al solidificarse y enfriarse. Por tanto, los moldes suelen ser cónicos o multi-cónicos para compensar la contracción y asegurar buen contacto entre molde y carcasa, garantizando transferencia de calor suave. Para evitar alta fricción, el molde oscila y se usa polvo de colada (o aceite) como lubricante. El polvo es muy efectivo para mantener baja fricción y alta calidad superficial. Se añade manualmente o con alimentadores automáticos. Es importante mantener un baño estable de polvo líquido sobre el nivel del acero para asegurar alimentación constante y suave en la interfaz molde-acero.
Dos tipos de diseño: (i) molde tubular, (ii) molde de placas. Los tubulares consisten en un revestimiento de cobre de una pieza, paredes relativamente delgadas, restringidos a coladoras de lingotes y blooms pequeños. Los de placas constan de 4 piezas de revestimiento de cobre unidas a placas de acero. En algunos diseños, pares opuestos de placas pueden ajustarse para diferentes tamaños: el ancho del planchón cambia posicionando placas de cara estrecha, y el espesor cambiando el tamaño de estas. El molde de placas es inherentemente más adaptable que el tubular de configuración fija. Además de cambios de tamaño, pueden modificarse el cono (para compensar diferentes características de contracción de grados de acero) y facilitan fabricación y reacondicionado.
Durante la operación, el revestimiento de cobre sufre distorsión (cambio en dimensiones internas) causada principalmente por desgaste y deformación por esfuerzos térmicos y mecánicos.
El control de transferencia de calor se logra mediante sistema de convección forzada de agua, diseñado para acomodar altas tasas de transferencia de calor de la solidificación. Generalmente, el agua entra en la parte inferior, pasa verticalmente por canales paralelos entre la pared exterior del molde y una chaqueta de contención, y sale por la parte superior. Los parámetros de control primarios son: (i) volumen de agua a la temperatura, presión y calidad requeridas, y (ii) velocidad de flujo uniforme a través de los pasos alrededor del perímetro del revestimiento.
La oscilación del molde es necesaria para minimizar fricción y adherencia de la carcasa solidificante, evitar desgarro de la carcasa y roturas de acero líquido, que causan estragos en equipos y paradas por limpieza y reparaciones. La fricción se reduce con lubricantes como aceites o fundentes en polvo. La oscilación se logra hidráulicamente o mediante levas o palancas accionadas por motor que soportan y reciprocan el molde.
Se usan principalmente levas accionadas por motor. Los ciclos de oscilación son muchos y variados en frecuencia, amplitud y patrón. Muchos sistemas permiten cambiar el ciclo cuando se colan diferentes secciones o grados en la misma máquina. Sin embargo, una característica adoptada casi sin excepción es la aplicación de un "strip" negativo a la carcasa solidificante. El strip negativo se obtiene diseñando la "bajada" del ciclo para que el molde se mueva más rápido que la velocidad de extracción. Bajo estas condiciones, se desarrollan esfuerzos compresivos en la carcasa que tienden a sellar fisuras y porosidad superficiales, mejorando la resistencia. Durante la "subida", el molde regresa rápidamente a la posición inicial y se repite el ciclo. Así, la forma del ciclo es no simétrica respecto al tiempo.
Los sistemas de agitación electromagnética (EMS) crean fuerza electromagnética que actúa en cada unidad de volumen del acero, produciendo movimiento de agitación. Un sistema EMS consta de: (i) grupo de potencia con transformador y distribuidores de alta y baja tensión, (ii) convertidor de frecuencia, (iii) agitador, (iv) monitor/controlador, y (v) sistema de agua de refrigeración. La aplicación de EMS promueve la formación de zona cristalina equiaxial en el hilo, refinamiento de la estructura de solidificación, reducción de inclusiones y mejora de calidad superficial, subsuperficial e interna.
Enfriamiento secundario
Típicamente, el sistema de enfriamiento secundario comprende una serie de zonas, cada una responsable de un segmento de enfriamiento controlado del hilo solidificante a medida que avanza. El medio rociado es agua o combinación de aire y agua.
Tres formas básicas de transferencia de calor ocurren en esta región:
- Radiación – Predominante en las regiones superiores de la cámara de enfriamiento secundario.
- Conducción – Al pasar el producto por los rodillos, el calor se transfiere a través de la carcasa por conducción y a través del espesor de los rodillos por contacto asociado. Sigue la ley de Fourier. También ocurre a través de los rodillos de contención.
- Convección – Ocurre por gotas de agua o niebla de los rociadores que penetran la capa de vapor junto a la superficie del acero y se evaporan.
Específicamente, la transferencia de calor en enfriamiento secundario sirve para:
- Mejorar y controlar la tasa de solidificación, y en algunas máquinas lograr solidificación completa en esta región.
- Regulación de temperatura del hilo mediante ajuste de intensidad del agua de rociado.
- Enfriamiento de contención de la máquina.
Contención del hilo
En máquinas de CC, el hilo colado debe ser soportado por rodillos y guiado desde el plano vertical al horizontal. La región de contención es parte integral del área de enfriamiento secundario. Una serie de rodillos de retención contienen el hilo, extendiéndose a través de caras opuestas. Puede requerirse contención por rodillos de canto. El foco es proporcionar guiado y contención hasta que la carcasa solidificante sea auto-soportante.
Para evitar comprometer la calidad, hay que considerar cuidadosamente minimizar esfuerzos asociados con la disposición de rodillos y el enderezado del hilo. La disposición de rodillos, incluyendo espaciado y diámetros, se selecciona cuidadosamente para minimizar abombamiento entre rodillos y esfuerzos en la interfaz líquido/sólido.
Para restringir deflexiones, los rodillos se soportan en varios cojinetes. Estos soportan altas cargas, bajas velocidades, salpicaduras de agua y altas temperaturas. Normalmente se usan cojinetes de rodillos esféricos y cilíndricos de varios diseños (abiertos, sellados, partidos o no). En segmentos superiores se usan generalmente cojinetes de agujas.
El soporte del hilo requiere mantener su forma, ya que es una carcasa solidificante con núcleo líquido que posee fuerzas de abombamiento ferroestáticas por presión de carga relacionada con la altura de la máquina. La zona de mayor preocupación es alta en la máquina, donde la fuerza de abombamiento es relativamente pequeña pero la carcasa es más delgada y débil. Para compensar esta debilidad y evitar roturas de carcasa y roturas de acero líquido, el diámetro del rodillo es pequeño con espaciado ajustado. Justo debajo del molde, las cuatro caras se soportan típicamente, y solo las caras anchas en regiones inferiores.
Curvado y enderezado
Igualmente importante que la contención y guiado desde vertical a horizontal son las fuerzas de descurvado y enderezado. Al descurvarse, el radio exterior de la carcasa está en tensión y el interior en compresión. La deformación resultante está determinada por el radio de curvatura y las propiedades mecánicas del grado de acero. Si la deformación en el radio exterior es excesiva, pueden ocurrir fisuras, afectando seriamente la calidad. Estas deformaciones se minimizan incorporando un proceso de descurvado multipunto, donde los radios se vuelven progresivamente mayores para enderezar gradualmente el producto en el plano horizontal.
Barra ficticia (dummy bar)
Las barras ficticias son de diferentes tipos según su diseño: (i) barras rígidas, (ii) barras con partes móviles rígidas y secciones expansibles (neumáticas), y (iii) barras con partes móviles (tipo cadena).
Las barras rígidas son fáciles de operar y simples en diseño, con fiabilidad operacional. Las de cadena se usan en cualquier tipo de máquina. Según la movilidad de las secciones, las cadenas pueden tener secciones rígidas o expansibles. Las de secciones rígidas tienen mecanismos hidráulicos de movimiento y retención de rodillos. Las de secciones expansibles usan retención por muelles. Algunos operadores prefieren barras rígidas para máquinas multi-hilo de tipo radial, que permiten acelerar la preparación del hilo.
La barra rígida es una viga curva de la misma sección transversal a colar, curvada para coincidir con el radio de curvatura del eje de proceso. La alimentación se realiza hacia arriba a través de la guía de rodillos. Son fáciles de fabricar y usar.
El diseño de la cabeza se basa en el método de alimentación, colocación en el molde, instalación de sellado y refrigeración, y método de enganche y separación de la sección colada. El dispositivo de extracción y almacenamiento se diseña para cada hilo. La entrega, alimentación, separación y retención en posición no operativa se realizan mediante máquinas especiales, a menudo con mecanismos auxiliares. Las barras pueden alimentarse de dos formas: hacia abajo y hacia arriba.
Instalaciones más allá de la sección de curvado y enderezado
Tras el enderezado, el hilo se transporta en mesas de rodillos a una máquina de corte donde se corta a la longitud deseada. Dos tipos de corte: (i) sopletes oxicombustible y (ii) cizallas mecánicas. Los sopletes se emplean para secciones grandes como planchones y blooms. Los lingotes se cortan por sopletes o cizallas. Tras el corte, el producto pasa por el sistema de identificación donde la identificación se marca o pinta. Después, según forma o grado, la sección se coloca en almacenamiento intermedio, se carga en caliente en el horno de recalentamiento para laminado o se vende como producto semiacabado. Para secciones pequeñas, el producto se transfiere a camas de enfriamiento, predominantemente de tipo viga andante con volteo, para mantener la rectitud.
Proceso de manufactura
- Máquinas Chaflanadoras Explicadas: Propósito, Aplicaciones y Características Clave
- Guía Experta de Máquinas de Taladrado y Roscado: Personalización y Versatilidad
- Entendiendo las Máquinas Fresadoras: Tipos, Funciones y Aplicaciones
- Fundición a Presión (Die Casting): Principios, Tipos y Aplicaciones Industriales
- Cómo Funcionan las Ranuradoras: Principios y Mecanismos Explicados
- Máquinas Taladradoras Explicadas: Tipos, Usos y Aplicaciones
- Máquinas de fresado: Tipos, funciones y aplicaciones en fabricación CNC
- Máquina de torneado monohusillo EvoDeco y suite completa Tornos/Almac CNC
- Rasgos Clave que Definen las Máquinas y Equipos Industriales
- Máquinas CNC Explicadas: Tipos, Componentes y Ventajas Clave
- Fundición de Bronce Explicada: Proceso, Aplicaciones y Usos Industriales