



Guía Completa de la Colada Continua de Acero: Proceso, Equipos y Consideraciones Clave
Entendiendo el Proceso de Colada Continua de Acero
La colada continua (CC) de acero es un proceso mediante el cual el acero líquido se solidifica en un producto semiacabado (lingote, bloom, blumón, redondo o planchón) para su posterior laminado en trenes de laminación. La operación básica de una máquina de CC es convertir acero líquido de una composición dada en un hilo de forma y tamaño deseados a través de un grupo de operaciones como operación del molde, zona de enfriamiento por rociado, operación del enderezador, etc. Para una colada continua exitosa, es necesario entender el comportamiento del proceso bajo diferentes condiciones para estas operaciones. El proceso básicamente comprende las siguientes secciones:
- Una lingotera, ubicada sobre el molde, para recibir el acero líquido del cucharón y alimentarlo al molde a una tasa regulada.
- Una zona de enfriamiento primario consistente en un molde de cobre refrigerado por agua a través del cual se alimenta el acero líquido desde la lingotera para generar una carcasa exterior solidificada lo suficientemente fuerte para mantener la forma del hilo al pasar a la zona de enfriamiento secundario.
- Una zona de enfriamiento secundario asociada a una sección de contención posicionada debajo del molde, a través de la cual el hilo (todavía mayormente líquido) pasa y es rociado con agua o mezcla de agua y aire (niebla) para solidificar further el hilo.
- Una sección para el descurvado y enderezado del hilo. Esta sección no existe en máquinas de colada vertical recta.
- Una sección de corte consistente en sopletes o cizallas mecánicas para cortar los hilos solidificados en longitudes deseadas.
- Una mesa de salida a camas de enfriamiento o directamente a área de transferencia de producto.
En el proceso CC, el acero líquido fluye del cucharón, a través de la lingotera hacia el molde. Suele protegerse de la exposición al aire por una cobertura de escoria sobre cada recipiente (cucharón, lingotera y molde) y por tubos cerámicos entre recipientes.
Inicio del Proceso
Para iniciar el proceso, una barra ficticia (conectada a un sistema de extracción mecánico externo) se inserta en el molde y se posiciona de modo que su tope cierre el fondo. El acero líquido se entrega en un cucharón al piso de colada donde se vierte a tasa controlada en la lingotera. El acero fluye a través de boquillas en el fondo de la lingotera y llena el molde. Cuando el nivel alcanza una posición predeterminada, se inicia la extracción de la barra ficticia. Una vez en el molde, el acero se solidifica contra las paredes de cobre refrigeradas formando una carcasa sólida. Los rodillos de arrastre inferiores extraen continuamente la barra. La velocidad de extracción se preestablece según la velocidad de colada requerida o la tasa de flujo de la lingotera. Cuando la cabeza de la barra, ahora unida a la forma solidificada, alcanza cierta posición en el sistema de extracción, se desconecta mecánicamente y se retira. La forma sólida continúa a través del sistema de extracción hasta el equipo de corte a una tasa (velocidad de colada) que coincide con el flujo de acero entrante, de modo que el proceso funciona idealmente en estado estable.
La solidificación, iniciada en el molde refrigerado, continúa progresivamente a medida que el hilo avanza. Comienza en el nivel del menisco formando una carcasa en contacto con las paredes. La distancia desde el menisco hasta el punto de solidificación completa dentro de la máquina se llama longitud metalúrgica. El punto de solidificación completa debe ocurrir naturalmente antes del punto de corte y en muchas máquinas antes del enderezador.
Las condiciones de colada se establecen de modo que la resistencia de la carcasa al salir del molde sea suficiente para resistir la presión ferroestática del acero líquido. Para evitar adherencia de la carcasa a la pared del molde, este oscila verticalmente. La fricción se minimiza introduciendo lubricantes como aceites o fundentes que forman escoria fluida.
Debajo de la salida del molde, la carcasa solidificante actúa como contenedor del acero líquido restante. Calor adicional se elimina en zonas de enfriamiento secundario que consisten en series de rociadores de agua y niebla de aire. Los caudales se controlan estrechamente para obtener tasas de enfriamiento óptimas y mantener la temperatura superficial hasta que el núcleo líquido se solidifique. Unidades de rodillos de soporte contienen el hilo para evitar movimiento transversal y prevenir abombamiento de la carcasa por presión ferroestática interna. El sistema de enfriamiento y contención está diseñado, al igual que el molde, para prevenir defectos externos e internos y asegurar la calidad requerida.
El área de enfriamiento y contención secundario es seguida, en ciertos tipos de máquina, por una unidad de curvado y un enderezador presente en todas las máquinas.
Tras el enderezado, la sección se corta a la longitud deseada por sopletes o cizallas. Los cortes en caliente se transportan por mesa de rodillos a camas de enfriamiento o se agrupan y transfieren directamente a operaciones de laminado posteriores.
Requisitos del Acero Líquido
El control de temperatura es crítico. Generalmente, el acero para colada continua se vacía a temperatura de vaciado más alta para compensar pérdidas de calor por el mayor tiempo de transferencia a la máquina. La temperatura debe mantenerse dentro de límites estrechos. Si es demasiado alta, suele haber rotura (breakout); si es demasiado baja, solidificación prematura en boquillas de la lingotera. La temperatura también afecta la estructura de cristalización. Estructuras óptimas se obtienen con bajos sobrecalentamientos uniformes durante todo el proceso. La práctica común para lograr temperatura uniforme es agitar el acero en el cucharón inyectando argón.
El acero debe estar totalmente desoxidado (acero "killed") para prevenir formación de sopladuras o poros en o cerca de la superficie del acero colado, que resultan en costuras en el laminado posterior. Normalmente se usan dos prácticas según el grado y aplicación: (i) desoxidación con silicio con pequeña adición de aluminio para aceros de grano grueso, y (ii) desoxidación con aluminio para aceros de grano fino. Los aceros desoxidados con silicio son más fáciles de colar que los alumbreados, ya que se evitan depósitos de alúmina en la boquilla de la lingotera que causan obstrucción.
Aplicación de la Lingotera
En el proceso CC, el acero se transfiere primero del cucharón a la lingotera, luego se distribuye en diferentes hilos de moldes a través de una boquilla por hilo. La lingotera es esencialmente una caja rectangular con boquillas en el fondo. Gracias a ella:
- Se alcanza estabilidad de los chorros que entran al molde, logrando velocidad de colada constante.
- Se puede colar una secuencia de cargas (heats).
- Se cambia el cucharón vacío por uno lleno sin interrumpir el flujo en los moldes.
- Se puede hacer un grado mixto con acero de dos grados diferentes, si se necesita.
- Se proporciona posibilidad de prevenir inclusiones y escoria de entrar en la lingotera y deslizarse al molde.
Las lingoteras se precalientan normalmente antes de la colada para minimizar pérdidas de calor durante las etapas iniciales y evitar solidificación, particularmente en zonas críticas de boquillas. Las tapas de lingotera también se usan para reducir pérdidas de calor por radiación durante la operación.
Protección del Chorro de Acero Líquido (Shrouding)
En colada a chorro abierto, el acero fluye directamente por el aire desde el cucharón a la lingotera o de esta al molde. El chorro sin protección capta oxígeno (y algo de nitrógeno) del aire y se forman inclusiones perjudiciales que pasan al molde, donde quedan retenidas en la sección colada o flotan a la superficie. Las presentes en la superficie quedan atrapadas en la carcasa solidificante y resultan en defectos superficiales o rotura de la carcasa. Además, el aire atrapado en el chorro puede reaccionar con el acero en el molde y la lingotera.
Para evitar esto, la operación CC se realiza normalmente con chorro protegido (shrouded). Se hace énfasis en proteger el chorro entre lingotera y molde por la gravedad del problema. Sin embargo, la protección cucharón-lingotera se usa ampliamente, especialmente en colada de aceros alumbreados donde la prevención de inclusiones de alúmina es crucial. Dos tipos básicos de protección: (i) protección por gas, y (ii) protección por tubo cerámico.
En protección por gas, se usa nitrógeno o argón. Los tubos cerámicos se usan normalmente para colada de acero alumbreados, tanto entre cucharón-lingotera como lingotera-molde. Un extremo se une al cucharón (o lingotera) y el otro se sumerge en el acero al llenar la lingotera o molde. Los tubos son generalmente de sílice fundida o alúmina-grafito.
El diseño mecánico del tubo es importante, especialmente en el extremo sumergido. Un tipo es de paso recto. Otro, usado generalmente en el molde, tiene diseño multipuerto (aberturas), como tubo bifurcado con fondo cerrado y dos aberturas laterales cerca del fondo. Este tipo evita penetración profunda del chorro en el molde y modifica el patrón de flujo, de modo que las inclusiones no quedan atrapadas en la sección solidificante sino que ascienden a la superficie y se eliminan con la escoria formada por el polvo de colada.
Control del Flujo de Acero Líquido
Algunos fenómenos importantes que gobiernan el proceso y determinan la calidad:
El acero fluye al molde a través de los puertos de la boquilla de inmersión (SEN), usualmente bifurcada. Las altas velocidades producen números de Reynolds superiores a 100.000 y comportamiento totalmente turbulento. Se inyecta argón en la boquilla para prevenir obstrucción. Las burbujas resultantes proporcionan flotabilidad que afecta significativamente el patrón de flujo en la boquilla y el molde. Estas burbujas también recogen inclusiones y pueden quedar atrapadas en la carcasa solidificante, causando defectos superficiales graves.
El chorro que sale de la boquilla fluye a través del molde e impacta contra la carcasa solidificante en la cara estrecha. El chorro lleva sobrecalentamiento, que puede erosionar la carcasa donde impacta en regiones localmente delgadas. En casos extremos, esta erosión causa rotura (breakout), donde el acero líquido estalla a través de la carcasa.
Generalmente, el chorro que impacta en la cara estrecha se divide fluyendo hacia arriba (hacia la superficie libre) y hacia abajo (hacia el interior). Se forman zonas de recirculación arriba y abajo de cada chorro. Este patrón cambia radicalmente con el aumento de la tasa de inyección de argón o con la aplicación de fuerzas electromagnéticas, que pueden frenar o agitar el líquido. El patrón puede fluctuar con el tiempo, llevando a defectos, por lo que el comportamiento transitorio es importante.
El flujo a lo largo de la superficie libre superior del molde es muy importante para la calidad. La velocidad horizontal induce flujo y controla la transferencia de calor en las capas de fundente líquido y sólido que flotan en la interfaz. Una cobertura inadecuada de fundente conduce a solidificación inicial no uniforme y variedad de defectos superficiales.
Si la velocidad horizontal es demasiado grande, el flujo de cizalla y posibles vórtices pueden atrapar fundente en el acero. Esto depende de la tensión superficial dependiente de la composición y posible presencia de burbujas que se acumulan en la interfaz y pueden crear espuma. Los glóbulos de fundente circulan con el flujo y pueden quedar atrapados en la carcasa solidificante más abajo formando inclusiones sólidas internas.
El acero contiene inclusiones sólidas como alúmina. Estas partículas tienen diversas formas y tamaños y se mueven a través del campo de flujo colisionando para formar agregados mayores y pueden adherirse a burbujas. O bien circulan hacia el fundente en la superficie superior, o quedan atrapadas en la carcasa solidificante formando defectos internos fragilizantes.
El polvo de colada se añade a la superficie superior para proporcionar aislamiento térmico y químico. Este polvo a base de óxidos sinteriza y se funde en una capa líquida que flota en la interfaz. La tasa de fusión y la capacidad del fundente para fluir y absorber inclusiones de alúmina dependen de su composición, gobernada por termodinámica dependiente del tiempo. Parte del fundente se resolidifica contra la pared fría del molde, creando un borde de fundente sólido que inhibe la transferencia de calor en el menisco. Otro fundente es consumido en el espacio entre la carcasa y el molde por el movimiento descendente de la carcasa, donde fomenta transferencia de calor uniforme y ayuda a prevenir adherencia.
La oscilación periódica del molde es necesaria para prevenir adherencia de la carcasa a las paredes y fomentar infiltración uniforme del fundente en el espacio. Esta oscilación afecta las fluctuaciones de nivel y defectos asociados. También crea depresiones periódicas en la superficie de la carcasa (marcas de oscilación), que afectan la transferencia de calor y actúan como sitios de iniciación de fisuras.
Molde y Transferencia de Calor
La función principal del sistema de molde es contener e iniciar la solidificación del acero para lograr:
- Forma del producto (configuración general y espesor de carcasa)
- Distribución de temperatura
- Calidad interna y superficial: estructura de colada, uniformidad química, ausencia de fisuras, porosidad e inclusiones no metálicas.
Una de las características más importantes es su capacidad de transferencia de calor. Un molde es básicamente una estructura de caja con revestimiento interior de aleación de cobre que sirve de interfaz con el acero. Hay pequeños pasos de agua entre el revestimiento y la estructura de soporte para el agua de refrigeración que absorbe calor del acero en contacto con el revestimiento. La lubricación del molde permite mejor transferencia de calor en la parte superior. Otro factor que influye es el cono del molde, que tiende a aumentar la transferencia de calor porque se opone a la formación de espacio de aire entre la carcasa y la superficie del molde.
Además de la transferencia de calor, la resistencia a alta temperatura y la resistencia al desgaste y deformación del molde son muy importantes. Aunque el material del revestimiento suele ser cobre de alta pureza laminado en frío, el cobre con pequeñas cantidades de plata se usa comúnmente para obtener mayor resistencia a temperatura elevada. La superficie de trabajo se placa a menudo con cromo o níquel para proporcionar superficie más dura y evitar captación de cobre en la superficie del hilo.
Enfriamiento Secundario, Contención y Extracción
En máquinas modernas, el enfriamiento secundario, la contención y la extracción forman un sistema estrechamente integrado e interconectado que también incluye curvado y enderezado. En diseños anteriores, había mayor separación funcional y física de estos componentes.
El sistema se extiende desde la parte inferior del molde a través de la solidificación completa hasta las operaciones de corte. Es capaz de producir una sección con la forma adecuada junto con calidad interna y superficial. Para lograr esto, la sección que sale del molde se enfría en una serie de zonas de rociado y es contenida y extraída por una serie de conjuntos de rodillos hasta que la sección solidificada llega a la máquina de corte y mesa de salida horizontal.
El sistema de enfriamiento secundario se divide normalmente en varias zonas para controlar la tasa de enfriamiento a medida que el hilo avanza. Consiste normalmente en rociadores de agua o niebla aire-agua dirigidos a la superficie a través de aberturas entre los rodillos de contención.
Las principales funciones de transferencia de calor del sistema son:
- Proporcionar la cantidad de agua requerida para lograr solidificación completa bajo las restricciones de la operación (grado de acero, velocidad de colada, etc.)
- Capacidad para regular las condiciones térmicas del hilo desde debajo del molde hasta la operación de corte: temperatura superficial y gradientes térmicos.
- Funciones auxiliares como enfriamiento de los rodillos de contención.
Es esencial controlar tanto los niveles de temperatura como los gradientes térmicos en el hilo para evitar defectos superficiales e internos como forma impropia y fisuras. A alta temperatura, las propiedades de resistencia de la carcasa tienen un papel crítico en su capacidad para resistir fuerzas externas e internas impuestas por la operación. Las fuerzas principales son la presión ferroestática del núcleo líquido y la tracción de la extracción. En particular, la ductilidad del acero cerca de la temperatura de solidus es baja y la carcasa es propensa a fisuras. Es importante controlar gradientes térmicos porque tensiones térmicas pueden exceder la resistencia del acero resultando en fisuras. Tensiones térmicas excesivas resultan de cambios en la tasa de extracción de calor por sobre-enfriamiento o sub-enfriamiento. El sub-enfriamiento puede ocurrir por recalentamiento, cuando el rociado se termina impropiamente y el hilo se recalienta por transferencia de calor desde el interior con aumento de temperatura antes de decaer por radiación. Bajo estas condiciones, tensiones excesivas y fisuras pueden resultar. El efecto se reduce extendiendo y variando la operación de rociado para proporcionar transición suave con la zona de enfriamiento por radiación.
Por tanto, durante el diseño del sistema de enfriamiento secundario, las condiciones térmicas a lo largo del hilo deben establecerse satisfaciendo la integridad y calidad del acero. Por ejemplo, las temperaturas superficiales se especifican, normalmente en rango 1200 °C a 700 °C. Basándose en esto, las tasas de enfriamiento se determinan a partir de ecuaciones de transferencia de calor. Parámetros importantes incluyen el coeficiente de convección de los rociadores y la cantidad de agua por unidad de área (flujo de agua). El tipo y número de boquillas, posición respecto a la superficie del hilo y presión de agua se seleccionan para proporcionar el flujo y distribución requeridos. Múltiples boquillas se usan normalmente en cada nivel con patrón superpuesto.
Normalmente se establece una serie de zonas de enfriamiento a lo largo del hilo, cada una con la misma configuración de boquillas y características de transferencia de calor. El flujo de agua en zonas sucesivas disminuye, ya que las tasas de enfriamiento requeridas disminuyen a lo largo del hilo.
Durante la operación, se hacen cambios en el flujo de agua para compensar cambios en condiciones de colada: velocidad, temperatura superficial, temperatura del agua de enfriamiento y grado de acero.
El sistema de agua de rociado es normalmente un sistema de recirculación.
El hilo se contiene por una serie de rodillos de retención que se extienden a través de sus dos caras opuestas en dirección horizontal. Rodillos de canto también pueden posicionarse a través del otro par de caras perpendicular a la dirección de colada para mejorar la contención. El equipo mecánico de contención y extracción forma parte integral del sistema de enfriamiento secundario. Sus funciones básicas son: (i) soportar y guiar el hilo desde la salida del molde hasta las operaciones de corte, y (ii) impulsar el hilo a velocidad controlada. El objetivo final en ambas es minimizar esfuerzos y deformaciones mecánicas durante el proceso.
El soporte implica la restricción de la forma solidificante que consiste en carcasa sólida con núcleo líquido. La presión ferroestática, creada por la altura del acero líquido, tiende a abombar el acero especialmente en niveles superiores justo debajo del molde donde el espesor de la carcasa es pequeño. El abombamiento en esta ubicación puede causar defectos: fisuras internas, rotura de la piel y breakout. Se controla con espaciado de rodillos apropiado, normalmente muy ajustado justo debajo del molde. El espaciado aumenta progresivamente en niveles inferiores a medida que aumenta el espesor de la piel. Las cuatro caras se soportan generalmente debajo del molde y normalmente dos caras en niveles inferiores. Además de presión ferroestática y espesor de piel, el espaciado también se basa en temperatura superficial y grado de acero.
Además de contener el hilo, la serie de rodillos que lo guía a través de un arco prescrito desde la vertical a la horizontal debe ser lo suficientemente fuerte para resistir las fuerzas de reacción del curvado. Durante el curvado, el radio exterior de la carcasa está en tensión mientras el interior en compresión. La deformación resultante, función del radio del arco y la resistencia del grado de acero, puede ser crítica. Deformación excesiva en el radio exterior resulta en fallo del acero y fisuras superficiales. Para minimizar defectos pero manteniendo un radio de arco efectivo mínimo, se adopta actualmente el curvado de triple punto (tres arcos con radios progresivamente menores).
Un enderezador multi-rodillo se instala usualmente tras la finalización del curvado. Este endereza el hilo y completa la transición al plano horizontal. Durante el enderezado, el hilo se descurva invirtiendo las fuerzas de tensión y compresión en las caras horizontales.
El hilo es arrastrado a través de las diferentes partes de la máquina por rodillos de arrastre normalmente ubicados en secciones verticales, curvas y horizontales. Este sistema multi-rodillo está diseñado para producir fuerzas de compresión en la superficie del hilo para mejorar la calidad superficial. El objetivo es empujar el hilo a través de la máquina, en lugar de tirar con tensiones asociadas que tienden a causar defectos superficiales. Además, el uso de múltiples juegos de rodillos de arrastre distribuye la fuerza de tracción a lo largo del hilo y reduce efectos perjudiciales de fuerzas tensiles. La colocación adecuada de rodillos de arrastre también puede reducir deformaciones adversas de curvado y enderezado ejerciendo fuerza de compresión compensatoria (colocando rodillos antes de un juego de rodillos de curvado). En todos los casos, la presión ejercida por los rodillos para agarrar el hilo no debe ser excesiva, ya que puede deformar la forma de la sección.
Tras el enderezado, el hilo se transporta en mesas de rodillos a la máquina de corte donde se corta a la longitud deseada. Dos tipos: (i) sopletes oxicombustible, (ii) cizallas mecánicas. Los sopletes se usan para secciones grandes como planchones y blooms. Secciones pequeñas como lingotes se cortan por sopletes o cizallas. El producto se agrupa o transporta directamente a trenes de laminación o a camas de enfriamiento, principalmente de tipo viga andante, para mantener la rectitud.
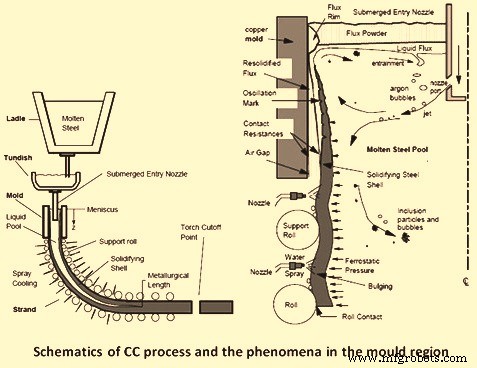
Los esquemas del proceso CC y los fenómenos en la región del molde se muestran en la Fig 1.
Proceso de manufactura
- Fabricación Experta de Ejes: Procesos de Precisión y Soluciones Personalizadas
- Automatización avanzada y modelado en la colada continua de acero
- Polvos para Molde de Colada Continua Premium para Producción Superior de Acero
- Dominando el Proceso de Cizallado: Técnicas y Mejores Prácticas
- Dominando el Proceso de Fundición en Arena: Técnicas y Mejores Prácticas
- Pasos esenciales del proceso de fundición: 4 fases clave explicadas
- Fundición por inversión de acero inoxidable de precisión: Producción avanzada de piezas complejas
- Mejora continua basada en datos: impulsando la excelencia operacional
- Dominando la formación de la cubierta en fundición a la cera perdida: Guía para precisión y calidad
- Dominando la fundición a la cera perdida de acero inoxidable: Precisión, durabilidad y aplicaciones industriales
- El proceso de fundición: de orígenes antiguos a fabricación moderna