



Extensión de la Vida Útil del Horno Alto: Innovaciones de Diseño Moderno y Gestión de Campañas
Diseños Mejorados y Vida de Campaña del Horno Alto
El coste de reconstrucción o recrecido de un horno alto (HA) es muy alto. Por tanto, las técnicas para extender la vida de campaña son importantes y deben perseguirse activamente.
Los HA grandes suelen tener una producción de campaña ligeramente superior por unidad de volumen. Esto se debe a que generalmente son de diseño más moderno y están bien automatizados. Dado que la viabilidad de una acería integrada depende de un suministro continuo de arrabio (HM), que en una planta con un número pequeño de HA grandes pone gran importancia en la vida larga de campaña.
Técnicas para Prolongar la Vida de Campaña
Las técnicas caen en tres categorías:
- Prácticas operativas – El control del proceso tiene efecto mayor en la vida. El HA debe operarse no solo para cumplir necesidades de producción sino también para maximizar su vida. Es necesario modificar prácticas a medida que avanza la campaña y en respuesta a áreas problemáticas.
- Medidas correctivas – Una vez que el desgaste o daño que afecta la vida se hace evidente, se deben usar o desarrollar técnicas de reparación para maximizar la vida.
- Diseños mejorados – A medida que se desarrollan materiales y equipos mejorados, estos se incorporan en futuras reconstrucciones para extender la vida de áreas críticas, donde sea coste-efectivo.
Este artículo discute los diseños mejorados. El diseño correcto del horno es fundamental para operación fiable, rendimiento metalúrgico, productividad alta sostenida, vida de campaña larga y disponibilidad superior al 98%.
El diseño ha tenido muchas mejoras en décadas recientes y campañas de más de 20 años se logran ahora. El vaso, el fuste y la armadura de la garganta eran áreas críticas en el pasado, pero hoy la aplicación de estribos de cobre, enfriadores de placa de cobre, grafito y SiC en el vaso, vientre, fuste inferior y medio, en combinación con estribos de hierro fundido en el fuste superior más armadura de garganta, permite operaciones de larga campaña y alta productividad. Ahora hay énfasis en la importancia de un diseño robusto del fondo y el cadinho (hearth).
Un diseño avanzado requiere sistemas de refrigeración de alta eficiencia y capacidad, e instrumentación y control avanzados. Tal sistema incluye instrumentación y control para monitorizar el proceso, operaciones y rendimiento del revestimiento.
Diseños y Dimensiones del HA
El diseño debe hacer frente a las reacciones y la metalurgia. Normalmente el vaso y el fuste están sujetos a erosión por coque, mientras que el fondo y el cadinho lo están por arrabio. Se requiere instalar una estructura autoportante, de carcasa delgada y estructuralmente sólida para resistir esfuerzos y agrietamiento por fatiga térmica, incluso al final de la campaña.
El último diseño de carcasa autoportante incluye torre de acceso. El diseño mecánico de vanguardia se basa en análisis exhaustivos de distribución de esfuerzos. El uso de acero resistente a grietas asegura los menores requisitos de mantenimiento.
La filosofía de diseño está orientada a maximizar el rendimiento asegurando que durante la campaña el perfil interno permanezca lo más cercano posible al perfil en el momento del encendido (blow-in). El diseño se optimiza basándose en análisis de los diversos mecanismos de ataque térmico, químico y mecánico por área. Estos mecanismos se predicen según la mezcla de materias primas, práctica de carga y otros parámetros. En general, el diseño del revestimiento debe centrarse en la formación de una capa solidificada de escoria y material de carga que reduce considerablemente el efecto de estos mecanismos.
Las áreas críticas para maximizar el valor del HA deben identificarse y prestarles especial atención para su fortalecimiento.
El perfil del horno se decide sobre la experiencia desde el punto de vista del perfil y resultados operativos, desgaste del revestimiento, operación estable y otras características de HA de gran escala existentes.
La altura del fuste es normalmente un compromiso entre requisitos opuestos. Para eficiencia de combustible, es deseable tener contacto gas/sólido extendido, para que el uso del calor sensible y poder reductor del gas esté más cerca de límites teóricos. También es importante tener la altura del fuste por encima de un valor para asegurar que los minerales entren en la zona cohesiva con máximo grado de metalización, para que el cadinho no se enfríe y cree problemas en la fusión.
Para HA de mayor volumen, el volumen interno se expande aumentando el diámetro manteniendo la altura casi invariable. La experiencia indica que, dado un volumen, un HA pequeño en altura y grande en diámetro es mejor que uno alto y estrecho en términos de permeabilidad y eficiencia de vaciado.
Garganta del HA
El fallo de la armadura de la garganta tiene efecto perjudicial significativo en la distribución de la carga en la línea de carga y directamente debajo. Esto resulta en descenso irregular de la carga y estabilidad comprometida. Por tanto, el diseño de la armadura debe optimizarse respecto a resistencia a desprendimiento (spalling), fluctuaciones de temperatura, agrietamiento por esfuerzo, fatiga y abrasión/erosión.
Para el fuste superior (zona de garganta), se emplean normalmente estribos refrigerados para mantener el perfil y prevenir desorden de la distribución de carga junto con desgaste de ladrillos bajo las placas de armadura. La instalación de placa de soporte refrigerada o caja de refrigeración para sistema de armadura fija también se ha usado para asegurar partes de la armadura.
Fuste, Vientre y Vaso
Las áreas de fuste y vientre están expuestas a cargas térmicas y abrasión severa. El vaso está severamente cargado por la carga descendente que lleva y los gases de la zona de tobera en su vecindad. Si no se diseñan correctamente, el cuerpo de refrigeración y el revestimiento se desgastan a niveles críticos poco después del encendido, induciendo riesgo de roturas (breakouts). En el vaso, también significa que la carga es soportada por las puntas de tobera y enfriadores jumbo, causando paradas imprevistas frecuentes. Por tanto, el diseño de vaso y fuste hoy consiste en estribos de cobre o enfriadores de placa de cobre y grafito de alta conductividad junto con grafito-silicio protector en áreas superiores. Este diseño ayuda a transferir alrededor del 95% de la carga térmica al agua de refrigeración, asegurando temperatura inferior a 50 °C de la carcasa. El sistema de refrigeración, número y posicionamiento de estribos, caudal de agua, instrumentación y sistemas de monitorización de calor están totalmente optimizados para asegurar larga vida de la carcasa y requisitos mínimos de mantenimiento.
El desarrollo de estribos ha llevado a la llamada cuarta generación. Características: tuberías de refrigeración adicionales en esquinas, tubería serpentina adicional en el lado de la carcasa y nervios de sujeción extendidos para el revestimiento. Esto hace superfluo el ladrillo protector. La tercera generación mostró agrietamiento y desgaste excesivo en esquinas y extremos. En la cuarta, se incorporaron tuberías en esquinas para eliminar estos problemas. La tubería serpentina sirve como sistema de refrigeración de respaldo en caso de fallo de otras tuberías.
Un desarrollo adicional es donde el revestimiento se une al estribo, asegurado por nervios cónicos, en la propia fundición. Considerando que la velocidad de desgaste del metal refrigerado es una décima o menos que la del ladrillo delante, el espesor del ladrillo se reduce a 200 mm y el del estribo aumenta a 400 mm, para que la vida del ladrillo frontal y el estribo permanezca casi inalterada. Los estribos de cuarta generación son de construcción unitaria de pared delgada con ladrillo colado en el estribo. Esto elimina la albañilería y minimiza el cambio en el perfil de cara caliente, contribuyendo a estabilizar la operación. Las mejoras, especialmente la cuarta generación, han aumentado mucho la durabilidad. Ventajas: (i) extensión de la vida del revestimiento, (ii) reducción de agrietamiento y desgaste en esquinas, (iii) contrarrestar pérdida de capacidad de refrigeración por fallos de tuberías mediante tubería serpentina.
Con el objetivo de estabilizar la operación mediante mantenimiento de perfil de cara caliente estable, reducción de espesor de pared del estribo y elongación de su vida, se introducen estribos de cobre.
Los estribos tienen la ventaja de refrigerar toda el área de la carcasa, mientras que las placas solo enfrían áreas localizadas. Sin embargo, placas dañadas se reemplazan fácilmente, mientras que cambiar estribos es prácticamente imposible sin apagar el horno.
Sin embargo, la ventaja de refrigerar toda el área es más importante, y la desventaja de no poder cambiar fácilmente el elemento de refrigeración debe superarse diseñándolo para vida extremadamente larga y segura. Esto llevó al desarrollo de estribos con vida objetivo idéntica a la del HA frente a 12-15 años con estribos de hierro fundido de vanguardia. La experiencia con estribos de hierro fundido mostró desgaste y pérdida de material, primero en esquinas, luego en bordes. Porque las tuberías coladas deben ubicarse a ~80 mm de bordes y ~110 mm de esquinas para cumplir requisitos de fundición y geometría de curvado permisible. Estas condiciones, junto con la conductividad relativamente baja del hierro fundido, impiden que bordes y esquinas se enfríen adecuadamente. Las condiciones empeoran por huecos sin refrigerar relativamente anchos entre estribos adyacentes. Además, problemas de refrigeración resultan del recubrimiento aislante de tuberías usado para prevenir captación de carbono durante la fundición, resultando en temperaturas más altas en lado caliente, grietas y mayor desgaste. Para evitar grietas en esquinas y bordes, se instalaron tuberías en esquinas en estribos de cuarta generación, lo que significó tuberías adicionales, agujeros en la carcasa y requisitos adicionales de agua y energía.
Estos problemas no existen con estribos de cobre laminado. La placa de cobre se lamina a tolerancias estrechas y puede mecanizarse cerca de los lados. Los canales de refrigeración pueden taladrarse con precisión y ubicarse tan cerca de bordes y esquinas como lo permita el espesor mínimo para evitar fugas bajo presión. Finalmente, el hueco entre estribos puede ser estrecho, eliminando virtualmente esta área crítica sin refrigerar. En propiedades físicas, la conductividad del cobre es diez veces mayor que la del hierro fundido y, debido a la resistencia mecánica del cobre, la temperatura debe mantenerse bajo 120 °C, lo que significa que se elimina más calor con estribos de cobre. Para evitar este efecto, se encontró una solución de diseño donde ladrillos refractarios de alúmina de baja conductividad se instalan en el lado caliente del estribo. Según experiencia, una capa de acreción extremadamente estable protege adicionalmente el estribo y evita altas pérdidas térmicas.
Resultados en campo con estribos de cobre han mostrado muy buenos resultados. Tras 9 años, los estribos de hierro fundido muestran signos severos de desgaste, grietas y tuberías expuestas, mientras que los de cobre tienen apariencia virtualmente sin uso, con bordes y esquinas agudos. El material de cobre restante mantiene sus propiedades originales. Aspectos técnicos principales:
- Para un sistema de estribos de cobre con tres filas en vientre/fuste inferior y estribos de hierro fundido en el resto, la eliminación de calor y tasas de circulación de agua son comparables con sistema puro de hierro fundido. En algunos casos, la eliminación de calor de estribos de cobre es incluso menor, debido a la capa de acreción estable.
- Los estribos de cobre, en contraste con los de hierro fundido y placas de cobre, no necesitan orejetas o narices. Presentan superficie lisa al interior y no interfieren con las capas de carga, que afectan adversamente la permeabilidad en la zona de pared.
- Dado que se forman capas de acreción estables frente a los estribos de cobre, no es necesario instalar material refractario costoso que sea reemplazado por costras tras un tiempo. En sistema de estribos de cobre, la vida adicional posible por refractarios costosos es insignificante comparada con la vida esperada. Por tanto, pueden instalarse con refractarios económicos.
En total, el HA refrigerado por estribos de cobre es, en sus partes relacionadas con elementos de refrigeración, ~10% más caro en inversión que uno con sistema clásico de estribos, y 5.4% más que uno con placas de cobre densamente empaquetadas. Esto se compensa con refractarios más baratos frente a estribos de cobre y por la mayor vida de estos.
Cadinho (Hearth) del HA
Una operación continua y suave, así como buena calidad de coque, son prerrequisitos para larga vida del cadinho. La alta inyección de carbón pulverizado (PCI) desafía la vida de campaña debido a reducción de permeabilidad y aumento de turbulencia. Gran volumen de cadinho y profundidad de sumidero (sump) reducen velocidades de líquidos. Menores velocidades resultan en menor carga térmica. Menor carga térmica resulta en menores temperaturas de revestimiento y estas en mayor vida.
El cadinho enfrenta condiciones exigentes, por lo que el rendimiento de su revestimiento es crítico. Actualmente es el factor limitante en muchas plantas y su condición determina la vida de campaña. El flujo de líquidos introduce desgaste considerable por erosión y disolución de carbono. Además, la integridad estructural puede verse afectada ya que la expansión durante el calentamiento puede causar desplazamiento.
Como medidas para prolongar la vida, es necesario aumentar la capacidad de refrigeración del cadinho y mejorar las calidades de bloques de carbono usados. Para la pared lateral sujeta a mayor erosión (parte bajo cada tobera de vaciado), se usa también estribo de hierro fundido o cobre con alta conductividad. Además, la temperatura del agua de refrigeración debe bajarse. Para el cadinho, se emplea normalmente un sistema de refrigeración de dos pasos o en forma de dona, cuya tasa es ajustable, para prevenir que el "dead man" (hombre muerto) se vuelva inactivo por sobre-enfriamiento. Para el revestimiento del fondo, se usa combinación de bloques de carbono y revestimiento cerámico interno. La vida de bloques de carbono se ha prolongado mediante mejoras en conductividad térmica y resistencia al arrabio. Diseños avanzados incluyen refrigeración de agua en el fondo y refrigeración de chaqueta del cadinho, ya que esto proporciona más espacio dentro de la carcasa.
Diseño Mejorado de Cadinho y Tobera de Vaciado
La tobera está expuesta a un entorno extremadamente dinámico: temperaturas y presiones altas, ataque químico sustancial, y perforación y tapado frecuentes complican aún más. Diseñar la tobera definitiva capaz de facilitar la operación del HA para campaña >20 años es uno de los retos más exigentes. Hoy se logran resultados óptimos con refrigeración superior de la carcasa alrededor de la tobera, diseño de revestimiento redundante y capacidad de monitorización suficiente.
La profundidad del sumidero (distancia de la tobera a la superficie del fondo) parece ser el factor decisivo en el desgaste de la pared por flujo de arrabio durante el vaciado. Se recomienda que el "dead man" descanse completamente en el fondo o flote completamente en el sumidero. Para prevenir desgaste "pie de elefante", se debe evitar flotación parcial. Debido al desgaste del fondo con el tiempo, un objeto inicialmente en reposo completo puede volverse parcialmente flotante. La profundidad debe elegirse desde el principio para que el "dead man" pueda flotar. La profundidad crítica depende del tamaño y método de operación.
Hay que considerar que cambios en la composición de la carga pueden cambiar la situación y flujos de arrabio en el cadinho al vaciar, si el espesor medio de la capa de carga y así el esfuerzo compresivo sobre el "dead man" cambia. Ejemplo: diferencia entre operación todo coque y operación con altas tasas de inyección de petróleo o carbón. Otra posibilidad para prevenir avance del desgaste bajo la tobera es ahusar la chaqueta del cadinho y aumentar el espesor del revestimiento en esta área.
La técnica de vaciado y diseño de tobera tienen gran influencia en la vida de campaña. Cálculos de modelo y ensayos de vaciado se realizaron en modelo de agua 1:10 (1.4 m diámetro) de HA de 14 m de diámetro de cadinho, con lecho compactado simulando el "dead man". Se recomendó que el HA no se vacíe hasta el punto donde el gas pueda escapar. La observación de esta tasa previene formación de remolinos que promueven desgaste en la zona de unión fondo-pared. Las interrupciones del vaciado deben ser lo más cortas posible. Esto previene que arrabio caliente y no saturado, de la zona de fusión, contacte con el revestimiento, donde puede disolver ladrillo de carbono. El diámetro de la tobera debe mantenerse pequeño, ya que ayuda a reducir el nivel de flujo global.
La influencia de la longitud de la tobera en el esfuerzo de flujo de la pared se investigó por cálculos y modelado. Con toberas más largas, el punto de ataque se desplaza hacia la izquierda y derecha de la tobera. La intensidad disminuye con la distancia. El objetivo de control es mantener la tobera lo más larga posible para desplazar el flujo de vaciado de la pared al interior.
Se instaló un diseño de tobera donde una encapsulación de cobre no solo hacía la región estanca al gas sino que también la protegía de ingreso de agua.
En general, los ladrillos de tobera deben ser superiores en resistencia a álcalis, desprendimiento, oxidación, fusión en arrabio, escoria, y apertura por oxígeno. Para estabilizar la tobera, se desarrollaron y aplicaron ladrillos Al2O3-C-SiC con buena durabilidad. El material mostró excelente rendimiento, excepto resistencia a oxidación. Además, bloques de carbono tienen menor resistencia a fusión en arrabio y oxidación que el material Al2O3-C-SiC.
Refractarios Mejorados
La elección de refractarios y sistemas de refrigeración en cada zona es crítica para larga vida. Los diseños se desarrollan continuamente y hoy están bien probados respecto a campañas productivas largas. Los últimos diseños y materiales se aplican en enfoque integrado, considerando vida de campaña, operaciones, requisitos de refrigeración, distribución de planta y procedimientos de construcción.
En el fuste superior, donde el desgaste es principalmente mecánico, el refractario ha evolucionado de ladrillo de arcilla normal (39% Al2O3) a grado de arcilla prensado en seco denso (~45% Al2O3). Ventaja: buena resistencia a abrasión y alta resistencia a oxidación. Dado que la resistencia a choque térmico es pobre, en áreas críticas se usan revestimientos compuestos con ladrillos de 60% Al2O3 y carburo de silicio para mejorar la resistencia a choque térmico. Su durabilidad adecuada, mejorable solo a costes significativamente mayores con ladrillos de mayor grado, no da expectativas de nuevos desarrollos para esta zona.
Las zonas debajo del fuste superior (vaso, vientre, fuste inferior hasta nivel de toberas) están expuestas adicionalmente a desgaste térmico y químico: altas temperaturas, flujos de calor altos y fluctuantes, ataque químico por álcalis, zinc, escoria, etc., junto con abrasión.
Las soluciones de desgaste se dividen en solución térmica y refractaria.
La solución térmica es grafito, semi-grafito y ladrillos de SiC, con ladrillos de SiC aceptados por la dureza de la materia prima. En un HA, el revestimiento del vaso se mejoró comparado con el recrecido de 1980, de sistema combinado grafito/semi-grafito a diseño full grafito, porque este podría afrontar mejor altas temperaturas y fluctuaciones.
Desde el vaso paralelo hasta el fuste medio, el sistema es combinación de grafito y carburo de silicio. El propósito del grafito es enfriar el SiC a temperaturas relativamente bajas, mientras el SiC protege al grafito de la abrasión. Como solución refractaria para vaso, vientre y fuste inferior, se desarrolló ladrillo especial de corundum-sialon. Su conductividad es buena, aunque no varía mucho con temperatura y es menor que ladrillos de SiC. Los grados de corundum-sialon tienen grano de corindón y sistema de unión no-óxido similar a ladrillos de SiC. Resultados operativos satisfactorios ya se han logrado.
Los refractarios del cadinho normalmente determinan la vida de campaña. La correcta selección, especificación, inspección e instalación son decisivas para un cadinho seguro y sin problemas.
En principio, el revestimiento de cadinhos construidos en la última década puede subdividirse en diseños "negro" y "negro/blanco". Para cadinhos negros, se usan bloques de carbono de formato pequeño o grande de calidades variables. Los diseños negro/blanco tienen capas cerámicas en el fondo bajo o sobre capas de carbono, con paredes recrecidas de bloques de carbono o aditivas con alturas variables de tapa cerámica. Otra definición es "solución térmica" (refractarios de alta conductividad con refrigeración potente) y "solución refractaria" (materiales de baja conductividad).
La variante "solución térmica" tuvo que mejorarse en propiedades termo-mecánicas y termo-químicas. Las propiedades de los ladrillos, afectadas por materias primas y proceso de fabricación, actúan en direcciones opuestas y deben evaluarse por su efecto en la aplicación.
Grados modernos mejorados de ladrillos para revestimiento de cadinho basados en carbono buscan mejorar una propiedad considerada importante, si posible sin empeorar otras. Esto se logra mediante elección de materia prima, proceso de fabricación y aditivos metálicos/cerámicos en la mezcla. Los productores trabajan de formas diferentes, a menudo en cooperación con plantas e institutos. Los siguientes han llevado a nuevos desarrollos:
- Introducción de Al2O3 muy finamente distribuido en la matriz de unión
- Impregnación con soluciones coloidales de SiO2
- Adición de Si o modificaciones con Si a la matriz, que forman SiC y/o enlaces Si-O-N bajo condiciones de cocción adecuadas
- Impregnación de alquitrán con post-cocción
Los aditivos no se usan usualmente en ladrillos de grafito. Aditivos de óxidos metálicos se reducen a altas temperaturas de cocción. Ladrillos semi-grafito se vuelven micro-porosos. Algunos semi-grafito solo con aditivos Si y SiC y otros con polvo de Al2O3 mezclado durante la compactación.
El ladrillo de carbono amorfo micro-poroso también se produce del ladrillo tradicional basado en antracita, por adición de silicio o modificaciones a la compactación. Al2O3 también se añade durante la compactación para mejorar resistencia a disolución por arrabio sub-saturado. La desventaja de que Al2O3 reaccione con álcalis infiltrados resultando en aumento de volumen y descamación, debe tolerarse.
La resistencia a disolución en arrabio y a infiltración se considera más importante. Con tendencia hacia poros aún más finos y tipos de super-micro-porosidad, la materia prima se optimizó respecto a preparación y pureza. Si es necesario, la compactación incorpora mayor proporción de grafito.
Ventajas potenciales: (i) mayor conductividad térmica, (ii) longitud reducida de bloques en dirección transversal, (iii) uso de cemento libera esfuerzo térmico, (iv) conductividad mejorada porque ladrillos están en contacto cercano con estribos, (v) baja porosidad desarrollada durante fabricación por calentamiento y presión simultáneos minimiza penetración de agua y hierro, (vi) alta resistencia a álcalis.
Como solución refractaria para el cadinho, los ladrillos se caracterizan por alta resistencia a mecanismos de desgaste a altas temperaturas. Se intenta minimizar la tasa de desgaste hasta la aplicación del sistema de refrigeración exterior. Tales ladrillos de carbono se basan en antracita.
Para ladrillo de antracita, alta resistencia y baja solubilidad en arrabio son ventajas. Baja conductividad térmica, alto módulo y mayor coeficiente de expansión térmica comparado con grafito, y menor resistencia a álcalis son desventajas.
Una "taza cerámica" (ceramic cup) también se ha sugerido e instalado en varios HA como solución refractaria. De cálculos de isotermas, la isoterma de 800 °C, responsable de formación de capa frágil en refractarios de carbono, se encuentra dentro del material cerámico. En combinación con profundidad de sumidero suficiente, la taza cerámica es medida adicional para prevenir desgaste de bloques de carbono, especialmente "pie de elefante".
Instrumentación Integral y Fiable
Dado que el cadinho es el factor clave para la longitud de una campaña, la monitorización del progreso del desgaste es de gran importancia. Mediciones de temperatura por termopares se usan para monitorizar el avance del desgaste en el cadinho y se instalan en una cuadrícula de niveles variables en la pared. Los termopares NiCr-Ni se envenenan normalmente en rango >600 °C y pueden indicar temperatura demasiado baja. Por tanto, solo deben colocarse donde no se esperen temperaturas >400 °C. Estos problemas se evitan usando termopares intercambiables con tubo protector adecuado.
Los termopares indican solo desgaste local y monitorización completa solo posible con densidad extremadamente alta. Generalmente, solo es posible detectar el curso promedio. Método alternativo: cámara termovisual o sondas de flujo de calor.
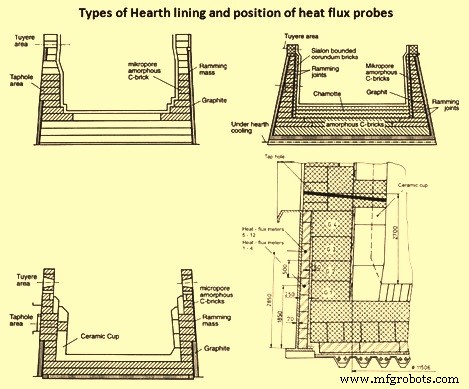
Como programa de investigación, se instalaron 12 sondas de flujo de calor en el revestimiento de un HA para medir densidad de flujo directamente. Ventajas frente a termopares:
- Pueden instalarse cerca de la chaqueta en áreas más frías, mayor durabilidad.
- No dañan el revestimiento de bloques de carbono.
- Solo un sensor por lugar para determinar densidad de flujo.
- Reaccionan más sensiblemente a daños en el revestimiento.
Cálculos sobre distribución óptima mostraron que distancia de 3 m entre sondas parece suficiente para control fiable y completo. Para igual certeza con termopares, estos deberían colocarse en medio de los bloques con distancias ~1 m. El perfil de desgaste se calcula usualmente basándose en datos de densidad de flujo.
Diferentes tipos de revestimientos de cadinho y posición de sondas se muestran en Fig 1.
Proceso de manufactura
- Escoria de alto horno: esencial para una operación óptima del horno
- Consideraciones Clave en el Diseño de Altos Hornos y sus Equipos Auxiliares
- Automatización, medición y control de alto horno: soluciones de alto rendimiento
- Horno de Inducción para Acería: Tecnología Eficiente de Fusión Eléctrica
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- Optimización de la Productividad del Alto Horno: Parámetros y Estrategias Clave
- Optimización de Operaciones en Alto Horno con Escoria de Alta Alúmina
- Prevención de irregularidades en la operación del alto horno: Estrategias probadas
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Reducción de Emisiones de CO₂ en la Ferropreparación por Alto Horno