



Extensión de la Vida de Campaña del Horno Alto: Estrategias Correctivas Probadas
Medidas Correctivas y Vida de Campaña del Horno Alto
El coste de reconstrucción o recrecido de un horno alto (HA) es muy alto. Por tanto, las técnicas para extender la vida de campaña son importantes y deben perseguirse activamente.
Los HA grandes suelen tener una producción de campaña ligeramente superior por unidad de volumen, porque generalmente son de diseño más moderno y están bien automatizados. Dado que la viabilidad de una acería integrada depende de un suministro continuo de arrabio (HM), que en una planta con un número pequeño de HA grandes pone gran importancia en la vida larga de campaña.
Técnicas para Prolongar la Vida de Campaña
Las técnicas caen en tres categorías:
- Prácticas operativas – El control del proceso tiene efecto mayor en la vida. El HA debe operarse no solo para cumplir necesidades de producción sino también para maximizar su vida. Es necesario modificar prácticas a medida que avanza la campaña y en respuesta a áreas problemáticas.
- Medidas correctivas – Una vez que el desgaste o daño que afecta la vida se hace evidente, se deben usar o desarrollar técnicas de reparación para maximizar la vida.
- Diseños mejorados – A medida que se desarrollan materiales y equipos mejorados, estos se incorporan en futuras reconstrucciones para extender la vida de áreas críticas, donde sea coste-efectivo.
Este artículo discute las medidas correctivas. Las medidas normalmente adoptadas para mejorar la vida de campaña se describen a continuación.
Reparaciones en Frío y Guniting (Proyección de Refractario)
El revestimiento de ladrillo del fuste está expuesto a desgaste mecánico en la parte superior y a desgaste térmico y químico en la parte inferior. Para operación estable durante la campaña, es necesario que el perfil del revestimiento se mantenga en condición equilibrada circunferencialmente.
El recrecido intermedio (re-ladrillado) del fuste se hace tras apagar el horno (blow down). Consume tiempo pero da extensión normalmente >5 años con prácticas normales.
El fuste y el vaso pueden ser guniteados con colables base alúmina mediante guniting en frío: enfriar completamente el HA y construir andamios desde donde los operadores realizan el trabajo. Sin embargo, es lento. Para disminuir tiempo de parada, se desarrolló sistema de guniting por control remoto.
Con el sistema de guniting por control remoto, reparaciones con colables base alúmina pueden hacerse en fuste y vaso usando circuito cerrado de TV. Elimina necesidad de que personal entre en horno caliente. La parada total para aplicación en vaso y fuste es solo unos días. El número de días depende del tamaño, extensión del guniting y trabajo preparatorio.
El dispositivo de guniting controlado remotamente se suspende de una viga en voladizo por cables e insertado por una puerta en el fuste cerca de la cima. Se posiciona en el centro usando una grúa. El operador usa pistola de alimentación continua para aplicar mezcla de material monolítico y agua a la pared a distancia uniforme y ángulo constante de 90°. El mecanismo puede rotar 360° y elevarse/bajarse para alcanzar todas las partes. Al completar cada revolución, se sube al siguiente nivel. El operador puede detener la rotación para gunitear más en áreas severamente erosionadas. La unidad normalmente tiene luces para mejorar visibilidad.
Ventaja: el reprofilado se completa en pocos días de parada frente a muchos días para guniting en frío. Al operarse por control remoto desde plataforma fuera del HA, no hay que esperar a que se enfríe antes de iniciar reparaciones.
Antes del guniting, limpieza del fuste y eliminación de costras grandes es prerrequisito importante. La eliminación de materiales refractarios sueltos y/o acreciones puede hacerse por chorro de agua y la limpieza toma ~10-15 horas. Durante el guniting, el rebote del material debe controlarse. El material de rebote debe fundirse tras el arranque. Fundir alto rebote puede traer problemas.
Tras completar el guniting, el HA se seca normalmente por soplado controlado de aire caliente a baja temperatura. La temperatura de gas en tope se eleva progresivamente a ~400 °C aumentando la temperatura del aire caliente. El objetivo: elevar temperatura a 150 mm detrás del material aplicado a 120 °C para eliminar humedad. Si no se hace, durante el calentamiento rápido tras el arranque, puede haber desprendimiento masivo (spalling).
La duración de parada para guniting robotizado depende del tamaño y extensión y normalmente es 4-8 días. La vida de refractarios guniteados varía y depende de varios factores. Para HA que funciona a alta productividad tras reparaciones y sin paradas frecuentes, vida esperada puede ser 9-15 meses.
La vida de reparaciones guniteadas puede extenderse añadiendo anclajes a la carcasa. En el método de guniting con marco hexagonal, un marco de acero con rejillas hexagonales se fija a la carcasa donde el revestimiento está muy desgastado, y un refractario colable se gunitea sobre el marco a espesor 150-200 mm para reconstruir el revestimiento. Ventaja: el colable puede gunitearse completamente hasta el reverso de las rejillas y el material guniteado tiene alta resistencia. Se espera que extienda la vida del revestimiento del fuste superior bajo cargas térmicas bajas. La instalación de tuberías de refrigeración en el fuste superior también da soporte adicional al refractario guniteado.
Refrigeración Mejorada
La refrigeración mejorada en áreas críticas de la pared es una forma de prolongar la vida. Un área crítica es la tobera de vaciado. En algunos HA, se usa unidad de refrigeración (chiller) para enfriar el agua bombeada a los estribos directamente debajo de la tobera (área con mayor desgaste de carbono). La temperatura del agua de estribos se reduce a ~5 °C comparada con 30-35 °C normal. Este agua enfriada ayuda a formación más rápida y gruesa de costra (skull) en esta área. Como resultado, el espesor de la capa de solidificación en el cadinho aumenta y la temperatura del ladrillo de carbono disminuye.
Un sistema de refrigeración bajo el cadinho se usa a veces si hay tendencia a aumento de temperatura en el fondo. Tuberías de refrigeración bajo el cadinho a espaciado deseado de 500 mm se instalan en paradas planificadas. Agua recirculante pasa por ellas para extraer calor. Esto ayuda a caída brusca de temperatura local. Un sistema chiller para enfriar el agua recirculante también se usa a veces para hacer la extracción más efectiva.
Para mejorar durabilidad del revestimiento del fuste superior, se desarrolló método donde se instalan fundiciones de hierro refrigeradas por agua. Estas se instalan de modo que queden expuestas en el HA, y un refractario colable se inyecta (grouting) en el hueco entre el revestimiento desgastado y las fundiciones. Las fundiciones pueden resistir mejor variaciones de carga térmica que los refractarios. Se instalan en algunos HA en el área del fuste superior para prolongar campaña.
Elementos cilíndricos de refrigeración (conocidos como "cigar coolers") también se usan como ancla de refractario refrigerada o inserto de estribo durante reparaciones correctivas para prolongar campaña. También proporcionan alternativas coste-efectivas para extender vida de nuevos revestimientos, ya sea durante recrecidos, reparaciones o en hornos nuevos. Sus configuraciones de placa de montaje incluyen puertos de inyección de lechada (grouting) integrados para ahorrar costes y tiempo. Además, enfriadores cilíndricos gemelos especiales pueden montarse en brida o placa común con puerto de lechada integrado. Esta unidad gemela puede instalarse en cualquier ubicación del fuste que requiera lechada, sin necesidad de taladrar y soldar boquillas. También pueden usarse para restablecer refrigeración en estribos fallidos. Se insertan a través de la carcasa en aberturas provistas en el estribo. Estas aberturas pueden hacerse por lanceo o corte por agua a alta presión. El patrón y tamaño depende de la configuración real del estribo y ubicación de tuberías coladas, pernos y conexiones.
Inyección de Lechada (Grouting) y Soldadura de la Carcasa
El grouting de la carcasa es tecnología conocida para promover larga vida. El grouting del cadinho (inyección de material plástico refractario a través de la carcasa desde el exterior) se realiza para: (i) rellenar tras reparaciones, (ii) contrarrestar fuga de gas en área de tobera, (iii) en "zonas frágiles" de la pared, y (iv) en caso de aumento de temperatura en la pared.
Al realizar grouting en región del cadinho, toberas y codos deben cerrarse. Como el material fluye bien, basta presión de 5 kg/cm². Esto previene que residuos de ladrillo por acumulación de presión sean empujados al interior. La carcasa debe enfriarse para prevenir vaporización excesivamente rápida de plastificantes y consiguiente formación de grietas. Masas sin agua se usan normalmente.
La salida de gas por la tobera es causada por combustión insuficiente de la masa por alta conductividad de ladrillos de SiC en esa zona y por deterioro del mortero entre ladrillo y carcasa. Para prevenirlo, se practican contramedidas:
- Inyección de alquitrán y resina a través de la carcasa alrededor de la tobera para tapar el paso de gas.
- Apisonado (ramming) del interior de la tobera. Para interceptar paso de gas por juntas, se apisona material tipo resina.
- Inyección de resina en la tobera para interceptar paso de gas por juntas, a veces usando pistola de barro (mud gun).
- Mejora en método y material para guniting alrededor de la tobera para prevenir generación de vacíos.
La carcasa debe resistir altas presiones operativas y de revestimiento, esfuerzos térmicos, cargas de carga y numerosos recortes para conexiones de sistemas de refrigeración internos. Grietas causan fuga de gas. Conceptos para minimizar grietas:
- La forma debe ser lo más simple posible.
- Evitar diseño que restrinja movimiento de la carcasa, como viga anular (ring girder).
- El espesor debe ser lo más delgado factible.
Para cumplir esto, el material debe tener excelente elasticidad y soldabilidad. El uso de técnicas de elementos finitos permite placas significativamente más delgadas, comparado con diseño sofisticado y optimizado, dando mayor capacidad para resistir agrietamiento en la parte final de la campaña.
El corte de secciones agrietadas y reemplazo por pieza pre-revestida se realiza en algunos HA. Casi simultáneo con el inicio del daño de placas de refrigeración, aparecen grietas en la carcasa, comenzando en la esquina de la sección donde se monta la placa. Parte de la carcasa se corta durante el apagado y se instala una pieza pre-revestida con colable ~150 mm.
Reemplazo de Estribos y Enfriadores
Las placas de refrigeración dañadas son más fáciles de reemplazar, mientras que cambiar estribos es prácticamente muy difícil y muchas veces requiere apagar el HA. La porción de la carcasa en el lugar del estribo dañado se corta y retira junto con el estribo. Si es necesario, el material se rasca y los bordes se preparan para soldadura. Luego, la nueva pieza de placa con estribos se coloca, alinea y suelda. Durante el cambio, hay que prever grouting. Tras soldar, se hace grouting para rellenar huecos entre el enfriador reemplazado y el resto del revestimiento. Cambiar el estribo dañado mejora la vida de campaña.
Soplador de Aire y Conducto de Aire Frío
Es importante evitar fallos del soplador y conducto de aire frío, ya que pueden sacar el HA de soplado repentina e incontroladamente. En tales casos, la escoria puede entrar en toberas e incluso en tubos de tobera, y en casos excepcionales, en el bustle pipe y conductos de aire caliente. Tales problemas requieren largos periodos imprevistos fuera de soplado, perjudiciales para la vida de campaña. Para reducir posibilidad de fallos: soplador de reserva, buen mantenimiento e inspección rutinaria del sistema de aire frío.
El aislamiento del sistema de aire frío, a menudo hecho para ahorrar energía, suele aumentar la temperatura de trabajo y dificulta inspecciones rutinarias.
Estufas de Aire Caliente y Conducto de Aire Caliente
La estufa es equipo crítico respecto a la vida de campaña. Debe operar sin problemas y sin paradas durante toda la campaña. Estufa con cámaras de combustión externas es tecnología de vanguardia para temperaturas >1200 °C. Normalmente equipadas con quemadores cerámicos. La temperatura se regula en cámara de mezcla esférica. Un recubrimiento protector especial se usa a menudo para prevenir corrosión por tensión intergranular.
Además de estufas, el sistema de conducto de aire caliente también necesita atención para operación segura y económica. La expansión igual del bustle pipe al centro es muy importante. Para esto, se desean colgadores de tres puntos en el bustle pipe. La expansión anular igual se logra normalmente por pequeños movimientos verticales. Con este diseño, se logra óptimo de seguridad operacional en toberas, junto con fácil acceso para cambiar toberas.
Los portatoberas con compensadores multicapa se caracterizan por bajas pérdidas de carga y buenas características de flujo, asegurando baja radiación de calor con revestimiento óptimo.
Respecto al punto fijo del conducto a la estufa, se sabe que la expansión de la carcasa es grande, ya que cubre larga distancia entre el HA y la primera estufa. Con arreglo de tres enlaces, problemas de expansión y revestimiento se superan normalmente.
Normalmente las boquillas del conducto y la de la estufa están en el mismo eje. Dependiendo de la longitud de la junta de expansión de la válvula de aire caliente, el movimiento se limita normalmente a ±10 mm. Por tanto, puntos fijos deben construirse delante o entre estufas capaces de tomar el empuje de las juntas y la fuerza de fricción del revestimiento. Dependiendo del tamaño, estas fuerzas pueden ser 60-120 toneladas. Si no existen puntos fijos, aún hay medida restrictiva por acumulación de centro de masa en el centro del arreglo, donde la expansión se mueve en ambas direcciones, generando problemas en el bustle pipe y juntas de expansión.
En estufas modernas, hay 3-6 válvulas de aire caliente (según sistema y número de estufas) instaladas como válvulas de cierre de estufa, aislamiento de HA y válvulas de ventilación para el bustle main. Operan a temperaturas hasta 1500 °C y presiones hasta 5.5 kg/cm². Son de diseño de acero fabricado y refrigeradas por agua.
Un quemador con buen rendimiento de combustión es prerrequisito para operación sin problemas. El reemplazo de quemador en frío toma ~3 meses, en caliente ~2 semanas. La reparación de quemadores dañados e implementación de modelo computacional para ajustar parámetros de combustión permite operación más eficiente y temperaturas más altas. En general, pulsación y vibración de estufa deben controlarse.
Válvula de Control de Aire Caliente
La válvula de control de aire caliente (HBCV) se desarrolló para controlar el caudal en cada tobera. Con estas válvulas, es posible controlar el equilibrio circunferencial del nivel de carga en la cima, mejorando la condición del HA. También ayuda en operaciones innovadoras como soplado pulsado y nuevo control de vaciado. La operación con HBCV permite ajustar velocidad de descenso de carga, eliminación de andamios en la pared y extensión del tiempo de vaciado. Como resultado de reducción de frecuencias de vaciado, la operación es más estable.
Canales de Colada (Runners)
El caudal de arrabio y escoria en el sistema de canales ha aumentado con la productividad. Por tanto, el diseño del canal de arrabio es parámetro extremadamente importante. Si el canal es demasiado corto: mala separación arrabio-escoria, alto desgaste en zona de bloque desescoriador (skimmer), temperatura de escoria alta perjudicial para canal secundario. Si es demasiado largo: alta expansión y corrosión. Longitud debe ser óptima. Si es demasiado estrecho: flujo turbulento y temperatura de revestimiento alta, ambos aumentan corrosión. Si demasiado ancho: pérdidas térmicas indebidamente altas y mayor cantidad de refractario para revestimiento inicial.
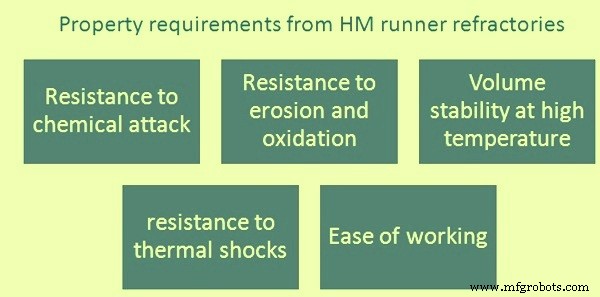
La durabilidad de refractarios para canal de arrabio está determinada por carga mecánica, química y térmica. Requisitos de propiedades (Fig 1):
- Resistencia a ataque químico por arrabio y escoria.
- Resistencia a erosión y oxidación de constituyentes individuales.
- Estabilidad volumétrica a altas temperaturas.
- Resistencia a choques térmicos.
- Facilidad de trabajo.
Los refractarios para canales deben hacerse con materias primas de alta pureza. Deben ser químicamente neutros ya que permanecen en contacto con arrabio y escoria por largo tiempo. Materias primas base: corindón fundido, bauxita, andalucita y chamota. SiC y Si3N4 se añaden como agentes anti-oxidación. Además, materiales metálicos como polvo de aluminio y silicio a veces se necesitan para unir materiales. Principalmente se añade agua como fase líquida.
Se ha desarrollado mezcla de apisonado no tóxica y colable no peligrosa de baja humedad para uso en canales. Las técnicas de revestimiento para canales principales se han desarrollado en paralelo con la mejora de calidad de materiales: desde materiales monolíticos normales con apisonado hasta técnica de colado muy moderna.
Máquinas de Perforación y Guniting de Tobera
Las máquinas de perforación y guniting de tobera deben instalarse en lugares seguros respecto a fuego, polvo y suciedad. Además, disponibilidad alta y mantenimiento fácil para evitar retrasos en el vaciado.
Control de Emisiones en la Colada
El control de emisiones en HA no es requisito legal en muchos países. Sin embargo, donde lo es, disponibilidad total del sistema de desempolvado es necesaria para asegurar continuidad. Debido a legislación ambiental cada vez más estricta, reducción de emisiones de humos se ha vuelto necesaria para algunos operadores durante la campaña. Los filtros de mangas pueden causar problemas de capacidad de temperatura, porque aire residual >150 °C debe limpiarse al abrir la tobera.
Planta de Limpieza de Gas
El sistema de limpieza de gas tipo húmedo de un HA moderno suele constar de captador de polvo, ciclón y lavador húmedo (wet scrubber). Pérdidas de presión ocurren en captador, ciclón y venturi scrubber. Operar con mayor aporte de cloro causa corrosión en sistema de lavado. Según la tasa, inyección de carbón introduce 0.2-0.3 kg/tHM extra de cloro, causando corrosión en sistema húmedo. Esto hace necesario recubrir el lavador y acción adicional sobre pH del agua. Atención especial al desgaste en la planta. Revestimiento de basalto fundido se usa normalmente. Recubrimiento de material resistente a ácidos en cono de entrada es preferible.
Sistema de Carga y Distribución
Los HA operados con flujo de gas central suelen encontrar altas temperaturas de gas en tope en el medio, hasta 1000 °C. En tal caso, refrigeración de la tolva (chute) del sistema de carga sin campana (bell-less top) es solución posible.
La vida de la placa de desgaste en la tolva determina el tiempo máximo entre dos paradas. La frecuencia puede extenderse mejorando calidad de materiales. La caja de engranajes del equipo sin campana también es crítica. Problemas como pérdida de aceite de cajas de engranajes de ajuste de ángulo y daño al perfil de dientes del anillo de giro pueden ocurrir. El diseño de la caja de engranajes de ajuste de ángulo debe permitir reemplazo de sellos del eje segmentado durante paradas.
Sistema General de Electrónica y Control
Normalmente el sistema electrónico y de control no está vinculado a la vida de campaña. Pero a medida que esta aumenta, el problema de corrosión y deterioro del sistema, que se espera dure toda la campaña, se vuelve preocupación. Además, en larga campaña, la disponibilidad de repuestos electrónicos se dificulta, ya que la tecnología cambia rápido.
Por tanto, es aconsejable tener unidad de reserva para sistemas de control críticos. Esto reduce tiempo de inactividad por fallo del sistema de control, teniendo efecto muy positivo en la vida de campaña.
Circuitos de Refrigeración
En el sistema de refrigeración, la acumulación en tuberías reduce el caudal y la transferencia de calor por conducción. La acumulación ocurre por corrosión interna y deposición. Para evitarlo, agua tratada químicamente puede usarse. Limpieza con ácido y chorro de agua a presión también se usan a veces para eliminar depósitos de tuberías e intercambiadores.
El caudal de agua suele aumentarse para mejorar eficiencia además de reducir temperatura en cara de enfriadores.
Medición de Caudal de Soplado en Cada Tobera
La medición del caudal en cada tobera es importante cuando se opera con inyección de hidrocarburo. Si hay bloqueo de abertura, por gran acreción, el hidrocarburo puede combustar en el portatobera o bustle main, resultando en daño extenso y requiriendo parada inmediata y posiblemente prolongada. La medición de caída de presión a través de portatoberas se usa frecuentemente, con corte automático de inyectante cuando se indica flujo restringido.
La medición de inyectante de hidrocarburo en cada tobera es necesaria para buen control de condiciones de zona de combustión (raceway), para operación circunferencial uniforme. Para optimizar equilibrio, puede ser beneficioso igualar flujo de inyectante al flujo de soplado.
Placas de Armadura de Garganta
Para prolongar vida de servicio y reducir costes de mantenimiento, se desarrolló arreglo para placas de armadura de garganta intercambiables. Este arreglo está en uso práctico en muchos HA. Las placas se instalan retrospectivamente, sobre armadura desgastada. Preparativos (perforación a presión y soldadura) se realizan durante producción, con pocas paradas preparatorias, seguidas de parada más larga (típicamente 2-3 días). Una parada mucho más larga se requeriría para reparar armadura de forma tradicional.
Proceso de manufactura
- Escoria de alto horno: esencial para una operación óptima del horno
- Consideraciones Clave en el Diseño de Altos Hornos y sus Equipos Auxiliares
- Automatización, medición y control de alto horno: soluciones de alto rendimiento
- Horno de Inducción para Acería: Tecnología Eficiente de Fusión Eléctrica
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- Optimización de la Productividad del Alto Horno: Parámetros y Estrategias Clave
- Optimización de Operaciones en Alto Horno con Escoria de Alta Alúmina
- Prevención de irregularidades en la operación del alto horno: Estrategias probadas
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Reducción de Emisiones de CO₂ en la Ferropreparación por Alto Horno