



Laminación en Tren de Bandas en Caliente: Desde el Recalentamiento hasta el Bobinado
Laminación de Acero en Tren de Bandas en Caliente
Los trenes de bandas en caliente actuales son bien trenes convencionales o para laminar planchones finos (thin slabs). La función principal del tren convencional (HSM) es recalentar los planchones semiacabados (laminados o colados continuamente) a temperaturas de laminación y luego laminarlos más finos y largos a través de una serie de jaulas accionadas por grandes motores, y finalmente bobinar la chapa alargada para su fácil manejo y transporte. Los bobinas se producen con diámetro interior de 750 mm en las bobinadoras, diámetro exterior hasta 2400 mm y limitación de peso hasta 220 kg por cm de ancho. El tren suministra bobinas para laminación en frío, unidades de corte longitudinal y transversal, y como producto terminado para envío directo. La mayoría del material se transporta fuera del área por sistema automático de manejo de bobinas al pasillo de almacenamiento.
Atributos impartidos a la banda por el tren: calidad superficial, espesor, ancho, control de planicidad y perfil.
Subprocesos de Laminación
La laminación de planchones consiste en varios subprocesos al final de los cuales se produce el producto final "bobina laminada en caliente". Los principales son: (i) calentamiento de planchones en horno de recalentamiento, (ii) desescoriado del planchón calentado y su calibrado en prensa de calibrado (sizing press), (iii) laminación en tren de desbaste y desescoriado secundario, (iv) laminación en tren de acabado, (v) enfriamiento controlado de la banda laminada y (vi) bobinado de la banda.
Recalentamiento del Planchón
Crítico para el tren es el horno de recalentamiento. Los trenes modernos están equipados con hornos de viga andante (walking beam) de última generación que han reemplazado y superado a los hornos de empujador (pusher) antiguos. Estos hornos están nominalmente calificados para producir planchones calentados en rango 250-300 t/h con capacidad de producir hasta 25% extra de su capacidad nominal con cierto sacrificio en uniformidad de temperatura. El horno necesita ~350.000 kcal de gas combustible por tonelada para calentar de temperatura ambiente a 1100-1250 °C. Los planchones inspeccionados según programa se colocan uno a uno en la mesa de rodillos de carga en el patio y se posicionan frente a la puerta de carga. Cuando hay espacio, los brazos empujadores introducen el planchón. Dentro, los planchones se soportan ~2.5 m sobre el suelo por tubos refrigerados por agua y revestidos de refractario llamados "skids". Para minimizar puntos fríos ("marcas de skid"), el espaciado de skids cambia en algunos diseños alrededor de dos tercios del recorrido. Dos juegos independientes de skids, uno fijo y uno andante, se turnan para soportar el planchón mientras es transportado por un sub-bastidor masivo accionado por pareja de grandes cilindros hidráulicos. Según diseño, el interior se divide en varias zonas (5-10) para control de temperatura. Las zonas de precalentamiento y calentamiento queman mezcla de gas combustible y aire de combustión precalentado con quemadores en techo y paredes laterales, tanto arriba como abajo de los skids, para calentar el planchón casi a su temperatura de descarga.
La mayor parte del precalentamiento se logra por gases de escape calientes que pasan junto a los planchones hacia los recuperadores. El calor residual precalienta el aire de combustión entrante a ~500-550 °C en los recuperadores. En la zona de calentamiento, el acero se calienta principalmente por radiación de las paredes calientes. En la zona de homogeneización (soak), tamaños y ubicaciones de quemadores mantienen temperatura uniforme para equilibrar puntos fríos.
Divisores refractarios distinguen físicamente las zonas, y termopares en todo el horno interactúan con sistemas automáticos de control de quemadores para mantener temperaturas objetivo. Modelos computacionales complejos calculan la temperatura objetivo de salida del tren de desbaste para obtener temperatura objetivo de descarga del horno. Estimando el perfil de temperatura a través del espesor de cada planchón de forma continua, el computador ayuda al operador a seleccionar tasa de producción y puntos de ajuste de zonas que maximicen producción de planchones uniformemente calentados lo más cerca posible de la temperatura objetivo. Tras iniciar el laminado, al salir el acero del tren de desbaste, su temperatura se retroalimenta al horno, actualizando modelos e informando al operador sobre uniformidad.
Cuando el planchón llega a la "puerta de descarga" en el extremo de salida, y el computador determina que ha sido suficientemente calentado, la puerta se abre y los brazos del extractor alcanzan debajo, lo levantan de los soportes y lo extraen. El horno suele tener dos extractores que pueden actuar independientemente para extraer planchones doblemente cargados uno a uno o en combinación para extraer planchones más largos. El planchón caliente se coloca en la mesa de rodillos de entrada que lo lleva al tren de desbaste a través de un rompedor de escoria (scale breaker).
Desescoriado y Calibrado del Planchón
El desescoriado del planchón calentado es imprescindible para lograr buena calidad superficial. La operación debe optimizarse para asegurar máxima eliminación de escoria y limpieza mejorada con mínimo enfriamiento.
Tras salir del horno, el planchón pasa a velocidad 0.15-2.0 m/s a través de una unidad de desescoriado, un recinto con dos pares de cabezales rociadores. Estos son de diseño simple y fácil mantenimiento y rocían agua a alta presión (hasta 400 kg/cm²) para eliminar la capa de óxido que se forma en la superficie en la atmósfera rica en oxígeno del horno. Los cabezales suelen tener boquillas avanzadas para rociar eficazmente. El desescoriador es normalmente de diseño cerrado para evitar escapes y hay flujo de agua optimizado. Consumo: 200-700 m³/h.
Los trenes modernos están equipados con prensa de calibrado (sizing press) en lugar de encordador (edger). La ventaja tecnológica esencial es que, además de gran reducción de ancho (hasta 350 mm) en una pasada, causa conformado transversal notablemente mejor a través del centro. La prensa produce "dogbones" más planos, reduciendo el ensanchamiento (spreading) y aumentando eficiencia de calibrado. Ofrece flexibilidad distinta en producción. La reducción de ancho permite estandarizar el número de tamaños en colada continua a pocos anchos, mejorando productividad en la máquina de colada. Un modo especial de carrera corta en cabeza y cola resulta en menores pérdidas por recorte y mayor rendimiento.
Tren de Desbaste y Desescoriado Secundario
En tren semi-continuo, el tren de desbaste consta usualmente de 1-2 jaulas donde el planchón se lamina reversiblemente. Se lamina 5-7 veces repetidamente para alcanzar espesor mínimo ~30 mm. También contiene rodillos encordadores para laminar el canto y centrarlo.
El tren puede ser de alto rendimiento (high performance) o compacto. La diferencia es la caja de bobinado (coil box) que, en trenes compactos, se instala entre desbaste y acabado. Igualiza temperaturas de la barra de transferencia (transfer bar) de modo que con tan solo 6 jaulas de acabado se logran calibres finales de 1.2 mm. Espesor de barra que la caja maneja: 20-40 mm; velocidad de bobinado ~5.5 m/s. Capacidad de tren compacto: ~3.5 Mt/año; trenes de alto rendimiento: ~5.5 Mt/año.
Alto rendimiento exige mínimo número de pasadas en desbaste, importante para trenes semi-continuos. Esto significa alta reducción por pasada, posible solo con excelente comportamiento de mordida (roll bite). Se sabe que la mordida mejora con menor contenido de carburo y menor dureza de la superficie de trabajo de los rodillos de trabajo.
En tren continuo, el desbaste suele constar de 6 jaulas independientes, las últimas 4-5 incorporan pequeños laminadores verticales llamados encordadores. Planchones calentados se laminan a través de una jaula a la vez para producir barras de transferencia adecuadas para acabado. Boquillas de agua a alta presión limpian óxido (escoria) de la superficie. Al salir la barra de la última jaula de desbaste, se estima el espesor del borde de ataque. Un pirómetro mide el perfil de temperatura de cabeza a cola y una cámara especial fotografía ambos extremos. Según calibre, ancho y grado, la temperatura media al salir de la última jaula suele ser 1050-1150 °C. Estos datos se recogen en anticipación al acabado.
Las últimas 4-5 jaulas incorporan encordadores para control de ancho. Las jaulas se espacian cada vez más para acomodar el alargamiento de las barras a medida que se laminan más finas. A las altísimas temperaturas, el acero es muy plástico y "fluye" fácilmente. Consecuentemente, al reducirse, la barra tiende a ensancharse en sus extremos. Los encordadores mantienen ancho uniforme a lo largo de la barra.
Requisitos de rodillos de trabajo para jaulas de desbaste:
- Alta mordida basada en alto coeficiente de fricción, permitiendo altas reducciones por pasada sin chatter ni deslizamiento y mayor rendimiento con menor pérdida de calor.
- Alta resistencia del material contra desgaste, fatiga térmica y oxidación/corrosión, resultando en desgaste bajo y homogéneo permitiendo campañas largas y menos paradas.
- Alta resistencia a calor y fire-cracking: red fina de micro-grietas previniendo daño alto por paradas de jaula.
- Calidad superficial perfecta en corridas largas: sin pelado (peeling), sin bandas (banding), sin micro-desprendimiento (micro-spalling) durante una campaña.
- Alta seguridad contra fallos de rodillos generados por cualquier condición incluyendo incidentes, cargas térmicas y mecánicas altas.
Como una cabeza cuadrada es crítica para enhebrar correctamente los trenes de acabado y bobinadoras, y una cola irregular puede magullar superficies de rodillos o causar problemas de enhebrado para el siguiente proceso, los extremos de cabeza y cola de casi toda barra se recortan por un par de grandes tambores de acero cada uno con cuchilla de cizalla a lo largo de su longitud. Con la barra arrastrándose a ~30 m/min, sensores detectan posición y velocidad para sincronizar los tambores y optimizar cantidad recortada; como las barras tienen ~30 mm de espesor, cada recorte extra significa pérdidas costosas.
Entre la cizalla de recorte y la primera jaula de acabado hay normalmente segundo rompedor de escoria, cuya tarea es eliminación final. Rocíos de agua arriba y abajo a ~200 kg/cm² rompen la escoria reformada (escoria secundaria) y la que persistió en operaciones anteriores. Ajuste de nivel de cabezales superiores y canales de recogida permite adaptación óptima a la barra. Por disposición especial de boquillas, diferentes grados de enfriamiento en cara superior e inferior se minimizan.
Tras el desescoriado secundario, la barra es pellizcada por un par de rodillos neumáticos para aflojar mecánicamente cualquier escoria remanente, que a medida que bajan temperaturas se vuelve cada vez más pegajosa incluso mientras retorna lentamente a las superficies del acero aún al rojo.
Tren de Acabado
El tren de acabado suele tener 5-7 jaulas que reducen el espesor de la barra al calibre requerido. La velocidad se ajusta para que la última jaula realice la reducción final a temperatura de acabado, entre 820-900 °C, para lograr ciertas propiedades mecánicas. Las jaulas laminan en tándem, es decir, cada barra pasa por todas a la vez. El acero caliente es frágil y la tensión entre jaulas debe controlarse estrechamente a niveles muy bajos para evitar estiramiento o rotura.
Se hacen ajustes para asegurar que la banda se enhebre correctamente sin bucles ni pliegues ni estiramiento/rotura. La posición de cada rodillo se retroalimenta al sofisticado sistema de automatización, que junto con información de celdas de carga que monitorizan fuerza de laminación y medidor de rayos X que mide espesor final, trabaja para ajustar suavemente las aperturas y velocidades para mantener laminación estable al espesor necesario a pesar de variaciones de temperatura en cada barra.
Una vez enhebrada la barra entre cada par sucesivo, un looper (bucle) engancha la banda para monitorizar la tensión entre jaulas. Los loopers entre jaulas salvaguardan control correcto de flujo másico y contribuyen a laminación estable hasta el espesor final. Son accionados por cilindros hidráulicos.
Para laminación de banda ultra-fina, loopers con medición diferencial de tensión detectan diferencias de tensión entre lado motor y lado operador que pueden eliminarse girando el juego de rodillos superiores. Diferencias menores contribuyen a desenhebrado fiable y previenen choques de cola.
La función del looper tensiómetro es medir la distribución de esfuerzos tensiles a lo ancho, prerrequisito esencial para control automático en línea de planicidad. Preferiblemente se coloca entre las dos últimas jaulas.
Las instalaciones inter-jaula son vitales para producción de banda con calidad superficial superior. Equipos importantes: (i) guías de entrada y salida, (ii) sistema de refrigeración de rodillos de trabajo, (iii) dispositivo anti-pelado, (iv) sistema de lubricación de abertura, y (v) sistemas de enfriamiento y desescoriado inter-jaula. La interacción estrecha de todos es imprescindible para resultado óptimo. Guardas laterales con ajuste hidráulico de ancho aseguran posicionamiento exacto en tiempo mínimo. Las áreas de guía están diseñadas para que todas las piezas de desgaste se reemplacen rápidamente. La eficiencia de refrigeración mejora por selección y disposición optimizada de boquillas.
La combinación de refrigeración de abertura, lubricación y sistemas de refrigeración mejorados en lado de salida reduce la temperatura del rodillo. Esto resulta en capa de óxido más fina en la superficie con menos pelado. La lubricación dentro de la abertura minimiza fricción, permitiendo reducción de fuerza de laminación 20-30%. Así es posible redistribuir la fuerza para optimizar el programa de pasadas y calibres finales más finos. Añadido a que chatter o vibraciones en la jaula se previenen, llevando a vidas más largas de rodillos.
Una transformación metalúrgica profunda en la estructura cristalina ocurre al enfriarse el material, que típicamente está entre 800-850 °C según la química. Además, las propiedades mecánicas responden en cierta medida a la temperatura específica en la que se toma la pasada de reducción final.
Consecuentemente, se especifica temperatura de acabado para cada producto y la automatización ajusta la velocidad de la primera jaula basándose en su temperatura y en cuánto se espera que la barra se enfríe al pasar por cada jaula, para permitir que la banda al salir cumpla la temperatura objetivo. La última operación de trabajo en caliente se conduce usualmente por encima de la temperatura crítica superior de 787.8 °C, permitiendo que el acero pase por transformación de fase después de todo el trabajo en caliente. Esto produce grano equiaxial uniformemente fino en todo el acero. Si parte del laminado se conduce en acero que ya se transformó parcialmente a ferrita, los granos de ferrita deformados se granarán durante el auto-recocido que ocurre durante el enfriamiento de la bobina. Esto podría limitar la idoneidad para aplicaciones de embutición severa.
Como cada barra pasa ~1 minuto en el tren de acabado, la temperatura del acero entrando es significativamente menor, quizás 100 °C, cuando se lamina la cola comparado con la cabeza. Por tanto, una vez laminados los primeros 150 m a velocidad de enhebrado y enhebrada una bobinadora, el tren comienza a acelerar a una tasa "zoom" calculada a partir del perfil de temperatura al salir de la última jaula de desbaste. Velocidades máximas de 20 m/s son alcanzadas por la automatización buscando mantener la temperatura de acabado especificada a lo largo del producto final. Un pirómetro tras la última jaula actualiza los modelos y permite añadir esta temperatura a registros de calidad.
Con las tremendas fuerzas de laminación, no basta con fijar la abertura al espesor deseado y esperar que la banda salga a ese espesor. Con fuerzas que regularmente superan 3000 toneladas en jaulas iniciales, las carcasas (housings) pueden estirarse 10-15 mm tras la mordida al laminar productos anchos, rígidos y/o de calibre ligero. Al fijar aberturas para enhebrado, es crítico compensar este factor en cada jaula; para ello, modelos sofisticados son usados por la automatización para estimar la fuerza en cada barra en cada jaula basándose en espesores de entrada/salida, ancho, grado y temperatura instantánea estimada. Los modelos se actualizan con parámetros y mediciones cada vez que se lamina un nuevo planchón, optimizando continuamente los ajustes. La calidad y rendimiento se benefician de programar productos con calibre y grado similares en sucesión, permitiendo a la automatización desplegar el modelo más reciente.
Además del estiramiento de jaulas bajo carga, los rodillos se deflexionan (curvan) bajo carga ya que son forzados a separarse en el centro por la banda pero soportados en los extremos por cojinetes. Esta deflexión es la fuente del atributo conocido como "corona" (crown). La corona se inicia en trenes de desbaste y continúa a través de cada jaula. Se mide al final de los trenes de acabado por un segundo medidor de rayos X escaneador que recorre de ida y vuelta a lo ancho. El espesor medido se compara con el del medidor primario que monitoriza el calibre central a lo largo de la banda y la diferencia se grafica como registro de calidad. Típicamente, el HSM produce material con 0.025-0.075 mm de corona según calibre, ancho y grado.
Los operadores tienen control sobre la forma de la abertura ajustando los tornillos de bajada (screw-downs) para aumentar o disminuir la fuerza, influyendo en el grado de deflexión. Las últimas 4 jaulas incorporan generalmente curvado hidráulico de rodillos de trabajo para dar control adicional. Los operadores ajustan el curvado para influir en la corona final. El curvado en la última jaula se usa exclusivamente para crear forma de abertura que coincida con el perfil de la banda saliendo de la penúltima jaula, produciendo producto final plano.
Tecnologías en trenes modernos para mejorar calidad: (i) control automático de calibre (AGC), (ii) control automático de ancho, (iii) curvado de rodillos de trabajo, (iv) corona variable continua (CVC), y (v) compensación de excentricidad de rodillos. CVC cambia el perfil usando rodillos con perfil; la abertura cambia por desplazamiento axial de los rodillos. También conocida como técnica de desplazamiento de rodillos (roll shifting). CVC tiene dinámica más lenta pero rango más amplio que curvado de rodillos. Como se complementan, ambas se usan normalmente.
En años recientes, hay demanda creciente de perfil, espesor, planicidad y superficie. Para satisfacerla, la tecnología CVC se ha actualizado. Mejoras tanto en equipo mecánico como en modelo de proceso.
Enfriamiento Controlado
Tras salir de los trenes de acabado, la banda es transportada por gran número de rodillos accionados individualmente a través de 4-12 bancos de rociadores de agua de baja presión y alto volumen que enfrían la banda al rojo a temperatura de bobinado especificada entre 400-900 °C y hacia las bobinadoras. Guías laterales a ambos lados de la mesa de salida buscan mantener la cabeza apuntando a las bobinadoras; la sección final de guías frente a cada bobinadora se ajusta al ancho y tiene sistema neumático de cierre rápido que permite al operador centrar la cabeza al iniciar el bobinado.
Metalúrgicamente crítico para las propiedades del acero laminado en caliente es la temperatura de bobinado, ya que la bobina se enfría desde esta temperatura a ambiente en ~3 días. Esencialmente un tratamiento térmico comparable a recocido, los esfuerzos impartidos durante la reducción del espesor del planchón al calibre de la banda tienen oportunidad de aliviarse conforme la bobina se enfría. Aunque el acero se recristaliza continuamente durante el laminado, reducciones a veces >99% en <10 minutos tensionan considerablemente el acero; la temperatura de bobinado es especificada por metalúrgicos de producto para aprovechar y manipular esos niveles de esfuerzo en busca de propiedades mecánicas óptimas. El enfriamiento tras la última jaula se muestra en Fig 1.
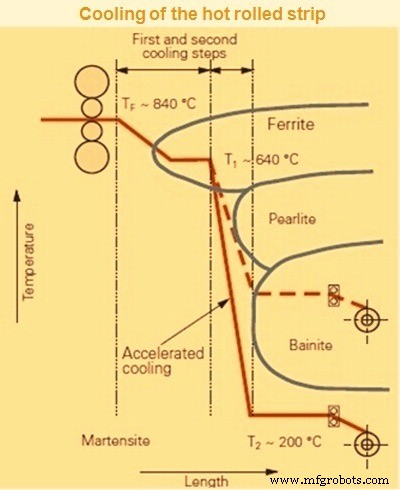
El área de salida entre tren de acabado y bobinadora es necesaria para transporte y ajuste de temperatura, y por tanto para lograr propiedades mecánicas. La selección de espaciado de rodillos como función del rango de espesor salvaguarda transporte fiable especialmente de la cabeza.
En coacción con un modelo de enfriamiento altamente eficiente, el sistema de refrigeración laminar dispuesto en esta área asegura la temperatura de bobinado deseada así como enfriamiento para lograr propiedades deseadas.
La combinación de sistema de refrigeración laminar y sistema de enmascaramiento de cantos (edge masking) previene enfriamiento excesivo de los bordes, minimizando diferencias de esfuerzo a lo ancho. Como resultado, la planicidad en frío mejora.
Producto vendido como laminado en caliente y decapado y aceitado para ser cortado por láser por cliente se bobina a temperaturas relativamente altas para relajar el acero lo máximo posible de modo que las piezas cortadas queden planas incluso después de que los esfuerzos residuales se resuelvan alrededor de la configuración de la pieza. Por el contrario, bobinar a temperatura relativamente fría permite a grados de calidad física retener niveles más altos de esfuerzo interno y limita el tamaño de cristales y carburos que se forman dentro y entre cristales; cada factor contribuye a niveles de resistencia más altos en la banda final.
Enfriar acero 200 °C mientras pasa a velocidades hasta 20 m/s requiere tremendas cantidades de agua, por lo que un gran número de 152 cabezales rociadores, individualmente valvulados y controlados por automatización, riegan el acero desde arriba y abajo con cortinas de agua. El computador estima, basándose en velocidad de enhebrado y temperatura objetivo, cuánta agua se necesita para enfriar la cabeza, y la precisión se confirma por pirómetro frente a las bobinadoras. A medida que se necesita ajuste en número de rociadores, el computador enciende y apaga rociadores para cumplir la temperatura objetivo a lo largo de la bobina. Como los trenes aceleran una vez enhebrada la bobinadora para mantener temperatura de acabado, se activan progresivamente más rociadores para compensar el tiempo reducido en la mesa de salida.
Hasta 300 m³/min se bombean a lo largo del HSM para enfriar banda terminada, skids de horno, rodillos de jaulas, componentes de bobinadoras y desescoriar barras de transferencia. Toda el agua se recicla a través de sistema de fosos de recogida de escoria/lodo, a través del sistema de refrigeración laminar, y de vuelta a una de las dos torres de refrigeración dedicadas.
Bobinado
La operación comienza con un par de rodillos de pellizco (pinch rolls) que atrapan la cabeza y establecen tensión a través de la mesa de salida y de vuelta a los trenes de acabado. La cabeza es desviada por una compuerta hacia el mandril de la bobinadora y guiada alrededor por rodillos envolventes (wrapper rolls) neumáticos unidos por delantales.
Una guía de entrada hidráulicamente ajustable en el extremo terminal de la mesa sirve para centrar la banda antes de entrar en la estación de bobinado. La banda a velocidad de laminación final es tomada fiablemente por la unidad de rodillos de pellizco y dirigida al mandril. Un rodillo de retención (hold down roll) en el lado de entrada de la unidad previene que la banda (especialmente calibre grueso) abombe antes de los rodillos de pellizco.
Una vez que la cabeza rodea completamente el mandril, las vueltas comienzan a acumularse, forzando a los rodillos envolventes a separarse. Cuando la cabeza está firmemente agarrada y fricción y tensión previenen deslizamiento de las vueltas respecto al mandril, los rodillos envolventes se desenganchan. Tras salir la cola de la banda del tren de acabado, los rodillos de pellizco mantienen tensión de retroceso (back-tension) para prevenir que la bobina se desenrolle; antes de que la cola sea jalada a través de los rodillos, los rodillos envolventes se re-engañan. Un carro hidráulico se mueve bajo la bobina, sube para soportar su peso, la desprende del mandril y la coloca en posición para transporte a la máquina automática de flejado y etiquetado.
Con vistas al amplio rango de espesores (1.5-20 mm), anchos (750-2200 mm) y condiciones y costes de mantenimiento, una bobinadora de 3 o 4 rodillos ofrece gran número de beneficios prácticos.
Proceso de manufactura
- Decapado eficiente de tiras de acero al carbono laminadas en caliente para eliminar escamas de óxido
- Hornos de recalentamiento: Tipos, funciones y aplicaciones industriales
- Características clave de un tren de bandas en caliente moderno para producción de acero de alto rendimiento
- Laminación de Acero: Proceso de Fabricación de Precisión Explicado
- Fundamentos de la Laminación de Acero: Desde la Colada hasta Productos Terminados
- Materiales esenciales para la producción de acero en horno de oxígeno básico
- Rodillos Premium para Laminadores y Taller de Rodillos – Soluciones Expertas para Rendimiento y Durabilidad
- Laminador Moderno de Productos Largos: Técnicas Eficientes de Laminación de Acero
- Líneas de Corte Longitudinal de Tira de Acero: Características Clave y Flujo de Producción
- Laminado en caliente vs. en frío: Diferencias clave en conformado de metales
- Grados y aplicaciones de acero laminado en caliente – Guía completa