



Dominando el Proceso de Laminación en Trenes de Productos Largos
Entendiendo el Proceso de Laminación en Tren de Productos Largos
La laminación consiste en pasar el material, denominado habitualmente "material a laminar" (rolling stock), entre dos rodillos accionados a la misma velocidad periférica en direcciones opuestas (uno en sentido horario, otro antihorario) y espaciados de modo que la distancia entre ellos es algo menor que el espesor de la sección que entra. En estas condiciones, los rodillos agarran el material y lo entregan reducido en espesor, aumentado en longitud y probablemente algo aumentado en ancho. Es uno de los procesos más usados entre todos los de conformado de metales, por su mayor productividad y menor coste operativo. La laminación produce producto con sección transversal constante a lo largo de su longitud. Muchas formas y secciones son posibles.
Las secciones de acero se laminan generalmente en varias pasadas, cuyo número viene determinado por la relación entre material inicial y sección final. El área se reduce en cada pasada y la forma y tamaño se acercan gradualmente al perfil deseado.
La laminación representa ~90% de todos los materiales producidos por procesos de conformado. Se desarrolló a finales del siglo XVI. El laminado en caliente se realiza a temperatura elevada por encima de la de recristalización. Durante esta fase, la estructura gruesa, frágil y porosa del acero colado continuamente se transforma en estructura forjada (wrought) de grano más fino y propiedades mejoradas.
Un tren de productos largos comprende equipos para recalentamiento, laminación y enfriamiento. Los objetivos primarios de la etapa de laminación son reducir la sección transversal del material entrante y producir el perfil, propiedades mecánicas y microestructura planificados.
Parámetros Mayores en las Tres Etapas
- Recalentamiento – El material (usualmente lingote/billet) se calienta en horno a temperatura de laminación. Parámetros: tasa de calentamiento, tiempo y temperatura.
- Laminación – Parámetros para desbaste, intermedio y acabado: temperatura, % reducción de área, tiempo entre pasadas y tasa de deformación (strain rate).
- Enfriamiento – Parámetros tras acabado: temperatura inicial, tasa de enfriamiento y temperatura final.
Al fabricar productos largos, es común usar serie de jaulas en tándem para altas tasas de producción. Las jaulas se agrupan en desbaste, intermedio y acabado. Rangos típicos de temperatura, velocidad, tiempo entre jaulas, deformación real (true strain) y tasa de deformación en cada etapa se muestran en Tabla 1. Dado que el área se reduce progresivamente, el material se mueve a diferentes velocidades en cada etapa. Un tren de alambrón, por ejemplo, reduce gradualmente el área de un lingote inicial (ej. 150 mm cuadrados, 10-12 m) hasta varilla final (5.0 mm diámetro, 1.93 km) a altas velocidades (hasta 120 m/s).
| Tabla 1 Parámetros típicos en etapas de laminación | ||||
|---|---|---|---|---|
| Unidad | Desbaste | Intermedio | Acabado | |
| Rango de temperatura | °C | 1000-1100 | 950-1050 | 850-950 |
| Rango de velocidad | m/s | 0.1-1 | 1-10 | 10-120 |
| Tiempo entre jaulas | ms | 1600-10300 | 1000-1300 | 5-60 |
| Deformación real | 0.20-0.40 | 0.30-0.40 | 0.15-0.50 | |
| Tasa de deformación | 1/s | 0.90-10 | 10-130 | 190-2000 |
La calidad dimensional final está determinada por las jaulas del tren de acabado. La precisión dimensional depende de muchos factores: dimensiones iniciales, secuencia de pasadas, temperatura, microestructura, calidad superficial de rodillos, rigidez de jaulas y rodillos, y condición de fricción material/rodillo.
Respecto al material, el desarrollo de microestructura es complejo e involucra recristalización estática y dinámica de austenita. Desde un punto de vista práctico, la distribución del tamaño de grano de austenita es de importancia primordial para controlar propiedades mecánicas. En desbaste e intermedio, el material se mueve lentamente entre jaulas, teniendo oportunidad de "normalizarse" por recuperación y recristalización. En acabado, viaja a alta velocidad entre jaulas estrechamente espaciadas y no tiene tiempo adecuado para normalizarse. Esta falta puede afectar significativamente la microestructura y propiedades finales.
Dado que la composición química es fija para grados específicos, los requisitos controlables en el tren consisten en geometría, propiedades mecánicas y microestructura. Características controladas: forma geométrica y tolerancias (perfil de sección final). Propiedades: límite elástico, resistencia a tracción, % reducción de área (ductilidad), dureza. Microestructura: tamaño de grano, distribución, composición y distribución de fases.
Fenómenos Macroscópicos y Microscópicos
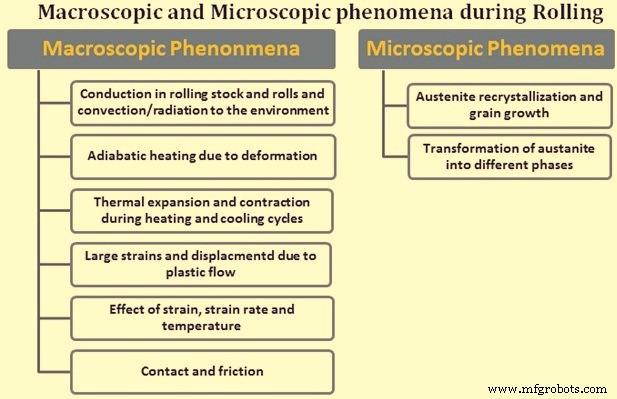
La laminación involucra fenómenos macroscópicos y microscópicos (Fig 1). Los macroscópicos se clasifican como: (i) flujo de calor durante laminación, y (ii) deformación bajo carga de laminación. Incluyen:
- Conducción en material y rodillos y convección/radiación al entorno
- Calentamiento adiabático por deformación
- Expansión y contracción térmica durante ciclos de calentamiento/enfriamiento
- Grandes deformaciones y desplazamientos por flujo plástico
- Efectos de deformación, tasa de deformación y temperatura
- Contacto y fricción
El proceso a nivel microscópico involucra fenómenos físicos complejos asociados a nucleación y evolución de microestructura. Los principales fenómenos microscópicos importantes son: (i) recristalización y crecimiento de grano de austenita, y (ii) transformación de austenita en ferrita, perlita, bainita y martensita (y/o otras fases).
Ensanchamiento (Spread) y Superficies Libres Laterales
El ensanchamiento (spread) y las superficies libres laterales son muy importantes. El spread es la dimensión del material deformado tras laminación en dirección perpendicular a la de laminación. Mide el aumento de ancho por deformación. La superficie libre lateral es la región de la superficie que no contacta con los rodillos. El perfil de superficie del material deformado depende del spread, perfil de superficie libre y elongación. Esto significa que la forma final depende principalmente de estos parámetros. Dado que la forma final es muy importante, estos parámetros son cruciales para el diseñador de pasadas al diseñar una pasada para requisitos específicos de forma y tamaño. La precisión en calcularlos es crítica para satisfacer requisitos geométricos como redondez (barras y varillas) y tolerancia. La redondez es la diferencia entre diámetro máximo y mínimo. La tolerancia es la diferencia permitida en dimensiones máx/mín respecto a nominales.
Deformación Plástica Efectiva Media
La deformación plástica efectiva media es extremadamente importante para predecir y controlar propiedades mecánicas tras laminación. Se define como la máxima deformación plástica efectiva (equivalente) media del material en una jaula dada durante la laminación. La evolución de microestructura requiere variables termomecánicas: deformación plástica efectiva media, tasa de deformación y temperatura en cada jaula. La evolución de temperatura por energía mecánica convertida a calor durante la deformación también depende de deformación y tasa. Además, la tasa es función de la deformación y el tiempo de proceso. Todo esto sugiere que la capacidad de predecir la deformación plástica media es esencial para controlar propiedades y microestructura.
Cálculo de Fuerza de Laminación
El cálculo de fuerza es importante porque el cálculo de par y potencia se basa en él. La predicción precisa para laminación en canaletas es considerablemente más difícil que predecir la geometría. Hay tres problemas esenciales, presentes durante la laminación pero algo más fáciles de manejar: (i) resistencia del material a deformación, como función de deformación, tasa y temperatura, (ii) capacidad de calcular distribuciones de deformaciones, tasas, esfuerzos y temperatura en zona de deformación, y (iii) condiciones en la interfaz rodillo-material: coeficientes de fricción y transferencia de calor.
Un parámetro más importante en laminación a alta velocidad y temperatura es el comportamiento de esfuerzo de fluencia (flow stress) del grado de acero. El esfuerzo de fluencia se define como el esfuerzo de cedencia instantáneo o esfuerzo verdadero cuando el acero comienza a deformarse plásticamente de forma continua. Los dos métodos principales para obtenerlo con precisión: resultados experimentales directos y ecuaciones constitutivas empíricas. Estas últimas se derivan a menudo de análisis de regresión de datos experimentales. Típicamente definen la resistencia a fluencia como función de variables consideradas importantes.
Rodillos y Diseño de Pasadas
Los rodillos son las herramientas del tren y el consumible más costoso. La forma en que se usan para deformar acero está determinada en gran medida por el diseño de pasadas. El propósito del diseño es: (i) producción de perfil correcto dentro de tolerancias con buen acabado superficial (libre de defectos), (ii) máxima productividad al menor coste, (iii) mínimo desgaste de rodillos, (iv) fácil trabajo, y (v) utilización óptima de energía.
La precisión, velocidad y vida de rodillos están relacionadas con el diseño de pasadas y elección de material. La secuencia de laminación está sujeta a limitaciones por carga de laminación, resistencia del rodillo y par disponible. El diseño debe asegurar que dimensiones físicas y material sean capaces de soportar las cargas más pesadas durante la secuencia.
El material es importante ya que debe soportar cargas que deforman plásticamente el material sin deformarse plásticamente él mismo. En laminado en caliente, no es un problema difícil y rodillos de hierro o acero son adecuados si operan a temperatura considerablemente menor que el material. La elección entre hierro fundido o acero (fundido o forjado) depende del deber específico y propiedades importantes: tenacidad superficial, resistencia a agrietamiento térmico o carga de choque, propiedades de desgaste. La selección depende de demandas de producción, coste inicial y cualidades específicas requeridas. Rodillos de carburo de tungsteno se usan generalmente en bloques de acabado de alambrón y en algunas aplicaciones de laminado de perfiles. Requieren agua de refrigeración de alta calidad en rango estrecho de pH y dureza limitada.
El material es importante para estimar cargas que deben soportar. Además sugiere qué tamaño de jaula es más adecuado para rangos de productos dados para asegurar eficiencia razonable. Quizás el factor más importante para la vida del rodillo son las propiedades de desgaste del material.
Durante el laminado en caliente, calor se transfiere a los rodillos. Si no se enfrían, la acumulación causa aumento de temperatura hasta igualar la del material. En esa etapa, el rodillo también sufriría deformación plástica. Para eliminar calor, se aplica agua de refrigeración. La dificultad en la eliminación proviene de dos factores: coeficiente de conductividad térmica e interfaz rodillo-material comparada con agua-rodillo. El calor se transfiere por conducción, convección y radiación.
Durante el tiempo de contacto del material en la pasada, este calienta el rodillo por conducción. Como resultado, el perfil de temperatura en la superficie aumenta durante el contacto y luego baja al ser absorbido por el cuerpo. Esto significa que el mejor lugar para eliminar calor es inmediatamente después de que la barra deja el contacto. La mejor tasa ocurre cuando la diferencia de temperatura es máxima. Un sistema típico de suministro de agua consiste en orificios en la guía para aplicar agua lo más cerca posible del punto donde el material deja el rodillo. Dos semituberías por rodillo también suministran refrigeración secundaria para asegurar que el calor no penetre el cuerpo. La aplicación debe controlarse para que el agua no caiga sobre el material en el punto de entrada. Si ocurre, solo enfría el material, crea bolsas de vapor entre rodillo y material, y desperdicia agua. Para minimizar desgaste, el agua debe aplicarse lo más cerca posible del punto donde el material deja el rodillo. Presiones típicas: 2-5 kg/cm² a caudal ~1.5 l/mm/min. Los mejores sistemas usan tubo, boquilla y cabezales rociadores para "enfriamiento suave" a baja presión y alto caudal, no chorro duro que "rebota" el agua.
La degradación de la superficie ocurre principalmente por ciclos térmicos de calentamiento/enfriamiento de la superficie versus estado relativamente estable del subsuelo y material adyacente. Esto crea tensiones y compresiones locales a medida que el rodillo gira 360°. El objetivo de la refrigeración es minimizar este ciclo. El de selección de material es usar materiales que toleren este ciclo sin fire-cracking, crazing (micro-grietas) o desgaste prematuro. Las fire-cracks desarrolladas deben eliminarse torneando considerable material, reduciendo el diámetro. Esto afecta la vida y aumenta el coste por tonelada.
Es un hecho que todos los rodillos se deterioran y las pasadas deben cambiarse para lograr control de tamaño y calidad superficial. Cuando el diámetro reduce a menos del mínimo requerido por la jaula tras torneado, el rodillo debe desecharse.
Configuración de Jaula y Guías de Rodillos
El objetivo de la configuración de jaula y guías es lograr que la primera barra laminada al cambiar producto, en la cama de enfriamiento, esté dentro de tolerancia para ser vendible. Los datos requeridos se proporcionan en dos formas: una del constructor del tren con información sobre rodillos, piezas de guías y otros equipos que cambian desde la configuración anterior; incluye ajustes de abertura, guías e instrucciones especiales. Las hojas de configuración de piso y cabina (pulpit) también contienen ajustes de altura de bucle, rpm de motores, velocidad de salida, tasa de producción, R-Factors, configuración de cizalla y otra información. Para permitir arranque más rápido, la información retenida debe reflejar condiciones de arranque. Es decir, si los rodillos siempre se rectifican en cambio, los R-Factors deben ser los de la última laminación exitosa con rodillos nuevos. Datos al final de laminación con rodillos usados no serán precisos al laminar con nuevos.
Control de Tensión
En tren continuo, igualar velocidades de jaulas para lograr flujo másico constante asegura baja tasa de encasquillado (cobble) y menos defectos. Alta tensión puede reducir la sección transversal por estiramiento dificultando control de forma. En extremo, puede partir la barra, creando encasquillado. Compresión entre jaulas puede crear flutter y defectos, o en extremo crecimiento de bucle llevando a encasquillado.
Usando el diámetro de trabajo de los rodillos, las rpm se igualan a la velocidad de la barra. A medida que los rodillos se desgastan y el spread cambia, las rpm deben ajustarse conforme cambia el área. La mayoría de sistemas modernos modifican el R-Factor conforme ocurre.
La velocidad en cada jaula se calcula usando la tasa de producción en toneladas como constante del tren.
Valores de entrada para ajustar velocidades de motores: tasa de producción, diámetros de cuellos, aberturas, áreas y anchos de barra, y relaciones de engranajes. Las velocidades nominales se verifican contra las calculadas.
Utilización del Tren
La utilización es el porcentaje de tiempo que el tren lamina acero. La medida más verdadera es porcentaje de tiempo de calendario. Factores que influyen: paradas de mantenimiento (planificadas/no), paradas por festivos, tiempo para limpiar encasquillados, cambios de rodillos y pasadas, huecos excesivos entre lingotes, y otros factores que crean tiempo sin lingote en el tren. Buenas cifras para trenes de varilla y barra: 90-93%; para estructurales: 75-78%.
Si un tren lamina 80% del año: 365×24×0.80 = 7008 horas. Si lamina 800.000 t/año, tasa media = 114.16 t/h. Si mejora 1%: 365×24×0.81 = 7096.6 h, creando 87.6 h extra. A 114.16 t/h = 10.000 t adicionales.
El hueco excesivo entre lingotes puede ser pérdida no contabilizada. Si lamina 800.000 t/año con lingotes de 1.25 t: 640.000 lingotes/año = 639.999 huecos. Si hueco medio = 5 s: (5×639.999)/3600 = 888.89 h. Si se reduce 0.5 s: (4.5×639.999)/3600 = 800 h, creando 88.89 h extra. A 114.16 t/h = 10.147 t adicionales.
Rendimiento (Yield)
El rendimiento mide pérdida de producción desde carga en horno hasta producto final empaquetado, apilado o bobinado. Factores: pérdida por escoria, recorte, encasquillado, y cualquier factor que reduzca peso final. Al cargar el lingote en horno, se pesa o se asume peso nominal según sección y grado. Al progresar, se forma escoria que se elimina en desescoriador o cae durante laminación: ~1-1.2% del peso cargado. Cizallas que recortan extremo frontal malformado pueden quitar 0.3-0.4 m en cada cizalla. Tras dividir en cama de enfriamiento, cizalla o sierra en frío corta a longitudes vendibles, limpiando variaciones. Trenes estructurales a menudo toman corte adicional de sierra en material apilado y empaquetado. Todo material removido contribuye a pérdida. Buenas cifras: 97-98% para barra y varilla, 92-94% para estructurales. Si se lamina con tolerancia negativa y se vende por peso nominal, el rendimiento se vuelve mucho mayor. Por esto, algunos trenes de varilla corrugada (rebar) que laminan con tolerancia negativa y venden por peso nominal reportan rendimiento de 100% o más, aunque su rendimiento nominal es ~97%.
Tasa de Encasquillado (Cobble Rate)
Mide porcentaje de lingotes cargados perdidos por encasquillados. Si tasa = 0.75%, entonces 0.75% de todos los lingotes se pierden. Si se laminan 640.000 lingotes/año: 4800 perdidos. A 1.25 t/lingote = 6000 t pérdida. Por tanto, necesario hacer todos los intentos para reducir la tasa.
Proceso de manufactura
- Fabricación Experta de Ejes: Procesos de Precisión y Soluciones Personalizadas
- Fundición de mineral de hierro explicada: Proceso, principios y producción
- Dominando el Proceso de Fundición en Arena: Técnicas y Mejores Prácticas
- Soldadura por Fricción: Técnicas, Beneficios y Aplicaciones Industriales
- Soldadura por Gas (Oxicetileno): Técnicas, Aplicaciones, Ventajas e Inconvenientes
- Guía Profesional del Proceso de Soldadura Blanda (Soldering): Técnica, Materiales y Pasos
- Laminado en caliente vs. en frío: Diferencias clave en conformado de metales
- Proceso de extrusión: aplicaciones, materiales y técnicas
- Mecanizado no tradicional: técnicas avanzadas y aplicaciones
- Mecanizado: Procesos, Herramientas y Aplicaciones Fundamentales
- Mecanizado Convencional: Fundamentos, Técnicas y Limitaciones