



Fundamentos de la Laminación de Acero: Desde la Colada hasta Productos Terminados
Conceptos Básicos de la Laminación de Acero
El acero líquido se colada normalmente en máquinas de colada continua en forma de lingotes (billets), blooms o planchones (slabs). En algunas plantas, también se colada en planchones finos (thin slabs) o secciones "dog bone". Estas formas se procesan por laminación en caliente pasándolas por rodillos cilíndricos rotativos lisos o acanalados (grooved) para producir chapas, planchas, varillas, perfiles estructurales, tubos, etc.
El proceso de laminación es una de las operaciones de conformado de metales más importantes y ampliamente usadas. Proporciona alta producción y control cercano del producto final. Se desarrolló a finales del siglo XVI. Representa el 90% de todos los metales producidos por procesos de conformado.
La laminación es un proceso de conformado en el que el acero pasa por un par de rodillos rotativos para deformación plástica. Esta es causada por fuerzas compresivas aplicadas a través de los rodillos. Altos esfuerzos compresivos resultan de la fricción entre los rodillos y la superficie del material. El material se comprime entre el par, reduciendo espesor y aumentando longitud. La laminación se clasifica según la temperatura: si está por encima de la temperatura de recristalización, es laminación en caliente; si está por debajo, laminación en frío.
Jaulas de Laminación (Mill Stands)
Los rodillos giran sobre cuellos masivos montados en carcasas (housings) de enorme resistencia y accionados por potentes motores eléctricos. Estos se conocen como jaulas (mill stands). Una jaula contiene dos o más rodillos para deformación plástica. Básicamente consiste en: (i) rodillos, (ii) cojinetes, (iii) carcasa que contiene estas partes, (iv) caja de engranajes, (v) accionamiento (motor) para aplicar potencia, (vi) dispositivos de control de velocidad, y (vii) sistemas hidráulicos. Requiere construcción muy rígida y grandes motores. Hay varios tipos:
- Jaula de dos rodillos (Two-high) – Tipo básico con dos rodillos opuestos. No reversibles, giran en misma dirección; la pieza no puede alimentarse desde el otro lado. Puede ser horizontal (ambos rodillos horizontales) o vertical (ambos verticales).
- Jaula de dos rodillos con retorno (Pullover) – El material vuelve a la entrada para mayor reducción.
- Jaula de dos rodillos reversible – El trabajo pasa ida y vuelta invirtiendo la rotación. Aumenta productividad.
- Jaula de tres rodillos (Three-high) – Tres rodillos; superior e inferior accionados, medio gira por fricción. Primera pasada entre inferior y medio; luego se invierte y pasa entre medio y superior. Mejora productividad.
- Jaula de cuatro rodillos (Four-high) – Rodillos de trabajo de diámetro pequeño (menos resistencia y rigidez) soportados por rodillos de apoyo (backup rolls) de mayor diámetro. La potencia es directamente proporcional al diámetro; rodillos pequeños reducen potencia. La resistencia de rodillos pequeños es pobre, pueden curvarse; por eso se usan rodillos de apoyo mayores. Secciones finas pueden laminarse con rodillos pequeños.
- Jaula universal (Universal mill) – Dos rodillos horizontales y dos verticales. Los verticales controlan ancho simultáneamente.
- Jaula en cluster o Sendzimir – Cada rodillo de trabajo soportado por dos rodillos de apoyo. Usados para laminar tiras finas de materiales de alta resistencia y foils (0.0025 mm). Rodillo de trabajo puede ser de 6 mm de carburo de tungsteno.
- Laminador planetario (Planetary mill) – Par de rodillos de apoyo pesados rodeados por gran número de rodillos planetarios. Cada uno da reducción casi constante al barrer camino circular entre rodillos de apoyo y planchón. Al cesar contacto un par, otro hace contacto y repite. La reducción total es suma de series de pequeñas reducciones. Puede reducir en caliente un planchón directamente a tira en un paso. Requiere rodillos de alimentación para introducir el planchón y par de rodillos de planchado (planishing) en salida para mejorar acabado.
Un laminador continuo tiene una serie de jaulas dispuestas en sucesión para aumentar productividad. El material se mueve a diferentes velocidades en cada jaula.
En sentido amplio, un tren es un sistema automático o línea de jaulas junto con serie de equipos que realizan tanto laminación como operaciones auxiliares: transporte del lingote/bloom/planchón original desde almacenamiento a hornos y jaulas, transferencia entre jaulas, giro o torsión en algunos trenes, transporte tras laminación, corte, enfriamiento en cama de enfriamiento, marcado/estampado, recorte, empaquetado, y transporte a almacenamiento de producto terminado. En algunos trenes (ej. tren de bandas, alambrón, mercantil, laminación en frío), el producto se bobina en bobinadora o devanador.
Mayormente, la laminación se hace a alta temperatura (laminación en caliente) por requerimiento de grandes deformaciones. Resulta en producto libre de esfuerzos residuales. Sin embargo, la formación de escoria (scaling) es tema mayor, dificultando mantener precisión dimensional.
La laminación en frío de acero laminado en caliente es importante por alta precisión y ausencia de óxidos. Se realiza por debajo de temperatura de recristalización e introduce endurecimiento por trabajo (work hardening). Material inicial para chapa laminada en frío: bobina laminada en caliente decapada (pickled) de tren continuo. Reducción total en frío varía 50-90%. La reducción en cada jaula debe distribuirse uniformemente sin caer mucho por debajo de la máxima por pasada. Generalmente, el porcentaje más bajo ocurre en la última pasada para mejor control de planicidad, calibre y acabado.
La laminación se clasifica según temperatura. Si está por encima de recristalización: laminación en caliente. En procesos de trabajo en caliente, grandes deformaciones pueden repetirse sucesivamente, ya que el acero permanece blando y dúctil. El material se somete a altos esfuerzos compresivos por fricción entre rodillos y superficie. Implica pasar material entre dos rodillos girando a misma velocidad periférica pero direcciones opuestas. La distancia es algo menor que la altura del material entrante. Rodillos pueden ser lisos o acanalados para barras o perfiles. Bajo estas condiciones, los rodillos agarran la pieza y la entregan reducida en área transversal y por tanto aumentada en longitud.
La operación inicial de trabajo en caliente para la mayoría de productos se hace en tren de desbaste primario (roughing mill). Objetivo: descomponer (breakdown) reducir sección para acabado posterior en barras, tira, plancha o perfiles. Los blooms, planchones o lingotes colados se calientan inicialmente a 1100-1300 °C. En laminación en caliente, la temperatura en la jaula final de acabado varía 850-900 °C, siempre por encima de la temperatura crítica superior. El acero se exprime entre rodillos hasta lograr espesor y formas finales. Para esto, los rodillos ejercen fuerzas de miles de toneladas.
La disposición de un tren varía, desde una jaula simple a varias dispuestas lado a lado o en línea. Un mecanismo, comúnmente mesa de rodillos (roller table), dirige la pieza a los rodillos, y otra para manejar las piezas que emergen. La mesa delante fuerza el acero contra los rodillos que agarran y jalan el acero entre ellos. El acero se reduce a espesor igual a la distancia entre rodillos, y si son acanalados, se forma según diseño de acanalado. La laminación en caliente permite grandes deformaciones con pequeño número de ciclos.
La laminación en caliente ocurre en varios pasos y el desbaste/reducción se da en cada etapa. La reducción final es a temperatura por encima de recristalización o cambio de fase. Por tanto, el material en frío se calienta a temperatura mucho mayor que la de recristalización. La temperatura final depende de la reducción total, número de pasos y composición.
El objetivo es disminuir espesor con aumento de longitud y poco aumento de ancho. El material en el centro está constreñido en dirección transversal y los hombros de material sin formar a cada lado de los rodillos previenen extensión en ancho. Esta condición se llama deformación plana (plane strain). El material se alarga y no se ensancha.
Factores que Influyen en la Mecánica de Laminación
Principales factores:
- Diámetro de los rodillos
- Cantidad de reducción en una pasada
- Espesor inicial del material
- Velocidad de laminación (decide tasa de deformación)
- Tensiones delantera y trasera (front/back tensions)
- Naturaleza de la fricción entre rodillos y acero
- Rango de temperatura del material y rodillos
- Propiedades físicas del material
- Forma del contorno de la pasada (roll pass)
- Comportamiento de la jaula bajo carga
- Efecto de tratamiento previo resultando en endurecimiento por trabajo u otros
- Deformación elástica de rodillos bajo carga
- Resistencia a deformación del metal influenciada por metalurgia, temperatura y tasa de deformación
- Estado de anisotropía del material
- Relación de aspecto (ratio ancho/espesor inicial)
Estos parámetros pueden generar, individual o conjuntamente, parámetros y fenómenos secundarios más directamente relacionados con el proceso. Presión de laminación, par, trabajo y potencia son influenciados. Parámetros mayores:
- Coeficiente de reducción, reducción absoluta y relativa, establecidos por espesores medios inicial y final.
- Deslizamiento (slip): diferencia entre velocidad lineal del material y velocidad periférica de rodillos. Ángulo neutro determinado por punto sin deslizamiento.
- Ensanchamiento (spread): diferencia de ancho del material de salida comparado al entrante.
- Coeficiente de elongación: depende de valores relativos de reducción y ensanchamiento.
- Mordida (roll bite): función de reducción, diámetro, coeficiente de fricción y espesor entrante.
Concepto Fundamental de la Laminación
- El arco de contacto entre rodillos y acero es parte de un círculo.
- El coeficiente de fricción es constante en teoría, pero en realidad varía a lo largo del arco.
- El material se deforma plásticamente.
- El volumen es constante antes y después. Prácticamente puede disminuir ligeramente por cierre de poros.
- La velocidad de los rodillos se asume constante.
- El material solo se extiende en dirección de laminación, sin extensión en ancho.
- El área transversal normal a la dirección no se distorsiona.
Con excepción de laminación en frío con tensión de tira, es la fricción externa (entre superficie de rodillos y material) el factor fundamental en la reducción. Es la fuerza que atrae el material entre rodillos, y marca la diferencia básica entre laminación y estirado (drawing). La fricción afecta grandemente la magnitud y distribución de presión entre rodillos y material, y consecuentemente la potencia requerida. También controla la reducción posible. Normalmente, mayor coeficiente de fricción, mayor reducción posible. Dependiendo de condiciones bajo las cuales el material entra en la abertura, pueden ocurrir dos situaciones:
- El acero es agarrado por los rodillos y jalado a la abertura.
- El acero resbala sobre la superficie, no es agarrado y no ocurre laminación.
La magnitud de la fuerza de fricción depende de la condición de superficies en contacto y aumenta con rugosidad, velocidad relativa y presión de laminación.
Estrategias para reducir fuerza de laminación:
- Reducir fricción en interfaz rodillo-pieza
- Usar rodillos de menor diámetro para reducir área de contacto
- Tomar reducciones menores por pasada para reducir área de contacto
- Laminar a temperaturas elevadas para bajar resistencia del material
- Aplicar tensiones delantera y/o trasera al material
Cuando producto forjado o fundido se lamina en caliente, la estructura de grano, gruesa, se vuelve más fina pero elongada en dirección de laminación. Este tipo de estructura texturada causa propiedad direccional (anisotropía). Para refinar granos, se realiza tratamiento térmico inmediatamente tras laminación, resultando en recristalización.
Tipos de Trenes de Laminación
- Laminador continuo
- Laminador reversible
- Laminador transversal – Usa rodillos de cuña circular. La barra calentada se recorta a longitud y se alimenta transversalmente entre rodillos. Rodillos giran en una dirección.
- Laminado de forma o secciones – Trenes de forma: tren de barras, mercantil, alambrón, estructural, vigas, rieles.
- Laminador de anillos (Ring rolling) – Preforma de dona entre rodillo interior libre y exterior accionado. Hace sección más fina aumentando diámetro.
- Laminador de polvo (Powder rolling) – Polvo metálico entre rodillos compactado en "tira verde" (green strip), luego sinterizado y sometido a trabajo en caliente/frío y recocido.
- Colada de planchón fino y laminación (Thin slab casting and rolling) – Para producción de tiras en caliente. Acero líquido colado en planchones finos (50-80 mm) laminados en tren de acabado tras igualación de temperatura en horno.
- Laminador de roscas (Thread rolling) – Matrices presionadas contra superficie de cilindro. Al rodar contra caras de alimentación, material se desplaza formando raíces de rosca, y material desplazado fluye radialmente formando crestas.
Fuerzas y Relaciones Geométricas en Laminación
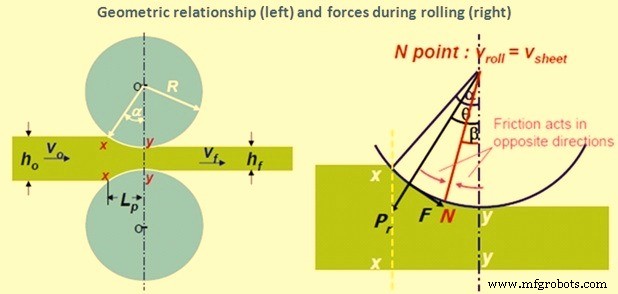
Una chapa de espesor ho entra en los rodillos en plano de entrada xx con velocidad vo. Pasa por la abertura y sale por plano de salida yy con espesor reducido hf y velocidad vf. Dado que no hay aumento de ancho, la compresión vertical se traduce en elongación en dirección de laminación. Como no hay cambio de volumen en un punto dado por unidad de tiempo:
b × ho × vo = b × hf × vf = b × h × v
Donde b es ancho, v velocidad en cualquier espesor h intermedio entre ho y hf.
La Fig 1 muestra relaciones geométricas y fuerzas.
En solo un punto a lo largo de la superficie de contacto, dos fuerzas actúan: (i) fuerza radial Pr, y (ii) fuerza tangencial de fricción F. Entre plano de entrada (xx) y punto neutro, el material se mueve más lento que la superficie del rodillo, y la fuerza tangencial F actúa en dirección (ver Fig 1) para atraer el acero a la abertura. En lado de salida (yy) del punto neutro, el material se mueve más rápido. La dirección de F se invierte y opone la entrega.
Puntos Salientes sobre Laminación
- La laminación es el proceso de conformado de acero más extensamente usado, ~90% de participación.
- El material es atraído por fricción en la abertura entre dos rodillos giratorios.
- Las fuerzas compresivas de los rodillos reducen espesor o cambian área transversal.
- La geometría del producto depende del contorno de la abertura.
- Materiales de rodillos: hierro fundido, acero fundido y forjado por alta resistencia y resistencia al desgaste.
- Rodillos de laminación en caliente son generalmente rugosos para morder el trabajo; de frío son rectificados y pulidos para buen acabado.
- En laminación, los granos se elongan en dirección de laminación. En frío retienen forma elongada; en caliente comienzan a reformarse tras salir de zona de deformación.
- La velocidad periférica de rodillos en entrada excede a la de la tira, que es arrastrada si la fricción es suficiente.
- En zona de deformación, el espesor se reduce y elonga, aumentando velocidad lineal en salida.
- Existe punto neutro donde velocidades de rodillo y tira son iguales. En este punto la dirección de la fricción se invierte.
- Cuando el ángulo de contacto excede el ángulo de fricción, los rodillos no pueden atraer material fresco.
- Par, potencia, etc. aumentan con aumento de longitud de contacto o radio de rodillo.
Proceso de manufactura
- El rodillo de cocina: de los orígenes etruscos a la artesanía moderna
- Lana de Acero: Historia, Producción y Seguridad
- Tubería de acero: Tipos, historia y fabricación moderna
- El oficio de las tijeras: de las hojas de muelle antiguas a las herramientas de precisión modernas
- La Evolución de las Bañeras: De los Baños Antiguos a la Fabricación Moderna
- Cinc: Propiedades, Aplicaciones y Proceso de Producción
- Acero inoxidable: propiedades, fabricación y aplicaciones futuras
- Robot Despertador Rodante: Sistema Inteligente y Móvil de Despertar con Raspberry Pi y Google Calendar
- El Papel del Nitrógeno en el Rendimiento del Acero
- Guía esencial del vaciado continuo de acero: Proceso y beneficios
- Operaciones de Conformado de Materiales: Procesos Clave y Mecánica Aplicada