



Laminador cross-country: Producción de acero y visión general de equipos principales
Laminación de acero y equipos principales en un laminador cross-country
La mayoría de productos acerados se laminan a partir de productos de colada continua mediante serie de operaciones laminación y acabado. Proceso llamado laminación simple: dos cilindros mismo diámetro, ejes en mismo plano, giran sentido opuesto misma velocidad, material homogéneo propiedades mecánicas y solo actuado por fuerzas cilindros.
Laminación = proceso conformado metal más importante. >95 % metales ferrosos/no ferrosos y aleaciones procesados a formas utilizables por laminación. Formas: chapa, hoja, tira, lámina, perfiles: raíl, viga, canal, ángulo, barra, varilla, tubo sin costura. Dos procesos comunes: laminación en caliente y en frío.
Función principal laminador caliente: recalentar lingote/blum/bloom/chapa (material laminación) cerca temp homogenización, luego laminar a menor sección y mayor longitud mediante sucesivos gabinetes accionados por motores eléctricos. Material calentado ~1250 °C en horno recalentamiento, combustible sólido/líquido/gaseoso energía primaria. Material calentado laminado en laminador desbaste en varias pasadas: sección reducida, longitud aumentada, forma modificada. Proceso continúa en laminadores intermedios y acabado también en varias pasadas cada uno. A medida que avanza laminación, longitud producto aumenta, sección reduce, velocidad aumenta tras cada gabinete → máxima al final.
En laminación caliente, material laminado a temp > temp recristalización. Ventaja doble: (1) temp elevada → resistencia material reducida → fuerza compresiva deformación comparativamente menor → gabinetes menor capacidad. (2) Gran deformación plástica sin endurecimiento deformación (work hardening). Con endurecimiento, tensión deformación aumenta con más deformación → material duro y frágil → más difícil deformar, más allá límite → fallos/defectos.
Proceso laminación y equipos
Proceso incluye fuerzas mecánicas aplicadas superficie metal mediante serie cilindros para producir formas/tamaños específicos reduciendo tamaño (ancho/espesor). Lingote o producto colada continua (blums, blooms, chapas) = materiales base para amplia gama formas manufacturadas mediante laminación caliente. Muchos productos = material inicio operaciones posteriores: forja, trabajo chapa, trefilado, extrusión, mecanizado.
Tecnología laminación no solo teoría, sino síntesis: hardware (laminadores/cilindros), técnicas medición observar estado laminación, software metalúrgico elaborar materiales, control obtener espesor/forma precisos, lubricación alargar vida cilindros y reducir carga laminación. Mejor tecnología no solo teoría, también estimulada avance técnicas vecinas.
Par y potencia = dos componentes importantes. Par = medida fuerza aplicada cilindros producir movimiento rotacional. Potencia = aplicada aplicando par a cilindros y tensión pieza. En laminador, potencia gastada principalmente en cuatro formas: (i) energía deformar acero, (ii) vencer fuerza fricción, (iii) pérdidas piñones y transmisión, (iv) pérdidas eléctricas motores.
Necesario decidir programa pasadas (incluye programa reducciones y número pasadas) para obtener forma/espesor objetivo desde material inicial. Dos métodos: (1) buscar programas pasadas datos pasados; (2) calcular programa pasadas con teoría laminación. Segundo: calcular cerca límite capacidad laminador usando carga laminación y par, ajustar calculado para que producto final alcance forma/dimensiones requeridas en última pasada. Primer método fuerte en rango condiciones con experiencia pasada, pero no ayuda si grado acero, producto, tamaño totalmente nuevos → condiciones considerablemente diferentes.
Durante laminación, deformación permanente lograda sometiendo material a alta tensión compresiva permitiendo pasar entre dos cilindros cilíndricos rotatorios. Cilindros planos o ranurados, distancia fija entre ellos. Giran sentido opuesto por accionamiento eléctrico (motor, reductor, husillo, acoplamientos). Según sentido rotación, material entra garganta por un extremo y sale otro con sección reducida, área garganta < sección transversal material entrada. Para forma final deseada, generalmente necesario pasar material varios juegos cilindros rotatorios. Cada pasada: material pasa diferentes juegos gargantas con área sección transversal decreciente.
Productos largos laminados en varias pasadas, número determinado por ratio sección transversal inicial/final. Área reducida cada pasada y forma/tamaño se acercan gradualmente perfil deseado.
Conjunto completo cilindros montados cojinetes sujeto en cajas cojinetes (chocks), que a su vez sujetas entre huecos dos bastidores fundidos (housings), con ajuste garganta y accionamiento cilindros. Conjunto = gabinete laminación (rolling mill stand). Uno o más gabinetes combinados con equipos necesarios/relacionados para obtener productos terminados desde uno o grupo similar materiales entrada = laminador.
Laminador cross-country
En sentido amplio, laminador = conjunto gabinetes + serie equipos realizan operaciones laminación y auxiliares. Material calentado horno recalentamiento transportado a laminador donde se realizan operaciones: (i) laminación material calentado, (ii) transferencia material laminación entre gabinetes, (iii) giro/torsión y cizallado material en algunos laminadores, (iv) transporte producto laminado, (v) enfriamiento producto en lecho enfriamiento en algunos, (vi) corte, marcado/estampado, (vii) recorte, embalaje, transporte a stock producto terminado.
Se llama cross-country por disposición gabinetes. En estos, líneas centrales gabinetes paralelas y material desplazado perpendicular dirección laminación. Mesas transferencia y patines (skid tables) usadas para invertir dirección desplazamiento pieza y transportar de un juego gabinetes a otro. Característica: piezas trabajo deben ser lo bastante cortas para que una salga gabinete antes que otra transferida a él.
En cross-country, gabinetes ubicados dispersamente. Basados en concepto laminación continua pero gabinetes tan separados que pieza debe salir un juego antes de entrar siguiente. Útiles para laminar perfiles que por tamaño/forma no adaptables a laminación por lazada (loop rolling).
Dos tipos gabinetes comúnmente usados: 2-altos y 3-altos. Clasificación según modo disposición cilindros en bastidores. Típico 2-altos: 2 cilindros, uno sobre otro. 3-altos: 3 cilindros uno sobre otro. 2-altos: cilindro superior (top roll) e inferior (bottom roll). En 2-altos laminación solo una dirección. Para laminación inversa, laminador debe ser reversible. Si no reversible, tipo pullover (pullover type two high stand): material tras pasada transferido lado alimentación generalmente sobre cilindros para siguiente pasada.
En 3-altos: cilindro superior, medio, inferior. Material alimentado una dirección través dos cilindros y luego invertido través otro par. Cilindro medio común en cada alimentación. 3-altos usados para invertir dirección barra sin invertir rotación motor/reductor. Una garganta (inferior-medio) toma barra una dirección; otra (superior-medio) dirección opuesta. Para mover barra elevación garganta inferior a superior: mesa basculante (tilt table). Otros métodos: mesa elevadora (lift table) mueve toda mesa arriba/abajo.
En 2-altos: uno o ambos cilindros accionados. En 3-altos: uno o dos accionados, resto por fricción. Si dos accionados en 3-altos, usualmente superior e inferior, medio por fricción.
En cross-country, gabinetes dispuestos para que pieza nunca en más de un gabinete a la vez. Gabinetes lado a lado → pieza transferida lateralmente a mordidas varios gabinetes. En muchos, laminación en ambas direcciones. Cambio dirección cada pasada → efecto positivo calidad producto.
Cada pasada: reducción sección y aumento longitud correspondiente → instalaciones para tomar pieza más larga en cada gabinete, aplica ambos lados laminador.
Limitaciones reducción máxima posible cross-country monoaccionamiento, especialmente si diseñado >1 pieza acero laminándose a la vez. Tamaño material entrada normalmente bastante pequeño. Además, 2-altos pueden ajustarse para que cilindro superior primer gabinete corresponda altura inferior segundo, etc., permitiendo procesar pieza adelante/atrás alternadamente línea gabinetes. Si combinación 2-altos y 3-altos mismo conjunto, cilindro central 3-altos corresponde a cilindro accionado 2-altos asociado.
Disposición alternativa: gabinetes cross-country precedidos por único gabinete desbaste donde solo número impar pasadas (3-5) y luego acero pasa a gabinetes cross-country. Distribución también permite laminar material entrada mayor sección.
En cross-country, como en cualquier laminador caliente, laminación > temp recristalización acero. Durante laminación, granos deformados recristalizan, mantienen microestructura equiaxial y evitan endurecimiento trabajo. Producto laminado caliente tiene poca direccionalidad propiedades mecánicas y tensiones residuales inducidas deformación.
Disposición cross-country usada laminadores bajas capacidades. Adoptada generalmente por espacio limitado. Limita longitud máxima producto laminable.
Cross-country normalmente laminadores calientes para perfiles: redondos, corrugados, cuadrados, planos, secciones. Conocidos comúnmente como "productos largos". Máquinas corte, recorte, herramientas usadas. Mayoría trenes abiertos, 2-altos o 3-altos. Acoplamiento mecánico motor-laminador: correa V-polea o reductor velocidad. Sistema tiene volantes (flywheel) contra fluctuaciones carga.
Equipos principales
Horno recalentamiento
Principal consumidor energía térmica. Característica operativa vital en proceso global. Equipado combustión: quemadores, recuperación calor residual. Otros equipos asociados: carga/descarga (empujador, extractores). Horno típico: zonas precalentamiento, calentamiento, homogenización (soaking) para aumentar/mantener perfil temp deseado material laminación.
Clasificación: (i) método calentamiento: combustión (carbón, fuel, gas) o eléctrico; (ii) mecanismo recuperación calor: regenerativo o recuperativo (recuperativo más común); (iii) método carga: batch o continuo. Batch: material permanece posición fija solera hasta temp laminación. Continuo: material avanza por horno calentándose progresivamente.
Hornos continuos clasificados según movimiento material zonas calentamiento. Populares: empujador (pusher), hogar rotatorio, viga caminante (walking beam), hogar caminante (walking hearth), hogar rodillos (roller hearth). Mayoría laminadores equipados horno continuo.
En continuo, material introducido extremo alimentación (carga), avanza y descargado extremo descarga. Existe gradiente temp longitud. Generalmente, material y gases combustión mueven sentido opuesto. Base gradiente temp, continuo dividido tres zonas: (i) precalentamiento, (ii) calentamiento, (iii) homogenización (Fig 1).
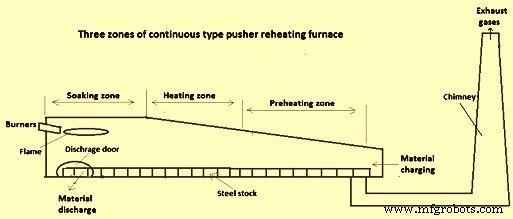
Fig 1 Horno recalentamiento continuo tipo empujador de tres zonas
Hornos continuos clasificados además: (i) número zonas calentamiento (1-5, superior o superior-inferior), (ii) método movimiento material (empujador, viga caminante, hogar caminante, hogar rotatorio, hogar rodillos), (iii) recuperación calor: regenerativo o recuperativo.
Hornos empujador más comunes cross-country. Frío material empujado hacia adelante con empujadores lado carga. Diseñados calentar blums/lingotes lápiz o secciones pequeñas blooms. Soleras empujador generalmente cortas y inclinadas longitudinalmente hacia extremo descarga para paso fácil material. Presentemente, empujadores incluso más largos, soleras hasta 30 m. Material avanza empujando última pieza cargada con empujador extremo carga. Cada empuje pieza fría contra línea continua → pieza calentada descargada extremo descarga través puerta final sobre mesa rodillos alimentando laminador, o puerta lateral a mesa rodillos laminador por medios manuales/mecánicos, o retirada puerta final por extractor mecánico.
Para aumentar rendimiento, zonas combustión adicionales introducidas cambiando perfil horno mono-zona a multi-zona y colocando quemadores en más ubicaciones: front-fired, side-fired, bottom/top-fired.
Horno dos zonas combustión da mejores resultados gradiente temp que mono-zona. Dos zonas: homogenización y calentamiento. Quemadores: front-fired zona homogenización, top/side-fired zona calentamiento. Si material pesado requerido calentar → 3, 4, 5 zonas combustión para aumentar nivel temp total y productividad. Dos/tres zonas calentamiento norma, quemadores montados cada una. Diseño personalizado → temp más alta final zona precalentamiento → acorta zona y aumenta longitud total zonas alta temp → calentamiento más intensivo.
Ventajas empujador: (i) alta producción por unidad inversión capital, (ii) alta eficiencia área solera y mayor producción específica por espacio, (iii) facilidad carga/descarga, (iv) aumento gradual temp permite cargar todos grados materiales fríos, (v) más control tasa calentamiento todos niveles temp. Desventajas: (i) limita sección transversal carga (superficie contacto debe ser cuadrada para evitar apilamiento), (ii) sin flexibilidad calentar eficientemente poca cantidad/bajos espesores, (iii) marginalmente difícil mantener patines refrigerados agua y limita espesor máx 300-350 mm con patines agua.
Equipos laminador
Cross-country consta número equipos que juntos ejecutan laminación con facilidad/eficiencia. Algunos esenciales, otros adicionales para mejorar productividad/eficiencia. Principales descritos:
Bastidores (Mill housings)
Estructuras más importantes: mantienen ensamblaje posición. Elementos que sujetan cajas cojinetes (chocks), mecanismos ajuste, retienen posiciones. Construcción/dimensiones deben considerar tamaños elementos relacionados. Fuerzas actuantes sobre cilindros durante laminación transferidas completamente a bastidores través tuercas mecanismo ajuste. Bastidor requiere: alta rigidez, resistencia suficiente cargas, simplicidad diseño, coste mínimo producción. Bastidores fundidos pieza única forma simple (sección rectangular) para laminadores desbaste = "tipo cerrado". A veces bastidor tiene tapa desmontable para fácil extracción cilindros, especialmente laminadores lineales = "tipo abierto" (vigas superiores atornilladas pilares). Usados donde cambios cilindros frecuentes.
Cojinetes (Mill bearings)
Carga cilindros transferida a cojinetes y ensamblaje (chocks). Tres tipos:
- Cojinetes deslizamiento (slider bearing): dos categorías. Bujes metálicos: alto coeficiente fricción, vida comparativamente baja. Usados cuando altas temps/presiones impiden otros cojinetes. Bujes no metálicos: todas ventajas deslizamiento + bajo coste, buen cojinete cuando velocidad varía considerablemente o invierte. Coeficiente fricción muy bajo. Más usados en cross-country baja capacidad.
- Cojinetes hidrodinámicos: envuelven completamente cuello cilindro, superficies separadas por película líquida. Bajo coeficiente fricción altas velocidades. Vida muy larga, poco espacio. Sustitución extensiva cojinetes anti-fricción en gabinetes no reversibles. Uso restringido: velocidades relativamente altas y casi constantes. Usados donde cargas muy altas por altas reducciones: laminadores planos, alambrón.
- Cojinetes anti-fricción: todos tipos contacto rodadura. Solo rodillos cónicos (taper roller) usados en laminadores en series múltiples filas. Ventaja principal: baja fricción y capacidad trabajar bajas velocidades.
Cilindros (Rolls)
Principal consumible costoso en laminador. Parte más vital. Deformación pieza metal directamente lograda por cilindros. Tensiones laminación aplicadas primero en cilindros y después transmitidas otras secciones. Por tanto, cilindros deben ser más duros y resistentes a deformación que metal procesado.
Productos perfilados laminados entre cilindros ranurados. Gargantas mecanizadas por torno cilindros. En cilindros apareados, gargantas forman pasadas por donde pasa material para obtener sección objetivo. Antes forma final, material pasa muchas pasadas. Pasadas clasificadas: (i) desbaste (roughing/break down), (ii) intermedia (leader), (iii) acabado (finishing). Desbaste: reducir área transversal. Intermedias: acercan sección forma final. Acabado: da sección final/requerida.
Rendimiento depende factores: materiales y cargas servicio. Diseño influido por limitaciones: carga laminación, resistencia cilindro, par disponible. Material debe soportar cargas que deforman plásticamente material sin deformarse plásticamente él mismo.
Propiedades importantes selección: tenacidad, resistencia agrietamiento térmico, carga choque, desgaste duro. Selección grado depende: demandas producción, coste inicial, cualidades específicas requeridas. Colaboración estrecha fabricante deseable para satisfacer requisitos.
Clasificación cuatro categorías:
- Cilindros acero: C 0,2-0,3 %. Fundición o forja. Arena o molde refrigerado. Algunas aplicaciones críticas: cuerpo molde refrigerado, resto arena. Algunos alto contenido aleación.
- Cilindros hierro: C 2,5-3,5 %. Hierro gris y aleado. Tipos comunes: (i) refrigerado claro (clear chill), (ii) refrigerado indeciso (indefinite chill), (iii) hierro grafito esferoidal (spheroidal graphite), (iv) doble colada (double poured).
- Cilindros carburo tungsteno: prensado/sinterizado polvo carburo. Forma anillos diámetros pequeños usados con arbors acero. Normalmente gabinetes acabado laminador alambrón.
- Cilindros compuestos: arbor + anillo/manga tipo shrink-fit sobre arbor. Ventaja: si anillo/manga gastado, arbor reequipado nuevo miembro exterior.
Accionamientos (Drives)
Laminadores accionados eléctricamente, líneas transmisión necesarias entre ellos y cilindros. Accionamiento: (i) motor eléctrico capacidad suficiente, (ii) correas, (iii) volante inercia (flywheel), (iv) juego engranajes, (v) piñón (pinion stand) y (vi) acoplamientos. Algunos: eje conecta motores a reductor acoplados ambos extremos. Reductor reduce velocidad motor a velocidad cilindros. Potencia transmitida a caja piñones donde distribuida a varios ejes según número cilindros accionados. Generalmente motores AC (corriente alterna) en cross-country ya que control velocidad no crítico.
Volante inercia (Flywheel)
Dispositivo mecánico con momento inercia significativo usado almacenamiento energía rotacional. Resiste cambios velocidad rotación → estabiliza rotación eje. Actúa depósito: almacena energía cuando oferta > demanda y libera cuando demanda > oferta. Suaviza fluctuaciones velocidad. Energía cinética almacenada = momento inercia masa × velocidad rotación.
Husillo conductor (Lead spindle)
Conecta motor principal con piñones. Tipo universal, acortado (short-coupled) o largo con cojinetes portadores, según posición motor en layout. Si acortado, acoplamientos flexibles estándar. Husillo conectado a piñón inferior 2-altos, y piñón central 3-altos.
Piñones (Mill pinions)
Engranajes reparten potencia transmitida por accionamiento entre 2 o 3 cilindros, accionando adyacentes sentidos opuestos. Práctica anterior: dientes rectos (spur) o cara dividida y dientes escalonados. Actual: dientes helicoidales dobles. Engranajes helicoidales → accionamiento más suave, partes dientes siempre en contacto → transmisión potencia continua.
Husillos (Spindles)
Conectan piñones con cilindros si no accionamiento directo. En directo, husillo conectado directamente motores. Husillos fundidos/forjados, extremos equipados con wobblers (similares cilindros) o acoplamientos universales, según tipo laminador.
Reductores / Cajas reducción (Reduction gear boxes/reducers)
Usados donde velocidad motor > requerida cilindros. Según reducción requerida, 1, 2 o 3 etapas.
Guías (Guides)
Ayudan material entrar/salir cilindros. Entrada o salida según ubicación, aseguradas a barra reposo/presión (rest/cramp bar), paralela cilindros, montada transversalmente bastidores. Guías fijas: sin partes móviles, fundición gris, minimizar peligras/rayado material. Forma simple: dos fundiciones abrazadas forman caja boca campana. Guías rodillos (roller guides) desarrolladas para superar tendencia rayar material. Usadas especialmente entrada, incorporan uno/pares rodillos ociosos perfilados forma material.
Repetidores (Repeaters)
Dispositivos reciben pieza al salir un gabinete y la lazada 180° a gabinete adyacente automáticamente. Canales/canales ranurados guían extremo delantero material 180° o en S en repetidores forward-running. Extremo delantero impulsado alrededor repetidor por material siguiente hasta agarrado siguiente gabinete. Matching velocidad gabinetes adyacentes: siguiente gira ligeramente más lento que velocidad equilibrio → lazada crece. Canales repetidores diseñados para permitir pieza salte mesa plana bajo estas condiciones.
Mesas rodillos (Roller tables)
Serie rodillos accionados por ejes línea y engranajes cónicos desde accionamiento común o motores individuales. Diseños mejorados: engranajes cónicos reemplazados por rectos (spur). Sirven alimentar material a cilindros y recibirlo. Operan condiciones severas: impacto mecánico, ciclos trabajo cortos repetitivos, transientes dinámicos (aceleración/desaceleración). Conectan gabinetes separados laminadores grande/mediano. Requeridos mayoría laminadores transportar material hacia/desde gabinete.
Mesas basculantes/elevadoras (Tilting or lifting tables)
En 3-altos grande, material debe elevarse mecánicamente línea paso cilindros medio/inferior a superior medio/superior. Mesas uno/ambos lados gabinete diseñadas para bascular.
Cizallas (Shears)
Diferentes tipos usados. Grandes hidráulicas/eléctricas, cuchillas corte arriba/abajo: recortar extremos segregados/deformados secciones grandes o dividir secciones grandes longitudes cortas para re-laminación. Cizallas péndulo (pendulum shears): acopladas cerca gabinete, cuchillas soportadas bastidor libre movimiento péndulo → cortar material en movimiento, ej: extremos traseros deformados desapareciendo en siguiente gabinete. Cizallas volantes (flying shears): cortan material en movimiento. Término normal cizallas laminadores donde material debe dividirse velocidad emergencia varias longitudes. Cizallas recorte (crop shears) = cizallas atasco (cobble shear). Ubicadas antes trenes repetidores para eliminar extremos delanteros deformados/partidos tras desbaste. Generalmente quitan cabeza, pero pueden modo continuo dividir longitudes cortas despeje cuando cabeza atasca más abajo. Cizallas snap (snap shears): ubicadas con repetidores automáticos. Neumáticas: cierran bruscamente y permanecen cerradas hasta reset. Útiles muestras extremo trasero repetido o evitar resto alimente atasco más abajo.
Motores laminador y accionamientos auxiliares
Laminación proceso continuo; motores principales gabinetes expuestos altas tensiones. Parada/fallo no programado equipo/accionamiento → pérdida significativa energía, producción, tiempo. Sistema accionamiento principal y auxiliares = utilidad crítica para prácticas operativas/mantenimiento periódicas. Accionamientos = primarios auxiliares. Secundarios: motores ventiladores (combustión horno), bombas agua refrigeración, sistema lubricación. En laminador continuo multi-gabinete caliente, potencia/velocidad motores seleccionados según programa laminación.
Motores clasificados: AC y DC. AC: donde gabinete opera velocidad constante una dirección. DC: velocidades variables y accionamientos reversibles. AC: (i) síncronos, (ii) jaula ardilla (squirrel cage), (iii) rotor devanado (wound rotor). DC: (i) derivación (shunt), (ii) serie (series), (iii) compuesto (compound). Cada tipo características para aplicación específica.
Lecho enfriamiento (Cooling bed)
Parte laminador al final. Soporta y permite enfriar productos laminados calientes desde último gabinete. Enfría naturalmente y transversal hacia extremo descarga. Lecho manual: pendiente para barra avance deslizamiento gravedad. Mecánicos: tipo rastrillo (rake). Grandes capacidades: viga caminante (walking beam) más común. En lecho, temp toda longitud barra enfriar mismo tiempo. Si no, desarrolla tensiones. Si parte barra queda continuamente contacto soportes metálicos → enfriamiento diferente rate que partes expuestas aire. Viga caminante: patines móviles/fijos levantan, traversan, bajan producto numerosas veces → contacto cambia continuamente → toda barra enfria misma tasa. Barra camina hasta fin lecho donde colocada mesas rodillos. Viga caminante patrón sierra → también lecho tipo rastrillo (rake). Enfriamiento blums: viga caminante volteo (turn over) rota continuamente blum → contacto cambia continuamente → blum no distorsiona forma. Lechos pueden usar cadena transferencia método traversia. Dimensionados para producto enfríe dentro tiempo ciclo particular.
Sistema lubricación centralizado aceite
Instalado algunos laminadores grandes. Lubricación automática engranajes caja reductora, caja piñones, etc. Aceite filtrado, enfriado, recirculado circuito cerrado.
Sistema agua refrigeración
Enfriamiento cilindros gabinetes, cojinetes, etc. Agua limpiada, enfriada temp ambiente, recirculada circuito cerrado. Para agua tratamiento termo-mecánico (TMT), normalmente sistema refrigeración agua separado.
Suministro/distribución energía, instrumentación, control
Sistema eléctrico suministro/distribución: transformadores, interruptores, bancos condensadores alta tensión, paneles control. Variadores VVVF (Variable Voltage Variable Frequency) para regular velocidad motores AC especialmente gabinetes acabado = último desarrollo. Instrumentación/control basado PC (controlador programable) o PLC (autómata programable) con actuadores válvulas para automatización: laminador, cizallas recorte frontal/trasero, sistema agua TMT, cizalla volante, etc.
Proceso de manufactura
- Comprender las inclusiones en el acero: causas, tipos y mitigación en la metalurgia secundaria
- Colada y laminación de bramás delgadas: Mejora en la producción de productos planos
- Laminación de Acero: Proceso de Fabricación de Precisión Explicado
- Incrustación de laminación: Generación, transporte y usos prácticos en la fabricación de acero
- Optimización de la eficiencia energética en la producción de hierro y acero
- Vigas universales (I/H): diseño, laminación y aplicaciones
- Laminación en Tren de Bandas en Caliente: Desde el Recalentamiento hasta el Bobinado
- Acero para Herramientas Resistente a Impactos (Shock-Resistant): Características Clave y Aplicaciones
- Acero Dulce, Inoxidable o para Herramientas: Cómo Elegir el Mejor Material para su Proyecto
- Laminado en caliente vs. en frío: Diferencias clave en conformado de metales
- Acero Inoxidable Martensítico X4CrNiMo16-5-1 Temple y Revenido (QT900) – Alto Rendimiento