



Vigas universales (I/H): diseño, laminación y aplicaciones
Vigas universales y su laminación
Las vigas universales también se conocen como vigas de alas paralelas o vigas de ala ancha. La sección transversal es en forma de I o H. Las vigas H también se denominan columnas universales. La parte horizontal de la sección se llama alas, el elemento vertical se llama alma. La viga H tiene alas más anchas que la I. Las vigas universales se laminan normalmente de aceros estructurales y se usan en construcción e ingeniería civil. Tienen el perfil transversal más eficiente pues la mayor parte del material está alejado del eje neutro, proporcionando alto momento de inercia, lo que aumenta rigidez, resistencia a flexión y deflexión.
Las vigas H tienen ancho y profundidad iguales o similares, más aptas para orientación vertical cargando axialmente (columnas en edificios de varias plantas), mientras que las vigas I son significativamente más profundas que anchas, más aptas para cargas de flexión (vigas en forjados).
Cuando una viga se flexiona, la parte superior está en compresión y la inferior en tracción. Estas fuerzas son máximas en los extremos. Al tener más material en alas superior/inferior y menos en alma, la viga universal proporciona sección rígida con mínimo material.
Limitaciones y ventajas
Aunque las vigas I son excelentes para flexión unidireccional en plano paralelo al alma, no rinden tan bien en flexión bidireccional. También muestran poca resistencia a torsión y sufren deformación transversal bajo carga torsional. Para problemas dominados por torsión, se prefieren secciones caja y otros perfiles rígidos.
Aumentar la profundidad de la viga aumenta resistencia a flexión al cubo de la profundidad; por tanto, vigas universales aportan gran rigidez. Sin embargo, el espesor del alma no debe ser pequeño para evitar pandeo.
El alma resiste esfuerzos cortantes, mientras las alas resisten la mayor parte del momento flector. Las vigas I están diseñadas para cargas altas en grandes luces. Son forma muy eficiente para resistir cargas de flexión y cortante en plano del alma. Alas gruesas y alma delgada distribuyen material eficientemente para resistir altas cargas de flexión. Sin embargo, secciones I tienen capacidad reducida en dirección transversal e ineficientes en torsión.
La viga H es acero de sección de alto rendimiento por su distribución optimizada de área transversal y relación resistencia-peso razonable. Con alas anchas y alma delgada, tiene alto módulo de sección, alta resistencia a flexión y excelentes propiedades mecánicas. Las vigas H son generalmente más pesadas que las I y útiles como soportes para muros de contención, etc. También pueden usarse como secciones de viga donde el espacio vertical es limitado. Por sus excelentes propiedades, se usan ampliamente para vigas, columnas, miembros arquitectónicos, cimentaciones de pilotes, puentes y otras obras civiles.
Las vigas universales difieren de los perfiles en U (rolled steel joists) o vigas de ala cónica. Las alas de vigas universales son paralelas y de espesor constante; las de los perfiles en U son cónicas y de espesor variable. Estos últimos requieren arandelas cónicas para conexión.
Las vigas H tienen ancho y profundidad iguales o similares; las I son significativamente más profundas que anchas. Las vigas universales se producen de aceros estructurales bien por fabricación (chapas) o por laminación. Comparación de secciones en Fig. 1.
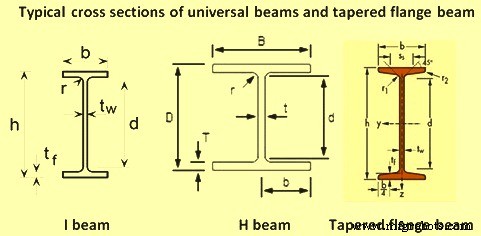
Fig. 1 Comparación de secciones transversales de diferentes tipos de vigas
Laminación de vigas universales
Convencionalmente, vigas universales como otras formas estructurales se producen laminando blooms en jaulas universales (Fig. 2). Recientemente, blanks de viga con sección en forma de hueso de perro se colan continuamente, saltándose etapas de laminación primaria. Para vigas I, proceso más reciente es colada continua y laminación de blanks con ala fina (ej. espesor <50 mm) para producir viga de ala paralela con alma fina.
Tren convencional de vigas universales
Proceso convencional: calentamiento de bloom, laminado a contorno y dimensiones, corte en caliente a longitudes manejables, enfriamiento a temperatura ambiente, enderezado, corte a longitudes pedidas, inspección, envío.
Calentamiento de blooms grandes en horno tipo empujador (pusher) o horno de viga andante continua (walking beam). El tipo empujador servía a casi todos los trenes antiguos; tendencia reciente: hornos de viga andante por sus muchas ventajas. Normalmente los trenes tienen uno o dos hornos de viga andante continua.
Tren típico: jaula reversible de dos cilindros para desbaste inicial, seguida de grupo de tres jaulas en tren para acabado.
Las vigas H se laminaron inicialmente en trenes de dos y tres cilindros; jaulas universales de cuatro cilindros para acabado. Pero las alas no se deformaban tan bien como el alma y el tamaño estaba limitado. Hubo gran demanda de vigas de mayor profundidad con almas más finas y alas mayores con poco o ningún conicidad. Esta demanda marcó la tendencia de los trenes universales.
Composición de un tren normal: descaladora alta presión para eliminar calamina de blooms calientes, jaula reversible de desbaste de dos cilindros con gargantas múltiples y manipuladores a ambos lados, sierra de lengua para cortar cabeza, jaula universal de desbaste, jaula de canto, jaula universal de acabado de paso único, sierra caliente, tope de calibre, dos camas de enfriamiento, enderezadora rotativa de 7-9 cilindros, cama de inspección con prensa de gag para re-enderezar si necesario, apiladora, etiquetadora, sierra fría, atadora, y mesas de rodillos para movimiento de material. Distribución típica en Fig. 2.
Las jaulas universal de desbaste y de canto son jaulas reversibles de múltiples pasos que funcionan en tándem mediante igualación de velocidad computerizada. La jaula universal de desbaste es normalmente de cuatro cilindros: dos horizontales accionados y dos verticales no accionados. La jaula de canto suele ser de dos cilindros, una garganta. La jaula universal de acabado también tiene dos horizontales accionados y dos verticales no accionados.
Tras laminado, la viga pasa a acabado: sierra caliente para cortar a longitud de cama de enfriamiento. Normalmente dos sierras: una fija y otra móvil. Cama de enfriamiento suele combinar vigas andantes y cadenas de transferencia. En algunos trenes se usan rociadores de agua en caras superior e inferior de vigas cortadas para enfriar antes de zona de acabado.
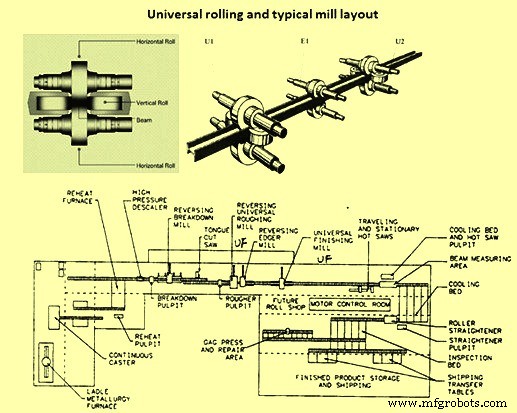
Fig. 2 Laminación de viga universal en jaula universal y distribución típica del tren
Tren moderno de vigas universales
Tren moderno normalmente construido con jaulas universales continuas para laminar continuously cast slab o blank de viga. Equipado con control automático de calibre (AGC). Espesor de ala del blank colado <50 mm.
Slab o blank se calienta en horno de recalentamiento de viga andante continua. Muchos hornos tienen cuatro zonas de calentamiento y capacidad ~250 t/h. Hornos modernos totalmente controlados por computadora, aceptan slabs o blanks calientes o fríos.
Tren completo suele constar: una jaula de desbaste/desbastadora, grupo de jaulas universales con U1, cantonera E1, U2 (Fig. 2) y una jaula universal de acabado. Descaladora alta presión antes de desbastadora. Equipos incluyen sierras caliente y fría, enderezadora de rodillos, cama de inspección con prensa de gag, máquinas de acabado, torneado de cilindros y taller. Todos conectados con mesas de rodillos. En lado de acabado hay transferencia por cadena en algunos puntos. Trenes modernos suelen tener capacidad anual ≥1 Mt.
La desbastadora suele ser reversible. Al colarse slab fino o blank con ala fina como tamaño de entrada, se requieren menos pasadas que en laminación convencional. El acero se lamina hasta que su tamaño encaje en jaula universal del tren.
Grupo típico de jaulas universales: jaula universal de desbaste con cilindros verticales y horizontales, cantonera horizontal y jaula universal de acabado con cilindros horizontales y verticales (Fig. 2). Para permitir slabs más pesados como material inicial y mejorar rendimiento, se suele proporcionar mesa de salida suficiente.
Normalmente, el laminado conformado tras desbastadora pasa adelante y atrás por el tren; jaula universal de desbaste reduce espesor de alma central y dos alas mientras cilindros de canto contactan solo puntas de alas para controlar su longitud. Jaula universal de acabado permanece abierta hasta paso final, cuando sus cuatro cilindros imparten buen acabado superficial y aseguran buena tolerancia dimensional.
Altura de cilindros horizontales inferiores en ambas jaulas universales puede ajustarse, igual que los superiores. Esto asegura que el alma se forme en centro de las alas. Todos los cilindros en las tres jaulas se posicionan automáticamente por control computarizado programado para formas y calibres de secciones requeridas.
Los trenes también equipados con control hidráulico automático de calibre (AGC). Ofrece tolerancia dimensional mejorada y alta flexibilidad en tamaños de sección.
Productos como vigas H, cuya sección no es rectangular, también pueden producirse por laminación. Aquí, laminación por garganta en etapa de desbaste. Materiales laminados por cilindros de garganta para obtener misma forma transversal que los cilindros. Tras producir forma H aproximada por laminación por garganta, producto se termina en laminador universal y cantonera. Sección H se forma cuando material pasa por cuatro cilindros, haciendo al laminador universal (equipado con par de cilindros verticales y par horizontales) adecuado para laminar vigas H. Cantonera equipada con cilindros de garganta, función de ajustar anchos de alas.
En laminador universal, variaciones de espesor de ala y alma pueden hacerse fácilmente ajustando abertura de cilindros. Pero cuando se deben laminar productos con diferentes alturas de alma y anchos de ala, es necesario emplear cilindros exclusivos para esos tamaños, requiriendo cambios de cilindros. En particular, como alturas de alma se determinan por suma de ancho de cilindros horizontales y espesor de ala, hasta ahora era necesario tener mismo número de tamaños de cilindros horizontales que alturas de alma de producto. Desarrollos recientes han resultado en trenes y técnicas capaces de ajustar alturas de alma con un cilindro de ancho variable sin cambiar cilindros.
Proceso de manufactura
- Integración IoT: Control Remoto de Arduino mediante Apps UWP Windows 10
- Colada y laminación de bramás delgadas: Mejora en la producción de productos planos
- El distribuidor (tundish): Clave para la calidad en la colada continua de acero
- Tecnología de colada de blumones (beam blanks): Avanzando en la producción eficiente de vigas de acero
- Optimización de Operaciones en la Casa de Vaciado del Alto Horno para Eficiencia y Confiabilidad
- Optimización del Diseño del Alto Horno para un Rendimiento Superior y Longevidad
- Comprender la escoria: su papel crítico en la producción de hierro en alto horno
- Maquinaria CNC: Eficiencia y Precisión en Ingeniería Industrial
- Entendiendo las Máquinas Fresadoras: Tipos, Funciones y Aplicaciones
- Laminado en caliente vs. en frío: Diferencias clave en conformado de metales
- Principio de funcionamiento del laminado: Procesos y aplicaciones en metalurgia