



Comprender la escoria: su papel crítico en la producción de hierro en alto horno
Escoria y su papel en la producción de hierro en alto horno
El alto horno (AH) es el más antiguo (más de 700 años) de los reactores usados en acerías. Produce hierro líquido (arrabio). Es un reactor contracorriente de alta temperatura, en forma de shaft, donde se cargan alternadamente materiales férricos (mineral, sinter/pellets) y coque en la parte superior, junto con fundentes (caliza, dolomita, etc.) para crear una carga estratificada. Aire precalentado se sopla por la parte inferior a través de toberas. Este aire reacciona con el coque generando gases reductores. La carga férrica descendente (óxidos de hierro) es reducida por los gases reductores ascendentes y se funde para producir arrabio. Los materiales de ganga y cenizas de coque se funden formando escoria con los fundentes. Los productos líquidos (arrabio y escoria) se extraen (desaguan) a intervalos por el agujero de colada. La calidad del arrabio depende de la formación de la escoria y sus transformaciones mineralógicas. Una escoria de buena calidad es necesaria para un arrabio de calidad. La escoria es una mezcla de compuestos químicos de bajo punto de fusión formados por reacción química de la ganga de la carga férrica y cenizas de coque con los fundentes. Todos los compuestos no reducidos (silicatos, aluminosilicatos, calcio-aluminosilicatos, etc.) también pasan a la escoria.
Es sabido que los componentes de la escoria sílice (SiO₂) y alúmina (Al₂O₃) aumentan la viscosidad, mientras que el óxido de calcio (CaO) la reduce. La zona de fusión de la escoria determina la zona cohesiva del alto horno, por lo que la fluidez y características de fusión de la escoria juegan papel principal en la productividad del horno. Inicialmente se forma escoria rica en hierro y, tras asimilación de CaO y MgO de los fundentes, varía su composición. Al descender, la escoria asimila SiO₂ y Al₂O₃ de cenizas generadas por combustión del coque. El proceso de descenso depende de la fluidez (baja viscosidad) de la escoria, gobernada por su composición y temperatura.
Requisitos de la escoria para operación fluida
La escoria debe tener afinidad para absorber impurezas (ganga de la carga y otras impurezas perjudiciales que afectan calidad del arrabio). Es esencial conocer su comportamiento en composición química, constitución mineralógica y capacidad para reaccionar y atrapar impurezas menores. Además, debe ser fluida a temperatura de operación con alta separación escoria-metal sin atrapar metal. Así, las propiedades del producto final se ven influidas directamente por la composición de la escoria. Las propiedades fisicoquímicas de la escoria juegan papel importante en la operación del alto horno.
La escoria final del alto horno, producida durante la producción de arrabio, se considera principalmente mezcla de cuatro óxidos: (i) SiO₂, (ii) Al₂O₃, (iii) CaO, (iv) MgO. Componentes menores: (i) óxido ferroso (FeO), (ii) óxido de manganeso (MnO), dióxido de titanio (TiO₂), álcalis (K₂O y Na₂O), y compuestos sulfurados. Se producen cuatro tipos de escoria con composiciones distintas en distintas zonas del horno (Fig. 1): (i) escoria primaria, (ii) escoria de bosh, (iii) escoria de tobera, (iv) escoria final. Generadas respectivamente en: (i) zona cohesiva, (ii) zona de goteo, (iii) hogar de combustión (raceway), (iv) hogar (hearth). Es la escoria final la que se desagua, por lo que para buen desagüe debe tener fluidez adecuada (baja temperatura de liquidus y baja viscosidad).
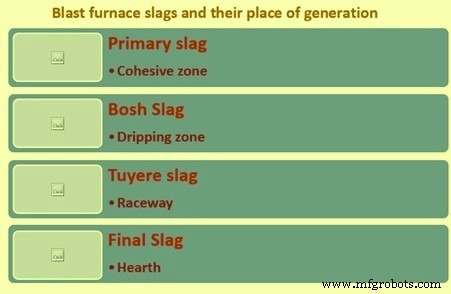
Fig. 1 Tipos de escoria de AH y zonas de su generación
Para operación fluida del alto horno, la escoria debe cumplir:
- Volumen lo más bajo posible.
- Capacidad para eliminar álcalis.
- Cumplir requisitos de desulfuración.
- Composición de escoria primaria uniforme.
- Formación de escoria confinada a altura limitada del horno y escoria estable.
- Buena permeabilidad en zona de formación de escoria.
- Punto de fusión ni demasiado alto ni demasiado bajo.
- Escoria final lo suficientemente fluida para desaguar por el agujero de colada.
Las capas de material férrico comienzan a ablandarse y fundirse en la zona cohesiva bajo influencia de agentes fundentes a temperatura prevalente, reduciendo mucho la permeabilidad de la capa que regula el flujo de materiales (gas/sólido) en el horno. Es la zona limitada por ablandamiento en la parte superior y fundición/flujo en la inferior. Una alta temperatura de ablandamiento junto con temperatura de flujo relativamente baja formaría zona cohesiva estrecha más abajo en el horno, disminuyendo la distancia recorrida por el líquido y reduciendo captación de silicio. Por otro lado, la escoria final que gotea por la región de bosh al hogar debe ser una escoria «corta» que empiece a fluir en cuanto se ablanda. Así, el comportamiento de fusión es parámetro importante para evaluar la eficacia de la escoria del AH.
La fluidez de la escoria afecta: comportamiento ablandamiento-fusión en zona cohesiva, permeabilidad en parte inferior por retención de líquido en zona de goteo, flujo líquido en hogar, y capacidad de desagüe por agujero de colada. También afecta su capacidad de desulfuración. La fluidez depende de temperatura y composición, esta influida por minerales de ganga del mineral y cenizas de coque y carbón pulverizado.
Las escorias de alto horno pertenecen principalmente a tres sistemas: (i) sistema terciario CaO–Al₂O₃–SiO₂, (ii) sistema cuaternario CaO–Al₂O₃–SiO₂–MgO, (iii) sistema quinario CaO–Al₂O₃–SiO₂–MgO–TiO₂. Generalmente, la región principal de operación para buena fluidez en el sistema quinario (SiO₂-Al₂O₃-CaO-MgO-TiO₂) en diagrama de liquidus es la fase melilita (soluciones sólidas de åkermanita, Ca₂MgSi₂O₇, y gehlenita, Ca₂Al₂SiO₇).
La composición de la escoria del AH influye decisivamente en sus características fisicoquímicas, afectando grado de desulfuración, suavidad de operación, manejo de escoria, consumo de coque, permeabilidad al gas, transferencia de calor, productividad y calidad del arrabio. Las propiedades que más afectan son: viscosidad, capacidad de sulfuro, capacidad de álcalis y temperatura de liquidus. Estas tienen gran influencia en el proceso global. La viscosidad se ve fuertemente influida por composición química, estructura y temperatura.
Viscosidad de la escoria
La viscosidad es propiedad de transporte que se relaciona con cinética de reacción y grado de reducción de la escoria final. También determina eficiencia de separación escoria-metal, y por tanto rendimiento metálico y capacidad de eliminación de impurezas. En operación, la viscosidad indica la facilidad para desaguar la escoria, relacionándose con requerimiento energético y rentabilidad.
Si los controles del horno pueden predecir viscosidad y temperatura de liquidus, tienen potencial para optimizar análisis y toma de decisiones durante operación, sustituyendo reglas empíricas sobre composiciones. Se han hecho muchos esfuerzos para medir y modelar viscosidades en diferentes sistemas de escoria.
La escoria líquida se clasifica como fluido newtoniano (viscosidad de cizalla independiente de velocidad de cizalla), llamada viscosidad dinámica. La viscosidad se ve influida principalmente por enlaces y grado de polimerización: SiO₂ y Al₂O₃ con enlaces covalentes fuertes aumentan viscosidad. En cambio, monóxidos como CaO y MgO muestran comportamiento iónico, rompiendo cadenas de silicato y bajando viscosidad. Esto vale solo para sistema de fase líquida; en sistema multifásico, aumento de monóxidos eleva actividades de fases sólidas y posible precipitación de sólidos, aumentando viscosidad efectiva (observada).
En operación típica donde se puede alterar composición, los cambios suelen tener efectos opuestos. Ejemplo: lograr menor viscosidad a basicidades más altas suele asociarse a efecto adverso de mayor temperatura de liquidus. Además de efectos en propiedades fisicoquímicas, la basicidad influye en capacidad de eliminación de azufre (y algo de fósforo) y en contenido de silicio del arrabio. Basicidades más altas llevan a mayores valores de azufre en escoria y menores de silicio en metal.
Escorias con bajo Al₂O₃ tienen generalmente baja viscosidad, alta capacidad de sulfuro, baja temperatura de liquidus y menor volumen que escorias con alto Al₂O₃ (Al₂O₃ >15 %). La escoria de alto Al₂O₃ se encuentra principalmente en altos hornos indios por alta relación Al₂O₃/SiO₂ en mineral, sinter y alto contenido de cenizas en coque. Estas escorias tienen altas viscosidades.
La viscosidad de la escoria líquida se determina principalmente por su temperatura y composición química. La dependencia de la temperatura en un rango dado se describe usualmente por ecuación de Arrhenius:
N = A exp (E/RT)
Donde: N = viscosidad; A = término pre-exponencial; E = energía de activación del flujo viscoso; R = constante de gases; T = temperatura absoluta.
Las escorias silicatadas se componen de cationes Si⁴⁺ rodeados por 4 aniones oxígeno en tetraedro regular. Estos tetraedros SiO₄⁴⁻ se unen en cadenas o anillos por oxígenos puente. El flujo viscoso depende de la movilidad de especies iónicas, que a su vez depende de la naturaleza del enlace químico y configuración de especies. Fuerzas interiónicas dependen de tamaños y cargas de iones; fuerzas más fuertes aumentan viscosidades. En fundidos silicatados con alto contenido de sílice, aniones poliméricos causan alta viscosidad. Al aumentar concentración de óxidos metálicos, los enlaces Si-O se rompen progresivamente, reduciendo tamaño de red y bajando viscosidad. Se ha mostrado que adición de óxidos alcalinos hasta 10-20 % molar causa caída drástica de viscosidad por despolimerización.
En escorias de AH, la alúmina siempre está presente y los grupos AlO₄⁵⁻ forman unidades poliméricas con SiO₄⁴⁻. En escorias CaO-MgO-SiO₂-Al₂O₃, la alúmina aumenta viscosidad como la sílice. Por otro lado, cal y magnesia, proveedoras de oxígeno, tienen efecto opuesto.
La viscosidad depende de composición y temperatura. Baja viscosidad no solo gobierna velocidades de reacción por su efecto en transporte de iones en escoria líquida hacia/desde interfaz reacción escoria-metal, sino que asegura operación fluida del AH. Tanto aumento de óxidos básicos como de temperatura por encima de liquidus disminuyen viscosidad. En sistema CaO-MgO-SiO₂-Al₂O₃, alúmina y sílice no son equivalentes en base molar en su efecto, aunque ambas aumentan viscosidad. El efecto de alúmina depende del contenido de cal: Al³⁺ puede reemplazar Si⁴⁺ en red silicatada solo si se asocia con ½ Ca²⁺ para preservar neutralidad eléctrica.
Comportamiento de fusión de la escoria
Se describe mediante cuatro temperaturas características: (i) temperatura de deformación inicial (IDT) – pegajosidad superficial, importante para movimiento de material en estado sólido; (ii) temperatura de estado sólido (ST) – inicio de distorsión plástica; (iii) temperatura hemisférica (HT), también temperatura de fusión o liquidus – flujo lento, papel significativo en aerodinámica del horno y transferencia de calor y masa; (iv) temperatura de flujo (FT) – movilidad líquida.
La escoria formada en zona cohesiva es la primaria, con FeO como principal fundente. Temperatura de solidus, fusión, intervalo solidus-fusión se ven afectados significativamente por FeO. Esta escoria difiere totalmente de la final, donde el fundente es principalmente CaO o MgO. Aunque no es posible obtener escoria primaria del AH, siempre se puede preparar escoria sintética en laboratorio que la imite y estudiar sus características de flujo. La escoria final tiene pequeña diferencia entre ST y FT; adquiere movilidad líquida y gotea lejos del sitio donde empieza a distorsionarse plásticamente, lo más rápido posible. Esta acción expone sitios frescos para reacción, supuestamente responsable de mayores tasas de reacción escoria-metal, influyendo en operación del AH y calidad del metal.
La característica de flujo de escorias de AH está fuertemente influida por el grado de reducción de óxido de hierro a baja temperatura (en zona granular), además de composición, calidad y cantidad de ganga en materiales férricos. La relación CaO/SiO₂ y contenido de MgO influyen mucho en propiedades ablandamiento-fusión. La disponibilidad de MgO más tarde en el proceso a menudo resulta en rango de temperatura pequeño de zona cohesiva, mejorando permeabilidad del lecho, lo que influye en consumo de coque y calidad de arrabio.
El aumento de Al₂O₃ en el mineral no solo afecta resistencia del sinter, sino también sus características a altas temperaturas en zona cohesiva. La concentración de Al₂O₃ en escoria se considera factor que degrada fluidez y aumenta temperatura de liquidus. Efectos de alta alúmina en escoria:
- Alta viscosidad para basicidad constante (CaO/SiO₂). Sin embargo, al aumentar óxidos básicos y temperatura por encima de liquidus, la viscosidad disminuye algo.
- Mayor tendencia a reducción de silicio y aumento de silicio en arrabio.
- Contenido de azufre en arrabio tiende a aumentar con alúmina en escoria → desulfuración menos eficiente.
- Caída de presión en zona de goteo aumenta con concentración de Al₂O₃. Incluso si aumenta CaO/SiO₂, la caída de presión aumenta.
El efecto deteriorante de alta alúmina se compensa aumentando contenido de MgO. La concentración de alúmina en escoria se fija semi-empíricamente en muchos países en límite superior ~16 % para evitar acumulación de escoria férrica y deterioro de permeabilidad en parte inferior del AH.
Proceso de manufactura
- Escoria de alto horno: esencial para una operación óptima del horno
- Automatización, medición y control de alto horno: soluciones de alto rendimiento
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Granulación de Escoria de Alto Horno en la Colada: Visión General del Proceso
- Optimización de la Productividad del Alto Horno: Parámetros y Estrategias Clave
- Optimización de Operaciones en Alto Horno con Escoria de Alta Alúmina
- El distribuidor (tundish): Clave para la calidad en la colada continua de acero
- Optimización de la producción de hierro: Química del proceso de alto horno
- Granulación en Seco de Escoria de Alto Horno: Impulsando Recuperación Energética y Sostenibilidad
- Reducción de Emisiones de CO₂ en la Ferropreparación por Alto Horno
- Cómo la Ingeniería de Precisión Impulsa el Éxito de la Fabricación Moderna