



El papel crucial de la escoria en la acería de convertidor
Rol de la escoria en la acería de convertidor
El proceso de convertidor de oxígeno es el principal para producir aceros al carbono y baja aleación. Es esencialmente un proceso oxidante de refino de arrabio (HM) alto en carbono a acero líquido bajo en carbono. La oxidación se realiza soplando oxígeno en el convertidor. Esto hace que el hierro líquido y otras impurezas metálicas y no metálicas presentes en el baño formen óxidos más ligeros que el acero líquido, flotando a la superficie. El nombre genérico de estos óxidos es «escoria». Algunos óxidos son ácidos y pueden reaccionar con los refractarios básicos del convertidor, por lo que se suele hacer una escoria básica usando cal y dolomita calcinada para proteger los refractarios. El oxígeno también puede reaccionar con carbono creando gas que genera burbujas para espumar la escoria líquida y aportar energía química necesaria durante la acería.
En el proceso de acería, la escoria es predominantemente una mezcla de óxidos con pequeñas cantidades de sulfuros y fosfuros. Los óxidos son ácidos o básicos. La escoria se forma durante el refino del arrabio: Si → SiO₂, Mn → MnO, Fe → FeO, P → P₂O₅, etc., y adición de óxidos como CaO (cal), MgO (dolomita calcinada), óxido de hierro, y otros, para obtener propiedades fisicoquímicas deseadas: punto de fusión, basicidad, viscosidad, etc.
Fuentes de escoria en el convertidor
Cuatro fuentes principales: (i) oxidación de elementos metálicos en el acero líquido (Si, Mn, Al, Ti, Cr, V, etc.); (ii) presencia de no metálicos en el baño (azufre, fósforo); (iii) adición de fundentes (cal, dolomita calcinada, fluorita); (iv) refractarios disueltos (MgO, CaO+MgO).
Una escoria ácida erosiona el revestimiento del convertidor (ladrillos básicos). Contiene altas cantidades de SiO₂, Al₂O₃ que adelgazan la escoria. Una escoria básica contiene óxidos como MgO y CaO, que la espesan. FeO es la parte más importante: hace que la cal se disuelva a temperaturas más bajas («fundenteo»). El punto de fusión de CaO es 2570 °C y MgO 2800 °C; sin FeO bajando el punto de fusión, es difícil poner cal o magnesia en solución a temperaturas de colada generalmente <1650 °C.
Funciones importantes de la escoria
- Actúa como sumidero de impurezas durante el refino.
- Controla potencial oxidante/reductor del baño mediante contenido de FeO. Mayor FeO → escoria oxidante; menor FeO → escoria reductora.
- Ayuda en desfosforación y absorbe algo de azufre.
- Impide paso de nitrógeno e hidrógeno de la atmósfera al acero líquido.
- Absorbe inclusiones óxido/sulfuro.
- Aísla el baño líquido y reduce pérdidas térmicas; barrera térmica que evita transferencia de calor del acero al entorno.
- Protege al acero líquido de re-oxidación.
- Emulsiona el arrabio y promueve oxidación de carbono.
Estas funciones requieren que la escoria posea ciertas propiedades químicas (basicidad, potencial oxidante) y físicas (densidad, punto de fusión, viscosidad), controladas por composición y estructura.
Prácticas de soplado y formación de escoria
Dos prácticas límite: (i) soplado suave con lanza alta sin agitación inferior por gas inerte, baja intensidad de mezcla del baño; (ii) soplado fuerte con lanza baja y agitación inferior (convertidores de soplado combinado), mezcla intensa e interacción profunda del chorro de oxígeno con baño. En soplado suave, interacción chorro-baño es superficial, transferencia de masa desde interior lenta por mezcla débil, hierro se oxida primero y escoria. En soplado fuerte, interacción y transferencia de masa son intensas y elementos impuros se oxidan primero. Efectos principales del soplado suave:
- Aumento de tasa de formación de escoria.
- Mayor contenido de FeO en escoria.
- Supersaturación de oxígeno en acero líquido.
- Favorece espumado de escoria.
- Promueve desfosforación al menos a alto nivel de carbono.
- Aumenta tasa de oxidación de Mn y otras impurezas.
- Aumenta desgaste de refractarios.
- Aumenta probabilidad de rebalse de escoria (slopping).
Cuatro principios de control de escoria
- Control de basicidad: relación óxidos básicos/ácidos.
- Saturación de escoria con MgO.
- Control de espumado (control de viscosidad).
- Equilibrio acero-escoria para alcanzar «estado de equilibrio».
La basicidad indica cuán ácida o básica es la escoria respecto al refractario básico del convertidor. Si más ácida, erosiona ladrillos; si más básica, los protege. La basicidad se fija normalmente por cantidad de cal y dolomita calcinada añadidas, niveles de Si y Al en arrabio y chatarra, y ferroaleaciones. Valor bajo → escoria ácida; al aumentar → más básica.
Además de basicidad, el contenido de MgO en escoria es importante. La escoria contiene compuestos de calcio disueltos y compuestos ácidos que hacen que MgO se disuelva de los ladrillos del revestimiento a la escoria. MgO se disuelve según relaciones de FeO, basicidad y temperatura. Menor basicidad → mayor requerimiento de MgO. Aumento de FeO y temperatura también aumenta requerimiento de MgO (Fig. 1).
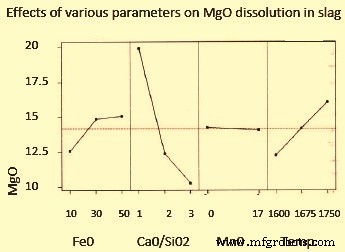
Fig. 1 Efectos de varios parámetros en la disolución de MgO en la escoria
Espumado de escoria
Altura de espuma en convertidor es función del tiempo de soplado. Altura máxima se alcanza cuando masa de escoria se aproxima al 70 % de escoria final. El polvo reactivo del convertidor es fuente de óxidos de hierro y ayuda a formación rápida de escoria espumosa, incluso al iniciar soplado con lanza baja (soplado fuerte). La escoria espumosa disminuye ratio de post-combustión y aumenta eficiencia de transferencia de calor al baño.
Factores que afectan tendencia al espumado:
- Contenido de FeO: debe haber FeO en cantidad suficiente para reaccionar con carbono y formar burbujas de CO.
- Viscosidad/consistencia correcta para retener burbujas el mayor tiempo posible.
- MgO suficiente para minimizar desgaste refractario y promover espumado.
El carbono del hierro líquido crea burbujas de CO para espumar la escoria. La viscosidad se determina por la relación de componentes y cómo hacen la escoria más fina o espesa. Es el equilibrio de componentes para lograr viscosidad correcta que retenga burbujas. SiO₂, FeO, Al₂O₃ adelgazan; CaO y MgO espesan.
Estimación aproximada de densidad de escoria de convertidor (CaO, SiO₂, FeO, MnO, etc.) en rangos típicos: 2,8–3,0 t/m³. Si relación masa escoria/acero al final varía 0,08–0,1, la relación volumen escoria/acero sube de casi cero al inicio a 0,20–0,25 al final.
En general, la escoria amortigua eyecciones de metal (escupido) y formación de polvo durante soplado. Si se opera con muy poca escoria, ocurren eyecciones fuertes y formación de calavera. Las propiedades de la escoria son, sin embargo, cruciales. Escoria fluida y fuertemente oxidante favorece reacciones de oxidación pero puede causar rebalse (slopping). El rebalse ocurre a menudo si formación de escoria se retrasa y gran cantidad de oxígeno se «carga» en la escoria por soplado suave, adición de mineral/polvo, etc. Formación intensa de CO resulta en emulsión escoria-metal, inicio de formación de escoria, reacciones de oxidación secundaria y terciaria vigorosas, y generación de gas mejorada lleva a rebalse fuerte. Control adecuado de formación y espumado es medida central para prevención de rebalse.
Equilibrio acero-escoria y relaciones de partición
FeO en escoria es proporcional a oxígeno disuelto en acero. En todas reacciones escoria/metal hay relación entre cantidad de un elemento en acero y en escoria: «ratio de partición». Acero y escoria en convertidor deben equilibrarse para estar en estado de equilibrio. También hay relación de contenido de carbono en acero controlando oxígeno en acero. El carbono influye en nivel de oxígeno en acero. A bajos niveles de carbono, oxígeno reacciona con hierro formando FeO, adelgazando escoria e impactando pérdidas de rendimiento.
Contenido de SiO₂ en escoria determina cuánta cal se necesita. También reduce rendimiento. Todos los materiales que entran al baño bajo condiciones oxidantes influyen en requerimientos de escoria, coste de adiciones y pérdidas de rendimiento. Arrabio y chatarra juntos influyen en SiO₂ de escoria. Cada kg de Si reaccionando con oxígeno crea 2,17 kg de SiO₂, que debe neutralizarse con cal y dolomita para formar escoria básica. Esta escoria básica causa pérdida de 5 kg de hierro a escoria como FeO. Porque aumentar material ácido aumenta volumen de escoria que debe equilibrarse con material básico como cal.
Desgaste químico de revestimiento y slag splashing
Desgaste químico del revestimiento depende, entre otros, de su interacción con escoria/emulsión, metal líquido y fase gaseosa (incluyendo soplado O₂). Mecanismo principal: disolución del revestimiento en escoria. Formación rápida de escoria para ligar y neutralizar SiO₂ ácido formándose al inicio del soplado, es punto clave. Escoria caliente y altamente oxidante disuelve fácilmente revestimiento de magnesia o dolomita. Uso de dolomita calcinada mejora mucho vida del revestimiento. Recientemente, slag splashing (salpicado de escoria) se ha consolidado para prolongar vida del convertidor. La escoria residual se acondiciona en composición y temperatura tras colada y se salpica con flujo violento de nitrógeno alrededor de la pared. El procedimiento y sus consecuencias son complejos y la escoria debe ajustarse estrictamente para el tratamiento.
Formación de escoria y reacciones
La formación empieza con disolución de oxígeno en hierro líquido y oxidación simultánea de hierro y otros constituyentes en zona de impacto del chorro. Temperatura en zona de impacto es muy alta (>2000 °C), disolviéndose gran cantidad de oxígeno (hasta 1 %). En zona de oxidación primaria se forma óxido de hierro; hierro líquido con alto oxígeno penetra en baño y contacta con hierro fresco con mayor carbono y otros elementos oxidables, oxidándolos. Parte de productos primarios salpica a escoria y atmósfera del horno.
Óxido de hierro y otros productos de oxidación no volátiles (SiO₂, MnO, P₂O₅, etc.) se mezclan con escoria existente y se disuelve más cal y dolomita en escoria líquida. La escoria se forma por cadena compleja de reacciones:
[Si] + 2[O] = SiO₂
[Mn] + [O] = MnO
[Fe] + [O] = FeO
[P] + 5[O] = P₂O₅ + CaO + (CaO+MgO) ⇒ Escoria
Seguidas por reacciones secundarias de oxidación-reducción, especialmente descarburación en superficie de gotas de hierro líquido circulando en escoria:
[FeₓOᵧ] + y C = x Fe + y CO (g)
En periodo inicial de soplado, con temperatura de baño baja, escoria suele saturarse en silicato dicalcico (2CaO·SiO₂), pero con progreso de oxidación del arrabio la composición se aleja del «naso» del silicato dicalcico, volviendo en etapa posterior a él y pasándolo a saturación de silicato tricalcico (3CaO·SiO₂) o incluso a saturación de cal. La evaluación del camino de la escoria pasando superficies de liquidus a alta temperatura (naso 2CaO·SiO₂, liquidus de 3CaO·SiO₂ o cal) y precipitación de fases sólidas desde baño líquido, se ve oscurecida porque las escorias son fases multicomponente y temperaturas de escoria superan, incluso en cientos de grados, la temperatura media del baño de hierro líquido.
Afinidades locales en fronteras de fase (escoria/baño, escoria/gota, baño/gas, escoria/gas, etc.) controlan progreso de reacciones similares de componentes en misma fase de solución (baño de hierro o escoria). Magnitud de afinidad de reacción depende de afinidad estándar y actividades (potenciales químicos) de componentes en fases de solución. Afinidades locales que controlan distribución de oxígeno entre oxidación de elementos menores en baño y hierro (progreso mutuo de oxidaciones), cambian con evolución temporal y térmica del proceso. De igual modo, afinidades locales de reacciones secundarias de oxidación por hierro (y otros óxidos en escoria, como óxido de manganeso) controlan progreso de descarburación vs. oxidación de otros constituyentes menores de gotas de hierro en ambiente de escoria. Este control termodinámico explica por qué hierro se oxida y escoria en soplado suave. Mezcla débil en baño resulta en transporte lento de constituyentes menores (Si, Mn, C, etc.) desde interior a capas superficiales donde ocurre oxidación y desde donde gotas de hierro salpican o estallan en escoria. Estas capas son agotamiento de elementos menores, sus actividades en fase metálica y, por tanto, afinidades de reacción disminuyen respecto a hierro. Oxidación de hierro se vuelve termodinámicamente favorable.
Desfosforación y control de temperatura
Para desfosforación, la escoria juega papel importante. El equilibrio de actividad de oxígeno en acero y escoria puede relacionarse en fase de oxidación y materiales usados para desfosforación. Ecuación simplificada de eliminación de fósforo:
2P + CaO + 5FeO ⇒ P₂O₅·CaO + 5 Fe   Temp < 1640 °C
2P + CaO + 5FeO ⇐ P₂O₅·CaO + 5 Fe   Temp > 1640 °C
Para eliminar fósforo se necesita cal (CaO) y oxígeno (FeO) para producir P₂O₅·CaO que se atrapa en escoria. Si temperatura supera 1640 °C, reacción se invierte y ocurre refosforación. Por tanto, para eliminar fósforo, escoria con P₂O₅·CaO debe eliminarse por desescoriado a mitad de soplado, o añadir más cal, soplar más (actividad de oxígeno) o mantener más frío.
Proceso de manufactura
- Pantalla de Cristal Líquido (LCD): Tecnología, Fabricación y Perspectivas Futuras
- Escoria de alto horno: esencial para una operación óptima del horno
- Comprender las inclusiones en el acero: causas, tipos y mitigación en la metalurgia secundaria
- Producción de acero verde: revolucionando la industria para un planeta más fresco
- Horno de Inducción para Acería: Tecnología Eficiente de Fusión Eléctrica
- Proceso de Soplado Combinado: Mejora de Mezcla y Calidad en Conversores de Acería
- Proceso CAS-OB: Metalurgia secundaria avanzada con tratamiento de argón y oxígeno
- Moldes: El componente crucial en la colada continua de acero
- El Impacto de los Tubos de Precisión en la Dispensación de Líquidos: Perspectivas Finales
- Cómo los Tubos de Precisión Mejoran la Precisión en la Dispensación Automatizada de Líquidos: Parte 2
- Tubos de Precisión: Mejorando la Precisión en Sistemas de Dispensación de Líquidos