



Proceso de Soplado Combinado: Mejora de Mezcla y Calidad en Conversores de Acería
Proceso de soplado combinado en acería con convertidor
Las inhomogeneidades en composición química y temperatura se crean en el acero líquido durante el soplado de oxígeno (O₂) en convertidores de soplado superior por la falta de mezcla en el baño. Existe una zona relativamente muerta directamente bajo la cavidad del chorro en el convertidor. La necesidad de mejorar el proceso en convertidor de soplado superior ha llevado al desarrollo del proceso de soplado combinado.
El proceso de soplado combinado, también conocido como soplado superior e inferior o soplado mixto, se caracteriza por una lanza de soplado superior y un método para lograr agitación desde el fondo. Las diferencias configuracionales en soplado mixto radican principalmente en los inyectores de fondo o elementos de purga. Estos van desde inyectores totalmente refrigerados, a inyectores no refrigerados, a elementos permeables. La necesidad del sistema de agitación de fondo es necesaria para producir una gama de calidades de acero de alta exigencia y es esencial para que el proceso sea económico. Por tanto, la funcionalidad adecuada de la agitación debe asegurarse durante toda la campaña del convertidor de oxígeno básico (BOF). La Fig. 1 muestra procesos de soplado superior y combinado.
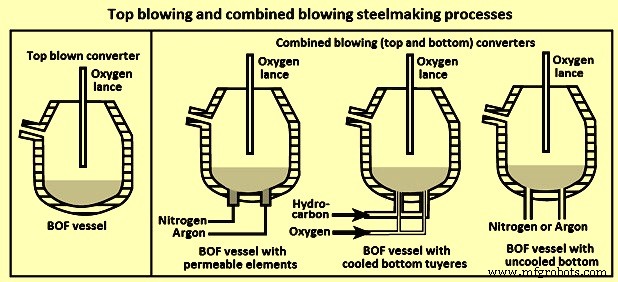
Actualmente, el convertidor de soplado combinado superior e inferior es común en plantas de acería primaria. En el convertidor combinado, la agitación y mezcla del baño son forzadas por chorros de O₂ soplados por arriba y corrientes de gas inerte por el fondo, logrando alta eficiencia de mezcla. En raros casos, O₂ también se inyecta por el fondo con inyectores de tubo doble concéntrico junto con gases de shrouding para controlar temperatura en salida del inyector y desgaste del fondo. Sin embargo, como el purgado con gas inerte proporciona mayor control de desgaste, vida de elementos de purga y fondo, la mayoría de convertidores están equipados con agitación de fondo mediante tapones de purga de gas.
La primera práctica de soplado combinado comercialmente aceptada fue el proceso LBE (Lance Bubbling Equilibrium) desarrollado por ARBED-IRSID. Este proceso está más relacionado con BOF en que todo el O₂ se suministra por la lanza superior. El aspecto de soplado combinado se logra mediante conjunto de elementos porosos en el fondo del convertidor por donde se sopla argón (Ar) o nitrógeno (N₂). En LBE, gas N₂ se usa típicamente casi exclusivamente para la mayor parte del soplado en rango 3-11 Nm³/min. En la parte final, cuando la absorción de N₂ puede crear problema, se usa Ar para agitación. Además, Ar se usa casi exclusivamente como gas inerte para agitación post-soplado, aumentando tasa a 10-17 Nm³/min. La Fig. 2 muestra convertidor LBE con elemento de soplado inferior.
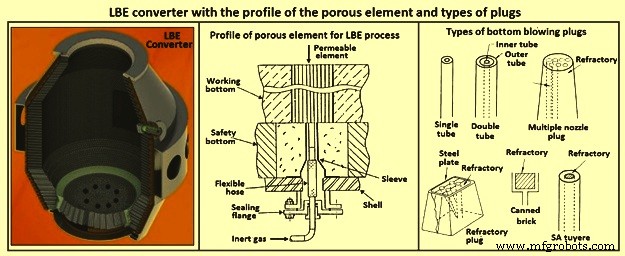
En el proceso combinado, la agitación de fondo se realiza con gases inertes (N₂ y Ar) usados extensamente para mejorar condiciones de mezcla en BOF. Los gases se introducen en el fondo por elementos permeables (proceso LBE) o inyectores. En práctica típica, N₂ se introduce por inyectores o elementos permeables en el primer 60-80 % del soplado de O₂, y Ar se cambia en el último 40-20 %. La rápida evolución de CO en la primera parte previene captación de N₂ en el acero. El perfil de un elemento poroso se muestra en Fig. 2.
La acumulación en el fondo y la pérdida subsiguiente del elemento poroso es el problema principal. Las dificultades para mantener elementos LBE operativos han llevado a perseguir aplicación de inyectores no refrigerados. Aquí también el O₂ se suministra por lanza superior mientras gas inerte se introduce al baño desde el fondo mediante elementos de diseño tubular consistiendo generalmente en seis tubos pequeños en matriz refractaria. Por mayor área transversal disponible, se requieren caudales mayores para mantener inyectores operativos.
Configuraciones de tapón/boquilla de fondo
El desarrollo inicial se basó en tres tipos de tapones de fondo para soplado inferior:
- Elemento refractario que se comporta como tapones porosos. Hecho de ladrillos compactados con pequeñas ranuras. Como la mayoría de inyectores, necesita presión de gas suficiente para prevenir penetración de acero. Más penetrante que tapones porosos.
- Inyector no refrigerado para introducir grandes cantidades de gas inerte por boquilla. Resulta en agitación local intensa, que penetra más fácilmente la acumulación. No puede usarse aire u O₂ porque sin refrigerante el calor generado hace la vida del inyector demasiado corta.
- Inyector totalmente refrigerado. Aquí puede soplarse gas inerte u O₂, causando agitación muy fuerte y casi sin problemas penetrando acumulación en el fondo.
En todos los casos la tubería de gas se rutea por los Muñones del horno usando juntas rotativas o sellos para permitir rotación completa. La Fig. 2 muestra varios tipos de tapones de soplado inferior desarrollados.
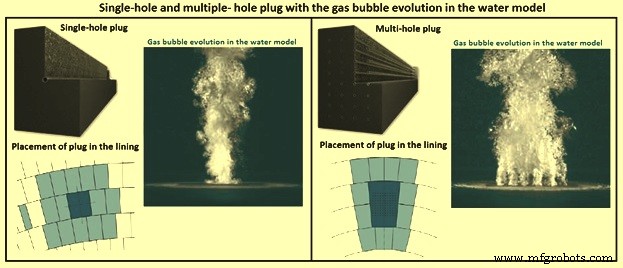
El estado actual de diseños de tapones para soplado inferior de gas inerte se basa en diseños de tapón de un solo orificio (SHP - Single Hole Plug) y tapón de múltiples orificios (MHP - Multi-Hole Plug). Estos diseños se han establecido como diseños de estado del arte ampliamente aceptados. Ambos SHP y MHP se diseñan con diámetros de tubería optimizados y número de tuberías. Sin embargo, MHP para purga inerte son más populares. Ambos tipos se basan en refractarios magnesia-carbono (MgO-C), normalmente hechos de 100 % magnesia fundida de alta grado, grafito de alta grado, distribución de tamaño de grano optimizada, y a veces aditivos.
La purga eficiente hasta el final de la campaña del revestimiento BOF es el objetivo de todos los tapones de purga en tiendas BOF y se ve afectada por rango de caudales aplicados, potencial de bloqueo y tasa de desgaste bajo condiciones particulares. El más alto estándar de seguridad es requisito esencial para la purga de fondo.
Potencial de bloqueo
La disponibilidad reducida de tapones de purga por acumulación en el fondo es a menudo razón de baja eficiencia. Esto aumenta coste de agente desoxidante, reduce rendimiento y lleva a proceso de soplado menos eficiente. Razones principales: acumulación por escoria muy pegajosa o altas frecuentes de splash de escoria, problemas con suministro de gas inerte o diseño no adecuado de tapón. Mientras alto caudal por SHP puede reducir potencial de bloqueo por escoria a bajas tasas de splash, altas tasas de splash con acumulación potencial o suministro inerte insuficiente causan infiltración profunda de SHP con muy baja probabilidad de reapertura. La eficiencia de purga de MHP aumenta por numerosos tubos con número, diámetro y disposición optimizados. La tasa de reapertura de MHP se reporta regularmente y no es propensa a fluctuaciones en presión de gas y suministro.
Seguridad
Los más altos estándares se dan generalmente para diseños MHP. Los tubos de gas se prensan directamente en ladrillo MgO-C. Si suministro a MHP se reduce o es cero, la infiltración de acero aplica solo unos milímetros en el tapón. El riesgo de rotura de acero a través del MHP se minimiza.
Características de purga y tasa de desgaste
El régimen de flujo de SHP está en zona de transición entre burbujeo y chorro (jetting) o totalmente en zona de chorro, resultando en grandes volúmenes de gas sobre el tubo único y posterior descomposición en burbujas menores con amplia distribución de tamaños. Este régimen se caracteriza por tasas de desgaste aumentadas, ej. 0,4-0,7 mm/ciclo. El diseño MHP proporciona distribución de burbujas mucho más apropiada sobre el tapón con mayor proporción de burbujas pequeñas. La mayor superficie específica de burbujas pequeñas aumenta eficiencia de purga gas y metalúrgica. La tasa de desgaste es generalmente menor por disminución de fenómenos de retro-ataque y turbulencia a menores velocidades de gas. La Fig. 3 muestra SHP y MHP con evolución de burbujas en modelo de agua.
Proceso de soplado combinado
En el proceso combinado, el O₂ requerido para refinar el acero se sopla por lanza superior mientras el gas inerte (N₂ o Ar) para agitación de fondo se introduce en el fundido por ladrillos de agitación de fondo para mejorar condiciones de proceso mediante mezcla optimizada. El caudal y tipo de gas depende de la fase de proceso y calidad de acero. Un acercamiento más rápido y mejor al equilibrio metal-escoria se logra por agitación de fondo. Equilibrio y tiempo de mezcla dependen de tipo, número, ubicación de agitadores y caudal. Agitación más fuerte desplaza equilibrio termodinámico en dirección deseada y reduce tiempo de mezcla. Un cambio de N₂ a Ar es normalmente requerido según química final del acero. La estación de válvulas como parte central del sistema de agitación permite control individual de caudal por tapón de purga.
Como en soplado superior, O₂ se inyecta por lanza multi-orificio al baño fundido en proceso combinado. Gotas de metal se generan por impacto del chorro y acción de cizallamiento del flujo de gas desde región de impacto donde chorro golpea superficie del metal y gases se desvían hacia arriba. Este efecto de interacción chorro-líquido se describe en tres modos: (i) hoyuelos (dimpling), (ii) salpicado (splashing), (iii) penetración.
La cantidad de gotas de hierro salpicadas al gas y escoria influye en rendimiento metálico, desgaste refractario y progreso de des carburación. Hay efecto de propiedades de gas y líquido en profundidad de depresión del baño y profundidad crítica marca inicio de salpicado. El salpicado aumenta hasta cierto momento del chorro más allá del cual disminuye. Dirección de salpicaduras depende de ángulo de boquilla de lanza, altura de lanza, perfil de cavidad estimado de su profundidad y diámetro y solapamiento de chorro de O₂.
Muchos experimentos se han hecho para modificar puntas de lanza para controlar salpicado o escupido en convertidor BOF. La importancia de diseño adecuado de diámetros e ángulos de inclinación de boquillas es necesaria para distribución óptima de presión del chorro de O₂. Estudios han mostrado que soplado superior con agitación de fondo da rendimiento superior que solo soplado superior en BOF respecto a salpicado y escupido.
Varios métodos de soplado inferior para agitación se han adoptado. Tapón cerámico con múltiples tubos pequeños o ranuras múltiples se usa en inyectores de fondo. La agitación se realiza con elementos refractarios especiales o través de pequeños inyectores sin protección dispuestos en el fondo del convertidor.
El proceso de soplado inferior eleva efectivamente la altura del baño y muestra perfiles de desgaste refractario diferentes comparados con perfiles en convertidor BOF de solo soplado superior. Desgaste de inyectores y áreas circundantes es a menudo severo, requiriendo materiales de alta densidad resistentes a erosión para resistir flujo turbulento de acero fundido.
El proceso combinado usa gases costosos (O₂, Ar, N₂) y la medición precisa y totalización de estos gases asiste la operación económica y control de calidad estricto usando estos valores en generación de informes diarios para control de gestión. Para agitar el baño, Ar o N₂ se inyecta por varios tapones de agitación en el fondo. El caudal total y tipo de gas para cada paso de secuencia están predeterminados del menú cargado para el soplado actual. El caudal total se divide equitativamente a número de controladores, uno por tapón para mantener distribución uniforme, y se convierte en consigna remota del controlador. El caudal medido es compensado en masa por temperatura y presión para cada tapón y tipo de gas e ingresado al módulo de control. La salida de control 4-20 mA modula posición de válvula.
Si tapón está cubierto por escoria pesada, la presión aguas abajo aumenta. Si supera límite preestablecido, control cambia de caudal a presión y la válvula responde a diferente algoritmo. En reducción de presión (menos que valor de histéresis), control vuelve a caudal. Cambio entre modos debe ser automático, ya que el lazo no activo rastrea la salida del activo.
Para optimización de consumo de gas y rango de control de caudal, se instala control adicional de presión de entrada. La combinación de control de presión en línea de alimentación y control individual de caudal en líneas de agitación mantiene caudales constantes de agitadores individuales, evitando bloqueo de tapones porosos por escoria viscosa. Instrumentación adecuada da al operador indicación de condición de tapones porosos. La fiabilidad del proceso es muy importante. Filosofia fail-safe generalmente para líneas de alimentación (cambio de gas en caso de baja presión de entrada) y corrientes individuales (fail-safe abierto en caso de fallo de medios y energía). La Fig. 4 muestra representación esquemática.
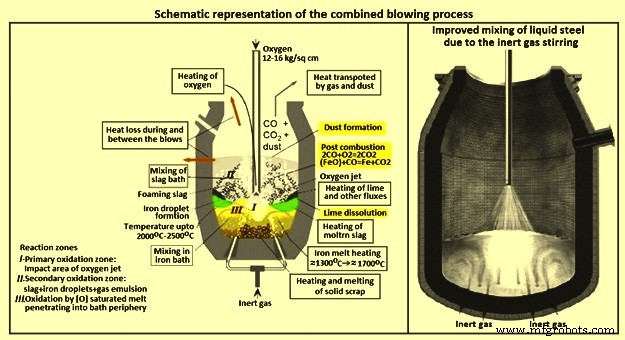
El sistema de agitación de fondo del convertidor se controla via PLC (controlador lógico programable) instalado como unidad independiente con estación HMI (interfaz hombre-máquina) individual o para integración en redes nuevas o existentes. La operación requiere flexibilidad. Según calidad de acero seleccionada, el software sigue patrones de agitación (tablas de parámetros de consigna) para caudales de Ar y N₂ durante todo el ciclo como función de cantidad total de O₂ soplado. Cambios de consigna y acción de control ocurren en modo automático sin interacción del operador, basados en señales de campo.
Durante vaciado, desescoriación y carga, caudales predefinidos deben asegurarse para reducir desgaste refractario y alta vida de tapones porosos. El diseño de tapones debe asegurar vidas largas por baja velocidad de erosión, resistencia avanzada a descamación (spalling) y longitud flexible.
La posición de tapones respecto a chorros de O₂ es muy importante para efectividad del sistema. Para optimización de ubicación, puntos a considerar: (i) impacto de chorros de O₂ bajo varias condiciones (diseño de punta de lanza, variabilidad de altura, etc.), (ii) relación de aspecto altura de fundido/diámetro de convertidor, (iii) influencia en desgaste refractario. Simulaciones CFD (Dinámica de Fluidos Computacional) se usan normalmente para optimizar ubicación considerando condiciones complejas en BOF.
El desarrollo más reciente es la tecnología patentada de agitación alterna. En práctica de agitación alterna, grupos de elementos se controlan con caudales altos y bajos alternados. Evaluación estadística de resultados tras varios ciclos tras implementación en tienda BOF ha mostrado potencial para reducir coste de Ar en 30 % sin influencia negativa en resultados metalúrgicos.
Efectos metalúrgicos del soplado combinado
Patrones de purga, especialmente número de tapones, caudales y tipo/calidad de gases tienen influencia notable en metalurgia BOF. Esos parámetros deben coordinarse estrictamente, de lo contrario el proceso puede salirse de control y no lograrse resultados metalúrgicos buscados. Efectos:
Carbono/Oxígeno
Como resultado de purga de fondo, la cinética de des carburación mejora y se logran menores niveles de C al final sin sobre-oxidación del baño. Indicador de rendimiento eficiente es producto [C]×[O], que comparado con convertidor de solo soplado superior es mucho menor y en rango promedio 0,002-0,0025 %. Debido al proceso de refino existen condiciones de no-equilibrio en baño y entre escoria y baño. Con programa adecuado de purga, reacciones pueden llevarse más cerca del equilibrio al final y efecto de des carburación se fortalece. Duración de post-agitación intensifica ese efecto. Para menores niveles de C, contenido de C del revestimiento también es parámetro significativo.
Respecto a convertidor de solo soplado superior, contenidos disueltos [O] a iguales niveles [C] en vaciado son menores, minimizando consumo de agente desoxidante en cucharón. También hay posibilidad de liberar o ahorrar tratamiento RH (Ruhrstahl Heraeus) costoso causado por menores niveles refinados en vaciado.
Rendimiento de hierro
Purga de fondo, composición de HM ([Si]), práctica de escoria y programas de soplado influyen en nivel de FeO en escoria y por tanto potencial de reacción química entre escoria y revestimiento y efecto de post-agitación. BOF con purga de fondo se caracteriza por menores contenidos de Fe en escoria y menores volúmenes de escoria vs BOF de solo soplado superior. Nivel de FeO en escoria al vaciado depende de C disuelto en baño.
Manganeso (Mn)
Rendimiento de Mn a iguales niveles de C en vaciado es mayor que proceso BOF convencional de solo soplado superior. Menos Fe-Mn necesario para aleación en metalurgia secundaria según calidades. Ajustes de Mn son mejor controlables.
Fósforo (P)
Purga de fondo se caracteriza por mejor capacidad de absorción de P₂O₅ en escoria y disolución más rápida de cal. Según gotas de hierro líquido rociadas durante refino en BOF, especialmente en fase de soplado fuerte, temperatura de escoria formada es mayor que baño. Esto resulta en condiciones más débiles para desfosforación. Por purga, temperatura de escoria baja considerablemente por excelente agitación y mejor equilibrado térmico entre escoria y baño.
Influencia de post-agitación
Propósito principal: (i) lograr menores niveles de C y P en vaciado, (ii) ajuste rápido y preciso de temperatura de vaciado (efecto enfriamiento). Tiempo e intensidad de purga son parámetros decisivos. Post-agitación mejora efecto de des carburación significativamente llevando C y O₂ disueltos más cerca del equilibrio. Causa enfriamiento del baño mejorado por carga adicional de escoria BOF. Esto significa mejora de distribución de P en factor tres y disminución de P en vaciado a 0,005 %.
Influencia de disposición y número de tapones
El sistema de purga influye en condiciones de equilibrio en baño durante refino y por tanto resultados metalúrgicos. Purga permite acercarse o aproximar equilibrio al final. Efecto de des carburación y desfosforación mejora considerablemente. Para efectividad, parámetro Rp establecido. Rp describe relación condición actual/condición equilibrio. Si equilibrio alcanzado, Rp = 1. Aumentar número de tapones significa agitación mejorada y valores Rp más cercanos a 1. Fig. 5 muestra consecuencia de varias disposiciones y números en aproximación al equilibrio (definida por parámetro Rp).
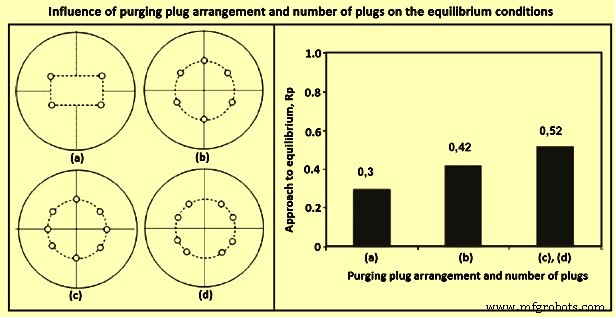
Indicador de agitación/mezcla es tiempo de mezcla relativo. Tiempo reducido significa mezcla/cinética mejorada y aceleración de reacciones químicas (acortamiento de caminos de reacción). Parámetro adicional para cinética del baño es energía de mezcla. Involucra altura de lanza, geometría, práctica de soplado, nivel de baño y para convertidor con purga de fondo, caudales de purga.
Clave para sistema de purga exitoso: principalmente patrón de purga, número de tapones, tasas de desgaste y disponibilidad de cada tapón. La disposición es casi irrelevante y solo elemento de diseño.
Influencia de intensidad de purga
Nivel de intensidad juega papel decisivo para lograr menores productos [C]×[O] y pérdidas de Fe en baño. Nivel mínimo de purga lleva a disminución considerable del producto [C]×[O], especialmente bajo caudal 0,06 Nm³/t·min.
Beneficios operacionales
Proceso de soplado superior con purga de fondo también se refleja en refino menos turbulento y por tanto menor slopping con consecuencia de mayores rendimientos. Además, consumo total de O₂ ~2 % menor y temperatura de vaciado promedio 10 °C menor vs BOF convencional. Debido a mejor agitación y condiciones homogeneizadas. Cantidad de cal cargada se reduce ~10-15 % vs convertidor de solo soplado superior.
Punto ideal de cambio de N₂ a Ar
Niveles de N₂ en vaciado se ajustan flexiblemente durante refino cambiando punto de cambio de N₂ a Ar y caudales de purga. Práctica normal: menores caudales de N₂ al inicio y aumento significativo de intensidades de purga con Ar tras cambio. Por tanto, para menores productos [C]×[O], purga intensa en el último tercio del período de refino es adecuada.
Normalmente, hasta 25 % del proceso de refino, tipo de gas e intensidad no influyen en N₂ en baño. Purga con Ar en esta fase no es rentable y sin propósito. Ar más caro que N₂. Para menores niveles de N₂, necesario cambiar de N₂ a Ar entre 25-50 % del tiempo de soplado. Cambio retardado, especialmente >50 %, causa niveles muy altos de N₂ en vaciado.
Introducción de soplado inferior aumenta significativamente salpicado especialmente en parte inferior del convertidor. Al mismo tiempo, reduce pérdidas de metal y formación de calavera en cono. El éxito del proceso combinado depende de efectividad de dispositivos de agitación de fondo. Estos deben ser fiables, causar agitación efectiva, tener vida razonablemente larga y no bloquearse durante operación.
Splash de escoria y soplado combinado
Splash de escoria es técnica probada para aumentar vida de campañas BOF a niveles muy altos. Tras vaciado, escoria en convertidor se hace splash con N₂ en diferentes áreas del revestimiento durante 2-5 min. También prácticas como recubrimiento y lavado de escoria. Retiene pequeña cantidad de escoria líquida tras vaciado. Escoria enriquecida con dolomita o dolomita cruda. Luego convertidor se balancea varias veces para cubrir fondo y áreas vecinas con capa fina. Parcheo en caliente y gunning son otras medidas para aumentar vida del revestimiento.
Splash funciona mejor con escoria cremosa y pegajosa. Pero escoria pegajosa causa acumulación en fondo con capas que dificultan evolución libre del chorro de gas de inyectores/tapones o los bloquean completamente. No es mal funcionamiento del sistema de agitación sino deterioro significativo de resultados metalúrgicos por distribución desfavorable del gas.
Con capa de escoria cubriendo elementos de agitación, agitación efectiva no es posible ya que gas no puede inyectarse con chorro dirigido. Se arrastra entre revestimiento y capa hasta encontrar grieta para escapar. En este caso el efecto importante de agitación ya no se establece plenamente. Con capas extremadamente gruesas, gas puede incluso arrastrarse por el barril al cono superior o boca, sin efecto de agitación ni metalúrgico. Fenómeno mostrado en Fig. 6. Verificado usando gas natural, identificable por llama. Se detectó que gas escapaba en áreas descritas. Lado izquierdo: capa cubriendo solo fondo. Derecho: capa cubriendo fondo, nudillo inferior y barril como en splash intensivo.
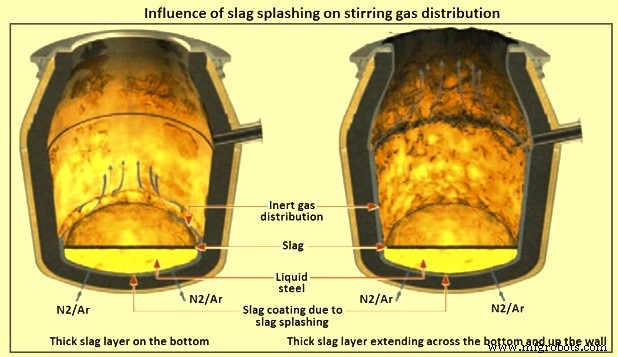
En casos extremos, gases inertes no tienen contacto ni con fundido ni con escoria. Por tanto, necesario controlar espesor del fondo regularmente y empezar contramedidas tempranas para mantener función del sistema de agitación.
Ventajas del soplado combinado
Razones fundamentales para implementar sistema de purga de fondo: mejorar resultados metalúrgicos y garantizar producción de acero de oxígeno de alta calidad a menores costes. Beneficios más importantes del convertidor combinado sobre soplado superior en BOF:
- Aceleración de ciclo de soplado acortando tiempo tap-to-tap.
- Formación de escoria más corta/rápida y mejor interacción escoria-baño (mejores condiciones para fundición de chatarra/fundentes, mayor ratio chatarra/HM).
- Reducción de re-soplados y mayor tasa de acierto en composición y temperatura.
- Mejor homogeneización/agitación del baño y distribución de temperatura.
- Mayor precisión en composición específica.
- Mejor control de proceso (mayor precisión en temperatura de vaciado y niveles de elementos).
- Mejor rendimiento de acero y adiciones de fundentes (menor volumen escoria y menor pérdida de Fe a escoria y polvo de fusión).
- Menos salpicado, escupido y slopping.
- Menor (FeO), [P] y oxidación de [Mn], menor consumo de O₂.
- Menor óxido de hierro en escoria.
- Mejor eficiencia de soplado por agitación intensificada del fundido.
- Menor contenido final de O₂ en acero, menor cantidad de desoxidantes (ferroaleaciones y aluminio).
- Mejor calidad de acero, ya que soplado de gas inerte al final disminuye concentración de gases en metal.
- Mayor vida del revestimiento al evitar escoria rica en FeO sobrecalentada.
Desventajas del soplado combinado
- Equipamiento para proceso combinado es más complejo, aumentando coste de la planta, pero compensado por ventajas.
- Alto coste de gas Ar, intentado reemplazar parcialmente con N₂.
- Disponibilidad de boquillas/tapones de agitación a menudo <100 % por desgaste más severo vs otro revestimiento.
Proceso de manufactura
- Automatización, control y modelado avanzados en la siderurgia por oxígeno básico
- Producción de acero verde: revolucionando la industria para un planeta más fresco
- HIsmelt: Fundición Directa Avanzada para Producción de Hierro Líquido
- Proceso CAS-OB: Metalurgia secundaria avanzada con tratamiento de argón y oxígeno
- Separación Criogénica de Aire Avanzada: Extracción Eficiente de Nitrógeno y Oxígeno
- Sistemas avanzados de control de proceso para eficiencia industrial
- La química detrás de la siderurgia en convertidor de oxígeno básico (BOF)
- Moldeo por inyección de plástico de precisión: Producción eficiente de componentes duraderos
- Mecanizado CNC de Rosca (Tapping): Roscado de Precisión para Ensamblajes de Alta Calidad
- Visión general completa de técnicas de fabricación de acero
- Proceso de extrusión: aplicaciones, materiales y técnicas