



Separación Criogénica de Aire Avanzada: Extracción Eficiente de Nitrógeno y Oxígeno
Proceso criogénico de separación de aire
El aire tiene composición de varios gases, de los cuales nitrógeno (N₂) y oxígeno (O₂) representan conjuntamente ~99,03 % del volumen total. Aire seco: ~78,08 % N₂, ~20,95 % O₂, ~0,93 % Ar, más trazas de H₂, Ne, He, Kr, Xe, CO₂. Aire ambiente puede contener vapor de agua variable (según humedad) y otros gases de procesos naturales y actividades humanas. O₂ y N₂ se producen mediante proceso de separación de aire, que implica separar el aire en sus constituyentes. Gases raros (Ar, Kr) pueden recuperarse como subproductos.
La separación se realiza mediante tecnología específica. Hay diferentes tecnologías disponibles, cada una explotando diferentes atributos respecto a diferencias en propiedades físicas entre gases constituyentes. Una tecnología se basa en que cada gas tiene diferentes propiedades físicas, por lo que la separación se realiza explotando una propiedad como: (i) distinguir tamaños moleculares, (ii) diferenciar tasas de difusión a través de materiales, (iii) preferencia de adsorción de materiales especiales hacia ciertos gases, (iv) diferencia en temperaturas de ebullición.
Tecnologías usadas hoy: criogénica, adsorción, procesos químicos, membranas poliméricas, membrana de transporte iónico (ITM). De estas, la tecnología criogénica está en etapa madura, siendo el único medio factible actualmente para producción masiva de productos de aire: O₂, N₂, Ar.
Tecnologías de separación se usan para producción de O₂ y/o N₂ como gases y a veces como líquidos. Algunas plantas también producen Ar como gas, líquido o ambos. Todos los procesos comienzan con compresión de aire. Todas las plantas emplean tecnologías basadas en no criogénicas o criogénicas. Plantas no criogénicas producen O₂ o N₂ gaseosos usando separación a temperatura cercana a ambiente. Producen O₂ 90-95,5 % puro o N₂ 95,5-99,5 % libre de O₂. Las plantas pueden producir >3 veces más N₂ que O₂, pero ratio producto N₂:O₂ de 1:1 a 1,5:1 se mantiene normalmente.
Historia y características
Proceso criogénico desarrollado por Carl Von Linde en 1895, mejorado por George Claude en 1900s para producir O₂ a pequeña escala para soldadura, corte y gas médico.
Separación criogénica a escala industrial inició principios del siglo XX, fomentando desarrollo de metalurgia y otras industrias dependientes de O₂, N₂ y Ar. Plantas criogénicas (ASP) se caracterizan por muy buena calidad de productos, grandes capacidades y alta fiabilidad. A pesar de tecnologías emergentes, criogenia sigue siendo tecnología básica para producción de O₂. Plantas criogénicas se usan comúnmente para productos gaseosos de alta pureza. Sin embargo, uso restringido a aplicaciones que necesitan gases en grandes cantidades (>varios cientos t/d). Pueden producir gases o líquidos.
Tecnología criogénica utiliza diferencia en puntos de ebullición para separación. Basada en que gases constituyentes tienen diferentes puntos de ebullición y manipulando entorno (temperatura y presión), el aire se separa en componentes. Punto de ebullición de O₂ a 1 atm y 0 °C: -182,9 °C; a 6 atm y 0 °C: -160,7 °C. Correspondientes para N₂: -195,8 °C y -176,6 °C; para Ar: -185,8 °C y -164,6 °C.
Separación criogénica es más efectiva cuando se necesita: (i) O₂ alta pureza (>99,5 %), (ii) altos volúmenes O₂ (>100 t/d), o (iii) O₂ alta presión. Separadores criogénicos tardan >1 hora en arrancar. Además, al producir O₂ tan pura, corriente residual de N₂ es de calidad usable, añadiendo beneficios financieros a proceso integrado con ASP criogénica.
Procesos fundamentales
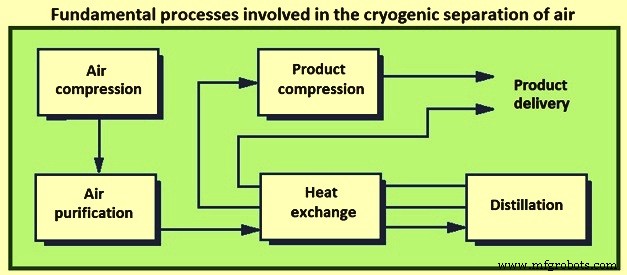
Separación criogénica implica varios procesos. Combinación necesaria en planta, fundamentales: (i) compresión de aire, (ii) purificación de aire, (iii) intercambio de calor, (iv) destilación, (v) compresión de producto. La figura 1 muestra estos procesos.
Plantas criogénicas se basan en procesos criogénicos. El proceso básico, desde su comercialización temprano en siglo XX, ha estado en desarrollo continuo. Han surgido numerosas variaciones de configuración, impulsadas por deseo de producir productos y mezclas particulares eficientemente en varios niveles de pureza y presión requeridos. Estos ciclos han evolucionado en paralelo con avances en maquinaria de compresión, intercambiadores de calor, tecnología de destilación y tecnología de expansores de gas.
El proceso de destilación está en el corazón del proceso general ya que realiza la separación real. Los productos se producen con cierta pureza, definida como ratio entre cantidad de producto 100 % puro y cantidad total en salida.
En destilación se usan bandejas. Función básica: permitir contacto eficiente entre líquido descendente y gas ascendente. Así, la bandeja prepara: (i) enfriamiento y condensación parcial del gas ascendente, y (ii) calentamiento y vaporización parcial del líquido descendente. La figura 2 muestra columna típica con bandeja de destilación fraccionada. Tiene solo un vaporizador y un condensador. La destilación es posible por contacto eficiente líquido-gas habilitado por contacto propio entre líquido descendente y gas ascendente. Las purezas respectivas de elementos más y menos volátiles difieren en cada bandeja, siendo lados inferior y superior los extremos donde se obtienen elementos puros.
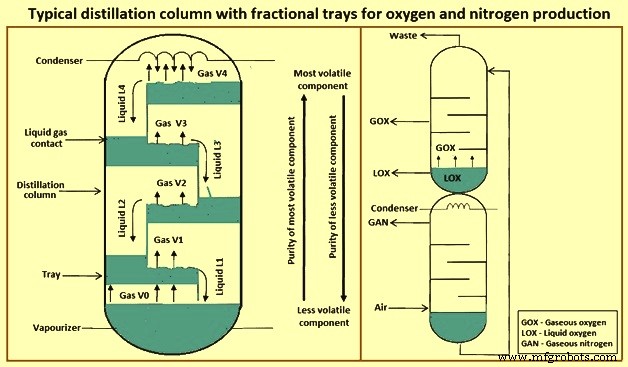
La figura 2 muestra que la bandeja proporciona resistencia al gas ascendente, creando caída de presión. Esta debe ser mínima ya que impacta significativamente en consumo energético del compresor y es parámetro importante en desarrollo de tecnología de bandejas. El empaquetado de destilación es otra tecnología usada que, frente a bandejas fraccionadas, asegura caída de presión total mucho menor y mejor contacto líquido-gas.
Para producir O₂, se necesita mezcla líquida de O₂ y N₂ y columna con vaporizador en base; para N₂, mezcla gaseosa y columna con condensador en tope, produciendo subproducto rico en O₂. Apilando estos dos tipos de columnas y derivando líquido rico en O₂ obtenido en base de columna de N₂ a tope de columna de O₂, es posible producir O₂ y N₂ usando solo un condensador. Esto se muestra en figura 2.
Líquido rico en O₂ entra en tope de columna superior y, por destilación, resulta en O₂ líquido (LOX) en base. Vaporización de LOX a O₂ gaseoso (GOX) se realiza por intercambio de calor entre N₂ gaseoso (GAN) en tope de columna inferior y LOX en base de superior. En tope de superior también se produce producto residual: mezcla de gases N₂ y O₂.
En la práctica, función del condensador la cumple un intercambiador que asegura calor adecuado de GAN a LOX y viceversa para permitir vaporización de LOX y condensación de GAN, requeridas para operación continua. En este modelo columnas se apilan, pero también pueden colocarse lado a lado, como ocasionalmente se hace.
Proceso criogénico es intensivo en energía, baja temperatura, separa aire en gases componentes. Consumo energético de separación de O₂ es función creciente de pureza. Coste de energía eléctrica es mayor coste operativo único en plantas de separación. Normalmente 1/3 a 2/3 de costes operativos asociados a producción de gases y líquidos. Como la industria siderúrgica usa extensivamente O₂, N₂ y Ar, el precio de estos gases afecta coste de producción de acero. La eficiencia energética de ASP se ve influida considerablemente por ratio de producción O₂/N₂, variable según requerimiento.
Trabajo termodinámico mínimo de separación de O₂ del aire = 53,1 kWh/t O₂. Presentes mejores ASP criogénicas construidas tienen consumo que excede mínimo termodinámico ~3 veces.
Complejidad, tamaños físicos y energía varían con número de productos gaseosos/líquidos, purezas requeridas y presiones de entrega. Plantas solo N₂ gaseoso: menos complejas, menos potencia que solo O₂ gaseoso. Coproducción aumenta coste capital y eficiencia energética. Producción líquida necesita equipos adicionales y >2x potencia por unidad de gas entregado.
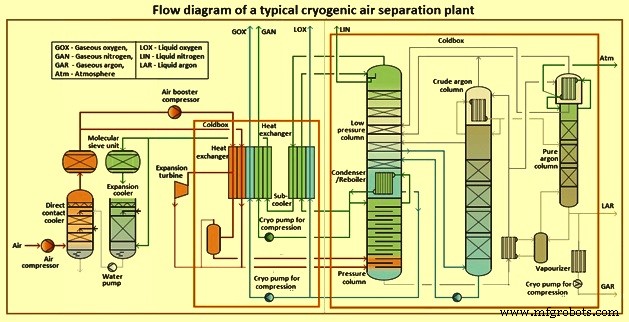
Producción de Ar solo es económica como co-producto con O₂. Producirlo a alta pureza añade tamaño y complejidad. Diagrama de flujo de planta criogénica típica en figura 3. Muestra interrelaciones típicas entre componentes. Relación real depende del diseño, variable según requisitos.
Pasos en el proceso criogénico
Hay varios pasos. Primer paso: filtrado, compresión y enfriamiento de aire entrante. En la mayoría de casos, aire comprimido entre 5-8 MPa según mezcla de productos y presiones necesarias. Aire comprimido se enfría y mayor parte de vapor de agua se condensa y elimina al pasar por serie de enfriadores inter-etapas más enfriador final tras última etapa.
Segundo paso: eliminación de impurezas, en particular vapor de agua residual y CO₂. Eliminados para cumplir especificaciones de calidad y antes de entrar a porción de destilación. Dos enfoques básicos: (i) unidades de tamiz molecular, (ii) intercambiadores inversores. La mayoría de nuevas plantas emplean unidad de pre-purificación por tamiz molecular para eliminar vapor de agua y CO₂. Intercambiadores inversores más rentables para plantas pequeñas. En plantas con intercambiadores inversores, enfriamiento de aire comprimido se hace en dos juegos de intercambiadores de aluminio brasado. Cuando se usan intercambiadores inversores, se instalan unidades de absorción en frío para eliminar hidrocarburos.
Tercer paso: transferencia de calor adicional contra corrientes de producto y gas residual para llevar corriente de aire a temperatura criogénica (-185 °C). Enfriamiento en intercambiadores de aluminio brasado que permiten intercambio entre aire de alimentación entrante y corrientes frías de producto y residual saliendo de separación. Durante intercambio, corrientes salientes se calientan cerca de temperatura ambiente. Recuperar refrigeración de corrientes gaseosas de producto y residual minimiza refrigeración neta a producir. Temperaturas muy frías para destilación criogénica se crean por proceso de refrigeración que incluye expansión de una o más corrientes de proceso a presión elevada.
Cuarto paso: destilación que separa aire en productos deseados. Para O₂, sistema usa dos columnas en serie: alta y baja presión. Plantas de N₂ pueden tener solo una, aunque muchas tienen dos. N₂ sale por tope de cada columna; O₂ por base. O₂ impuro producido en columna inicial (alta presión) se purifica en segunda (baja presión). Ar tiene punto de ebullición similar a O₂ y prefiere quedarse con O₂. Si se necesita O₂ alta pureza, Ar debe eliminarse. Eliminación en punto de columna baja presión donde concentración de Ar es máxima. Ar eliminado se procesa en columna adicional de destilación de Ar crudo "draw" integrada con instalaciones de refino de Ar de columna baja presión. Productos gaseosos fríos y Ar crudo pueden ventearse, procesarse in situ, recogerse como líquido o vaporizarse para producir Ar gaseoso.
Corrientes residuales de columnas se dirigen de vuelta a intercambiadores frontales. Al calentarse cerca de ambiente, enfrían aire entrante. Intercambio entre alimentación y productos minimiza carga neta de refrigeración y consumo energético.
Refrigeración se produce a niveles criogénicos para compensar fuga de calor a equipos fríos e intercambio imperfecto entre corrientes entrantes y salientes. En ciclo de refrigeración de ASP, una o más corrientes a presión elevada (aire de entrada, N₂, gas residual, gas de alimentación, o gas producto, según tipo) se reducen en presión, enfriando la corriente. Para maximizar enfriamiento y eficiencia, reducción (expansión) ocurre dentro de expansor (tipo turbina). Remover energía de corriente reduce temperatura más que expansión simple por válvula. Energía producida por expansor se usa para accionar compresor de proceso, generador eléctrico u otro dispositivo consumidor.
Productos gaseosos típicamente salen de "caja fría" (recipiente aislado conteniendo columnas y equipos a muy baja temperatura) a presiones relativamente bajas, frecuentemente justo >1 atm (absoluta). En general, menor presión de entrega = mayor eficiencia de separación y purificación. Gas producto se comprime en compresores a presión necesaria para su uso.
Porciones del proceso que operan a muy baja temperatura (columnas, intercambiadores, tuberías de interconexión frías) deben estar bien aisladas. Estos elementos se ubican dentro de "cajas frías" selladas (y purgadas con N₂), estructuras relativamente altas, sección transversal rectangular o redonda. Cajas frías rellenas de lana de roca para aislamiento y minimizar corrientes de convección. Según tipo y capacidad, miden 2-4 m de lado y 15-60 m de altura.
Producción de argón
Ar puro se produce típicamente de Ar crudo por proceso multi-paso. Enfoque tradicional: eliminación del 2-3 % O₂ presente en Ar crudo en unidad "de-ox". Pequeñas unidades combinan químicamente O₂ con H₂ en recipiente con catalizador. Agua resultante se elimina fácilmente (tras enfriamiento) en secador de tamiz molecular. Corriente de Ar libre de O₂ se procesa en columna de destilación "Ar puro" para eliminar N₂ residual e H₂ no reaccionado.
Avances en tecnología de destilación de columnas empaquetadas crearon segunda opción: recuperación criogénica total de Ar usando columna muy alta (pero diámetro pequeño) para difícil separación Ar/O₂. Cantidad de Ar producible está limitada por cantidad de O₂ procesado en sistema de destilación más variables que afectan % recuperación: cantidad de O₂ producido como líquido y estabilidad de condiciones operativas. Por ratio natural de gases en aire, producción de Ar no puede exceder 4,4 % de tasa de alimentación O₂ por volumen, o 5,5 % en peso.
Producción de productos líquidos
Cuando se producen productos líquidos en planta criogénica, normalmente se añade unidad de refrigeración suplementaria (o integrada) a planta básica. Esta unidad se llama liquefactor y usa N₂ como fluido de trabajo principal. Capacidad de liquefactor: fracción pequeña de capacidad de ASP hasta capacidad máxima de producción de O₂+N₂+Ar de ASP.
Ciclo básico de liquefactores sin cambios desde hace décadas. Típico toma N₂ a temperatura y presión cercanas a ambiente, comprime, enfría y expande corriente alta presión para producir refrigeración. Diferencia entre liquefactores nuevos y antiguos: presión máxima de operación de intercambiadores criogénicos ha aumentado al mejorar tecnología de fabricación. Liquefactor nuevo típico puede ser más eficiente energéticamente que uno de hace 30 años si emplea presiones pico de ciclo más altas y expansores de mayor eficiencia.
Proceso de manufactura
- Purificadores de Aire: Diseño, Historia y Tendencias Futuras
- Fabricación de Tanques de Oxígeno: De Materias Primas a Aseguramiento de Calidad
- Ambientadores: De los aromas antiguos a la tecnología de enchufes modernos
- El oxígeno: del descubrimiento antiguo a la potencia industrial moderna
- Sistemas de Aire Acondicionado: Diseño, Fabricación y Tendencias Futuras
- Globos Aerostáticos: De los Montgolfier al Vuelo Moderno
- Moldeo por inyección de plástico de precisión: Producción eficiente de componentes duraderos
- Mecanizado CNC de Rosca (Tapping): Roscado de Precisión para Ensamblajes de Alta Calidad
- Entendiendo los Actuadores de Cilindro Neumático: Fundamentos y Aplicaciones
- Tratamiento Térmico del Acero: Temple, Revenido, Recocido y Más para Cuchillos Duraderos
- Proceso de extrusión: aplicaciones, materiales y técnicas