



Galvanización del Acero: Principios Metalúrgicos y Estrategias de Protección
Aspectos metalúrgicos de la galvanización del acero
Los objetos de acero sin protección superficial sufren daños graves por condiciones ambientales: lluvia, nieve, viento, temperaturas extremas. Estas condiciones convierten hierro en óxido de hierro, corroyendo el acero con aumento de volumen y disminución de resistencia. Para evitar acción ambiental sobre la superficie, se usan diversos recubrimientos protectores. De los diferentes tipos, el galvanizado es muy popular y fiable.
Los recubrimientos de galvanizado en caliente se aplican para mejorar el comportamiento anticorrosión del acero, asegurando máxima durabilidad con mínimo mantenimiento. La generación de recubrimientos de zinc y aleaciones de zinc en acero es una de las tecnologías de procesamiento comercialmente más importantes para proteger objetos expuestos a ambientes corrosivos. Desde el punto de vista tecnológico, los principios del galvanizado permanecen inalterados desde su uso hace más de 200 años.
El galvanizado en caliente se usa frecuentemente en productos con superficie expuesta a desgaste: umbrales en vehículos, vagones, escalones, barandillas, rejillas.
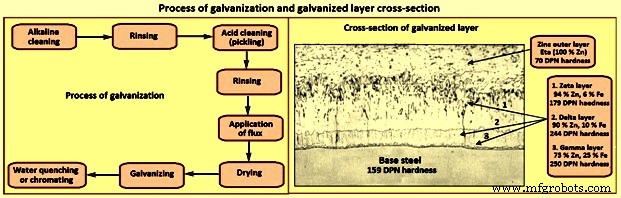
El galvanizado forma un enlace metalúrgico entre el acero base y el recubrimiento de zinc, creando una barrera que forma parte del propio acero. Los recubrimientos galvanizados son adherentes al acero base al menos diez veces más que cualquier otro recubrimiento. Durante el proceso hay reacción entre zinc fundido y hierro del acero, formándose capas de aleación Zn-hierro como muestra la figura 2. La figura muestra microestructura típica de sección transversal de recubrimiento galvanizado: tres capas de aleación y una capa de zinc metálico puro.
Protección por recubrimientos de zinc
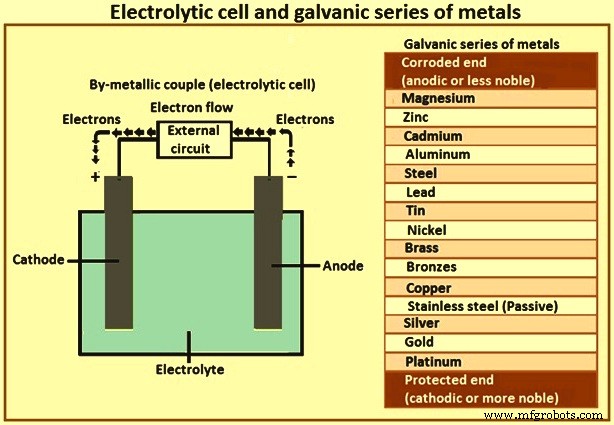
Los recubrimientos de zinc mejoran predominantemente la corrosión acuosa del acero por dos métodos: (i) protección barrera, y (ii) protección galvánica. En protección barrera, el recubrimiento separa el acero del ambiente corrosivo, corroéndose primero antes de que el ambiente alcance el acero. En protección galvánica, se forma una celda electrolítica ya que el zinc es menos noble o anódico al hierro a condiciones ambientales, por lo que se corroe sacrificialmente protegiendo el acero base, incluso si parte del acero queda expuesta por bordes de corte o rayaduras. La figura 1 muestra una celda electrolítica y serie galvánica.
Protección catódica del recubrimiento galvanizado
El zinc metálico es anódico al acero. En presencia de electrolito, el recubrimiento anódico de zinc en acero galvanizado se corroe preferencialmente al acero base catódico, previniendo corrosión de pequeñas áreas expuestas por daño accidental al recubrimiento (figura 1). Esta protección catódica continúa mientras haya recubrimiento de zinc. El mecanismo es:
Cuando zinc y acero están en contacto en electrolito, se desarrollan diferencias de potencial eléctrico y se forma celda electrolítica. Como el zinc es más activo electroquímicamente que el acero, se convierte en ánodo para todo el acero, previniendo formación de pequeñas áreas catódicas y anódicas en la superficie del acero. Como resultado de las diferencias de potencial, electrones cargados negativamente fluyen desde ánodo de zinc a cátodo de acero y átomos en ánodo se convierten en iones zinc cargados positivamente. En superficie cátodo, electrones negativos atraen y reaccionan con iones hidrógeno positivos del electrolito, liberando gas hidrógeno. No hay reacción química entre cátodo de acero y electrolito. Este fenómeno, protección catódica, previene corrosión del cátodo de acero. Iones zinc positivos en superficie ánodo reaccionan con iones hidroxilo negativos del electrolito y el zinc se consume lentamente proporcionando protección sacrificial. Cuando discontinuidad o daño en recubrimiento expone acero, la protección catódica del zinc asegura que el acero expuesto no se corroe.
Pruebas de exposición de ASTM muestran que pérdida de peso del panel, medida de tasa de corrosión, es mucho menor para zinc que para acero en amplia gama de exposiciones. Recubrimientos galvanizados se consumen a tasas entre 1/17 y 1/80 de la del acero, por lo que incluso en ambientes agresivos, el galvanizado en caliente proporciona larga vida.
Proceso de galvanización
Métodos típicos para producir recubrimientos de zinc: galvanizado en caliente, proyección térmica, electrodeposición. El galvanizado en caliente es técnica común y popular. Consiste en inmersión del objeto en baño líquido de zinc o aleación, ya sea por lotes o continuo. Proceso continuo más ventajoso para productos en bobina: chapa, alambre, tubo; proceso por lotes para productos a granel.
En general, antes de inmersión en baño de zinc, el objeto se limpia para eliminar óxidos superficiales que puedan reaccionar en el baño. La superficie debe estar muy limpia y libre de óxidos al introducirse. Tras inmersión, donde el acero reacciona con el baño formando recubrimiento, el objeto se retira, enfría y a veces se trata térmicamente posteriormente. La figura 2 muestra el proceso y sección transversal de capa galvanizada.
En galvanizado de chapa laminada en frío, la chapa típicamente recibe recocido en línea a >650 °C antes del baño, y se enfría a 470-490 °C antes de entrar. Zinc, que funde a 419 °C, está normalmente a 465 °C. La chapa tiene suficiente resistencia a alta temperatura para ser estirada a través de horno de recocido y baño sin rasgarse ni deformarse. Durante el tiempo de inmersión (en algunas líneas tan breve como ~2 segundos), acero y zinc fundido sufren reacción metalúrgica.
Durante esta reacción, átomos superficiales del acero (estado sólido) interactúan con átomos de zinc en baño (estado fundido). Esta interacción se llama "difusión". Átomos de zinc se mueven hacia el acero y átomos de hierro migran hacia zinc fundido. Resultado: formación de capa sólida "mixta" entre acero y zinc fundido. Contiene átomos de zinc y hierro en proporciones específicas, llamada compuesto "intermetálico". La mezcla de átomos de diferentes metales se llama aleación y la zona de difusión formada es una aleación intermetálica. Es esta zona, cuando se forma correctamente, la que proporciona excelente unión entre acero y recubrimiento.
Como muestra figura 2, dureza de capas gamma, delta y zeta (expresada en DPN - número de pirámide de diamante) es superior al acero base. Por esta mayor dureza, estas capas proporcionan excelente protección contra daño por abrasión. Capa eta, baja dureza, es dúctil y da resistencia al impacto. Capas zeta, delta, gamma de aleación Zn-hierro son más duras que acero base, resultando en destacada resistencia a abrasión y daño mecánico. Condiciones abrasivas o carga pesada en servicio pueden eliminar capa eta blanda, pero capa zeta dura queda expuesta resistiendo abrasión y carga.
Fuerzas de tensión superficial causan adhesión de capa de zinc fundido al acero al salir del baño. Tras eliminar exceso, el líquido restante se solidifica al enfriarse por debajo de 419 °C. Producto final (acero galvanizado) consiste en núcleo de acero, con capa de aleación intermetálica y capa externa de zinc en ambas superficies. Si baño es libre de aluminio, sección transversal puede parecerse a figura 2.
Por tanto, composición de objeto de acero recubierto de zinc consiste en: (i) aleación de recubrimiento/sobrecapa, (ii) capa interfacial entre sobrecapa y acero sustrato conteniendo serie de compuestos intermetálicos, (iii) acero sustrato. Cada región puede verse afectada por tiempo y temperatura de baño, y química de baño y sustrato. Capas de aleación intermetálica (figura 2) son mezcla de átomos Zn y Fe. Proporcionan alto grado de unión entre acero y recubrimiento externo. Desafortunadamente, estas aleaciones tienen muy mala ductilidad: son duras y frágiles. Cuando chapa galvanizada se conforma, hay alta probabilidad de grietas por cizalla en aleaciones y descamación del recubrimiento. Esto limita seriamente capacidad de conformar chapa en formas como copas estiradas, paneles de techo, uniones cerradas, o guardabarros automotrices muy estirados.
La capa de aleación es vital para buen enlace acero-zinc. Debe ser continua (sobre toda la superficie) para recubrimiento libre de poros. Sin interferir con formación de zona de enlace de aleación, la naturaleza de la aleación debe cambiarse para que el conformado en formas intrincadas sea posible.
Dureza, ductilidad y adherencia combinan para proporcionar muy buena protección contra daño en manipulación brusca. Estructura del recubrimiento y espesor relativo de capas de aleación Zn-hierro tienen poco o ningún efecto en vida protectora. La vida depende de la masa total del recubrimiento.
El espesor es proporcional a la masa. Espesor de recubrimientos en caliente determinado por espesor de capas de aleación Zn-hierro formadas al reaccionar acero con zinc. Mayor espesor = mejor resistencia a corrosión y durabilidad. Pero puede llevar a baja conformabilidad. Resistencia a tracción de capa aumenta con espesor. Además, recubrimientos son ligeramente más gruesos en esquinas y bordes, ventaja importante vs recubrimientos orgánicos que se adelgazan en estas áreas críticas.
Espesor, estructura de aleación y acabado se ven influidos por: (i) condición superficial del acero, (ii) composición del acero. Aumentar período de inmersión no aumenta espesor excepto en aceros al silicio. Doble inmersión o segundo galvanizado no aumenta espesor y puede afectar apariencia.
Condición superficial del acero
Chorreado de arena antes de galvanizar rugosiza superficie y aumenta área, resultando en mayor reactividad al zinc fundido. Mayor crecimiento de aleación Zn-hierro durante galvanizado, produciendo recubrimientos más gruesos, a costa de superficie más rugosa y peor apariencia. Aplicación limitada por consideraciones prácticas y económicas.
Composición del acero
Tanto silicio como fósforo pueden tener efectos mayores en estructura, apariencia y propiedades. En casos extremos, recubrimientos excesivamente gruesos, frágiles y fácilmente dañables.
Ciertos niveles de Si resultan en recubrimientos excesivamente gruesos. Estos provienen de mayor reactividad del acero con zinc fundido y crecimiento rápido de capas de aleación Zn-hierro. Crecimiento excesivo en aceros con Si 0,04-0,14 %. Tasas menores para 0,15-0,22 % Si, aumentan con niveles >0,22 %.
Presencia de P >~0,05 % produce aumento marcado de reactividad y crecimiento rápido. En combinación con Si, P puede tener efecto desproporcionado, produciendo recubrimientos excesivamente gruesos.
Criterios para idoneidad de aceros con Si y P: (i) % Si < 0,04 %, (ii) % Si + (2,5 × % P) < 0,09 %. Recubrimientos en aceros al Si son normalmente gris mate o gris parcheado con acabado rugoso, y pueden ser frágiles.
Vida de servicio proporcional a espesor aumentado, sin efecto de apariencia si recubrimiento es sano y continuo. En general, espesor, adherencia y apariencia en aceros con Si y P están fuera del control del personal de galvanizado.
Propiedades mecánicas de aceros galvanizados
El proceso de galvanizado no afecta propiedades mecánicas de aceros estructurales normalmente galvanizados.
Resistencia y ductilidad
Gran número de experimentos y pruebas a lo largo de años para determinar si y en qué medida el galvanizado en caliente afecta propiedades de aceros bajo carbono, no aleados y bajo aleados. Resultados resumidos aplican a galvanizado a temperatura normal (460 °C) y alta (560 °C).
Resistencia a tracción última, límite elástico, alargamiento a rotura y contracción de acero galvanizado en caliente permanece virtualmente inalterado en estados soldado y no soldado. Resistencia de acero trabajado en frío o tratado térmicamente puede reducirse durante galvanizado. Extensión depende de grado de trabajo o naturaleza del tratamiento. Tenacidad a muesca se reduce algo vs muestras envejecidas artificialmente, pero no suficiente para afectar uso.
Ductilidad no afectada por galvanizado. Doblez excesivo puede llevar a agrietamiento del recubrimiento. Dobles 1-t en muchos aceros se embritlen por galvanizado, pero dobles 2-t y 3-t en todos los aceros pueden enderezarse completamente sin agrietamiento.
En estudio con 19 aceros estructurales de áreas industriales mayores, se encontró que galvanizado no afecta propiedades de tracción, doblado o impacto. Tampoco versiones de mayor resistencia mostraron fragilización por hidrógeno tras pretratamiento típico en HCl o H₂SO₄ inhibidos.
Cambios en propiedades atribuibles a galvanizado detectados solo cuando acero trabajado en frío previo, pero solo ciertas propiedades afectadas. Resistencia a tracción, límite elástico, alargamiento de acero laminado en frío no afectados, excepto alargamiento de acero 40 % laminado en frío que tiende a aumentar.
Fragilidad y agrietamiento
Trabajo en frío reduce tenacidad a muesca y aumenta temperatura de transición para fractura frágil. Envejecimiento posterior a temperaturas elevadas refuerza efecto. Incluso si acero se endurece por envejecimiento, efecto de trabajo en frío puede causar tenacidad inadecuada. Proceso de envejecimiento puede acelerarse a temperatura elevada del baño. Sin embargo, estos aceros eventualmente se vuelven frágiles sean galvanizados o no.
En galvanizado, es importante saber si componentes han sido trabajados en frío. Aceros al killed por Al y Si pueden verse afectados negativamente por deformación en frío y envejecimiento por galvanizado. Si trabajo en frío de acero susceptible no puede evitarse, acero debe aliviarse tensiones a 600-650 °C 30 min o normalizarse antes de galvanizar. Aceros susceptibles son relativamente poco comunes.
Galvanizado de acero estructural ordinario no aleado o bajo aleado no da lugar a fragilización por hidrógeno. Hidrógeno absorbido durante decapado se expulsa térmicamente mayormente al sumergir en zinc. Absorción de H₂ puede llevar a fragilización de algunos aceros endurecidos o alta resistencia. Granallado en lugar de decapado evita el problema.
Agrietamiento inter-cristalino puede ocurrir en ciertos casos por penetración de zinc en fronteras inter-granulares. Precondición: grandes tensiones inducidas por soldadura o endurecimiento. Riesgo es despreciable en galvanizado de acero estructural ordinario. Material endurecido puede ser sensible. Riesgo minimizado si acero se recocina a temperaturas > baño, ej. >460 °C.
Embritamiento
Es raro que acero esté embritellado tras galvanizado. Ocurre por combinación de factores. Bajo ciertas condiciones, algunos aceros pierden ductilidad y se embritellan. Varios tipos, pero solo embritamiento por envejecimiento por deformación (strain-age) se agrava por galvanizado. Información para aplicaciones críticas.
Susceptibilidad al embritamiento por envejecimiento por deformación
Causado por trabajo en frío de ciertos aceros, principalmente bajo carbono, seguido de envejecimiento a <600 °C, o trabajo en caliente <600 °C. Todos los aceros estructurales pueden embritellarse en cierta medida. Extensión depende de cantidad de deformación, tiempo a temperatura de envejecimiento, y composición, especialmente contenido de N₂. Elementos que aten N₂ como nitruros son útiles para limitar efectos: Al, V, Ti, Nb, B.
Fragilización por hidrógeno
H₂ puede absorberse en acero durante decapado ácido pero se expulsa rápidamente a temperaturas de galvanizado y no es problema en componentes sin tensiones internas. Ciertos aceros trabajados en frío y/o tensionados durante decapado pueden verse afectados hasta agrietamiento antes de galvanizado.
Proceso implica inmersión en baño de zinc fundido ~450 °C. Efecto de tratamiento térmico puede acelerar inicio de embritamiento por envejecimiento en aceros susceptibles trabajados en frío. Ningún otro aspecto es significativo.
Tensiones de soldadura
En estructuras soldadas, tensiones de soldadura se reducen parcialmente por galvanizado. Tensiones de endurecimiento en zonas afectadas por calor de soldadura también se reducen. Estructuras soldadas tienen mayor resistencia estática en forma galvanizada que sin tratar.
Resistencia a fatiga
La resistencia a fatiga se afecta diferente según tipo de acero. Reducción relativamente pequeña en aceros killed por Al, mientras en killed por Si puede ser algo mayor. Razón: diferente composición de capa Fe-Zn. Bajo fatiga, grietas se forman en esta capa actuando como iniciadores en superficie de acero.
En determinación de datos de fatiga en laboratorio, material galvanizado se compara con acero "nuevo" sin tratar. Pero si estructura sin tratar se expone exterior, es atacada inmediatamente por corrosión. Picaduras 5-7 veces más profundas que corrosión general, resistencia a fatiga disminuye rápidamente. Por el contrario, resistencia de acero galvanizado no cambia apreciablemente durante exposición si recubrimiento permanece. En condiciones normales, no hay picaduras en recubrimiento de zinc. Reducción por galvanizado es pequeña comparada con reducción por ataque de corrosión. También hay que notar que granallado abrasivo y, especialmente, soldadura también reducen resistencia a fatiga.
Experiencia práctica muestra que resistencia a fatiga de aceros normalmente galvanizados no se afecta significativamente. La de ciertos aceros, especialmente killed por Si, puede reducirse, pero cualquier reducción es pequeña comparada con reducciones por picaduras en aceros sin galvanizar y efectos de soldaduras.
Para propósitos prácticos, donde vida de diseño se basa en resistencia a fatiga de soldaduras, efectos de galvanizado pueden ignorarse. Resistencia reducida por presencia de muescas y cordones de soldadura, independientemente de efectos de procesos con ciclo térmico como galvanizado. Enfriamiento rápido de trabajo en caliente puede inducir micro-fisuras, especialmente en zonas de soldadura, produciendo efecto muesca con reducciones consiguientes.
En aplicaciones críticas, especificaciones para galvanizado de fabricaciones soldadas exigen enfriamiento al aire en lugar de templado en agua tras galvanizado para evitar micro-fisuras y reducciones en resistencia a fatiga.
Trabajo en frío
Trabajo en frío (perforado, cizallado, doblado) antes de galvanizado puede llevar a embritamiento de aceros susceptibles. Espesores <3 mm improbablemente afectados significativamente.
Acero galvanizado en caliente e incendio
No arde, pero resistencia disminuye al aumentar temperatura. Construcciones permanecen estables hasta temperatura crítica (500-750 °C según situación de carga).
Acero galvanizado expuesto a temperaturas elevadas
Estudio sobre reacción de recubrimientos a temperaturas elevadas indica que aguantan hasta 275 °C si exposición es corta. Para >pocas semanas, esta temperatura es demasiado alta. Recubrimientos de alta temperatura (inmersión 560 °C) responden peor que los de baja temperatura.
Razón: temperatura elevada causa transformaciones de fase sólida en recubrimiento. Capa externa de zinc puro se transforma a fase intermetálica Fe-Zn. Cuando todo el recubrimiento consiste en esta fase, se vuelve más frágil y pueden formarse grietas, especialmente en enfriamiento (procesos cíclicos). Recubrimientos de alta temperatura especialmente sensibles ya que consisten predominantemente en fases intermetálicas desde el inicio. Combinaciones de temperaturas elevadas y tensiones mecánicas (ej. vibraciones) deben evitarse. Recubrimientos de baja temperatura con gran parte de zinc puro tienen mejor posibilidad de soportar temperaturas elevadas por períodos largos.
Durabilidad contra desgaste
Zinc puro es metal blando, pero más duro que la mayoría de recubrimientos orgánicos. Sin embargo, fases intermetálicas Fe-Zn creadas durante galvanizado en caliente son muy duras, incluso más que aceros de construcción comunes. Por esto, fases Fe-Zn son más resistentes al desgaste que zinc puro. Estudios muestran que capa intermetálica tiene resistencia al desgaste 4-5 veces mejor que capa de zinc puro.
Resistencia a corrosión atmosférica
Expectativa de vida de recubrimiento en caliente es aproximadamente proporcional al espesor. En cualquier ambiente, se puede predecir cuánto durará antes de necesitar reparación. Basada en aparición de 5 % óxido rojo en superficie.
Resistencia depende de factores climáticos: humedad, lluvia, proximidad a costa, presencia de contaminantes. Estos últimos pueden tener efecto particularmente perjudicial según cuáles estén presentes.
Tasas de corrosión en ubicaciones costeras (generalmente <1 km de marca de agua alta) pueden ser altas. Gases industriales (SO₂, NOx) atacan recubrimiento, al igual que gases de amoníaco. En zonas rurales, recubrimientos pueden durar >80 años. Rendimiento puede comprometerse donde aplicación excesiva de insecticidas y fertilizantes, combinados con humedad, atacan recubrimiento. Curiosamente, recubrimientos envejecen a color más pálido en climas marinos y más oscuros en ambientes rurales/industriales.
En algunos casos, recubrimiento se transforma a tono rojizo, erróneamente tomado por óxido. Esta decoloración ocurre al reaccionar aleaciones Zn-Fe con atmósfera formando película protectora distinta basada en aleación Zn-Fe. En ciertos ambientes, aleaciones Zn-Fe pueden proporcionar mejor control de corrosión al acero base que zinc puro.
Papel del aluminio
Hace >75 años se descubrió que adición de pequeña cantidad de Al al baño responde al problema de cambiar naturaleza de capa de aleación sin interferir en formación de zona de enlace para permitir conformado en formas intrincadas. Inicialmente no se entendía por qué funcionaba tan eficazmente, pero se observó que Al en baño hacía capa de aleación muy delgada vs baño sin Al. Al es inhibidor que ralentiza significativamente velocidad de reacción Zn-Fe. Esta capa más delgada y dúctil permite conformar chapa en formas complejas sin pérdida de adherencia, ya que no es propensa a desarrollar grandes grietas de cizalla internas.
Usar Al ~0,15 % se convirtió en estándar para baños en líneas continuas. Práctica sigue usándose. Ahora hay mejor comprensión de metalurgia de Al en Zn, resultando en control más estricto de concentración. Algunos productores usan 0,2-0,3 % Al, pero mayoría 0,15-0,19 %. Para recubrimientos Zn-Fe (galvanneal), nivel de Al se reduce a 0,11-0,135 %.
Aunque pequeña cantidad tiene efecto pronunciado en capacidad de conformar chapa, no afecta mucho comportamiento de corrosión en masa. Sin embargo, al concentrarse Al en capa de aleación y en superficie de zinc, puede afectar adversamente soldadura por puntos, soldadura blanda, y aparición de óxido blanco. Inconvenientes insignificantes comparados con efecto benéfico en capacidad de conformar sin pérdida de adherencia.
Espiga - apariencia superficial del recubrimiento de zinc
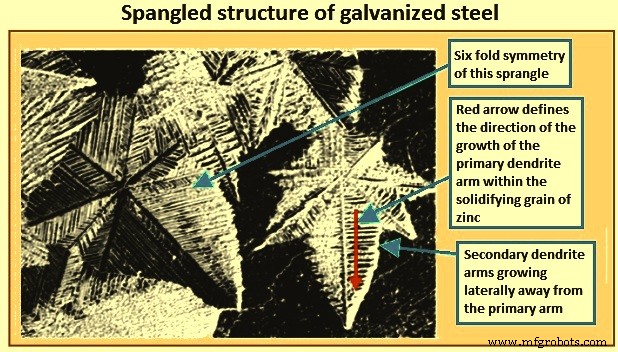
Al solidificarse recubrimiento de zinc en superficie de acero, cristales dendríticos crecen alrededor de núcleo de zinc solidificado, y en algunos casos, patrón floral de cristales brillantes llamado "espiga" (spangle) se forma en superficie (figura 3). Espesor de recubrimiento mucho menor que diámetro de espiga. Ciertas composiciones de acero causan que capa de aleación Zn-Fe crezca hasta superficie produciendo acabado gris mate.
En algunas aplicaciones patrón de espiga es deseable por apariencia atractiva, pero en aceros automotrices, rugosidad y diferencia en orientación de cristales asociada a espiga deterioran apariencia tras pintado, no siendo deseable. Para estos aceros se necesita patrón de espiga extremadamente fino.
Las espigas se desarrollan cuando zinc fundido adherido al acero se enfría por debajo de punto de fusión (~419 °C). A esta temperatura, átomos aleatoriamente dispuestos en zinc líquido comienzan a posicionarse en arreglo muy ordenado. Ocurre en muchas ubicaciones aleatorias dentro del recubrimiento fundido. Este proceso de transformación es solidificación o cristalización. Pequeñas regiones solidificadas se definen como "granos". Al adherirse átomos individuales a un grano solidificando (causando crecimiento), lo hacen de forma ordenada formando array distinto o cristal. En zinc, cristales forman simetría hexagonal. A medida que granos crecen, átomos se arreglan en simetría hexagonal visible de espiga final. Cuando recubrimiento se solidifica completamente, espigas individuales definen granos individuales de zinc.
El término "nucleación" define transformación de átomos aleatorios de zinc fundido a pequeño array organizado en cristales semilla en etapa inicial. Alta tasa de nucleación tiende a formar numerosos granos pequeños en estructura final, mientras tasa baja favorece crecimiento de granos grandes.
Otro aspecto que lleva a patrón de copo de nieve: crecimiento dendrítico. Causa que granos individuales crezcan en zinc fundido con borde delantero redondeado distinto. Brazo dendrítico primario y brazos secundarios creciendo lateralmente se muestran en figura 3. Dendritas visibles porque vemos versión 2D de estructura solidificada dendrítica as-cast.
Tasa de crecimiento de brazos dendríticos durante solidificación compite con tasa de nucleación de nuevos granos. Esto determina tamaño final de estructura solidificada. En figura 3, patrón de espiga grande bien definido muestra que tasa de crecimiento dendrítico dominó, llevando a pequeño número de espigas grandes. Característica: más gruesas en centro, más finas en bordes (fronteras de grano), difíciles de alisar por laminado de temple. Por otro lado, recubrimientos con espigas menores tienen fronteras menos deprimidas y pueden alisarse por laminado. Naturaleza y tasa de crecimiento dendrítico influida por otros elementos metálicos en zinc fundido.
Tamaño de espiga depende de química de zinc, tasa de enfriamiento, y otros factores como lisura de base de acero. Figura 4 compara diferentes tamaños. Espigas se clasifican cualitativamente en tres categorías:
- Espiga regular: estructura cristalina multifacética visible. Tasa de enfriamiento no controlada produce tamaño de grano variable.
- Espiga minimizada: patrones visibles a ojo desnudo. Menores y menos distintos que regular. Crecimiento de estructura cristalina detenido por técnicas especiales o inhibido por combinación de química de baño y enfriamiento.
- Libre de espiga: acabado uniforme donde irregularidades por formación de espiga no son visibles a simple vista. Acabado por combinación de química de baño, enfriamiento o ambos.

En recubrimientos de zinc, razón más común para patrón dendrítico bien definido es presencia de plomo en metal fundido. Plomo en zinc fundido resulta en espigas grandes al disminuir energía interfacial sólido/líquido en recubrimiento solidificante. Aumenta velocidad de crecimiento dendrítico resultando en espigas grandes. Plomo precipita en superficie, y distribución variable de partículas define apariencia óptica (espigas brillantes o mates).
Antiguamente recubrimientos contenían hasta 1 % Pb. En últimos 40 años, porcentaje se redujo. Concentración típica hoy <0,15 %, a menudo 0,03-0,05 %. Incluso esta cantidad menor aún suficiente para comportamiento dendrítico. Presente nivel de Pb 0,05-0,10 % en baño para patrón bien desarrollado. Por preocupaciones ambientales, se desarrollaron prácticas para usar zinc libre de Pb y añadir pequeña cantidad de antimonio (0,03-0,10 %) para patrón bien desarrollado.
En zinc con Pb para recubrimiento más liso, posible suprimir crecimiento de espiga enfriando rápidamente. Dispositivo minimizador de espiga sobre baño dirige vapor o polvo de zinc a superficie para congelar rápidamente y mantener espiga pequeña. Tecnología no necesaria con zinc libre de Pb (Pb normalmente <0,01 %, frecuentemente <0,005 %). Recubrimientos libres de Pb dan superficie libre de espiga con acabado alta calidad para industria automotriz y electrodomésticos.
Recubrimientos libres de Pb tienen patrón de grano apenas visible. Típicamente espigas 0,5 mm diámetro. Granos no crecen por modo dendrítico sino celular. Granos nuclean en superficie de acero y crecen hacia superficie libre. Ausencia de espigas grandes hace superficie brillante y no existen depresiones de fronteras. Recubrimiento no espigado combinado con laminado de temple hace acero muy liso que puede pintarse para acabado muy liso.
No es fácil producir recubrimientos no espigados libres de Pb o Sb por su influencia en viscosidad de zinc fundido. Difícil evitar hundimientos y ondulaciones por mayor viscosidad sin Pb/Sb. Mayor espesor = mayor tendencia a hundimientos y ondulaciones. Sin embargo, industria automotriz y electrodomésticos necesita recubrimientos más finos y sus productos se fabrican en líneas de alta velocidad, permitiendo usar baños libres de Pb evitando espigas y logrando recubrimiento sin ondulaciones.
Proceso de manufactura
- Latón: Composición, historia y fabricación moderna
- Lana de Acero: Historia, Producción y Seguridad
- Tubería de acero: Tipos, historia y fabricación moderna
- El oficio de las tijeras: de las hojas de muelle antiguas a las herramientas de precisión modernas
- La Evolución de las Bañeras: De los Baños Antiguos a la Fabricación Moderna
- Cinc: Propiedades, Aplicaciones y Proceso de Producción
- Elección de los grados de acero para herramientas adecuados para un rendimiento óptimo
- Acero Zincado vs. Galvanizado: Entendiendo las Diferencias Clave
- ¿Qué es el acero A2? Un grado de acero para herramientas versátil y rentable para aplicaciones industriales y de carpintería
- Acero Galvanizado: Tipos, Aplicaciones y Beneficios Clave
- Galvanización: Definición, Métodos y Protección contra la Corrosión