



Refundición Electrolítica de Escoria (ESR): Refinación de Acero de Precisión para Aplicaciones Críticas
Proceso de Refundición Electrolítica de Escoria
La refundición electrolítica de escoria (ESR, por sus siglas en inglés) es el nombre abreviado que se da a la refundición de electrodo consumible por escoria y proceso de refinación secundaria. Es un proceso de fabricación de acero secundario que se utiliza para la refundición y refinación de aceros y aleaciones especiales normalmente empleados en aplicaciones críticas en aeronaves, plantas térmicas y nucleares, y equipos de defensa, entre otros. El objetivo principal del proceso ESR es controlar las inclusiones no metálicas en el acero, eliminar las segregaciones y la contracción, y producir lingotes más homogéneos. El proceso ESR es normalmente esencial para lingotes de acero de gran peso.
El ESR se conoce desde la década de 1930, pero tardó unos 30 años en convertirse en un proceso reconocido para la producción en masa de lingotes de alta calidad. A finales de la década de 1960, el concepto de utilizar plantas ESR para fabricar lingotes de forja de gran tamaño ganó aceptación. La creciente demanda de unidades generadoras de energía eléctrica más grandes requería lingotes de forja de 100 toneladas o más para la fabricación de ejes de generadores y turbinas. La tecnología ESR es de interés no solo para la producción de lingotes de menor peso de aceros para herramientas y superaleaciones, sino también de lingotes de forja pesados. Un gran horno ESR, puesto en marcha a principios de la década de 1970, permite fabricar lingotes de 2.300 mm de diámetro y 5.000 mm de longitud con un peso de hasta 165 toneladas. El horno funciona con extracción del lingote empleando cuatro electrodos consumibles que se funden simultáneamente en el molde de gran diámetro y la sustitución de los electrodos consumidos por otros subsiguientes, tantos como sean necesarios para producir el peso de lingote deseado.
El proceso ESR es uno de los procesos nuevos más importantes desarrollados. La principal ventaja del proceso es la refinación que se puede obtener al fundir a través de una escoria de composición controlada, y el control especial sobre la solidificación. Este control reduce el espaciado de los brazos dendríticos, la microsegregación y la porosidad, lo que conduce a un lingote sano. Además, el sistema de control automático de la fusión (AMC) con sus características inherentes, facilidad de operación y su precisión y repetibilidad de control, ayuda a producir lingotes con excelentes propiedades, entre las que se incluyen: (i) estructura homogénea, sana y solidificada direccionalmente, (ii) alto grado de limpieza, (iii) libre de defectos internos (p. ej., escamas de hidrógeno), (iv) libre de macrosegreagación, y (v) superficie del lingote lisa que resulta en un alto rendimiento del lingote.
Por tanto, el proceso ESR es un proceso apropiado para materiales de alta calidad que incluyen: (i) aceros para rodamientos, rodillos de acero, aceros para herramientas, aceros resistentes al desgaste para bajas y altas temperaturas de trabajo, y aceros de alta velocidad para alto rendimiento; (ii) aceros inoxidables altamente aleados, aceros resistentes a la corrosión y a los ácidos, y aceros utilizados para aplicaciones a alta temperatura; (iii) aceros utilizados en defensa, así como en tecnología de aviación y aeroespacial; (iv) aceros utilizados en industrias médica, farmacéutica y química; y (v) aceros utilizados en ingeniería offshore, energética y aeroespacial, componentes de reactores nucleares.
Las diversas ventajas del proceso ESR en comparación con lingotes fundidos convencionalmente incluyen: (i) estructura densa del lingote poro de contracción interno ni porosidad; (ii) mayor limpieza (menos inclusiones y de menor tamaño); (iii) estructura homogénea y análisis químico a lo largo de toda la longitud del lingote; (iv) mayor rendimiento del material refundido al producto final; (v) mejora general de las propiedades mecánicas; (vi) superficie lisa (en general no es necesario tratamiento de superficie antes del trabajo en caliente); (vii) solidificación controlada (mejora de la macro y microestructura); y (viii) protección del material refundido contra la atmósfera oxidante mediante el baño de escoria.
Actualmente, la tecnología de fabricación de acero ha mejorado mucho y permite la producción de acero líquido de alta pureza. Sin embargo, durante la colada de lingotes se produce la reoxidación del acero líquido, lo que aumenta el contenido de inclusiones. Las segregaciones a escala macro y micro también son características de la colada de lingotes. Estas causan anisotropía en las propiedades mecánicas del acero. El proceso ESR elimina casi completamente el fenómeno de macrosegreagación en lingotes de acero pesados, y asegura una composición química más homogénea y una microestructura más fina con menos inclusiones no metálicas y distribuidas de manera más uniforme que en los lingotes fundidos. La baja velocidad de refundición, combinada con el molde de cobre refrigerado por agua en el proceso ESR, asegura una solidificación particularmente homogénea, equilibrada y estable. Las segregaciones dentro de un lingote producido por el proceso ESR son, por tanto, mucho menores (o incluso eliminadas) en comparación con los lingotes fundidos en continuo o lingotes fundidos convencionalmente. Por esta razón, la mayoría de los aceros sensibles a la segregación se procesan mediante ESR para su homogeneización. La influencia del ESR en el acero refundido se muestra en la Fig. 1.
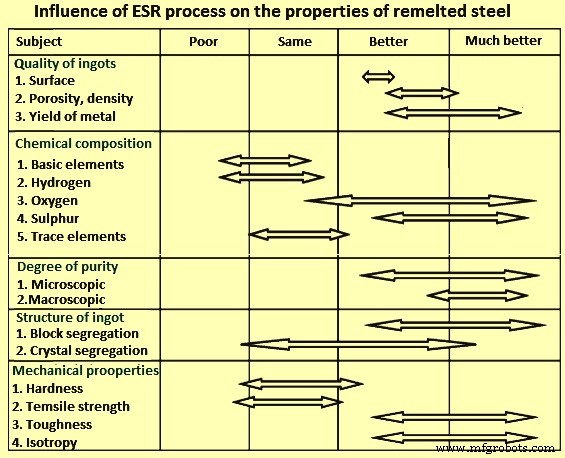
Fig. 1 Influencia del proceso ESR en las propiedades del acero refundido
Proceso ESR
El proceso ESR es un proceso continuo. En este proceso, durante la refundición del electrodo consumible, la refinación y la solidificación del acero tienen lugar al mismo tiempo. Se pueden utilizar lingotes de acero fundido, laminados o forjados como electrodo consumible. El proceso ESR se basa en una corriente eléctrica que circula a través de un electrodo a través de la escoria líquida y el lingote. Debido a la alta resistencia eléctrica de la escoria, esta se calienta y funde. El proceso completo de refundición se lleva a cabo en un molde de cobre refrigerado por agua, lo que permite que el lingote refundido se solidifique rápida y muy uniformemente.
El electrodo consumible se sumerge en un baño de escoria líquida en un molde refrigerado por agua donde el calor de la escoria funde gradualmente la punta del electrodo. Una corriente eléctrica (generalmente AC) pasa a través de la escoria, entre el electrodo y el lingote que se está formando, y sobrecalienta la escoria para que gotas de metal se fundan desde el electrodo. Estas gotas viajan a través de la escoria hasta el fondo del molde refrigerado por agua donde se solidifican. El molde con el baño de escoria se mueve hacia arriba a medida que se forma el nuevo lingote. El nuevo lingote de material refinado se construye lentamente desde el fondo del molde. Es una masa homogénea, solidificada direccionalmente y libre de la insolidéz central que puede ocurrir en lingotes fundidos convencionalmente al solidificarse desde el exterior hacia el interior.
La solidificación direccional debe asegurarse en el proceso sobre toda la sección transversal y longitud del lingote para evitar defectos internos, como macrosegreagación, cavidades de contracción y distribución no uniforme de inclusiones. Manteniendo la velocidad de refundición y la temperatura de la escoria correctas, se puede lograr la solidificación direccional para lingotes de diámetros muy grandes.
Normalmente, el proceso ESR ofrece una calidad de producto muy alta, consistente y predecible. La solidificación finamente controlada mejora la solidez y la integridad estructural. La calidad de la superficie del lingote mejora por la formación de una fina piel de escoria solidificada entre el lingote y la pared del molde durante la operación de refundición. Por eso el ESR es reconocido como el método de producción preferido para aceros de alto rendimiento. El acero licuado gotea desde la punta del electrodo y se refina al pasar a través de la escoria líquida, con los óxidos y el azufre uniéndose a la escoria. Después de pasar a través de la escoria, el acero se enfría y se solidifica de nuevo en un lingote refundido.
El diseño del molde puede ser en forma de moldes largos fijos o moldes tipo collar. El uso de moldes tipo collar con moldes móviles o una placa base móvil, da la posibilidad de producir lingotes de cualquier longitud requerida (Fig. 2). Además, el proceso ESR permite la producción de lingotes: (i) con corriente AC utilizada como energía de refundición (de 3 kA a 92 kA); (ii) con pesos de lingote de 100 kg a más de 200 toneladas métricas dependiendo del material que se refunde; y (iii) con diámetros de lingote que van desde 80 mm a más de 2000 mm. También se pueden producir lingotes de formas redondas, cuadradas y rectangulares (bloom) mediante el proceso.
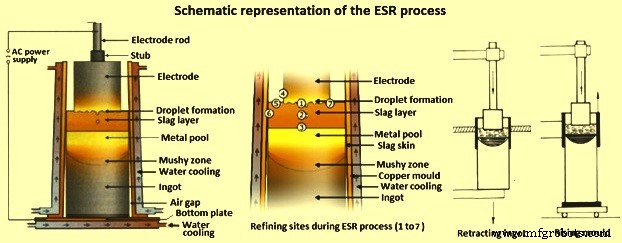
Fig. 2 Representación esquemática del proceso ESR
Debido a la escoria sobrecalentada que está continuamente en contacto con la punta del electrodo, se forma una película líquida de metal en la punta del electrodo. A medida que las gotas en desarrollo pasan a través de la escoria, el acero se limpia de impurezas no metálicas que se eliminan por reacción química con la escoria o por flotación física hacia la parte superior del baño fundido. Las inclusiones restantes en ESR son de tamaño muy pequeño y están distribuidas uniformemente en el lingote refundido.
A pesar de la solidificación dendrítica direccional, pueden ocurrir diversos defectos, como la formación de patrones de anillos de árbol y motas, en lingotes refundidos. Es importante señalar que las manchas blancas normalmente no ocurren en un lingote ESR. Los esqueletos dendríticos o pequeños trozos rotos del electrodo deben pasar la escoria sobrecalentada y tener tiempo suficiente para fundirse antes de llegar al frente de solidificación. Esto previene las manchas blancas en los lingotes.
La superficie del lingote está cubierta por una fina piel de escoria y, por tanto, no necesita acondicionamiento previo al forjado. Los electrodos para refundición pueden usarse en condición de fundición.
Generalmente hay tres fuentes posibles para inclusiones de óxidos no metálicos. Estas son: (i) inclusiones dentro del electrodo; (ii) oxígeno disuelto (O2) y agentes desoxidantes como aluminio (Al) y silicio (Si); y (iii) reacciones entre el electrodo y la escoria del proceso.
Las inclusiones más críticas en el acero son los óxidos. En principio, las composiciones químicas de las inclusiones están influenciadas por los siete sitios de refinación mostrados en la Fig. 2, pero los tres sitios de refinación más importantes son el sitio 1 al sitio 3. Se cree que el sitio de reacción 1 es el límite de fase con el mayor potencial de refinación, desde un punto de vista cinético. Mientras se propone que las inclusiones se disuelven en el material circundante, se necesitan temperaturas de alrededor de 1800 °C a 2000 °C. Según el sitio 1, estas temperaturas no se alcanzan en este límite de fase. En su lugar, las gotas de metal se desprenden poco después de alcanzar la temperatura de liquidus y se sobrecalientan posteriormente en el baño de escoria. Sin embargo, el tiempo de permanencia del acero líquido debajo del electrodo es de alrededor de 10 segundos, significativamente mayor que en el propio baño de escoria (alrededor de 0,1 segundos). Debido a esto, hay tiempo suficiente para que ocurran reacciones químicas de refinación debajo del electrodo en lugar de en el baño de escoria. Por tanto, en el proceso ESR estático, el sitio de reacción 2 juega solo un papel inferior.
Con respecto al sitio de refinación 3, hay que considerar diferentes fenómenos en el caso del comportamiento de las inclusiones. Por un lado, se producen intercambios de O2 y agentes desoxidantes en la interfaz escoria/baño de metal; por otro lado, la solubilidad del O2 disminuye con el avance de la solidificación del acero en la zona pastosa. Por tanto, se precipitan inclusiones, especialmente con respecto al Al. No está seguro si ocurren mecanismos de refinación como la flotación, ya que este fenómeno está gobernado por diferentes factores de influencia, comenzando con el transporte de estas inclusiones a través de la zona pastosa y eventualmente la disolución en el medio de escoria. Si el proceso no se lleva a cabo bajo atmósfera de gas protector, los otros sitios de refinación (excepto el 6) son de importancia debido a una posible captación de O2 y un posterior aumento de O2. Para una desulfuración suficiente, el sitio de refinación 5 es de importancia porque aquí el azufre (S) captado por la escoria forma SO2 que se transfiere a la fase gaseosa y se elimina.
El proceso ESR puede automatizarse desde el inicio de la fusión, a través de la acumulación de potencia, período de velocidad de fusión estable, período de velocidad de fusión reducida para mantener el perfil del baño, secuencias de picado en caliente y terminación de la fusión. Se necesita un control estrecho de todos los parámetros de refundición para la producción reproducible de lingotes homogéneos. Para cumplir con las especificaciones de calidad de material más estrictas, los hornos de proceso ESR normalmente hacen uso de automatización de proceso controlada por computadora. Las funciones de control lógico, pesaje continuo del lingote, control de lazo cerrado de los parámetros del proceso, y adquisición y gestión de datos son manejados por sistemas informáticos dedicados. Estos sistemas informáticos se comunican a través de bus de campo o interfaces específicas. Una PC de interfaz de operador (OIP) que actúa jerárquicamente como maestra del sistema de control se utiliza como interfaz entre el operador y el proceso ESR. La OIP sirve para la visualización del proceso, con indicaciones de parámetros, pantallas gráficas y teclas suaves para comandos del operador, edición y manejo de recetas de refundición, adquisición y almacenamiento de datos, así como para la generación de registros de fusión.
Variaciones del proceso ESR
Se requiere un diseño de horno totalmente coaxial para la refundición de aceros sensibles a la segregación con el fin de evitar la agitación de la fusión por campos magnéticos parásitos. Se han desarrollado diferentes variaciones del proceso ESR para asegurar las demandas cada vez mayores de propiedades de los materiales. El blindaje del espacio de fusión con atmósfera protectora ha sido la última tendencia en los últimos años. La refundición bajo presión aumentada para aumentar el contenido de N2 en el lingote es otra variación del ESR.
Se han desarrollado tres variaciones del proceso ESR: (i) refundición bajo atmósfera de gas inerte (IESR); (ii) refundición bajo presión aumentada (PESR); y (iii) refundición bajo presión reducida (VAC-ESR).
El proceso IESR consiste en refundición electrolítica de escoria bajo una atmósfera protectora de gas inerte completamente cerrada a presión atmosférica. Es una variación del proceso ESR donde el gas argón (Ar) inerte protege la escoria y el acero de la oxidación y la absorción de nitrógeno (N2) e hidrógeno (H2) del aire. La atmósfera de gas inerte libera al proceso ESR del problema de captación de H2 y la influencia de cambios atmosféricos estacionales. Además, permite la refundición bajo gas inerte libre de O2. La oxidación del electrodo se evita casi completamente, por lo que el proceso proporciona una mejor limpieza del lingote. Sin embargo, debido a la ausencia de O2 en la atmósfera del horno, la desulfuración no es óptima. Están disponibles dos conceptos de horno: uno con un sistema de campana protectora de relativa estanqueidad, el otro con un sistema de campana protectora totalmente hermético al vacío que permite el intercambio completo de aire contra una atmósfera de gas inerte antes de iniciar el proceso de refundición.
El PESR consiste en refundición electrolítica de escoria bajo presión aumentada. En años recientes, el N2 se ha vuelto cada vez más atractivo como elemento de aleación económico para mejorar las propiedades del acero. En acero austenítico, el N2, particularmente en forma disuelta, aumenta el límite elástico formando una solución sólida sobresaturada. Con calidades ferríticas, el objetivo es lograr una dispersión fina de nitruros comparable a la microestructura obtenida por temple y revenido de aceros hierro (Fe)-carbono (C). Para la producción de estos nuevos materiales, es esencial que una cantidad suficientemente alta de N2 por encima del límite de solubilidad bajo presión normal se introduzca en el acero líquido y que la pérdida de N2 se prevenga durante la solidificación. Como la solubilidad del N2 es proporcional a la raíz cuadrada de su presión parcial, es posible introducir grandes cantidades de N2 en la fusión y permitir que se solidifique bajo mayor presión. Esto se ha establecido mediante el proceso de refundición electrolítica de escoria a una presión de operación de 42 kg/cm².
Debido al tiempo de residencia extremadamente corto de las gotas de metal en la fase líquida durante la refundición, la captación de N2 a través de la fase gaseosa es insuficiente. El N2 se suministra, por tanto, continuamente durante la refundición en forma de aditivos sólidos portadores de N2. La alta presión en el sistema sirve exclusivamente para retener el N2 introducido en el acero líquido. El nivel de presión depende de la composición del acero y del contenido de N2 deseado del lingote refundido.
La refundición electrolítica de escoria bajo vacío (VAC-ESR) es otro proceso recién desarrollado. Es una variación del ESR que también proporciona desgasificación al vacío de la fusión. En el proceso VAC-ESR, la refundición se lleva a cabo bajo vacío utilizando una escoria. No surgen problemas de oxidación de la fusión. Además, gases disueltos como H2 y N2 pueden eliminarse y el peligro de manchas blancas se reduce al mínimo. El proceso es adecuado para la refundición de superaleaciones y aleaciones de titanio.
Parámetros del proceso
El calor necesario para la operación del proceso ESR se genera en el baño de escoria por el efecto Joule. La calidad del lingote refundido está influenciada por: (i) las características eléctricas; (ii) el balance térmico; y (iii) la relación diámetro electrodo/lingote. El requerimiento de aporte energético para el proceso ESR está normalmente en el rango de 1000 kWh/t a 1500 kWh/t de acero. El baño de escoria se considera un resistor variable. Su resistencia está determinada por la distancia del electrodo, la resistividad efectiva de la escoria y por la trayectoria de la corriente eléctrica. La profundidad normal de la escoria es usualmente alrededor de 100 mm.
La forma del baño líquido está influenciada por el aporte de calor en el proceso. Cuanto mayor es la distancia entre el electrodo consumible y el lingote refundido, más suave es la distribución del calor en la escoria. Al determinar la distancia del electrodo, es necesario tener en cuenta que una trayectoria de corriente más corta indica una corriente más alta con generación de calor concentrada bajo la punta del electrodo y un profundizamiento indeseable del baño de metal. Por otro lado, una trayectoria de corriente más larga requiere un voltaje alto, lo que causa una generación de calor más uniforme y un perfil de baño más plano y favorable.
Los voltajes de operación en el proceso ESR son normalmente alrededor de 40 V o inferiores. El circuito eléctrico para el proceso ESR puede ser AC (corriente alterna) o DC (corriente continua). El proceso ESR monofásico AC da refinación óptima y velocidad de fusión para lingotes con diámetros de 200 mm o más. El proceso ESR DC necesita una velocidad de fusión más baja para la refinación del acero. Sin embargo, cuando la refinación del acero no es el requisito principal, el proceso ESR DC da las tasas de fusión más altas por unidad de potencia consumida. La práctica actual es usar una fuente de alimentación AC monofásica y una relación diámetro electrodo/lingote baja, normalmente en el rango de 0,4 a 0,7. Generalmente se usa frecuencia de 50 Hz o 60 Hz para la operación AC. Sin embargo, para lingotes muy grandes, donde la reactividad es más importante, es mejor usar energía de baja frecuencia (en el rango de 5 Hz a 10 Hz) para mejorar la eficiencia.
Las tasas de fusión óptimas y los aportes energéticos dependen del diámetro del lingote. Las condiciones óptimas para la tasa de fusión máxima permisible a la potencia más baja posible se determinan normalmente mediante la ecuación: «tasa de fusión = constante × potencia × relación de llenado (área) × área del molde / distancia del electrodo». Muchas prácticas operativas consideran la tasa de fusión como proporcional al diámetro del lingote, que se obtiene a una tasa de fusión de alrededor de 0,004 kg/min/mm. La Fig. 3 muestra el efecto del voltaje y la corriente en la tasa de fusión para un lingote de 240 mm de diámetro. Se puede ver en la relación que para una corriente y tamaño de lingote dados, hay un voltaje opcional que corresponde a una tasa de fusión máxima.
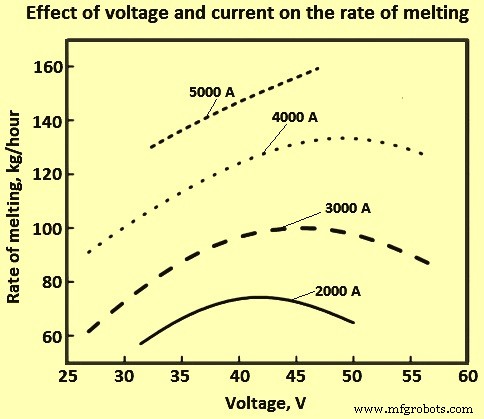
Fig. 3 Efecto del voltaje y la corriente en la tasa de fusión
Papel de la escoria en el proceso ESR
La escoria tiene un papel importante que desempeñar en el proceso ESR desde el punto de vista del control de inclusiones. Las propiedades químicas y físicas de la escoria también tienen un gran efecto en la eliminación de inclusiones. El papel de la escoria incluye: (i) generación de calor Joule para la fusión del electrodo; (ii) refinación del acero líquido mediante absorción de inclusiones no metálicas; (iii) desulfuración del acero; (iv) protección del acero contra la contaminación; (v) proporcionar lubricación para la interfaz molde de cobre/capa de acero en solidificación; y (vi) controlar la transferencia de calor horizontal entre el acero en solidificación y el molde.
Las escorias para ESR se basan normalmente en fluoruro de calcio (CaF2), cal (CaO) y alúmina (Al2O3). También se pueden añadir magnesia (MgO), óxido de titanio (TiO2) y sílice (SiO2), dependiendo del acero a refundir. El CaF2 en la escoria aumenta la solubilidad de los componentes básicos (CaO y MgO) de la escoria y, por tanto, aumenta la capacidad efectiva de sulfuro de la escoria.
Para desempeñar sus funciones previstas, la escoria debe tener algunas propiedades bien definidas, tales como: (i) su punto de fusión debe ser inferior al del metal a refundir; (ii) debe ser eléctricamente eficiente; (iii) su composición debe seleccionarse para asegurar las reacciones químicas deseadas; y (iv) debe tener una viscosidad adecuada a la temperatura de refundición. La Tabla 1 da las características de diferentes tipos de escorias ESR.
Tabla 1 Características de diferentes tipos de escorias ESR | ||||||
| Composición de la escoria | Características | |||||
| Nº | CaF2 | CaO | Al2O3 | MgO | SiO2 | |
| % | % | % | % | % | ||
| 1 | 100 | Ineficiente eléctricamente, usada donde no se permiten óxidos | ||||
| 2 | 70 | 30 | Arranque difícil, alta conductividad, usada donde no se permite Al, alta captación de H2 | |||
| 3 | 70 | 20 | 10 | Buenas escorias de propósito general con resistividad media | ||
| 4 | 70 | 15 | 15 | |||
| 5 | 50 | 20 | 30 | Buenas escorias de propósito general con resistividad más alta | ||
| 6 | 70 | 30 | Riesgo de captación de Al, posibilidades de captación de H2 son menores, Resistividad más alta | |||
| 7 | 40 | 30 | 30 | Buena escoria para propósito general | ||
| 8 | 60 | 20 | 20 | |||
| 9 | 80 | 10 | 10 | Relativamente inerte, resistividad moderada | ||
| 10 | 60 | 10 | 10 | 10 | 10 | Punto de fusión bajo, escoria «larga» |
| 11 | 50 | 50 | Arranque difícil, eficiente eléctricamente | |||
Como se muestra en la Tabla 1, las concentraciones de CaF2 pueden variar del 0 % al 100 % de las fracciones de masa. Los componentes restantes de la escoria se usan principalmente para disminuir la basicidad. La composición química de la escoria cambia durante el proceso ESR, debido a la formación de fluoruro volátil, la precipitación de fases de alto punto de fusión y la reacción en el proceso ESR. Los cambios en la composición afectan las propiedades metalúrgicas de la escoria y eventualmente afectan la calidad del lingote refundido. La cantidad de escoria consumida por tonelada de acero depende del diámetro del lingote refundido.
Muchas de las escorias usadas en ESR pueden describirse con el sistema ternario CaF2-CaO-Al2O3. La característica principal es un eutéctico correspondiente a composiciones con proporciones aproximadamente iguales de CaO y Al2O3. Esto identifica las escorias con temperaturas de liquidus en el rango de 1350 °C a 1500 °C, lo que las hace adecuadas para la fusión de una amplia gama de aleaciones, incluyendo aceros y superaleaciones. En el caso de escoria con 70 % CaF2 y 30 % Al2O3, el CaO se excluye tanto como sea posible para prevenir la captación de H2, mientras no hay problemas con la presencia de dos líquidos. El sistema binario CaO-Al2O3, por otro lado, tiene solo un rango limitado de escorias con características de fusión adecuadas, mientras que el sistema binario CaF2-CaO se usa en casos donde se requiere un alto grado de desulfuración.
Sin embargo, su desventaja es tener una resistividad baja. Los altos contenidos de CaO también aumentan el riesgo de retención de humedad o captación de H2. Una cierta cantidad de adición de SiO2 en la escoria ESR en el caso del proceso ESR tipo lingote de estirado es importante para mejorar el rendimiento de lubricación, controlar el contenido de Si y Al en el acero líquido y modificar inclusiones de tipo óxido. Además, la adición de SiO2 suprime la temperatura de cristalización de escorias CaF2-Al2O3-CaO. Además, el MgO y SiO2 en escorias que contienen CaF2 afectan la tensión superficial de la escoria.
Aunque el CaF2 es un componente crucial en cualquier escoria ESR y disminuye enormemente la temperatura de fusión de los sistemas de escoria, es insoluble en fases de óxido. Las propiedades de la escoria, como conductividad eléctrica, conductividad térmica, densidad, viscosidad y tensión superficial juegan un papel importante en la fusión y refinación efectiva del metal. La resistividad de la escoria afecta las características operativas y la economía del proceso ESR. El Al2O3 aumenta la resistividad de la escoria y promueve una buena generación de calor, permitiendo así una reducción del contenido de escoria, lo que también reduce la pérdida de calor debido al área reducida de contacto entre la escoria y la pared del molde.
A veces las escorias se denominan «largas» y «cortas» cuando se considera la viscosidad de la escoria. Las escorias largas permanecen fluidas en un amplio rango de temperaturas y es probable que den pieles de escoria finas y, por tanto, buenas superficies de lingote. Las escorias cortas se vuelven viscosas rápidamente al enfriarse y es probable que den pieles de escoria gruesas y malas superficies de lingote. Los altos contenidos de CaF2 promueven escorias cortas, mientras que los contenidos de SiO2 y MgO favorecen escorias largas.
Termodinámica del proceso ESR
En el caso del proceso ESR de acero en atmósfera de aire, tienen lugar reacciones químicas que cambian la composición química del lingote fundido. Los niveles de algunos elementos, como cobalto (Co), níquel (Ni), cromo (Cr), molibdeno (Mo), tungsteno (W) y carbono (C) permanecen sin cambios después de la refundición. Sin embargo, el contenido de Si (silicio), O2 y S puede cambiar del 10 % al 80 %, mientras que el contenido de Al y Ti (titanio) puede variar dependiendo de las condiciones de fusión (disminución o aumento). Por tanto, se requieren algunas medidas para prevenir las pérdidas de elementos. Esto se puede lograr usando variaciones especiales de ESR. Otra forma es controlar la composición de la escoria mediante adiciones regulares a la escoria, lo cual es deseable debido a las condiciones de fusión estables.
La oxidación de los elementos puede prevenirse mediante escoria de desoxidación durante el proceso de fusión logrado por adiciones de Al. El potencial de O2 de la escoria determina la química del proceso ESR. Afecta la eliminación de S y las inclusiones no metálicas. El O2 reacciona con algunos elementos en el acero y suprime la captación de H2. En la escoria, el O2 está mayormente en forma combinada como FeO, MnO y SiO2. Para determinar el contenido de O2 en el acero, es esencial encontrar la relación entre FeO en la escoria y el O2 en el lingote refundido. Sin embargo, debido a la muy baja solubilidad del FeO en escorias CaF2, su actividad es muy alta. El contenido de O2 puede determinarse mediante análisis termodinámicos de las reacciones entre O2 y los componentes activos.
El Si y Mn son elementos que pueden reaccionar con el O2 presente en el acero y desde la escoria. Cuando el Si es el desoxidante más fuerte, el contenido de O2 del acero está determinado por el contenido de Si. A temperatura constante y contenido de Si en el acero, el contenido de O2 del acero es mayor a mayor actividad de SiO2 en la escoria, o al disminuir la basicidad de la escoria. Las pérdidas de Al en el lingote refundido son pequeñas, especialmente a alto contenido de Al2O3 en la escoria. Por otro lado, la presencia de Al2O3 en la escoria reduce la oxidación del Si. La reacción entre Si en el electrodo y Al2O3 en la escoria también controla la oxidación de Al en el lingote refundido. Por tanto, el contenido de Al en el lingote refundido depende del contenido de Al2O3 en la escoria y del contenido de Si en el electrodo, temperatura y composición química del acero.
El contenido de Al en el lingote refundido disminuye cuando se usan escorias CaF2-Al2O3-CaO con mayor contenido de SiO2. Cuando se usa Al para desoxidación, hasta el 15 % del Al añadido se transfiere al acero líquido. El contenido de Ti en el acero refundido depende del contenido de Al y Ti en el electrodo consumible, el contenido de Al2O3 y TiO2 en la escoria, y el potencial de O2 en la fase gaseosa sobre la escoria. El equilibrio entre el contenido de Al y Ti en el electrodo a diferentes contenidos de TiO2 de la escoria se muestra en la Fig. 4. Para un contenido dado de Al en el electrodo, la pérdida de Ti puede minimizarse con la adición de TiO2 a la escoria. A altos contenidos de Al, el TiO2 en la escoria es reducido por el Al y, por tanto, el Al también regula la relación Ti/TiO2.
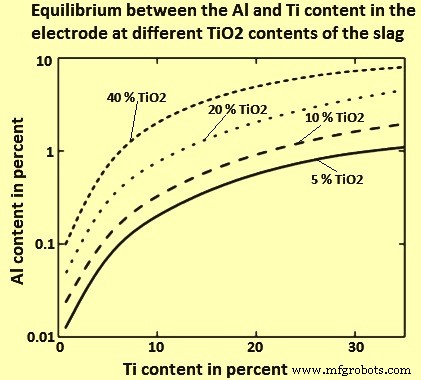
Fig. 4 Equilibrio entre el contenido de Al y Ti en el electrodo a diferentes contenidos de TiO2 en la escoria
En las primeras etapas del desarrollo del proceso ESR, la eliminación de S se consideró como uno de los objetivos principales. La tasa de desulfuración aumenta con la basicidad de la escoria. La transferencia de S tiene lugar principalmente en dos interfaces, según dos reacciones: (i) reacción escoria/metal, y (ii) reacción gas/escoria (Fig. 5).
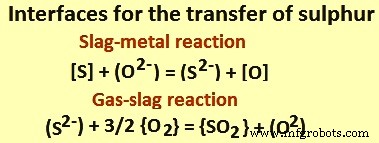
Fig. 5 Interfaces para la transferencia de azufre
Un análisis termodinámico de las reacciones dadas en la Fig. 5 muestra que la desulfuración está relacionada con: (i) la concentración de iones O2 en la escoria; (ii) la presión parcial de O2 en la fase gaseosa; y (iii) la composición química del acero. La transferencia de S del acero a la escoria es promovida por la alta basicidad de la escoria y baja concentración de O2 en el acero. Por otro lado, la transferencia de S de la escoria al gas es promovida por una alta presión parcial de O2 en la atmósfera y la baja basicidad de la escoria. La capacidad de la escoria para tomar S se define en términos de su capacidad de S. La capacidad de S para el sistema CaF2-CaO-Al2O3 aumenta a medida que aumenta el contenido de CaF2 y al aumentar la cantidad de CaO hasta el límite de saturación.
En el caso de ESR bajo atmósfera de gas inerte protector, el S permanece en la escoria y hay acumulación de S a medida que el proceso continúa. En tales casos, la capacidad de S es el factor determinante, y la composición de la escoria debe ajustarse para continuar su acción desulfurizante hasta el final del proceso. Esto significa que la relación escoria/metal asume mayor importancia.
Solidificación y estructura del lingote
La estructura de solidificación del lingote producido por el proceso ESR es una función del tiempo de solidificación local y el gradiente de temperatura en la interfaz líquido/sólido. Para lograr una estructura dendrítica primaria dirigida, se requiere mantener un gradiente de temperatura relativamente alto en el frente de solidificación durante todo el período de refundición.
La macroestructura de los lingotes producidos por el proceso ESR es diferente de la macroestructura de lingotes fundidos convencionalmente debido al diferente método de transferencia y eliminación de calor. La dirección de crecimiento de las dendritas es una función del baño de metal durante la solidificación. Así, el gradiente de dendritas con respecto al eje del lingote aumenta con la velocidad de fusión. En casos extremos, el crecimiento de dendritas dirigidas puede detenerse. El núcleo del lingote entonces se solidifica no direccionalmente en granos equiaxiales, lo que conduce a segregación y microcontracción. Incluso en el caso de solidificación dendrítica direccional, la microsegreagación aumenta con el espaciado de brazos dendríticos. Una estructura de solidificación con dendritas paralelas al eje del lingote produce resultados óptimos. Sin embargo, esto no siempre es posible.
Una buena superficie de lingote necesita un aporte mínimo de energía y, por tanto, una tasa mínima de fusión. El aumento de la tasa de fusión aumenta la diferencia entre el gradiente de las isotermas de solidus y liquidus y conduce a un aumento de la profundidad del baño. Así, el crecimiento de granos tiene lugar en dirección radial en lugar de vertical. El aumento de la temperatura de la escoria líquida también resulta en una estructura de grano columnar más gruesa y una capa de grano equiaxial refinado de menor espesor, tanto en la superficie como en el fondo del lingote ESR. A pesar de la solidificación dendrítica direccional, defectos como patrones de anillos de árbol, motas y manchas blancas pueden ocurrir en un lingote refundido.
Las estructuras de macrosegreagación y porosidad en el centro del lingote son generalmente poco comunes en lingotes ESR. Una característica principal del proceso ESR es su capacidad para producir acero con microsegreagación reducida. Esto está vinculado con el tiempo de solidificación local y el espaciado de brazos dendríticos. El acero en el proceso ESR normalmente se solidifica de manera columnar, lo que da menos microsegreagación que estructuras equiaxiales. Cuanto mayor es el gradiente de temperatura, menor es la distancia entre el espaciado de brazos dendríticos y menor es la heterogeneidad química en áreas micro. En el proceso ESR, los gradientes de temperatura son mayores que en el caso de la fundición convencional. Por tanto, el espaciado de brazos dendríticos secundarios es menor en el caso del proceso ESR que en la fundición convencional de lingotes.
El efecto de la disminución del efecto de segregación se muestra en la Fig. 6, donde se ha hecho una comparación de microestructuras antes y después del procesamiento ESR para un acero para herramientas de trabajo en caliente. La microestructura en ambos casos es martensita revenida. La diferencia en bandas de segregación es aparente. Mientras que las segregaciones son evidentes en el electrodo consumible, están casi completamente eliminadas en el lingote refundido.
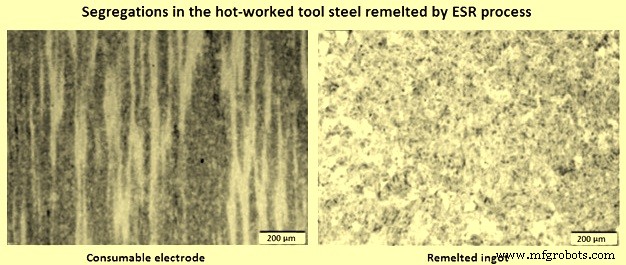
Fig. 6 Segregación en el acero para herramientas de trabajo en caliente refundido por el proceso ESR
El efecto del tiempo de solidificación local en el espaciado dendrítico muestra que el espaciado de brazos dendríticos disminuye a medida que aumenta la tasa de enfriamiento. Además de una composición más homogénea y una estructura de solidificación compacta, la eliminación de inclusiones no metálicas es una característica importante del proceso ESR. En general, las inclusiones inician fácilmente microvacíos y grietas en la interfaz inclusión/acero, que pueden ser el origen de fractura por fatiga u otros defectos. Además, el acero procesado por ESR no es una excepción. Muchos factores influyen en la formación de inclusiones no metálicas en acero procesado por ESR, incluyendo atmósfera del horno, contenido de inclusiones en el electrodo consumible, cantidad de escoria y su composición, aporte de potencia, tasa de fusión, relación de llenado, etc. La mayoría de las inclusiones no metálicas ocurren debido a reacciones entre O2 y elementos como Mn (manganeso), Si y Al. La desoxidación de la escoria durante la electrolítica tiene una influencia importante en la formación de inclusiones no metálicas en el lingote procesado por ESR. Se puede ver que el número más bajo de inclusiones se alcanza en ESR con la viscosidad más baja y la tensión interfacial más alta. Sin embargo, la ausencia de inclusiones grandes es típica del proceso ESR.
La eliminación de inclusiones no metálicas durante el proceso ESR tiene lugar en la punta del electrodo, donde principalmente ocurre la absorción y disolución de inclusiones no metálicas en la escoria. A medida que la punta del electrodo se calienta hacia su punto de fusión, las inclusiones en el electrodo se redissuelven antes de que el acero se funda. Cualquier otra inclusión, como inclusiones exógenas grandes en el electrodo, no se disuelven en el metal sólido y quedan expuestas a la escoria cuando la punta del electrodo se vuelve fundida. Si la composición de la escoria es adecuada, la temperatura es lo suficientemente alta y el tiempo de residencia es lo suficientemente largo, las inclusiones no metálicas se disuelven en la escoria. Aunque en este punto puede haber más reacciones debido a la diferencia en constantes de equilibrio, así como la posibilidad de flotación de inclusiones grandes. El acero en este punto está libre de inclusiones no metálicas, pero puede tener en solución elementos que producen inclusiones por reacción durante el tiempo de congelación (reacción de eliminación de S). La eficiencia de eliminación de inclusiones aumenta con la velocidad de fusión reducida. Se ha visto que una escoria multicomponente (CaF2, CaO, Al2O3, SiO2 y MgO) tiene una mejor capacidad para controlar la cantidad de inclusiones. La mayoría de las inclusiones no metálicas para escoria multicomponente son inclusiones MgO-Al2O3, mientras que principalmente existen inclusiones Al2O3 cuando se usa escoria binaria convencional 70 % CaF2 – 30 % Al2O3. Además, el tamaño máximo de inclusión para escorias multicomponente se ha encontrado menor que para escoria binaria convencional.
Proceso de manufactura
- Moldeo por inyección de plástico de precisión: Producción eficiente de componentes duraderos
- Mecanizado CNC de Rosca (Tapping): Roscado de Precisión para Ensamblajes de Alta Calidad
- Tratamiento Térmico del Acero: Temple, Revenido, Recocido y Más para Cuchillos Duraderos
- Soldadura por Fricción: Técnicas, Beneficios y Aplicaciones Industriales
- Soldadura por Gas (Oxicetileno): Técnicas, Aplicaciones, Ventajas e Inconvenientes
- Guía Profesional del Proceso de Soldadura Blanda (Soldering): Técnica, Materiales y Pasos
- Proceso de extrusión: aplicaciones, materiales y técnicas
- Mecanizado no tradicional: técnicas avanzadas y aplicaciones
- Mecanizado Convencional: Fundamentos, Técnicas y Limitaciones
- Entendiendo la fabricación por proceso vs. discreta: Diferencias clave y beneficios
- El lento arte del teñido textil natural: Un viaje personal