



Mejora de la Calidad del Acero mediante Tecnologías Avanzadas de Limpieza
Limpieza del Acero y Tecnologías de Acero Limpio
La limpieza del acero (steel cleanliness) es un factor importante que decide la calidad. Puede tener influencia notable en propiedades: resistencia a tracción, conformabilidad, tenacidad, soldabilidad, resistencia a agrietamiento, corrosión y fatiga. La demanda de mejores propiedades mecánicas por consumidores ha impulsado a productores a mejorar la limpieza.
En el entorno actual, la mejora de la limpieza se ha vuelto necesidad para la industria. Ha guiado el desarrollo de procesos de metalurgia secundaria. La fuerza impulsora ha sido permitir nuevos aceros que toleren aplicaciones muy exigentes: componentes de transmisión para automoción, piezas de construcción y tubos para entornos agresivos y corrosivos.
Los aceros limpios (clean steels) se refieren a aceros libres de inclusiones. Las inclusiones son partículas no metálicas incrustadas en la matriz de acero. Además de reducir inclusiones óxidas no metálicas y controlar su morfología, composición y distribución de tamaños, los aceros limpios requieren reducir otros elementos residuales: fósforo (P), azufre (S), oxígeno total (O₂), nitrógeno (N₂), hidrógeno (H₂), a veces carbono (C), y elementos traza: arsénico (As), estaño (Sn), antimonio (Sb), selenio (Se), cobre (Cu), plomo (Pb), bismuto (Bi). Estos varían con grados. Algunos son perjudiciales para ciertos grados pero menos o incluso útiles para otros. Los elementos de control son diferentes para distintos requisitos de desempeño.
Prácticas Operativas para Limpieza Satisfactoria
Para lograr limpieza satisfactoria, es necesario controlar y mejorar amplias prácticas operativas en procesos de acería: (i) adiciones de agentes desoxidantes y ferroaleaciones, (ii) tratamientos metalúrgicos secundarios, y (iii) sistemas de protección (shrouding) y práctica de colada.
Historia del Desarrollo de Aceros Limpios
El término "acero limpio" se acuñó a mediados del siglo XX, cuando la producción global empezó a aumentar. Se entendió que la calidad también era tema especial e importante. Avances desde entonces resultaron en muchos grados con niveles muy bajos de impurezas. En años recientes, nuevos aceros "limpios y ultra-limpios" se han desarrollado y comercializado para requisitos actuales y futuros de la industria consumidora. La limpieza ha mejorado significativamente propiedades mecánicas (resistencia a fatiga, tenacidad al impacto) y resistencia a corrosión.
El concepto nació de la observación al microscopio óptico de inclusiones no metálicas (NMIs) por la metalografía naciente a mediados del siglo XX. La limpieza se calificaba contra imágenes estándar de campos microscópicos, distinguiendo geometría (forma y tamaño) y distribución contra tipos de imagen. El observador entrenado estableció que algunas formas eran aceptables en algunos grados y que inclusiones menores eran generalmente más aceptables que mayores. Aunque composición no estaba disponible, estableció correspondencia entre grados y composición por familias (sulfuros, silicatos, alúminas, alúmina, inclusiones compuestas) basándose en contenido de S e historia de desoxidación.
Estos métodos se estandarizaron pronto. Precedieron el uso general de procesos de metalurgia secundaria y colada continua. El desarrollo posterior exploró varios temas en paralelo: físico-química de acería, desarrollo de nuevos reactores, soluciones innovadoras para controlar composición, forma, tamaño y distribución de inclusiones, que con el tiempo se convirtieron en rutinas. Una visión moderna de limpieza surgió de este esfuerzo de construcción de concepto durante 30-40 años iniciales. El tema ha alcanzado cierto grado de madurez, especialmente para nuevos procesos de metalurgia secundaria y aceros por colada continua.
Inclusiones No Metálicas (NMIs)
Las NMIs son fases vitro-cerámicas incrustadas en la matriz de acero. Su presencia es la principal razón que afecta la limpieza. Proceden de muchas fuentes:
- Productos de desoxidación: Ej. inclusiones de alúmina (Al₂O₃) que causan mayoría de inclusiones indígenas en acero bajo en C aluminado (LCAK). Generadas por reacción entre O₂ disuelto y agente desoxidante (Al). Al₂O₃ son dendríticas en ambiente alto O₂ o resultan de colisión de partículas menores.
- Productos de reoxidación: Ej. Al₂O₃ generado cuando (i) Al residual en acero líquido se oxida por FeO en escoria, o (ii) por exposición a atmósfera.
- Atrapamiento de escoria: Ocurre cuando flujos metalúrgicos se arrastran durante transferencia entre recipientes. Forma inclusiones líquidas generalmente esféricas.
- Inclusiones exógenas: De otras fuentes: suciedad suelta, ladrillos refractarios rotos, partículas de revestimiento. Generalmente grandes e irregulares. Pueden actuar como sitios para nucleación heterogénea de Al₂O₃.
- Inclusiones de reacción química: Productos de modificación de inclusiones cuando tratamiento con Ca (calcio) se realiza incorrectamente.
La distribución de tamaño es muy importante ya que inclusiones grandes son las más perjudiciales para propiedades mecánicas. 1 kg de acero LCAK típicamente contiene 10-1.000 millones de inclusiones, incluyendo solo 400 de 80-130 µm, diez de 130-200 µm, y menos de una de 200-270 µm. Detectar inclusiones grandes raras es muy difícil. Aunque superadas en número por pequeñas, su fracción volumétrica total puede ser grande. A veces un defecto catastrófico es causado por una sola inclusión grande en toda la colada. Así, acero limpio implica no solo controlar contenido medio sino evitar inclusiones mayores que tamaño crítico perjudicial.
Las NMIs constituyen una nube de fases dispersas en matriz de acero definida por conjunto multidimensional de parámetros: composición, forma, tamaño y distribución. Esta descripción completa no está disponible fácilmente y uno de los principales problemas para evaluar limpieza es observar muestras representativas para estimar parámetros con precisión y representatividad razonable. Una dificultad es inclusiones grandes (≥100 µm), muy raras y difíciles de ver salvo que se analicen muestras de gran tamaño.
Otro problema: la población de NMIs depende del tiempo (línea de tiempo del proceso en acería) y temperatura. Una muestra de cuchara, recogida y analizada con cuidado, puede dar buena estimación de limpieza en ese momento, pero puede tener casi ninguna conexión con limpieza del acero sólido. Por tanto, hay necesidad de evaluar cuándo tomar muestra representativa de acero líquido para evaluar composición y limpieza de NMIs.
Tipos de Inclusiones No Metálicas
Por tamaño: micro-inclusiones (1-100 µm) o macro-inclusiones (>100 µm). Macro-inclusiones son perjudiciales. Micro-inclusiones son beneficiosas: restringen crecimiento de grano, aumentan límite elástico y dureza. Actúan como núcleos para precipitación de carburos y nitruros. Macro-inclusiones deben eliminarse. Micro-inclusiones pueden usarse para mejorar fortalecimiento dispersándolas uniformemente.
Clasificación tradicional: dos tipos principales según origen: (i) inclusiones endógenas, y (ii) exógenas (Fig 1).
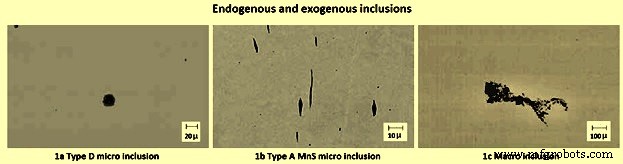
La endógena es micro-inclusión formada por efectos físico-químicos durante fusión y solidificación. Se forma por precipitación en fase líquida por disminución de solubilidad de especies químicas en aceros. También puede formarse por O₂ y S remanentes tras desoxidación y desulfuración o por reoxidación (Fig 1a y 1b). Esta clase no puede eliminarse completamente pero la disminución de su fracción volumétrica y tamaño medio debe controlarse estrictamente para evitar fenómenos dañinos.
Por el contrario, la exógena es macro-inclusión por atrapamiento de materiales no metálicos de escoria, fragmentos refractarios o polvos de cubrimiento para proteger acero y evitar pegado durante colada (Fig 1c). Puede caracterizarse por tamaño grande y origen no inmediatamente reconocible, aunque su presencia compromete fuertemente la solidez microestructural y fiabilidad mecánica.
Las NMIs influyen fuertemente en calidad y desempeño. Son principalmente compuestos de metales (Fe, Mn, Al, Si, Ca, etc.) con no metales (O₂, S, N₂, C, H₂).
Tipos diversos: (i) óxidos: FeO, Al₂O₃, SiO₂, MnO, Al₂O₃·SiO₂, FeO·Al₂O₃, MgO·Al₂O₃, MnO·SiO₂, etc.; (ii) sulfuros: FeS, CaS, MnS, MgS, Ce₂S₃; (iii) nitruros: TiN, AlN, VN, BN; (iv) oxisulfuros: MnS·MnO, Al₂O₃·CaS; (v) carbonitruros: de Ti, V, Nb; (vi) fosfuros: Fe₃P, Fe₂P, Mn₅P₂. La herramienta fundamental para descripción de composición de óxidos NMIs es el diagrama de fases ternario (CaO-SiO₂-Al₂O₃), sistema principal que rige formación de estos compuestos. Esta clase se forma por elementos desoxidantes añadidos para eliminar O₂. Inclusiones de nitruros tienen efecto perjudicial agravado por forma peculiar con bordes que aumenta amplificación de tensiones en interfase NMI-matriz.
Por contenido mineralógico, inclusiones de O₂ se clasifican: (i) óxidos libres: FeO, MnO, Cr₂O₃, SiO₂, Al₂O₃; (ii) espinelas: ferritas, cromitas, aluminatos; (iii) silicatos: SiO₂ con mezcla de óxidos de Fe, Mn, Cr, Al, W y silicatos cristalinos.
Otra clasificación: por estabilidad. NMIs son estables o inestables. Inestables: sulfuros de Fe y Mn y algunos óxidos libres.
Por morfología: (i) globular (deseable), (ii) plaqueta (indeseable), (iii) poliedral (no muy perjudicial). Forma globular deseable. Ciertos inclusiones como MnS, oxisulfuros, alúminatos y silicatos de Fe son globulares. Forma plaqueta indeseable. Aceros desoxidados con Al contienen MnS en láminas delgadas en fronteras de grano. Inclusiones poliedrales no muy perjudiciales.
Elementos químicos involucrados inicialmente en limpieza son mostly no metales de tabla periódica, por mayor solubilidad en acero líquido que sólido: C, N₂, O₂, P, S, Se, H₂. A estos se añaden metaloides vecinos: B, As, Sb, Te. Algunos provienen de materias primas primarias (P, S, As, Sb) o arrabio, mientras otros por contaminación atmosférica (O₂, N₂, H₂) y práctica operativa, o se añaden voluntariamente (C, Se, Te, B).
Los sulfuros a menudo son consecuencia de tratamiento con Ca para modificar inclusiones óxidas, pero pequeñas inclusiones de CaS finamente dispersas y altamente refractarias pueden ser perjudiciales para colada (atasco de boquilla) y efecto dañino. Por el contrario, NMIs de MnS (a menudo modificados con CaS) son útiles para trabajabilidad de herramientas de corte durante mecanizado.
Tres mecanismos principales reconocidos en origen de NMIs, relacionados con efectos dañinos de fases no metálicas contra matriz: (i) elementos entalladores que amplifican campo de tensiones alrededor, (ii) tanques presurizados de gas que migra progresivamente generando campo de tensiones, y (iii) fases no metálicas que generan tensión residual por diferente coeficiente de expansión térmica entre fase metálica y vitro-cerámicas.
Métodos de Evaluación de Limpieza del Acero
Conocer exactamente el contenido real de inclusiones es vital para mejorar calidad y predecir desempeño de componentes. Para estudiar y controlar limpieza, es crítico tener métodos precisos de evaluación. Cantidad, distribución de tamaño, forma y composición deben medirse en todas las etapas. Técnicas van desde métodos directos (precisos pero costosos) a indirectos (rápidos e económicos, pero solo indicadores relativos fiables).
Métodos Directos
- Observación microscópica metalográfica (MMO): Método tradicional: secciones 2D examinadas con microscopio óptico y cuantificadas visualmente. Resultados evaluados con escalas como JK. Solo adecuado para inclusiones 2-15 µm y limitado a tamaños de muestra muy pequeños. No da datos de composición. Problemas al interpretar secciones de inclusiones complejas. Aunque hay métodos para relacionar 2D con 3D, es generalmente problemático.
- Análisis de imagen: Mejora MMO usando evaluación computarizada de alta velocidad de imágenes de microscopio escaneadas para distinguir regiones claras/oscuras por corte en escala de grises. Evalúa áreas mayores y más inclusiones que MMO, pero sujeto a errores: confundir rayaduras, picaduras, manchas con NMIs.
- Impresión de azufre: Método macrográfico popular e económico que distingue macro-inclusiones y grietas grabando zonas ricas en azufre. Sujetos a mismos problemas que otros métodos 2D.
- Ensayo de fractura azul: Técnica histórica para revelar macro-inclusiones >0,5 mm. En sección transversal de barra endurecida, fracturada y templada azul para aumentar visibilidad de defectos.
- Método de lodo (electrólisis): Preciso pero lento. Muestra grande (200 g - 2 kg) disuelta en HCl y NMIs no disueltas recogidas para conteo y análisis. Alternativamente, para proteger inclusiones FeO, disolución por corriente eléctrica en muestra inmersa en FeCl₂ o FeSO₄. Revela inclusiones individuales intactas.
- Fusión por haz de electrones (EB): Muestra fundida por haz bajo vacío. Inclusiones flotan a superficie formando balsa. Índice EB usual es área específica de balsa. Método mejorado EB-EV (valor extremo) estima distribución de tamaños midiendo tamaño máximo en varios campos y extrapolando asumiendo distribución exponencial.
- Fusión en crisol frío (CC): Inclusiones concentradas en superficie como en fusión EB. Tras enfriar, superficie se disuelve e inclusiones se filtran del soluto. Mejora extracción por lodo.
- Microscopía electrónica de barrido (SEM): Revela claramente morfología 3D y composición de cada inclusión. Composición medida con microanalizador de sonda electrónica (EPMA). Capaz de evaluar grandes áreas y da datos ricos en química, morfología y tamaño.
- Espectrometría de emisión óptica (OES) con análisis de discriminación de pulsos (PDA): OES convencional para elementos disueltos. Mejorado para analizar O₂ total, distribución de tamaño y composición de micro-inclusiones en 10 min. Para discriminar inclusiones sólidas (OES-PDA), registro de luz a frecuencia de chispa de emisión. Características eléctricas definidas para optimizar ratio luz entre señal de fondo de elementos disueltos y señal de perturbación por heterogeneidades como inclusiones. Número de picos altos de Al es índice PDA.
- Detección de inclusiones Mannesmann por análisis de tablas de surf (MIDAS): Muestras laminadas para eliminar porosidad y escaneadas ultrasónicamente para detectar inclusiones sólidas e inclusiones compuestas/poros de gas. Redescubierto recientemente como método "muestreo líquido laminado en caliente" (LSHP).
- Analizador de tamaño de partícula por difracción láser (LDPSA): Técnica láser para evaluar distribución de tamaño de inclusiones extraídas por otro método (ej. lodo).
- Escaneo ultrasónico convencional (CUS): Obtiene distribuciones de tamaño de inclusiones >20 µm en muestras solidificadas.
- Escaneo de muestra cónica: Volumen cónico de acero colado continuo escaneado con detector espiral (sistema ultrasónico sólido) que detecta automáticamente inclusiones superficiales en cada ubicación, desde superficie hasta línea central.
- Descomposición térmica fraccional (FTD): Inclusiones de diferentes óxidos reducidas selectivamente a diferentes temperaturas: óxidos base Al₂O₃ a 1.400-1.600 °C, refractarias a 1.900 °C. O₂ total es suma de contenidos medidos en cada paso.
- Espectrometría de masas por micro-sonda láser (LAMMS): Partículas individuales irradiadas por láser pulsado, seleccionando intensidad mínima por encima de umbral de ionización para patrones de espectro característicos por estados químicos. Picos en espectros LAMMS asociados a elementos por comparación con referencias.
- Espectroscopía fotoelectrónica de rayos X (XPS): Usa rayos X para mapear estado químico de inclusiones >10 µm.
- Espectroscopía de electrones Auger (AES): Usa haces de electrones para mapear estado químico de método foto-dispersión. Señales de foto-dispersión de inclusiones (extraídas por otro método) analizadas para evaluar distribución de tamaño.
- Analizador de limpieza de metal líquido (LIMCA): Sensor en línea que detecta inclusiones directamente en líquido. Partículas que fluyen a través de orificio diminuto detectadas por cambio de conductividad eléctrica.
- Análisis Coulter counter: Similar a LIMCA, mide distribución de tamaño de inclusiones extraídas por lodo y suspendidas en agua (inclusiones >sub-micrón).
- Técnicas ultrasónicas para sistema líquido: Captura reflexiones de pulsos de ultrasonido para detectar inclusiones en línea en acero líquido.
- Método de ensayo ultrasónico inmerso: Para inclusiones mayores. Para >120 µm, muestra única de 500.000 mm³ de acero, fresado plano-paralelo, inmersa en tanque de agua, escaneada con sonda 10 MHz. Equivale a 16.000 ensayos de fractura azul. No da composición, pero herramienta importante. Para inclusiones menores, puede aumentarse frecuencia a 15, 25, 50 MHz o más. Sin embargo, al aumentar frecuencia y resolución, volumen muestreado disminuye.
Métodos Indirectos
Por coste, tiempo y dificultades de muestreo, la limpieza se mide normalmente en la industria usando O₂ total, captura de N₂ y otros métodos indirectos.
- Medición de O₂ total: Suma de O₂ libre (disuelto) y O₂ combinado como NMIs. O₂ libre o "activo" se mide fácilmente con sensores. Controlado por termodinámica de equilibrio con elementos desoxidantes (Al). Como O₂ libre no varía mucho, O₂ total es medida indirecta razonable de cantidad total de inclusiones óxidas. Debido a pequeña población de inclusiones grandes y tamaño de muestra pequeño (normalmente 20 g), es probable que no haya inclusiones grandes en la muestra. Incluso si la tiene, probablemente se descarta por lectura anómalamente alta. Así, O₂ total realmente representa nivel de inclusiones óxidas pequeñas pero no las grandes. Un bajo O₂ total disminuye probabilidad de inclusiones óxidas grandes. O₂ total sigue siendo índice muy importante y común. En acero LCAK ha disminuido constantemente con años al implementarse nueva tecnología. Plantas con desgasificación al vacío logran O₂ total menor (10-30 ppm) que plantas solo con agitación por gas en cuchara (35-45 ppm). O₂ total generalmente cae tras cada paso: cuchara 40 ppm, cucharón 25 ppm, molde 20 ppm, acero colado 15 ppm.
- Captura de N₂ (N₂ pick-up): Diferencia en contenido de N₂ entre recipientes (especialmente cuchara y cucharón) indica aire atrapado durante transferencias. Tras desoxidación, bajo O₂ disuelto permite absorción rápida de aire. Captura de N₂ sirve como medida cruda indirecta de O₂ total, limpieza y problemas de calidad por inclusiones de reoxidación. Con nueva tecnología y operación mejorada, captura ha disminuido. Normalmente controlable a 1-3 ppm de cuchara a molde. Con operaciones óptimas para reducir atrapamiento de aire, puede bajarse <1 ppm en colada estable. Nivel de N₂ en acero LCAK controlado generalmente 30-40 ppm en la mayoría de plantas. Controlado principalmente por convertidor u horno eléctrico, pero afectado por refinación y operaciones de protección.
- Medición de pérdida de Al disuelto: Para aceros LCAK, pérdida de Al indica reoxidación. Menos preciso que captura de N₂ ya que Al también puede reoxidarse por escoria.
- Medición de composición de escoria: Análisis de evolución de composición antes y después de operaciones puede interpretarse para estimar absorción de inclusiones a escoria. También, arrastre de escoria de recipiente particular puede determinarse igualando elementos traza en escoria e inclusiones.
- Atasco de boquilla de inmersión (SEN): Vida corta de SEN por atasco indica generalmente bajo nivel de limpieza. Pequeñas inclusiones Al₂O₃ en acero LCAK causan atasco. Frecuencia de atasco es otro método crudo para evaluar limpieza.
No hay técnica ideal única. Algunas son mejores para monitorización de calidad, otras para investigación de problemas. Es necesario combinar varios métodos para evaluación más precisa. La cuantificación fiable ha permitido desarrollar nueva generación de aceros limpios.
Tecnologías y Prácticas Operativas para Aceros Limpios
La metalurgia secundaria se ha convertido en herramienta aceptada para gestionar limpieza ya que permite no solo adiciones a acero líquido bajo condiciones controladas, sino que también contribuye a: agitación cuidadosa escoria-metal, reducción de escoria, ajuste de temperatura, coalescencia de inclusiones, eliminación por flotación y atrapamiento en escoria, control de composición, desgasificación al vacío, y a veces desoxidación con C. Las funciones necesarias para aceros de ingeniería se han vuelto disponibles para productores y un subconjunto se usa para todos los grados, difuminando distinción entre calidades comerciales y especiales.
Una característica importante de metalurgia secundaria y colada continua es que funciones metalúrgicas se extienden en espacio a lo largo de línea de equipos, desplegadas en escala temporal, pudiendo estandarizarse, automatizarse y controlarse mejor. Por otro lado, fuentes de contaminación se han multiplicado pero también pueden controlarse mejor. Cuchara a cucharón (boquilla, compuerta deslizante, protección de chorro con gas, etc.), cucharón (polvo, aliviaderos, tabiques, elementos de burbujeo, etc.), cucharón a molde (boquilla, compuerta o varilla tapón, boquilla sumergida, burbujeo de gas, etc.), molde (polvo, control de nivel, geometría de boquilla sumergida, etc.), colada continua (recto, molde curvo, recto y curvo, agitación electromagnética, freno electromagnético, moldes transversalmente formados para colada de bramitas finas), todos forman parte de la cadena de proceso y se convierten en reactores metalúrgicos verdaderos. La expresión "metalurgia de cucharón" se ha vuelto común y la máquina de colada, especialmente su molde, actúa como reactor donde el destino de NMIs sigue decidiéndose.
Estas numerosas tecnologías y prácticas en procesos de metalurgia secundaria para mejorar limpieza incluyen: momento y ubicación de adiciones de desoxidantes y ferroaleaciones, extensión y secuencia de procesos secundarios, agitación y operaciones de transferencia, sistemas de protección, geometría y prácticas de cucharón, capacidad de absorción de flujos metalúrgicos, y prácticas de colada.
La formación y control de composición química de NMIs involucran diferentes pasos de producción y sistemas industriales. El proceso debe implementarse cuidadosamente en cada paso para evitar: (i) dificultades en colada asociadas a atasco de boquilla entre cucharón y molde (colada continua) y entre cuchara y columna de colada (colada en lingotes), y (ii) efecto perjudicial en propiedades mecánicas.
Al final de acería en convertidor (BOF) o horno eléctrico (EAF), O₂ está en equilibrio con C, significando niveles muy altos para grados bajo C (1.250 ppm O₂ para 0,02% C). Si acero solidificara así, eutécticos de Fe, S, O₂ precipitan en interdendríticos, mientras fuerte desoxidación con C ocurre en etapas iniciales, produciendo aceros "rimming", llenos de sopladuras cerca de superficie. El acero resultante, además de poroso, es frágil en laminado/forja en caliente y uso a temperatura ambiente.
Para evitar precipitación de eutécticos Fe-S-O₂, se introducen agentes desoxidantes (C, especialmente bajo presión reducida, Mn, Si, Al, Ca, Ti, etc.) y desulfurizantes (Mn, Ca) para promover nuevos equilibrios donde terceras fases precipitan y se evita "rimming". Estas terceras fases constituyen NMIs endógenas (óxidos, nitruros, carburos, sulfuros, fosfuros) creadas inicialmente en acero líquido, usualmente en cuchara. Estos equilibrios pueden implementarse añadiendo desoxidantes por adiciones en masa o inyección por hilo, o asegurando que metal líquido esté en equilibrio con escoria metalúrgica activa de composición adecuada.
La población de NMIs cambia constantemente, ya que inclusiones existentes coalescen, flotan y se adsorben finalmente en escoria o polvo de cubrimiento simple, por agregación contra refractario en cuchara, cucharón o dentro de boquillas que algunas (inclusiones sólidas como Al₂O₃ o espinelas) tienden a atascar. Acero y escoria cambian también, e inclusiones mantienen conexiones complejas con ellos, en equilibrio si el tiempo permite, o fuera de él. Evolución de gas en frente de solidificación puede ocurrir si N₂ y H₂ no se controlan. Más inclusiones aparecen al bajar temperatura: más precipitación, inicio de solidificación, o O₂ penetra (reoxidación) desde escoria, refractarios, atmósfera en uniones de refractarios (compuertas, montaje boquilla sumergida, a través de refractarios), o porque escoria o refractarios generan nuevas inclusiones o liberan las capturadas anteriormente. Esto se conoce como NMIs exógenas. La tendencia es hacia mejora de limpieza con todos estos mecanismos analizados profundamente para contramedidas.
Punto importante sobre reoxidación: fenómeno no ocurre en equilibrio termodinámico, sino que genera óxidos de elemento que encuentre O₂ entrante, generando mayormente óxidos de Fe. Fuera de equilibrio en acero líquido desoxidado, estos óxidos revierten luego a NMIs de equilibrio si el tiempo permite.
La distinción entre NMIs endógenas y exógenas es algo ad-hoc, ya que desoxidación o reoxidación son partes integrales del proceso total y ambas resultan de la tecnología para producir acero. Ejemplo: desoxidación no ocurre dentro del acero líquido, sino en interfaz del agente inyectado.
Las NMIs son lo bastante grandes para interactuar con matriz como discontinuidades mecánicas, básicamente como huecos. Hay otras terceras fases de dimensiones mucho menores llamadas precipitados, que interactúan con matriz a escala de dislocaciones o atómica. Precipitados, normalmente carburos o nitruros, constituyen características clave del microaleado o aleaciones sustanciales como aceros para herramientas o inoxidables.
Operaciones de refinación y colada continua tienen efectos importantes en mejora de limpieza. Un estudio sistemático de eliminación de inclusiones en una planta indicó que: tratamiento en cuchara reduce inclusiones ~65-75%, cucharón elimina ~20-25% (aunque reoxidación puede ocurrir), y molde elimina ~5-10% del total.
Operaciones en Cuchara
El O₂ de vaciado se mide durante vaciado en cuchara o antes de adición de desoxidantes. Valor típicamente alto, varía ampliamente (250-1.200 ppm) según práctica de acería primaria. Adiciones de Al para desoxidar crean mayores cantidades de Al₂O₃. Esto sugiere límite en O₂ de vaciado para grados de acero limpio. Sin embargo, no hay correlación entre práctica de horno y limpieza, ya que ~85% de grupos de Al₂O₃ formados tras grandes adiciones de Al flotan a escoria de cuchara, y los restantes son <30 µm. Naturalmente, decisión de ignorar O₂ de vaciado depende de tiempo disponible para flotar inclusiones y disponibilidad de refinación en cuchara, que puede eliminar la mayoría. Sin embargo, O₂ de vaciado afecta fuertemente tasa de descarbonatación para aceros ultra-bajo C.
FeO y MnO en Escoria
Fuente importante de reoxidación es escoria de arrastre del convertidor a cuchara, con alto FeO y MnO. Estos reaccionan con Al disuelto generando Al₂O₃ por termodinámica muy favorable: 3FeO(l) + 2Al = Al₂O₃ + 3Fe(l), y 3MnO + 2Al = Al₂O₃ + 3Mn(l). Mayor FeO y MnO en escoria de cuchara, mayor potencial de reoxidación y generación de Al₂O₃. Muchas láminas en producto final se rastrean a reoxidación originada en FeO de escoria de cuchara.
Contramedidas para reducir contaminación FeO y MnO: (i) minimizar arrastre de escoria de convertidor a cuchara durante vaciado, (ii) aumentar C objetivo de volcadura, (iii) evitar re-soplados, minimizando O₂ disuelto y FeO en escoria de horno, (iv) uso de sub-lanza en BOF reduce sustancialmente frecuencia de re-soplados, (v) uso de tapón de escoria mecánico eficiente, como bola de escoria (flota en acero, se hunde en escoria), (vi) otros sensores disponibles. Capa gruesa de escoria en cuchara tras vaciado sugiere problemas de arrastre. En algunas plantas, escoria de cuchara para grados críticos se desbasta mecánicamente en horno de cuchara a espesor 25-40 mm.
Tratamiento de Reducción de Escoria de Cuchara
Minimizar arrastre, junto con añadir escoria básica de cuchara y revestimiento básico para bajar FeO+MnO <1-2%, puede reducir O₂ total a 10 ppm para acero LCAK. Otra forma: añadir acondicionador de escoria (tratamiento de reducción o desoxidación), mezcla de Al y cal viva o piedra caliza. Hay caída de FeO+MnO tras tratamiento. En promedio, baja nivel a <5%. Resulta en mejora aguda de limpieza de bobina.
Efecto de Tratamiento al Vacío y Agitación en Cuchara
Tratamiento al vacío empezó con producción de aceros de ingeniería para automoción, energía y aeronáutica para aumentar fiabilidad y vida de piezas mecánicas de vehículos o reactores nucleares. Necesidad principal: controlar nivel de H₂ en acero líquido (<1 ppm en acero al C) para evitar su salida en solidificación y atrapamiento en sólido, causando defectos de integridad graves. Uso de vacío, que elimina H₂ directamente, llegó a acerías con tecnologías: desgasificación de tanque, chorro, procesos DH y RH (Rheinstahl Heraeus). Desgasificación al vacío, además de reducir NMIs, permite: (i) desoxidación con C, ventaja mayor de productos de desoxidación gaseosos, (ii) agitación intensiva con varias ventajas, (iii) gestión de tiempo en logística de flujo de cuchara, mejorando control de temperatura, y (iv) recalentamiento de acero líquido por inyecciones de Al y O₂.
Agitación en cuchara y procesos de desgasificación promueven crecimiento y eliminación de inclusiones. El efecto de tratamientos al vacío en niveles de inclusiones en acero colado muestra mejora de limpieza sobre agitación con argón (Ar) en cuchara. Beneficio pronunciado de inyección de polvo base Ca se debe a mayor poder de agitación además de efecto primario de desoxidación y licuefacción de inclusiones. Desgasificación al vacío y tratamiento Ca juntos pueden bajar O₂ total a 15 ppm.
Sin embargo, agitación excesiva es perjudicial: circulación ascendente sobre capa de escoria puede exponer región "ojo" de superficie a reoxidación y por erosión de refractario. Tiempo suficiente de agitación (>10 min) tras adición de ferroaleaciones es importante para permitir que inclusiones Al₂O₃ circulen a escoria y sean eliminadas. En algunas plantas, práctica de agitar vigorosamente primero para fomentar colisión de inclusiones pequeñas en grandes, seguida de "agitación final" que recircula lentamente para facilitar eliminación en escoria minimizando generación de más inclusiones grandes por colisiones.
Operación en Cucharón
Fenómenos importantes en cucharón se muestran en Fig 2. Factores que afectan limpieza: (i) transiciones de colada, (ii) revestimiento refractario, (iii) flujo de cucharón, (iv) agitación por gas, y (v) control de flujo.
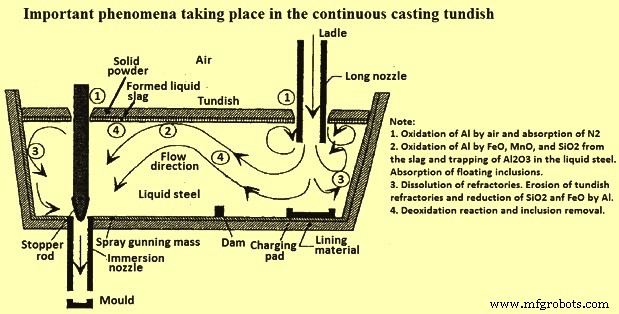
Transiciones de Colada
Ocurren al inicio, durante cambios de cuchara y SEN (boquilla de inmersión), y al final. Inclusiones a menudo se generan durante transiciones y continúan largo tiempo, contaminando gran cantidad. Durante periodos inestables, arrastre de escoria y absorción de aire son más probables, induciendo problemas de reoxidación.
En primera colada, arrastre de aire y escoria en caja de vertido por turbulencia al abrir cuchara va acompañado de máximo inicial en O₂ total en cucharón (incluyendo escoria e inclusiones Al₂O₃). Vertido abierto al inicio aumenta O₂ total al doble de niveles normales por más de una colada completa. Se necesitan varios minutos de llenado antes de añadir flujo. Eventualmente, en colada estable, O₂ total disminuye a niveles bajos, consistiendo principalmente en Al₂O₃.
Mejora durante transiciones: parar flujo al molde hasta que cucharón se llene y burbujear gas por varilla para promover flotación. Otra mejora: abrir nuevas cucharas con protección sumergida. Con esto, O₂ total disminuye con calidad más consistente. Cerca del final de cuchara, escoria puede entrar al cucharón por vórtice cerca de salida. Fenómeno necesita mantener algo de acero en cuchara al cerrar (ej. 5 t "talón"). Además, profundidad de cucharón cae tras cierre, interrumpiendo flujo normal y pudiendo producir vórtice de escoria, arrastre y aumento de O₂ en molde.
Revestimiento Refractario de Cucharón
Al disuelto reacciona con fuente de O₂ en refractario. Extensión cuantificable monitorizando Si en acero líquido. O₂ para reacción puede venir de CO cuando C en refractario reacciona con aglutinantes e impurezas o descomposición de SiO₂. Revestimientos base SiO₂ peores que base MgO proyectados.
Flujo de Cucharón
Debe realizar muchas funciones. Primero: aislar acero líquido térmicamente (evitar pérdida excesiva de calor) y químicamente (evitar atrapamiento de aire y reoxidación). Además, flujo con menor SiO₂ puede disminuir captura de N₂ de cuchara a molde sustancialmente. Segundo: en circunstancias ideales, también absorber inclusiones para refinación adicional. Flujo normal: cáscara de arroz quemada, barata, buen aislante, buena cobertura sin costra. Sin embargo, alta en SiO₂ (~80%), reducible a fuente de inclusiones. También muy polvorienta y con alto C (~10%), puede contaminar acero ultra-bajo C.
Flujo básico (CaO-Al₂O₃-SiO₂) teóricamente mejor que cáscara para refinación de LCAK, correlacionado con menor O₂ en cucharón. Uso de flujo básico (CaO 40%, Al₂O₃ 24%, MgO 18%, SiO₂ 5%, Fe₂O₃ 0,5%, C 8%), junto con tabiques, reduce significativamente fluctuación de O₂ total vs flujo (CaO 3%, Al₂O₃ 10-15%, MgO 3%, SiO₂ 65-75%, Fe₂O₃ 2-3%). Flujo básico muestra resultados similares para otros parámetros, quizás porque también contiene alto SiO₂. Es inefectivo ya que forma costra fácilmente en superficie por mayor velocidad de fusión y alta temperatura de cristalización. También tiene menor viscosidad, por lo que se arrastra más fácilmente. Para evitar esto, algunas plantas usan flujo de dos capas: flujo básico de bajo punto de fusión en fondo para absorber inclusiones, y capa superior de cáscara para aislamiento, bajando O₂ total.
Agitación en Cucharón
Inyección de gas inerte desde fondo mejora mezcla y promueve colisión y eliminación de inclusiones. Esta tecnología baja O₂ total. Peligro: burbujas con inclusiones que escapan y quedan atrapadas en producto resultan en defectos graves.
Control de Flujo en Cucharón
Patrón de flujo debe diseñarse para aumentar tiempo de residencia, prevenir "cortocircuito" y promover eliminación de inclusiones. Controlado por geometría, nivel, entrada (protección) y dispositivos: almohadilla de impacto, aliviaderos, tabiques, deflectores, filtros. Almohadilla de impacto es dispositivo económico que suprime turbulencia y previene erosión de fondo donde chorro de cuchara impacta. Momentum entrante se difunde y permite flotabilidad natural del acero entrante caliente para evitar cortocircuito, especialmente al inicio. Junto con aliviadero y tabique, mejora limpieza, especialmente durante cambios de cuchara.
Operaciones de Transferencia
Una de las fuentes más importantes de captura de O₂ es reoxidación atmosférica durante transferencia cuchara-cucharón o cucharón-molde. Genera inclusiones que causan problemas: atasco de boquilla, defectos en producto final. Optimización de sistema de protección es muy importante para prevenir esto. Usar protección reduce captura de N₂ respecto a vertido abierto. Reemplazar caja de vertido con protección de cuchara y tabiques también reduce captura N₂ (cuchara-cucharón) y arrastre de escoria durante transiciones.
Apertura de Cuchara
Autapertura de cuchara: boquilla no necesita lanzarse, se abre sola. Cuando debe lanzarse, protección debe retirarse. Colada está desprotegida de cuchara a cucharón durante primeros 600-1.200 mm, ocurriendo reoxidación por aire. Por tanto, O₂ total para autapertura es menor que para apertura por lanza. Embalaje cuidadoso de arena de apertura ayuda a lograr autapertura.
Protección con Argón
Usada para prevenir reoxidación por aire. Al añadir flujo demasiado pronto, este puede atraparse en acero líquido y colarse en acero, por lo que normalmente no hay cobertura protectora primeros minutos. También en periodo de apertura, aire llega fácilmente al acero. Efectos duran hasta 15 min en cucharón de 60 t. Para contrarrestar: purgar cucharón con gases inertes (desplazar aire) antes de abrir cuchara. Otra medida para mejorar protección y bajar O₂ total: incorporar inyección de gas apropiada.
Problemas de Sellado
Para disminuir captura de N₂ en colada continua, factores: sellado de protección cuchara-cucharón, y SEN cucharón-molde.
Atasco de Boquilla
Además de interferir con producción, atasco de boquilla de cucharón y SEN es perjudicial para limpieza por tres razones: (i) atascos desalojados quedan atrapados o cambian composición de flujo, causando defectos; (ii) atascos cambian patrón de flujo y características del chorro, interrumpiendo flujo en molde, llevando a atrapamiento de escoria y defectos superficiales; (iii) interfiere con control de nivel, ya que dispositivo de control compensa atasco. Varias prácticas minimizan atasco. Además de medidas generales para minimizar inclusiones, atasco por erosión de refractario puede contrarrestarse controlando composición de refractario (evitar impurezas Na, K, Si), o recubriendo paredes con Al₂O₃ puro, BN, u otros materiales resistentes.
Operación de Molde y Máquina de Colada Continua (CCM)
La colada en CCM involucra muchos fenómenos (Fig 3) con consecuencias lejanas en calidad de bramita. Inclusiones llevadas al molde por boquilla: productos de desoxidación, atascos de boquilla, arrastre de escoria cucharón/cuchara (reoxidación por SiO₂, FeO, MnO en escoria), productos de reoxidación por absorción de aire en fugas de boquilla. Escoria de molde puede arrastrarse por velocidades excesivas de superficie o fluctuaciones de nivel. Nuevas inclusiones pueden precipitar al caer sobrecalentamiento, ej. inclusiones TiO₂ en aceros con Ti. Por otro lado, inclusiones pueden eliminarse en interfaz escoria/acero por flotación, transporte por flujo fluido, y adhesión a superficies de burbujas.
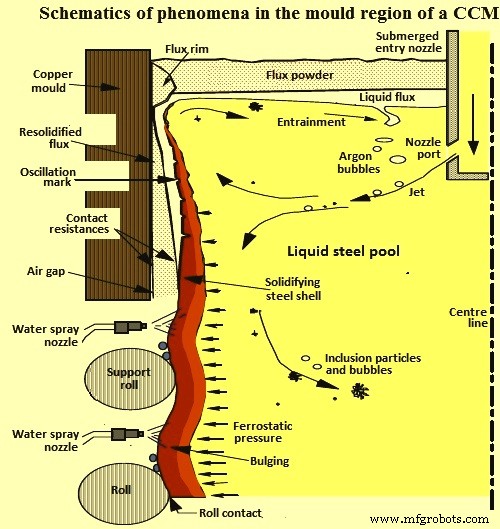
El molde es el último equipo de refinación donde inclusiones son eliminadas seguramente a capa superior de escoria o atrapadas en capa solidificada formando defectos permanentes. Conocimiento importante sobre atrapamiento se obtuvo recogiendo datos estadísticos y ensayos en CCMs operativos. Se observó que aumentar caudal de acero aumenta nivel de ampollas tipo lápiz (por atrapamiento de burbujas Ar) considerablemente, mientras reduce nivel de láminas (por atrapamiento de escoria). Al medir distribución de inclusiones y burbujas en acero colado, se observó que burbujas individuales de 1 mm a menudo están recubiertas de grupos de inclusiones, y pueden transportarse desde lejos aguas arriba, incluso sin inyección de gas en boquilla de cucharón. También se observó que atrapamiento varía de lado a lado, sugiriendo enlace con variaciones en estructura de flujo transitorio de zona de recirculación inferior.
Defectos frecuentes asociados a transientes: cambios de velocidad, cambios de cucharón, boquillas atascadas. Defectos de tubería lápiz ocurren intermitentemente y son raros respecto a gas inyectado. Conclusiones de un estudio: 80% partículas eventualmente removidas a menisco (20% atrapadas en producto), y partícula dada circula hasta 300 s antes de ser removida o atrapada.
En CCM con molde curvo, inclusiones se atrapan preferentemente 1-3 m bajo menisco. Así, se concentran a 1/8-1/4 del espesor desde superficie del radio interior, además de superficies. También se reportó que agitación electromagnética mejora limpieza bajando O₂ total en producto. CCM con molde curvo atrapan muchas más partículas que molde vertical, ya que inclusiones espiralan hacia radio interior, colectándose a distancia específica a través del espesor, correspondiente a 2-3 m bajo menisco.
Se reportó que velocidad de colada afecta láminas. Altas velocidades y alta variación resultan en mayor tasa de láminas. Velocidades estables adecuadas pueden obtenerse con varilla tapón (stopper). Con varilla, velocidad ya no determinada por nivel en cucharón sino por nivel en molde. Mejor controlar nivel en rango ±3 mm. Herramienta beneficiosa para optimizar flujo fluido y mejorar calidad: freno electromagnético (EMBR), que dobla chorro y acorta profundidad de impacto, inclusiones se mueven más hacia arriba, tienden a polvo superior o ser capturadas por capa solidificada en superficie. Tras uso de EMBR, distribución muestra desplazamiento a superficie.
Proceso de manufactura
- Detección y Control de Inclusiones en Acero de Colada Continua para Calidad Superior
- Comprender las inclusiones en el acero: causas, tipos y mitigación en la metalurgia secundaria
- Optimización de la calidad del acero: gestión de inclusiones y avance en la producción de acero limpio
- Evaluación del Ciclo de Vida del Acero: Impulsando el Crecimiento Industrial Sostenible
- Hornos de recalentamiento: Tipos, funciones y aplicaciones industriales
- El distribuidor (tundish): Clave para la calidad en la colada continua de acero
- Gestión Eficiente del Agua y Control de Contaminación en Plantas Siderúrgicas Modernas
- Producción de hojalata y acero sin estaño: Chapas de acero recubiertas de alta calidad
- Entendiendo Grados de Acero para Herramientas: Propiedades y Aplicaciones
- Acero para Herramientas Desmitificado: Composición, Fabricación y Aplicaciones Industriales
- Grados de Acero Inoxidable: Tipos, Propiedades y Usos Comunes