



Optimización de la calidad del acero: gestión de inclusiones y avance en la producción de acero limpio
Las inclusiones son compuestos y precipitados no metálicos que se forman en el acero durante su producción y procesamiento, siendo por tanto subproductos de la siderurgia que surgen de diferentes químicas y procesos. Pueden variar ampliamente en tamaño y composición, generando una amplia gama de efectos y requiriendo equipos analíticos sofisticados para su caracterización.
Naturaleza y control de inclusiones
Las inclusiones están constituidas por fases vitrocerámicas incrustadas en la matriz metálica del acero. El control de inclusiones busca promover su eliminación y reducir sus efectos perjudiciales sobre la calidad y procesamiento del acero, siendo un aspecto importante de la práctica siderúrgica. Sin embargo, la presencia de ciertos tipos de inclusiones también puede producir efectos beneficiosos.
El origen, eliminación y consecuencias mecánicas de las inclusiones dependen de sus tipos y su ingeniería. La composición química y fracción volumétrica se determinan por la gestión de los pasos de producción: fusión, refino y colada. Por tanto, la población de inclusiones depende de la relación entre parámetros operativos aplicados y características de las calidades de acero a producir.
Evolución de la población de inclusiones en el cucharón
La evolución de la población de inclusiones en el cucharón está influenciada por varios factores: tipo y distribución de tamaño de inclusiones parentales en el horno al vaciado, nivel de oxígeno al vaciado, cantidad de arrastre de escoria del horno, tipo, cantidad y momento de adiciones de escoria sintética al cucharón, tipo y momento de adiciones de desoxidantes, y momento e intensidad de la agitación en el cucharón. La forma de las inclusiones puede ser globular, laminar, dendrítica o poliedral.
Morfologías de inclusiones y sus efectos
La forma globular es deseable. Ciertas inclusiones como MnS (sulfuro de manganeso), oxisulfuros formados durante la solidificación en espacios entre brazos dendríticos, alúminatos y silicatos de hierro son globulares. La forma laminar es indeseable. Los aceros desoxidados con Al contienen MnS en forma de láminas delgadas localizadas a lo largo de los bordes de grano. Las inclusiones poliedrales no son muy perjudiciales. Las diferentes formas se describen a continuación:
- Forma globular: Es la más deseada, ya que su efecto en propiedades mecánicas es moderado. La forma esférica resulta de su formación en estado líquido a bajo contenido de aluminio.
- Forma laminar (platelet): Presente en aceros desoxidados con Al. Contienen MnS y oxisulfuros en forma de láminas delgadas (plaquetas) en bordes de grano. Se forman por transformación eutéctica durante la solidificación. Debilitan considerablemente los bordes de grano y causan efectos adversos en propiedades mecánicas, especialmente en caliente (fragilidad en caliente).
- Forma dendrítica: Debida al uso excesivo de desoxidante fuerte (aluminio). Resulta en inclusiones dendríticas de óxido y sulfuro (separadas y agregadas). Tienen punto de fusión superior al del acero. Bordes y esquinas afiladas causan concentración local de tensiones internas, disminuyendo considerablemente ductilidad, tenacidad y resistencia a fatiga.
- Forma poliedral: Se forma cuando la morfología dendrítica se mejora añadiendo (tras desoxidación profunda con Al) pequeñas cantidades de tierras raras (cerio, lantano) o tierras alcalinas (calcio, magnesio). Al acercarse a la forma globular, causan menos efecto en propiedades del acero que las dendríticas.
Clasificación por tamaño: micro y macroinclusiones
Existen microinclusiones (1-100 micrómetros) e inclusiones macro (mayores de 100 micrómetros). Las macroinclusiones son perjudiciales. Las microinclusiones son beneficiosas: restringen el crecimiento de grano, aumentan límite elástico y dureza, y actúan como núcleos para precipitación de carburos y nitruros. Las macroinclusiones deben eliminarse. Las microinclusiones pueden usarse para mejorar el fortalecimiento dispersándolas uniformemente en la matriz.
Los efectos perjudiciales dependen altamente de composición, fracción volumétrica, dispersión y morfología. Normalmente, inclusiones grandes e irrompibles con altos puntos de fusión son las más indeseables. Sin embargo, las pequeñas y frágiles o con puntos de fusión bajos son preferibles, ya que tienden a deformarse, fragmentarse o desaparecer en posteriores procesos de conformado en caliente o frío (efecto del proceso y relación de reducción) o tratamientos térmicos tras colada y solidificación.
El comportamiento mecánico del acero está controlado en gran medida por la fracción volumétrica, tamaño, distribución, composición y morfología de inclusiones y precipitados, que actúan como concentradores de tensión. La distribución de tamaño es particularmente importante, ya que las macroinclusiones grandes son las más perjudiciales. A veces, un solo defecto catastrófico es causado por una única inclusión grande en toda la colada. Aunque las inclusiones grandes son superadas en número por las pequeñas, su fracción volumétrica total puede ser mayor.
Aceros limpios y limpieza del acero
Los aceros limpios son aquellos que contienen inclusiones limitadas en tamaño, forma, composición, distribución y frecuencia. Como resultado, superan a otros materiales y sobresalen en estados de alta tensión aplicada, como en equipos de transporte y otras aplicaciones.
La limpieza del acero es un factor importante de calidad y la demanda de aceros más limpios aumenta cada año. Sin embargo, el término «acero limpio» se usa con cautela por los metalúrgicos debido a: (i) variables demandas de limpieza para diferentes aplicaciones, (ii) variable limpieza en aceros producidos en diferentes operaciones, y (iii) la interpretación literal errónea de que «acero limpio» significa ausencia de inclusiones. La limpieza tiene implicaciones tanto operativas como de rendimiento del producto.
Las crecientes demandas de alta calidad han llevado a los productores a prestar gran atención a los requisitos de «limpieza». Diferentes calidades se producen para diversos requisitos. El nivel de limpieza para cada requisito depende del número, morfología, composición y distribución de tamaño de inclusiones de cada calidad. Por ejemplo, en aceros de libre mecanizado o resulfurados, la idea no es eliminar totalmente las inclusiones, sino modificarlas para mejorar la maquinabilidad. Por tanto, una opinión equilibrada sobre el nivel permisible de inclusiones o limpieza para cada calidad es de gran importancia técnica y económica tanto para el productor como para el usuario. En gran medida, el «acero limpio» debe enfatizarse para cumplir las especificaciones del cliente respecto a características de inclusiones no metálicas.
Con requisitos de limpieza más estrictos y el desarrollo de nuevas calidades, comprender la formación y evolución de inclusiones y desarrollar métodos para mejorar su eliminación del acero líquido es importante. La eliminación se favorece no solo por un tamaño grande, sino también por alta energía interfacial entre inclusión y acero y grandes ángulos de contacto en un sistema acero-inclusión-gas.
Los requisitos de inclusiones en acero limpio varían según la calidad y aplicación, y el objetivo de la ingeniería de inclusiones es reducir las perjudiciales y promover la formación de aquellas con efectos beneficiosos.
Avances en aceros limpios y ultra-limpios
Los avances en siderurgia en las últimas décadas han resultado en calidades con niveles muy bajos de impurezas. En años recientes, nuevos aceros «limpios» y «ultra-limpios» se han desarrollado y comercializado mundialmente, respondiendo a demandas actuales y futuras de aceros con propiedades mecánicas considerablemente mejoradas (ej. resistencia a fatiga y tenacidad al impacto) y mejor resistencia a corrosión. Estos aceros pueden tener contenido extremadamente bajo de oxígeno (menos de 10 ppm) y azufre (menos de 10 ppm). La fuerza impulsora ha sido el desarrollo de nuevos aceros que toleren aplicaciones altamente exigentes, ej. componentes de transmisión para automoción, y piezas de construcción y tubos para entornos agresivos y corrosivos.
Aunque los aceros de alta limpieza actuales tienen excelentes propiedades mecánicas y/o resistencia a corrosión, estos avances han venido a costa de una mayor dificultad en la rotura de viruta y, en algunos casos, una vida de herramienta considerablemente reducida en operaciones de mecanizado.
El mecanizado de aceros de alta limpieza se asocia generalmente con alto consumo energético, mayor desgaste de herramienta de corte y altos costes de producción. Se estima que más del 40% del coste total de producción de un componente automotriz proviene de operaciones de mecanizado. Por tanto, el principal reto es optimizar las calidades actuales respecto a los requisitos combinados de maquinabilidad y rendimiento. Por ello, las inclusiones son en cierta medida necesarias para un adecuado rendimiento de maquinabilidad. Sin embargo, su contenido y características deben asegurar que se obtienen las altas propiedades de rendimiento del acero.
Factores que afectan las características de inclusiones
Características importantes del proceso de metalurgia secundaria son: proceso de producción, acero líquido, refractarios del cucharón, aditivos, escoria, temperatura, y tiempo y método de tratamiento. Son factores cruciales que afectan diversas características de inclusiones como muestra la figura 1.
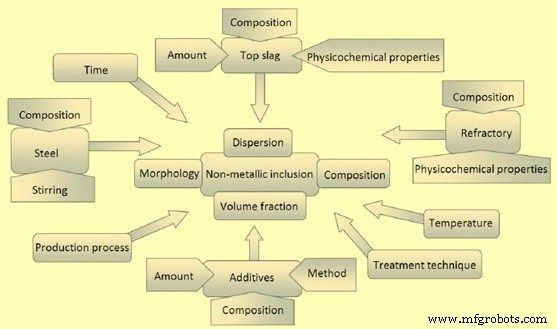
Figura 1: Factores que afectan las diversas características de las inclusiones durante la fabricación de acero
Etapas de formación de inclusiones
Hay tres etapas en el proceso de formación de inclusiones: (i) nucleación, (ii) crecimiento, y (iii) coalescencia y aglomeración.
- Nucleación: Se forman núcleos de nueva fase por sobresaturación de la solución (acero líquido o sólido) con solutos (ej. aluminio y oxígeno) por disolución de aditivos (agentes de desoxidación o desulfuración) o enfriamiento del acero. El proceso está determinado por la tensión superficial en el límite inclusión-acero líquido. Menor tensión superficial requiere menor sobresaturación para formación de núcleos. La nucleación es más fácil en presencia de otra fase (otras inclusiones) en el acero líquido. En este caso, la formación de nueva fase está determinada por el ángulo de mojado entre un núcleo y la inclusión sustrato. Condición de mojado (bajo ángulo) es favorable para nucleación.
- Crecimiento: Los núcleos crecen hasta alcanzar equilibrio químico (sin sobresaturación). El crecimiento en acero sólido es muy lento, por lo que cierto nivel de sobresaturación no-equilibrio puede retenerse.
- Coalescencia y aglomeración: El movimiento del líquido por convección térmica o agitación forzada causa colisiones de inclusiones, resultando en coalescencia (fusión de inclusiones líquidas) o aglomeración (fusión de inclusiones sólidas). El proceso está impulsado por la ventaja energética obtenida por la disminución de la superficie de límite entre inclusión y acero líquido. Inclusiones con mayor energía superficial tienen mayor probabilidad de fusionarse al colisionar.
Eliminación de inclusiones del acero líquido
La eliminación implica flotación a la interfaz acero-escoria, separación del acero y absorción en la escoria. El mecanismo fundamental es la ley de flotación de Stokes. Para una inclusión esférica de alúmina de 20 micrómetros, el tiempo estimado para flotar 2 metros es ~120 minutos. Este tiempo se reduce al aumentar el tamaño y mejora con agitación de argón y adherencia a burbujas de gas. Por ejemplo, inclusiones de alúmina de 100 micrómetros flotan en 5 minutos. La agitación con argón también promueve el crecimiento por colisión y posterior aglomeración/coalescencia.
Las inclusiones grandes flotan más rápido que las pequeñas. Las grandes son normalmente flotantes y pasan fácilmente del acero a la fase de escoria. Las pequeñas, menos flotantes, tardan más. Las inclusiones flotantes son absorbidas por la escoria. El proceso puede intensificarse con agitación moderada. La agitación vigorosa rompe inclusiones grandes en tamaños menores. Las burbujas de gas ascendentes también promueven la flotación y absorción por la escoria.
Clasificación de inclusiones
Las inclusiones se producen en acero líquido durante el refino a altas temperaturas o por precipitación durante la solidificación. Las producidas durante el refino a alta temperatura son inclusiones primarias; las producidas durante la solidificación son inclusiones secundarias. Una vez formadas, sus características (tamaño, cantidad, composición, morfología) permanecen iguales o cambian/evolucionan por reacciones físico-químicas en el acero líquido, entre este y la escoria y refractario circundantes, y por deformación. Según sus características finales, pueden ser perjudiciales para la colada, reducir propiedades mecánicas y disminuir calidad superficial y general. Las inclusiones, cuya presencia define la pureza del acero, se clasifican por contenido químico y mineralógico, estabilidad y origen.
Clasificación tradicional por origen
Según clasificación tradicional, las inclusiones se distinguen en dos clases principales según su origen: (i) inclusiones endógenas, y (ii) inclusiones exógenas.
Inclusiones endógenas (también llamadas indígenas) ocurren dentro del acero líquido, precipitando durante enfriamiento y solidificación. Resultan de aditivos al acero: productos de desoxidación o inclusiones precipitadas durante enfriamiento y solidificación. Inclusiones de alúmina (Al₂O₃) en acero LCAK (bajo carbono desoxidado con Al), y sílice (SiO₂) en acero desoxidado con Si, generadas por reacción entre oxígeno disuelto y desoxidantes añadidos, son inclusiones típicas de desoxidación.
Las inclusiones de alúmina son dendríticas cuando se forman en ambiente de alto oxígeno (figura 2). Inclusiones de alúmina tipo racimo de desoxidación o reoxidación (figura 2) son típicas de aceros desoxidados con Al. La alúmina forma fácilmente racimos tridimensionales por colisión y agregación debido a su alta energía interfacial. Inclusiones individuales en el racimo pueden ser de 1-5 micrómetros. Antes de colisión, rotura o agregación, pueden tener forma de placa floral o (agregadas) poliedrales. Alternativamente, inclusiones de alúmina tipo coral se cree que resultan de «maduración de Ostwald» de inclusiones dendríticas o en racimos originales. Las inclusiones de sílice son normalmente esféricas por estar en estado líquido o vítreo en acero líquido. La sílice también puede aglomerar en racimos.
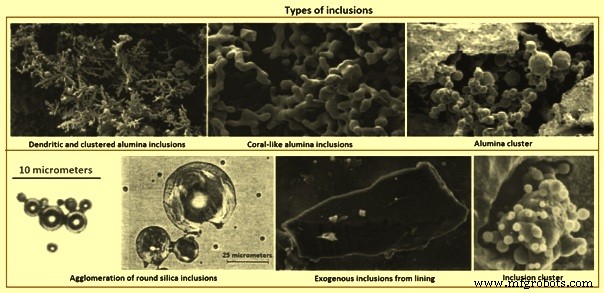
Figura 2: Tipos de inclusiones
Las inclusiones precipitadas se forman durante enfriamiento y solidificación. Durante el enfriamiento, la concentración de oxígeno/nitrógeno/azufre disueltos aumenta mientras su solubilidad disminuye. Así precipitan inclusiones como alúmina, sílice, nitruro de aluminio y sulfuros. Los sulfuros se forman interdendríticamente durante la solidificación, y frecuentemente nuclean sobre óxidos ya presentes. Son normalmente pequeñas (menos de 10 micrómetros).
Las inclusiones endógenas son típicamente más uniformemente distribuidas que las exógenas, que son atrapamientos de materiales de interfaces refractarias, escoria u otros materiales en contacto con el acero líquido. Las endógenas son naturales y solo pueden minimizarse, no eliminarse completamente. Óxidos primarios y endógenos como alúmina y espinela de magnesio obstruyen boquillas de entrada sumergida y sus formas irregulares actúan como concentradores de tensión durante la deformación, disminuyendo la resistencia mecánica.
Inclusiones exógenas
Las inclusiones exógenas surgen de interacción química y mecánica no intencional del acero líquido con su entorno. Son normalmente perjudiciales para propiedades mecánicas sensibles a fractura por su gran tamaño y ubicación cerca de la superficie. La mayoría se forman por reoxidación: el acero líquido, con desoxidantes «libres» (Al, Si, Mn, Ca) disueltos, capta oxígeno del aire durante el vaciado y transporte por el sistema de alimentación. Además, pueden formarse por reacción con gases o vapor de agua de recipientes de transferencia mal precalentados. Las exógenas se atrapan accidentalmente durante vaciado, colada y solidificación, resultando en distribución aleatoria. Actúan como sitios de nucleación heterogénea para precipitación de nuevas inclusiones durante su movimiento en el acero líquido.
Surgen principalmente de interacción química incidental (reoxidación) y mecánica (arrastre de escoria y erosión de revestimiento refractario). En mecanizado, producen chatter, causando picaduras y surcos en superficies mecanizadas, roturas frecuentes y desgaste excesivo de herramienta. Características comunes:
- Gran tamaño: inclusiones de erosión refractaria son normalmente mayores que las de arrastre de escoria.
- Composición compuesta/multifase: causada por (i) reacción entre acero líquido y SiO₂, FeO, MnO en escoria y revestimiento, generando inclusiones de alúmina que permanecen en su superficie; (ii) al moverse, por su gran tamaño, pueden atrapar inclusiones de desoxidación como alúmina; (iii) actúan como sitios de nucleación heterogénea para precipitación de nuevas inclusiones; (iv) inclusiones de escoria o reoxidación pueden reaccionar con refractarios o desprender más material al acero.
- Forma irregular, si no esférica por arrastre de escoria o producto de desoxidación de sílice. Las exógenas esféricas son normalmente grandes (>50 micrómetros) y multifase, pero las de desoxidación son pequeñas y monofase.
- Pequeño número comparado con inclusiones pequeñas.
- Distribución esporádica en el acero, no bien dispersas como las pequeñas. Al atraparse durante vaciado y solidificación, su incidencia es accidental y esporádica. Flotan fácilmente, concentrándose en regiones que se solidifican más rápido o donde su escape por flotación se ve impedido. Frecuentemente se encuentran cerca de la superficie.
- Más perjudiciales que inclusiones pequeñas por su gran tamaño.
Un problema clave es por qué tales inclusiones grandes no flotan rápidamente una vez formadas. Posibles razones: (i) formación tardía durante fabricación, transferencia o erosión en recipientes metalúrgicos, dejando tiempo insuficiente para ascender antes de entrar en colada; (ii) falta de sobrecalentamiento suficiente; (iii) flujo de fluido durante solidificación induce atrapamiento de escoria de molde o re-entrapamiento de inclusiones flotadas antes de entrar completamente en la escoria.
Las inclusiones exógenas son siempre relacionadas con la práctica y su tamaño y composición frecuentemente permiten identificar sus fuentes: reoxidación, arrastre de escoria, erosión de revestimiento y reacciones químicas.
Reoxidación y prevención
La forma más común de macroinclusiones grandes por reoxidación, como racimos de alúmina, se muestra en figura 2. El aire es la fuente más común, pudiendo ocurrir de varias formas: (i) acero líquido en tundish se mezcla con aire de su superficie superior al inicio del vaciado por turbulencia fuerte y películas de óxido en la superficie del flujo se pliegan en el líquido, formando planos débiles de partículas de óxido; (ii) el aire es aspirado en el acero en uniones entre cucharón-tundish y tundish-molde; (iii) el aire penetra en el acero desde la superficie superior en cucharón, tundish y molde durante el vaciado.
Durante este tipo de reoxidación, elementos desoxidantes (Al, Ca, Si, etc.) se oxidan preferentemente y sus productos se desarrollan en inclusiones, normalmente uno o dos órdenes de magnitud mayores que inclusiones de desoxidación. La solución para prevenir esta reoxidación es limitar la exposición del aire al proceso de colada mediante: (i) cubierta con cortina de gas inerte usando anillo de acero o anillo refractario poroso alrededor de conexiones cucharón-tundish y tundish-molde; (ii) purga de gas en tundish antes del vaciado y en superficie durante el vaciado; (iii) control de inyección de gas en cucharón para evitar formación de ojo.
Otra fuente de reoxidación es sílice, óxido de manganeso y FeO en escorias y refractarios. Por este mecanismo, inclusiones en el acero crecen al acercarse a la interfaz escoria/revestimiento por reacción SiO₂/MnO/FeO + [Al] = [Si]/[Mn]/[Fe] + Al₂O₃. Esto conduce a inclusiones de alúmina mayores con composición variable. Este fenómeno afecta las exógenas de dos formas: (i) puede erosionar y desnivelar la superficie del revestimiento, cambiando el patrón de flujo cerca de paredes e induciendo mayor rotura acelerada; (ii) una gran inclusión exógena de revestimiento roto o escoria atrapada puede atrapar inclusiones pequeñas (productos de desoxidación) y actuar como núcleo heterogéneo para nuevos precipitados, complicando su composición.
Para prevenir reoxidación de escoria y revestimiento, mantener bajo contenido de SiO₂, MnO y FeO es muy importante. Se ha reportado que ladrillos de alúmina alta o circonia con bajos niveles de sílice libre son más adecuados.
Arrastre de escoria y erosión de refractarios
Las operaciones de fabricación o transferencia implican mezcla turbulenta de escoria y metal, especialmente durante transferencia entre recipientes, produciendo partículas de escoria suspendidas en el acero. Inclusiones de escoria (10-300 micrómetros, contienen grandes cantidades de CaO o MgO, normalmente líquidas a temperatura de acero líquido, son esféricas). Usar un tundish «en H» y vaciar a través de dos cucharones reduce el arrastre durante cambio de cucharón. Factores que afectan arrastre de escoria en colada continua: (i) operaciones de transferencia cucharón-tundish y tundish-molde, especialmente en vaciado abierto; (ii) vorticeo en superficie superior del acero, evitable apagando vaciado antes del inicio del vorticeo; (iii) emulsificación y arrastre en superficie superior, especialmente bajo agitación con gas por encima de caudal crítico; (iv) turbulencia en menisco del molde; (v) propiedades de escoria como tensión interfacial y viscosidad. Ejemplo: escoria de molde puede atraparse por (i) turbulencia en menisco, (ii) vorticeo, (iii) emulsificación inducida por burbujas moviéndose del acero a la escoria, (iv) succión a lo largo de pared de boquilla por diferencia de presión, (v) flujo de alta velocidad que cizalla escoria de la superficie, (vi) fluctuación de nivel.
La tensión interfacial entre acero y polvo de colada líquido determina la altura del menisco del acero y la facilidad de arrastre de fundente. Específicamente, tensión de 1,4 N/m para escoria cal-sílice-alúmina en contacto con hierro puro produce altura de menisco ~8 mm. La tensión se reduce a bajo valor por especies activas superficiales como azufre o por reacción de intercambio interfacial como oxidación de Al en acero por óxido de hierro en escoria. La tensión muy baja asociada a reacción química puede proporcionar turbulencia espontánea en la interfaz (efecto Marangoni), creando emulsión y perlas indeseables de escoria en el acero.
La erosión de refractarios, incluyendo arena de bloque de fondo, suciedad suelta, ladrillos refractarios rotos y partículas de revestimiento cerámico, es fuente muy común de grandes inclusiones exógenas, típicamente sólidas y relacionadas con materiales del cucharón y tundish. Son normalmente grandes e irregulares. Las exógenas pueden actuar como sitios de nucleación heterogénea de alúmina e incluir la partícula central o agregarse con otras inclusiones indígenas. La ocurrencia de productos de erosión de revestimiento o inclusiones introducidas mecánicamente puede deteriorar completamente la calidad de aceros por lo demás muy limpios.
La erosión de revestimiento ocurre normalmente en áreas de flujo turbulento, especialmente combinada con reoxidación, altas temperaturas de vaciado y reacciones químicas. Parámetros que afectan fuertemente la erosión:
- Algunas calidades son corrosivas (alto Mn, calidades poco desoxidadas con alto oxígeno soluble) y atacan ladrillos de revestimiento.
- Reacciones de reoxidación: Al disuelto reduce SiO₂ en revestimiento, generando inclusiones basadas en FeO muy reactivas que mojan materiales de revestimiento, causando erosión en áreas de alta turbulencia. La extensión se cuantifica monitorizando contenido de Si en acero. Este oxígeno también puede venir de monóxido de carbono, cuando carbono en refractario reacciona con aglutinantes e impurezas.
- Composición y calidad del ladrillo afectan significativamente la calidad del acero. Una planta adaptó tres materiales (Al₂O₃ alta, Al₂O₃-SiC-C, MgO-C con tasas de desgaste 1,0; 0,34; 0,16 mm/calada respectivamente) en línea de escoria, donde el refractario tiende a dañarse por fundente y escoria erosiva del tundish; el ladrillo MgO-C muestra mayor durabilidad. El MnO ataca preferentemente partes con sílice del refractario. Granos de alúmina y circonia de muy alta pureza resisten ataque por MnO.
- Erosión rápida por aceros de alto Mn puede limitarse: (i) usando refractarios de alúmina o circonia de muy alta pureza (costosos); (ii) minimizando oxígeno desoxidando totalmente con desoxidante fuerte (Al o Ca) y previniendo absorción de aire. Revestimientos de tundish basados en sílice son peores que basados en magnesia pulverizada. Refractarios de alúmina alta se sugieren como más prometedores. Incorporar CaO en refractario de boquilla ayuda licuando inclusiones de alúmina en la pared, si difusión de CaO a la interfaz es suficiente y erosión de boquilla no es problema. La erosión de boquilla puede contrarrestarse controlando composición (ej. evitando impurezas Na, K, Si) o recubriendo paredes con alúmina pura, nitruro de boro u otro material resistente. El refractario en superficie de paredes de campana debe elegirse para minimizar reacciones con acero que creen inclusiones y obstrucción.
- Velocidad excesiva de acero líquido a lo largo de paredes en tundish, como zona de entrada. Un cojín puede prevenir erosión del fondo y controlar patrón de flujo. Se sugiere que velocidades sobre 1 m/s son peligrosas para erosión.
- Contacto excesivo o tiempo de llenado largo y alta temperatura empeoran erosión. Durante periodos largos en cucharón, inclusiones grandes pueden flotar a escoria. Pero mayor tiempo de contacto con revestimiento, mayor tendencia a productos de erosión. Soluciones: desarrollar refractarios altamente estables para cada calidad, insertos densos resistentes al desgaste en áreas de alto flujo y prevenir reoxidación.
Reacciones químicas producen óxidos por modificación de inclusiones cuando el tratamiento con calcio se realiza incorrectamente. Identificar la fuente no siempre es fácil, ya que inclusiones con CaO también pueden originarse en escoria atrapada.
La aglomeración de inclusiones sólidas puede ocurrir en cualquier superficie asistida por efectos de tensión superficial, incluyendo superficies refractarias y de burbujas. El alto ángulo de contacto de alúmina en acero líquido favorece que una inclusión se adhiera al refractario para minimizar contacto con acero. Altas temperaturas de 1.530 °C permiten sinterización de alúmina. Alto ángulo de contacto y mayor tamaño favorecen aglomeración. Por colisión y aglomeración, inclusiones tienden a crecer con tiempo y temperatura. Se reporta simulación numérica de nucleación desde adición de desoxidante y crecimiento por colisión y difusión de nano a micro. Los fundamentos de sinterización de alúmina en racimos necesitan más investigación, aunque algunos estudios han usado teoría fractal para describir morfología de racimos.
Clasificación por composición química
Otra clasificación se basa en composición química. Las inclusiones pueden clasificarse sintéticamente como: (i) sulfuros, (ii) alúminatos, (iii) silicatos, (iv) óxidos, (v) nitruros, y (vi) combinaciones complejas de dos o más tipos. La mayoría en aceros son óxidos y sulfuros por bajo contenido de fósforo. Los silicatos son muy perjudiciales, especialmente si el acero debe someterse a tratamiento térmico posterior. Normalmente nitruros están en aceros especiales con elementos de alta afinidad a nitrógeno.
- Sulfuros: FeS, MnS, Al₂S₃, CaS, MgS, Zr₂S, etc. Frecuentemente consecuencia del tratamiento con calcio para modificar óxidos, pero pequeñas inclusiones de CaS finamente dispersas y muy refractarias pueden ser perjudiciales para colada (obstrucción de boquilla) y dañinas para el acero. Por el contrario, inclusiones de MnS (frecuentemente modificadas con CaS) se explotan para mejorar trabajabilidad de herramienta de corte. En este caso, inclusiones de MnS se forman intencionalmente en la matriz para hacer el viruteo frágil. Esto implica fracción volumétrica significativa, excluyendo aplicación de EN10247:2003 para estimar limpieza de tales aceros.
- Alúminatos: Normalmente aluminatos de calcio tras tratamiento con calcio. Aluminatos 12CaO·7Al₂O₃ (C12A7), 3CaO·Al₂O₃ (C3A), CaO·Al₂O₃ (CA) son líquidos; CaO·2Al₂O₃ (CA2) y CaO·6Al₂O₃ (CA6) son sólidos a temperaturas de fabricación.
- Silicatos: Presentes como vidrio de SiO₂ puro o con adición de óxidos de Fe, Mn, Cr, Al, W, y silicatos cristalinos. Son el grupo mayor entre inclusiones no metálicas. En acero líquido están en estado sólido o líquido según temperatura de fusión.
- Óxidos: Producidos mayormente durante desoxidación, pero también por reoxidación y arrastre de escoria o refractario. Pueden tener fase única o múltiple, composición simple o compleja, forma esférica o irregular, y ser sólidos o líquidos según temperatura de fusión. Nuclean homogénea o heterogéneamente. La nucleación homogénea ocurre sin superficies extrañas; heterogénea en superficies extrañas (materiales atrapados, refractario circundante, inclusiones preexistentes, aleaciones no disueltas). Para óxido estable, la contribución absoluta de energía libre del bulk debe ser mayor que energía interfacial, ocurriendo en tamaño crítico. Inclusiones menores son inestables y se redisuelen; mayores crecen. Para nucleación heterogénea, superficie existente reduce tamaño crítico y energía libre total. Heterogénea es más favorable.
Características importantes: tamaño, cantidad, composición, morfología. Tras formarse óxido estable, inclusiones crecen y pueden cambiar composición por reacciones en el acero y entre acero, escoria y refractario. Crecimiento ocurre por difusión de oxígeno y desoxidante a la inclusión, y por aglomeración y coalescencia tras colisión.
Inclusiones de óxidos: FeO, MnO, Cr₂O₃, SiO₂, Al₂O₃, TiO₂, etc. Por contenido mineralógico, dividen en: (i) óxidos libres: FeO, MnO, Cr₂O₃, SiO₂ (cuarzo), Al₂O₃ (corindón), etc.; (ii) espinelas: óxidos compuestos formados por elementos bivalentes y trivalentes (ferritas, cromitas, alúminatos). Herramienta fundamental para descripción de composición de óxidos es diagrama de fase ternario (CaO-SiO₂-Al₂O₃), sistema principal que rige formación de estos compuestos. Esta clase se forma por elementos desoxidantes añadidos al acero líquido para eliminar oxígeno.
Composición, tamaño y distribución de óxidos precipitados se ven muy influidos por desoxidantes, condiciones del acero líquido y proceso de solidificación. El Al es ampliamente aceptado como desoxidante. Su adición es conveniente y reduce efectivamente oxígeno a bajos niveles. Sin embargo, la mayoría de problemas del acero se remontan a alúmina u óxidos ricos en Al. Inclusiones sólidas de alúmina tienden a racimado rápido por morfología dendrítica. Los racimos apenas flotan por su alta densidad aparente (racimos de óxido más acero líquido atrapado). Son perjudiciales para colabilidad y calidad de acero colado continuamente.
El inicio de obstrucción en colada comienza cuando una inclusión de alúmina se adhiere a pared de boquilla. Ciertos refractarios, especialmente magnesia estabilizada con grafito, promueven aglomeración de alúmina. El alto ángulo de contacto entre alúmina y acero favorece tendencia a aglomerar en refractarios. Además, cantidades significativas de alúmina e inclusiones MnS impactan negativamente el rendimiento. En general, inclusiones de óxido pueden causar desgarre lamelar y degradar tenacidad, doblabilidad y ductilidad.
Al añadir Al para desoxidación, reacciona con oxígeno formando inclusiones dendríticas de alúmina (galaxia de alúmina). Según tamaño, inclusiones de desoxidación se dividen en macro y microinclusiones. La sustitución parcial y total de Ti, Zr y/o tierras raras por Al se persigue cada vez más para mejorar colabilidad y calidad de acero colado continuamente mediante generación de óxidos finamente dispersos que sirven como sitios de nucleación heterogénea para transformación y precipitación. Por tanto, control de cantidad, tamaño, composición y distribución de inclusiones es importante.
- Nitruros: ZrN, TiN, AlN, CeN, etc., en aceros aleados con elementos generadores de nitruro (Ti, Al, V, Ce, etc.). Normalmente formados por nitruro de titanio (TiN), efecto perjudicial empeorado por forma angulada que amplifica tensiones en interfaz inclusión-matriz. Cuando TiN está presente en gran número, distribuido homogéneamente y tamaños relativamente pequeños, promueven formación de granos equiaxiales mejorando resistencia mecánica del acero colado. También, presencia de óxido específico CaO·Al₂O₃·2SiO₂ (anortita) en acero inoxidable 316L mejora vida de herramienta de mecanizado. Actúan como lubricante recubriendo punta de herramienta y promueven rotura de viruta.
Ejemplos de combinaciones complejas: FeO·Fe₂O₃, FeO·Al₂O₃, FeO·Cr₂O₃, MgO·Al₂O₃, 2FeO·SiO₂, FeS·FeO, MnS·MnO, Nb(C,N), V(C,N), etc.
Mecanismos de daño de inclusiones
Tres mecanismos principales se reconocen en el origen de inclusiones relacionadas con efectos dañinos contra la matriz metálica:
- Elementos de entalla: amplifican campo de tensión alrededor de inclusiones. Proceso dúctil de formación de grieta desde interfaz inclusión-acero. Vacíos son precursores de grietas; cooperación de vacíos formados por muchas inclusiones produce disminución de deformación última a tracción. Factores perjudiciales para tenacidad y ductilidad macroscópica: (i) aumento de fracción volumétrica, (ii) disminución de radio de curvatura, (iii) fractura de inclusiones no metálicas.
- Depósitos presurizados de gas: mayor solubilidad de hidrógeno en sulfuros. Inclusiones se convierten en depósitos presurizados que tiran de la matriz, generando campo de tensión que se suma al de fuerza externa durante servicio.
- Fases no metálicas con diferente coeficiente de expansión térmica: generan tensión residual en interfaz inclusión-matriz. Silicatos, alúminatos y óxidos (excepto CaO y MgO) tienen coeficiente menor que matriz metálica; sulfuros comportamiento contrario. Acción perjudicial por tensión residual en interfaz. Mayor tamaño de inclusión, mayor efecto perjudicial; limitación de tamaño es fundamental, fracción volumétrica total no juega papel significativo.
Estabilidad de inclusiones
Por estabilidad, inclusiones no metálicas son estables o inestables. Inestables se disuelven en ácidos diluidos (<10% concentración). Inestables: sulfuros de Fe y Mn, y algunos óxidos libres.
Formación y control de composición
La formación y control de composición de inclusiones involucran los diferentes pasos de procesos de producción y sistemas industriales. El proceso debe implementarse cuidadosamente en cada paso para evitar problemas: (i) dificultades en colada por obstrucción de boquilla entre tundish y molde (colada continua) o entre cucharón y columna de vaciado (colada en lingotes); (ii) efecto perjudicial en propiedades mecánicas.
Mecanismos de tratamiento para eliminación
Cuatro mecanismos principales para eliminación de inclusiones del acero líquido:
- Flotación: Por ley de Stokes, diferencias de densidad entre inclusiones y acero líquido conducen a eliminación. Posible calcular teóricamente tasa de eliminación.
- Agitación magnética e inyección de gas argón: Asisten eliminación de inclusiones no metálicas. Tasa de atrapamiento por inyección de argón calculable.
- Tratamiento con calcio: Forma efectiva para facilitar eliminación. Añadiendo calcio (mayormente como silicuro de calcio), se modifican inclusiones ricas en Al-Mg no fundidas (espinelas) a grandes aluminatos y sulfuros de calcio isotrópicos y esféricos con bajos puntos de fusión. Asiste eliminación de inclusiones líquidas. Puede ser problema si algunas grandes inclusiones de aluminato de calcio permanecen o se atrapan.
- Optimización de escoria de superficie: Propiedades optimizadas de escoria superior mejoran eliminación en horno de cucharón. Los tres mecanismos anteriores llevan inclusiones de partes medias/inferiores a la parte superior. Sin escoria superior adecuada, probablemente no se eliminen eficientemente. Para asegurar atrapamiento y absorción efectivos por escoria superior, es necesario tener escoria líquida optimizada con alta capacidad de absorción, propiedades de mojado adecuadas y viscosidad.
Ingeniería de inclusiones
Inclusiones de fase sólida pueden agruparse y obstruir boquillas y sistemas de control de flujo que median el flujo de acero líquido, amenazando operaciones. Algunas químicas reducen ductilidad, resistencia a fatiga o tenacidad general. La ausencia de inclusiones también plantea problemas: los «aceros limpios» pueden ser más difíciles de mecanizar, disminuyendo vida de herramientas de corte y requiriendo mayor consumo de energía. Comprender su naturaleza es crucial en operaciones siderúrgicas, y la «ingeniería de inclusiones» debe ser foco operacional durante la fabricación.
El término «ingeniería de inclusiones» significa diseñar inclusiones para aliviar sus efectos perjudiciales en propiedades del producto. No se refiere a eliminación, sino a modificarlas en composición o forma para convertir efectos perjudiciales en mejora de propiedades. También implica distribuir inclusiones uniformemente en la matriz para generar propiedades compuestas. En algunos casos, se forman deliberadamente inclusiones muy finas (ej. nitruros y carbonitruros en aceros de endurecimiento) por reacción entre W, Ti, Al con O, N, S, C.
El enfoque para reducir efecto perjudicial es adaptar el proceso siderúrgico para evitar macroinclusiones mientras se controla población, tamaño, distribución y morfología de microinclusiones residuales. La aplicación de nueva tecnología y conocimiento de usuarios finales sobre rendimiento de productos son información valiosa para diseñar estrategia de acero limpio. La ciencia de modificación y control de forma surge de la necesidad de cambiar química de inclusiones para mejorar rendimiento en servicio y asegurar colabilidad en colada continua. Sin embargo, macroinclusiones deben eliminarse. En todos los demás casos, según aplicaciones, inclusiones pueden modificarse para minimizar efectos perjudiciales.
En cuanto a modificación y control de forma, las inclusiones de interés son del tipo endógeno, particularmente las resultantes de desoxidación e inclusiones tipo sulfuro. Óxidos y sulfuros son los dos predominantes. Sus fuentes son inherentes al proceso. El oxígeno reacciona con impurezas (Si, Mn) y C para generar energía química para fusión. Pero cantidad significativa termina disuelta en acero líquido. El oxígeno disuelto debe eliminarse en refino por su efecto perjudicial en integridad estructural del producto final. Desoxidantes fuertes como Al y Si se usan para capturar oxígeno. Sin embargo, aceros desoxidados con Al obstruyen rutinariamente boquillas de tundish y boquillas de entrada sumergida durante colada continua por inclusiones residuales de alúmina.
El elemento a añadir para modificar inclusiones debe cumplir tres requisitos: (i) alta afinidad química por la inclusión, (ii) capacidad de modificar composición para que se vuelva líquida, (iii) capacidad de modificar forma (bordes y esquinas afiladas a esférica).
La formación de fases no metálicas se rige por relaciones termodinámicas. El sistema de óxidos es el más difícil por presencia de diferentes especies. Además, la inserción de calcio para modificar inclusiones dificulta aún más entender interacciones en el baño de acero. Un buen procedimiento para ingeniería de inclusiones apunta a desarrollar óxidos no metálicos de bajo punto de fusión para evitar obstrucción de boquillas y mantener estructura predominantemente vítrea durante enfriamiento y sucesivos calentamientos para deformación plástica, evitando formación de fases cerámicas frágiles. La necesidad de estabilizar estructura vítrea hace interesante formación de sistema silicato basado en presencia de anortita y pseudowollastonita, que parece particularmente favorable.
La predicción e ingeniería de inclusiones de óxido puede basarse en modelo termodinámico potente y simple, dividido en tres pasos: (i) cálculo del potencial de oxígeno asociado a escoria, (ii) evaluación de posibilidad de desarrollo de reacciones para crear compuestos no metálicos puros, (iii) definición de jerarquía de reacciones según potenciales de oxígeno asociados en base a composición química del acero.
La ductilidad disminuye apreciablemente al aumentar óxidos o sulfuros. Tenacidad a fractura disminuye con inclusiones en aleaciones de alta resistencia-baja ductilidad. Degradación similar se observa en pruebas que reflejan tasas de deformación lentas, rápidas o cíclicas (fluencia, impacto, fatiga). Inclusiones causan vacíos que inducen grietas. Grandes inclusiones exógenas causan problemas: superficie inferior, mala pulibilidad, reducida resistencia a corrosión, y en casos excepcionales, líneas de escoria y laminaciones. Inclusiones también reducen resistencia a grietas inducidas por hidrógeno (HIC). Fuente de la mayoría de problemas de fatiga son óxidos duros y frágiles, especialmente partículas grandes de alúmina >30 micrómetros. Reducir cantidad de inclusiones grandes bajando oxígeno a 3-6 ppm ha extendido vida de piezas como rodamientos casi 30 veces vs aceros con 20 ppm oxígeno. Para evitar problemas, tamaño y frecuencia de inclusiones perjudiciales deben controlarse cuidadosamente. Especialmente, no debe haber inclusiones en colada por encima de tamaño crítico.
Aunque la morfología de solidificación es importante en fundición, la morfología en productos forjados está controlada por su comportamiento mecánico durante procesamiento, es decir, si son «duros» o «blandos» relativos a matriz. Comportamiento de diferentes tipos durante deformación se ilustra esquemáticamente en figura 3. Formación de «filamentos» (stringers), tipos (b) y (c), aumenta direccionalidad de propiedades mecánicas, afectando adversamente tenacidad y ductilidad. Las peores inclusiones para tenacidad y ductilidad, especialmente en propiedades a través del espesor de productos laminados planos, son las que se deforman con la matriz, como (d) en figura 3.
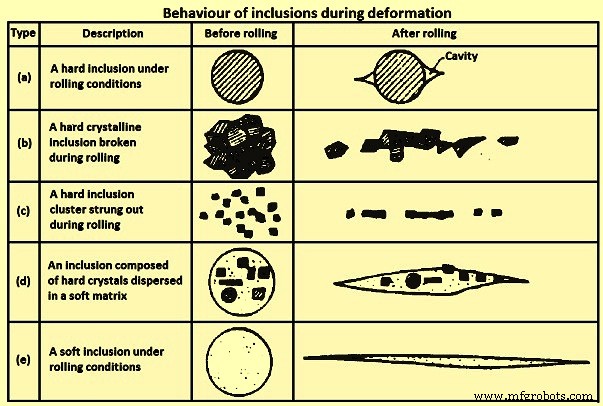
Figura 3: Comportamiento de inclusiones durante deformación
Hay mucha información sobre efecto de inclusiones en rendimiento de productos y fenómenos cinéticos y termodinámicos asociados a evolución y formación. Con análisis cuidadoso, es posible desarrollar buena práctica en cada etapa para producción de acero limpio. Sin embargo, no es posible ni necesario eliminar todas las inclusiones, ya que ciertas perjudiciales para una aplicación pueden ser inofensivas en otra. Por tanto, se espera que aceros tengan grados variables de limpieza según aplicación.
No hay clasificación estándar para definir macroinclusión. Por otro lado, esta información es difícil de proporcionar: para inclusión redonda, diámetro 14-20 micrómetros puede ser peligroso, pero para inclusiones anguladas (ej. TiN) tamaño peligroso puede ser 2-4 micrómetros por mayor amplificación de tensión. El tratamiento se complica porque nivel de peligro puede verse fuertemente afectado por configuración del sistema no metálico regido por composición química de fases participantes. Una correcta ingeniería puede permitir corona de sulfuro precipitada en núcleo de óxido, configuración que compensa mutuamente coeficientes de expansión, aproximando al de matriz metálica.
Tratamiento con calcio
El proceso de reducir efecto perjudicial de microinclusiones controlando tamaño, forma y propiedades se conoce como modificación de inclusiones. Enfoque común para modificar óxidos y sulfuros y prevenir obstrucción y minimizar efectos negativos en integridad estructural es inyección de calcio durante refino secundario. La figura 4 muestra esquema de modificación con calcio.
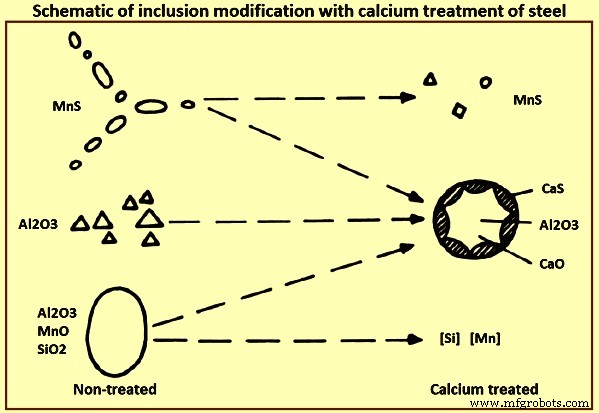
Figura 4: Esquema de modificación de inclusiones con tratamiento de calcio
El calcio tiene fuerte afinidad por oxígeno y puede usarse como desoxidante. Sin embargo, su uso se ve dificultado por bajo punto de ebullición (1.439 °C), solubilidad limitada (0,032% a 1.600 °C) y alta presión de vapor (1,81 atm a 1.600 °C). Estas propiedades dificultan uso económico como desoxidante. No obstante, combinaciones de Ca con Al o desoxidación Mn/Si forman inclusiones primarias modificadas con menor actividad y temperaturas de fusión. Por ello, en siderurgia el calcio se añade más como modificador que como desoxidante. La mayoría de calidades se tratan con Ca usando aleación Ca-Si o mezcla Ca-Fe(Ni) según especificación. Normalmente tras adiciones de ajuste y enjuague con argón.
El grado de modificación por tratamiento con calcio es esencial en refino secundario. Parte del calcio reacciona y permanece en baño como calcio disuelto en inclusiones o pasa a escoria como constituyente. El resto escapa como vapor. Es vital que el calcio añadido sea consumido por el baño en máxima medida para hacer inyección eficiente y rentable.
Efectos generales del tratamiento con calcio sobre modificaciones: (i) sulfuros de Mn reducidos en número y tamaño, transformados a sulfuros Ca-Mn con propiedades variables; (ii) óxidos de Al, normalmente duros, angulares y en racimos, reducidos o eliminados y reemplazados por inclusiones complejas CaO-Al₂O₃ o CaO-Al₂O₃-SiO₂; (iii) silicatos eliminados y reemplazados por CaO-Al₂O₃-SiO₂; (iv) inclusiones globulares complejas CaO-Al₂O₃-SiO₂ formadas frecuentemente rodeadas por borde de sulfuro.
El calcio se emplea frecuentemente para tratar aceros desoxidados con Al evitando formación de alúmina sólida. Mejora efectivamente colabilidad y calidad de acero colado continuamente, pero es limitado para productos que necesitan alta resistencia a fatiga en servicio o alta conformabilidad en frío en espesores muy finos. Esto por presencia de óxidos globulares Ca-Al. Al, Ca y óxidos Ca-Al son normalmente varios a decenas de micrómetros.
Metales de tierras raras (Ce, La, etc.) también se han usado para modificar inclusiones, pero son menos eficientes que calcio por flotación lenta (por su peso) de inclusiones modificadas. Además, La y Ce corroen fácilmente refractarios del cucharón. Cuando el tratamiento con calcio se realiza eficientemente, se logran dos objetivos primarios:
- Inclusiones de alúmina y sílice se convierten en aluminato de calcio y silicato de calcio líquidos, globulares por efecto de tensión superficial. Este cambio en composición y forma se conoce como control de morfología de inclusiones.
- Inclusiones de aluminato de calcio retenidas en acero suprimen formación de filamentos de MnS durante solidificación, modificando inclusiones de sulfuro a CaS esféricos. Este cambio en composición y modo de precipitación se conoce como control de morfología o forma de sulfuros.
La conversión a forma globular juega papel significativo en tasa de separación. Se ha observado que inclusiones de alúmina son no mojables en acero líquido y tienden a mayor tasa de separación vs CaO-SiO₂-Al₂O₃. Esto implica que, modificando alúmina con calcio, su capacidad de racimado se impide al formarse inclusiones globulares líquidas, mojadas por acero líquido. Sin embargo, alta presión de vapor de calcio con agitación intensa promueve colisión y coalescencia de inclusiones de alúmina. Con ayuda de vapor de calcio y coalescencia resultante, su eliminación se mejora comparada con pequeñas inclusiones de alúmina no flotantes que primero deben racimarse (sin convección forzada) antes de separarse. Por eso inclusiones pequeñas de alúmina no modificadas se separan y adhieren a refractario en tundish solo mucho después de completado refino en cucharón.
Tras tratamiento efectivo, todas las inclusiones de óxido contienen normalmente algo de calcio. La modificación efectiva depende de Al y O disueltos antes del tratamiento. Para modificación esencial, se necesita límite inferior de Ca de 15-20 ppm. Con relación CaO-Al₂O₃ de 12:7, se forman inclusiones de aluminato de calcio con bajo punto de fusión de 1.455 °C, existentes en estado líquido a temperaturas de fabricación.
La aglomeración de inclusiones de alúmina, aluminato de calcio y CaS en refractarios de boquilla de tundish durante colada continua puede resultar en terminación prematura por obstrucción total. Dependiendo de población de inclusiones, obstrucción completa puede ocurrir en minutos. Análisis de material obstruido muestra típicamente inclusiones sólidas de aluminato de calcio ricas en Al₂O₃ o CaO. Para evitar obstrucción, es importante asegurar bajo potencial de oxígeno durante refino previo al tratamiento con calcio. La colabilidad se ha mostrado directamente relacionada con contenido de oxígeno.
Cuando el tratamiento es efectivo, alúmina se convierte en aluminatos de calcio fundidos globulares. Inclusiones de aluminato retenidas suprimen formación de perjudiciales inclusiones MnS durante solidificación, modificándolas a CaS esféricos. La secuencia de reacción con adiciones adicionales de calcio es: Al₂O₃ → CA6 → CA2 → CA → C12A7. La presencia de aluminatos de calcio líquidos (CA2, CA, C12A7) a ~1.600 °C resulta en inclusiones mucho más fáciles de flotar que alúmina sólida y reducen tendencia a bloquear boquillas de cucharón y colada.
La práctica introduce agentes portadores de calcio (CaSi, CaFe, CaAl, CaC, etc.) al final del refino en forma de polvo o inyección de alambre a través de tubos metálicos huecos. Independientemente del agente, la cantidad de calcio requerida para tratamiento en un peso dado de acero depende de contenido de alúmina, y niveles de oxígeno y azufre. Se requiere cantidad suficiente para reaccionar con inclusiones de alúmina formando compuestos de aluminato de calcio líquidos a temperaturas de fabricación. Para inclusiones completamente modificadas, reacciones de equilibrio: (i) [Ca] + [O] = (CaO), (ii) [Ca] + [S] = (CaS), (iii) 7(Al₂O₃) + 12[Ca] + 12[O] = 12CaO·7Al₂O₃, (iv) [MnS] + 2[O] + CaSi = (CaS) + (SiO₂) + [Mn].
La reacción (iv) para precipitación de MnS en baño es posible en acero con alto nivel de azufre. Figura 5 muestra diagrama de fase binario CaO-Al₂O₃. Región resaltada muestra composición deseable de inclusiones de aluminato de calcio. Fuera, fases son sólidas a temperaturas de fabricación. Pueden ser constituyentes prominentes por sobre-inyección o sub-inyección de calcio. Mientras inclusiones MnS son indeseables, formación de inclusiones sólidas CaS es igualmente indeseable. En términos de obstrucción, aluminato de calcio sólido o CaS puro son igual de perjudiciales que alúmina. También sinterizan y aglomeran en refractarios de boquilla.
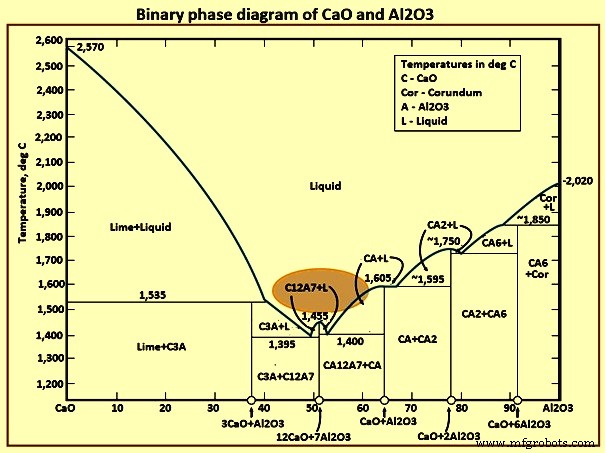
Figura 5: Diagrama de fase binario CaO-Al₂O₃
La eficiencia del tratamiento con calcio depende de factores como tipo, cantidad y tasa de inyección del agente portador. Clasificando inclusiones de alúmina y MnS según composiciones y formas, la eficiencia puede evaluarse:
- Clase A: presentes con altos niveles de calcio, líquidas durante todo procesamiento. Fases de sulfuro y alúminato entremezcladas indican solidificación simultánea. Sulfuro tiende a composición CaS. Aluminato es CaO·Al₂O₃ o 12CaO·7Al₂O₃. Indica aluminatos con menores puntos de fusión y altos niveles de calcio.
- Clase B: tipo «ojo de buey» (bulls-eye), más prevalente en aceros con calcio. Fase central oscura de aluminato solidifica primero, luego fase externa de sulfuro precipita sobre ella. Sulfuro tiende a (Ca,Mn)S. Aluminato es CaO·Al₂O₃ o CaO·2Al₂O₃.
- Clase C: indican tratamiento incompleto. Fase MnS no modificada, deformable en laminación en caliente. Aluminato central tiende a CaO·6Al₂O₃ (menor calcio, no deformado en laminación en caliente).
- Clase D: racimos de inclusiones de óxido tipo alúmina con algo de calcio, pero insuficiente para fluxar completamente galaxia de alúmina.
- Clase E: inclusiones MnS cuando azufre no completamente unido por calcio.
- Clase F: inclusiones MnS interdendríticas cuando azufre no unido por calcio y potencial de oxígeno es alto.
Resultados finales de tratamiento optimizado: (a) alúmina modificada a aluminato de calcio líquido, azufre unido como CaS precipitando en inclusiones de aluminato, (b) flotación mejorada por formación y aglomeración de inclusiones de óxido y sulfuro esféricas.
Varios estudios han intentado determinar cantidad requerida de adición de calcio para limpieza óptima. Por ejemplo, relaciones Ca/S correlacionadas con reducción de área en dirección Z y propiedades de impacto. Este enfoque no generalizable a todos los niveles de azufre. Nivel aceptable de Ca/S en aceros bajo azufre puede ser varias veces mayor que en aceros con mayor azufre, aunque cantidades absolutas de calcio en bajos azufres son menores. Buena práctica de refino en cucharón y tratamiento eficiente resulta en mayoría de inclusiones de alúmina convertidas a aluminato de calcio líquido mientras la mayoría de azufre unido como CaS. El CaS precipita en aluminato produciendo forma «ojo de buey» deseable.
Mejoras reportadas para acero con tratamiento de calcio: (i) mejora de propiedades mecánicas, especialmente direcciones transversal y a través del espesor, modificando MnS a (Ca-Mn)S o CaS globulares no deformados; (ii) mejora de maquinabilidad a alta velocidad formando película protectora en superficie de herramienta prolongando vida de herramienta de carburo; (iii) mejora de calidad superficial y pulibilidad; (iv) minimización de desgarre lamelar en grandes estructuras soldadas restringidas y susceptibilidad a agrietamiento por recalentamiento en zonas afectadas por calor (ZAC); (v) mejora de colabilidad previniendo o minimizando obstrucción de boquillas.
Proceso de manufactura
- Cómo las Inclusiones Afectan el Rendimiento y la Resistencia del Acero
- Detección y Control de Inclusiones en Acero de Colada Continua para Calidad Superior
- Comprender las inclusiones en el acero: causas, tipos y mitigación en la metalurgia secundaria
- Acero para Herramientas Resistente a Impactos (Shock-Resistant): Características Clave y Aplicaciones
- Entendiendo Grados de Acero para Herramientas: Propiedades y Aplicaciones
- Acero para Herramientas Explicado: Propiedades Clave y Aplicaciones en Construcción y Fabricación
- Acero para Herramientas Desmitificado: Composición, Fabricación y Aplicaciones Industriales
- Acero para Herramientas: Tipos, Propiedades y Aplicaciones Industriales Clave
- Gunna Engineering: Mecanizado Experto en Todos los Principales Metales y Aleaciones
- Inconel vs Acero Inoxidable: Seleccionando la aleación adecuada para aplicaciones de alta temperatura y resistentes a la corrosión
- Acero series 300, 400 y 500: composición, propiedades y aplicaciones