



Técnicas Avanzadas de Forja para Aceros al Carbono y Aleados
Forja de aceros al carbono y aleados
La forja de aceros al carbono (C) y aleados constituye un proceso de trabajo de metales que tiene la capacidad de formar el material a la forma de componente deseada, mientras refina la estructura de fundición del material de forja, cura vacíos de contracción y mejora las propiedades mecánicas del material. La cantidad de mecanizado posterior también se reduce, aunque esto depende de la geometría de la pieza terminada y los procesos de forja utilizados.
Los lingotes fundidos han sido el punto de partida tradicional para forjados, ya sea forjando directamente desde el lingote, o desde un bloom o billete que ha sido trabajado en caliente desde un lingote. Con el amplio uso de acero de colada continua, el producto de colada continua se usa ahora normalmente como material inicial. Además de lingotes fundidos, blooms y billetes laminados y fundidos, otros materiales de partida para forjados son planchones, barras y varillas, y fundiciones de acero.
La forja de hierro y acero comenzó con el inicio de la Edad del Hierro. En ese momento, el trabajo en caliente por martilleo era parte del proceso para producir hierro forjado, y para hacer productos tanto en hierro forjado como en acero. Los hornos de fundición crudos usando mineral de hierro de alta calidad, carbón vegetal y fundentes producían pequeñas cantidades de hierro que tenían que ser forjados por soldadura a mano para producir material útil. Inicialmente, este era el propósito principal de la forja en ese momento. Se reconoce generalmente que el inicio de la revolución industrial inició en serio la forja de aceros. A pesar de (o quizás debido a) esta larga historia, la forja de aceros es un proceso intuitivo, empírico.
Los forjados normalmente se clasifican de varias maneras, comenzando con las clasificaciones generales de forja a matriz abierta y forja a matriz cerrada. También se clasifican en términos del factor de acabado cercano, o la cantidad de material (sobreespesor) que debe eliminarse del forjado por mecanizado para satisfacer los requisitos dimensionales y de detalle de la pieza terminada. Finalmente, los forjados se clasifican además en términos del equipo de forja requerido para su fabricación, como forjados de moldeo por molde, forjados de laminado de anillos, y forjados de prensa de múltiples arietes. De las diversas clasificaciones, las basadas en el factor de acabado cercano están más estrechamente relacionadas con las propiedades inherentes del forjado, como resistencia y resistencia a corrosión bajo tensión. En general, el tipo de forjado que necesita menos mecanizado para satisfacer los requisitos de la pieza terminada tiene las mejores propiedades.
Clasificación según temperatura de forja
Según la especificación ASTM A 788, la forja de acero es el producto de una operación de trabajo plástico sustancialmente compresivo que consolida el material y produce la forma deseada. El trabajo plástico puede realizarse con martillo, máquina de forja por prensa, o máquina de laminado de anillos y debe deformar el material para producir una estructura esencialmente forjada. Las operaciones de laminado en caliente pueden usarse para producir blooms o billetes para re-forja. Los forjados pueden subdividirse en las siguientes tres clases según sus temperaturas de forja:
- Forjados trabajados en caliente: Forjados producidos trabajando a temperaturas por encima de la temperatura de recristalización del material.
- Forjados trabajados en caliente-frío: Forjados trabajados a temperaturas elevadas ligeramente por debajo de la temperatura de recristalización para aumentar la resistencia mecánica. Los forjados trabajados en caliente-frío pueden hacerse de material previamente trabajado en caliente por forja o laminado. Un forjado trabajado en caliente-frío puede hacerse en una operación continua donde el material se trabaja primero en caliente y luego en frío por control de la temperatura de acabado. Debido a diferencias en fabricación, barras laminadas en caliente, o barras semi-acabadas o terminadas trabajadas en caliente y frío, billetes o blooms no se consideran forjados.
- Forjados trabajados en frío: Forjados producidos por trabajo plástico bien por debajo del rango de temperatura en el que ocurre la recristalización del material. Los forjados trabajados en frío deben hacerse de material previamente trabajado en caliente por forja o laminado.
Las formas de producto forjado para acero incluyen planchón, perfiles, barra, chapa, tira, tubos, tuberías, extrusiones y forjados. Generalmente, las extrusiones se incluyen con forjados, pero la definición de forjado excluye planchones y barras laminados. Esto es porque los forjados, además de conformar aproximadamente a la forma terminada del componente requerido, no se espera que exhiban los rasgos de inclusiones laminares a través del espesor debilidad a veces asociada con planchón laminado en caliente, o la falta de solidez central a veces asociada con barra laminada en caliente.
Los aceros al carbono y aleados son normalmente con mucho los materiales más forjados, y se forjan fácilmente en una amplia variedad de formas usando procesos de forja en caliente, tibia o fría y equipos estándar. La selección de temperaturas de forja para aceros al carbono y aleados se basa en contenido de carbono, composición de aleación, el rango de temperatura para plasticidad óptima, y la cantidad de reducción necesaria para forjar la pieza de trabajo. De estos factores, el contenido de carbono tiene la mayor influencia en las temperaturas límite superiores de forja.
A pesar del gran número de composiciones disponibles, todos los materiales en esta categoría muestran características de forja esencialmente similares. Las excepciones son aceros que contienen aditivos de libre mecanizado como sulfuros, ya que estos materiales son más difíciles de forjar que los grados no de libre mecanizado. Normalmente, la forjabilidad en caliente de aceros al carbono y aleados mejora a medida que aumenta la tasa de deformación. La mejora en trabajabilidad se debe principalmente al mayor calor de deformación generado a altas tasas de deformación.
Justificación de la forja
La justificación para seleccionar forja en preferencia a otros métodos, a veces más económicos, de producir formas útiles se basa en varias consideraciones. Las propiedades mecánicas en materiales forjados se maximizan en la dirección del flujo principal de metal durante el trabajo. Para formas complejas, solo la forja ofrece la oportunidad de dirigir el flujo de metal paralelo a las cargas de servicio principales aplicadas y controlar, dentro de límites, el refinamiento de las estructuras originales de los materiales de forja. El refinamiento de microestructura es función de la temperatura, la dirección y la magnitud de la reducción desde el material de forja a la forma forjada. Maximizar la integridad estructural del material permite refinamiento de configuración de diseño, lo que a su vez permite reducción de peso. El control adecuado del flujo de metal para optimizar propiedades en configuraciones de forja complejas generalmente necesita una o más operaciones de moldeo (upsetting) previas a la forja a matriz y puede requerir forja hueca o extrusión inversa para evitar formación de rebarba en líneas de partición de matriz.
Debido a las funciones que los forjados de acero están destinados a cumplir, los diseños de forja a menudo incluyen tamaños de sección tratados térmicamente grandes y pueden ser de forma irregular, de modo que tensiones significativas pueden aplicarse en servicio en los tres ejes principales: (i) longitudinal, (ii) transversal, y (iii) transversal corto. Mediante selección cuidadosa del tamaño del material inicial y pasos de forja, es posible que un forjado muestre propiedades favorables en las tres direcciones. En otras instancias, por ejemplo, en un forjado de disco por moldeo, propiedades mecánicas favorables pueden lograrse en dirección radial alrededor de toda la circunferencia, algo que es posible en un disco que simplemente se ha cortado de un planchón laminado.
Comportamiento en forja en caliente
La forja en caliente de aceros al carbono y aleados en formas intrincadas rara vez está limitada por aspectos de forjabilidad, con la excepción de los grados de libre mecanizado. El espesor de sección, complejidad de forma y tamaño de forja están limitados principalmente por el enfriamiento que ocurre cuando la pieza de trabajo calentada entra en contacto con las matrices frías. Por esta razón, el equipo que tiene tiempos de contacto de matriz relativamente cortos, como martillos, a menudo se prefiere para forjar formas intrincadas en acero.
Forjabilidad
La forjabilidad es la capacidad relativa del acero para fluir bajo carga compresiva sin fracturarse. Excepto para grados resulfurizados y referfosfatados, la mayoría de los aceros al carbono y baja aleación se consideran generalmente que tienen buena forjabilidad. Las diferencias en comportamiento de forja entre los diversos grados de acero son lo suficientemente pequeñas como para rara vez afectar la selección del acero por comportamiento de forja. Sin embargo, la elección de acero resulfurizado o referfosfatado para un forjado generalmente solo se justifica si el forjado va a ser mecanizado extensivamente; ya que una de las razones principales para considerar producción por forja es la evitación de operaciones de mecanizado posteriores, esta situación es poco común.
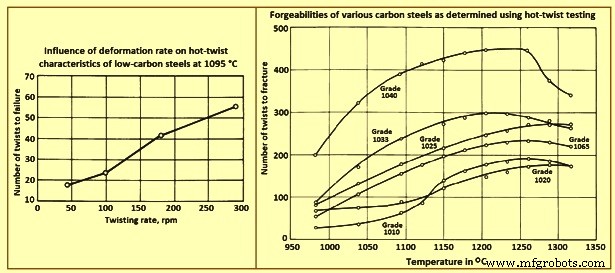
Un medio común de medir la forjabilidad de aceros es la prueba de torsión en caliente. Como su nombre implica, esta prueba implica torsión de muestras de barra calentadas hasta fractura a varias temperaturas diferentes seleccionadas para cubrir el rango posible de temperatura de trabajo en caliente del material de prueba. Se reportan los números de vueltas hasta fractura, así como el par necesario para mantener la torsión a tasa constante. La temperatura a la que el número de vueltas es mayor, si existe tal máximo, se asume que es la temperatura óptima de trabajo en caliente del material de prueba. Las forjabilidades de varios aceros al carbono determinadas por prueba de torsión en caliente se muestran en la figura 1. Otras pruebas diversas como se indican a continuación se usan para evaluar la forjabilidad de aceros.
- Prueba de forja de cuña: En esta prueba, una muestra en forma de cuña se forja entre matrices planas y se establece la deformación vertical que causa agrietamiento.
- Prueba de prensado lateral: Esta prueba consiste en comprimir una muestra de barra cilíndrica entre matrices planas paralelas con el eje del cilindro paralelo a las matrices. Los extremos del cilindro no están constreñidos, y la forjabilidad se mide por la cantidad de deformación obtenida antes del agrietamiento.
- Prueba de moldeo (upset): En esta prueba, un cilindro se comprime entre matrices planas y se miden las tensiones superficiales en la fractura en el ecuador del cilindro.
- Prueba de moldeo con barra entallada: Esta prueba es similar a la prueba de moldeo excepto que entalladuras axiales se mecanizan en la muestra de prueba para introducir niveles altos de tensión local. Estos esfuerzos más altos pueden ser más indicativos de los esfuerzos experimentados durante operaciones de forja reales que los producidos en la prueba de moldeo estándar.
- Prueba de tracción en caliente: Esta prueba frecuentemente usa un aparato de prueba especial para variar tanto tasas de deformación como temperaturas sobre un rango amplio.
Efecto de la tasa de deformación en forjabilidad
La forjabilidad de los aceros generalmente aumenta con el aumento de la tasa de deformación. Este efecto se ha mostrado para acero de bajo carbono en pruebas de torsión en caliente (Figura 1), donde el número de vueltas hasta fallo aumenta con el aumento de la tasa de torsión. Se cree que esta mejora en forjabilidad a tasas de deformación más altas se debe al mayor calor de deformación producido a tasas de deformación más altas. Aumentos excesivos de temperatura por calor de deformación, sin embargo, pueden llevar a fusión incipiente, lo que puede reducir la forjabilidad y propiedades mecánicas.
Esfuerzo de fluencia y presión de forja
Los esfuerzos de fluencia y presiones de forja pueden obtenerse de curvas de par generadas en pruebas de torsión en caliente o de pruebas de compresión o tracción en caliente. Los datos de estas curvas muestran que los requisitos relativos de presión de forja para este grupo de aleaciones no varían ampliamente a temperaturas normales de forja en caliente. Se necesitan presiones considerablemente mayores para el material más altamente aleado, y este material de aleación también muestra un aumento más significativo en la presión de forja con el aumento de la reducción.
Efecto de la tasa de deformación en presión de forja
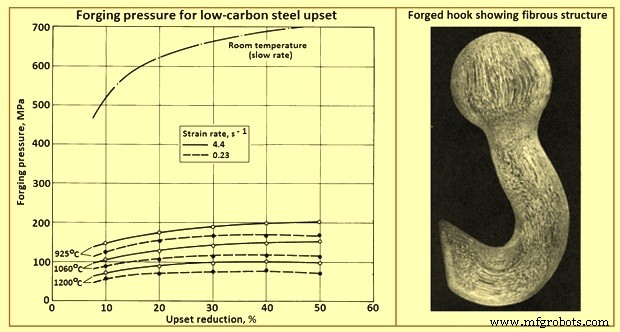
Las presiones de forja necesarias para un acero dado aumentan con el aumento de la tasa de deformación. Estudios de acero de bajo carbono indican que la influencia de la tasa de deformación es más pronunciada a temperaturas de forja más altas. Este efecto se muestra en la figura 2, que da curvas de esfuerzo-deformación para acero de bajo carbono moldeado a varias temperaturas y dos tasas de deformación. Efectos similares se han observado en aceros de aleación.
Selección de aceros para forja
Lingotes, blooms, billetes y planchones de acero al carbono y aleado para forja se laminan en caliente o funden a dimensiones transversales aproximadas, y por tanto, tolerancias de rectitud, curvatura, torsión y planicidad no se aplican. Los productos de acero semi-acabados para forja se producen a pesos de pieza especificados o longitudes especificadas.
Acondicionamiento superficial
Los productos de acero semi-acabados para forja pueden acondicionarse por escarificado, picado o rectificado para eliminar o minimizar imperfecciones superficiales. Sin embargo, hay que tener en cuenta que, independientemente del acondicionamiento superficial, el producto aún es probable que contenga algunas imperfecciones superficiales.
Tolerancias de peso
Las tolerancias para billetes, blooms y planchones son frecuentemente ±5 % para piezas individuales o para lotes que pesan menos de 18 toneladas. Lotes que pesan más que eso a menudo están sujetos a tolerancias de peso de ±2,5 %.
Corte
Los productos de acero semi-acabados para forja generalmente se cortan a longitud por cizallado en caliente. Dependiendo de la composición del acero, aserrado en caliente o corte por llama también pueden usarse.
Calidad
La calidad, como el término se aplica a productos de acero semi-acabados para forja, depende de muchos factores diferentes, incluyendo el grado de solidez interna, uniformidad relativa de composición química, y libertad relativa de imperfecciones superficiales.
El acero semi-acabado de calidad de forja se usa en aplicaciones de forja en caliente que pueden involucrar tratamiento térmico posterior u operaciones de mecanizado. Tales aplicaciones necesitan control relativamente estrecho de composición química y de producción de acero.
La selección de acero para un componente forjado es parte integral del proceso de diseño, y el rendimiento aceptable depende de esta elección. Una comprensión cuidadosa del uso final de la pieza terminada sirve para definir las propiedades mecánicas requeridas, requisitos de acabado superficial, tolerancia a inclusiones no metálicas, y los métodos y criterios de inspección asociados.
Los aceros de calidad de forja se producen en una amplia gama de composiciones químicas. Con cada una de las prácticas de fundición y laminado, se realiza un nivel de prueba y evaluación de calidad. Si hay necesidad, entonces se pueden especificar una o más restricciones de calidad especial para el acero, como el nivel de ocurrencia de inclusiones no metálicas. Ocasionalmente, para aplicaciones de mayor fiabilidad, es necesario que el acero se someta a refundido por arco al vacío o proceso de refundido por electroescoria.
El uso de aceros microaleados ha evolucionado en años recientes para aplicaciones como cigüeñales automotrices. Estos aceros típicamente tienen pequeñas adiciones (0,05 % a 0,1 %) de vanadio o niobio y pueden lograr propiedades aceptables en condición sin tratamiento térmico (tal como forjado). En consecuencia, estas aleaciones retienen las ventajas del proceso de forja mientras son económicamente competitivas con fundiciones debido a la eliminación del ciclo de tratamiento térmico.
Requisitos de diseño
La selección de acero para una pieza forjada normalmente necesita algún compromiso entre factores opuestos, por ejemplo, resistencia versus tenacidad, resistencia a corrosión bajo tensión versus peso, costo de fabricación versus capacidad de carga útil, costo de producción versus costo de mantenimiento, y costo de la materia prima de acero versus costo total de fabricación del forjado. La selección de material también involucra consideración de prácticas de fundición, métodos de conformado, operaciones de mecanizado, procedimientos de tratamiento térmico, y deterioro de propiedades con el tiempo en servicio, así como las propiedades mecánicas y químicas convencionales del acero a forjar.
Un diseño de forja eficiente logra el máximo rendimiento de la cantidad mínima de material consistente con las cargas a aplicar, producibilidad y vida útil deseada. Para igualar el acero a su componente de diseño, el acero se evalúa primero por resistencia y tenacidad y luego se califica para estabilidad a temperatura y ambiente. Los aceros óptimos se analizan luego para producibilidad y finalmente para economía.
El análisis de fallos es una fuente de datos útil para igualar las propiedades de los aceros a los requisitos. El fallo de un componente puede ocurrir durante operación dentro del rango de esfuerzo de diseño. Una causa de fallo prematuro es la falta de orientación adecuada de un esfuerzo de diseño crítico con el flujo de grano preferido de un forjado. Fallos impredecibles también pueden ocurrir debido al deterioro de propiedades con el tiempo y servicio. Por ejemplo, el agrietamiento por corrosión bajo tensión, que resulta de tensión de tracción sostenida, puede ocurrir incluso en una atmósfera ambiente típica. Bajo estas condiciones, el fallo es más probable que ocurra en ubicaciones en el forjado que coincidan con grano final expuesto. Los análisis de fallos pueden descubrir otras causas de fallo prematuro, como crecimiento excesivo de grano, inclusiones de impurezas no metálicas, plegado de flujo de grano por práctica de forja inadecuada, falta de estructura metalúrgica forjada, e inadvertida producción de concentradores de esfuerzo por mecanizado a un radio demasiado agudo o por mal ajuste en ensamblaje.
Efectos de la forja en propiedades
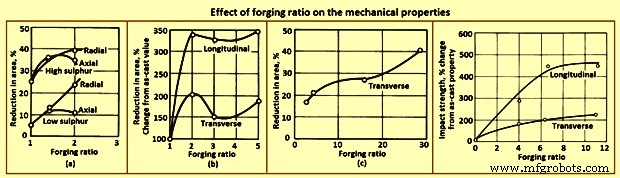
La conformación de una configuración compleja a partir de una barra o billete de acero al carbono o aleado necesita primero que el acero sea «arreglado» en una forma inicial adecuada (preforma) y luego que se haga fluir en la configuración final de la pieza. Este rearreglo del metal tiene poco efecto en dureza y resistencia del acero, pero ciertas propiedades mecánicas (como ductilidad, resistencia al impacto y resistencia a fatiga) se mejoran. Esta mejora en propiedades (Figura 2) tiene lugar porque la forja: (i) rompe la segregación, cura porosidad y ayuda a homogeneización, (ii) produce una estructura de grano fibrosa que mejora propiedades mecánicas paralelas al flujo de grano, y (iii) reduce el tamaño de grano de fundición.
Mejoras típicas en ductilidad y resistencia al impacto de aceros tratados térmicamente como función de la reducción de forja se muestran en la figura 3. Estos datos ilustran que la mejora máxima en cada caso ocurre en la dirección de máxima elongación. Tenacidad y ductilidad alcanzan máximos después de cierta cantidad de reducción, después de lo cual una reducción adicional es de poco valor.
La tabla 1 da las propiedades mecánicas longitudinales típicas de forjados de acero de bajo y medio carbono en condiciones recocida, normalizada, y templada y revenida. Como se puede esperar, la resistencia aumenta con el aumento del contenido de carbono, mientras la ductilidad disminuye. Hay que reconocer que los forjados a matriz cerrada en su mayor parte se hacen de billetes forjados que han recibido trabajo previo considerable. Los forjados a matriz abierta, sin embargo, pueden hacerse de billetes forjados o producto de fundición.
| Tabla 1: Propiedades longitudinales de forjados de acero al carbono a cuatro contenidos de carbono | |||||||
|---|---|---|---|---|---|---|---|
| Nº | Contenido C % | Resistencia a tracción MPa | Límite elástico 0,2 % MPa | Elongación % | Red. área % | Res. fatiga* MPa | Dureza HB |
| Recocido | |||||||
| 1 | 0,24 | 438 | 201 | 39 | 59 | 185 | 122 |
| 2 | 0,30 | 483 | 245 | 31,5 | 58 | 193 | 134 |
| 3 | 0,35 | 555 | 279 | 24,5 | 39 | 224 | 157 |
| 4 | 0,40 | 634 | 348 | 24 | 42 | 248 | 180 |
| Normalizado | |||||||
| 1 | 0,24 | 483 | 247 | 34 | 56,5 | 193 | 134 |
| 2 | 0,30 | 521 | 276 | 28 | 44 | 209 | 148 |
| 3 | 0,35 | 579 | 303 | 23 | 36 | 232 | 164 |
| 4 | 0,40 | 690 | 355 | 22 | 36 | 255 | 196 |
| Templado en aceite y revenido a 595 °C | |||||||
| 1 | 0,24 | 500 | 305 | 35,5 | 62 | 193 | 144 |
| 2 | 0,30 | 552 | 301 | 27 | 52 | 224 | 157 |
| 3 | 0,35 | 669 | 414 | 26,5 | 49 | 247 | 190 |
| 4 | 0,40 | 724 | 386 | 19 | 31 | 277 | 206 |
| * Prueba de viga rotativa a 10.000.000 límite de resistencia | |||||||
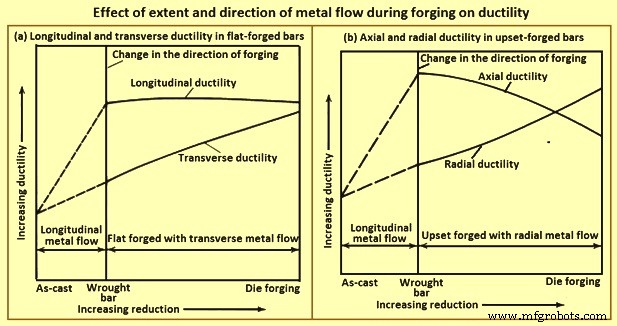
El metal fluye en varias direcciones durante la forja a matriz cerrada. Como ejemplo, en la forja de una forma de nervio y alma como un componente de estructura aérea, casi todo el flujo de metal es en dirección transversal. Tal flujo transversal mejora la ductilidad en esa dirección con poca o ninguna reducción en ductilidad longitudinal. La ductilidad transversal puede concebiblemente igualar o superar la ductilidad longitudinal si las reducciones de forja son lo suficientemente grandes y si el flujo de metal es principalmente en dirección transversal. Efectos similares se observan en el moldeo de billetes forjados. En este caso, sin embargo, el eje longitudinal original del material se acorta por moldeo, y el desplazamiento lateral de metal es en dirección radial. Cuando las reducciones de moldeo superan alrededor del 50 %, la ductilidad en dirección radial usualmente supera a la dirección axial (Figura 4).
Estructura forjada y ductilidad
Otro aspecto del control de material asegura que el forjado final haya sufrido deformación plástica suficiente para lograr la estructura forjada necesaria para el desarrollo de las propiedades mecánicas en las que se ha basado el diseño. Aunque algo de deformación plástica se logra durante la descomposición de un producto de fundición en un billete de forja, mucha más se imparte durante el proceso de forja a matriz cerrada. El control de material para forjados de alta resistencia puede necesitar determinación de las propiedades mecánicas del billete de forja, así como las del forjado.
Una medida de ductilidad o tenacidad se determina midiendo la reducción de área obtenida en muestras de tracción transversal. Cuando se hacen pruebas correspondientes de muestras transversales y longitudinales tomadas de forjados tratados térmicamente al mismo nivel de resistencia, es posible comparar las propiedades mecánicas del material de billete y forjados y estimar la proporción de la estructura metalúrgica forjada final contribuida por cada uno.
Ductilidad y cantidad de reducción de forja
Un objetivo principal del control de material es asegurar que se logren propiedades mecánicas óptimas en el forjado final. La cantidad de reducción lograda en forja tiene un efecto marcado en la ductilidad, como se muestra en la figura 4, que compara ductilidad en lingote de fundición, barra o billete forjado (laminado), y forjado. Las curvas en la figura 4(a) indican que cuando una barra o billete forjado se forja en plano en una matriz, un aumento en reducción de forja no afecta ductilidad longitudinal, pero resulta en un aumento gradual en ductilidad transversal. Cuando una barra o billete similar se moldea en una matriz, un aumento en reducción de forja resulta en una disminución gradual en ductilidad axial y un aumento gradual en ductilidad radial.
La ductilidad de lingotes de fundición varía con composiciones químicas, práctica de fundición y tamaño de lingote. La ductilidad de lingotes de acero de la misma composición de aleación también varía, dependiendo de si se vierten de acero fundido al aire o refundido por arco al vacío. Cuando se comienza con un lingote grande de una aleación particular, a veces es práctico laminar porciones del lingote a varios tamaños de billete o barra con cantidades variables de reducción de forja. La cantidad mínima de reducción no es estándar, pero rara vez es menor que 2:1 (razón de área de sección de lingote a área de sección de billete). La reducción de lingote de acero a billete es normalmente mucho mayor que 2:1. En contraste, algunos forjados de aleaciones resistentes al calor se forjan directamente desde un lingote de fundición.
Frecuentemente, no es factible preparar billetes para forjados que son tan grandes que necesitan el peso total de un lingote. La cantidad de reducción de forja representada por estructuras metalúrgicas forjadas se controla mejor por observación y prueba de muestras de macro-grabado y tracción tomadas de forjados completados. Estas muestras permiten explorar áreas críticas y, generalmente, todo el forjado. Se seleccionan de las direcciones de grano longitudinal, transversal largo y transversal corto, según se requiera. Las pruebas de grabado permiten observación visual de flujo de grano. Las pruebas mecánicas correlacionan resistencia y tenacidad con flujo de grano.
Flujo de grano
El macro-grabado permite observación directa de dirección y contorno de grano y también sirve para detectar pliegues, solapes y flujo retrógrado. Mediante macro-grabado de muestras adecuadas, el flujo de grano puede examinarse en direcciones longitudinal, transversal largo y transversal corto. El macro-grabado también permite evaluación de secciones completas, extremo a extremo y lado a lado, y revisión de uniformidad de macro-tamaño de grano. La figura 2 muestra flujo de grano en una pieza forjada representativa.
Tamaño de grano y micro-componentes
El examen metalográfico, usando microscopio, es el más adecuado para examinar áreas cuestionables reveladas por macro-grabado, para medir tamaño de grano, y para determinar la naturaleza y cantidad de micro-componentes.
Resistencia a fatiga
Las pruebas de fatiga se usan en control de material bajo las condiciones y para los propósitos como: (i) pruebas de laboratorio de muestras pequeñas para desarrollo o calificación de material, (ii) pruebas de laboratorio de componentes completos o sub-ensamblajes para desarrollo de diseño, y (iii) vigilancia de componentes o ensamblajes en campo para asegurar su fiabilidad continua en servicio.
La prueba de fatiga de laboratorio de muestras pequeñas para calificación o desarrollo de material se hace por métodos estándar. Las muestras de prueba se toman ya sea de productos de laminación o de forjados a matriz cerrada, según se requiera. Las muestras estándar son lo suficientemente pequeñas para permitir selección de muchas ubicaciones dentro de un forjado y correlacionar con varias direcciones de flujo de grano. Las pruebas se hacen generalmente a temperatura ambiente en aire, aunque pruebas a temperaturas más altas o más bajas y en atmósferas especiales son factibles.
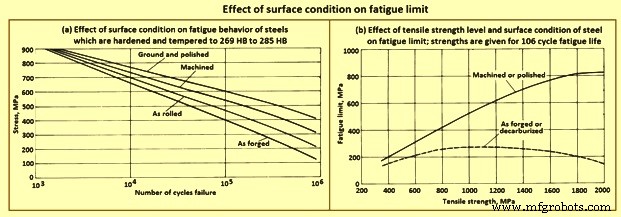
La aplicación de pruebas de fatiga de laboratorio a pequeña escala al análisis de componentes o ensamblajes introduce variables adicionales. Una es el efecto de condición superficial. Las curvas en la figura 5(a) muestran que la resistencia a fatiga de muestras de acero varía marcadamente, dependiendo de si la superficie es pulida, mecanizada, laminada en caliente, o tal como forjada. El acero probado es un acero de baja aleación forjado tratado térmicamente a 269-285 HB, equivalente a resistencia a tracción de 876 MPa y límite elástico de 696 MPa. La preparación de muestra requería que las muestras se mecanizaran y pulieran después del tratamiento térmico y que el laminado o forja precedieran al tratamiento térmico. Para una vida de fatiga de 10⁶ ciclos, el límite de fatiga es 395 MPa para muestras rectificadas, 315 MPa para mecanizadas, 205 MPa para laminadas en caliente, y solo 150 MPa para especímenes tal como forjados.
Las curvas en la figura 5(b) se aplican a aceros con resistencia a tracción que varía de 345 MPa a 2.070 MPa y son aproximaciones de varias pruebas. La preparación de muestra para muestras tal como forjadas o descarbonizadas al nivel de resistencia a tracción de 965 MPa incluye aceros mecanizados en bruto de barra, calentados a alrededor de 900 °C en horno de muffle a gas por 20-30 minutos, muy ligeramente moldeados desde un diámetro original de 7,47 mm a un diámetro final de 7,16 mm, y enfriados al aire. El tratamiento térmico consistió en austenitizar en baño de sal a alrededor de 830 °C por 45 minutos, temple en aceite, revenido en aire por 1 hora a alrededor de 620 °C, y temple en agua. La forja y tratamiento térmico produjeron una superficie descarbonizada a una profundidad de alrededor de 0,064 mm. Estas muestras mostraron resistencia a fatiga, a 10⁶ ciclos, de alrededor de 310 MPa, comparado con 470 MPa para muestras que no son forjadas pero son mecanizadas o pulidas y libres de descarbonización. La descarbonización reduce los niveles de resistencia obtenidos por tratamiento térmico. El control de laboratorio de condición superficial es difícil de duplicar en la producción en cantidad de componentes forjados. Por tanto, la resistencia a fatiga de componentes de tamaño completo varía sobre un rango más amplio que el de muestras pequeñas, debido a variaciones en condición superficial.
Tenacidad a fractura
La fractura frágil de forjados y otros componentes como resultado de propagación de grieta a niveles de esfuerzo considerablemente por debajo del límite elástico del acero ha llevado a un estudio extensivo de características de fractura y métodos de evaluación de tenacidad a fractura. Los resultados de estos estudios son de gran importancia para control de material, especialmente con respecto al desarrollo de pruebas para evaluar tenacidad a fractura en las que se pueden basar estándares para control de material.
En el área de pruebas de laboratorio y técnicas analíticas, se ha puesto gran énfasis en el desarrollo de métodos confiables para evaluar la resistencia de aceros que contienen grietas o defectos tipo grieta. Específicamente, el interés se ha centrado en métodos para determinar tenacidad a fractura en tensión plana. Los componentes forjados se evalúan probando muestras pequeñas removidas de ubicaciones seleccionadas en el forjado que son representativas de las diversas direcciones de grano.
Un procedimiento de prueba comprende la prueba de flexión de muestras entalladas y pre-grieta por fatiga en un ambiente neutro. El objetivo de esta prueba es obtener un valor límite inferior de tenacidad a fractura que puede usarse para estimar la relación entre esfuerzo y tamaño de defecto en un metal bajo condiciones de servicio en las que se espera alta restricción. En el procedimiento de prueba referido, una muestra de prueba con entalla en chevron se pre-grieta adecuadamente en fatiga. Luego se prueba en un dispositivo de prueba de flexión provisto de rodillos de soporte que giran y se separan ligeramente para permitir contacto rodante y virtualmente eliminar el efecto de fricción. La muestra se somete a flexión de tres puntos, y el cambio de carga impuesta versus desplazamiento a través de la entalla se registra en un registrador autográfico. La tenacidad a fractura se califica por un parámetro calculado, la intensidad de esfuerzo crítica.
Exposición de grano final
La resistencia reducida a agrietamiento por corrosión bajo tensión en direcciones transversal larga y transversal corta está relacionada con la exposición de grano final. Una sección de muestra de prueba larga y estrecha seccionada de modo que el grano es paralelo al eje longitudinal de la muestra no tiene grano final expuesto, excepto en los extremos extremos, que no se someten a la carga. En contraste, una muestra correspondiente cortada en dirección transversal tiene exposición de grano final en todos los puntos a lo largo de su longitud. El grano final es especialmente pronunciado en la dirección transversal corta en forjados a matriz diseñados con línea de rebarba. En consecuencia, los componentes forjados diseñados para reducir o eliminar grano final tienen mejor resistencia a agrietamiento por corrosión bajo tensión.
Tensión residual
La tensión de tracción sostenida en la superficie de un forjado que contribuye al agrietamiento por corrosión bajo tensión es el total de esfuerzos aplicados y residuales. Cuando la tensión residual constituye un porcentaje significativo del esfuerzo total, debe reducirse o eliminarse. Fuentes comunes de tensiones residuales de tracción incluyen temple, mecanizado y mal ajuste en ensamblaje. Cada una puede modificarse adecuadamente para reducir o eliminar tensiones de tracción, especialmente las presentes en una superficie expuesta. Como ejemplo, el temple drástico coloca la superficie de una aleación tratable térmicamente en estado de compresión y el núcleo en estado de tensión. Además, la superficie comprimida puede ser eliminada completamente durante el mecanizado en bruto, exponiendo el material del núcleo tensionado. Este peligro puede evitarse templando después, en lugar de antes, del mecanizado en bruto. En algunas aplicaciones, una superficie en tensión se pone en compresión por granallado.
El agrietamiento por hidrógeno-tensión ocurre sin corrosión. Por tanto, su iniciación no se limita a superficies exteriores en contacto con un medio corrosivo. Puede comenzar en cualquier núcleo adecuado, como una inclusión o vacío, así como en una entalla superficial u otra irregularidad. El agrietamiento por hidrógeno-tensión en el interior se describe como fragilización por hidrógeno o descamación por hidrógeno. El agrietamiento por hidrógeno-tensión se ha observado, estudiado y controlado en la mayoría de aceros de alta resistencia. La práctica moderna de fundición al vacío puede reducir hidrógeno residual a cantidades insignificantes. Un contenido de hidrógeno de 3-6 ppm en acero fundido al aire puede reducirse fácilmente a 0,6-1 ppm por refundido por arco al vacío. Siempre que el contenido inicial de hidrógeno del acero sea aceptablemente bajo, los procedimientos de control de material deben asegurar que la captación de hidrógeno se evite en todo procesamiento posterior, incluyendo forja, tratamiento térmico, decapado en baño de sal caliente, decapado ácido, y plateado.
Durante la forja, los aceros desarrollan una escama superficial y una capa descarbonizada superficial, ambas eliminadas posteriormente por granallado y mecanizado. A menos que el acero se decape con ácido, no hay posibilidad de captación de hidrógeno.
Muchas de las piezas críticas hechas de forjados de acero están protegidas por un recubrimiento de cadmio. Las piezas de acero tratadas térmicamente a niveles de resistencia superiores a 1.655 MPa son especialmente sensibles a captación de hidrógeno, en caso de que se recubran con cadmio, el recubrimiento se deposita en vacío. Las piezas tratadas térmicamente a niveles de resistencia inferiores a 1.655 MPa pueden platearse con cadmio electrolíticamente, siempre que se use un baño de plateado que contenga titanio y las piezas se horneen posteriormente a alrededor de 190 °C por 12 horas.
Propiedades mecánicas
Una ventaja importante de conformar piezas de metal por laminado, forja o extrusión proviene de las oportunidades que tales procesos ofrecen al diseñador con respecto al control de flujo de grano. La resistencia de estos y productos forjados similares es casi siempre mayor en la dirección longitudinal (o equivalente) de flujo de grano, y la capacidad máxima de carga en la pieza terminada se logra proporcionando un patrón de flujo de grano paralelo a la dirección de las cargas de servicio principales aplicadas cuando, además, se ha producido metal sano, denso, de buena calidad y de grano suficientemente fino a lo largo de todo el componente.
Flujo de grano y anisotropía
El acero que se lamina, forja o extruye desarrolla y retiene una estructura de grano fibrosa alineada en la dirección principal de trabajo. Esta característica se vuelve visible en superficies externas y seccionales de productos forjados cuando las superficies se preparan y graban adecuadamente. Las fibras son el resultado de elongación de los micro-componentes del acero en la dirección de trabajo. Por tanto, la frase «dirección de flujo de grano» se usa normalmente para describir la dirección dominante de estas fibras dentro de productos de metal forjado.
En acero forjado, la dirección de flujo de grano también se evidencia por mediciones de propiedades mecánicas. Resistencia y ductilidad son casi siempre mayores en la dirección paralela a la de trabajo. La característica de mostrar diferentes valores de resistencia y ductilidad con respecto a la dirección de trabajo se conoce como anisotropía mecánica y se explota en el diseño de productos forjados. Aunque las mejores propiedades en aceros forjados son más frecuentemente las longitudinales (o equivalentes), las propiedades en otras direcciones aún pueden ser superiores a las en productos no forjados, es decir, en lingotes de fundición o en material de forja tomado de un lingote ligeramente trabajado.
Las secciones rectangulares muestran anisotropía entre las tres direcciones principales: longitudinal, transversal largo y transversal corto. Un diseño que emplea una sección rectangular involucra propiedades en todas estas direcciones, no solo la longitudinal. Por tanto, las cargas de servicio longitudinal, transversal largo y transversal corto de secciones rectangulares se analizan por separado.
Anisotropía en acero de alta resistencia
Aunque todos los aceros forjados son mecánicamente anisotrópicos, los efectos de anisotropía en propiedades mecánicas varían entre diferentes metales y aleaciones. Por ejemplo, un acero fundido al vacío de una composición dada es generalmente menos anisotrópico mecánicamente que un acero muerto convencionalmente fundido al aire de la misma composición. La respuesta al grabado para revelar la característica de flujo de grano de anisotropía también varía. Los aceros con mala resistencia a corrosión se graban fácilmente, mientras que los de buena resistencia a corrosión necesitan grabantes más corrosivos y tiempos de grabado extendidos para revelar flujo de grano. En general, las propiedades de fatiga se ven marcadamente afectadas por la relación de dirección de líneas de flujo a dirección de esfuerzos de cargas aplicadas. Cuando las líneas de flujo son perpendiculares a esfuerzos de carga, se produce un efecto de concentración de esfuerzo.
Lubricantes de forja
Durante muchos años, mezclas de aceite-grafito se han usado normalmente como lubricantes para forja de aceros al carbono y aleados. Avances recientes en tecnología de lubricantes, sin embargo, han resultado en nuevos tipos de lubricantes, incluyendo mezclas agua/grafito y lubricantes sintéticos base agua. Cada uno de los lubricantes normalmente usados tiene ventajas así como limitaciones (Tabla 2) que deben equilibrarse contra los requisitos del proceso.
| Tabla 2: Ventajas y limitaciones de los principales lubricantes usados para forja en caliente de aceros | |||
|---|---|---|---|
| Nº | Tipo de lubricante | Ventajas | Limitaciones |
| 1 | Micro-grafito base agua | Elimina humo y fuego; proporciona enfriamiento de matriz; se diluye fácilmente con agua | Debe aplicarse por pulverización para mejores resultados |
| 2 | Sintético base agua | Elimina humo y fuego; es más limpio que aceites o grafito base agua; ayuda al enfriamiento de matriz; se diluye fácilmente y no necesita agitación tras mezcla inicial; reduce obstrucción de equipos de pulverización; no transfiere pigmento oscuro a la pieza | Debe pulverizarse; carece de la lubricidad del grafito para operaciones de forja severas |
| 3 | Grafito base aceite | Película fluida se presta a aplicación por pulverización o frotado; buen rendimiento en amplio rango de temperatura (hasta 540 °C) | Genera humo, fuego y olores nocivos; naturaleza explosiva puede acortar vida de matriz; implicaciones potencialmente graves de salud y seguridad para trabajadores |
Criterios de selección
La selección de lubricante para forja se basa en varios factores, incluyendo temperatura de forja, temperatura de matriz, equipo de forja, método de aplicación de lubricante, complejidad de la pieza forjada y consideraciones ambientales y de seguridad. A temperaturas normales de forja en caliente para aceros al carbono y aleados, los lubricantes base agua de grafito se usan casi exclusivamente, aunque algunos talleres de martillo aún emplean grafito base aceite.
El rango de temperatura de formado tibio más común para aceros al carbono y aleados es 540 °C a 870 °C. Debido a la severidad de condiciones de forja a estas temperaturas, los recubrimientos de billete se usan a menudo junto con lubricantes de matriz. Los recubrimientos de billete usados incluyen grafito en un vehículo fluido o recubrimientos base agua usados junto con conversión por fosfatado de la pieza de trabajo. Para temperaturas de forja aún más bajas (menos de alrededor de 400 °C), el disulfuro de molibdeno tiene mayor capacidad de carga que el grafito. El disulfuro de molibdeno puede aplicarse en forma sólida o disperso en un vehículo fluido.
Tratamiento térmico de forjados de acero al carbono y aleado
Normalmente los forjados de acero se especifican basándose en una de cuatro condiciones principales: (i) tal como forjado sin procesamiento térmico adicional, (ii) tratado térmicamente para mecanizabilidad, (iii) tratado térmicamente para propiedades mecánicas/físicas finales, o (iv) tratamiento térmico especial para mejorar estabilidad dimensional, particularmente en configuraciones de pieza más complejas.
Tal como forjado sin procesamiento térmico adicional
Aunque la gran mayoría de forjados de acero se tratan térmicamente antes de uso, una gran tonelada de acero de bajo carbono (0,1 % a 0,25 % C) se usa en condición tal como forjado. En tales forjados, la mecanizabilidad es buena, y poco se gana en términos de resistencia por tratamiento térmico. De hecho, varias especificaciones ampliamente usadas permiten esta opción económica. También es interesante notar que, comparado con propiedades producidas por normalizado, resistencia y mecanizabilidad son ligeramente mejores, lo que es más probablemente atribuible al hecho de que el tamaño de grano es algo más grueso que en condición normalizada.
Tratado térmicamente para mecanizabilidad
Cuando se va a producir un componente mecanizado terminado a partir de un forjado aproximadamente dimensionado, la mecanizabilidad se vuelve una consideración vital para optimizar vida de herramienta, aumentar productividad, o ambas. La especificación o dibujo de forja puede especificar el tratamiento térmico. Sin embargo, cuando las especificaciones dan solo dureza máxima o especificaciones microestructurales, el ciclo térmico más económico y efectivo debe seleccionarse. Los tratamientos térmicos disponibles incluyen recocido completo, esferoidizado, subcrítico, normalizado, o normalizado y revenido. El tratamiento térmico elegido depende de la composición del acero y las operaciones de mecanizado a realizar. Algunos grados de acero son inherentemente blandos mientras que otros se vuelven bastante duros en enfriamiento desde la temperatura de acabado después de forja en caliente. Generalmente se requiere o especifica algún tipo de recocido para mejorar la mecanizabilidad.
Tratado térmicamente para propiedades mecánicas/físicas finales
El normalizado o normalizado y revenido pueden producir la dureza mínima y resistencia a tracción mínima necesarias. Sin embargo, para la mayoría de aceros, se emplea un ciclo de endurecimiento (austenitización) y temple (en aceite, agua, u otro medio, dependiendo del tamaño de sección y templabilidad), seguido de revenido para producir la dureza, resistencia, ductilidad y propiedades de impacto adecuadas. Para forjados de acero a tratar térmicamente por encima del nivel de resistencia de 1.035 MPa y que tienen variaciones de tamaño de sección, es práctica general normalizar antes de austenitizar para producir tamaño de grano uniforme y minimizar tensiones residuales internas. En algunas instancias, es práctica normal usar el calor de forja como ciclo de austenitización y templar en la unidad de forja. El forjado se reviene entonces para completar el ciclo de tratamiento térmico. Aunque hay limitaciones obvias a este procedimiento, economías definidas son posibles cuando el procedimiento es aplicable (usual para formas simétricas de aceros al carbono que necesitan poco mecanizado final).
Tratamiento térmico especial para mejorar estabilidad dimensional
Tratamientos térmicos especiales, particularmente en configuraciones de pieza más complejas, a veces se usan para controlar distorsión dimensional, aliviar tensiones residuales antes o después de operaciones de mecanizado, evitar agrietamiento por temple, o prevenir choque térmico o endurecimiento superficial (cementación). Aunque la mayoría de los ciclos de tratamiento térmico pueden aplicar, tratamientos muy específicos pueden necesitarse. Tales tratamientos normalmente se aplican a configuraciones de forja complejas con diferencias adyacentes en espesor de sección, o a aceros y aleaciones de muy alta templabilidad. Cuando la estabilidad de piezas terminadas críticamente dimensionadas permite solo mecanizado ligero del forjado después de tratamiento térmico a propiedades finales, tratamientos especiales están disponibles, incluyendo mar-quenching (mar-temple), alivio de tensiones, y revenido múltiple.
Muchas aplicaciones, como cigüeñales, árboles de levas, engranajes, rodillos forjados, anillos, ciertos rodamientos y otros componentes de maquinaria, necesitan dureza superficial aumentada para resistencia al desgaste. Las superficies importantes se endurecen normalmente después del mecanizado por endurecimiento por llama o inducción, cementación, carbonitruración, o nitruración. Estos procesos se enumeran en orden aproximado de costo creciente y temperatura máxima decreciente. Esta última consideración es importante en que la distorsión dimensional normalmente disminuye con temperatura decreciente. Esto es particularmente cierto de la nitruración, que usualmente se realiza por debajo de la temperatura de revenido para el acero usado en el forjado.
Aceros de forja microaleados
La microaleación (el uso de pequeñas cantidades de elementos como vanadio y niobio para fortalecer aceros) ha estado en práctica desde los años 1960 para controlar la microestructura y propiedades de aceros de bajo carbono. La mayoría de los desarrollos tempranos se han relacionado con productos de planchón y chapa en los que precipitación de microaleación, laminado controlado, y tecnología moderna de fabricación de acero combinaron para aumentar la resistencia significativamente respecto a la de aceros de bajo carbono.
La aplicación de tecnología de microaleación a aceros de forja ha ido rezagada respecto a la de productos laminados planos debido a los diferentes requisitos de propiedades y procesamiento termomecánico de aceros de forja. Los aceros de forja normalmente se usan en aplicaciones en las que se necesitan alta resistencia, resistencia a fatiga y resistencia al desgaste. Estos requisitos se llenan más a menudo por aceros de carbono medio. Así, el desarrollo de aceros de forja microaleados se ha basado alrededor de grados que contienen 0,3 % a 0,5 % C.
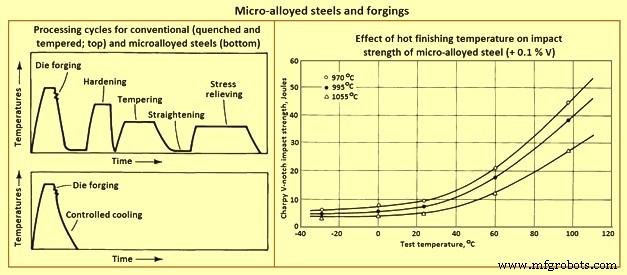
La fuerza impulsora detrás del desarrollo de aceros de forja microaleados ha sido la necesidad de reducir costos de producción. Esto se logra en estos materiales mediante un tratamiento termomecánico simplificado (es decir, un enfriamiento controlado siguiendo forja en caliente) que logra las propiedades deseadas sin los tratamientos separados de temple y revenido requeridos por aceros al carbono y aleados convencionales. En la figura 6, la secuencia de procesamiento para aceros convencionales (templados y revenidos) se compara con el proceso de forja de acero microaleado.
Efectos de elementos microaleantes
Carbono
La mayoría de los aceros microaleados desarrollados para forja tienen contenidos de carbono que varían de 0,3 % a 0,5 %, lo que es lo suficientemente alto para formar una gran cantidad de perlita. La perlita es responsable de fortalecimiento sustancial. Este nivel de carbono también disminuye la solubilidad de los componentes microaleantes en austenita.
Niobio, vanadio y titanio
La formación de precipitados de carbo-nitruro es el otro mecanismo principal de fortalecimiento de aceros de forja microaleados. Vanadio, en cantidades que varían de 0,05 % a 0,2 %, es la adición microaleante más común usada en aceros de forja. Niobio y titanio mejoran resistencia y tenacidad proporcionando control de tamaño de grano de austenita. Frecuentemente el niobio se usa en combinación con vanadio para lograr los beneficios de control de tamaño de grano de austenita (del niobio) y precipitación de carbo-nitruro (del vanadio).
Manganeso
El manganeso se usa en cantidades relativamente grandes (1,4 % a 1,5 %) en muchos aceros de forja microaleados. Tiende a reducir el espesor de la lámina de cementita mientras mantiene el espaciamiento inter-lamelar de perlita desarrollado. Por tanto, altos niveles de manganeso requieren contenidos de carbono más bajos para retener las grandes cantidades de perlita requeridas para alta dureza. El manganeso también proporciona fortalecimiento sustancial en solución sólida, mejora la solubilidad de carbo-nitruros de vanadio, y baja la temperatura de solvus para estas fases.
Silicio
El contenido de silicio de la mayoría de aceros de forja microaleados comerciales es alrededor de 0,3 %. Algunos grados contienen hasta 0,7 %. Contenidos de silicio más altos se asocian con tenacidad significativamente mayor, aparentemente debido a una cantidad aumentada de ferrita relativa a la formada en aceros ferrítico-perlíticos con contenidos de silicio más bajos.
Azufre
Muchos aceros de forja microaleados, particularmente los necesarios para uso en forjados automotrices donde la mecanizabilidad es crítica, tienen contenidos de azufre relativamente altos. Los contenidos de azufre más altos contribuyen a su mecanizabilidad, que es comparable a la de aceros templados y revenidos.
Aluminio y nitrógeno
Como en aceros de grano fino templables, el aluminio es importante para control de tamaño de grano de austenita en aceros microaleados. El mecanismo de control de tamaño de grano de aluminio es la formación de partículas de nitruro de aluminio. Se ha demostrado que el nitrógeno es el componente intersticial principal de carbo-nitruro de vanadio. Por esta razón, contenidos moderados a altos de nitrógeno se necesitan en aceros microaleados que contienen vanadio para promover fortalecimiento por precipitación efectivo.
Forja controlada
El concepto de control de tamaño de grano se ha usado durante muchos años en la producción de productos laminados planos. Particularmente en laminado de planchones, la capacidad de aumentar la temperatura de recristalización de austenita usando pequeñas adiciones de niobio es bien conocida. El proceso usado para producir estos aceros usualmente se conoce como laminado controlado. Los beneficios de control de tamaño de grano de austenita no están, por supuesto, limitados a productos laminados planos. Aunque las temperaturas de acabado más altas necesarias para laminado de barras limitan la utilidad de este enfoque para control microestructural, las temperaturas de acabado para aceros de barra microaleados no obstante deben controlarse.
Se ha demostrado que, aunque la resistencia no se ve afectada significativamente por temperatura de acabado, la tenacidad de aceros microaleados que contienen vanadio disminuye con el aumento de temperatura de acabado. Este efecto se muestra en la figura 6, que compara resistencia al impacto Charpy V para un acero microaleado acabado a tres temperaturas. Este efecto perjudicial de una alta temperatura de acabado en tenacidad al impacto también se traslada a operaciones de forja, es decir, cuanto menor la temperatura de acabado en forja, mayor la tenacidad resultante, y viceversa. Después de pruebas extensivas, se ha demostrado que la temperatura de acabado para forja si se reduce a cerca de 1000 °C, resulta en propiedades de impacto iguales o mejores que las de barra laminada en caliente. También se muestra que el precalentamiento por inducción rápido es beneficioso para aceros de forja microaleados, y que ahorros de costos de 10 % (para forjados microaleados estándar) a 20 % (para grados resulfurizados) son posibles.
Las temperaturas de acabado más bajas, sin embargo, cobran su peaje en términos de presiones de forja requeridas más altas (y por tanto capacidades de máquina más altas necesarias) y mayor desgaste de matriz. La tenacidad mejorada resultante de temperaturas de acabado más bajas, así como cualquier ahorro de costos que se pueda lograr como resultado de la eliminación de tratamiento térmico, debe sopesarse contra los aumentos de costos causados por estos factores.
Aceros de embutición en frío microaleados
Los aceros usados en la producción de elementos de fijación de alta resistencia por embutición en frío se han producido anteriormente a partir de aceros de aleación templados y revenidos. Para obtener resistencia suficiente con ductilidad adecuada se necesitaban seis pasos de procesamiento. Desarrollos recientes han llevado al uso de aceros niobio-boro microaleados que no necesitan tratamiento térmico. Estos aceros hacen uso de adiciones de niobio y boro para desarrollar estructuras bainíticas con altas tasas de endurecimiento por trabajo. En la mayoría de los casos usan la deformación de embutición en frío para lograr los niveles de resistencia requeridos sin tratamiento térmico.
Proceso de manufactura
- Acero para Herramientas Explicado: Propiedades Clave y Aplicaciones en Construcción y Fabricación
- Acero para Herramientas: Tipos, Propiedades y Aplicaciones Industriales Clave
- Herramientas y Equipos Esenciales de Forja para Trabajos Metálicos de Alta Calidad
- Aleación W‑Ag: Propiedades clave y aplicaciones industriales
- Aleación 10 (C17500) – TF00: Rendimiento en forja y extrusión
- Aleación 3 (C17510) – Alta Conductividad y Resistencia Moderada para Forja y Extrusión por Materion
- Aleación 3 (C17510) – Solución premium de forja y extrusión TF00
- Aleación 25 (C17200): Aleación de Cobre de Alta Resistencia para Forja y Extrusión - TB00
- Aleación 25 (C17200) Forja y Extrusión: Aleación de Cobre de Máxima Resistencia (TF00)
- AMPCOLOY® 972 Forjados: Aleación de Cobre de Alto Rendimiento
- AMPCO® 18 Forjados: Aleación de Alta Resistencia y Durabilidad para Aplicaciones Críticas