



Cómo las Inclusiones Afectan el Rendimiento y la Resistencia del Acero
Efecto de las Inclusiones en las Propiedades del Acero
El acero es un material versátil con aplicaciones muy amplias. Es de interés por sus ventajas: alta relación resistencia-peso, durabilidad, versatilidad, reciclabilidad y, sobre todo, viabilidad económica frente a otros materiales de ingeniería. Además de usos comunes, es el material elegido para muchos componentes industriales en aplicaciones críticas que exigen requisitos estrictos: ligereza, alta resistencia, alta tenacidad, capacidad para soportar altas presiones, temperaturas bajo cero, excelente soldabilidad, buena resistencia a la corrosión, y frecuentemente una combinación de estas propiedades.
La versatilidad del acero permite al ingeniero adaptar las propiedades modificando la química y/o la microestructura. A pesar de los avances en estas variables, otro aspecto crucial que determina el rendimiento en servicio es la limpieza del acero, determinada por las inclusiones no metálicas (o simplemente inclusiones) incrustadas. Para mejorar el rendimiento, las inclusiones deben controlarse ya que, según su tamaño, forma y distribución, pueden ser muy perjudiciales para las propiedades mecánicas.
Naturaleza y Clasificación de las Inclusiones
Las inclusiones son compuestos químicos que combinan un elemento metálico (hierro, manganeso, silicio, aluminio, calcio, etc.) y uno no metálico (oxígeno, azufre, nitrógeno, carbono, etc.). Las más comunes incluyen óxidos, sulfuros, oxisulfuros, fosfatos, nitruros, carburos y carbonitruros. Según su naturaleza y condiciones de enfriamiento durante la solidificación, pueden presentar estado cristalino o vítreo. Forman fases diferentes al acero, con mayor o menor desajuste según su estructura cristalina y tamaños atómicos. Las que contienen más de un compuesto se llaman inclusiones complejas (espinelas, oxisulfuros, carbonitruros, etc.).
En tamaño, pueden ser microinclusiones o macroinclusiones. El valor umbral para distinguirlas se asume normalmente en 100 micrómetros. Recientemente, con avances en prácticas de acería para controlar tamaños, se propone referirse a microinclusiones como aquellas con diámetros por debajo de su límite de flotabilidad, valor en decenas de micrómetros para procesos modernos. Las microinclusiones son las más abundantes, tienden a distribuirse uniformemente en el acero líquido y se consideran menos dañinas. Las macroinclusiones, por su mayor tamaño, son responsables de la iniciación de fallos en productos finales o defectos en semielaborados.
Las inclusiones influyen en varias propiedades relevantes para aplicaciones mecánicas y estructurales. Algunos efectos perjudiciales en el acero fundido pueden reducirse con trabajo en caliente, que induce cambios de orientación y fragmentación. La exploración de factores que afectan la calidad del acero en fabricación y procesamiento ayuda a entender su relación para garantizar calidad consistente acorde a requisitos cada vez más exigentes. La comprensión de esto ha evolucionado recientemente con progreso considerable en su cuantificación.
Mientras se da gran énfasis a la microestructura, la influencia de las inclusiones en las propiedades se ha descuidado comparativamente. Sin embargo, en la industria hay atención a su importancia y foco en estudios y mejoras constantes. Esto es crucial ya que el acero enfrenta materiales alternativos y aplicaciones más exigentes. La mejora de propiedades solo fue posible entendiendo su relación con tipo, tamaño y distribución de inclusiones. Recientemente, la industria ha desarrollado mejoras de proceso para mejor control de fracción volumétrica, tamaño y composición.
Adaptar las inclusiones para mejorar propiedades y rendimiento es una característica importante de la acería, y el término «ingeniería de inclusiones», acuñado en los 80, se usa ampliamente. Comienza definiendo las propiedades deseables de las inclusiones. Luego, mediante condiciones de procesamiento adecuadas, se fabrica un producto donde predominan estas inclusiones deseables. Controlar la distribución en el producto final, especialmente las formadas tras el inicio de la solidificación (inclusiones secundarias), sigue siendo un reto considerable.
Origen y Formación de Inclusiones
Las inclusiones son compuestos químicos inevitables incrustados en la matriz de acero, con al menos un componente no metálico (oxígeno, nitrógeno, azufre). Pueden originarse en varias etapas del proceso de acería. El papel del proceso en el control es muy importante ya que se originan y modifican en varias etapas. Además, son perjudiciales al romper la homogeneidad de la estructura al solidificarse. Las etapas de acería secundaria que juegan papel importante en el control incluyen desoxidación, desulfuración, desgasificación al vacío y agitación con argón. Durante estas operaciones se añaden agentes de aleación, se reducen gases disueltos, y las inclusiones se eliminan y/o alteran químicamente para asegurar acero de alta calidad. La Fig. 1 muestra reactores metalúrgicos críticos (cuchara, distribuidor y molde) para control de inclusiones en colada continua.
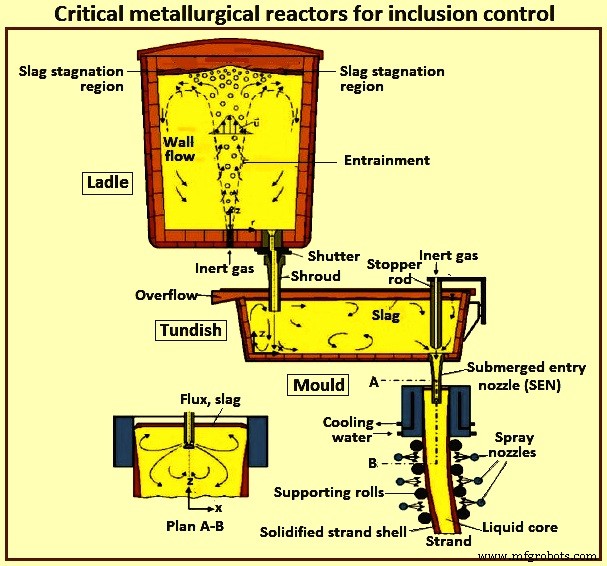
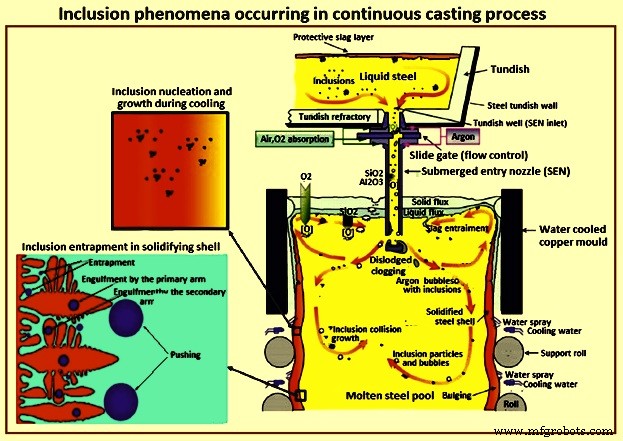
Tras la acería secundaria, el acero refinado se transfiere a la máquina de colada continua para fundirlo en producto (blum, bloom, billete). Durante la colada, ocurren interacciones entre acero e inclusiones. Reacciones entre polvo de colada y acero líquido, atrapamiento de polvo. Diseño de boquilla de inmersión sumergida (SEN), flujo de fluido, agitación electromagnética, y uso de molde vertical o curvo son fenómenos principales que impactan el contenido final de inclusiones. La Fig. 2 muestra fenómenos de inclusiones en colada continua.
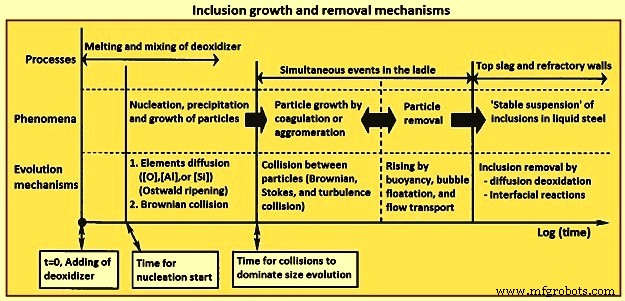
El proceso completo de eliminación de inclusiones en estado líquido consiste en un ciclo «nucleación-crecimiento-remoción». La formación se divide en etapas según fenómenos. La nucleación ocurre por sobresaturación del acero líquido con solutos por cambio de temperatura o composición. El crecimiento continúa hasta que no hay sobresaturación o se alcanza equilibrio químico. El movimiento del acero por convección térmica o agitación magnética causa coalescencia o aglomeración de inclusiones (líquidas o sólidas respectivamente). Las de mayor energía superficial tienden a fusionarse más fácilmente. Es más fácil flotar inclusiones mayores a la escoria donde son absorbidas, pero esto depende del radio. La Fig. 3 describe procesos, fenómenos y mecanismos de evolución en diferentes etapas.
Morfología y Comportamiento de las Inclusiones
Las inclusiones pueden ser globulares, laminares, dendríticas o poliedricas. La forma más deseable es globular por su naturaleza isotrópica respecto a su efecto en propiedades mecánicas. Las laminares o películas delgadas se ubican en fronteras de grano por transformación eutéctica durante la solidificación. Son las más perjudiciales ya que debilitan los enlaces en fronteras de grano. Las dendríticas, causadas por exceso de aluminio, tienen alto punto de fusión y pueden causar obstrucción en estado líquido. En acero solidificado, sus bordes y esquinas agudos concentran tensiones internas y afectan negativamente las propiedades. Las poliedricas tienen menor efecto que dendríticas o laminares por su forma más globular. La morfología dendrítica puede modificarse a poliedrica por pequeñas adiciones de tierras raras (cerio, lantano) o tierras alcalinas (calcio, magnesio).
Para entender el comportamiento, es necesario comprender la transición de líquido a sólido tanto de la matriz como de las inclusiones. Las propiedades físicas de ambas a temperatura de solidificación son importantes, presentando diferentes escenarios. Si la inclusión es líquida (punto de fusión menor) a temperaturas de solidificación del acero, se desarrolla un sistema de tensiones residuales compresivas asegurando coherencia entre inclusión y matriz. Si la inclusión es sólida cuando el acero se solidifica, el desarrollo de tensiones depende de los coeficientes de expansión térmica diferenciales. Si la inclusión se contrae menos que la matriz, se desarrolla tensión residual compresiva en la inclusión y tensión resultante en la matriz alrededor. Si se contrae más rápido, se generan tensiones residuales de tracción en la inclusión y decohesión de esta y la matriz en forma de hueco.
Las inclusiones constituyen una parte muy pequeña del acero solidificado y se dispersan finamente. Son perjudiciales al romper la homogeneidad. El comportamiento de deformación durante el trabajo en caliente es de gran importancia para las propiedades del producto final. Tanto la matriz como las inclusiones son normalmente estructuras multifásicas, pero para comparación, el acero puede considerarse fase homogénea ya que las estructuras de inclusiones son más gruesas que las microestructuras del acero.
Las tensiones internas pueden generarse por diferencias de expansión térmica. El efecto de la matriz fluyendo sobre y alrededor de las inclusiones genera su deformación, y el grado disminuye con la elongación por fricción en la interfase en dirección de laminación. Si una inclusión tiene enlace interfacial fuerte, se alarga y permanece intacta durante el trabajo en caliente. Si tiene enlace débil, no interactúa con el flujo y pueden producirse discontinuidades. Desde este punto, las inclusiones se categorizan como: (i) inherentemente plásticas (sulfuro de manganeso), (ii) inclusiones vítreas no cristalinas que se comportan rígidamente pero se vuelven plásticas a temperatura característica (silicatos vítreos), (iii) sólidos iónicos cristalinos (aluminatos de calcio, óxidos de alúmina, algunos silicatos cristalinos) que no muestran plasticidad y se comportan frágilmente.
Varios elementos aceptables en la composición del acero tienen alta afinidad por el oxígeno y pueden usarse como desoxidantes, formando productos de desoxidación no metálicos al añadirse al acero líquido. Ejemplos: silicio, manganeso, aluminio. Los productos de desoxidación pueden convertirse en importantes inclusiones óxidas. En el caso del azufre, solo elementos con baja solubilidad en hierro (calcio, manganeso) o tierras raras tienen afinidad suficiente para formar sulfuros no metálicos a temperaturas de acero líquido. Por tanto, la mayor parte del azufre debe eliminarse por refinación de escoria y el resto por reacciones de precipitación durante la solidificación. El sulfuro más común que precipita es el de manganeso.
Basado en esto, surgen dos clasificaciones posibles: (i) por composición química (óxidos, sulfuros, etc.), o (ii) por el momento de formación respecto al inicio de la solidificación: primarias (antes) y secundarias (después de que el acero sólido empieza a formarse en el molde). También, las originadas en el proceso son «endógenas» y las de fuentes «externas» (fragmentos de refractarios, escoria atrapada) son «exógenas». Raramente un volumen «exógeno» sobrevive lo suficiente sin sufrir reacciones extensas con el acero líquido que cambian las inclusiones, por lo que esta clasificación a veces es confusa.
Finalmente, una clasificación común se relaciona con el tamaño: macroinclusiones y microinclusiones. Un corte sensato: una inclusión es macro si es lo bastante grande para causar fallo inmediato del producto durante procesamiento o uso. Todas las demás son micro. Aunque importante, es difícil de aplicar.
Propiedades Clave de las Inclusiones
Algunas propiedades tienen importancia clave en cómo influyen en el comportamiento de los aceros: plasticidad o dureza en función de temperatura, coeficiente de expansión térmica (CTE), comportamiento de cristalización (en inclusiones vítreas), y en menor medida, solubilidad de solutos metálicos. Las inclusiones tienen carácter de enlace iónico, covalente o mixto. Son generalmente frágiles a temperatura ambiente y sin enlace fuerte a la matriz metálica. A medida que aumenta la temperatura, algunas se vuelven más plásticas.
Varias mediciones de dureza y plasticidad indican que los cambios son demasiado complejos para describirse simplemente. Uno de los conceptos más usados para describir el comportamiento de deformación es la «plasticidad relativa». Especialmente útil cuando falta conocimiento preciso de propiedades. Introducido en los 60, indica la relación entre la deformación verdadera de la inclusión y la del acero. Según temperatura y composición, las plasticidades relativas varían, y las inclusiones pueden deformarse, agrietarse o tener comportamiento mixto. Esto se muestra en la Fig. 4.
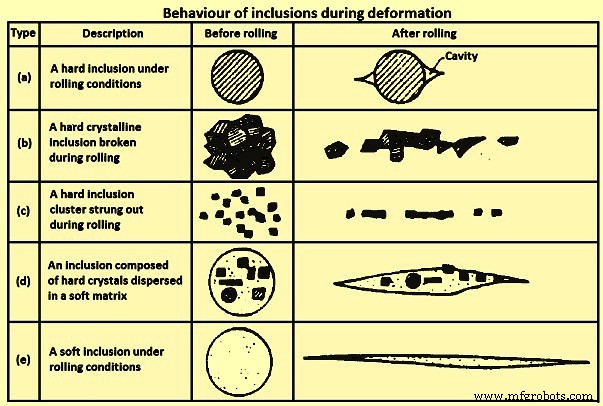
Como muestra la Fig. 4, la combinación de baja resistencia de enlace a la matriz y deformación de esta lleva a creación de huecos y separación (desenlace). También, inclusiones duras típicamente se rompen y redistribuyen en el acero. Esto se discutió con el caso de alúmina. Entender la rotura y redistribución se complica porque las inclusiones de alúmina frecuentemente forman racimos durante el procesamiento en estado líquido. La predicción del comportamiento de inclusiones duras o que se vuelven menos plásticas a bajas temperaturas ha sido un reto.
Sin embargo, hay parámetros básicos para describir cuantitativamente el comportamiento mecánico de las inclusiones y sus efectos en propiedades del acero. Inclusiones plásticas a temperatura de trabajo se deforman al trabajar el acero. Esto resulta en elongación junto a direcciones principales de trabajo. Esto introduce, en muchos casos, anisotropía de forma en las inclusiones, resultando en anisotropía de propiedades influenciadas. Recientemente se confirmó la relación entre plasticidad a alta temperatura y punto de fusión de inclusiones óxidas, correlacionando la temperatura de liquidus calculada con su relación de aspecto medida.
En modelado de deformación de inclusiones durante trabajo en caliente, la deformación plástica se asocia con flujo viscoso y se logra predicción razonable de anisotropía. En estudio cuantitativo, se mostró que la relación entre tensión de fluencia de la inclusión y la matriz define la elongación. El comportamiento de inclusiones compuestas, con alúmina rodeada de sulfuro de manganeso, se muestra en Fig. 4(d). Los resultados confirmaron observaciones experimentales: al caer el contenido de azufre por debajo de 60 ppm, la relación de aspecto de inclusiones alúmina/sulfuro de manganeso disminuye sustancialmente. Estos resultados son de especial importancia para aceros modernos de alta pureza.
La anisotropía introducida por el cambio de forma no puede eliminarse por tratamientos térmicos posteriores. La deformación de inclusiones y segregaciones es normalmente responsable de la apariencia «fibrosa» observada en examen macrográfico. Una eventual cristalización durante el procesamiento puede complicar la predicción del grado de deformación y variación de plasticidad con temperatura. Inclusiones inicialmente «vítreas» o amorfas han mostrado cristalizar cuando se someten a tratamientos a temperaturas en rango de trabajo en caliente. Las inclusiones cristalizadas tienen comportamiento reológico (plasticidad relativa) diferente a las «vítreas». Esto es especialmente importante cuando la plasticidad es crítica.
Los coeficientes de expansión térmica (CTE) de las inclusiones difieren del acero. Las diferencias pueden influir tensiones residuales alrededor. Inclusiones más perjudiciales al estar rodeadas por campo de tensiones de tracción asociado a tensiones teseladas (patrón de formas repetidas, especialmente polígonos, que encajan sin huecos ni solapamientos). Esto es importante bajo condiciones de fatiga. También se considera relevante para maquinabilidad. Se cree que la formación de campos de tensiones, cavidades y poros en la matriz alrededor de inclusiones tiene efecto favorable en maquinabilidad. Inclusiones con CTE mayor que el acero se separan de la matriz al enfriar desde temperaturas de procesamiento. Esto también causa problemas en preparación de muestras metalográficas y dificultades en determinación de tamaño.
Cuando se usan métodos automáticos, se establece un umbral de nivel de gris para diferenciar óxidos y sulfuros. Según el umbral, la región oscura entre matriz e inclusión puede contribuir diferente al tamaño medido. Existen diferencias considerables en el uso de «inclusiones» en modelado de fractura. Algunos incluyen carburos, carbonitruros y otras partículas de segunda fase. Al considerar fractura dúctil, parece importante tener en cuenta ambos tipos. Atención especial a la diferencia de resistencia de la interfaz matriz-inclusión, y tamaño y distribución de diferentes partículas.
La interfaz inclusión-acero tiene, en general, resistencia muy baja o nula. Por otro lado, la resistencia de la interfaz carburo-acero se ha estimado en 1.200-2.000 MPa. Esta diferencia tiene gran importancia en el efecto en propiedades, particularmente fractura. La distinción entre inclusiones y partículas de segunda fase puede difuminarse. En algunos aceros, titanio fija nitrógeno, formándose nitruros de titanio en estado líquido. En aceros eléctricos, sulfuro de manganeso se forma como precipitado fino para controlar movimiento de fronteras de grano. En un estudio con partículas de alúmina, se demostró el papel controlador del tamaño y fracción volumétrica en el movimiento de fronteras de grano.
Influencia en las Propiedades del Acero
La influencia se estudia desde hace tiempo. Las inclusiones pueden adaptarse desde el proceso para productos fundidos para mejorar propiedades. Conociendo el rendimiento requerido de productos forjados, las inclusiones de un grado pueden «ingenierarse». Para abordar la mejora por ingeniería de inclusiones, es importante conocer fenómenos y comportamiento a lo largo de toda la ruta de procesamiento, desde estado líquido hasta operaciones post-colada y efectos en productos forjados.
En 2009, la Comisión Europea publicó una revisión de investigaciones en 4 grandes productores, con objetivo de optimizar y evaluar diferentes rutas de metalurgia secundaria para lograr chapa de alta calidad controlando inclusiones, donde para materiales a granel es cuestión de reproducibilidad, mientras que para aceros especiales es individualmente adaptado. Por tanto, es importante entender los efectos de la ruta en poblaciones de inclusiones y el efecto que estas tienen en propiedades.
Un estudio reciente sobre el efecto en propiedades se hizo sobre mediciones críticas en acería moderna para evaluar influencia de condiciones de proceso en propiedades de aceros al carbono desoxidados al aluminio, aceros al carbono medio desoxidados al aluminio, aceros de alta resistencia avanzados, y aceros de libre mecanizado, todos considerando requisitos estrictos para aplicaciones automotrices: bajo contenido de inclusiones y modificación con calcio para mayor conformabilidad y mejor rendimiento mecánico.
Los requisitos de limpieza respecto a inclusiones varían de producto a producto. No hay definición universal de limpieza. Los requisitos deben considerarse respecto a demandas de la aplicación específica y otros aspectos como ubicación, forma y distribución en el componente.
Efectos en Procesamiento (Trabajo en Caliente y Frío, Conformado)
A veces es conveniente separar la influencia durante el procesamiento de la de la aplicación, ya que las condiciones no son las mismas. Esto es cierto considerando que la mayoría de problemas asociados a inclusiones se relacionan con su plasticidad relativa e influencia en fractura dúctil. Inclusiones que ocupan porción considerable de la sección transversal durante trabajo en caliente o frío o en regiones de alta deformación pueden causar fractura durante el procesamiento. Por tanto, el control de fracción volumétrica, tamaño y distribución es importante. La ingeniería de inclusiones también es importante para propiedades de fatiga y se logra predicción razonable de anisotropía.
Áreas importantes que presentan retos: (i) caracterización adecuada de propiedades de inclusiones y sus interfaces con acero, (ii) métrica adecuada para caracterizar tamaño, forma y distribución de grandes poblaciones multi-partícula, (iii) dificultades de métodos computacionales considerando poblaciones multi-partícula.
Influencia en Resistencia a Tracción
La resistencia a tracción puede verse afectada por la fracción volumétrica final de inclusiones, y su morfología y orientación. La orientación respecto a la dirección de carga es importante porque ciertos niveles afectan la ductilidad. En secciones transversales menores, el efecto es mayor por el papel de los tamaños como sitios de nucleación de micro-huecos por decohesión o fractura de la inclusión, afectando negativamente la ductilidad. Los niveles de fracción volumétrica en prácticas actuales se han reducido considerablemente, hasta el punto que su efecto en resistencia a tracción es prácticamente despreciable en tamaños de ensayo estándar. En un estudio de aceros con varios niveles de impurezas para determinar tolerancia a inclusiones en aceros de ultra-alta resistencia, se encontró que mientras el sulfuro de manganeso alargado reduce ductilidad y doblabilidad, no tiene efecto notable en la resistencia.
Efecto en Tenacidad
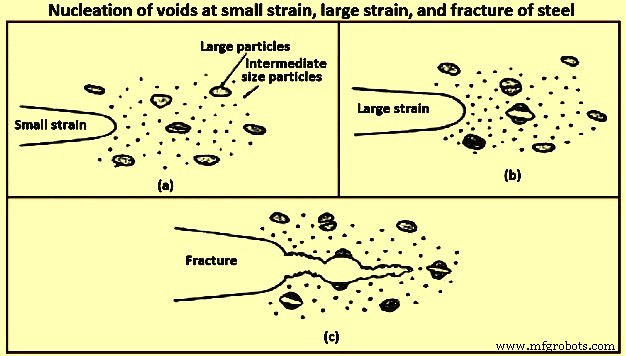
La tenacidad a fractura es la propiedad de resistir la propagación de una grieta, crucial en diseño de componentes de ingeniería. La mayoría de inclusiones se consideran concentradores de tensiones en la estructura solidificada y pueden causar fallo por fractura. La distribución de partículas nucleantes de huecos involucra dos escalas: (i) inclusiones mayores que nuclean huecos a deformaciones relativamente pequeñas, y (ii) partículas menores que nuclean a deformaciones mucho mayores. La nucleación de una grieta pequeña ocurre normalmente en inclusiones de mayor tamaño y la propagación ocurre por enlace de micro-huecos creados en inclusiones menores. El tamaño típico está entre 0,1-100 micrómetros, con fracciones volumétricas de no más que unos pocos por ciento, aunque este pequeño porcentaje juega papel importante en la resistencia al crecimiento de grieta en aleaciones estructurales. Los modos de fractura en aceros consisten en tres mecanismos principales:
- Clivaje: Fractura transgranular que se propaga por planos cristalográficos dentro de granos, superficie de fractura como serie de planos planos. Para mejorar tenacidad, controlar la unidad microestructural que produce planos de propagación: tamaño de grano de ferrita en aceros ferríticos, y tamaño de grano de austenita previa en perlita y bainita.
- Fractura intergranular a baja temperatura: Ocurre a lo largo de fronteras de grano por microsegregación o precipitación de segundas fases. En aceros de baja aleación, precipitación de sulfuro de manganeso es frecuente por tratamientos a alta temperatura (sobre ~1.250 °C). Estas partículas actúan como sitios de nucleación para fractura intergranular con hoyuelos.
- Ruptura por hoyuelos (Dimple rupture): Huecos nuclean en inclusiones y fractura ocurre cuando crecen y coalescen bajo deformación (coalescencia de huecos). El sulfuro de manganeso se decohesiona de la matriz incluso antes de deformarse, mientras la mayoría de óxidos se decohesionan a pequeñas deformaciones. Relacionado con enlace de cohesión por coeficiente de expansión térmica. La superficie resultante es fractura por hoyuelos relativamente equiaxiales.
Los dos primeros ocurren normalmente por debajo de la temperatura de transición dúctil-frágil, el tercero por encima. La Fig. 5 muestra nucleación de huecos a pequeñas deformaciones (5a), grandes (5b), y fractura (5c).
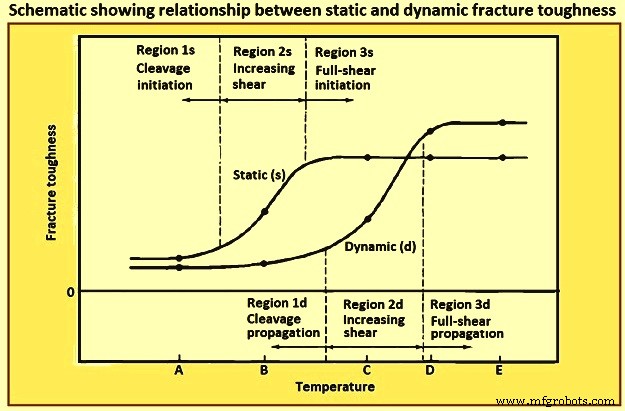
Fracturas dúctil y frágil son los dos tipos principales de fallo en aceros de baja aleación. La dúctil ocurre a altas temperaturas, la frágil a bajas. La Fig. 6 muestra la diferencia entre curvas de modo de fractura estático y dinámico, caracterizadas por diferencias en tasa de deformación. Dos ensayos evalúan modos estático y dinámico: Charpy V-notch para fractura dinámica y «desplazamiento de apertura de punta de grieta» (CTOD) para tenacidad cuasi-estática. CTOD se aplica a materiales que presentan deformación plástica antes del fallo. La medición de este desplazamiento es muy importante para ingeniería y la importancia del ensayo radica en la medición precisa.
Otro factor importante que afecta la tenacidad es la anisotropía en el comportamiento de fractura de productos laminados en caliente. Asociada a la orientación de inclusiones alargadas o racimos. La mayor energía absorbida ocurre en probetas donde el plano de grieta es normal a inclusiones alargadas, y la grieta puede desviarse a lo largo de interfaces. Menores energías se absorben cuando la grieta se propaga a lo largo de interfaces de inclusiones alargadas. En Fig. 7 se comparan dos aceros: a la izquierda acero laminado convencional, anisotropía mayor por elongación de inclusiones paralela a dirección de laminación. Si el material se carga en esta dirección (flechas rojas) la resistencia es mayor que en dirección transversal (flechas amarillas). A la derecha, acero con control de inclusiones: anisotropía menor por mejor control que produce menos inclusiones, aisladas y menores. En este caso no hay mucha diferencia entre condiciones de carga más y menos favorables.
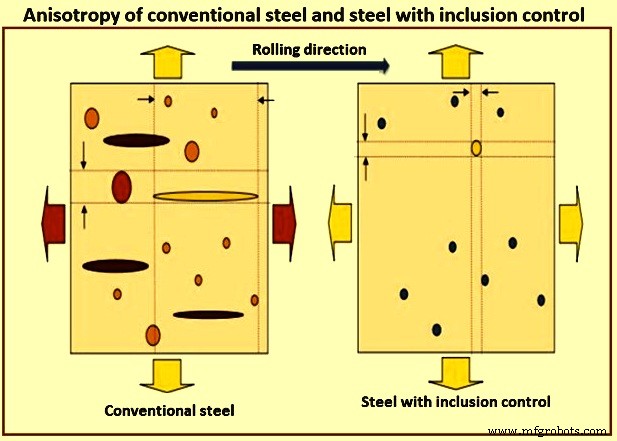
Las inclusiones de sulfuro de manganeso son causa principal de anisotropía de fractura. Debido a ellas, orientaciones transversal y a través del espesor son las más afectadas. Esto puede mejorarse modificando inclusiones con azufre para formar inclusiones duras que permanezcan esféricas durante el trabajo, o si el coste añadido se justifica, reducir azufre por desulfuración adicional o agitación al vacío.
Las inclusiones óxidas se asocian con fractura dúctil caracterizada por enlace de hoyuelos. La formación de huecos alrededor de inclusiones óxidas juega papel dominante en fractura por cizalla. Con niveles de resistencia crecientes, el efecto de inclusiones, especialmente a bajas temperaturas, se nota mucho.
Normalmente, bajos niveles de inclusiones son suficientes para garantizar criterios aceptables de ductilidad y tenacidad en aceros de ultra-alta resistencia. Sin embargo, si en el futuro la demanda de desarrollar estas propiedades, se debe evitar sulfuro de manganeso alargado y minimizar nitruros de titanio gruesos, ya que son los tipos más deteriorantes para ductilidad en niveles de impurezas relativamente bajos en aceros de ultra-alta resistencia.
Efecto en Fatiga
Cuando el fallo de un componente de acero se debe a un número repetido de aplicaciones de carga (ciclos) por debajo del límite elástico, se considera fallo por fatiga. En esto, las inclusiones juegan papel importante. Uno de los primeros estudios en establecer relación entre dureza y límite de fatiga fue el de Garwood y colaboradores. Desde entonces, la relevancia de inclusiones no metálicas, especialmente en aceros de alta resistencia, ha sido tema de varios estudios. La mayoría señalaron factores relacionados con concentración de tensiones: forma de inclusión, adhesión a la matriz, constantes elásticas de inclusión y matriz, y tamaño.
Murakami y Endo desarrollaron el modelo de área para evaluar efecto de pequeños defectos (agujeros) en materiales metálicos. Demostraron que el problema de un pequeño defecto es esencialmente un problema de pequeña grieta, y debe resolverse con factores de intensidad de tensión en lugar de concentración. Encontraron fuerte correlación del factor máximo de intensidad de tensión con el área proyectada del defecto en un plano perpendicular a la tensión principal máxima. Las inclusiones pueden tratarse como mecánicamente equivalentes a pequeños defectos con mismo valor de área proyectada (raíz cuadrada del área de grieta).
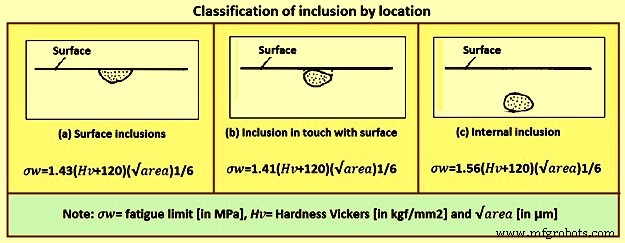
No solo influyen esos factores en la vida a fatiga, sino también la ubicación de la inclusión o defecto dentro del componente. Una inclusión de cierto tamaño cerca de la superficie tiene mayor impacto que una del mismo tamaño en ubicación más interna. Murakami publicó ecuaciones cuantitativas para predecir resistencia a fatiga con defecto superficial, cerca de superficie e interno. La Fig. 8 clasifica inclusiones por ubicación.
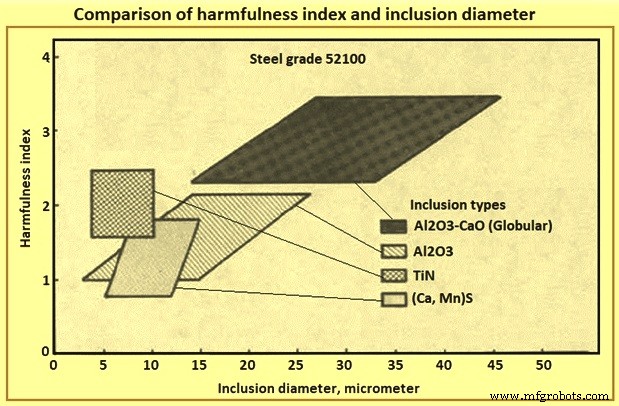
La relación entre efectos perjudiciales en vida a fatiga y tamaño se muestra en Fig. 9. Ilustra que inclusiones globulares grandes son las más perjudiciales por su tamaño, no forma. También que sulfuros de calcio comparados con óxidos de igual tamaño son menos perjudiciales. Finalmente, que nitruros de titanio son el tipo más perjudicial en rango de tamaño igual comparado con otros óxidos o sulfuros.
La importancia de inclusiones en fatiga se reconoce desde hace tiempo. Sin embargo, el efecto de tipo, composición, forma y tamaño se ha estudiado extensamente sin conclusión firme. Un estudio reciente arroja nueva luz, resumido aquí. El límite de fatiga correlaciona con la existencia de grietas no propagantes. No se relaciona con iniciación de grieta. Es una tensión umbral para propagación, no tensión crítica para iniciación. Correlaciona con dureza hasta ~400 HV. En esta región, «el límite de fatiga está determinado por una propiedad del material que muestra la resistencia promedio a deformación plástica».
Al superar 400 HV, el límite ideal asociado a propiedades no se alcanza, en general, por presencia de defectos (incluyendo inclusiones). «Defectos menores que un tamaño crítico no son dañinos para la resistencia a fatiga y el tamaño crítico es menor para materiales con mayor resistencia estática, de modo que un defecto de tamaño dado es más perjudicial para aceros de alta resistencia que para metales de baja resistencia». Se demostró con ejemplos experimentales que, como el límite es tensión a la que no ocurre propagación, pequeños defectos pueden tener grietas originadas en ellos que pueden o no llevar a fatiga, según tamaño y tensiones. Se argumentó que, por esto, cuando una grieta origina en la interfaz inclusión-metal o por agrietamiento de la inclusión, las tensiones dentro se alivian y el dominio de la inclusión puede considerarse mecánicamente equivalente a un defecto o poro libre de tensiones. Por tanto, tensiones teseladas pueden ser menos importantes de lo pensado.
Usando este enfoque, es posible encontrar relaciones adecuadas para predecir límite de fatiga de aceros de alta resistencia, reconciliando la relación límite de resistencia-dureza incluyendo término relacionado con área de sección transversal a la carga ocupada por inclusiones. Según la carga, la posición de inclusiones puede ser importante, y esto se tiene en cuenta. Así, para inclusiones cerca de superficie en flexión rotativa, se propuso relación empírica entre límite de resistencia y dureza.
Los efectos en desarrollo de aceros para rodamientos (SAE 52100 o 100Cr6) han sido muy importantes. Por ejemplo, resultados donde se atribuyó relevancia a diferentes composiciones, pueden revaluarse. Los resultados indican mucha menos importancia del tipo cuando se analiza con el formalismo de Murakami (Fig. 9). Según sus resultados, la inclusión mayor presente en el área solicitada es responsable del fallo por fatiga. Con la alta limpieza de estos aceros, los métodos clásicos de evaluación y cuantificación han sido ineficaces para predecir comportamiento a fatiga, presentándose estadística de valores extremos como solución. Murakami desarrolló método para cuantificación de valores extremos de inclusiones.
Después, se desarrolló norma ASTM, principalmente para comunidad de rodamientos. Con este método, Murakami y colaboradores predijeron propiedades a fatiga basadas en estadística de valores extremos para inclusiones. También mostraron que, cuando población y tamaño se vuelven extremadamente pequeños, como en aceros fundidos por haz de electrones (EB) extra-limpios, heterogeneidades microestructurales (áreas de bainita) son mayores que inclusiones y actúan como núcleos de fatiga. La importancia de inclusiones en fatiga sigue siendo tema de discusión frecuente, particularmente en fatiga de ciclos muy altos.
Los desarrollos liderados por Murakami sobre la importancia en fatiga de aceros de alta resistencia también tuvieron impacto profundo en ingeniería de inclusiones de aceros para muelles y válvulas. Resumiendo, al considerar literatura sobre origen y propagación de grietas en fatiga, se debe considerar tamaño y fracción volumétrica de inclusiones. El origen puede ocurrir «en la matriz» o relacionado con partículas de segunda fase, especialmente inclusiones. Parece que para aceros de baja resistencia, se necesita tamaño de grieta crítico mayor que inclusiones mayores para que ocurra fatiga. Por tanto, inclusiones juegan papel menos importante en aceros limpios de baja resistencia. En aceros de alta resistencia, pueden ser lo bastante grandes y jugar papel importante.
La condición de la interfaz inclusión-acero también juega papel en vida a fatiga. La resistencia de la interfaz inclusión-matriz se ha considerado factor importante en fenómenos microscópicos de agrietamiento por fatiga. Spriestersbach y colaboradores notaron que inclusiones «clásicas» (óxidos, óxidos complejos, sulfuros) se desenlazan fácilmente por baja resistencia interfacial.
También, diferencias en CTE pueden promover separación inclusión-matriz. Por tanto, inclusiones clásicas pueden considerarse comportarse como agujeros, como propuso Murakami. Por otro lado, nitruro de titanio tiene enlace fuerte a matriz y la interfaz no muestra separación. Cuando se somete a altas tensiones, se agrieta y las grietas se propagan a la matriz. Por tanto, la correlación entre tamaño de nitruro de titanio y comportamiento a fatiga puede diferir de la observada para inclusiones «clásicas».
Efecto en Maquinabilidad
La maquinabilidad abarca parámetros como formación de viruta, desgaste de herramienta, propiedades superficiales de la pieza mecanizada y factores ambientales. El mecanizado consiste principalmente en fractura de metal y remoción para producir forma o agujeros en ubicaciones específicas.
Algunas inclusiones óxidas pueden tener efecto positivo en formación de viruta (dependiente de capacidad para crear fractura a lo largo de la estructura) pero negativo en desgaste de herramienta, superando el efecto positivo inicial. Inclusiones de sulfuro de manganeso también tienen efecto beneficioso en formación de viruta, y el efecto beneficioso de alto contenido de azufre en aceros de libre mecanizado se ha reportado largo tiempo, porque las inclusiones de sulfuro de manganeso no causan desgaste de herramienta en la misma medida que los óxidos. Una investigación exhaustiva del efecto de diferentes tipos en diferentes grados para diferentes aplicaciones indicó que diferentes grados tienen inclusiones con características muy diferentes. Por tanto, estas características deben optimizarse para cada grupo de grados para mejorar maquinabilidad sin reducir considerablemente propiedades mecánicas.
Quizás una de las propiedades más tradicionalmente relacionadas con inclusiones es la maquinabilidad. Los efectos de sulfuros son bien conocidos y el diseño de estas inclusiones para maquinabilidad ha sido exitoso. La termodinámica computacional se ha usado para diseñar aceros con buena maquinabilidad adaptando sulfuros para sustituir inclusiones metálicas de plomo. El acero con plomo presenta riesgos importantes para la salud durante la acería y impacto ambiental considerable. Actualmente, la industria automotriz define contenido mínimo de azufre para aceros no resulfurizados para mejorar maquinabilidad. Esto plantea reto a fabricantes de barras que deben ajustar procesos para prevenir obstrucción de boquilla por uso de calcio en presencia de azufre en rango 0,02%. Se necesita control estricto de proceso.
Efecto en Nucleación de Ferrita
Las inclusiones pueden jugar papel importante en transformación de fase. También papel crítico en nucleación de ferrita acicular fina en metal de soldadura. Esta microestructura es importante para lograr propiedades mecánicas satisfactorias con composiciones de bajo carbono sin trabajo en caliente/controlado. Así, la composición del metal de soldadura se adapta para causar precipitación de núcleos adecuados para ferrita acicular. Factores relevantes para que una inclusión actúe como núcleo: estructura cristalina, diferencias en CTE, y empobrecimiento en elementos estabilizadores de austenita (manganeso) alrededor de inclusiones. Este último es la explicación más favorecida, seguido por tensiones generadas por diferencias de CTE entre inclusión y matriz de austenita. Gana relevancia especial con la perspectiva de colada de planchas finas, donde la extensión de trabajo en caliente/controlado para refinar grano de austenita es muy limitada.
Una de las primeras observaciones in situ más claras del proceso de nucleación fue de Sugiyama y Shigesato, discutiendo importancia del sulfuro de manganeso en nucleación de ferrita. Li y colaboradores mostraron experimentalmente y con cálculos de primeros principios que óxidos de circonio y titanio promueven zonas empobrecidas en manganeso en la interfaz inclusión-matriz, favoreciendo nucleación de ferrita. También mostraron que sulfuro de manganeso puede nuclearse en óxido de circonio. Como resultado, mostraron efecto benéfico de desoxidación circonio-titanio en aceros microaleados, promoviendo dispersiones más finas y uniformes de sulfuro de manganeso y microestructuras de ferrita acicular. Grong y colaboradores revisaron posibilidades de producir «dispersoides», inclusiones con tamaño y composiciones suficientemente finas para afectar nucleación en solidificación y de ferrita. Para lograr esto, estas partículas deben formarse de forma más compleja que solo resultar de reacciones clásicas de formación de inclusiones.
Efecto en Acabado Superficial
Aunque el acabado puede considerarse tema de maquinabilidad, el caso de aceros para moldes de plástico presenta requisitos extraordinarios. Estudios han mostrado que tanto microestructura como limpieza juegan papel importante. Formas simples de cuantificación de limpieza no correlacionan, en general, con calidad de pulido. El tipo de inclusión juega papel definitivo, como en el caso de refundido por escoria electro (ESR) de acero P20, donde se demostró que la desulfuración típica de ESR es perjudicial para acabado y refundido en atmósfera inerte debe usarse para prevenir desulfuración y asegurar que sulfuros cubran inclusiones óxidas permitiendo buen acabado. Los resultados comparados de VAR (refundido por arco al vacío) y PESR (ESR bajo gas inerte) se explican a la luz de esta observación.
Efecto en Corrosión
Dos ejemplos de influencia en rendimiento a corrosión: importancia en fallos relacionados con hidrógeno como agrietamiento inducido por hidrógeno (HIC) y formación de picaduras.
Inclusiones y Fallos Relacionados con Hidrógeno
La importancia como trampas y núcleos para HIC se reconoció al menos desde los 70. La importancia del efecto sinérgico de segregación e inclusiones, particularmente sulfuro de manganeso, pronto se reconoció también. Nakai y colaboradores observaron que el control de forma de sulfuros tenía alta influencia en HIC. Mostraron que mayor oxígeno en acero con sulfuros tipo I (sin alta plasticidad) tiene mejor resistencia a HIC que acero desoxidado al aluminio con sulfuros tipo II que se alargan al laminar. Preferían modificación con sulfuro de calcio o cerio para asegurar buenas propiedades.
También quedó claro que simplemente reducir azufre y controlar forma de sulfuro no basta para buena resistencia a HIC ya que propagación de grieta se controla por segregación. Por ello, se desarrollaron aceros con menor carbono y manganeso, y estrategias de enfriamiento acelerado para promover menos segregación, particularmente bandas, y dureza más uniforme.
La interacción de segregación y modificación con calcio se demostró en estudio que mostró que en segregados grandes el tratamiento normal con calcio puede ser inefectivo para prevenir formación de sulfuro de manganeso. Así, azufre muy bajo y evitación de sulfuro de manganeso se convirtió en regla para buena resistencia a HIC. Sin embargo, inclusiones siguen jugando papel importante en nucleación de grietas HIC. En aceros muy limpios, se mostró que sulfuro de manganeso promueve agrietamiento por hidrógeno. Al estudiar resistencia de acero microaleado API X120, Huang y colaboradores relacionaron limpieza con efecto reducido de hidrógeno, independientemente del tipo de inclusión. No dieron información sobre contenido de azufre.
Jin y colaboradores reportaron que en acero API X100 tratado con calcio con 50 ppm azufre, óxidos son perjudiciales para resistencia a hidrógeno. Domizzi y colaboradores no pudieron correlacionar longitud de sulfuro o contenido de azufre con resistencia HIC en aceros con 50-150 ppm azufre. Proponen que contenido de azufre y tamaño de inclusión influyen resistencia. Indican que un número pequeño de inclusiones muy alargadas puede reducir resistencia HIC igual que mayor número de partículas más cortas. Enfatizan relevancia de bandas, que en aceros microaleados se asocia a mayores contenidos de manganeso.
Bandas también se mostraron críticas en fallo inducido por hidrógeno de tornillos AISI 4140 en aplicaciones submarinas con protección catódica. Du y colaboradores mostraron efectos benéficos de generar dispersión fina de inclusiones óxido y sulfuro por desoxidación circonio-titanio en resistencia HIC, comparado con desoxidación convencional al aluminio. En revisión reciente, Ohaeri y colaboradores confirmaron que inclusiones en general pueden ser perjudiciales para resistencia a degradación por hidrógeno pero confirmaron que inclusiones alargadas tienen efecto más negativo. La importancia de sulfuros alargados en extensión de ampollamiento por hidrógeno también se demostró. Por tanto, forma, cantidad y tipo juegan papel importante en agrietamiento por hidrógeno.
La agrupación eventual de inclusiones, particularmente regiones de bandas microestructurales, tiene efecto sinérgico promoviendo problemas asociados con hidrógeno y debe evitarse cuidadosamente. Además, Murakami demostró que atrapamiento de hidrógeno en inclusiones tiene efecto considerable en fenómenos de fatiga de vida super larga. Es evidente que la ingeniería de inclusiones juega papel cada vez más importante en diseño de aceros resistentes al hidrógeno.
Picaduras (Pitting)
Wranglen reportó importancia del sulfuro de manganeso como sitios de iniciación de picaduras tanto en aceros al carbono como inoxidables. Propuso que en aceros al carbono, el ataque empieza en matriz cerca de inclusión sulfuro, más noble que la matriz, mientras en inoxidables empieza en la inclusión sulfuro propiamente. Con desarrollo de técnicas de caracterización, Ryan y colaboradores midieron presencia de región empobrecida en cromo alrededor de inclusiones sulfuro en inoxidables y propusieron que sean sitios de iniciación. No propusieron mecanismo de formación ni describieron historia térmica. Sus resultados fueron cuestionados por mediciones de Meng y colaboradores en varios aceros (incluyendo muestra original de Ryan).
Las observaciones de Ryan se asemejan a perfiles de composición alrededor de carburos de cromo en inoxidables sensibilizados. Mientras existe explicación clara para formación de regiones empobrecidas en cromo alrededor de carburos en sensibilización, no es el caso para matriz alrededor de inclusiones sulfuro. Más recientemente, Williams y colaboradores observaron capa de sulfuro rico en hierro alrededor de inclusiones sulfuro en inoxidables. Esta capa se disuelve preferentemente e inicia picaduras. En conclusiones, sugirieron que ingeniería de inclusiones puede usarse para controlar composición de sulfuros manganeso-hierro-cromo y prevenir esto. Park y Kang revisaron recientemente el tema de inclusiones en inoxidables. Discutieron proceso de solidificación de sulfuros que puede llevar a situación observada por Williams.
Parece claro que diferencias sutiles de composición química alrededor de inclusiones pueden ser de importancia primordial para picaduras en inoxidables. Resultados disponibles indican que variaciones de composición durante formación de sulfuros juegan papel muy importante. Liu y colaboradores demostraron efecto de racimos de alúmina en picaduras de aceros al carbono. Ma y colaboradores mostraron comportamiento anisotrópico de picaduras asociado a inclusiones de sulfuro de manganeso. Por tanto, está claro que inclusiones, particularmente sulfuros, tienen papel crucial en picaduras. Park y Kang observaron que inclusiones óxidas también pueden jugar papel importante en picaduras de inoxidables.
Proceso de manufactura
- Entendiendo Grados de Acero para Herramientas: Propiedades y Aplicaciones
- Cómo la Elección del Material Define el Diseño de la Matriz: Factores Clave y Beneficios
- Máquina Cizalla-Punzonadora Hidráulica: Potencia en Fabricación de Acero
- Metales Comunes en la Industria: Propiedades, Usos y Características Clave
- El poder antimicrobiano de la plata: cómo el metal combate bacterias, hongos y virus
- Hierro vs. Acero: Diferencias clave explicadas
- Cómo el Molibdeno Mejora el Rendimiento del Acero Inoxidable
- Explorando la variedad de acero inoxidable: tipos, usos y beneficios
- El poderoso poder antimicrobiano del cobre: Un cambio radical para la salud y más allá
- Sostenibilidad del Acero Inoxidable: Impacto Ambiental, Beneficios y Perspectivas Futuras
- Aplicaciones Versátiles del Acero Dulce: Desde Construcción hasta Proyectos de Bricolaje